1. 展開図から始め、幅と長さを選ぶ
板取りには実際に切る平面輪郭を使います。曲げブラケットの完成品の長さ・幅・高さは展開寸法の代わりになりません。曲げ補正、逃げ、トリミング代、穴配置の版が未確定なら板取りも概算です。板寸法を比較する際に板厚や部品寸法、外観条件まで変え、その差をすべて板寸法の効果としてはいけません。
カタログの幅範囲は調達照会の出発点です。鋼種、板厚、納入状態、端部状態、製造経路ごとに供給条件が異なる場合があります。本注文で供給可能な寸法、寸法公差、重量の算定基準を確認してから、使用可能領域を板取り担当者に渡します。別製品の行にある最大幅を集めて共通の供給範囲としてはいけません。
鋼板面積が部品の合計面積を上回っても、配置できる証明にはなりません。輪郭の組合せ、許される回転、板端からの間隔によって、残った領域にもう1個置けるかが決まります。
2. 定尺板・スリット・長さ切断で変わるもの
1枚の板は購入と機械への投入の単位です。スリットは主にコイル幅、長さ切断は主に切断長さを調整します。互いに排他的な方法ではなく、幅広コイルをスリットしてから板に切ることも、細幅コイルを対応する後工程へ直接供給することもあります。[1][2]
| 購入・材料準備方法 | 調整できること | 見積りで確認すること |
|---|---|---|
| 入手可能な板を購入して板取り・切断 | 展開形状に合う幅と長さの組合せ | 有効寸法、端部トリミング、クランプ領域、購入枚数、残材 |
| 幅広コイルを細幅コイルへスリット | 母材幅を後工程用の帯幅へ配分 | 幅の配分、側端切除、帯幅・端部条件、先後端の処理、発注量、残コイルの所有 |
| コイルを矯正して指定長さに切断 | 後工程の必要量に合わせて板長を設定 | 幅の供給元、長さと直角度、平坦度、先後端損失、加工費、供給条件 |
| 適切な残材で再び板取り | 既存の使用可能領域を利用 | 材料・ロット識別、実輪郭、方向、表面状態、再固定、検索費用 |
一群のブランクに近い長さに切っただけでは、納入できる完成部品にはなりません。外形、穴、端部、後の成形は通常さらに加工が必要です。矯正後の板形状も実際の要求に照らして確認し、鋼板の長さ切断・矯正ガイドを参考にできます。
3. 個数を計算する前に間隔の意味を決める
板取りソフトの「間隔」は部品輪郭間、切断経路間、または別の加工設定を示す場合があります。切断幅は切断で失われる幅です。輪郭間の領域には、加工方法、支持、安定性に必要な空間も確保します。確認済みの輪郭間隔にそれらが含まれるなら、切断幅をさらに二重加算しません。[3]
外周余白には切断幅のほか、元の板端、クランプ、位置決めの条件も含まれます。進入・退出、ピアシング、マイクロジョイント、切断順序は実加工で別途確認が必要です。以下の格子例は、明示した条件での材料配置のみを比較します。
計算例:確定済みの展開ブランクは穴のない長方形で、板幅方向300 mm、板長方向400 mmとします。すべて同じ向きで回転しません。四辺の余白は各e = 10 mm、隣接する完成輪郭の間隔はg = 5 mm。本例では総合的な加工余裕として扱い、切断幅は別に加えません。材料、板厚2 mm、表面条件は同一です。10 mmと5 mmは説明用の入力値で、共通の加工推奨値ではありません。
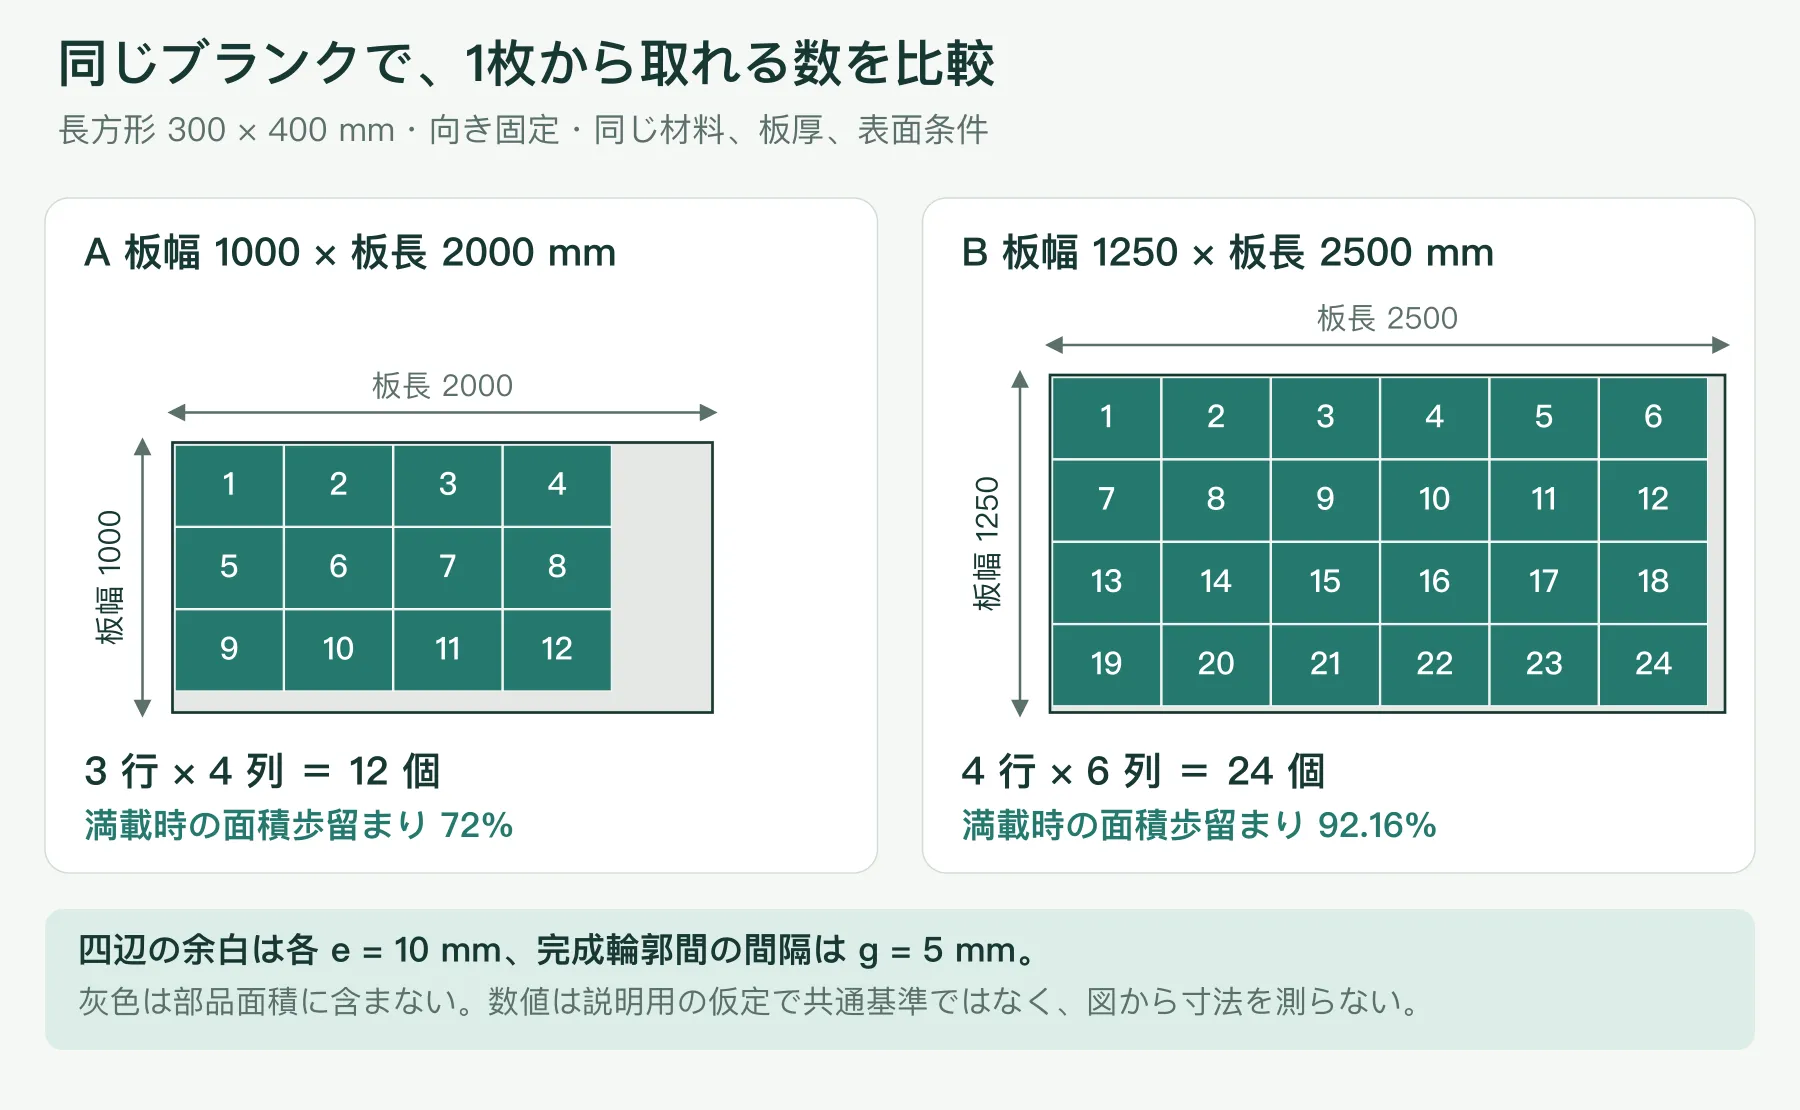
この固定方向の長方形格子では、幅方向個数nᵥはnᵥ×300 + (nᵥ−1)×g + 2e ≤ 板幅、長さ方向個数nₗはnₗ×400 + (nₗ−1)×g + 2e ≤ 板長を満たします。各条件を満たす最大整数を掛けて1枚の個数を求めます。この格子計算で異形混載の最適解が証明されるわけではありません。
Aは1000 × 2000 mmで、幅方向に3×300 + 2×5 + 20 = 930 mm、長さ方向に4×400 + 3×5 + 20 = 1635 mmを使い、12個取れます。Bは1250 × 2500 mmで、対応する占有寸法は1235 mmと2445 mm、個数は24個です。
1個の面積は0.300×0.400 = 0.12 m²です。ブランク合計面積を購入板面積で割ると、Aは12×0.12÷2 = 72%、Bは24×0.12÷3.125 = 92.16%です。これは本例の穴なし長方形に限ります。穴のある実部品で外接長方形を使った割合を、正味部品面積の歩留まりとしてはいけません。
4. 注文個数が変わると購入量の関係が逆転する
1枚の歩留まりは板を満たした場合の値です。必要な購入枚数には最後の1枚の使用率も影響します。各注文はAのみ、またはBのみを丸ごと購入し、注文個数だけを加工し、不良は発生しないと仮定します。残材控除や他注文との共取りは含めません。
計算密度ρ = 7850 kg/m³、均一板厚t = 0.002 mとします。単位面積の理論質量はρt = 15.7 kg/m²で、Aは1枚31.4 kg、Bは49.0625 kgです。実際の精算には契約上の重量基準を使います。
| 比較項目 | A:1000 × 2000 mm | B:1250 × 2500 mm | 結果の意味 |
|---|---|---|---|
| 満載時の1枚当たり個数 | 12個 | 24個 | 向き、余白、間隔は同じ |
| 満載時の面積歩留まり | 72% | 92.16% | 分母はどちらも板全体の面積 |
| 48個注文の購入枚数 | 4枚 | 2枚 | どちらも板取り容量をちょうど使い切る |
| 48個注文の購入理論質量 | 125.6 kg | 98.125 kg | この仮定ではBの購入質量が少ない |
| 25個注文の購入枚数 | 3枚 | 2枚 | どちらも最後の1枚から1個だけ切る。未使用容量は納入数に数えない |
| 25個注文の購入理論質量 | 94.2 kg | 98.125 kg | 注文全体では逆にAの購入質量が少ない |
| 25個注文の面積使用率 | 25×0.12÷6 = 50% | 25×0.12÷6.25 = 48% | 本注文で使わない面積も分母に残す |
この表だけでは最終部品単価は決まりません。材料のkg単価が同じでも、スリット、長さ切断、部品切断、取扱い、保管の費用を比較します。複数寸法の併用や他の確定注文との共取りを認める場合は別の配置を作ります。将来発生するかもしれない需要を、今回消費済みの材料とみなしてはいけません。
5. 再利用残材、スクラップ、切断損失を分ける
残った部分をすべてスクラップにすることも、すべて購入時の価格で資産計上することも適切ではありません。十分な大きさがあり、材料と溶鋼・ロットの識別を保ち、表面と平坦度が適合し、実輪郭を位置決めでき、次の注文で実際に使える残材に再利用価値があります。保管、検索、再固定にも費用がかかります。[4]
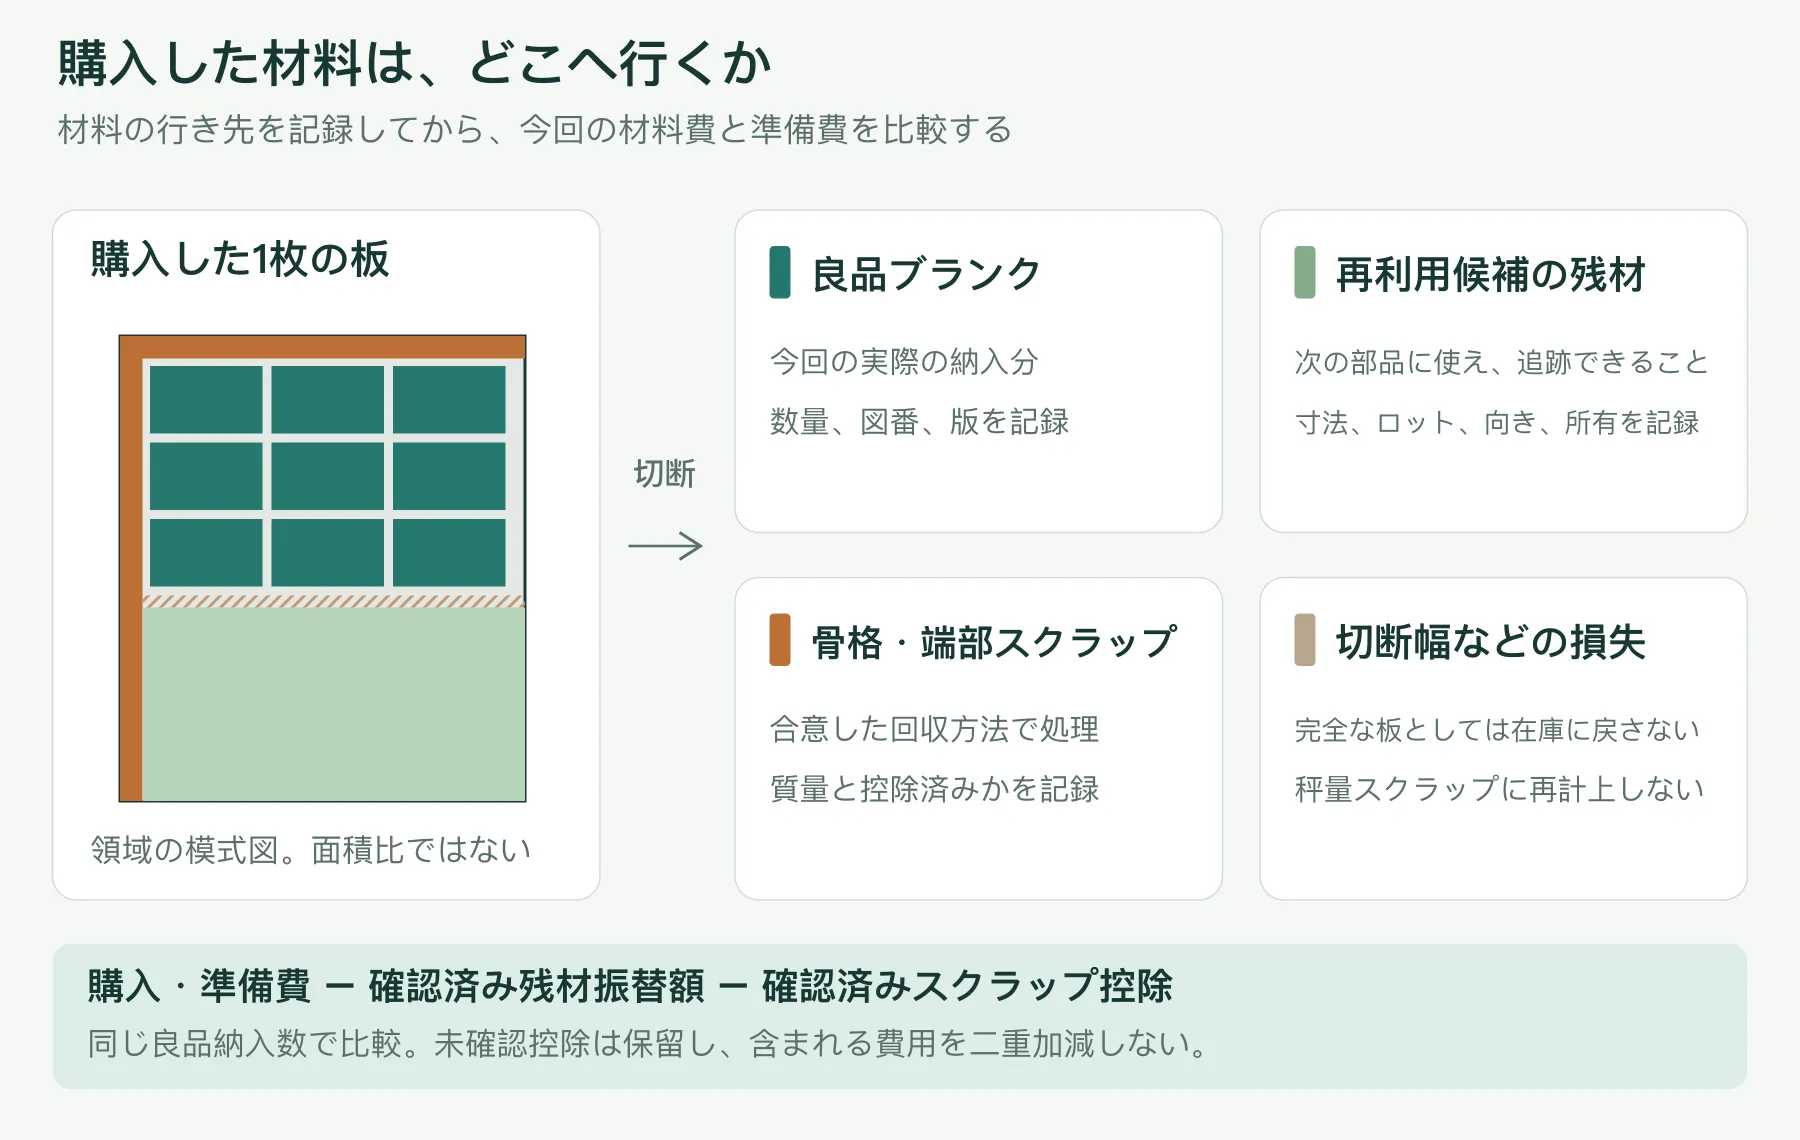
見積り比較には、今回の材料・準備費=購入費+合意したスリット/長さ切断/取扱い費−確認済み残材の在庫振替額−確認済みスクラップ回収控除、という共通基準を使えます。同じ良品納入数で配賦します。購入価格に含まれる加工費や、既に控除されたスクラップ価値を二重に加減しないでください。
これは比較方法であり、供給者に全原価の開示を求めるものではありません。板単位、正味使用量、その他のどの基準で課金するか、残材の保管者と所有者、次回注文への控除の可否を確認します。不明なら当初は控除なしで試算し、未確認事項を明記できます。
6. 密な板取りでも安定して加工できるかを確認する
部品の回転で個数は変わりますが、圧延方向、ヘアライン、保護フィルム方向、組立外観の条件がある場合はそれを守ります。1個増やすために図面の方向条件を消してはいけません。専用ソフトも方向や実機の制約を入力条件としています。[3][5]
共通線切断、開口内への配置、間隔縮小は選定した切断方法で審査します。支持、切断後の立上がり、熱、順序は寸法や安定性に影響します。SSABも自社鋼材の熱切断指針で板取りと切断順序を扱っています。[6] 高い面積歩留まりで加工確認を置き換えることはできません。クランプ解放後はレーザー切断後の反り確認ガイドを参照できます。
7. 同じ入力条件で2つの見積りを比較する
照会前に最適な板幅を確定する必要はありません。同じ部品資料を渡し、供給可能な板寸法、板取りの仮定、注文全体の購入計画を示してもらいます。
| 提供・確認する項目 | 明記する内容 | 比較用に残す記録 |
|---|---|---|
| 部品と版 | 展開輪郭、トリミング代、穴。未確定事項を明示 | 管理された図面と板取り図の版 |
| 材料条件 | 鋼種、納入状態、板厚・公差、表面、証明書条件 | 具体的供給寸法と許容代替範囲 |
| 方向と使用領域 | 圧延・模様方向、許容回転、端部とクランプ余白 | 板取り方向、余白と間隔の定義 |
| 数量と日程 | 良品納入数、分納計画。予測と確定注文を区別 | 枚数、1枚当たり予定個数、最後の板の扱い |
| 価格と残材 | 理論・実測質量、準備費の包含、残材・スクラップの所有 | 同じ費用範囲の見積りと控除条件 |
展開図がない場合も、部品図、スケッチ、写真に用途、予定数量、外観方向を添えて相談できます。大板と小板のどちらが安いかだけを尋ねるより、比較可能な案につながります。