1. 先记录“什么时候变了”,不要急着归因
保留同一零件的编号、正反面、原板位置和切割方向。在清楚的支承条件下记录来料形状,切割后再按相同标记观察。如果过程使用夹持、压料或微连接,记录解除它们的时间;普通板材激光切割也可能主要依靠工作台支承,不能一律称为“夹紧切割”。
激光在局部加热并使材料熔化或汽化,辅助气体把切缝中的材料排出。它没有传统刀具的大范围接触载荷,但仍有热作用;“非接触”不能用来排除热变形。[1]
检查时还要区分整件拱起、局部边缘起伏与零件整体翘起的位置变化。小件失去支承后倾斜,并不一定意味着材料本身已经永久弯曲。切割和取件时的支承会影响倾斜风险,这也是设备中设置专门支承与取件机构的原因之一。[2]
2. 热输入、残余应力与零件几何,要分开理解
切缝附近先受热,周围较冷的材料限制其膨胀;随后的冷却又改变局部尺寸和应力。若温度分布不均,零件可能弯曲或扭转。切割集中在某一区域、轮廓与排样安排不同,都会改变热量分布,不能只凭最后的翘起方向判断功率过高或速度过低。[3]
残余应力则是没有外加载荷时,材料内部仍存在的应力。它可能来自前道制造加工;切开轮廓、去掉大块材料后,原有平衡发生变化,形状可能随之改变。外观上平整的板也可能存在这类应力,而翘曲本身又不足以证明只有残余应力这一种原因。[4]
同一块板上,狭长条、大开窗后的窄边框与完整小面板,也不应视为同样的几何条件。它们剩余的材料、支承跨度和变形约束不同。更容易看见变形的部位值得优先检查,但没有通用的“多窄必翘”尺寸;应结合实际厚度、材料、轮廓和使用要求判断。
3. 沿着四个阶段留下可比较的证据
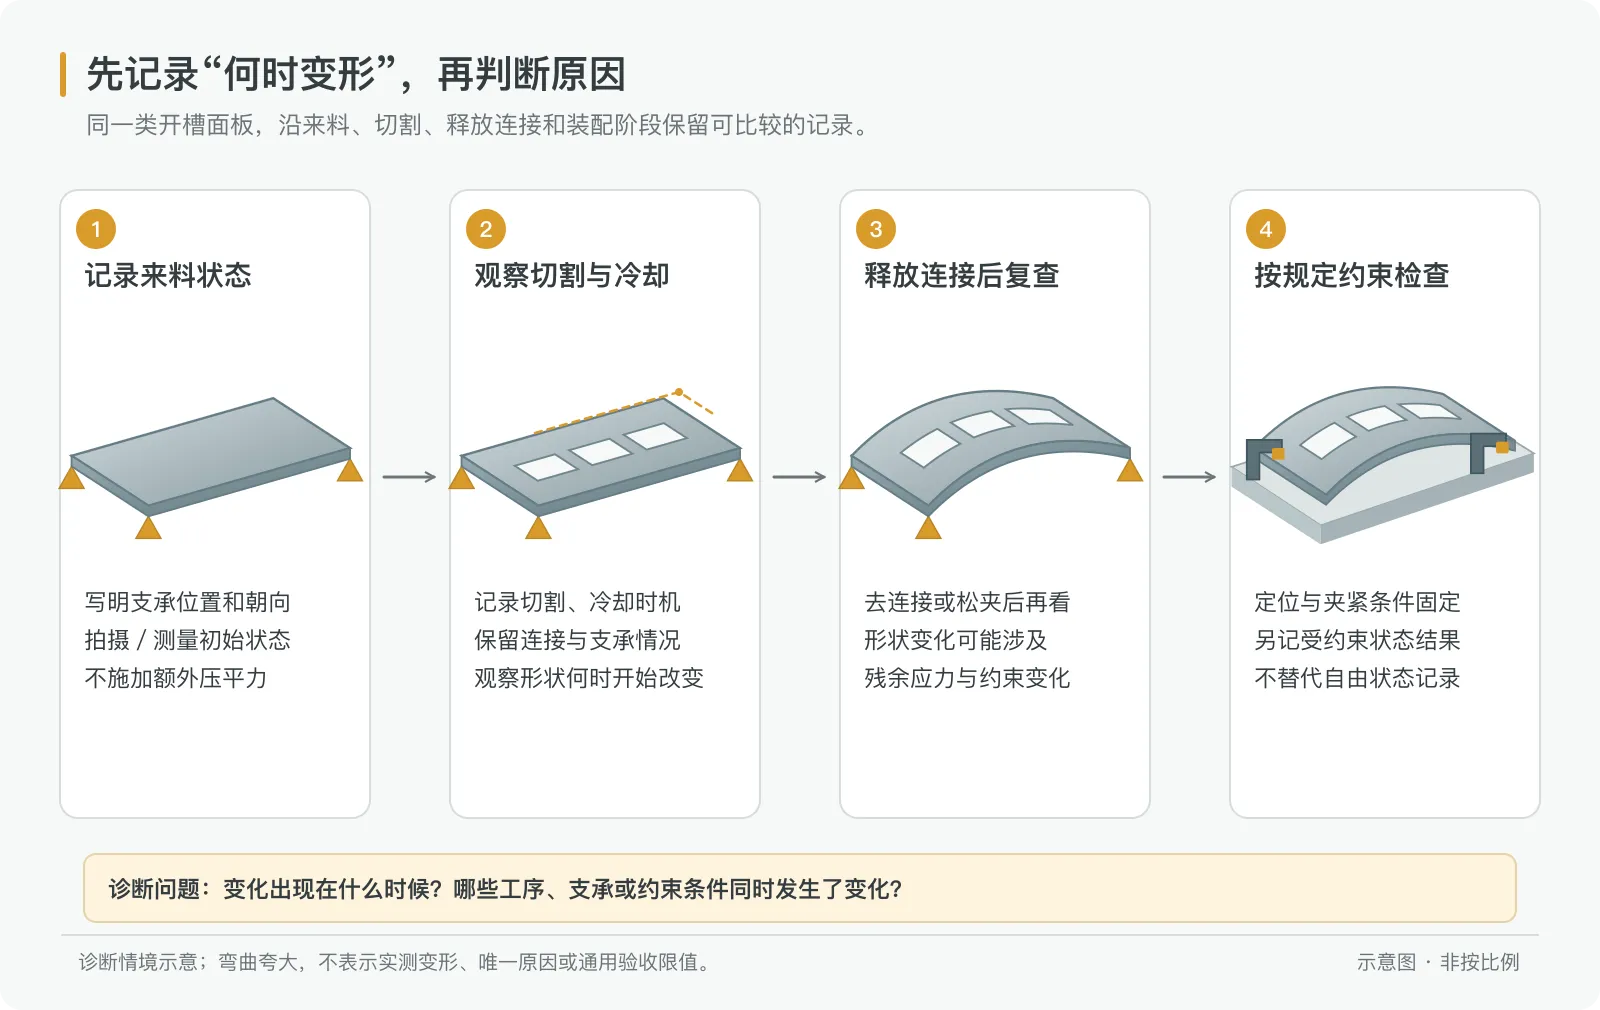
来料阶段: 在记录好的支承位置和朝向下观察板形,同时检查表面、边缘和下方有无异物。不要先压平再拍照,把原有形状隐藏掉。保留材质与批次记录,并标出零件来自原板哪里。
切割与冷却阶段: 从设备允许的观察方式记录变化出现的轮廓和时刻,区分正在受热、切完未冷却以及达到约定测量条件后的状态。把程序版本、切割顺序、支承与剩余连接一起记录,不把热态读数直接当成最终验收值。
去连接或松夹阶段: 对比解除微连接、压料或夹持前后,再确认取件、搬运是否引入弯折。若零件原本没有夹持,就记录脱离料框与更换支承的过程,不虚构一个松夹步骤。
装配阶段: 按约定的定位、紧固顺序及相关载荷检查配合,再与未受这些约束时的状态分开记录。如果问题只在焊接、折弯或紧固后出现,就继续追查相应工序,不能把全部变化算到激光切割上。
4. 从现象选择下一项检查
下面列的是待验证的方向。一次观察可以缩小范围,不能单独给某个原因定案。
| 观察到的现象 | 可能涉及的因素 | 下一步怎样核查 |
|---|---|---|
| 尚未切割,换位置摆放后读数就变化 | 来料板形、支承位置、重力或下方异物 | 清洁接触处,按同一支点和朝向重复放置,保留原板记录 |
| 连续切割某一区域时,局部起伏逐渐明显 | 局部热量累积、切割顺序及轮廓密集程度 | 对照程序时序和冷却后的状态,再做受控的路径比较 |
| 大开窗或外轮廓切开后,边框形状改变 | 残余应力重新分布、几何刚度和约束改变 | 标出最后切开的轮廓,比较同材料、同几何的重复件 |
| 小件一端翘起,但取下后本体并未弯曲 | 支承不足、料框脱离后的倾斜 | 检查切割床支承和取件动作,区分整体倾斜与本体翘曲 |
| 压住时贴平,松开后又抬起 | 约束掩盖了自由形状,或解除约束后重新平衡 | 分别记录无额外压平力与规定夹持下的结果 |
| 只在边缘垫着的一侧出现间隙或晃动 | 毛刺、挂渣、支承碎屑造成垫高,也可能伴随真变形 | 先检查并记录接触点,再按工艺清理复测,勿直接把间隙全算成翘曲 |
| 切割冷却后正常,去连接、搬运后才变形 | 去连接方式、抓取位置或堆放载荷 | 比较取件前后,检查薄弱边框是否被撬、压或不当支承 |
| 自由状态变化不大,装配后接缝却不均 | 配合件、定位、紧固顺序或接头影响 | 同时检查配合件与装配条件,另列装配间隙结果 |
毛刺和挂渣属于边缘问题,既可能影响接触读数,也可能需要单独处理。清理前后要保留记录;若去毛刺本身会改变薄件形状,还应把它作为一个独立工序观察。边缘要求可参见钣金去毛刺与边缘验收指南。
5. 自由状态、夹持状态与平面度不是同一个问题
自由状态检查需要说明支承点、放置方向和重力影响,并避免手压、压板或测头力把零件压平。把板放到平台上并不会自动获得合适的自由状态:平台怎样接触、零件怎样靠自身重量变形,仍会影响观察。受约束检查则应注明定位点、夹紧位置、顺序,以及相关的力或扭矩条件。[5]
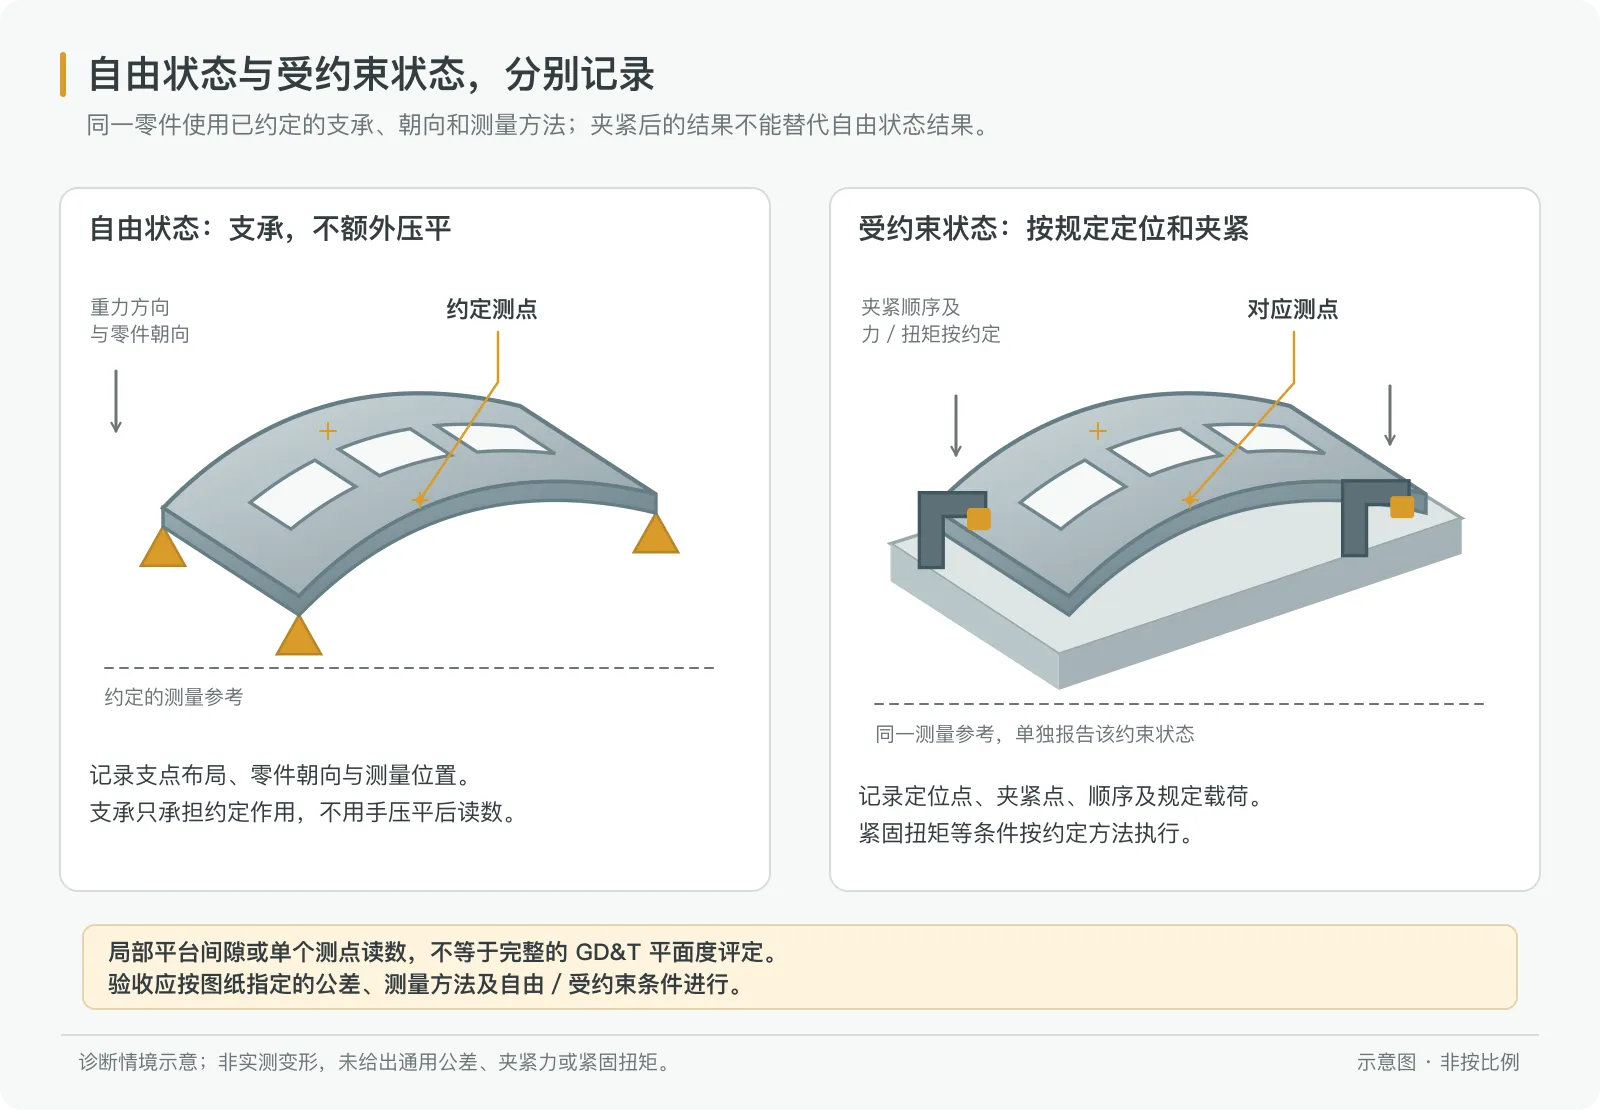
直尺配合塞尺,适合快速找出某条检查线附近的间隙;这个读数不是自动成立的整面平面度。支承、取点范围和评定方式都会影响结果。正式平面度检查应按图纸所采用的规则,用能覆盖所需表面的测量与评定方法,判断该表面是否处于规定的两平行平面之间。[6]
因此,记录最好直接写“某支承条件下,检查线或测点的读数”,或者写清采用的平面度测量方法。重复取放后结果若明显变化,应先检查装夹、接触和测量重复性,再讨论零件是否超差。允许值由图纸和约定的验收条件决定,不能从一张翘曲照片里推定。
6. 一个排查例子:切完平,取下后边框抬起
假设一块薄钢板面板带有较大的中间开窗,切割时保留微连接,冷却后取件发现一条长边抬起。下面是诊断示例,所列现象是假设记录,不是客户实测案例。
| 阶段 | 假设记录 | 这一步能说明什么 |
|---|---|---|
| 来料,记录支承与朝向 | 重复取放后,检查位置的形状基本一致 | 获得来料基线;不能因此证明内部没有残余应力 |
| 切割并冷却,微连接仍保留 | 面板在料框中没有明显抬起 | 只说明这个温度与连接状态下的外形 |
| 按记录的动作去连接,再放到检查支承上 | 同一长边出现可重复的抬起 | 优先检查解除连接、取件和应力重分布;尚不能排除热过程的贡献 |
| 按装配条件固定 | 长边能贴合,但紧固后的接缝状态改变 | 记录装配结果;不能替代自由状态验收 |
下一轮先固定材料批次、厚度、轮廓、原板方向、切割参数、冷却条件和检查支承,只比较一种去连接或取件方法,观察变化是否重复出现。若要比较切割顺序,就另做一轮,保持取件方法不变;一次同时换材料、改路径又改夹具,无法知道是哪一项起了作用。
如果改进后自由形状更稳定,还要复查孔位、切边和最终配合。没有复测,就不能把“看起来平了一些”写成已经达到平面度要求;如果重复件结果不一致,也应保留差异,继续检查原板位置或过程变化。
7. 改进动作应跟着证据走
局部受热与切割时序的关联较明确时,可由工艺人员评估分散切割区域、轮廓顺序或其他适用方案,并同时核查切边质量。支承或取件影响更明显时,先比较相应位置与动作。怀疑来料应力或需要矫平时,应结合材料、零件几何和后续成形做试验,不把矫平后的外观直接写成“内部应力已全部消除”。
调参数、矫平或热处理都不是通用第一步。尤其不应为消除翘曲自行套用其他钢种的加热温度或冷却做法。若变化出现在后续焊接,应转到薄板焊接变形检查;若是密集冲孔引起的变形,则由密孔冲压与板形指南处理对应机制。
讨论加工方案时,可以提供图纸、材质与厚度、原板位置、切割前后的照片,以及“何时抬起、怎样支承、是否压住”的记录。还没确定平面度或装配间隙要求,也可以先说明哪一面需要贴合、哪几个孔必须对齐。结合实际用途,再把检查状态和验收条件写清楚,通常比先换一个材料名称更有帮助。