1. Mit der Abwicklung beginnen, dann Breite und Länge wählen
Geschachtelt wird die ebene Kontur, die tatsächlich geschnitten werden soll. Fertigmaße eines gebogenen Halters ersetzen seine Abwicklung nicht. Sind Biegeausgleich, Freistiche, Beschnittzugaben oder Lochbildversion offen, bleibt der Plan eine Schätzung. Ändern Sie beim Formatvergleich nicht zugleich Dicke, Teilgröße oder Sichtanforderungen und schreiben anschließend den gesamten Unterschied dem Format zu.
Katalogbreiten sind ein Ausgangspunkt für die Beschaffungsanfrage. Sorte, Dicke, Lieferzustand, Kantenzustand und Fertigungsroute können unterschiedliche Lieferbedingungen haben. Bestätigen Sie verfügbare Formate, Maßtoleranzen und Gewichtsgrundlage für diesen Auftrag und geben Sie die nutzbare Fläche an die Arbeitsvorbereitung. Maximalbreiten verschiedener Produktzeilen ergeben keine allgemeine Liefertabelle.
Eine Blechfläche oberhalb der summierten Teileflächen beweist nicht, dass alle Teile hineinpassen. Konturgeometrie, zulässige Drehungen und Abstand zum Blechrand bestimmen, ob die Restfläche ein weiteres Teil aufnehmen kann.
2. Was ändern Tafeleinkauf, Spalten und Ablängen?
Eine Tafel ist eine Einkaufs- und Maschinenbeladeeinheit. Spalten verändert hauptsächlich die Bandbreite, Ablängen hauptsächlich die Schnittlänge. Die Wege lassen sich kombinieren: Breitband kann gespalten und danach zu Tafeln abgelängt werden; schmale Coils können auch direkt eine geeignete Folgeanlage versorgen.[1][2]
| Einkauf oder Vorbereitung | Einstellbare Größe | Im Angebot noch zu klären |
|---|---|---|
| Verfügbare Tafeln kaufen, danach schachteln und schneiden | Zur Abwicklung passende Kombination aus Breite und Länge wählen | Nutzmaße, Randbeschnitt, Spannbereiche, ganze Tafelzahl und Reststücke |
| Breitcoil zu schmaleren Coils spalten | Mutterbandbreite auf Streifen für Folgeprozesse aufteilen | Breitenaufteilung, Seitenbeschnitt, Streifenbreite und Kanten, Kopf-/Endbehandlung, Bestellmenge und Eigentum am Restcoil |
| Coil richten und auf festgelegte Längen schneiden | Tafellängen an den nachfolgenden Bedarf anpassen | Herkunft der Breite, Länge und Rechtwinkligkeit, Ebenheit, Kopf-/Endverluste, Bearbeitungsentgelt und Lieferbedingungen |
| Geeignete Restbleche erneut schachteln | Bereits vorhandenen geeigneten Bereich nutzen | Werkstoff-/Chargenidentität, Istkontur, Richtung, Oberfläche, erneutes Spannen und Suchaufwand |
Eine Schnittlänge nahe einer Gruppe von Zuschnitten bedeutet noch keine lieferfertigen Teile. Außenkonturen, Löcher, Kanten und weitere Umformung benötigen meist zusätzliche Arbeit. Die Form des gerichteten Blechs muss den tatsächlichen Anforderungen entsprechen; dabei hilft der Leitfaden zum Ablängen und Richten von Stahlblech.
3. Den Abstand definieren, bevor die Teilezahl berechnet wird
„Abstand“ kann in Schachtelsoftware Konturabstand, Schnittbahnabstand oder einen anderen Prozessparameter bedeuten. Die Schnittfuge ist die beim Schneiden entfernte Breite. Der Raum zwischen Konturen muss auch Verfahren, Auflage und Stabilität berücksichtigen. Sind diese Einflüsse im vereinbarten Konturabstand enthalten, darf die Schnittfuge nicht nochmals pauschal addiert werden.[3]
Randzugaben können neben der Schnittfuge auch Ursprungskante, Spannung und Positionierung berücksichtigen. Anschnitt, Austritt, Einstechen, Mikrostegen und Schnittfolge bleiben im tatsächlichen Prozess zu prüfen. Das folgende Raster vergleicht nur Anordnungen unter seinen ausdrücklich genannten Eingaben.
Rechenbeispiel: freigegebener rechteckiger Vollzuschnitt ohne Löcher, 300 mm in Blechbreitenrichtung und 400 mm in Längsrichtung. Alle Teile liegen gleich, ohne Drehung. Randabstand je Seite e = 10 mm, Abstand benachbarter Fertigkonturen g = 5 mm. Dieser Abstand gilt hier als gesamte Prozessreserve; die Schnittfuge wird nicht extra addiert. Werkstoff, 2 mm Dicke und Oberfläche sind identisch. 10 mm und 5 mm sind Lehrannahmen, keine allgemeinen Fertigungswerte.
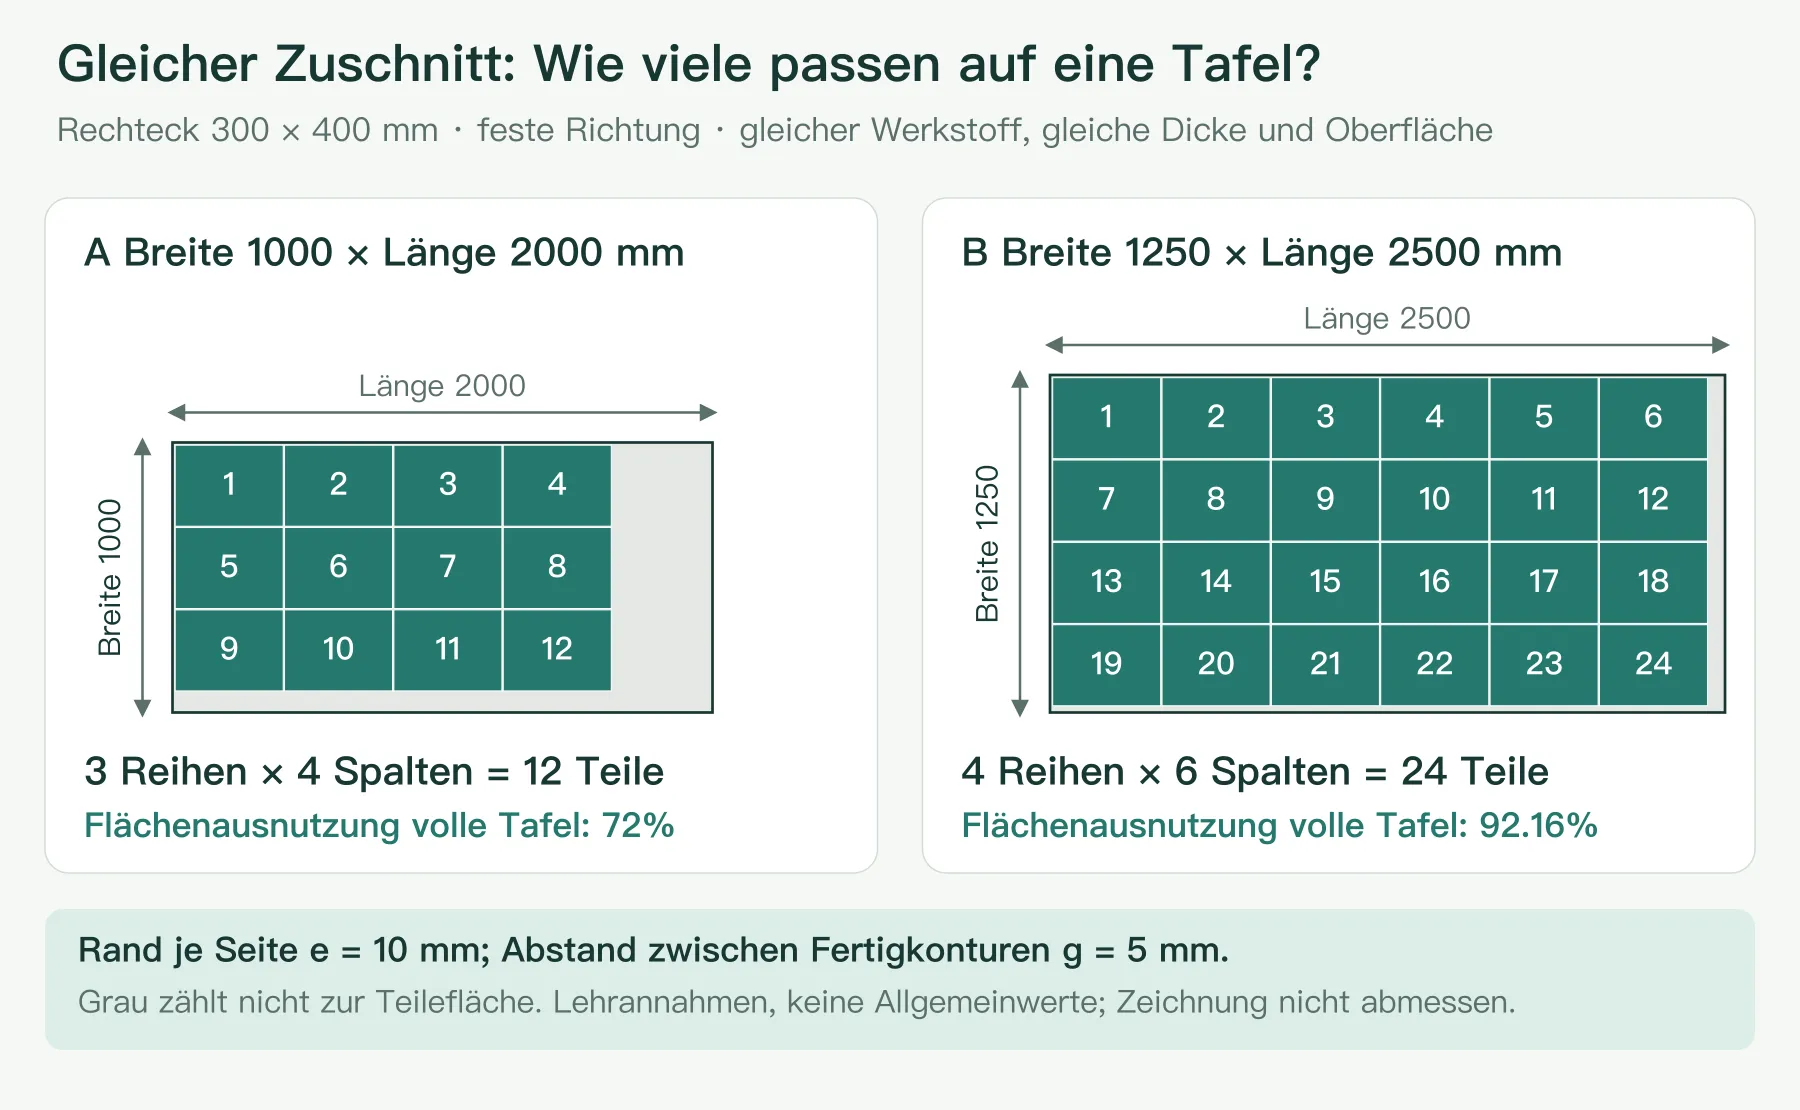
Für dieses gleichgerichtete Rechteckraster gilt quer nᵥ×300 + (nᵥ−1)×g + 2e ≤ Blechbreite und längs nₗ×400 + (nₗ−1)×g + 2e ≤ Blechlänge. Wählen Sie jeweils die größte zulässige ganze Zahl und multiplizieren Sie beide zur Teilezahl je Tafel. Damit wird kein Optimum für gemischte unregelmäßige Konturen nachgewiesen.
Format A misst 1000 × 2000 mm: Breitenbedarf 3×300 + 2×5 + 20 = 930 mm, Längenbedarf 4×400 + 3×5 + 20 = 1635 mm, also 12 Teile. Bei B mit 1250 × 2500 mm betragen die entsprechenden Maße 1235 mm und 2445 mm, also 24 Teile.
Ein Zuschnitt hat 0.300×0.400 = 0.12 m². Zuschnittgesamtfläche geteilt durch Einkaufsfläche ergibt für A 12×0.12÷2 = 72%, für B 24×0.12÷3.125 = 92.16%. Das gilt nur für das Vollrechteck dieses Beispiels. Bei gelochten Teilen darf die Ausnutzung aus umschreibenden Rechtecken nicht als Netto-Teileausnutzung angegeben werden.
4. Eine andere Auftragsmenge kann das Einkaufsergebnis umkehren
Die Tafelausnutzung beschreibt eine voll belegte Tafel. Die Einkaufszahl hängt auch von der letzten Tafel ab. Zur Verdeutlichung nutzt jeder Auftrag ausschließlich A oder B, kauft ganze Tafeln und fertigt genau die Bestellmenge ohne Ausschuss. Restwertgutschriften und gemeinsame Belegung mit anderen Aufträgen werden ausgeschlossen.
Angenommene Rechendichte ρ = 7850 kg/m³ und gleichmäßige Dicke t = 0.002 m ergeben ρt = 15.7 kg/m². Eine A-Tafel wiegt theoretisch 31.4 kg, eine B-Tafel 49.0625 kg. Abgerechnet wird tatsächlich nach der vertraglichen Gewichtsgrundlage.
| Vergleichspunkt | A: 1000 × 2000 mm | B: 1250 × 2500 mm | Bedeutung |
|---|---|---|---|
| Kapazität einer voll belegten Tafel | 12 Teile | 24 Teile | Gleiche Orientierung, Ränder und Abstände |
| Ausnutzung einer voll belegten Tafel | 72% | 92.16% | Beide Nenner umfassen die gesamte Tafel |
| Tafeleinkauf für 48 Teile | 4 Tafeln | 2 Tafeln | Beide Aufträge füllen die Schachtelkapazität vollständig |
| Theoretische Einkaufsmasse für 48 Teile | 125.6 kg | 98.125 kg | B benötigt unter diesen Annahmen weniger Einkaufsmasse |
| Tafeleinkauf für 25 Teile | 3 Tafeln | 2 Tafeln | Die letzte Tafel liefert jeweils 1 Teil; freie Kapazität ist keine Liefermenge |
| Theoretische Einkaufsmasse für 25 Teile | 94.2 kg | 98.125 kg | A benötigt nun weniger Einkaufsmasse für den Gesamtauftrag |
| Flächenausnutzung des Auftrags über 25 Teile | 25×0.12÷6 = 50% | 25×0.12÷6.25 = 48% | Für diesen Auftrag ungenutzte Fläche bleibt im Nenner |
Die Tabelle ergibt noch keinen fertigen Teilepreis. Selbst bei gleichem Materialpreis je Kilogramm sind Spalten, Ablängen, Teileschneiden, Handhabung und Lagerung zu vergleichen. Sind Formatmischung oder gemeinsame Belegung mit bestätigten Aufträgen erlaubt, ist ein anderer Plan zu erstellen. Möglicher späterer Bedarf ist kein bereits für diesen Auftrag verbrauchtes Material.
5. Wiederverwendbare Reste, Schrott und Schnittverluste getrennt erfassen
Nicht jeder Rest ist Schrott, aber auch nicht jeder Rest ein Vermögenswert zum ursprünglichen Einkaufspreis. Ein ausreichend großes Restblech hat einen nachvollziehbaren Nutzwert, wenn Werkstoff und Schmelze/Charge zugeordnet bleiben, Oberfläche und Ebenheit passen, die Istkontur positioniert werden kann und ein Folgeauftrag es tatsächlich verwenden kann. Lagern, Suchen und erneutes Spannen verursachen ebenfalls Kosten.[4]
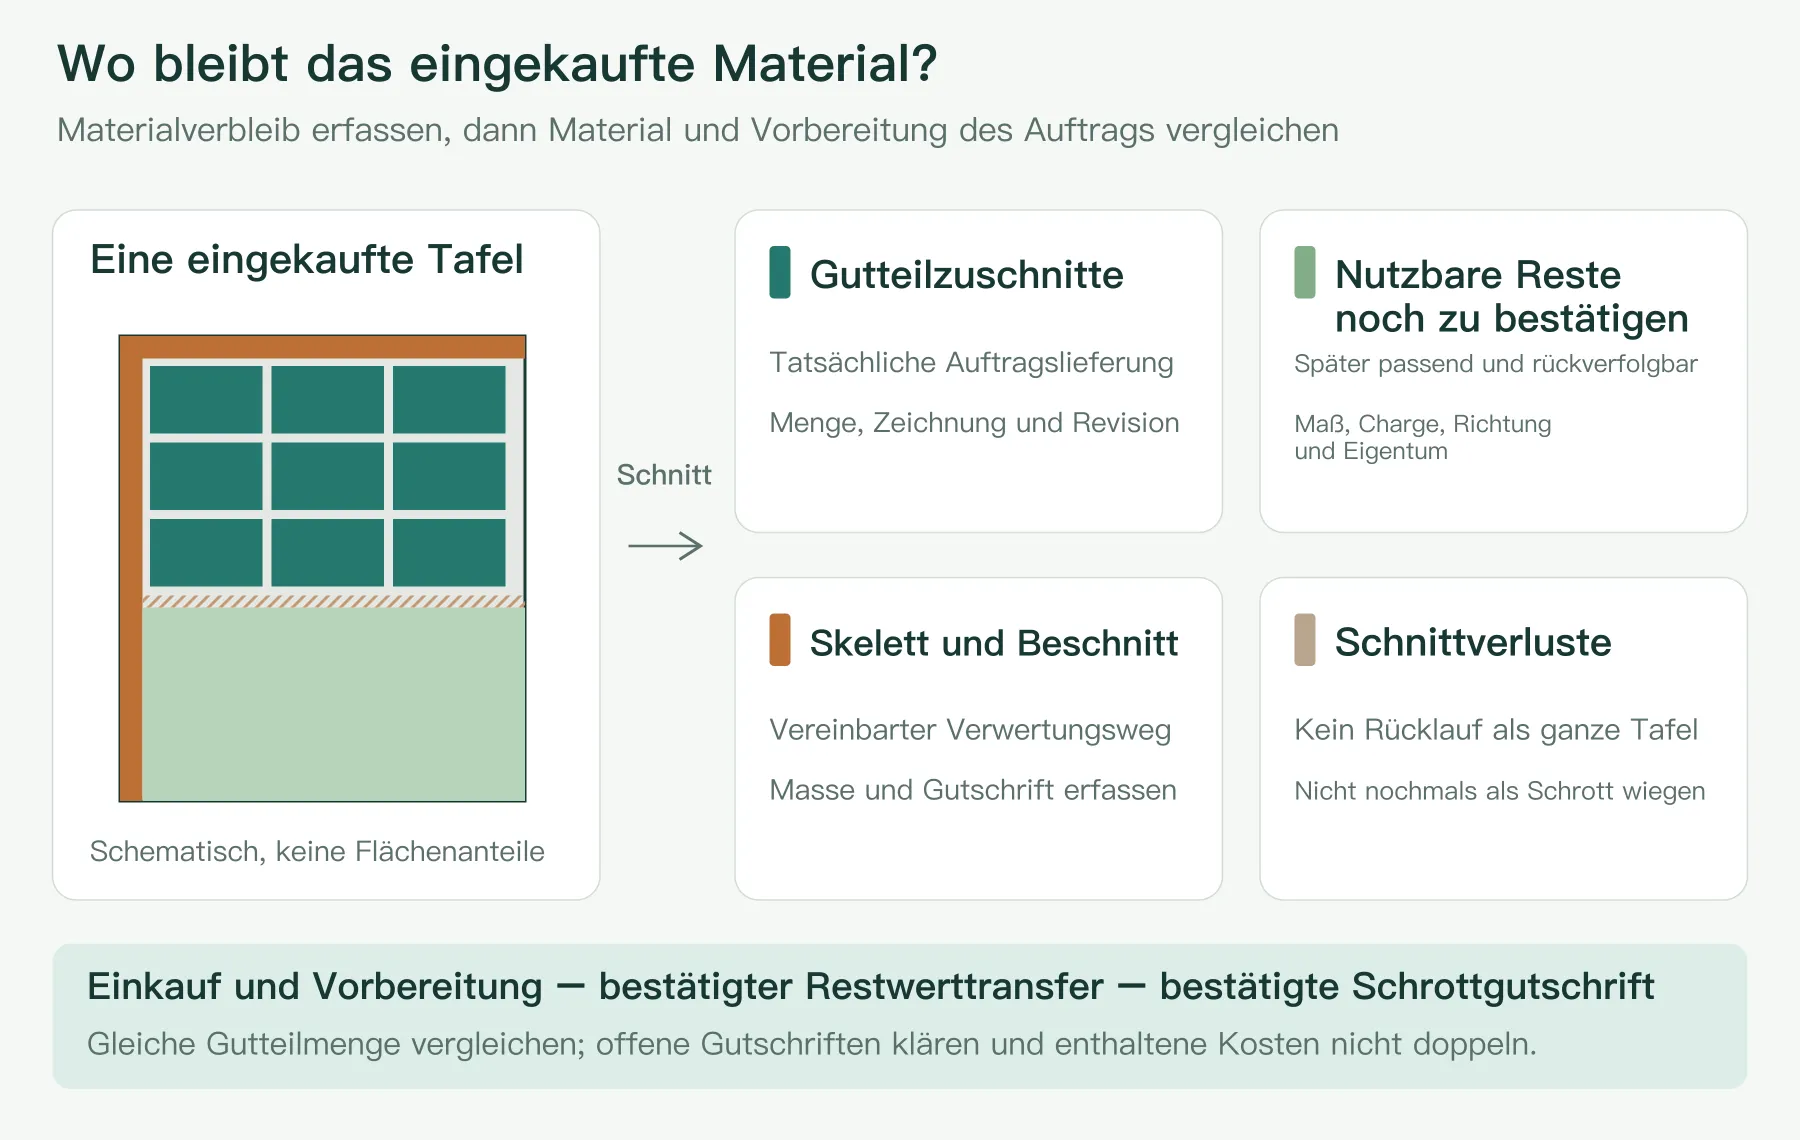
Eine einheitliche Vergleichsbasis lautet: Material- und Vorbereitungskosten des Auftrags = Einkauf + vereinbarte Spalt-/Abläng-/Handhabungskosten − bestätigter Einlagerungswert der Reste − bestätigte Schrottgutschrift. Teilen Sie durch dieselbe gelieferte Gutteilzahl. Bereits enthaltene Bearbeitung oder bereits gutgeschriebenen Schrott nicht doppelt ansetzen.
Das ist eine Vergleichsmethode, keine Forderung nach Offenlegung aller Lieferantenkosten. Klären Sie, ob ganze Tafeln, Nettoverbrauch oder eine andere Basis berechnet werden, wer Reste lagert und besitzt und ob Folgeaufträge Gutschriften erhalten. Bei unbekannten Bedingungen zunächst ohne Gutschrift rechnen und offene Punkte benennen.
6. Engere Schachtelung muss weiterhin sicher bearbeitbar sein
Drehen kann die Teilezahl verändern, wird aber gegebenenfalls durch Walzrichtung, Schliffbild, Schutzfolie oder Montageansicht begrenzt. Eine Zeichnungsvorgabe darf nicht für ein zusätzliches Teil gestrichen werden. Professionelle Systeme berücksichtigen ebenfalls Orientierung und Maschinengrenzen.[3][5]
Gemeinsame Schnittlinien, Teile in Öffnungen und kleinere Abstände müssen für das ausgewählte Schneidverfahren geprüft werden. Auflage, Kippen ausgeschnittener Teile, Wärme und Reihenfolge können Maße und Stabilität beeinflussen. SSAB behandelt Schachtelung und Schnittfolge ausdrücklich in seinen Hinweisen zum thermischen Schneiden der eigenen Stähle.[6] Mehr Flächenausnutzung ersetzt keine Prozessprüfung. Hinweise nach dem Ausspannen bietet der Leitfaden zu Verzug beim Laserschneiden.
7. Beide Angebote mit gleichen Eingaben vergleichen
Die beste Blechbreite muss vor der Anfrage noch nicht feststehen. Geben Sie dieselben Teiledaten weiter und fragen Sie nach lieferbaren Formaten, Schachtelannahmen und Einkaufsmengen für den Gesamtauftrag.
| Bereitzustellen oder zu bestätigen | Konkrete Angaben | Vergleichsunterlagen |
|---|---|---|
| Teil und Änderungsstand | Abwicklung, Beschnitt und Löcher; offene Punkte kennzeichnen | Freigegebene Zeichnungs- und Schachtelplanversionen |
| Werkstoffbedingungen | Sorte, Lieferzustand, Dicke/Toleranz, Oberfläche und Zeugnisanforderungen | Konkrete Lieferformate und erlaubte Werkstoffalternativen |
| Richtung und Nutzfläche | Walz- oder Oberflächenrichtung, zulässige Drehung, Rand- und Spannzugaben | Schachtelorientierung sowie Rand- und Abstandsdefinition |
| Menge und Terminplan | Gutteilbedarf und Teillieferungen; Prognosen von Bestellungen trennen | Tafelzahl, geplante Teile je Tafel und Umgang mit der letzten Tafel |
| Preis und Restmaterial | Theoretische oder tatsächliche Masse, enthaltene Vorbereitung, Eigentum an Resten und Schrott | Angebote mit gleichem Umfang und gleichen Gutschriftbedingungen |
Liegt noch keine Abwicklung vor, senden Sie Zeichnung, Skizze oder Foto mit Verwendung, erwarteter Stückzahl und Anforderungen an die sichtbare Richtung. Damit lassen sich Alternativen besser vergleichen als mit der bloßen Frage, ob große oder kleine Tafeln günstiger sind.
- [1] Kloeckner Metals — Spalten: Grundablauf der Coilaufteilung.
- [2] Kloeckner Metals — Ablängen: Abgrenzung von Längenformaten, Zuschnitten und Scherschneiden.
- [3] TRUMPF TecZone-Dokumentation — Schachtelung: Richtung, Auflage, Abstand und gemeinsame Schnittlinien.
- [4] Lantek — Restmaterialverwaltung: Kennzeichnung, Handhabung, Lagerung und Wiederverwendung.
- [5] Lantek — Software für lineares Scherschneiden: Rechteckschachtelung, Orientierung und Maschinengrenzen.
- [6] SSAB — Planung und Vorbereitung: Schachtelung und Schnittfolge beim thermischen Schneiden von SSAB-Stählen.