1. 전개도에서 시작해 판폭과 길이를 선택합니다
실제 절단할 평면 윤곽을 배치에 사용합니다. 절곡 브래킷의 완성 길이·폭·높이는 전개 치수를 대신하지 못합니다. 절곡 보정, 릴리프, 트리밍 여유 또는 구멍 배치 개정이 미확정이면 배치도 추정입니다. 판 규격을 비교하면서 두께, 부품 크기나 외관 요구까지 바꾸고 모든 차이를 규격 효과로 돌리지 마세요.
카탈로그의 폭 범위는 구매 문의의 출발점입니다. 강종, 두께, 납품 상태, 가장자리 상태 및 제조 경로에 따라 공급 조건이 다를 수 있습니다. 이 주문에서 가능한 규격, 치수 공차, 중량 기준을 확인한 뒤 배치 담당자에게 사용 가능 영역을 전달합니다. 서로 다른 제품 행의 최대 폭을 합쳐 보편적인 공급표로 사용하면 안 됩니다.
판 면적이 부품 면적의 합보다 크다고 배치 가능성이 입증되지는 않습니다. 윤곽 조합, 허용 회전과 판 가장자리 간격에 따라 남은 공간에 한 개를 더 놓을 수 있는지가 결정됩니다.
2. 원판 구매, 슬리팅, 정척 절단은 무엇을 바꾸나요?
판 한 장은 구매와 장비 투입 단위입니다. 슬리팅은 주로 코일 폭을, 정척 절단은 주로 절단 길이를 조정합니다. 서로 배타적이지 않아 넓은 코일을 슬리팅한 후 판으로 자르거나, 좁은 코일을 적합한 후속 공정에 직접 공급할 수 있습니다.[1][2]
| 구매 또는 소재 준비 방법 | 조정 가능한 항목 | 견적에서 확인할 사항 |
|---|---|---|
| 입수 가능한 원판을 구매해 배치·절단 | 전개 형상에 맞는 폭·길이 조합 선택 | 사용 가능 치수, 가장자리 트리밍, 클램핑 영역, 원판 구매 수량, 잔재 |
| 넓은 코일을 좁은 코일로 슬리팅 | 모코일 폭을 후공정용 스트립으로 분배 | 폭 분배, 측면 손실, 스트립 폭과 가장자리, 선후단 처리, 주문량, 잔여 코일 소유권 |
| 코일을 평탄화하고 지정 길이로 절단 | 후공정 소재 수요에 맞춰 판 길이 조정 | 폭 공급 조건, 길이·직각도, 평탄도, 선후단 손실, 가공비, 공급 조건 |
| 적합한 잔재에 다시 배치 | 기존의 사용 가능한 영역 활용 | 소재·로트 식별, 실제 윤곽, 방향, 표면 상태, 재클램핑, 검색 비용 |
한 묶음의 블랭크와 비슷한 길이로 잘랐다고 납품 가능한 완성 부품이 되는 것은 아닙니다. 외곽, 구멍, 가장자리와 후속 성형에는 보통 추가 작업이 필요합니다. 평탄화 후 형상도 실제 요구사항에 맞춰 확인하며, 강판 정척 절단·평탄화 가이드를 참고할 수 있습니다.
3. 수량 계산 전에 간격의 의미부터 정합니다
배치 소프트웨어의 ‘간격’은 부품 윤곽 간격, 절단 경로 간격 또는 다른 공정 설정일 수 있습니다. 커프는 절단으로 제거되는 폭입니다. 윤곽 사이 여유는 절단 방식, 지지와 안정성도 충족해야 합니다. 합의한 윤곽 간격에 이러한 영향이 포함되어 있다면 커프를 다시 더하지 않습니다.[3]
가장자리 여유에는 커프뿐 아니라 원래 판 가장자리, 클램핑과 위치 결정도 포함될 수 있습니다. 진입·이탈, 피어싱, 마이크로 조인트 및 절단 순서는 실제 공정에서 확인해야 합니다. 다음 격자 예제는 명시된 조건에서의 소재 배치만 비교합니다.
계산 예제: 확정 전개 블랭크는 구멍 없는 꽉 찬 직사각형이며, 판폭 방향 300 mm, 길이 방향 400 mm입니다. 모든 부품은 회전 없이 같은 방향입니다. 사방 가장자리 여유는 각각 e = 10 mm, 인접 완성 윤곽 간격은 g = 5 mm입니다. 이를 통합 공정 여유로 보고 커프를 따로 더하지 않습니다. 소재, 2 mm 두께와 표면 조건은 같습니다. 10 mm와 5 mm는 설명용 입력값이며 보편적인 가공 기준이 아닙니다.
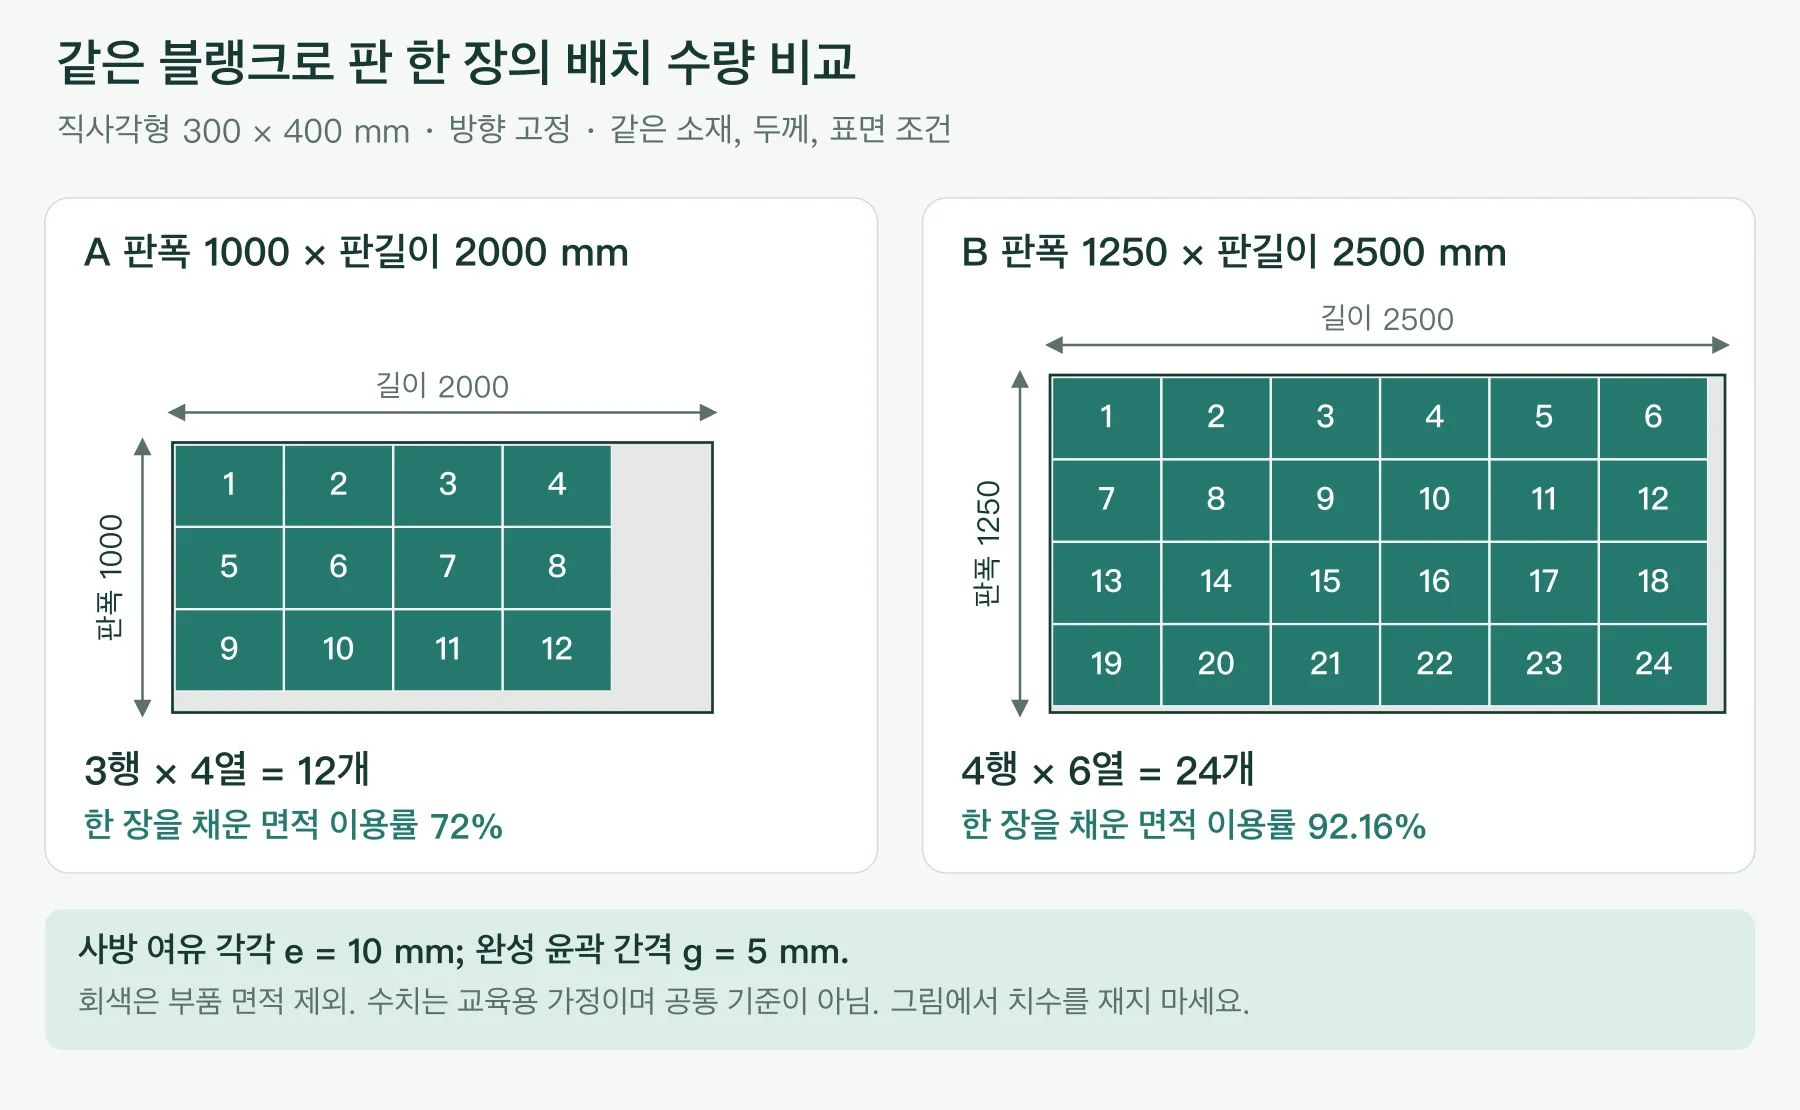
같은 방향의 직사각 격자에서 폭 방향 수량 nᵥ는 nᵥ×300 + (nᵥ−1)×g + 2e ≤ 판폭, 길이 방향 수량 nₗ는 nₗ×400 + (nₗ−1)×g + 2e ≤ 판길이를 만족합니다. 각 조건을 만족하는 최대 정수를 곱하면 판당 수량입니다. 이 격자 계산으로 혼합 이형 배치의 최적해가 입증되는 것은 아닙니다.
A 규격은 1000 × 2000 mm로, 폭에서 3×300 + 2×5 + 20 = 930 mm, 길이에서 4×400 + 3×5 + 20 = 1635 mm를 차지하여 12개를 배치합니다. 1250 × 2500 mm인 B의 해당 치수는 1235 mm와 2445 mm이며 수량은 24개입니다.
한 개의 면적은 0.300×0.400 = 0.12 m²입니다. 총 블랭크 면적을 구매 원판 면적으로 나누면 A는 12×0.12÷2 = 72%, B는 24×0.12÷3.125 = 92.16%입니다. 이는 예제의 구멍 없는 직사각형에만 해당합니다. 실제 부품에 구멍이 있으면 외접 직사각형으로 계산한 비율을 순부품 면적 이용률로 표시할 수 없습니다.
4. 주문 수량에 따라 구매 결과가 반대로 바뀔 수 있습니다
판당 이용률은 가득 배치한 한 장을 설명합니다. 구매 판수에는 마지막 판을 얼마나 사용하는지도 영향을 줍니다. 각 주문은 A만 또는 B만 원판으로 구매하고, 주문 수량만 생산하며 불량은 없다고 가정합니다. 잔재 공제와 다른 주문의 공동 배치는 제외합니다.
계산 밀도 ρ = 7850 kg/m³, 균일 두께 t = 0.002 m로 가정합니다. 이론 면적 질량은 ρt = 15.7 kg/m²로 A는 장당 31.4 kg, B는 49.0625 kg입니다. 실제 정산은 계약의 중량 기준에 따릅니다.
| 비교 항목 | A: 1000 × 2000 mm | B: 1250 × 2500 mm | 결과 해석 |
|---|---|---|---|
| 한 장에 가득 배치한 수량 | 12개 | 24개 | 같은 방향, 가장자리 여유와 간격 |
| 한 장을 채운 면적 이용률 | 72% | 92.16% | 두 분모 모두 전체 원판 면적 사용 |
| 48개 주문의 구매 판수 | 4장 | 2장 | 두 주문 모두 배치 용량을 정확히 채움 |
| 48개 주문의 구매 이론 질량 | 125.6 kg | 98.125 kg | 이 가정에서는 B의 구매 질량이 더 적음 |
| 25개 주문의 구매 판수 | 3장 | 2장 | 마지막 판에서는 각각 1개만 생산하며 남은 용량은 납품 수량이 아님 |
| 25개 주문의 구매 이론 질량 | 94.2 kg | 98.125 kg | 주문 전체에서는 반대로 A의 구매 질량이 더 적음 |
| 25개 주문의 면적 이용률 | 25×0.12÷6 = 50% | 25×0.12÷6.25 = 48% | 이 주문에서 사용하지 않은 면적도 분모에 유지 |
이 표로 최종 부품 가격이 정해지지는 않습니다. kg당 소재 가격이 같아도 슬리팅, 정척 절단, 부품 절단, 취급과 보관비를 비교해야 합니다. 규격 혼합이나 다른 확정 주문과 공동 배치를 허용하면 별도 배치를 만듭니다. 발생할지 모르는 미래 수요를 이번 주문에서 이미 소비한 소재로 보지 않습니다.
5. 재사용 잔재·스크랩·절단 손실을 구분해 기록합니다
모든 잔재를 스크랩으로 처리하거나 모든 잔재를 최초 구매가의 자산으로 평가하지 않습니다. 충분한 크기뿐 아니라 소재와 용강·로트 식별, 적합한 표면·평탄도, 실제 윤곽의 위치 결정, 후속 주문에서의 실사용 가능성이 있어야 재사용 가치를 확인할 수 있습니다. 보관, 찾기와 재클램핑에도 비용이 듭니다.[4]
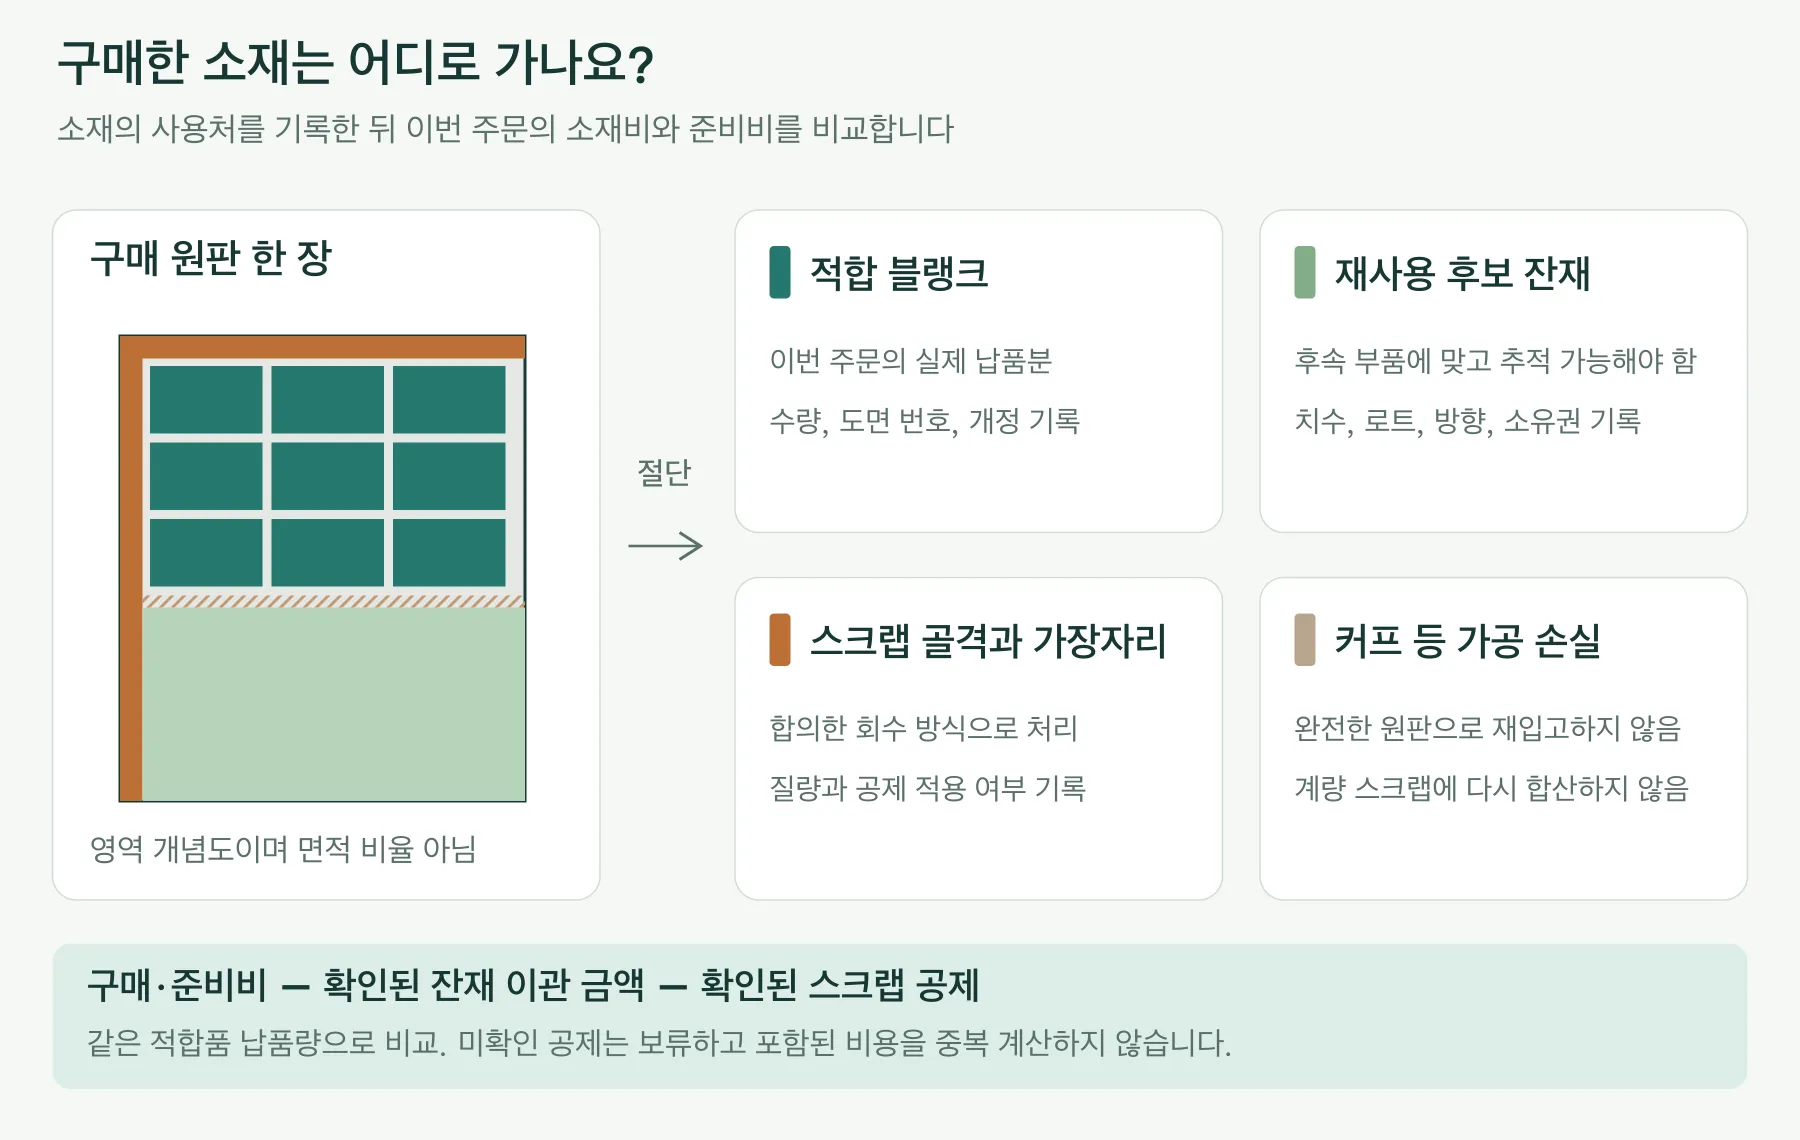
견적 비교의 통일 기준으로 주문의 소재·준비비 = 구매비 + 합의된 슬리팅/정척 절단/취급비 − 확인된 잔재 재고 이관 금액 − 확인된 스크랩 회수 공제를 사용할 수 있습니다. 같은 적합품 납품 수량으로 나눕니다. 구매가에 포함된 공정이나 공급자가 이미 공제한 스크랩 가치를 중복 계산하지 않습니다.
이는 공급자에게 전체 원가 공개를 요구하는 것이 아니라 비교 기준입니다. 원판, 순소비량 또는 다른 기준 중 무엇으로 청구하는지, 잔재의 보관자·소유자, 후속 주문 공제 가능성을 확인합니다. 불명확하면 우선 공제 없이 계산하고 미확인 사항을 적습니다.
6. 촘촘한 배치도 안정적으로 가공할 수 있어야 합니다
부품 회전으로 수량이 달라질 수 있지만 압연 방향, 브러시 무늬, 보호 필름 방향 또는 조립 외관 조건이 제한할 수 있습니다. 한 개를 더 넣으려고 도면의 방향 요구를 지우지 마세요. 전문 배치 시스템도 방향과 장비 한계를 입력으로 사용합니다.[3][5]
공통선 절단, 개구부 안쪽 배치와 간격 축소는 선정 공정에 맞게 검토합니다. 지지, 절단 부품의 들림, 열과 순서는 치수와 안정성에 영향을 줄 수 있습니다. SSAB도 자사 강재의 열절단 지침에서 배치와 절단 순서를 다룹니다.[6] 높은 면적 이용률이 공정 확인을 대신하지 못합니다. 클램프 해제 후 검사는 레이저 절단 후 휨 점검 가이드를 참고하세요.
7. 두 견적에 같은 입력 조건을 제공합니다
문의 전에 최적 판폭을 결정할 필요는 없습니다. 같은 부품 자료를 제공하고 공급 가능한 규격, 배치 가정과 주문 전체의 구매 계획을 요청하세요.
| 제공하거나 확인할 항목 | 구체적으로 적을 내용 | 비교용 보관 기록 |
|---|---|---|
| 부품과 개정 | 전개 윤곽, 트리밍 여유, 구멍; 미확정 사항 표시 | 관리된 도면·배치도 개정 |
| 소재 조건 | 강종, 납품 상태, 두께·공차, 표면과 성적서 요구 | 구체적 공급 규격과 허용 대체 범위 |
| 방향과 사용 영역 | 압연·무늬 방향, 허용 회전, 가장자리와 클램핑 여유 | 배치 방향, 여유와 간격의 정의 |
| 수량과 일정 | 적합품 납품량과 분할 납품; 예상과 확정 주문 구분 | 판수, 장당 계획 수량, 마지막 판 처리 |
| 가격과 잔재 | 이론·실측 질량, 포함된 준비비, 잔재·스크랩 소유권 | 같은 범위의 견적과 공제 조건 |
전개도가 없어도 부품도, 스케치나 사진에 용도, 예상 수량, 외관 방향을 적어 보낼 수 있습니다. 큰 판과 작은 판 중 어느 쪽이 싼지만 묻는 것보다 비교 가능한 대안으로 이어집니다.