1. Partir du développé avant de choisir largeur et longueur
L’imbrication utilise le contour plat réellement découpé. Les dimensions finies d’une équerre pliée ne remplacent pas son développé. Si compensation de pliage, dégagements, surépaisseurs de détourage ou version des perçages restent à confirmer, l’imbrication est estimative. Ne changez pas simultanément épaisseur, taille de pièce ou aspect pour attribuer ensuite tout l’écart au format de tôle.
Les largeurs du catalogue servent à lancer la consultation. Nuance, épaisseur, état de livraison, rives et filière de fabrication peuvent relever de conditions différentes. Obtenez formats disponibles pour cette commande, tolérances dimensionnelles et base de pesée, puis transmettez la zone utilisable au préparateur. Ne combinez pas les largeurs maximales de produits différents dans une offre universelle.
Une surface de tôle supérieure à la somme des pièces ne prouve pas qu’elles s’y logent. Compatibilité des contours, rotations autorisées et distances aux rives déterminent si la zone restante peut recevoir une pièce supplémentaire.
2. Ce que changent tôle entière, refendage et mise à longueur
La tôle entière constitue une unité d’achat et de chargement. Le refendage modifie surtout la largeur de bobine ; la mise à longueur, sa longueur de coupe. Les opérations peuvent se combiner : une bobine large est refendue puis débitée en tôles, ou les bobines étroites alimentent directement un procédé compatible.[1][2]
| Achat ou préparation | Ce qui peut être ajusté | Ce que le devis doit encore préciser |
|---|---|---|
| Acheter des tôles disponibles, puis imbriquer et découper | Choisir largeur et longueur adaptées au développé | Dimensions utiles, détourage des rives, bridage, nombre de tôles entières et reliquats |
| Refendre une bobine large en bobines étroites | Répartir la largeur mère en bandes pour les opérations suivantes | Répartition de largeur, chutes de rives, largeur et état des chants, traitement des extrémités, quantité et propriété du reliquat |
| Planer la bobine et couper aux longueurs prévues | Adapter les longueurs au besoin de matière en aval | Origine de la largeur, longueur et équerrage, planéité, pertes de tête/queue, frais de préparation et conditions de fourniture |
| Réimbriquer sur des chutes adaptées | Utiliser une zone existante appropriée | Identification matière/lot, contour réel, orientation, surface, nouveau bridage et coût de recherche |
Une longueur proche d’un groupe de flans ne signifie pas que les pièces sont prêtes à livrer. Profils extérieurs, trous, chants et formage ultérieur nécessitent généralement d’autres opérations. Contrôlez la forme de la tôle planée selon le besoin réel, en vous aidant du guide de mise à longueur et de planage des tôles.
3. Définir l’espacement avant de compter les pièces
Dans un logiciel, l’espacement peut désigner l’écart entre contours, trajectoires ou un autre réglage. La saignée est la largeur enlevée par la coupe. L’espace entre contours doit aussi satisfaire procédé, appui et stabilité. Si un écart convenu comprend déjà ces effets, n’ajoutez pas mécaniquement une seconde saignée.[3]
De même, les marges peuvent couvrir les rives d’origine, le bridage et le positionnement, outre la coupe. Amorces, sorties, perçage initial, micro-attaches et séquence restent à valider dans le procédé réel. La grille ci-dessous compare seulement les dispositions avec les données annoncées.
Exemple de calcul : flan développé approuvé, rectangulaire plein et sans trous, de 300 mm dans la largeur de tôle et 400 mm dans sa longueur. Toutes les pièces gardent la même orientation, sans rotation. Marge sur chaque rive e = 10 mm ; écart entre contours finis g = 5 mm, pris comme réserve globale du procédé sans ajouter la saignée. Matériau, épaisseur de 2 mm et surface sont identiques. Les 10 mm et 5 mm sont des hypothèses pédagogiques, pas des réglages universels.
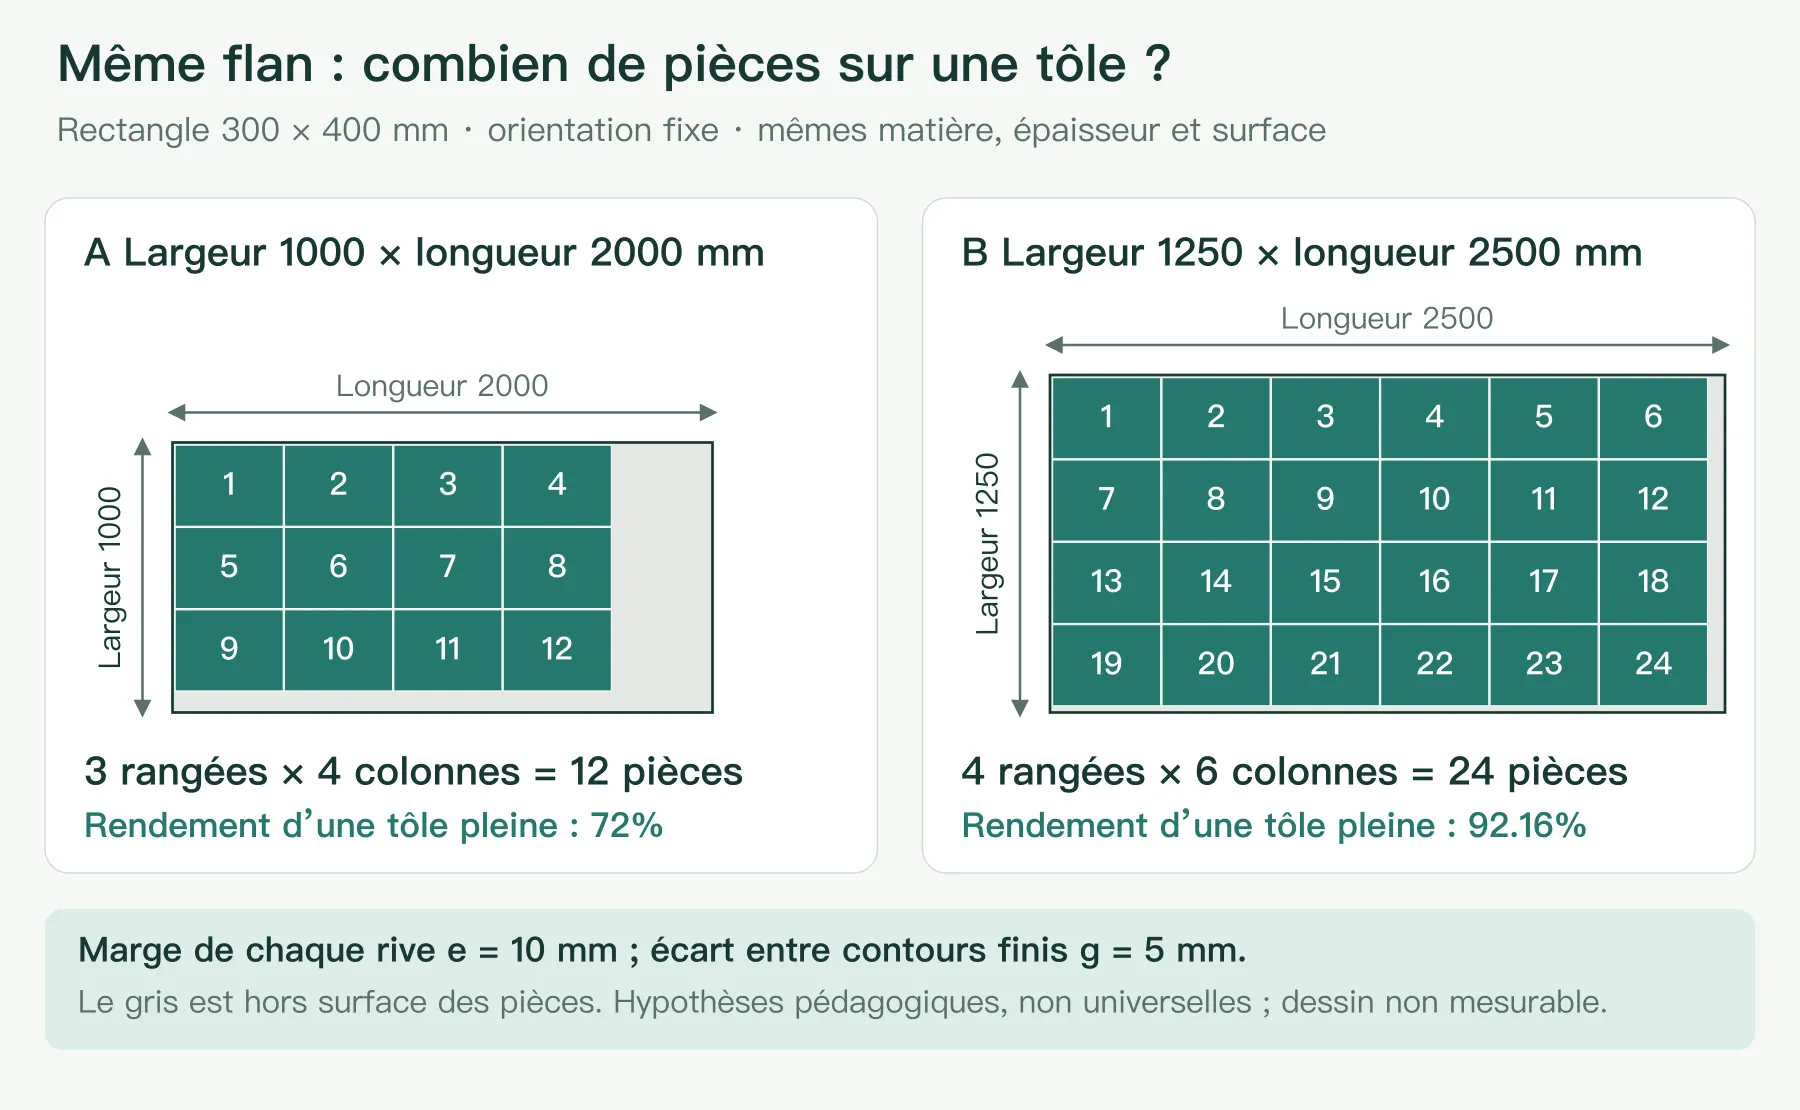
Pour cette grille rectangulaire orientée, le nombre transversal nᵥ respecte nᵥ×300 + (nᵥ−1)×g + 2e ≤ largeur de tôle ; le nombre longitudinal nₗ respecte nₗ×400 + (nₗ−1)×g + 2e ≤ longueur de tôle. Prenez le plus grand entier admissible dans chaque sens et multipliez-les pour obtenir les pièces par tôle. Cette méthode ne démontre pas l’optimum d’une imbrication de formes irrégulières mélangées.
Le format A mesure 1000 × 2000 mm : il utilise 3×300 + 2×5 + 20 = 930 mm en largeur et 4×400 + 3×5 + 20 = 1635 mm en longueur, soit 12 pièces. Pour B, 1250 × 2500 mm, les valeurs sont 1235 mm et 2445 mm, soit 24 pièces.
Chaque flan couvre 0.300×0.400 = 0.12 m². En divisant leur surface totale par la tôle achetée, le rendement de A est 12×0.12÷2 = 72% ; celui de B, 24×0.12÷3.125 = 92.16%. Ces valeurs concernent uniquement ce rectangle plein. Pour des pièces percées, un calcul sur rectangles enveloppants ne représente pas le rendement en surface nette des pièces.
4. La quantité commandée peut inverser le résultat d’achat
Le rendement par tôle décrit une tôle pleine. Le nombre à acheter dépend aussi du remplissage de la dernière. Supposons que chaque commande utilise exclusivement A ou B, achète des tôles entières, produit exactement la quantité demandée et ne génère aucun rebut de pièce. Aucun crédit de chute ni regroupement avec d’autres commandes n’est compté.
Prenons une masse volumique de calcul ρ = 7850 kg/m³ et une épaisseur uniforme t = 0.002 m. La masse théorique surfacique vaut ρt = 15.7 kg/m² : 31.4 kg par tôle A et 49.0625 kg par B. La facturation réelle suit la base de poids contractuelle.
| Élément comparé | A : 1000 × 2000 mm | B : 1250 × 2500 mm | Interprétation |
|---|---|---|---|
| Capacité d’une tôle pleine | 12 pièces | 24 pièces | Orientation, marges et écarts identiques |
| Rendement d’une tôle pleine | 72% | 92.16% | Les deux dénominateurs comprennent toute la tôle |
| Tôles achetées pour 48 pièces | 4 tôles | 2 tôles | Les deux commandes remplissent exactement leur capacité d’imbrication |
| Masse théorique achetée pour 48 pièces | 125.6 kg | 98.125 kg | B nécessite moins de masse achetée sous ces hypothèses |
| Tôles achetées pour 25 pièces | 3 tôles | 2 tôles | La dernière tôle fournit 1 pièce dans les deux cas ; la capacité restante ne constitue pas une livraison |
| Masse théorique achetée pour 25 pièces | 94.2 kg | 98.125 kg | A nécessite alors moins de masse achetée pour toute la commande |
| Rendement surfacique de la commande de 25 pièces | 25×0.12÷6 = 50% | 25×0.12÷6.25 = 48% | La surface inutilisée par cette commande reste au dénominateur |
Le tableau ne fixe pas le prix final de la pièce. Même à prix matière identique au kilogramme, il faut comparer refendage, mise à longueur, découpe, manutention et stockage. Si des formats mixtes ou d’autres commandes confirmées peuvent partager une tôle, établir une nouvelle imbrication. Une demande future possible n’est pas de la matière déjà consommée par cette commande.
5. Séparer chutes réutilisables, ferraille et pertes de coupe
Tous les reliquats ne sont pas de la ferraille ; tous ne valent pas non plus leur prix d’achat initial en stock. Une chute assez grande a une valeur de réemploi identifiable si matière et coulée/lot restent traçables, surface et planéité conviennent, son contour réel peut être positionné et une commande ultérieure peut l’utiliser. Stockage, recherche et nouveau bridage ont aussi un coût.[4]
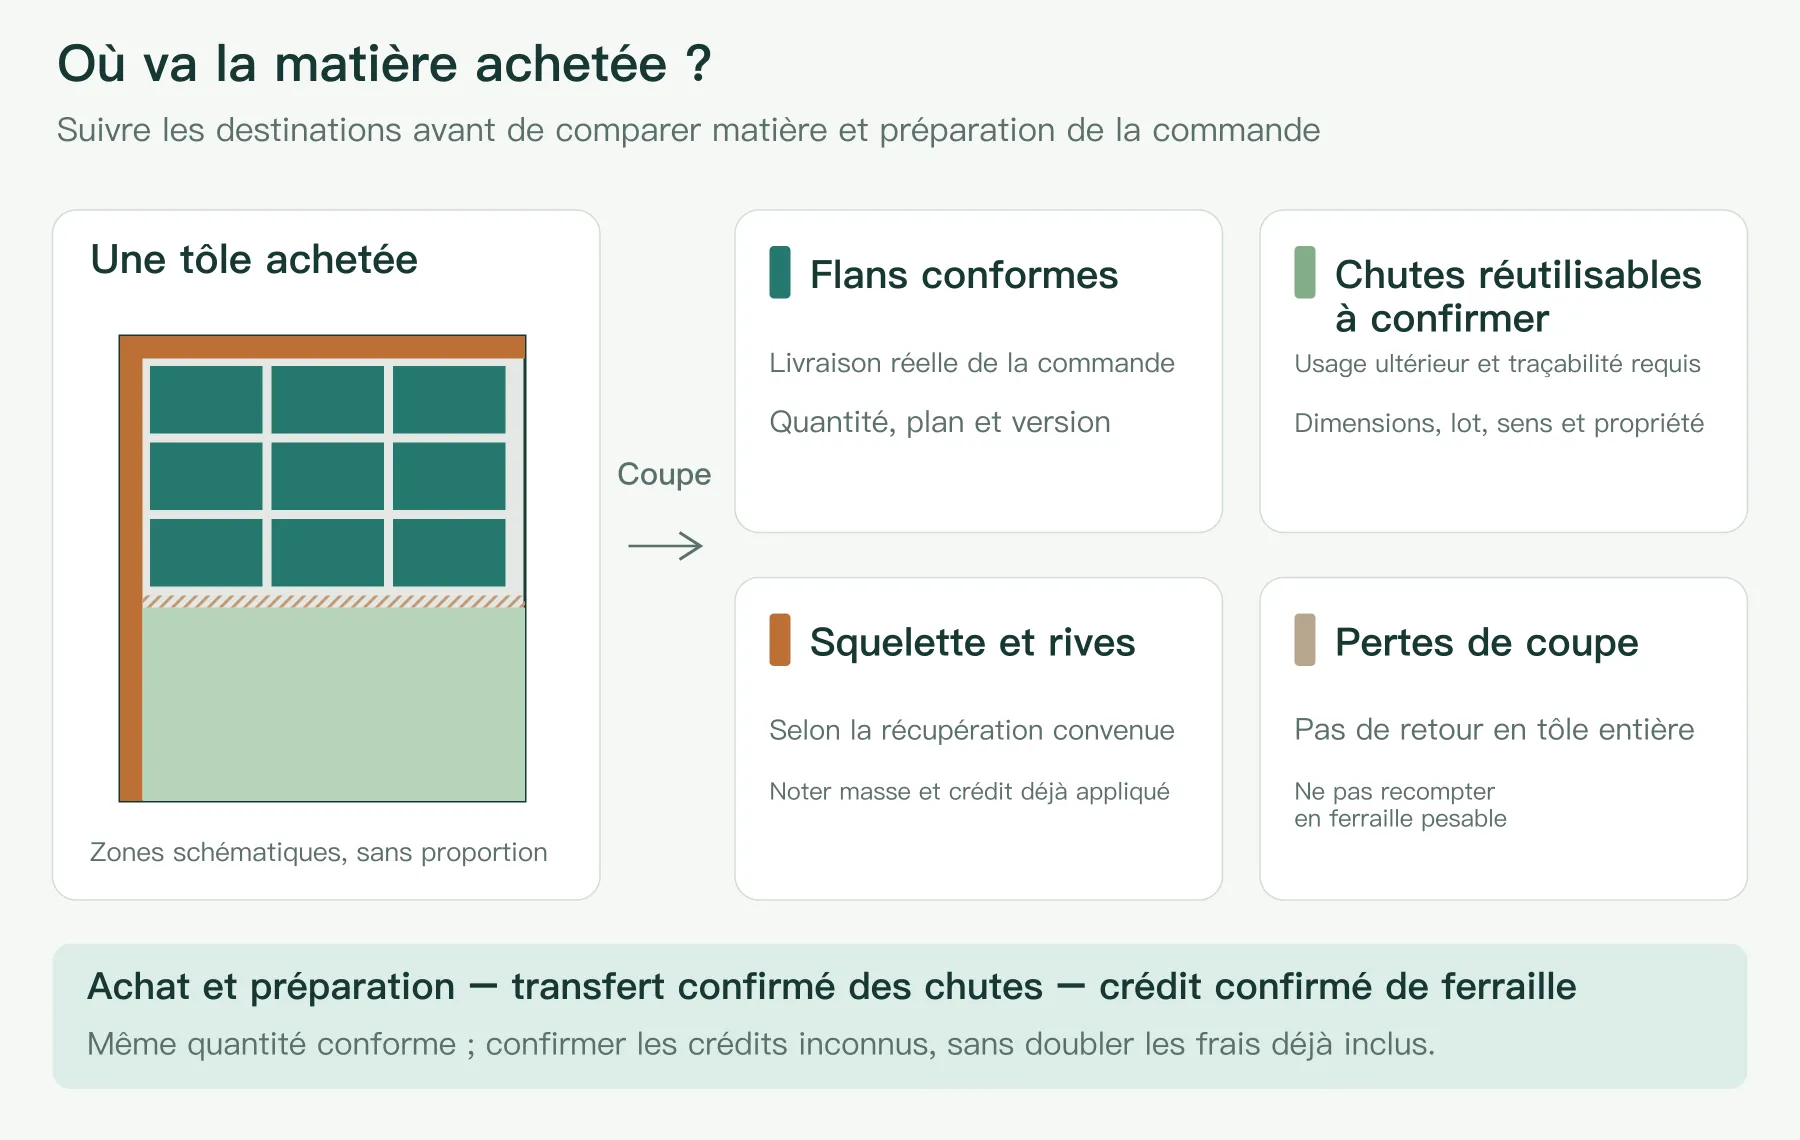
Pour comparer les devis, une base cohérente est : coût matière et préparation de la commande = achat + frais convenus de refendage/mise à longueur/manutention − valeur confirmée de transfert des chutes en stock − crédit confirmé de récupération de ferraille. Répartir sur la même quantité conforme livrée. Ne comptez pas deux fois une opération déjà incluse ou un crédit déjà appliqué.
Il s’agit d’un mode de comparaison, pas d’une demande de divulgation de tous les coûts. Précisez si le devis facture des tôles entières, la consommation nette ou une autre base, qui conserve et possède les chutes et si une commande future peut bénéficier d’un crédit. Tant que ces points sont inconnus, estimez sans déduction et listez les questions ouvertes.
6. Une imbrication serrée doit rester réalisable
La rotation peut changer le nombre de pièces, mais sens de laminage, brossage, film protecteur ou aspect assemblé peuvent la limiter. Ne supprimez pas une orientation imposée au plan pour ajouter une pièce. Les logiciels professionnels prennent aussi en compte orientation et contraintes de machine.[3][5]
Coupe commune, placement dans des ouvertures et écarts réduits doivent être examinés pour le procédé choisi. Appui, basculement des pièces découpées, chaleur et séquence peuvent influencer dimensions et stabilité ; le guide de coupe thermique SSAB traite précisément l’imbrication et l’ordre de coupe de ses aciers.[6] Un meilleur rendement surfacique ne remplace pas cette validation. Voir le guide du voile après découpe laser pour les contrôles après débridage.
7. Donner les mêmes données aux deux fournisseurs
Il n’est pas nécessaire de choisir la meilleure largeur avant de consulter. Fournissez les mêmes données de pièce et demandez formats disponibles, hypothèses d’imbrication et achats pour l’ensemble de la commande.
| Données à fournir ou confirmer | À préciser | Documents de comparaison |
|---|---|---|
| Pièce et version | Développé, détourage et trous ; identifier les points non résolus | Versions contrôlées du plan et de l’imbrication |
| Conditions matière | Nuance, état de livraison, épaisseur/tolérance, surface et certificat | Formats précis disponibles et substitutions permises |
| Orientation et zone utile | Laminage ou texture, rotations permises, marges et bridage | Orientation d’imbrication et définition des marges et écarts |
| Quantité et calendrier | Quantité conforme et livraisons fractionnées ; distinguer prévisions et commandes | Tôles, pièces prévues par tôle et traitement de la dernière |
| Prix et chutes | Masse théorique ou réelle, préparation incluse, propriété des chutes et ferrailles | Devis de même périmètre et conditions de crédit |
Sans développé disponible, envoyez plan, croquis ou photo et indiquez usage, quantité prévue et sens d’aspect. Ces conditions permettent de comparer les solutions plus utilement qu’une simple question sur le prix d’une grande ou petite tôle.
- [1] Kloeckner Metals — Refendage : principe de division des bobines.
- [2] Kloeckner Metals — Mise à longueur : distinctions entre tôles à longueur, flans et cisaillage.
- [3] Documentation TRUMPF TecZone — Imbrication : orientation, appui, espacement et coupe commune.
- [4] Lantek — Gestion des chutes : identification, manutention, stockage et réemploi.
- [5] Lantek — Logiciel de coupe linéaire par cisaille : imbrication rectangulaire, orientation et limites machine.
- [6] SSAB — Planification et préparation : imbrication et séquence pour la coupe thermique des aciers SSAB.