1. 先把“1.0 mm”补成可以判断的要求
检查单上应能找到材料牌号、产品形态、标准及版次、厚度要求、板宽与适用的公差等级。热轧板、冷轧板、带金属镀层的板材,以及从宽卷分切出的带料,不能只因名义厚度相同就套用同一张公差表。
还要区分按名义厚度订货与按最小厚度订货。前者需要相应的上下偏差;后者也要读清适用范围和允许的上偏差,不能自行改写成对称的“±”。U. S. Steel 的热镀层板供货资料分别列出这两类表格,并按厚度和宽度分档,说明这些条件确实会影响验收口径。[1]
如果图纸、采购单与供应商确认文件互相矛盾,应先澄清哪个受控要求有效。不要在收到偏小的读数以后,临时换用一张较宽松的表;也不要把 Gauge 换算值直接变成实物的允许范围。
2. 选量具时,别只看显示了几位小数
量具首先要能测到规定位置,并适用于被测表面和厚度范围。普通外径千分尺的测深有限;需要测到宽板内部时,应安排可达的测量方法或按批准方案取样,不能只量得到板边,就把板边读数称为整板结果。
分辨力描述能分辨的读数变化,与测量准确度不是一回事。选择量具时还要看适用条件下的最大允许误差、校准或确认状态、重复性及测量过程的不确定度,不能因为屏幕显示到 0.001 mm,就把结果当作已精确到这个程度。[2][3]
使用前清洁测量面,检查运动是否顺畅,并按说明书用零位或合适的标准器核查。零位检查不能替代整个量程的校准。让材料与量具在适宜环境中达到稳定、接近的温度;测量时使用量具规定的恒力装置,避免用手把微分筒越拧越紧。Mitutoyo 的外径千分尺使用说明将温度、清洁和测力都列为操作要点。[4][5]
3. 测点要能回到原板,而不是随手量几下
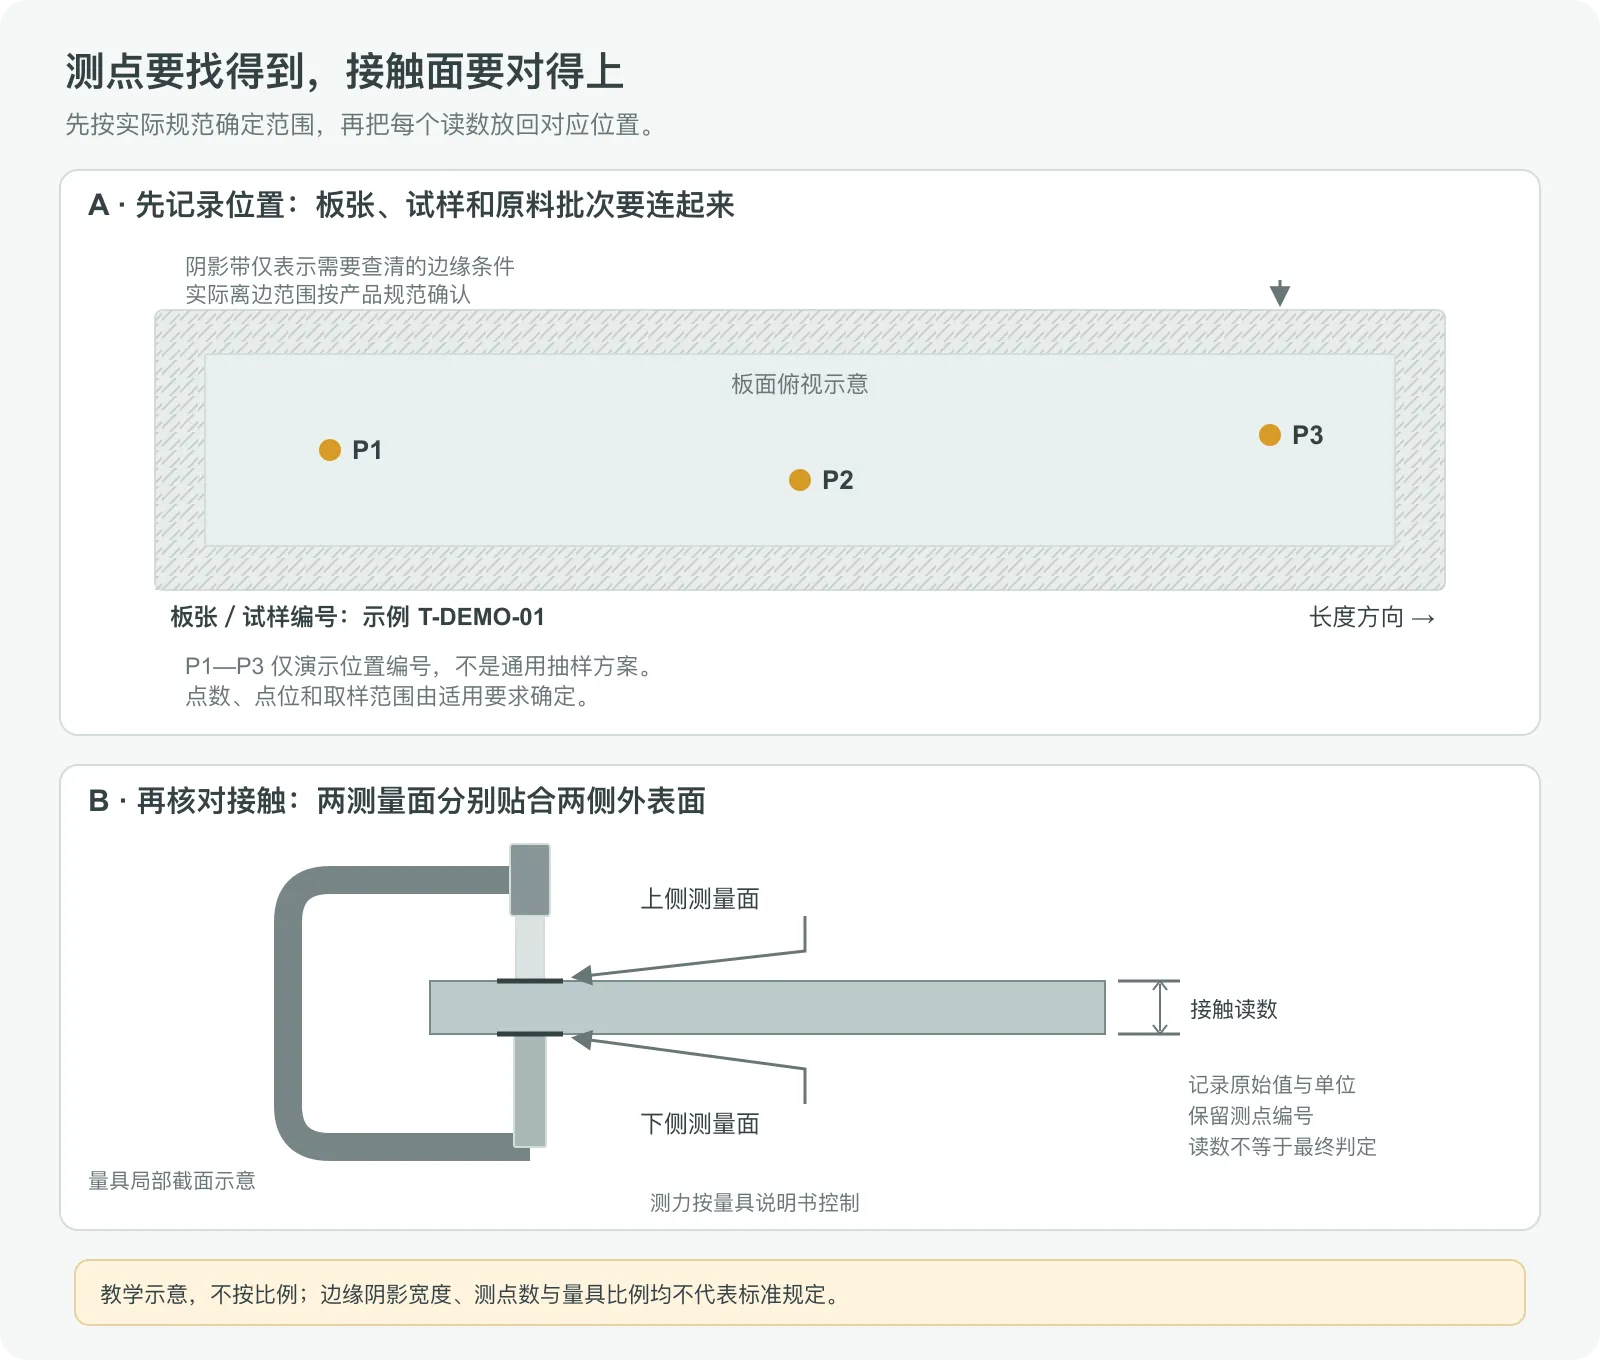
先给抽取的板张或试样编号,保留其与卷号、板号或收料批的关系,再记录测点位置。沿长度和宽度分布取点,有助于区分不同位置的读数;具体位置、数量和抽取方式仍由所订产品的标准与检验方案决定。
板边的剪切毛刺、翻边或局部变形可能改变接触状态。产品要求也可能规定测量点应避开怎样的边缘区域,并区分轧制边、切边或窄带。U. S. Steel 的供货资料就规定了其相应产品的离边测量条件。[1] 这类规定应随实际产品查用,不能把某个离边距离推广到所有钢板。
按验收要求选择的测点,与为排查边缘异常而增加的测点,要在记录上区分。不要悄悄打磨出一个光亮小坑再量,把处理后的厚度当作原始状态;确需制样时,应先明确方法及其是否改变基材或镀层。
4. 带镀层板材:先认清量到的是哪两个表面
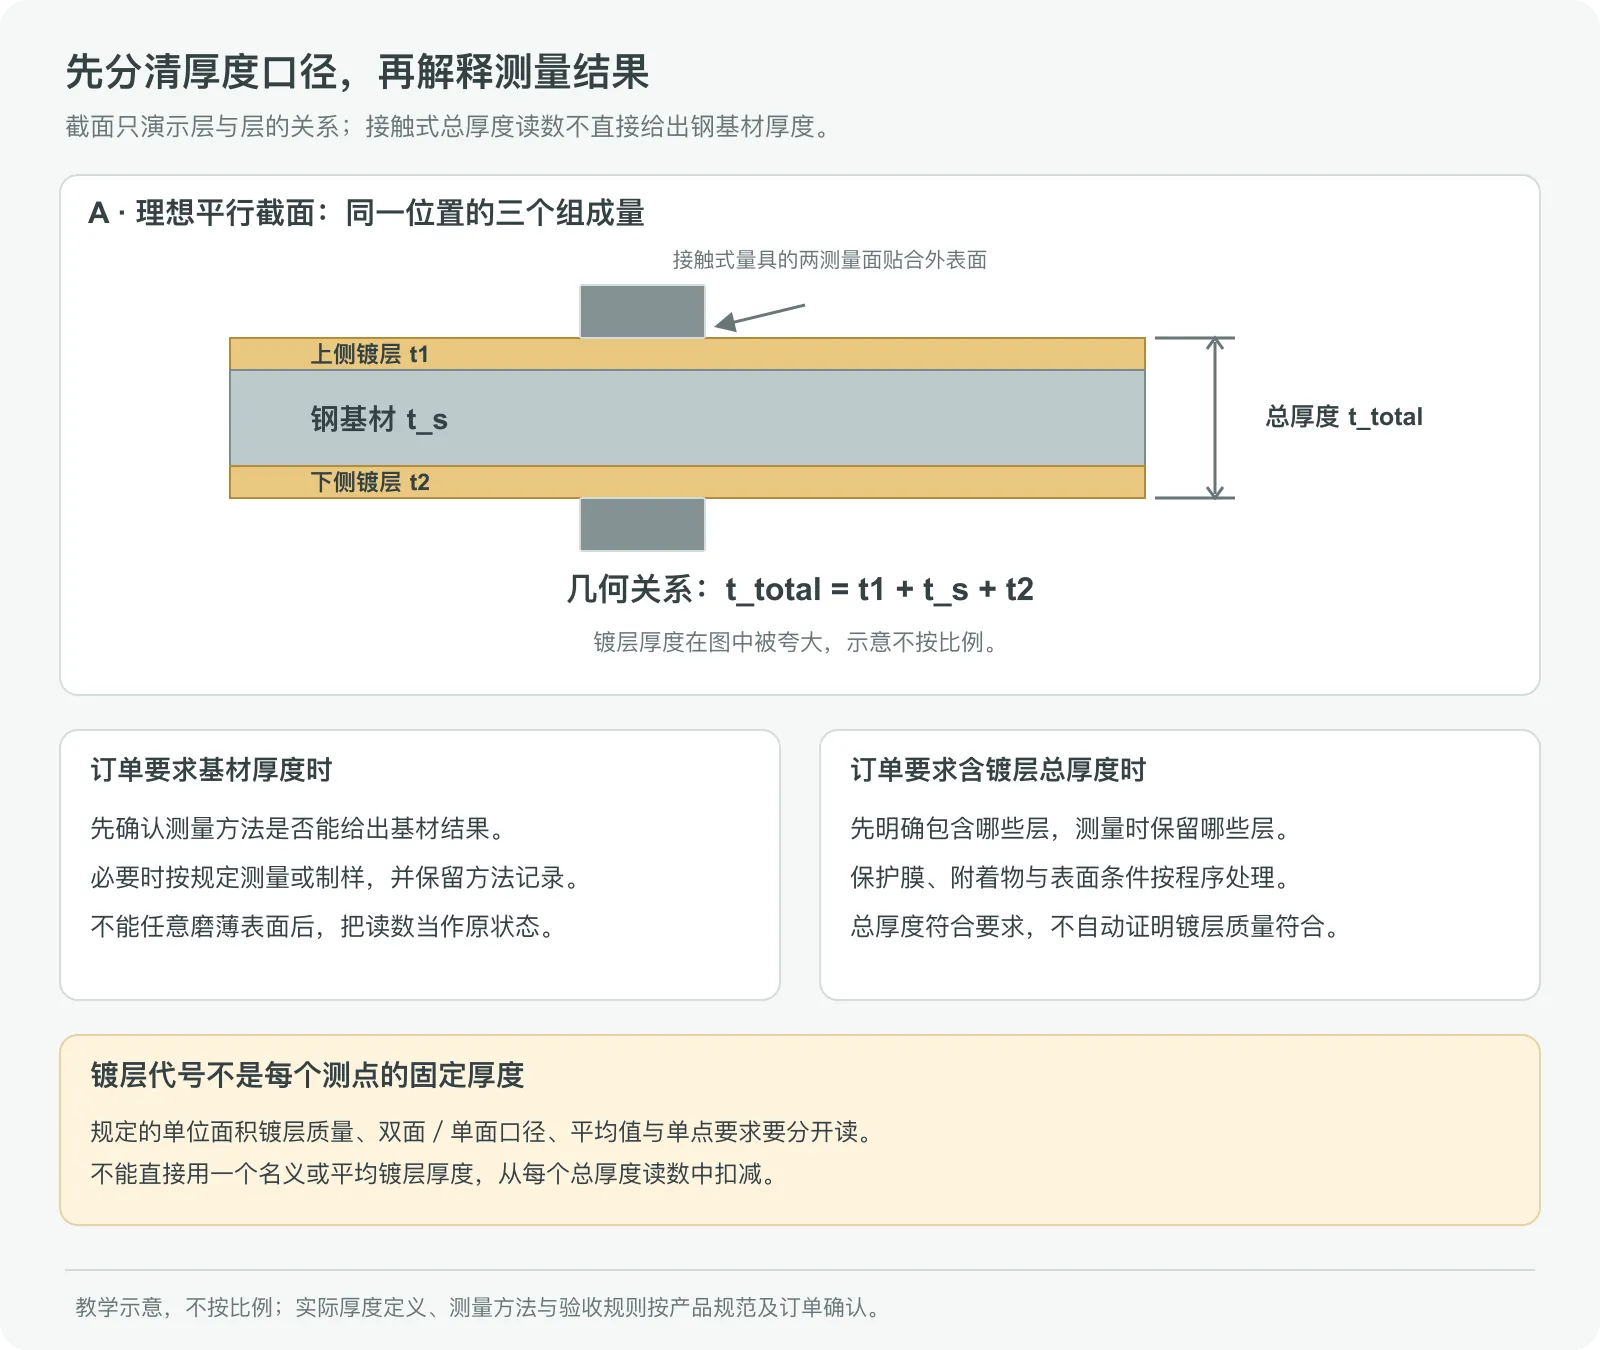
普通接触式外径千分尺夹住带镀层板材的两面时,读数反映两个接触外表面之间的距离。对于理想平行的三层截面,可写成总厚度等于钢基材厚度加上两侧镀层厚度;这只是几何关系,并不意味着现场已经分别测得了这三个量。
镀层代号也不等于每个测点的固定厚度。例如,一些热镀锌板代号表示按规定取样评定的单位面积镀层质量,可能采用双面总量和单点、平均值等不同要求。不能把代号换算成一个平均数后,从每次千分尺读数中直接扣掉,声称得到了该测点的基材厚度。[6]
如订单要求基材厚度,所选方法就必须能给出与这一要求对应的结果。另测镀层、按规定制样去除镀层或采用其他测量方法,都需要明确适用基材、镀层、位置对应和方法能力;不能任意磨掉镀层,也不能把镀层测厚仪的读数直接当作钢板厚度。GalvInfo 对称重—去镀层—再称重等方法的说明,也强调了镀层评定有专门程序。[6]
可剥保护膜、附着颗粒和表面污染还可能影响接触。应按确认的测量程序处理,并保留原状态及处理记录。氧化皮、锈蚀或局部粗糙明显时,先核查该表面是否满足选定方法的适用条件。
5. 把现场步骤与异常复核放在同一张检查单上
按量具方法找正,使测量轴线与被测局部表面垂直,并让两测量面正确贴合两侧外表面。稳定支承板材,避免倾斜、晃动或用量具把局部板形强行压平。读数不稳定时,先查接触、测力和环境,再追查材料差异。[4][5]
| 检查环节 | 要留下什么记录 | 发现异常时先复核什么 |
|---|---|---|
| 确认材料与要求 | 材料标识、标准版次、板宽、厚度口径及公差来源 | 文件是否对应这一批、这一产品范围 |
| 核查量具与环境 | 量具编号、量程、确认状态、使用前检查及相关温度条件 | 零位、测量面、量具损伤、温差和测深是否适用 |
| 标记位置并测量 | 板张或试样编号、测点位置、边缘状态、原始读数 | 是否夹到毛刺、颗粒、保护膜,接触是否倾斜 |
| 复测与比较 | 同一点的重复读数,以及不同点各自的结果 | 同点重复性与位置差异分开分析,不只比较平均数 |
| 作出判断 | 适用限值、约定判定规则、复核结果和处理范围 | 临界值、异常点、复验规则及有权作出处理决定的人员 |
重复测同一点,主要帮助检查测量稳定性;测不同位置,才是在观察位置差异。把两者混在一起平均,可能掩盖一个局部偏薄点。若规范要求单点满足限值,不能用其他位置偏大的读数把它“平均合格”。
6. 接近限值时,保留原始值,再按约定规则判断
假设某订单已经明确厚度范围,而某点的原始读数恰好接近下限。此时不应为了与图纸的小数位一致,先把读数四舍五入到一个看起来合格的数字。报告位数与数值修约应遵从适用规则,同时保留可追溯的原始记录。
测量有不确定度,接近边界时的合格判断需要对应明确的判定规则。ILAC G8 讨论了测量结果、规范限值和接受限之间的关系,也说明了规则应在测量前明确。[7] 对来料验收,可据此在采购与检验方案中说明怎样处理边界结果,而不是见到结果后临时选择对某一方有利的判法。
如不同操作者或量具的结果存在明显差异,先保持材料和测点一致,核查方法与量具状态,再按批准的复验安排处理。不能不断换点、换工具测量,直到得到一个满意的数值就结束。
7. 记录表要说明判了什么,也说明还没判什么
下面是字段模板,空栏不代表合格。每个需要判断的测点都应能找到对应记录;若要汇总最小值、最大值或平均值,应保留其来源,不能只剩一个汇总数字。
| 订单要求 | 测量条件 | 实测值 | 判定依据与结论 |
|---|---|---|---|
| 材料、标准及版次;对应卷板或收料批 | 抽取板张/试样编号及取样依据 | 本行填写相关记录引用 | 文件与实物对应是否已核清 |
| 名义或最小厚度;允许范围及单位 | 量具编号、确认状态、测力方式、相关环境条件 | 保留原始读数与单位 | 按适用限值及约定规则评定 |
| 基材厚度或含镀层总厚度 | 测量时保留哪些层;是否制样及采用何种方法 | 对应口径的结果 | 不能用不相同的厚度口径作比较 |
| 规定的测量位置与检验范围 | 点位图、边缘类型、原板位置 | 各测点及必要复测结果分别列出 | 标明异常点、复验状态和结论适用范围 |
填写示例(虚构):收料批 IN-DEMO-01,板张 2,测点 P1;测量口径为含镀层总厚度,原始显示示例为 1.012 mm;量具编号 G-DEMO-01,量具状态、点位图及相关环境记录应一并填写。若采购要求究竟指基材还是总厚度尚未核清,判定栏应写“厚度口径待核对”,不能先写合格。这个数字只演示记录方式,不是建议厚度、允差或真实检验结果。
抽样结果支持的是检验方案规定的结论,不能表述成“每张板每个位置都已测过”。发现局部异常时,应保留相关材料标识、点位照片和原始记录,并按程序处理受影响范围,不先把异常板混入生产。
8. 厚度通过以后,还要核对用途
厚度验收只完成了材料检查的一部分。牌号、交货状态、表面、板形和后续成形要求仍需各自的依据;板厚符合要求,也不会自动证明成品的孔位、平面度或装配间隙合格。
讨论钣金或冲压件时,可以一起提供材料要求、质保书、到料标识、测点图和原始读数。若还不清楚应规定基材还是总厚度,可先说明零件用于承力、卡接、滑动还是外观面,再把采购口径与成品要求对齐。
- [1] U. S. Steel:Coated Sheet,热镀层板名义/最小厚度公差表及其测厚位置说明。
- [2] JCGM/BIPM:VIM 4.15,显示装置的分辨力。
- [3] JCGM/BIPM:VIM 2.13,测量准确度。
- [4] Mitutoyo:Quick Guide to Precision Measuring Instruments,PG11,外径千分尺使用注意事项。
- [5] Mitutoyo:Check Points for Small Tool Instruments,印刷页 1—2,外径千分尺使用前及使用中的检查。
- [6] GalvInfoNote 1.1,2020 年 12 月第 4.0 版:镀层质量代号、双面/单面要求与测量方法,PDF 第 1—3 页。
- [7] ILAC G8:09/2019:Decision Rules and Statements of Conformity,第 5—10 页。