1. Parta del desarrollo y después elija ancho y longitud
Anide el contorno plano que realmente se cortará. Las dimensiones finales de un soporte plegado no sustituyen las del desarrollo. Si faltan por confirmar compensación de plegado, alivios, recortes o revisión de los agujeros, el anidado es una estimación. Al comparar formatos, no cambie también el espesor, reduzca la pieza o suprima requisitos de aspecto y atribuya toda la diferencia al formato.
Los anchos de catálogo son un punto de partida para consultar el suministro. Grado, espesor, estado de entrega, bordes y ruta de fabricación pueden tener condiciones distintas. Obtenga los formatos disponibles para este pedido, tolerancias y criterio de peso; facilite después el área útil al responsable del anidado. No combine los anchos máximos de distintos productos en una tabla universal de suministro.
Que la superficie de la chapa supere la suma de las piezas no demuestra que quepan. La compatibilidad de contornos, los giros permitidos y las distancias al borde determinan si el espacio restante admite otra pieza.
2. Qué cambia entre chapa completa, corte longitudinal y corte a medida
La chapa completa es una unidad de compra y carga en máquina. El corte longitudinal ajusta principalmente el ancho de la bobina; el corte a medida, la longitud. Pueden combinarse: una bobina ancha puede dividirse y después cortarse en chapas, o las bobinas estrechas alimentar directamente un proceso compatible.[1][2]
| Ruta de compra o preparación | Qué permite ajustar | Qué debe aclarar el presupuesto |
|---|---|---|
| Comprar chapas disponibles, anidar y cortar | Elegir ancho y longitud adecuados al desarrollo | Dimensiones útiles, recorte de bordes, sujeción, cantidad de chapas completas y sobrantes |
| Dividir una bobina ancha en bobinas estrechas | Repartir el ancho de la bobina madre entre tiras para operaciones posteriores | Reparto del ancho, recorte lateral, ancho y bordes de tira, extremos de bobina, cantidad y propiedad del remanente |
| Aplanar la bobina y cortar a longitudes especificadas | Ajustar la longitud de chapa a la demanda posterior | Origen del ancho, longitud y escuadría, planitud, pérdidas de extremos, cargos de preparación y condiciones de suministro |
| Volver a anidar sobre retales adecuados | Aprovechar una zona existente apta | Identidad de material/lote, contorno real, orientación, superficie, nueva sujeción y coste de localización |
Una longitud próxima a un grupo de piezas brutas no significa que haya piezas terminadas listas para entregar. Perfiles, agujeros, bordes y conformado posterior suelen requerir trabajo adicional. Compruebe la forma de la chapa aplanada según los requisitos reales, con ayuda de la guía de corte a medida y aplanado de chapa.
3. Defina la separación antes de calcular cuántas piezas caben
En el programa de anidado, «separación» puede referirse a contornos, trayectorias de corte u otro ajuste. El ancho de corte es el material eliminado. El espacio entre contornos también debe permitir el método de corte, el apoyo y la estabilidad necesarios. Si una separación acordada ya incorpora estos efectos, no vuelva a sumar el ancho de corte.[3]
Los márgenes exteriores también pueden cubrir el estado del borde original, la sujeción o la localización. Entradas, salidas, perforación inicial, micropuentes y secuencia deben comprobarse en el proceso real. La cuadrícula siguiente solo compara distribuciones bajo sus hipótesis expresas.
Ejemplo de cálculo: desarrollo aprobado rectangular, macizo y sin agujeros, de 300 mm en el ancho de chapa y 400 mm en su longitud. Todas las piezas mantienen la orientación, sin giro. Margen en cada borde e = 10 mm; separación entre contornos terminados g = 5 mm, considerada reserva total del proceso, sin añadir otra vez el ancho de corte. Material, espesor de 2 mm y superficie son iguales. Los 10 mm y 5 mm son datos didácticos, no parámetros universales.
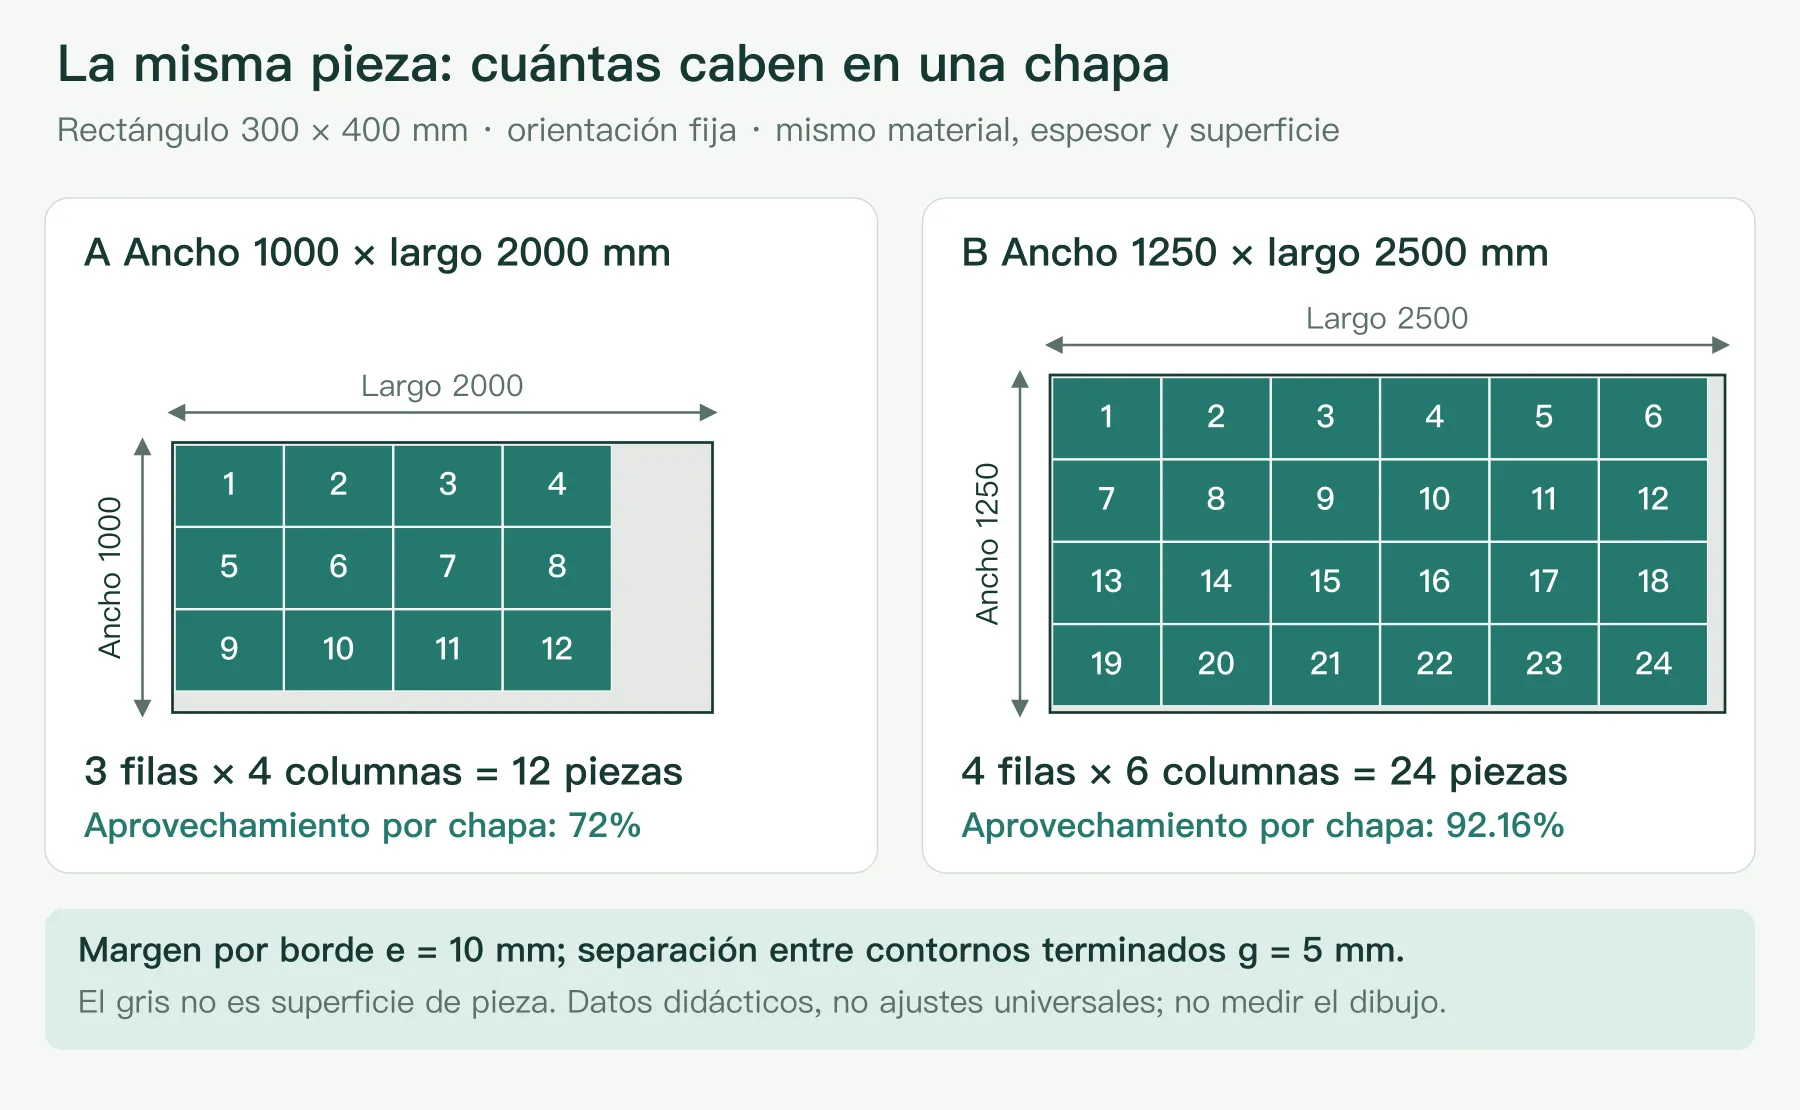
Para esta cuadrícula rectangular de orientación fija, nᵥ en el ancho cumple nᵥ×300 + (nᵥ−1)×g + 2e ≤ ancho de chapa; nₗ en la longitud cumple nₗ×400 + (nₗ−1)×g + 2e ≤ longitud de chapa. Tome el mayor entero que satisface cada condición y multiplíquelos para obtener las piezas por chapa. El método no demuestra un óptimo para contornos irregulares mezclados.
El formato A es 1000 × 2000 mm: ocupa 3×300 + 2×5 + 20 = 930 mm en ancho y 4×400 + 3×5 + 20 = 1635 mm en longitud, para 12 piezas. En B, de 1250 × 2500 mm, ocupa 1235 mm y 2445 mm respectivamente, para 24 piezas.
Cada pieza tiene 0.300×0.400 = 0.12 m². Dividiendo la superficie total de piezas entre la chapa comprada, A aprovecha 12×0.12÷2 = 72%; B, 24×0.12÷3.125 = 92.16%. Solo vale para el rectángulo macizo del ejemplo. En piezas con agujeros, el aprovechamiento calculado con rectángulos envolventes no es aprovechamiento neto de pieza.
4. La cantidad del pedido puede invertir el resultado de compra
El aprovechamiento por chapa describe una chapa llena. El número que debe comprarse depende también del uso de la última. Supongamos que cada pedido emplea solo A o solo B, compra chapas completas y produce exactamente lo pedido, sin rechazos. Se excluyen abonos por retales y compartir material con otros pedidos.
Suponga densidad de cálculo ρ = 7850 kg/m³ y espesor uniforme t = 0.002 m. La masa teórica por superficie es ρt = 15.7 kg/m²: cada A pesa 31.4 kg y cada B, 49.0625 kg. La liquidación real sigue el criterio de peso contractual.
| Concepto | A: 1000 × 2000 mm | B: 1250 × 2500 mm | Interpretación |
|---|---|---|---|
| Capacidad por chapa llena | 12 piezas | 24 piezas | Igual orientación, márgenes y separación |
| Aprovechamiento por chapa llena | 72% | 92.16% | Ambos denominadores incluyen toda la chapa |
| Chapas compradas para 48 piezas | 4 chapas | 2 chapas | Ambos pedidos llenan exactamente la capacidad del anidado |
| Masa teórica comprada para 48 piezas | 125.6 kg | 98.125 kg | B requiere menos masa comprada con estas hipótesis |
| Chapas compradas para 25 piezas | 3 chapas | 2 chapas | La última produce 1 pieza en ambos casos; la capacidad sobrante no es cantidad entregada |
| Masa teórica comprada para 25 piezas | 94.2 kg | 98.125 kg | A requiere menos masa comprada para el pedido completo |
| Aprovechamiento de superficie del pedido de 25 piezas | 25×0.12÷6 = 50% | 25×0.12÷6.25 = 48% | La superficie no utilizada por este pedido permanece en el denominador |
La tabla no determina el precio final. Incluso con el mismo precio de material por kilogramo, deben compararse corte longitudinal, corte a medida, corte de piezas, manipulación y almacenaje. Si se permiten formatos mezclados o anidar con otros pedidos confirmados, prepare otra distribución. Una posible demanda futura no equivale a material ya consumido por este pedido.
5. Registre por separado retales reutilizables, chatarra y pérdidas de corte
No considere todos los sobrantes chatarra ni valore todos como activos al precio original. Un retal suficientemente grande tiene un valor de reutilización identificable cuando conserva material y colada/lote, superficie y planitud adecuadas, un contorno localizable y un pedido posterior que pueda usarlo. Guardarlo, encontrarlo y volver a sujetarlo también cuesta.[4]
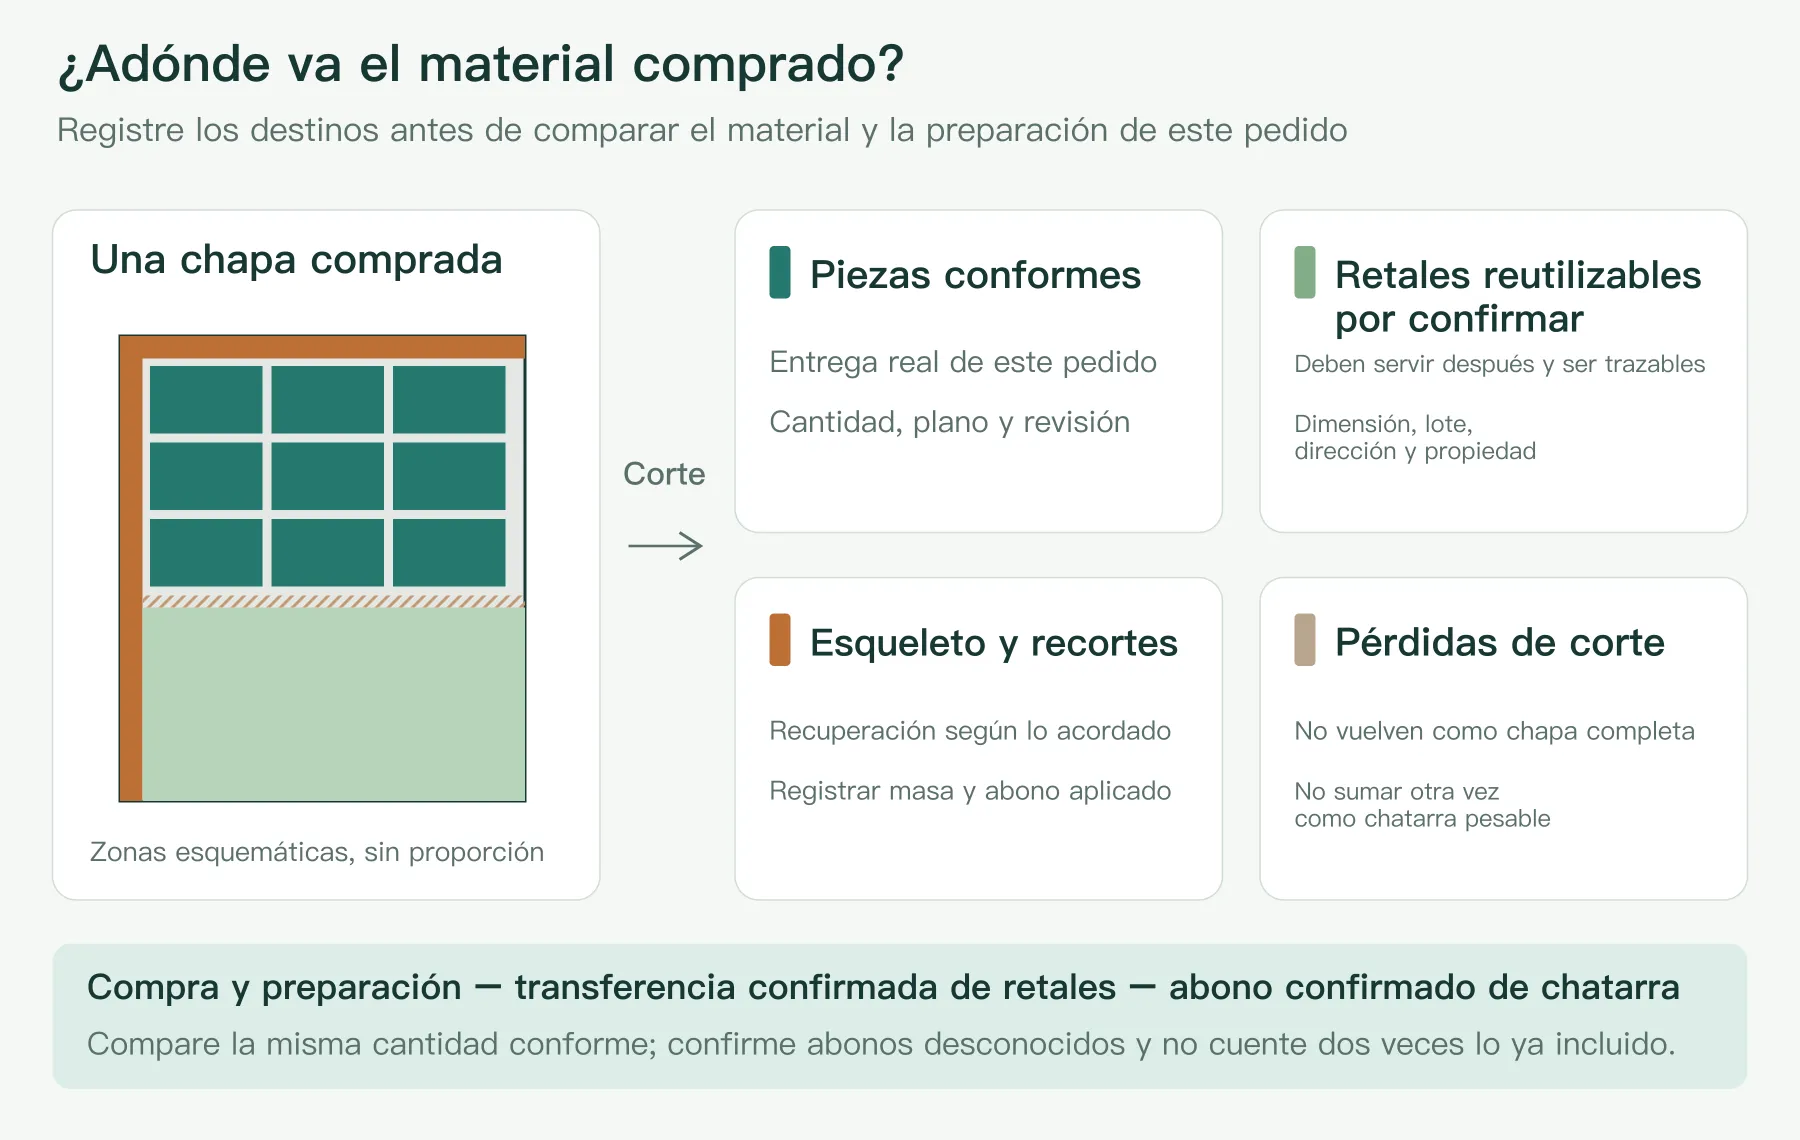
Una base coherente de comparación es: coste de material y preparación del pedido = compra + cargos acordados de corte longitudinal/corte a medida/manipulación − valor confirmado de transferencia de retales a existencias − abono confirmado por chatarra. Divida por la misma cantidad conforme entregada. No añada operaciones ya incluidas ni vuelva a descontar chatarra ya abonada.
Es un criterio de comparación, no una exigencia de revelar todos los costes. Aclare si se facturan chapas completas, consumo neto u otra base; quién almacena y posee los retales y si habrá abono en otro pedido. Mientras se desconozcan estas condiciones, estime sin abono y enumere lo pendiente.
6. Un anidado más compacto también debe poder fabricarse
Girar las piezas puede cambiar su número, pero la laminación, el cepillado, la película protectora o el aspecto del montaje pueden limitarlo. No elimine la dirección exigida en el plano para añadir una pieza. Los sistemas profesionales también introducen orientación y límites del equipo como condiciones.[3][5]
Corte por línea común, colocación dentro de huecos y separaciones menores requieren revisión del proceso elegido. Apoyo, inclinación de piezas cortadas, calor y secuencia pueden afectar dimensiones y estabilidad; SSAB aborda expresamente anidado y orden en su guía de corte térmico de sus aceros.[6] Un mayor aprovechamiento no sustituye la comprobación del proceso. Consulte la guía de alabeo tras corte láser para revisar después de soltar las sujeciones.
7. Use las mismas entradas para ambos presupuestos
No hace falta decidir el mejor ancho antes de consultar. Entregue la misma información de pieza y pida formatos disponibles, hipótesis de anidado y compra para el pedido completo.
| Información por facilitar o confirmar | Qué especificar | Qué conservar para comparar |
|---|---|---|
| Pieza y revisión | Desarrollo, recortes y agujeros; identificar lo no resuelto | Revisiones controladas del plano y del anidado |
| Condiciones del material | Grado, estado de entrega, espesor/tolerancia, superficie y certificado | Formatos concretos y sustituciones permitidas |
| Dirección y zona útil | Laminación o textura, giros permitidos, márgenes y sujeción | Orientación del anidado y definición de márgenes y separación |
| Cantidad y calendario | Cantidad conforme y entregas parciales; separar previsiones de pedidos | Chapas, piezas previstas por chapa y tratamiento de la última |
| Precio y retales | Masa teórica o real, preparación incluida, propiedad de retales y chatarra | Presupuestos con igual alcance y condiciones de abono |
Si no dispone de desarrollo, envíe plano, croquis o fotografía e indique uso, cantidad prevista y orientación visual. Estas condiciones permiten comparar alternativas mejor que preguntar únicamente si conviene una chapa grande o pequeña.
- [1] Kloeckner Metals — Corte longitudinal: proceso básico de división de bobinas.
- [2] Kloeckner Metals — Corte a medida: diferencias entre formatos a longitud, piezas brutas y cizallado.
- [3] Documentación TRUMPF TecZone — Anidado: orientación, apoyo, separación y línea común.
- [4] Lantek — Gestión de retales: identificación, manipulación, almacenaje y reutilización.
- [5] Lantek — Programa de corte lineal con cizallas: anidado rectangular, orientación y límites de equipo.
- [6] SSAB — Planificación y preparación: anidado y secuencia de corte térmico de aceros SSAB.