1. Önce açınım, sonra sac eni ve boyu
Yerleşimde gerçekten kesilecek düz konturu kullanın. Bükülmüş bir braketin bitmiş en, boy ve yüksekliği açınım ölçülerinin yerine geçmez. Büküm telafisi, rahatlatmalar, kesim payları veya delik revizyonu belirsizse yerleşim tahmindir. İki sac ölçüsünü karşılaştırırken kalınlığı, parça boyutunu veya görünüş şartını da değiştirip tüm farkı sac ölçüsüne bağlamayın.
Katalogdaki en aralıkları tedarik sorgusunun başlangıcıdır. Kalite, kalınlık, teslim durumu, kenar ve üretim rotasının koşulları farklı olabilir. Bu sipariş için mevcut ölçüleri, toleransları ve tartım esasını doğrulayın; sonra kullanılabilir alanı yerleşim sorumlusuna verin. Farklı ürün satırlarının azami enlerini evrensel bir tedarik tablosunda birleştirmeyin.
Sac alanının toplam parça alanından büyük olması, parçaların sığdığını kanıtlamaz. Konturların uyumu, izin verilen dönüşler ve kenar mesafeleri, kalan alana bir parça daha konulup konulamayacağını belirler.
2. Tam levha, dilme ve boy kesme neyi değiştirir?
Tam levha bir satın alma ve makineye yükleme birimidir. Dilme esas olarak rulo enini, boy kesme uzunluğu değiştirir. Bu yollar birleştirilebilir: geniş rulo dilinip sonra levhalara kesilebilir; dar rulolar uygun sonraki prosesi doğrudan besleyebilir.[1][2]
| Satın alma veya hazırlama yolu | Neler ayarlanabilir? | Teklifte neler açıklanmalı? |
|---|---|---|
| Mevcut tam levhaları alıp yerleştirmek ve kesmek | Açınıma uygun en-boy birleşimini seçmek | Kullanılabilir ölçü, kenar düzeltme, bağlama alanları, tam levha adedi ve kalanlar |
| Geniş ruloyu dar rulolara dilmek | Ana rulo enini sonraki işlemler için şeritlere dağıtmak | En dağılımı, yan kesim, şerit eni ve kenarı, baş-son işlemleri, sipariş miktarı ve kalan rulonun mülkiyeti |
| Ruloyu düzleştirip belirlenen boylarda kesmek | Levha boyunu sonraki malzeme ihtiyacına göre düzenlemek | Enin kaynağı, boy ve diklik şartları, düzlemsellik, baş-son kayıpları, işlem bedeli ve tedarik koşulları |
| Uygun artık sac üzerinde yeniden yerleşim | Mevcut uygun alanı kullanmak | Malzeme/parti kimliği, gerçek kontur, yön, yüzey, yeniden bağlama ve bulma maliyeti |
Kesim boyunun bir grup taslağa yakın olması, parçaların teslime hazır olduğu anlamına gelmez. Dış profil, delikler, kenarlar ve sonraki şekillendirme çoğunlukla ek işlem gerektirir. Düzleştirilmiş sacın şeklini gerçek şartlara göre, gerektiğinde sac boy kesme ve düzleştirme rehberiyle kontrol edin.
3. Adedi hesaplamadan önce aralığı tanımlayın
Yerleşim yazılımındaki “aralık”, konturların, kesim yollarının veya başka bir proses ayarının mesafesi olabilir. Kesim aralığı/kerf, kaldırılan malzemenin genişliğidir. Konturlar arasındaki boşluk, kesim yöntemi, destek ve kararlılık ihtiyaçlarını da karşılamalıdır. Onaylanan kontur aralığı bunları içeriyorsa kerfi bir kez daha eklemeyin.[3]
Kenar payı da kerfin yanında ilk kenarın durumu, bağlama veya konumlandırmayı kapsayabilir. Giriş-çıkışlar, delme, mikro bağlantılar ve kesim sırası gerçek proseste doğrulanmalıdır. Aşağıdaki ızgara yalnızca belirtilen girdiler altında malzeme düzenlerini karşılaştırır.
Hesap örneği: onaylı açınım deliksiz dolu dikdörtgen; sac eni yönünde 300 mm, boy yönünde 400 mm. Tüm parçalar aynı yönde, dönmeden yerleşir. Her kenar payı e = 10 mm; komşu bitmiş konturlar arasındaki g = 5 mm, bu örnekte toplam proses payıdır, ayrıca kerf eklenmez. Malzeme, 2 mm kalınlık ve yüzey koşulları aynıdır. 10 mm ve 5 mm öğretici varsayımlardır, genel işlem parametreleri değildir.
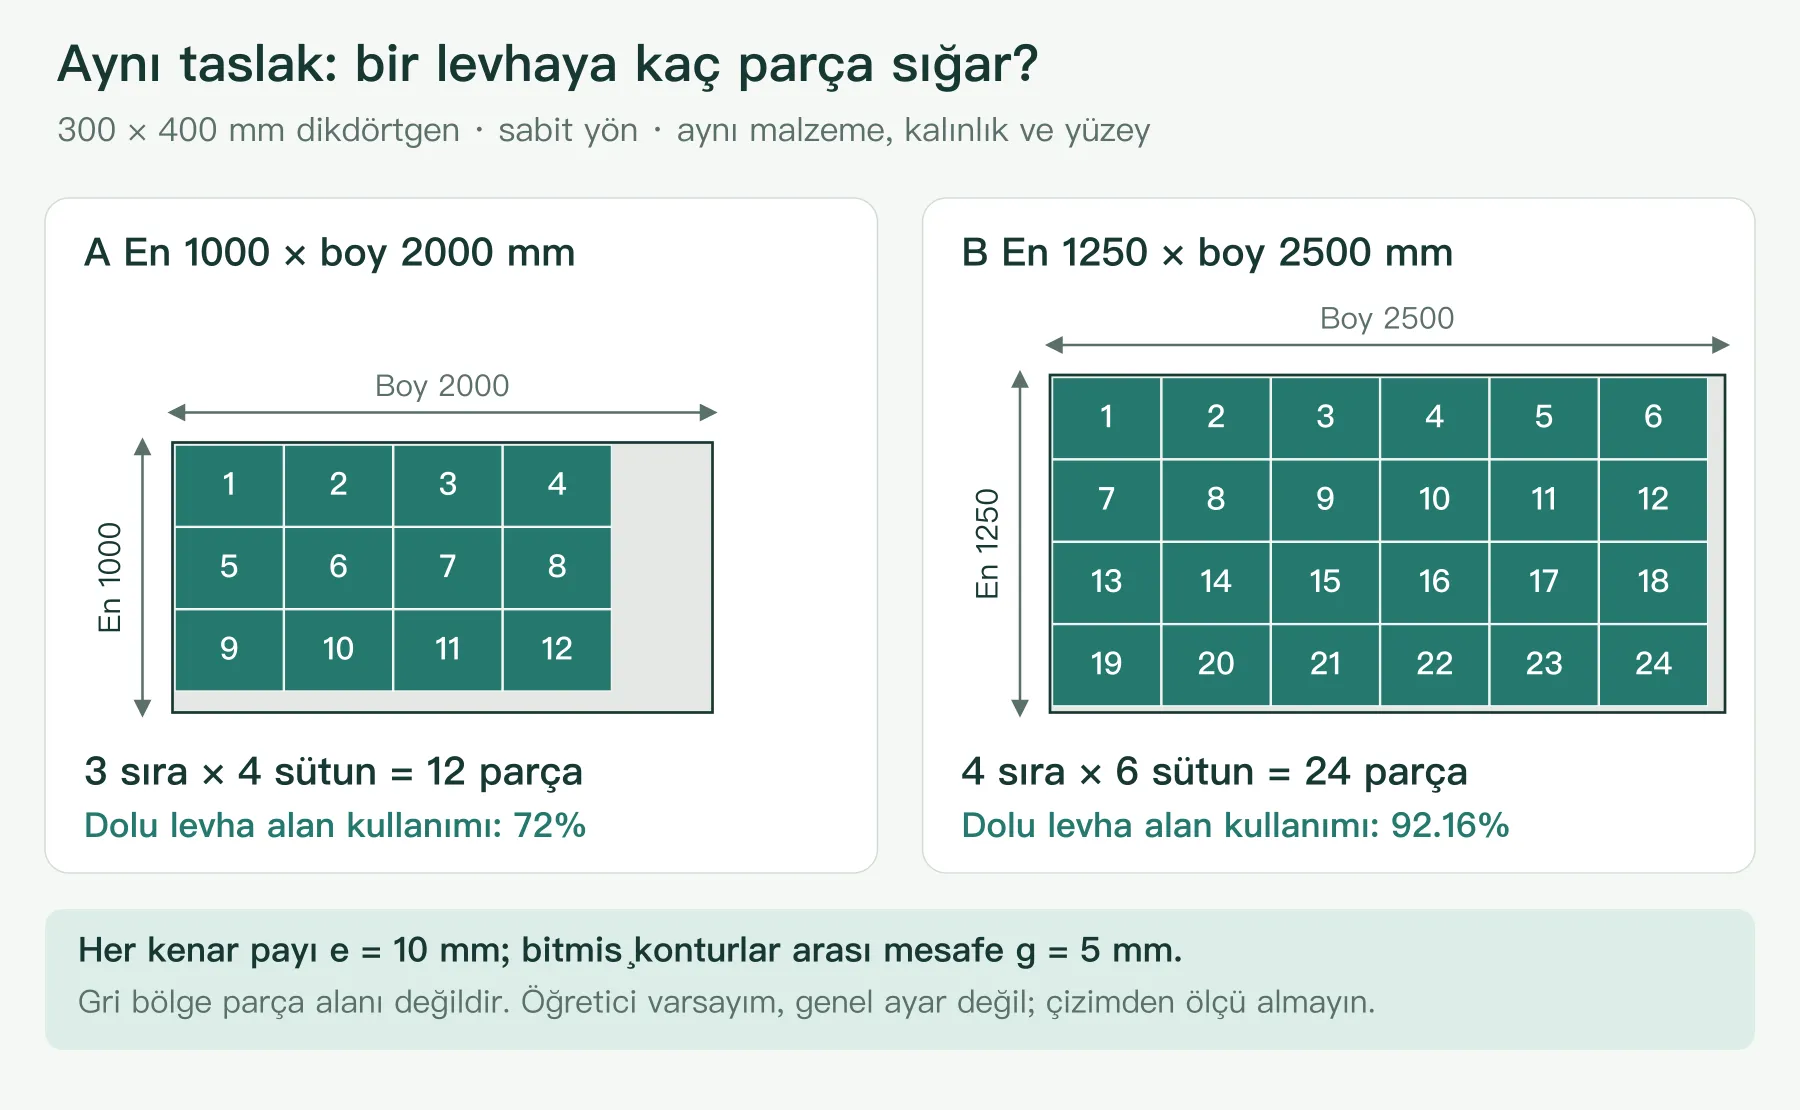
Bu sabit yönlü dikdörtgen ızgarada en adedi nᵥ için nᵥ×300 + (nᵥ−1)×g + 2e ≤ sac eni; boy adedi nₗ için nₗ×400 + (nₗ−1)×g + 2e ≤ sac boyu olmalıdır. Her koşulu sağlayan en büyük tam sayıları çarparak levha başına adedi bulun. Bu yöntem karmaşık farklı konturlar için en iyi yerleşimi kanıtlamaz.
A ölçüsü 1000 × 2000 mm’dir: en ihtiyacı 3×300 + 2×5 + 20 = 930 mm; boy ihtiyacı 4×400 + 3×5 + 20 = 1635 mm, toplam 12 parça. 1250 × 2500 mm olan B’de karşılıkları 1235 mm ve 2445 mm, toplam 24 parçadır.
Bir taslağın alanı 0.300×0.400 = 0.12 m²’dir. Toplam taslak alanı satın alınan levha alanına bölündüğünde A için 12×0.12÷2 = 72%, B için 24×0.12÷3.125 = 92.16% bulunur. Bu oranlar yalnızca örnekteki dolu dikdörtgene aittir. Delikli gerçek parçaların çevreleyen dikdörtgenlerinden hesaplanan oran net parça kullanımı olarak sunulamaz.
4. Sipariş adedi değiştiğinde satın alma sonucu tersine dönebilir
Levha kullanım oranı dolu bir levhayı anlatır. Gerekli levha sayısı son levhanın doluluğuna da bağlıdır. Her siparişte yalnız A veya yalnız B kullanıldığını, tam levha alındığını, sadece sipariş adedinin üretildiğini ve reddedilen parça olmadığını varsayalım. Artık kredisi ve başka siparişlerle ortak yerleşim yoktur.
Hesap yoğunluğu ρ = 7850 kg/m³, düzgün kalınlık t = 0.002 m olsun. Metrekare başına teorik kütle ρt = 15.7 kg/m²; bir A levhası 31.4 kg, B levhası 49.0625 kg’dır. Gerçek ödeme sözleşmedeki ağırlık esasına uyar.
| Karşılaştırma | A: 1000 × 2000 mm | B: 1250 × 2500 mm | Sonucun anlamı |
|---|---|---|---|
| Dolu levha kapasitesi | 12 parça | 24 parça | Aynı yön, pay ve aralık |
| Dolu levha kullanım oranı | 72% | 92.16% | İki payda da tam levha alanını kullanır |
| 48 parça için alınan levha | 4 levha | 2 levha | Her iki sipariş de yerleşim kapasitesini tam doldurur |
| 48 parça için teorik satın alma kütlesi | 125.6 kg | 98.125 kg | Bu varsayımlarda B daha az satın alma kütlesi gerektirir |
| 25 parça için alınan levha | 3 levha | 2 levha | Son levhada her iki durumda 1 parça üretilir; boş kapasite teslimat adedi değildir |
| 25 parça için teorik satın alma kütlesi | 94.2 kg | 98.125 kg | Toplam siparişte bu kez A daha az satın alma kütlesi gerektirir |
| 25 parçalık siparişin alan kullanım oranı | 25×0.12÷6 = 50% | 25×0.12÷6.25 = 48% | Siparişte kullanılmayan alan paydada kalır |
Bu tablo nihai parça fiyatını vermez. Malzemenin kilogram fiyatı aynı olsa da dilme, boy kesme, parça kesme, taşıma ve depolama karşılaştırılmalıdır. Karma ölçüler veya başka onaylı siparişlerle ortak yerleşim mümkünse yeni plan hazırlanmalıdır. Olası gelecek talep, bu siparişin zaten tükettiği malzeme değildir.
5. Kullanılabilir artık, hurda ve kesim kaybını ayrı kaydedin
Her kalanı hurda saymayın; her kalanı da ilk alış fiyatıyla varlık olarak değerlendirmeyin. Yeterli büyüklükteki artığın açık kullanım değeri için malzeme ve ergitme/parti kimliği korunmalı, yüzey ve düzlemsellik uygun olmalı, gerçek kontur konumlandırılabilmeli ve sonraki sipariş gerçekten kullanabilmelidir. Saklama, bulma ve yeniden bağlama da maliyettir.[4]
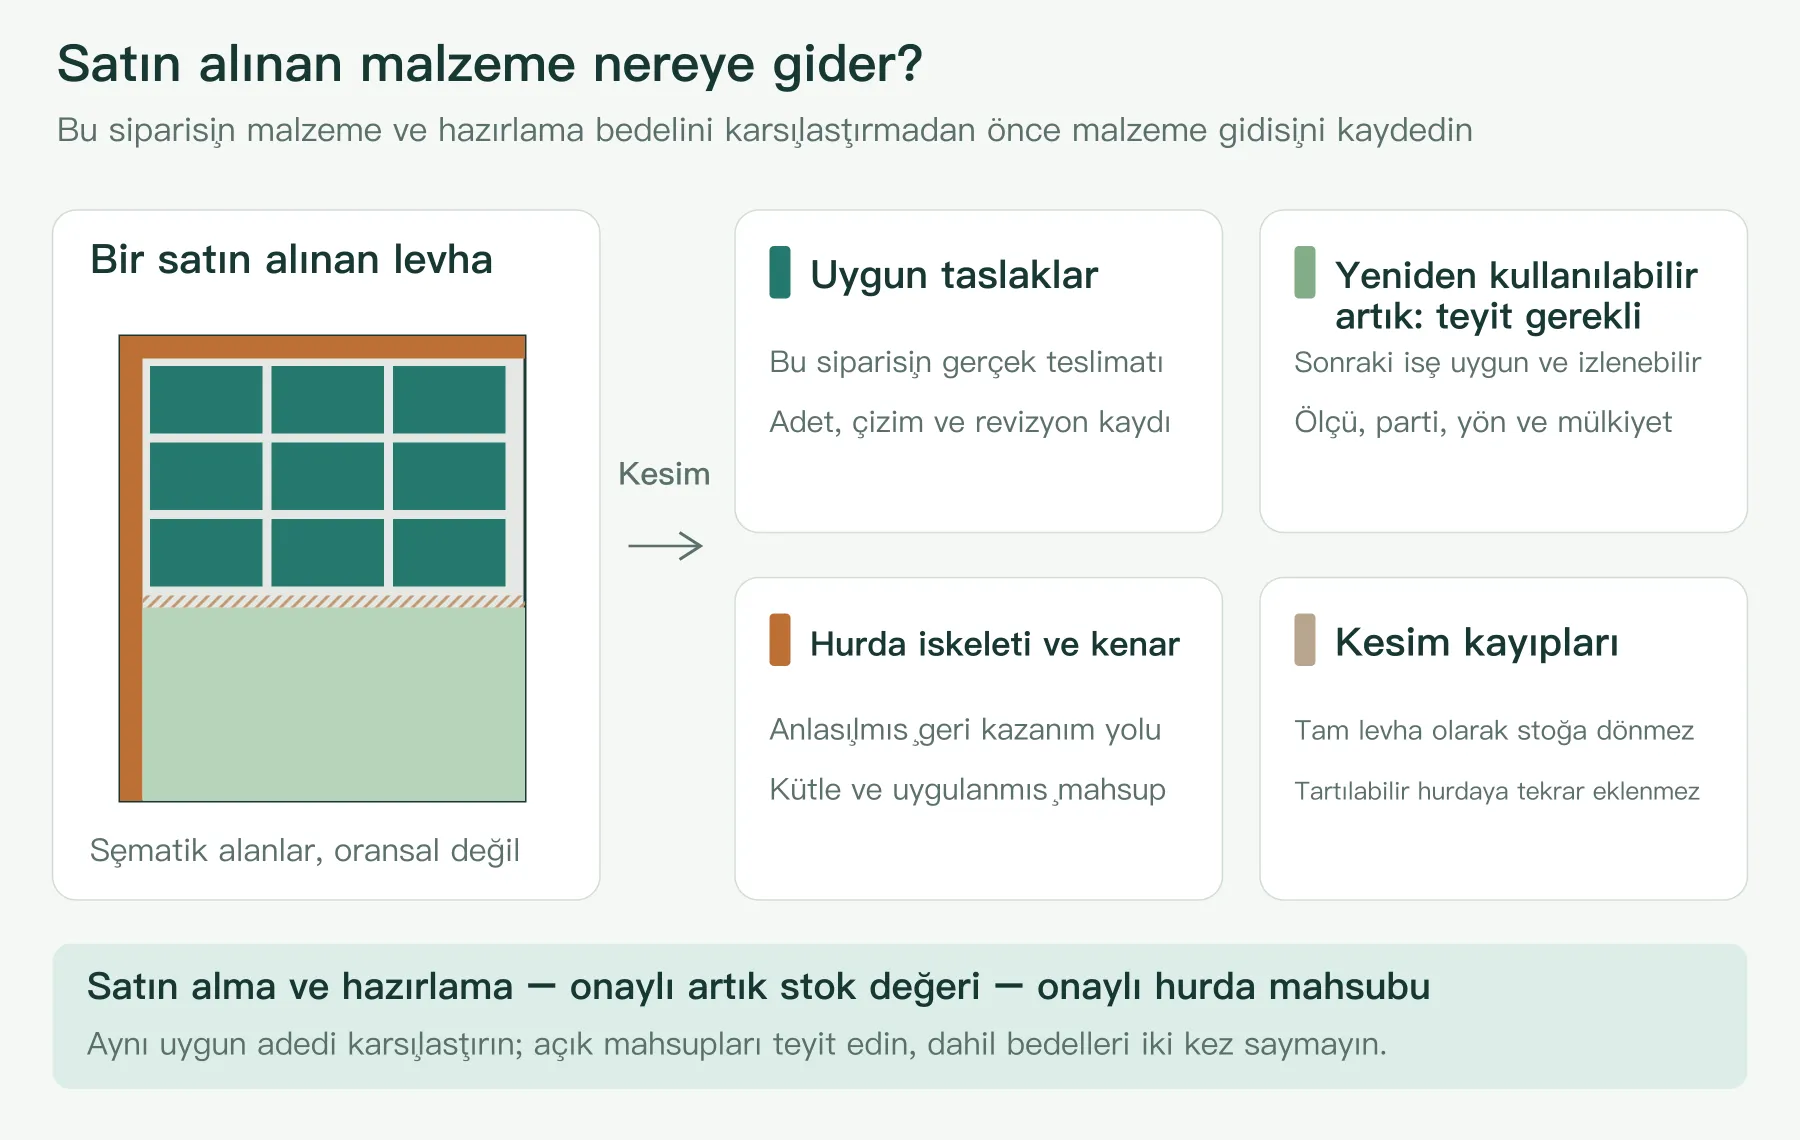
Teklif karşılaştırması için tutarlı bir esas: siparişin malzeme ve hazırlama bedeli = satın alma + anlaşılmış dilme/boy kesme/taşıma bedelleri − onaylı artık stok aktarım değeri − onaylı hurda geri kazanım indirimi. Aynı uygun teslimat adedine bölün. Satın alma fiyatında zaten bulunan işlem veya zaten düşülen hurda bedelini tekrar eklemeyin/çıkarmayın.
Bu, tüm tedarikçi maliyetlerini açıklatma talebi değil, karşılaştırma yöntemidir. Teklifin tam levha, net tüketim veya başka esasa göre olduğunu; artığı kimin sakladığını ve sahip olduğunu, sonraki siparişe mahsup edilip edilemeyeceğini belirleyin. Bilinmiyorsa önce mahsupsuz hesaplayıp açık soruları yazın.
6. Sık yerleşim, uygulanabilir kesim prosesi de gerektirir
Parçayı döndürmek adedi değiştirebilir; hadde yönü, fırça izi, koruyucu film yönü veya montaj görünüşü bunu sınırlayabilir. Bir parça daha sığdırmak için çizimdeki yön şartını kaldırmayın. Profesyonel sistemler de yön ve makine sınırlarını girdi olarak kullanır.[3][5]
Ortak hat kesimi, boşluk içine yerleştirme ve daha küçük aralıklar seçilen proses için değerlendirilmelidir. Destek, kesilen parçanın kalkması, ısı ve sıra ölçüleri ve kararlılığı etkileyebilir; SSAB kendi çeliklerinin termal kesim kılavuzunda yerleşim ve kesim sırasını özellikle ele alır.[6] Yüksek alan kullanımı proses doğrulamasının yerine geçmez. Bağlama bırakıldıktan sonraki kontroller için lazer kesim sonrası çarpılma rehberine bakın.
7. İki teklif için aynı girdileri sağlayın
Sormadan önce en iyi sac enini seçmek zorunda değilsiniz. Aynı parça verilerini verip mevcut ölçüleri, yerleşim varsayımlarını ve toplam siparişin satın alma miktarını isteyin.
| Verilecek veya doğrulanacak bilgi | Açıklanacak konu | Karşılaştırma kaydı |
|---|---|---|
| Parça ve revizyon | Açınım, kesim payı ve delikler; açık konuları işaretleyin | Kontrollü çizim ve yerleşim revizyonları |
| Malzeme koşulları | Kalite, teslim durumu, kalınlık/tolerans, yüzey ve sertifika şartları | Belirli tedarik ölçüleri ve izin verilen ikameler |
| Yön ve kullanılabilir alan | Hadde/doku yönü, izinli dönüşler, kenar ve bağlama payları | Yerleşim yönü, kenar payı ve aralık tanımları |
| Adet ve takvim | Uygun teslimat adedi ve bölünmüş teslimat; tahminlerle siparişleri ayırın | Levha sayısı, levha başına planlanan adet ve son levhanın kullanımı |
| Fiyat ve artıklar | Teorik/gerçek kütle, dahil hazırlama bedeli, artık ve hurda mülkiyeti | Aynı kapsamlı teklifler ve mahsup koşulları |
Açınım yoksa çizim, eskiz veya fotoğrafla kullanım, beklenen adet ve görünüş yönünü iletin. Bu koşullar, yalnızca büyük mü küçük mü sacın ucuz olduğunu sormaktan daha karşılaştırılabilir seçenekler sağlar.
- [1] Kloeckner Metals — Dilme: ruloyu bölmenin temel süreci.
- [2] Kloeckner Metals — Boy kesme: boylanmış malzeme, taslak ve makas kesimi farkları.
- [3] TRUMPF TecZone belgeleri — Yerleşim: yön, destek, parça aralığı ve ortak hat koşulları.
- [4] Lantek — Artık yönetimi: kimlik, taşıma, saklama ve yeniden kullanım.
- [5] Lantek — Makaslarla doğrusal kesim yazılımı: dikdörtgen yerleşim, yön ve makine sınırları.
- [6] SSAB — Planlama ve hazırlık: SSAB çeliklerinin termal kesiminde yerleşim ve sıra.