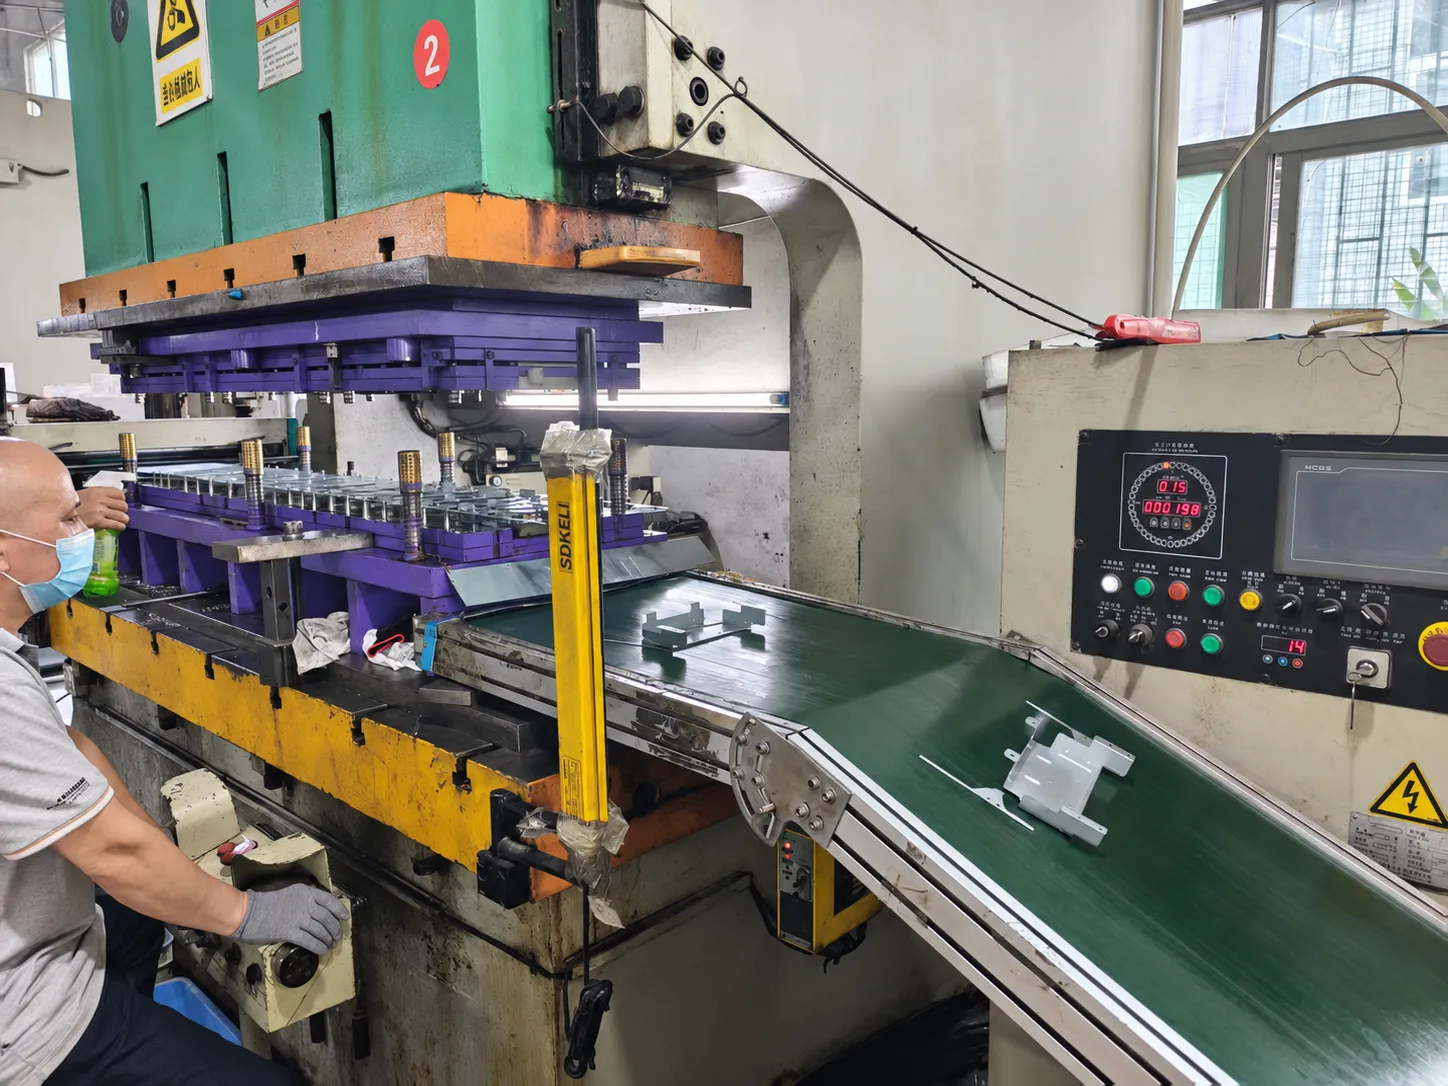
Ein Arbeitsplan wird verständlich, wenn man dem Bauteil folgt: Was geht in den Arbeitsgang ein, was ändert sich und welche Prüfung erlaubt den nächsten Schritt? Dieser Leitfaden folgt dieser Fertigungsfolge.
Beschrieben wird ein typischer Ablauf der Kaltumformung, keine Pflichtfolge für jedes Teil. Zugeschnittene Platinen benötigen keine Coilanlage; Ziehen, Beschneiden und Lochen können anders angeordnet sein. Die ausführliche Fehleranalyse behandelt der ergänzende Leitfaden.
1. Zeichnung und Fertigungsweg festlegen
Beginnen Sie mit Zeichnungsstand, Werkstoff und Zustand, Dicke, Merkmalen, Oberfläche und Stückzahl. Bestimmen Sie montagewichtige Flächen und Maße sowie den geforderten Messzustand. Damit ist klar, welche Merkmale spätere Schritte erhalten müssen.
Die Arbeitsvorbereitung legt Reihenfolge und Werkzeuganordnung fest. Ein Folgeverbundwerkzeug führt zusammenhängendes Band durch Stationen; Einzelwerkzeuge bearbeiten einzelne Platinen. Presskraft, Arbeitsbereich, Hub, Energie und Werkzeugzugang müssen passen. Hohe Nennpresskraft allein belegt keine Eignung.
2. Material prüfen, abwickeln und richten
Prüfen Sie Werkstoffidentität, Dicke und Oberfläche gegen die vereinbarte Spezifikation und erhalten Sie die Chargenrückverfolgbarkeit. Ähnlich aussehende Materialien können andere Sorten oder Zustände haben und sich beim Schneiden oder Umformen anders verhalten.
Bei Bandzuführung wird das Coil abgewickelt und das Band für stabilen Vorschub gerichtet. Prüfen Sie Zustand und Ausrichtung vor dem Werkzeug. Tafeln oder vorgeschnittene Platinen folgen einem anderen Materialweg und brauchen diese Coil-Schritte nicht zwangsläufig.
3. Material zuführen und erforderliche Schnitte ausführen
Der Vorschub bewegt das Material um die geplante Schrittweite. Im Folgeverbundwerkzeug halten Band und Positionierelemente aufeinanderfolgende Schnitte und Formen zueinander ausgerichtet. Vorschubfehler können mehrere Merkmale zugleich betreffen.
Lochen entfernt Material für Öffnungen, Ausschneiden trennt eine nutzbare Außenkontur ab. Schnittkante, Lochlage und verbleibender Träger müssen zu Folgeoperationen passen. Der Schneidspalt beeinflusst Kante und Werkzeugbelastung und wird für Werkstoff und Arbeitsgang gewählt, nicht als universeller Dickenprozentsatz. [1]
4. Die räumliche Form herstellen
Biegen stellt einen Flansch auf, Ziehen führt Material in eine Kavität; andere Umformungen erzeugen Rippen oder Erhebungen. Ein Teil kann einen oder mehrere Umformschritte benötigen.
Prüfen Sie Materialfluss und besonders beeinflusste Merkmale. Beim Ziehen kann zu starke Rückhaltung Risse fördern, zu wenig Abstützung Falten zulassen. Das Gleichgewicht hängt von Geometrie, Werkstoff und Kontaktbedingungen ab. Versuchsteile bestätigen Ablauf und Einstellungen vor der Serienfertigung. [2]
5. Bei Bedarf beschneiden, abtrennen und kalibrieren
Ein gezogenes Teil kann nach dem Umformen beschnitten werden; ein Folgeverbundteil wird an der vorgesehenen Station vom Träger getrennt. Je nach endgültiger Lage und Werkzeugzugang werden Löcher vor oder nach dem Umformen eingebracht.
Kalibrieren oder Nachprägen können zum vereinbarten Ablauf gehören. Prüfen Sie danach Schnittkanten, endgültige Lochlagen und Form erneut. Ein am Zwischenzustand akzeptiertes Maß muss am Fertigteil nicht mehr stimmen.
6. Entgraten, reinigen und spezifiziert nachbehandeln
Entfernen oder begrenzen Sie Grate, wo erforderlich, und reinigen Sie die Teile für den nächsten Schritt. Kantenbearbeitung muss die Funktion erhalten: Sie kann kleine Bohrungen, Passungen oder elektrische Kontaktbereiche verändern.
Galvanische Beschichtung, Lackierung oder andere Oberflächenbehandlung erfolgt an der vereinbarten Stelle. Klären Sie Abdeckungen, Kontaktflächen und nach der Behandlung zu prüfende Maße. Manche Teile benötigen keine Beschichtung; maßgeblich ist die Zeichnung.
7. Fertigteile prüfen und verpacken
Qualitätsprüfungen beginnen früher: Erstteile nach dem Einrichten freigeben und kritische Merkmale im Lauf überwachen. Die Endprüfung bewertet den Lieferzustand einschließlich Einflüssen aus Oberflächenbehandlung, Handhabung oder Montage.
Prüfen Sie Nachweise und Chargenkennzeichnung und wählen Sie passende Verpackung. Dünne Flansche brauchen eventuell Stützen, fertige Oberflächen Trennlagen. Die Verpackung soll akzeptierte Form und Oberfläche bei Handhabung und Transport erhalten.
Beispiel eines möglichen Fertigungswegs für einen Winkelhalter
Für einen einfachen gelochten und gebogenen Halter lautet eine beispielhafte Folge: Band prüfen → zuführen und lochen → ausschneiden oder Träger erhalten → biegen → gegebenenfalls abtrennen → entgraten und reinigen → falls gefordert Oberfläche behandeln → prüfen und verpacken.
Dies ist ein Planungsbeispiel, kein Fertigungsnachweis für das fotografierte Teil. Hohe Anforderungen an die endgültige Lochlage können eine andere Reihenfolge verlangen. Der Ablauf muss erklären, wie wichtige Merkmale ihren Endzustand erreichen, nicht nur Maschinen aufzählen.
Fehler als Prüfsignale nutzen und gezielt untersuchen
Die Tabelle verknüpft Fertigungsstufen mit Beobachtungspunkten. Ein unerwartetes Ergebnis verlangt, betroffene Arbeit abzugrenzen und zu untersuchen; es beweist keine einzelne Ursache. Erkennen, Ursachenprüfung und Korrekturversuche behandelt der eigene Leitfaden.
| Stufe | Prüfung | Bedeutung |
|---|---|---|
| Material und Vorschub | Identität, Dicke, Oberfläche und Bandlage | Vorgesehenen Werkstoff und konstante Position sichern. |
| Schneiden | Lochlage, Schnittkante und Gratrichtung | Nachfolgendes Umformen und endgültige Passung schützen. |
| Umformen und Kalibrieren | Risse, Falten und unbelastete Form | Zulässige Geometrie und Materialfluss bestätigen. |
| Nachbearbeitung | Endmaße, Kanten und fertige Oberflächen | Spätere Behandlung kann ein akzeptiertes Merkmal ändern. |
| Prüfen und Verpacken | Nachweise, Abstützung und Trennung | Akzeptierte Teile ohne Handhabungsschäden liefern. |