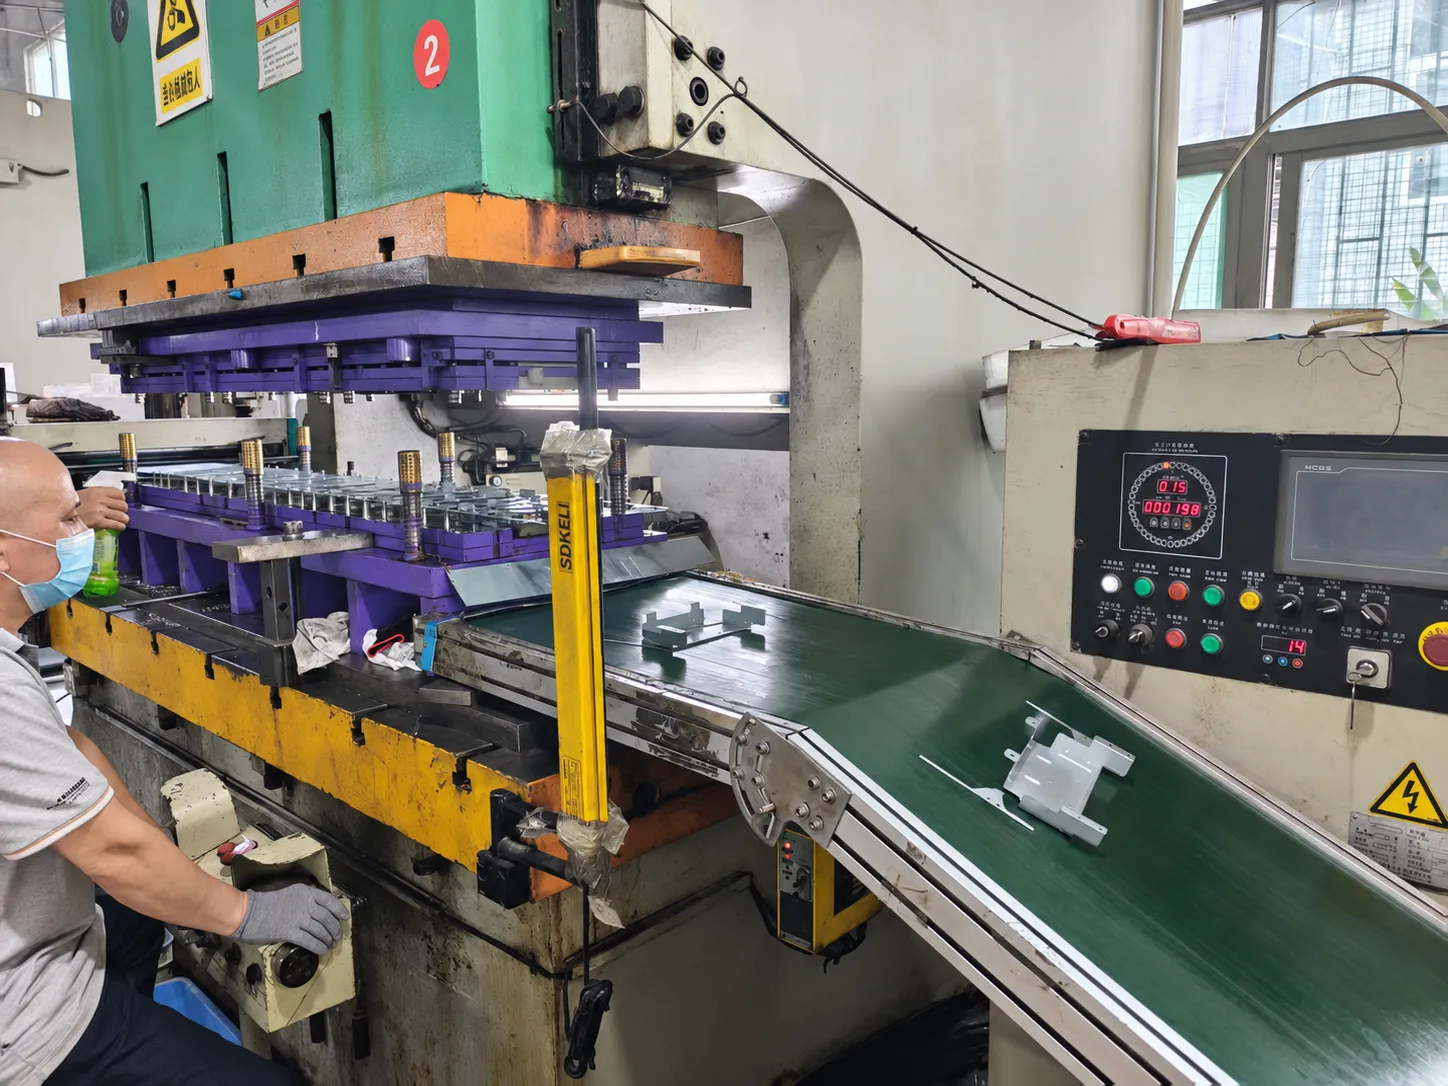
Bir proses planını anlamak için parçayı izleyin: işleme ne giriyor, ne değişiyor ve sonraki işleme geçişi hangi kontrol doğruluyor? Bu rehber üretim sırasını bu şekilde açıklar.
Burada tipik bir soğuk presleme rotası anlatılır; her parça için zorunlu tek bir sıra yoktur. Önceden kesilmiş taslaklar rulo ekipmanını atlayabilir; çekme, kenar kesme ve delme sırası değişebilir. Ayrıntılı kusur incelemesi ayrı rehberdedir.
1. Teknik resmi ve üretim rotasını doğrulayın
Teknik resim revizyonu, malzeme ve durumu, kalınlık, özellikler, yüzey işlemi ve miktarla başlayın. Montaj açısından önemli yüzeyleri, ölçüleri ve gerekli ölçüm durumunu belirleyin. Bu bilgiler, sonraki adımlarda korunacak özellikleri tanımlar.
Mühendislik, işlem sırasını ve kalıp düzenini seçer. Progresif kalıp bağlı şeridi istasyonlardan geçirir; ayrı kalıplar tekil taslaklarla çalışır. Pres kuvveti, çalışma aralığı, strok, enerji ve takım erişimi işleme uygun olmalıdır. Yüksek nominal tonaj tek başına yeterlilik göstermez.
2. Malzemeyi doğrulayın, ruloyu açın ve doğrultun
Gelen malzemenin kimliğini, kalınlığını ve yüzeyini anlaşılmış şartnameyle karşılaştırın; parti izlenebilirliğini koruyun. Benzer görünen malzemelerin kalitesi veya durumu farklı olabilir ve kesme ya da şekillendirmede farklı davranabilir.
Rulo hattı şeridi açıp doğrultarak kararlı besleme sağlar. Kalıba girmeden şeridin durumunu ve hizasını kontrol edin. Önceden kesilmiş taslak veya levha beslemesi farklı bir taşıma rotası kullanır; bu rulo aşamalarına her zaman ihtiyaç duymaz.
3. Malzemeyi besleyin ve gerekli kesimleri yapın
Sürücü malzemeyi planlanan adım kadar ilerletir. Progresif kalıpta şerit ve konumlandırma elemanları ardışık kesim ve şekilleri birbirine göre tutar. Besleme hataları birden çok özelliği birlikte etkileyebilir.
Delme, delik açmak için malzemeyi çıkarır; dış hat kesme kullanılacak taslağı ayırır. Kesik kenar, delik konumu ve kalan taşıyıcı sonraki işlemlere uygun olmalıdır. Kesme boşluğu kenarı ve takım yükünü etkiler; tüm işler için tek bir kalınlık yüzdesi yerine gerçek malzeme ve işleme göre seçilir. [1]
4. Üç boyutlu şekli oluşturun
Bükme bir flanşı döndürür, çekme malzemeyi kalıp boşluğuna taşır; başka şekillendirmeler nervür veya kabartma oluşturur. Parça tek bir işlemle veya birkaç aşamada nihai şekle ulaşabilir.
Malzeme akışını ve şekillendirmeden en çok etkilenen özellikleri kontrol edin. Çekmede aşırı tutma yırtılmaya, yetersiz destek kırışmaya katkıda bulunabilir. Denge geometriye, malzemeye ve temas koşullarına bağlıdır. Deneme parçaları seri üretim öncesinde rota ve ayarları doğrular. [2]
5. Gerektiğinde kenar kesin, ayırın ve kalibre edin
Çekilmiş parçada şekillendirme sonrası kenar kesme gerekebilir; progresif kalıp parçası planlanan istasyonda taşıyıcıdan ayrılır. Delikler nihai konum ve takım erişimine göre şekillendirmeden önce veya sonra açılabilir.
Rota kalibrasyon veya yeniden basma içerebilir. Ardından kesik kenarları, son delik konumlarını ve şekli yeniden kontrol edin. Ara taslakta kabul edilen ölçünün bitmiş parçada da uygun kalacağını varsaymayın.
6. Çapakları giderin, temizleyin ve belirtilen yüzey işlemini yapın
Gereken yerlerde çapakları kaldırın veya kontrol altında tutun; sonraki işlem için parçaları temizleyin. Kenar işlemi işlevi korumalıdır: küçük deliği, geçmeyi veya elektriksel temas bölgesini de değiştirebilir.
Elektrolitik kaplama, boya veya diğer işlemler rotaya kararlaştırılan noktada girer. Maskeleme, temas bölgeleri ve işlem sonrası ölçülecek boyutları doğrulayın. Her parça kaplama gerektirmez; aşamayı genel listeye değil teknik resme göre belirleyin.
7. Bitmiş parçaları kontrol edin ve paketleyin
Kalite kontrol daha erken başlar: kurulum sonrası ilk parçaları onaylayın, üretimde kritik özellikleri izleyin. Son kontrol; yüzey işlemi, taşıma veya montajdan etkilenen özellikler dahil teslim edilecek durumu doğrular.
Gerekli kayıtları ve parti kimliğini kontrol edip uygun ambalaj seçin. İnce flanşlar destek, bitmiş yüzeyler ayırıcı gerektirebilir. Ambalaj taşıma sırasında kabul edilen şekli ve yüzeyi korumalıdır.
Bir braketin olası üretim rotasını izleyin
Basit delikli ve bükülmüş braket için örnek rota: şeridi doğrula → besle ve del → dış hat kes veya taşıyıcıyı koru → bük → bağlıysa ayır → çapak gider ve temizle → belirtilmişse yüzey işlemi yap → kontrol et ve paketle.
Bu bir planlama örneğidir; fotoğraftaki parçanın gerçek üretim kaydı değildir. Nihai delik konumu hassassa sıra değişebilir. Rota yalnızca makine adlarını değil, önemli özelliklerin nihai duruma nasıl ulaştığını açıklamalıdır.
Kusurları kontrol işareti olarak kullanın, ardından ayrı inceleyin
Aşağıdaki tablo üretim aşamalarını izlenecek noktalarla ilişkilendirir. Beklenmeyen sonuç, etkilenen işi ayırıp araştırmak için işarettir; tek bir nedeni kanıtlamaz. Belirti tanıma, neden kontrolleri ve düzeltme denemeleri için ayrı rehbere geçin.
| Aşama | Kontrol | Önemi |
|---|---|---|
| Malzeme ve besleme | Kimlik, kalınlık, yüzey ve şerit konumu | Amaçlanan malzemeyi ve konumu tutarlı tutmak. |
| Kesme | Delik konumu, kesik kenar ve çapak yönü | Sonraki şekillendirmeyi ve nihai geçmeyi korumak. |
| Şekillendirme ve kalibrasyon | Çatlak, kırışma ve yüksüz şekil | Geometri ve malzeme akışının uygunluğunu doğrulamak. |
| İkincil işlemler | Nihai ölçüler, kenarlar ve bitmiş yüzeyler | Sonraki işlem daha önce kabul edilen özelliği değiştirebilir. |
| Kontrol ve paketleme | Kayıtlar, parça desteği ve ayırma | Kabul edilen parçayı taşıma hasarı olmadan teslim etmek. |