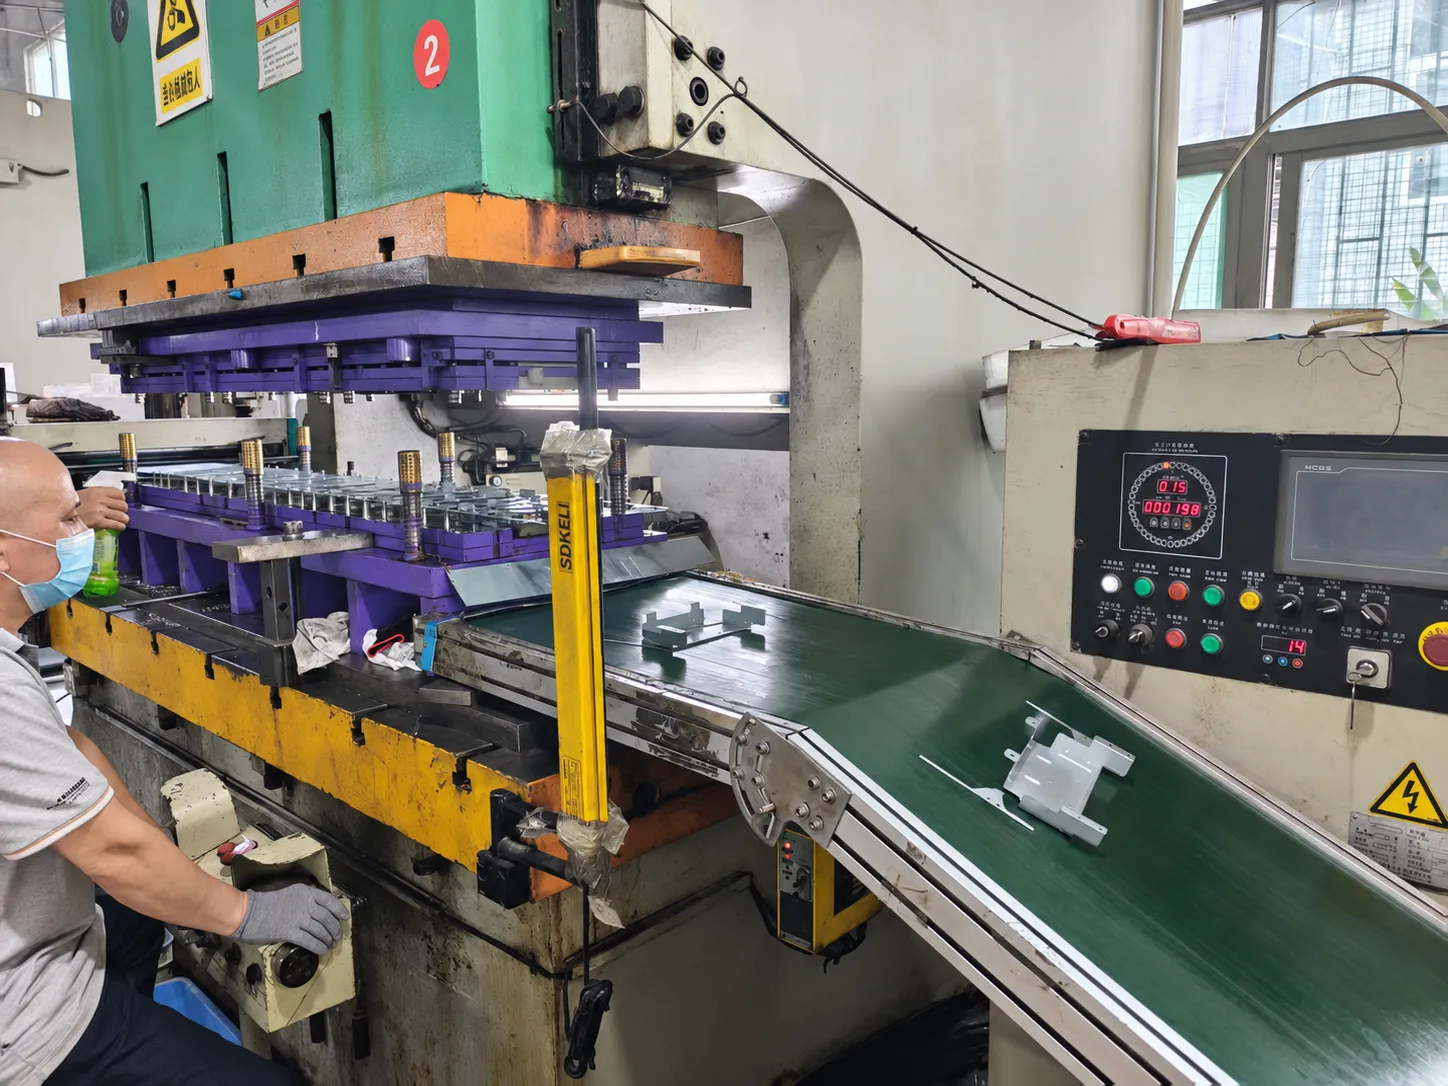
工程表は、部品を追うと理解しやすくなります。何が投入され、何が変わり、どの確認を経て次へ進むのか。本記事ではその順序に沿って説明します。
対象は一般的な冷間プレス加工であり、全製品に共通する固定手順ではありません。切断済みブランクではコイル設備を使わず、絞り・トリミング・穴抜きの順も変わります。不良の詳しい診断は別記事で扱います。
1. 図面と工程を確認する
図面の改訂、材質と状態、板厚、必要形状、表面処理、数量を確認します。組立に重要な面・寸法と、指定された測定状態も明確にします。これにより後工程で維持すべき特性が分かります。
次に加工順序と金型構成を選びます。順送型はつながった帯材を各ステーションへ送り、単独の金型は個別のブランクを加工します。加圧力、作動範囲、ストローク、エネルギー、工具のアクセスが適合している必要があり、公称加圧能力だけでは判断できません。
2. 材料を確認し、巻出し・矯正を行う
入荷材の識別情報、板厚、表面を合意仕様と照合し、ロットを追跡できるようにします。見た目が似ていても材種や状態が違えば、打抜き・成形時の挙動は変わります。
コイル供給では帯材を巻き出して矯正し、送りを安定させます。金型に入る前に材料状態と整列を確認します。板材や切断済みブランクでは搬送方法が異なり、これらのコイル工程が必須ではありません。
3. 材料を送り、必要な打抜きを行う
送り装置が設定したピッチで材料を進めます。順送型では帯材と位置決め要素が、連続する打抜き・成形の位置関係を保ちます。送り誤差は複数の形状に同時に影響することがあります。
穴抜きは穴となる部分を除去し、外形抜きは必要な輪郭を切り離します。切断端面、穴位置、残るキャリアは後工程に適合する必要があります。打抜きクリアランスは端面と工具負荷に影響するため、板厚の一律比率ではなく実際の材料と加工に応じて選定します。[1]
4. 必要な立体形状を成形する
曲げはフランジの向きを変え、絞りは材料を金型の空間へ引き込みます。ほかにもリブや凸部を作る成形があります。目標形状に一工程で到達する場合も、複数段階が必要な場合もあります。
材料流動と、成形の影響が大きい形状を確認します。絞りでは拘束過多が割れにつながり、支持不足がしわを許すことがあります。適切なバランスは形状、材料、接触条件によって変わります。試作で工程と条件を確認してから繰り返し生産へ進みます。[2]
5. 必要に応じてトリミング・切離し・サイジングを行う
絞り品は成形後に縁をトリミングする場合があり、順送品は所定のステーションでキャリアから切り離します。穴抜きは最終位置と工具のアクセスに応じて、成形前にも後にも配置できます。
工程にサイジングや再加圧を組み込むこともあります。その後は切断端面、最終穴位置、形状を再確認します。中間ブランクで合格した寸法が完成品でも保たれるとは限りません。
6. バリ取り・洗浄・指定の表面処理を行う
必要な箇所のバリを除去または管理し、次工程に備えて洗浄します。端部処理は機能を保つ必要があり、小穴、はめあい、電気接触部も変化させる可能性があります。
めっき、塗装などは合意した工程位置で実施します。マスキング、接触部、処理後に測る寸法を確認します。表面処理が不要な部品もあるため、一般的な一覧ではなく図面に従います。
7. 完成品を検査して梱包する
品質確認はもっと前から始まります。段取り後に初品を確認し、生産中は重要特性を監視します。最終検査では、表面処理、取扱い、組立の影響も含め、納入する状態を確認します。
必要な記録とロット表示を確認し、部品に合う梱包を選びます。薄いフランジには支持、仕上げ面には仕切りが必要な場合があります。取扱いと輸送で、合格した形状と表面を維持することが目的です。
ブラケットの工程例をたどる
穴と曲げを持つ単純なブラケットの例:帯材確認 → 送り・穴抜き → 外形抜きまたはキャリア保持 → 曲げ → つながっていれば切離し → バリ取り・洗浄 → 指定があれば表面処理 → 検査・梱包。
これは工程計画の例であり、写真の部品の実際の製造記録ではありません。最終穴位置の要求が厳しければ別の順序も必要です。工程表には機械名だけでなく、重要特性がどう最終状態に達するかを示します。
不良は工程の確認点とし、原因は別途調べる
下表は工程と注意点を対応させています。予想外の結果は、影響品を区分して調査する合図であり、一つの原因を証明するものではありません。症状の識別、原因の確認、対策試験の検証は専用ガイドで説明します。
| 工程 | 確認すること | 目的 |
|---|---|---|
| 材料・送り | 識別情報、板厚、表面、帯材位置 | 指定材料と一定の位置を保つ。 |
| 打抜き | 穴位置、切断端面、バリ方向 | 後の成形と最終的なはめあいを守る。 |
| 成形・サイジング | 割れ、しわ、除荷後の形状 | 形状と材料流動が適切か確認する。 |
| 二次加工 | 最終寸法、端部、仕上げ面 | 後処理で合格済み特性が変わることがある。 |
| 検査・梱包 | 必要記録、部品の支持と分離 | 取扱い損傷を防いで合格品を届ける。 |