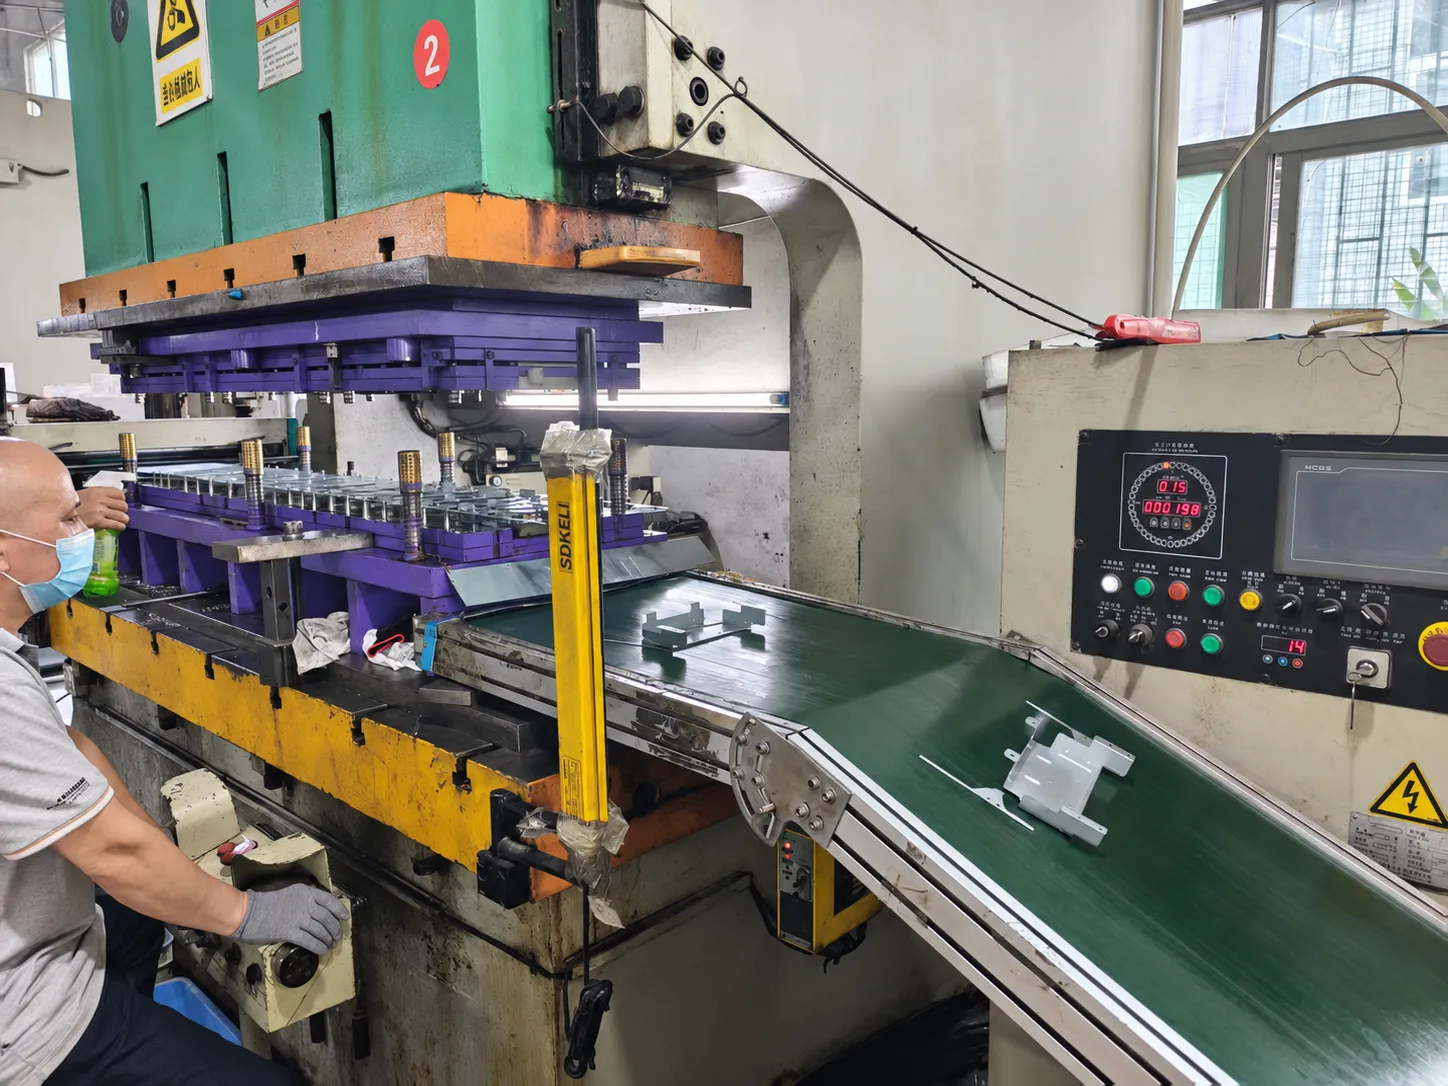
Para entender un plan de proceso, siga la pieza: qué entra en cada operación, qué cambia y qué comprobación permite pasar a la siguiente. Esta guía sigue esa secuencia de producción.
Describe una ruta habitual de estampación en frío, no una secuencia obligatoria para todas las piezas. Los recortes de chapa pueden prescindir del equipo de bobina; embutir, recortar y punzonar pueden seguir otro orden. El diagnóstico detallado está en la guía de defectos.
1. Confirme el plano y la ruta de producción
Revise la versión del plano, el material y su estado, el espesor, las características requeridas, el acabado y la cantidad. Identifique las superficies y dimensiones importantes para el montaje y el estado de medición exigido. Estos datos indican qué características deben conservarse en las etapas posteriores.
Después se define el orden de operaciones y las herramientas. Una matriz progresiva hace avanzar una tira unida por varias estaciones; las matrices separadas trabajan con recortes individuales. La fuerza, el intervalo de trabajo, la carrera, la energía y el acceso al útil deben ser adecuados. Un tonelaje nominal elevado no basta para confirmarlo.
2. Verifique el material, desenrolle y nivele
Compruebe la identificación, el espesor y la superficie del material recibido frente a la especificación acordada y mantenga la trazabilidad del lote. Materiales parecidos pueden tener grados o estados distintos y responder de otra forma al corte o conformado.
En una línea alimentada por bobina, la tira se desenrolla y nivela para estabilizar la alimentación. Compruebe su estado y alineación antes de la matriz. Los recortes precortados o la alimentación por chapa siguen otra ruta y no necesariamente requieren estas etapas.
3. Alimente el material y realice los cortes necesarios
El alimentador avanza el material con el paso previsto. En una matriz progresiva, la tira y los elementos de posicionamiento mantienen la relación entre cortes y formas sucesivos; un error de alimentación puede afectar varias características a la vez.
El punzonado retira material para abrir agujeros; el troquelado separa un contorno útil. El borde cortado, la posición de los agujeros y el portador restante deben permitir las operaciones siguientes. La holgura de corte afecta al borde y a la carga del útil: se elige según el material y la operación, no como un porcentaje universal del espesor. [1]
4. Obtenga la forma tridimensional
El doblado levanta una pestaña, la embutición introduce material en una cavidad y otras operaciones crean nervios o relieves. La pieza puede necesitar una sola operación de conformado o varias etapas.
Compruebe el flujo de material y las características más afectadas. En embutición, una retención excesiva puede favorecer roturas, mientras que un apoyo insuficiente puede permitir arrugas. El equilibrio depende de la geometría, el material y el contacto. Las pruebas establecen la ruta y los ajustes antes de la producción repetida. [2]
5. Recorte, separe y calibre cuando sea necesario
Una pieza embutida puede necesitar recorte después del conformado; una pieza de matriz progresiva se separa del portador en la estación prevista. Los agujeros se pueden punzonar antes o después de conformar, según su posición final y el acceso del útil.
La ruta puede incluir calibrado o un golpe de ajuste. Después, vuelva a comprobar bordes, posiciones finales de agujeros y forma. Una dimensión aceptada en un recorte intermedio no tiene por qué seguir siendo válida en la pieza terminada.
6. Desbarbe, limpie y aplique el acabado especificado
Retire o controle las rebabas donde corresponda y limpie las piezas para la siguiente operación. El tratamiento del borde debe conservar la función: también puede modificar un agujero pequeño, un ajuste o una zona de contacto eléctrico.
El recubrimiento electrolítico, la pintura u otro acabado se incorporan en el punto acordado. Confirme las zonas a enmascarar, los contactos y las dimensiones que se comprobarán después. Algunas piezas no necesitan recubrimiento; esta etapa debe responder al plano.
7. Inspeccione las piezas terminadas y embálelas
El control empieza antes: valide las primeras piezas tras el ajuste y supervise las características críticas durante la serie. La inspección final comprueba el estado de entrega, incluidas las características afectadas por el acabado, la manipulación o el montaje.
Verifique los registros y la identificación del lote, y elija un embalaje adecuado. Las pestañas finas pueden necesitar apoyo y las superficies acabadas, separación. El embalaje debe conservar la forma y superficie aceptadas durante la manipulación y el transporte.
Siga un soporte por una ruta posible
Para un soporte sencillo con agujeros y dobleces, una ruta ilustrativa sería: verificar la tira → alimentar y punzonar → troquelar o conservar el portador → doblar → separar si sigue unido → desbarbar y limpiar → acabar si se especifica → inspeccionar y embalar.
Es un ejemplo de planificación, no el registro de fabricación de la pieza fotografiada. Los agujeros con exigencias estrictas de posición final pueden requerir otro orden. La ruta debe explicar cómo llega cada característica importante a su estado final, no limitarse a enumerar máquinas.
Use los defectos como puntos de control y después investigue
La tabla relaciona las etapas con aspectos que conviene vigilar. Un resultado inesperado exige separar el trabajo afectado e investigar; no demuestra una causa concreta. Para reconocer síntomas, comprobar causas y validar correcciones, consulte la guía específica.
| Etapa | Qué comprobar | Por qué importa |
|---|---|---|
| Material y alimentación | Identificación, espesor, superficie y posición de la tira | Mantener el material previsto y un posicionamiento constante. |
| Corte | Posición de agujeros, borde cortado y dirección de rebaba | Proteger el conformado posterior y el ajuste final. |
| Conformado y calibrado | Grietas, arrugas y forma sin carga | Confirmar geometría y flujo de material aceptables. |
| Operaciones secundarias | Dimensiones finales, bordes y superficies acabadas | Un tratamiento posterior puede cambiar una característica ya aceptada. |
| Inspección y embalaje | Registros, apoyo y separación de las piezas | Entregar la pieza aceptada sin daños de manipulación. |