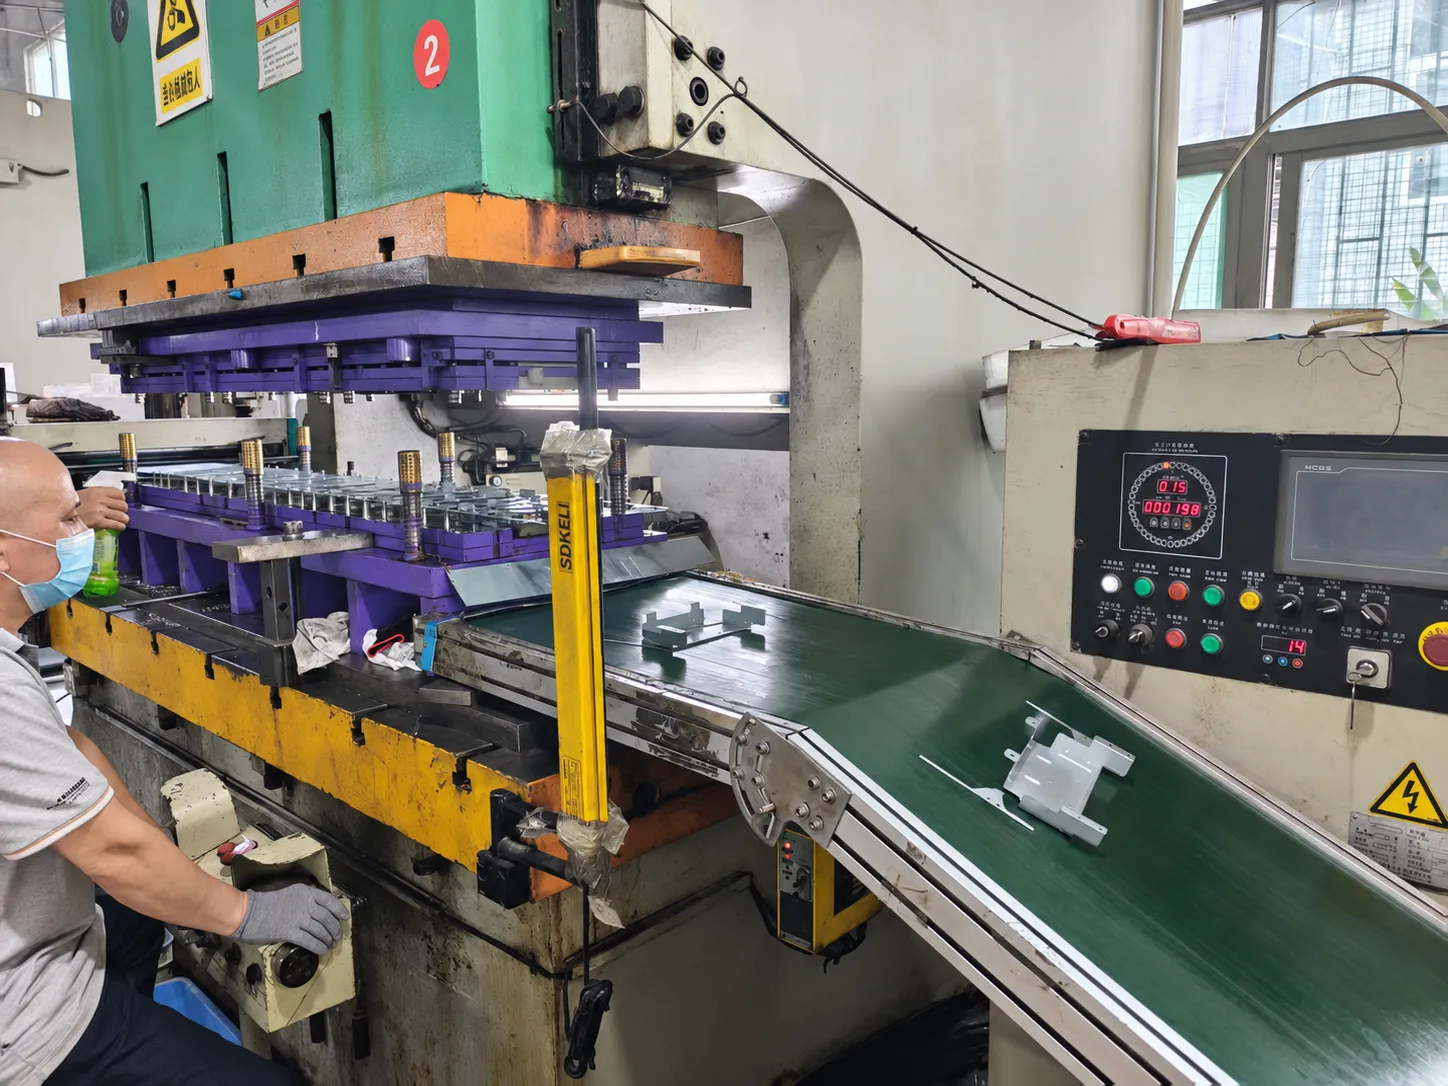
공정 계획은 부품을 따라가면 이해하기 쉽습니다. 각 작업에 무엇이 들어가고 무엇이 바뀌며, 어떤 확인을 거쳐 다음으로 넘어가는지를 이 가이드에서 순서대로 설명합니다.
일반적인 냉간 프레스 경로를 설명하며 모든 부품에 적용되는 고정 순서는 아닙니다. 미리 자른 블랭크는 코일 설비를 거치지 않을 수 있고, 드로잉·트리밍·피어싱 순서도 바뀔 수 있습니다. 자세한 불량 진단은 별도 가이드에서 다룹니다.
1. 도면과 생산 경로 확인
도면 개정, 소재와 상태, 두께, 형상, 표면 처리, 수량부터 확인합니다. 조립에 중요한 면과 치수, 요구되는 측정 상태도 정합니다. 이를 통해 후속 단계에서 유지해야 할 특성을 알 수 있습니다.
이후 작업 순서와 금형 구성을 선택합니다. 프로그레시브 금형은 연결된 스트립을 스테이션 사이로 보내고, 별도 금형은 개별 블랭크를 가공합니다. 프레스 힘, 작업 범위, 스트로크, 에너지, 공구 접근성이 맞아야 하며 공칭 톤수만으로 적합성을 판단할 수 없습니다.
2. 소재 확인 후 코일 풀기와 교정
입고 소재의 식별 정보, 두께, 표면을 합의한 사양과 대조하고 로트 추적성을 유지합니다. 외관이 비슷해도 재질 등급이나 상태가 다르면 절단과 성형 거동이 달라질 수 있습니다.
코일 라인은 스트립을 풀고 교정하여 안정적으로 이송합니다. 금형에 들어가기 전 소재 상태와 정렬을 확인합니다. 판재나 사전 절단 블랭크는 취급 경로가 다르며 이러한 코일 단계가 반드시 필요한 것은 아닙니다.
3. 소재 이송과 필요한 절단
피더가 계획한 피치만큼 소재를 보냅니다. 프로그레시브 금형에서는 스트립과 위치 결정 요소가 연속 절단·성형의 위치 관계를 유지합니다. 이송 오류는 여러 특성에 동시에 영향을 줄 수 있습니다.
피어싱은 구멍 부분을 제거하고, 블랭킹은 사용할 외곽 형상을 분리합니다. 절단면, 구멍 위치, 남은 캐리어가 후공정에 적합해야 합니다. 절단 클리어런스는 가장자리와 공구 하중에 영향을 주므로 두께의 일정 비율을 일괄 적용하지 않고 실제 소재와 작업에 맞춰 선택합니다. [1]
4. 필요한 입체 형상 성형
벤딩은 플랜지를 꺾고, 드로잉은 소재를 캐비티 안으로 끌어들이며, 다른 성형 작업은 리브나 돌출부를 만듭니다. 목표 형상에 한 번 또는 여러 단계로 도달할 수 있습니다.
소재 흐름과 성형 영향을 크게 받는 특성을 확인합니다. 드로잉에서는 과도한 구속이 파단에, 부족한 지지가 주름에 기여할 수 있습니다. 적정 균형은 형상, 소재, 접촉 조건에 달려 있습니다. 시험 부품으로 경로와 조건을 확인한 후 반복 생산합니다. [2]
5. 필요에 따라 트리밍·분리·사이징
드로잉 부품은 성형 후 가장자리를 트리밍할 수 있고, 프로그레시브 부품은 정해진 스테이션에서 캐리어와 분리합니다. 구멍은 최종 위치와 공구 접근성에 따라 성형 전이나 후에 뚫을 수 있습니다.
합의한 경로에 사이징이나 재압 작업을 넣기도 합니다. 이후 절단면, 최종 구멍 위치와 형상을 다시 확인합니다. 중간 블랭크에서 합격한 치수가 완성품에서도 유지된다고 가정하지 마세요.
6. 디버링·세척·지정된 표면 처리
필요한 부분의 버를 제거하거나 관리하고 다음 작업을 위해 세척합니다. 가장자리 처리는 기능을 보존해야 하며 작은 구멍, 끼워맞춤, 전기 접촉 부위도 바꿀 수 있습니다.
도금, 도장 등은 합의한 공정 위치에서 수행합니다. 마스킹, 접촉 부위, 처리 후 측정할 치수를 확인합니다. 코팅이 필요 없는 부품도 있으므로 일반 목록보다 도면을 따릅니다.
7. 완성품 검사와 포장
품질 확인은 앞에서부터 시작합니다. 셋업 후 초품을 승인하고 생산 중 중요 특성을 관리합니다. 최종 검사는 표면 처리, 취급, 조립의 영향을 포함한 실제 납품 상태를 확인합니다.
필요 기록과 로트 표시를 확인하고 부품에 맞는 포장을 선택합니다. 얇은 플랜지에는 지지가, 마감 표면에는 분리재가 필요할 수 있습니다. 취급·운송 중 합격한 형상과 표면을 유지해야 합니다.
브래킷의 가능한 생산 경로 예
구멍과 절곡이 있는 단순 브래킷의 예: 스트립 확인 → 이송·피어싱 → 블랭킹 또는 캐리어 유지 → 벤딩 → 연결돼 있다면 분리 → 디버링·세척 → 지정 시 표면 처리 → 검사·포장.
이는 계획 예시이며 사진 속 부품의 실제 생산 기록이 아닙니다. 최종 구멍 위치 요구가 엄격하면 다른 순서가 필요할 수 있습니다. 경로에는 기계 이름뿐 아니라 중요 특성이 최종 상태에 이르는 방법을 설명해야 합니다.
불량은 확인 신호로 활용하고 원인은 별도 조사
아래 표는 생산 단계와 주의할 사항을 연결합니다. 예상과 다른 결과는 영향받은 작업을 구분하고 조사할 신호이지, 한 가지 원인을 증명하지 않습니다. 증상 식별, 원인 확인, 개선 시험 검증은 별도 가이드를 참고하세요.
| 단계 | 확인 항목 | 이유 |
|---|---|---|
| 소재·이송 | 식별 정보, 두께, 표면, 스트립 위치 | 지정 소재와 일정한 위치 유지. |
| 절단 | 구멍 위치, 절단면, 버 방향 | 후속 성형과 최종 끼워맞춤 보호. |
| 성형·사이징 | 균열, 주름, 무하중 형상 | 형상과 소재 흐름의 적합성 확인. |
| 후속 작업 | 최종 치수, 가장자리, 마감 표면 | 후처리로 기존 합격 특성이 바뀔 수 있음. |
| 검사·포장 | 기록, 부품 지지와 분리 | 취급 손상 없이 합격품 납품. |