Una grieta es una observación; «falta lubricante» es una hipótesis que necesita pruebas. Separar ambas evita ajustes que ocultan un síntoma y crean otro.
Esta guía aborda problemas habituales de estampación en frío y su investigación basada en comprobaciones. No prescribe ajustes de máquina ni cubre todos los mecanismos de fractura. La guía de proceso explica la secuencia de producción.
Empiece por el síntoma y la primera operación afectada
Conserve una muestra afectada y una referencia reciente aceptada. Registre versión del plano, lote de material, operación, momento de la primera observación y apoyos usados al medir. Fotografíe la pieza completa y el defecto marcado.
Separe el trabajo potencialmente afectado mientras evalúa su alcance. Para inspeccionar o acceder al útil, siga los procedimientos de aislamiento de la planta; una foto no permite confirmar una parada segura.
- Marque la cara, borde o radio afectado y si el patrón se repite.
- Compare piezas antes y después de la operación sospechosa, incluida la manipulación y el embalaje.
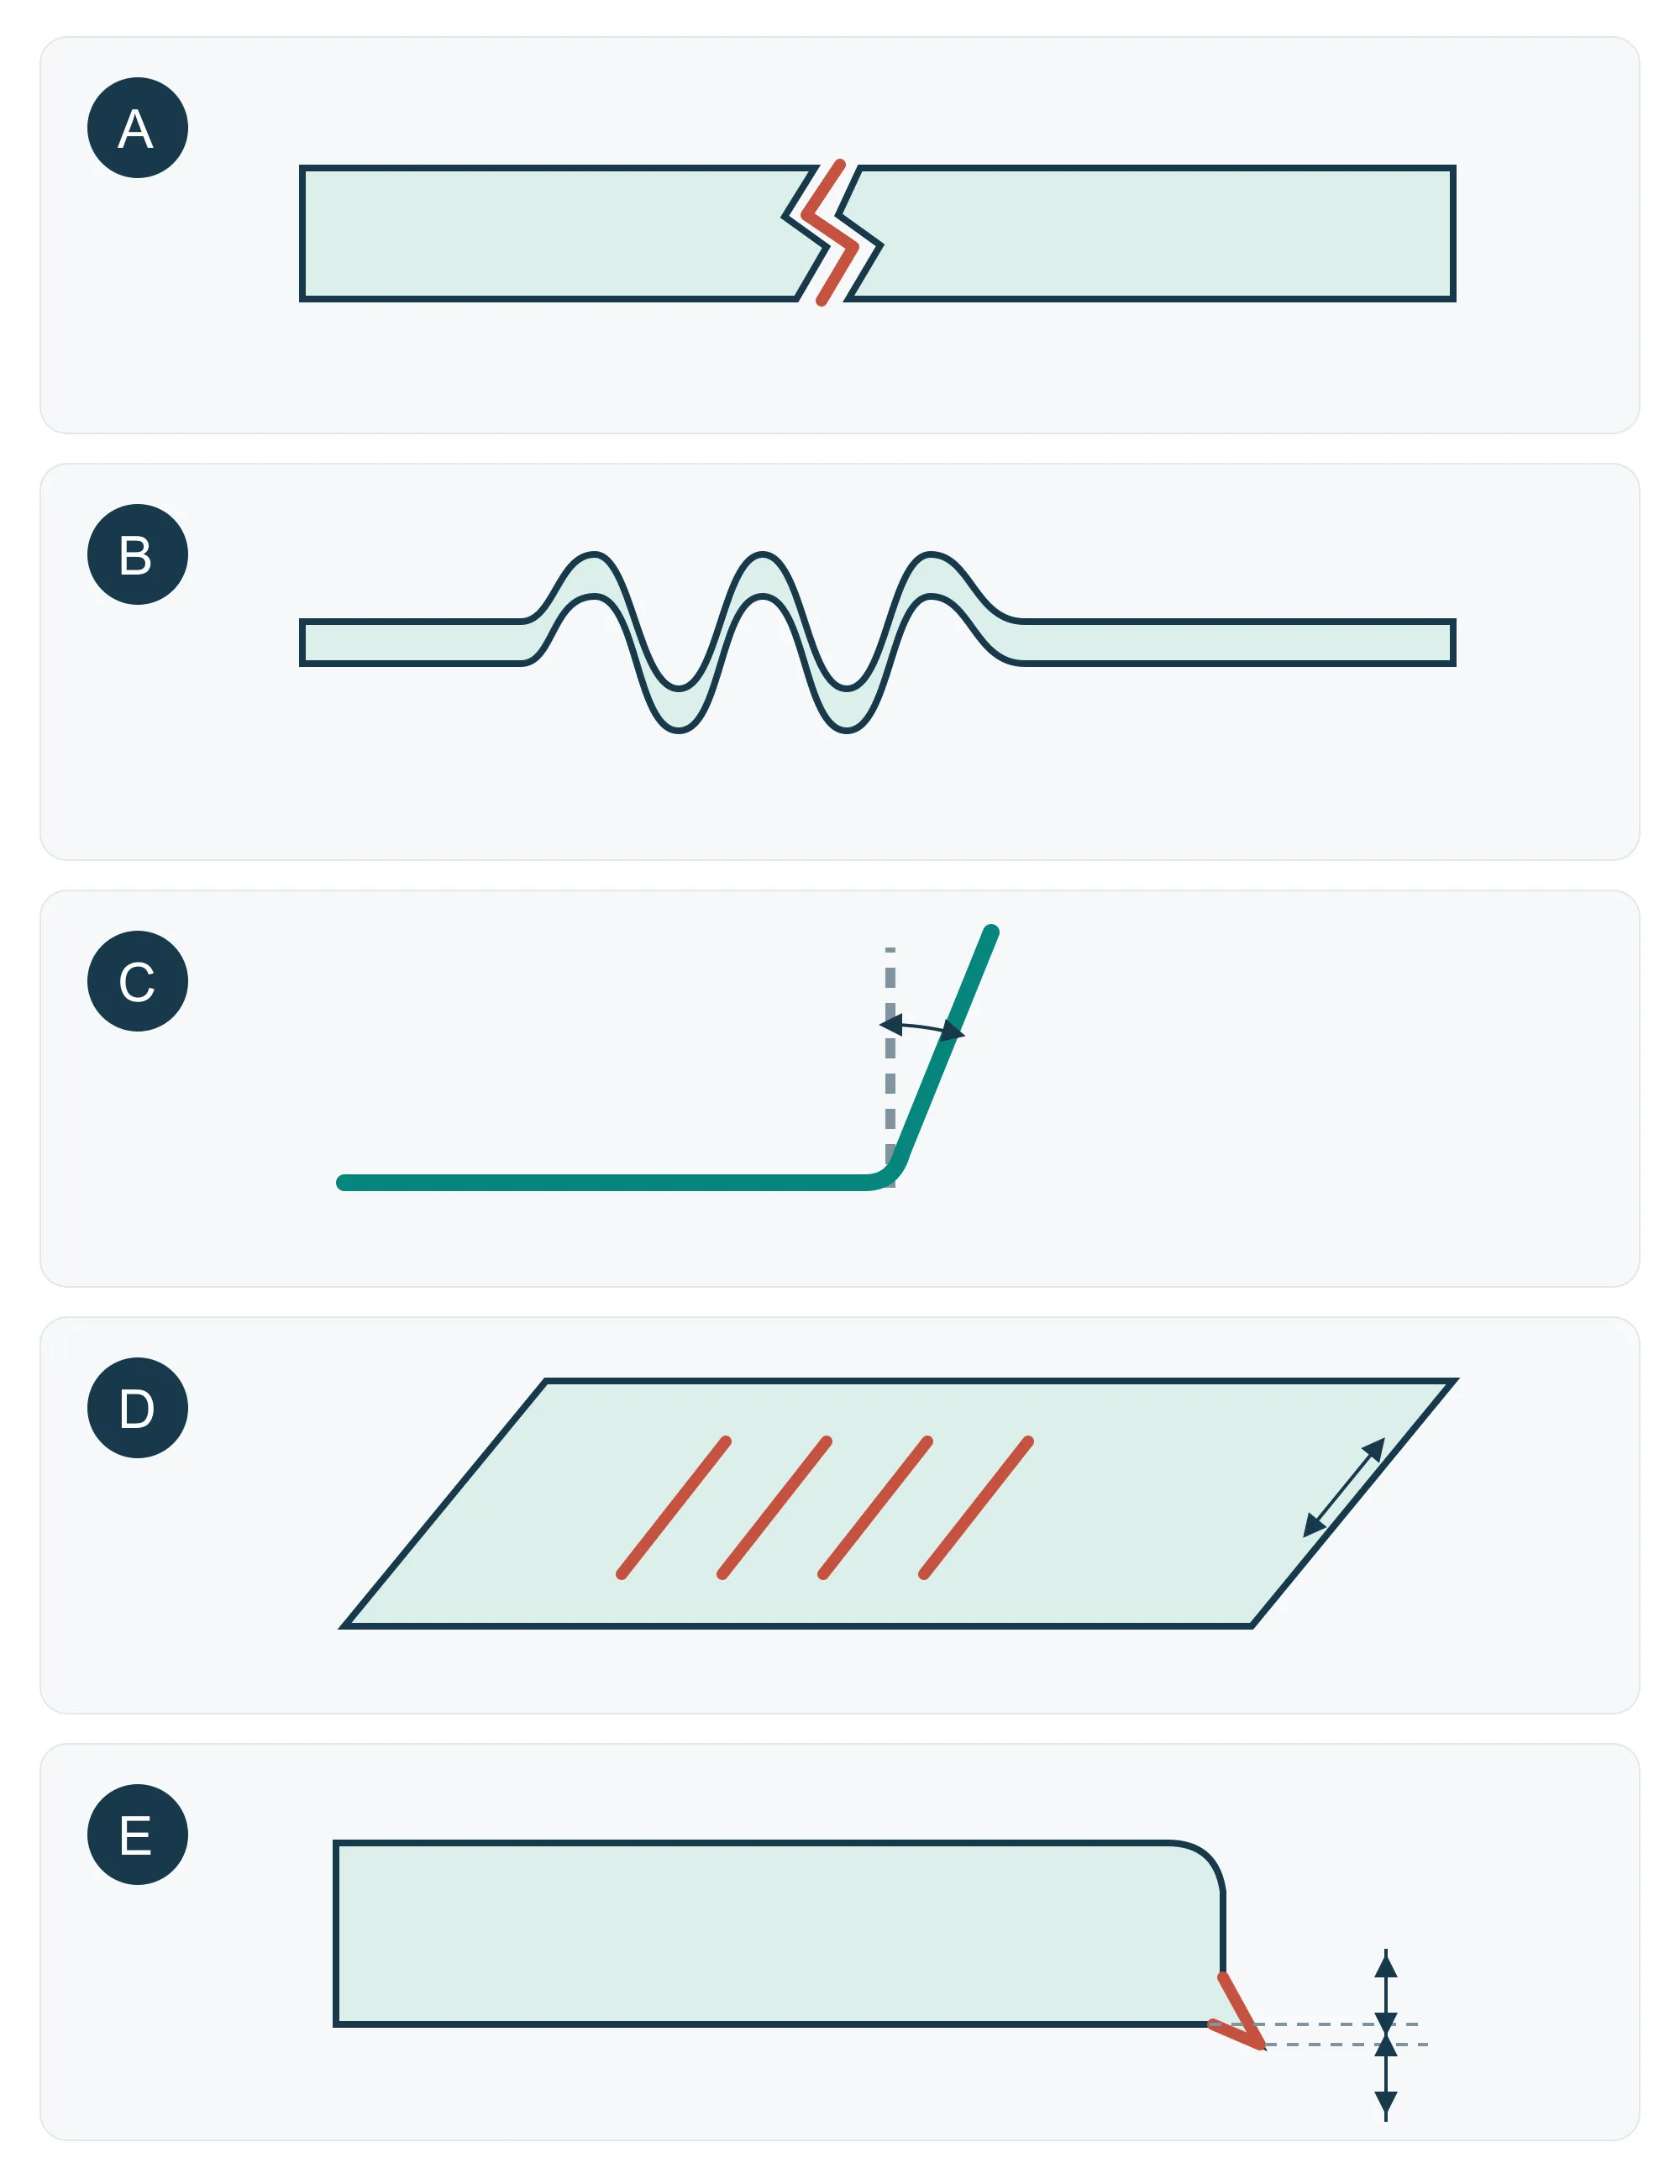
- Use el diagrama para nombrar el síntoma y las comprobaciones siguientes para investigar su causa.
A — Grietas: localice el punto de inicio
Busque dónde empieza la grieta, no solo su abertura mayor. Una rotura en pared o radio con adelgazamiento visible exige comprobaciones distintas de una grieta iniciada en un borde cizallado. El estado del borde y el estiramiento posterior pueden interactuar. [1][2]
Compare espesor local, grado y estado del material, posición del recorte y bordes cercanos con piezas aceptadas. En zonas embutidas, revise cómo entra el material, incluida la lubricación y la retención. Si la grieta nace en un borde, inspeccione primero el corte previo.
Según las pruebas, ingeniería puede revisar el corte, el radio, el flujo o la secuencia. La prueba debe eliminar la grieta sin introducir arrugas, adelgazamiento excesivo ni problemas de ajuste.
B — Arrugas: compruebe el apoyo y el flujo
Las arrugas son ondulaciones asociadas al flujo compresivo del material o a un apoyo insuficiente. Registre si aparecen primero en la pestaña, pared o zona sin apoyo. Compruebe también si ya estaban antes del conformado o aparecen al manipular. [2]
Compare la colocación del recorte, contacto y apoyo, distribución del lubricante y entrada del material alrededor de la pieza. Un patrón desigual puede orientar hacia un desequilibrio, pero el aspecto no determina por sí solo qué ajuste cambiar.
Aumentar la retención puede reducir arrugas y aumentar el estiramiento y riesgo de rotura. Tras la prueba revisada, compruebe toda la forma, el espesor local y las zonas propensas a grietas, además de las ondas originales.
C — Recuperación elástica: mida en el mismo estado
La recuperación elástica aparece al retirar las cargas y restricciones de conformado. Puede cambiar un ángulo, curvar una pared o torcer la pieza. Influyen las propiedades, el endurecimiento, la geometría y el historial de carga; aumentar la fuerza no es una solución universal. [3]
Mida referencias y piezas afectadas con las mismas referencias geométricas, apoyos y estado exigido por el plano. Aplanar a presión una pieza flexible puede ocultar un problema en estado libre. Si el cambio aparece después del recorte, investigue también esa operación.
Compare lotes y el estado verificado del útil antes de revisar compensación o calibrado. Tras cualquier cambio, compruebe posiciones de agujeros, montaje y el estado libre o restringido requerido.
D — Rayado y gripado adhesivo: siga el contacto
El rayado produce surcos; el gripado adhesivo implica adherencia y transferencia de material durante el deslizamiento. Pueden coexistir. Una marca también puede proceder del alimentador, transportador o embalaje: localice la primera etapa en que aparece. [4]
Compare dirección y posición repetida de las marcas con las superficies de contacto. Con condiciones seguras de inspección, busque material adherido, partículas, daños y lubricación irregular. No atribuya todo arañazo a una matriz rugosa.
Restablezca la limpieza o lubricación verificadas cuando lo justifiquen las pruebas; reparar el útil requiere evaluación técnica. Inspeccione varias piezas posteriores y el contacto afectado para comprobar recurrencia, dimensiones y superficie.
E — Rebabas: examine todo el borde cortado
La rebaba es un labio elevado junto al corte, normalmente en el lado de salida. Su posición y tamaño pueden variar por el contorno. Pueden influir desgaste o daños del útil, holgura, alineación y variación del material. Su altura no describe todos los daños ni la conformabilidad posterior del borde. [1]
Marque las peores zonas y compare ambos lados y la cara cortada con una pieza conforme. Confirme el método de medición y el espesor antes de revisar filo y alineación. Una rebaba localizada exige una investigación localizada.
No aplique el mismo porcentaje de holgura o límite de rebaba a todas las piezas. Tras corregir o desbarbar, compruebe agujeros, geometría restante y zonas de ajuste, cableado o contacto. Quitar el labio cortante no repara una grieta debajo.
Use el patrón entre piezas para acotar las comprobaciones
Un cambio repentino tras cambiar material o preparación invita a revisar esa transición. Una tendencia durante la serie hace pertinente comprobar desgaste, acumulación y cambios del proceso. Ningún patrón demuestra la causa.
La misma marca en el mismo sitio apunta a una operación o contacto repetido. Si aparece solo tras transferir o embalar, revise la manipulación. Conserve lote y secuencia para comparar piezas equivalentes.
Verifique la corrección antes de liberar las piezas
Defina criterios de aceptación y condiciones de prueba antes de cambiar un factor revisado. Mantenga comparables material, método de medición y otras condiciones relevantes; registre el cambio y la secuencia. Solo personal cualificado debe ajustar o inspeccionar útiles siguiendo los procedimientos seguros.
Compruebe el defecto original y las demás características afectables. Supervise después piezas sucesivas según el plan de control acordado. Una muestra mejorada no demuestra estabilidad ni delimita todo el lote afectado.
Registre la decisión, el responsable de revisión y el destino de las piezas. Retrabajo, clasificación o liberación deben cumplir lo acordado; no amplíe silenciosamente una tolerancia para aprobar la prueba.
Ejemplo: mejorar el ángulo no basta para aprobar la pieza
Ejemplo didáctico: el plano exige un ángulo de 90° ± 1° y un agujero de 10.00 ± 0.10 mm. Tras una prueba correctiva, se miden 90.5° y 10.16 mm en las condiciones acordadas.
El ángulo está entre 89°–91°, pero el agujero supera el máximo de 10.10 mm. La pieza incumple el requisito del agujero aunque haya mejorado el ángulo. Continúe investigando y verifique ambos a la vez. Son valores ilustrativos, no resultados medidos en fábrica.
| Síntoma observado | Posibles factores | Qué comprobar |
|---|---|---|
| A — Grieta | Entrada de material restringida, radios cerrados, adelgazamiento local, bordes dañados o estado del material inadecuado | Localizar el origen y comparar espesor local, calidad del borde, lote y lubricación con una muestra aceptada. |
| B — Arrugas | Flujo en compresión con apoyo o retención insuficientes; forma del recorte y entrada desigual | Ubicar el inicio de las ondas; revisar posición del recorte, contacto del pisador y entrada periférica antes de cambiar la retención. |
| C — Recuperación elástica | Recuperación influida por resistencia, módulo elástico, relación entre radio de doblado y espesor, endurecimiento e historia de conformado | Medir ángulo o perfil liberado con los apoyos acordados; comparar lotes y ajuste del utillaje antes de evaluar compensación o recalibrado. |
| D — Rayado / gripado | Transferencia de material, partículas, daño superficial del utillaje o lubricación inadecuada | Comparar la dirección de las marcas con el deslizamiento; revisar adherencias, limpieza y lubricación. |
| E — Rebaba excesiva | Filo desgastado o dañado, variación de holgura o alineación, cambios de material o espesor | Revisar altura de rebaba y cara cortada en el contorno; comprobar filos y holgura e identificar bordes críticos para el montaje. |