균열은 관찰 결과이고 ‘윤활 부족’은 근거가 필요한 가설입니다. 이를 구분하면 한 증상을 감추면서 다른 문제를 만드는 조정을 피할 수 있습니다.
일반적인 냉간 프레스 문제와 근거에 따른 조사를 다룹니다. 기계 설정값을 지정하거나 모든 파괴 메커니즘을 설명하지는 않습니다. 생산 순서는 공정 가이드에서 확인할 수 있습니다.
증상과 최초 발생 공정부터 확인
불량 샘플과 최근 양품 기준을 보관합니다. 도면 개정, 소재 로트, 공정, 최초 관찰 시점, 측정 시 지지 방법을 기록하고 전체 부품과 표시한 불량 부위를 촬영합니다.
영향 범위를 평가하는 동안 의심되는 작업물을 분리합니다. 금형 점검과 접근은 현장의 에너지 격리 절차에 따라야 합니다. 사진만으로 기계의 안전 정지를 확인할 수 없습니다.
- 영향받은 면·가장자리·곡률부와 반복 패턴을 표시합니다.
- 의심 공정 전후를 비교하고 취급·포장도 포함합니다.
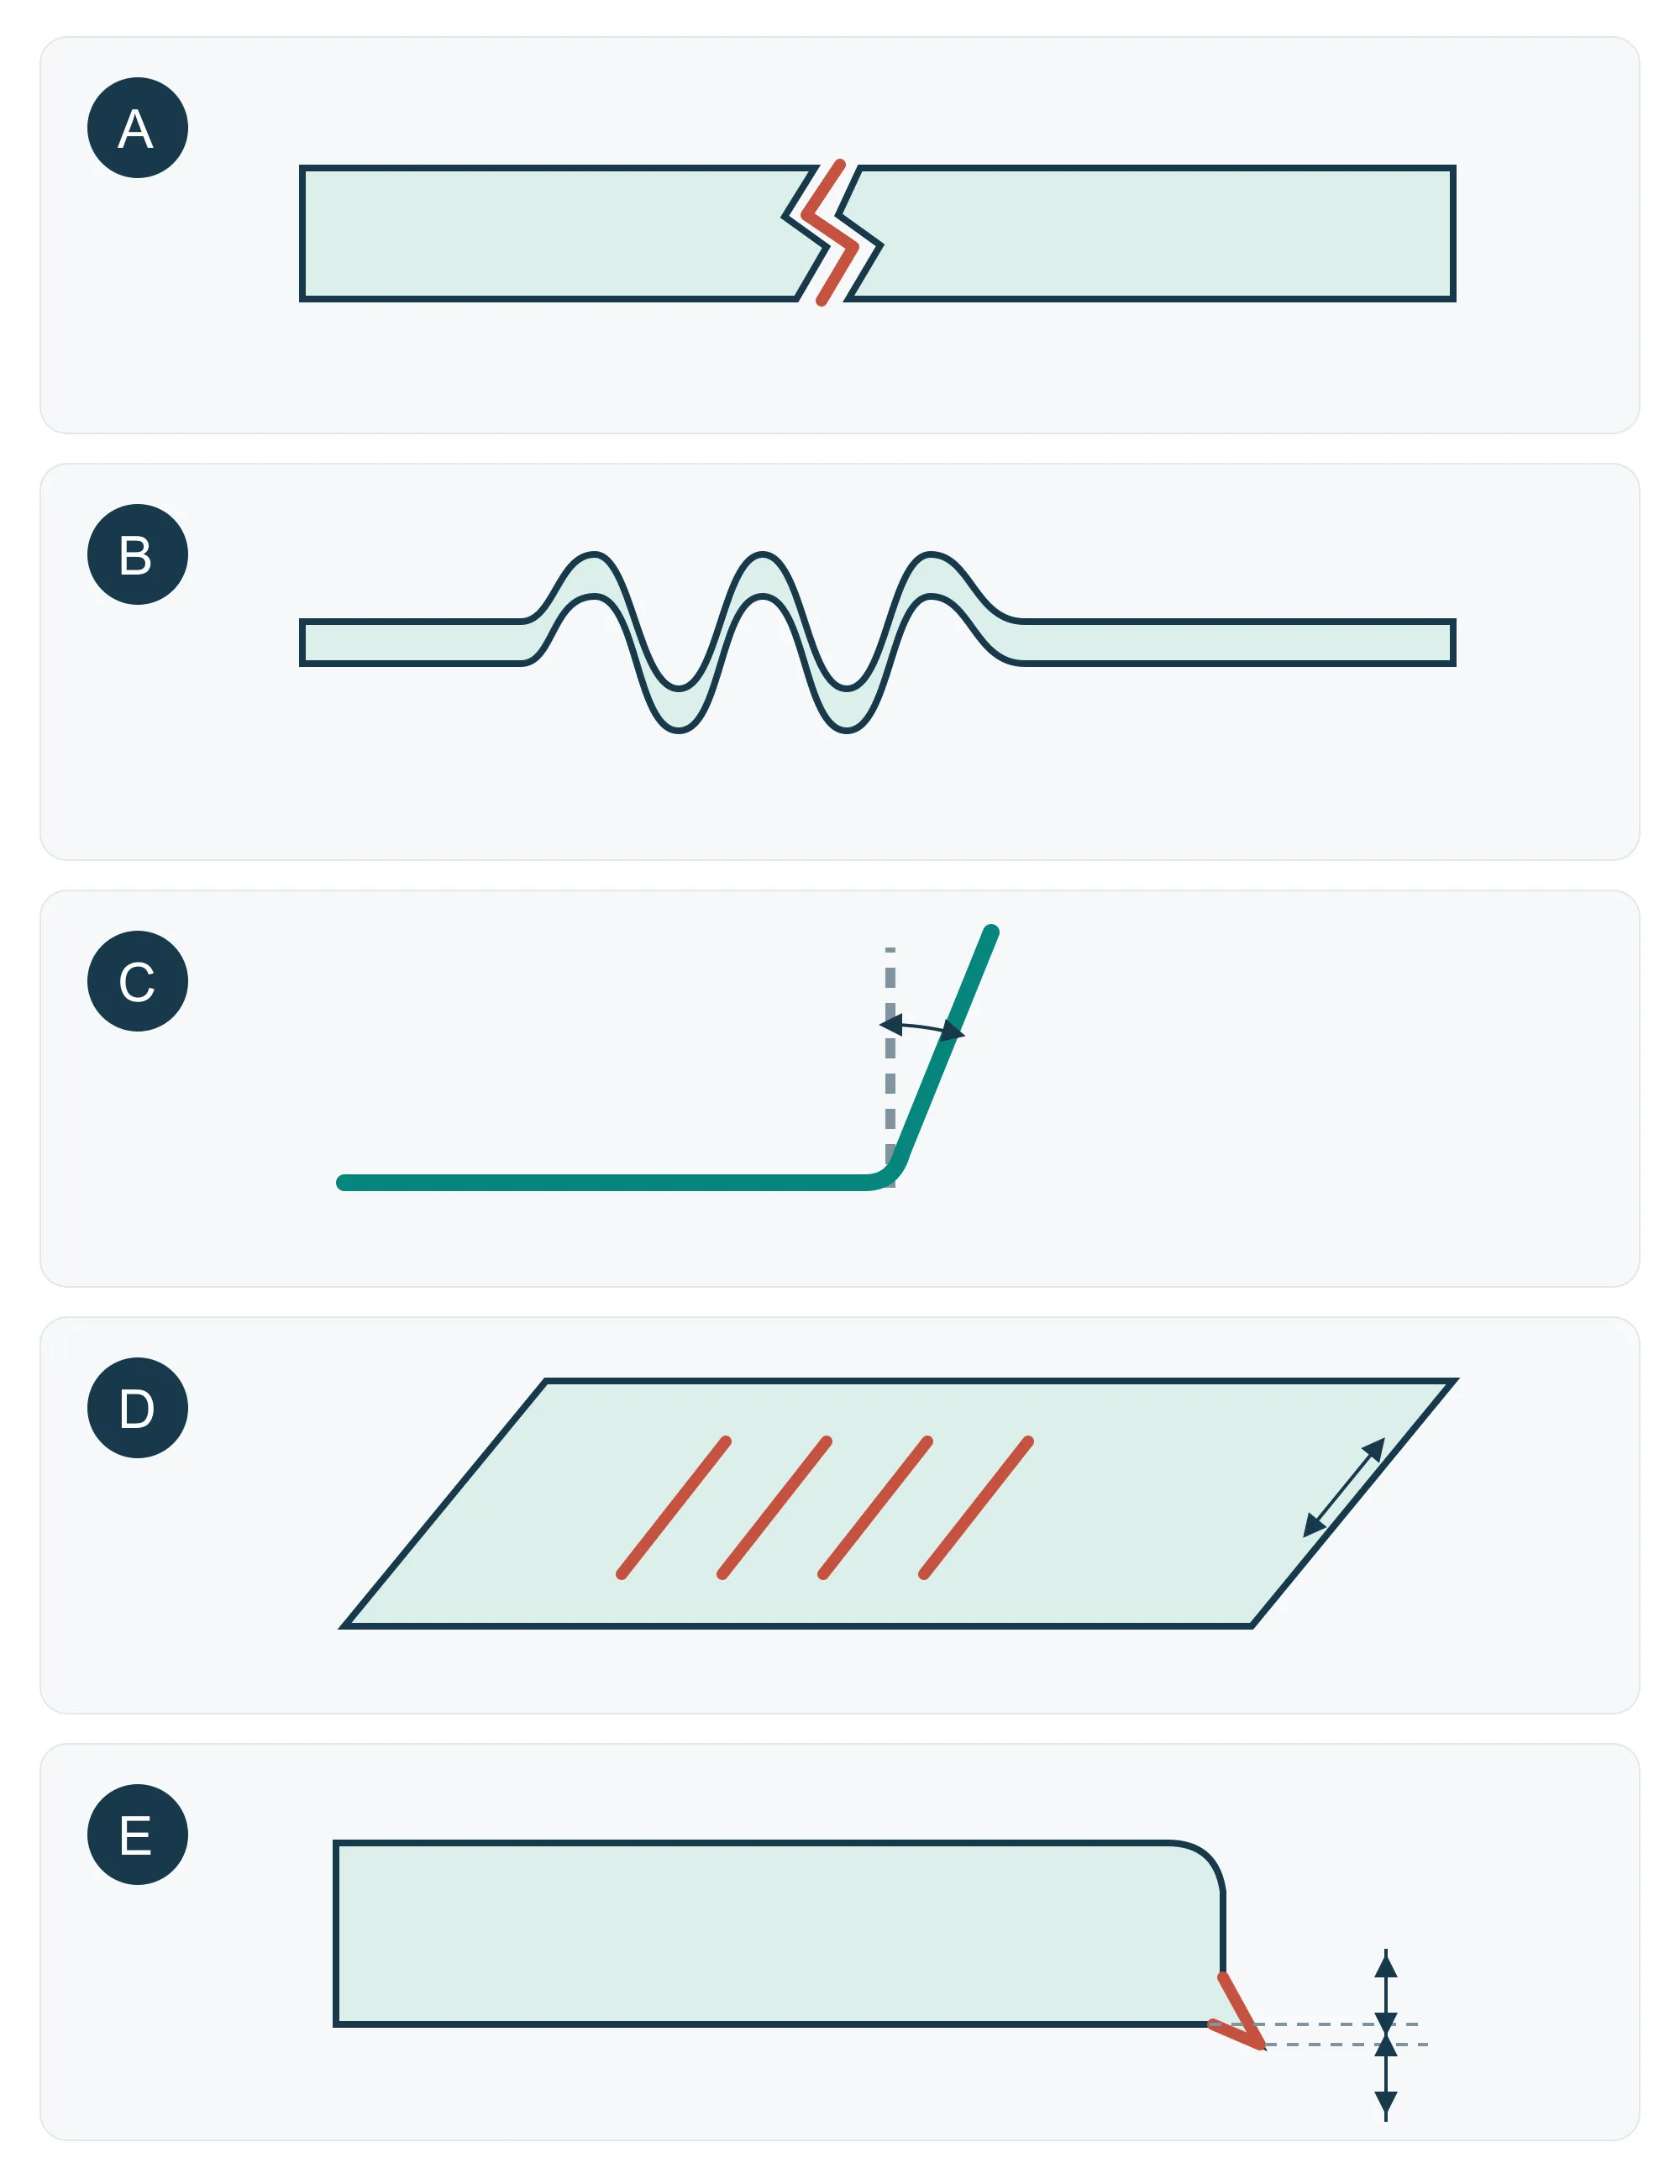
- 그림으로 증상을 구분하고 아래 점검으로 원인을 조사합니다.
A — 균열: 시작점 찾기
가장 넓은 틈만 보지 말고 균열 시작점을 찾습니다. 눈에 띄는 박육을 동반한 벽·곡률부 파단과 전단 가장자리에서 시작한 균열은 다른 점검이 필요합니다. 가장자리 상태와 이후 신장이 함께 작용할 수 있습니다. [1][2]
국부 두께, 소재 등급과 상태, 블랭크 위치, 주변 절단면을 양품과 비교합니다. 드로잉 부위에서는 윤활과 구속을 포함한 소재 유입 경로를 검토합니다. 가장자리에서 시작했다면 성형 변경 전에 앞선 절단을 조사합니다.
근거에 따라 기술 담당자가 절단 상태, 반경, 소재 흐름, 공정 순서를 검토할 수 있습니다. 시험은 균열을 없애면서 주름, 과도한 박육, 새로운 조립 문제를 만들지 않는지 확인해야 합니다.
B — 주름: 지지와 소재 흐름 점검
주름은 압축을 받는 소재 흐름이나 지지 부족과 관련된 물결 형태입니다. 플랜지, 벽, 국부 비지지 영역 중 어디서 처음 생기는지 기록합니다. 성형 전부터 있었는지, 후속 취급에서 생겼는지도 확인합니다. [2]
블랭크 배치, 접촉과 지지, 윤활 분포, 주변 소재 유입을 비교합니다. 불균일한 패턴은 불균형 위치를 찾는 단서이지만 외관만으로 바꿀 설정을 정할 수 없습니다.
구속을 늘리면 주름이 줄어도 신장과 파단 위험이 커질 수 있습니다. 검토한 시험 뒤에는 원래 주름뿐 아니라 전체 형상, 국부 두께, 균열 취약 부위를 확인합니다.
C — 스프링백: 같은 측정 상태 비교
스프링백은 성형 하중과 구속을 제거할 때 생기는 탄성 회복입니다. 각도 변화, 벽 휨, 비틀림으로 나타날 수 있습니다. 소재 특성, 가공 경화, 형상, 하중 이력이 영향을 주므로 프레스 힘 증가는 만능 대책이 아닙니다. [3]
양품과 불량품을 동일 기준, 동일 지지, 도면이 지정한 상태에서 측정합니다. 유연한 부품을 눌러 평평하게 하면 자유 상태 문제를 숨길 수 있습니다. 트리밍 후 바뀌었다면 해당 공정도 조사합니다.
보정이나 사이징을 검토하기 전에 소재 로트와 확인된 금형 상태를 비교합니다. 변경 후 구멍 위치, 조립 적합성, 필요한 자유 또는 구속 상태를 다시 확인합니다.
D — 긁힘·갤링: 접촉 경로 추적
긁힘은 표면 홈이며 갤링은 미끄럼 접촉에서의 응착과 소재 전이를 포함합니다. 함께 나타날 수 있습니다. 선 자국은 피더, 컨베이어, 포장에서도 생기므로 최초 발생 단계를 찾습니다. [4]
자국 방향과 반복 위치를 접촉면과 비교합니다. 안전한 점검 조건에서 부착물, 입자, 표면 손상, 불균일한 윤활을 확인합니다. 모든 흠집을 거친 금형 탓으로 단정하지 마세요.
근거가 있으면 검증된 세척·윤활 상태를 복원합니다. 금형 수리에는 기술 검토가 필요합니다. 후속 여러 부품과 해당 접촉부를 점검해 재발 여부를 살피고 표면과 치수도 확인합니다.
E — 버: 높이뿐 아니라 절단면 확인
버는 절단 가장자리의 돌출부이며 보통 출구 쪽에 생깁니다. 위치와 크기는 윤곽을 따라 달라질 수 있습니다. 공구 마모·손상, 클리어런스, 정렬, 소재 변동이 영향을 줄 수 있습니다. 버 높이만으로 모든 가장자리 손상과 이후 성형성을 설명할 수는 없습니다. [1]
가장 나쁜 위치를 표시하고 양쪽 면과 절단면을 양품과 비교합니다. 날과 정렬을 검토하기 전에 측정 방법과 두께를 확인합니다. 윤곽 일부의 버는 국부 조사가 필요합니다.
모든 부품에 하나의 클리어런스 비율이나 버 한도를 적용하지 마세요. 승인된 개선이나 디버링 뒤에는 구멍 크기, 남은 가장자리 형상, 조립·배선·접촉 부위를 다시 점검합니다. 날카로운 돌출부를 없애도 그 아래 균열은 복구되지 않습니다.
부품 사이 패턴으로 점검 범위 좁히기
소재나 셋업 변경 후 갑자기 달라졌다면 그 전환부터 점검합니다. 생산 중 점진적으로 변하면 마모, 부착물, 공정 조건 변화를 조사할 만합니다. 어느 패턴도 원인을 증명하지는 않습니다.
같은 위치의 같은 자국은 반복 작업이나 접촉을 가리킵니다. 이송·포장 후에만 생긴 자국은 취급을 조사해야 합니다. 동등한 부품끼리 비교하도록 로트와 생산 순서 정보를 유지합니다.
영향받은 작업을 승인하기 전에 개선 검증
검토한 요인을 변경하기 전에 합격 기준과 시험 조건을 정합니다. 소재, 측정 방법, 관련 조건을 비교 가능하게 유지하고 변경과 시험 순서를 기록합니다. 적격 인원만 필요한 안전 절차에 따라 금형을 조정하거나 점검해야 합니다.
기존 불량과 변경에 영향을 받을 다른 특성을 다시 확인합니다. 이후 합의한 관리 계획으로 연속 부품의 재발을 감시합니다. 개선된 샘플 하나는 생산 안정성이나 영향받은 전체 로트 범위를 입증하지 못합니다.
판정, 검토 책임자, 영향품의 처리 방침을 기록합니다. 재작업·선별·출하 승인은 합의 요구를 따라야 하며 시험을 통과시키려고 공차를 몰래 넓혀서는 안 됩니다.
예: 각도가 좋아져도 부품은 불합격일 수 있음
학습용 예: 도면은 각도 90° ± 1°와 구멍 10.00 ± 0.10 mm를 요구합니다. 개선 시험 후 합의한 측정 조건에서 각도는 90.5°, 구멍은 10.16 mm입니다.
각도는 89°–91° 안이지만 구멍은 상한 10.10 mm를 초과합니다. 기존 각도 문제가 개선되어도 구멍 요구를 충족하지 못합니다. 조사를 계속하고 두 특성을 함께 검증합니다. 설명용 수치이며 공장 실측 결과가 아닙니다.
| 관찰한 현상 | 가능한 영향 요인 | 먼저 확인할 사항 |
|---|---|---|
| A — 균열 | 재료 유입 제한, 작은 반경, 국부 두께 감소, 절단면 손상, 부적절한 재료 상태 | 균열 시작점을 찾고 국부 두께, 절단면 품질, 재료 로트, 윤활 상태를 합격 샘플과 비교합니다. |
| B — 주름 | 압축 유동에 대한 지지·구속 부족, 블랭크 형상, 불균일한 유입 | 물결 시작점을 표시하고 구속 변경 전에 블랭크 위치, 홀더 접촉, 둘레 유입을 확인합니다. |
| C — 스프링백 | 강도, 탄성계수, 굽힘 반경과 판 두께의 비, 가공경화, 성형 이력에 따른 탄성 회복 | 약속한 지지 상태에서 해제 후 각도·윤곽을 측정합니다. 로트와 금형 설정을 비교한 뒤 보정 또는 재성형을 검토합니다. |
| D — 긁힘/응착 마모 | 재료 전이, 입자, 금형 표면 손상, 부적절한 윤활 | 자국 방향과 미끄럼 접촉을 대조하고 금형 부착물, 청결도, 윤활을 확인합니다. |
| E — 과도한 버 | 날 마모·손상, 간극·정렬 변화, 재료·두께 편차 | 윤곽을 따라 버 높이와 절단면을 검사하고 날·간극을 확인한 뒤 조립에 영향을 주는 모서리를 표시합니다. |