割れは観察結果ですが、「潤滑不足」は証拠が必要な仮説です。両者を区別すれば、一つの症状を隠して別の不良を作る調整を避けやすくなります。
一般的な冷間プレス加工の不良と、根拠に基づく調査を扱います。機械設定値の指定や、あらゆる破壊機構の解説ではありません。製造順序は工程ガイドで説明します。
症状と最初の発生工程から始める
不良サンプルと最近の良品を保管します。図面改訂、材料ロット、工程、初めて観察した時点、測定時の支持方法を記録し、部品全体と印を付けた不良部を撮影します。
影響範囲の評価中は疑わしい品を区分します。金型の点検やアクセスは現場のエネルギー遮断手順に従います。写真だけで機械が安全に停止しているとは判断できません。
- 対象の面、端部、曲率部と、繰り返しパターンを記録する。
- 疑わしい工程の前後を比較し、搬送や梱包も調べる。
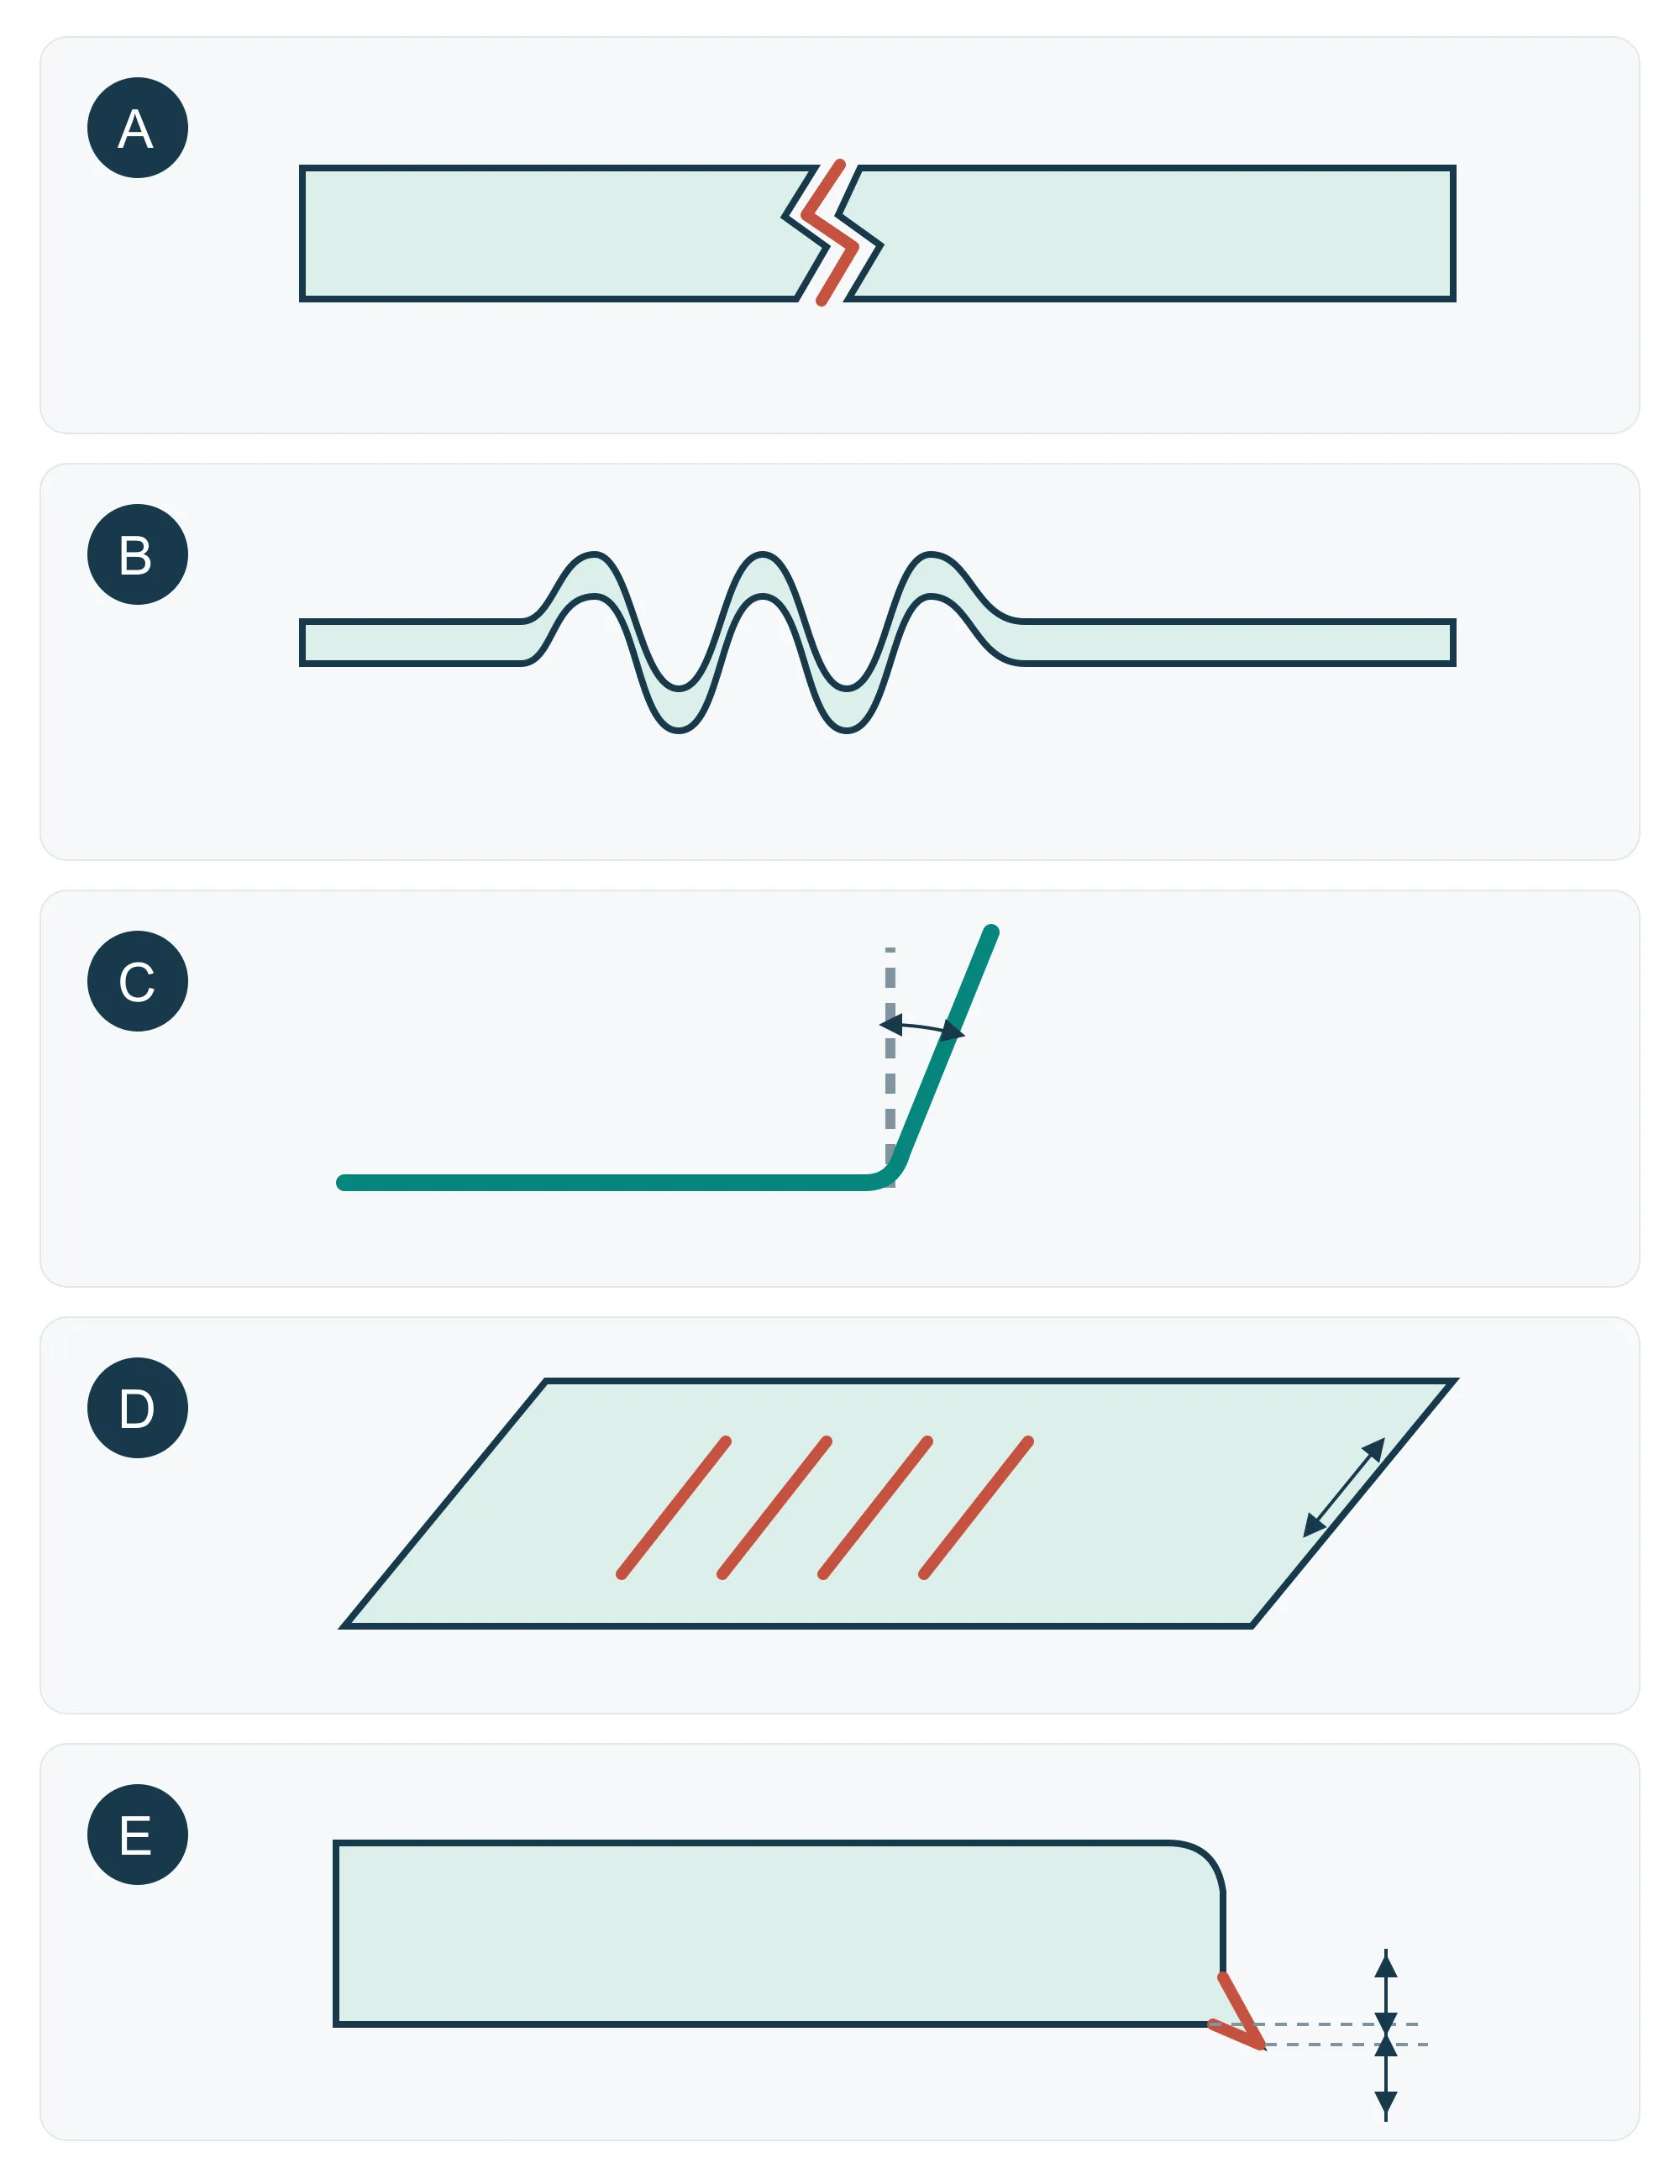
- 図で症状を呼び分け、以下の確認で原因を調べる。
A — 割れ:起点を探す
最大の開口だけでなく割れの起点を探します。明らかな減肉を伴う壁・曲率部の割れと、せん断端面から始まる割れでは確認項目が異なります。端面状態と後の伸びが組み合わさることがあります。[1][2]
局所板厚、材種と状態、ブランク位置、近くの切断端面を良品と比較します。絞り部では潤滑や拘束を含む材料流入経路を確認します。端面起点なら、成形を変える前に前工程の打抜きを調べます。
根拠に応じて切断状態、半径、流動、工程順を技術担当が見直します。試験では割れの解消と同時に、しわ、過度の減肉、新しい組立不良がないことを確認します。
B — しわ:支持と材料流動を確認する
しわは圧縮を伴う材料流動や支持不足に関連する波状変形です。フランジ、壁、局所的な非支持部のどこから発生するか記録します。成形前からあるのか、後の取扱いで発生したのかも確認します。[2]
ブランク位置、接触と支持、潤滑分布、周囲からの材料流入を比較します。不均一な模様は偏りの位置を探す手掛かりですが、見た目だけでは変更する設定を特定できません。
拘束を強めるとしわが減る一方、伸びと割れのリスクが増える場合があります。試験後は波形だけでなく、全体形状、局所板厚、割れやすい領域を確認します。
C — スプリングバック:同じ測定状態で比較する
スプリングバックは、成形荷重と拘束を外した際の弾性回復です。曲げ角度、壁の湾曲、ねじれに現れます。材料特性、加工硬化、形状、荷重履歴が関わり、加圧力の増加が万能な対策ではありません。[3]
良品と不良品を、同じ基準・支持と図面指定の状態で測ります。柔らかい部品を押して平らにすると、自由状態の不良が隠れる場合があります。トリミング後に変化したなら、その工程も調べます。
補正やサイジングを見直す前に材料ロットと確認済みの金型状態を比較します。変更後は穴位置、組付け、指定の自由状態または拘束状態を再確認します。
D — 傷・かじり:接触経路を追う
引っかき傷は表面の溝で、かじりはすべり接触での凝着と材料移着を伴います。両方が共存することもあります。送り装置、コンベヤ、梱包から線傷が付く場合もあるため、最初の発生工程を探します。[4]
傷の方向と繰り返し位置を接触面と比較します。安全な点検条件で、付着材、異物、面の損傷、潤滑のむらを調べます。すべての傷を金型の粗さと決めつけないでください。
根拠があれば、確認済みの洗浄・潤滑状態を復元します。金型修理には技術評価が必要です。後続の複数個と該当接触部を点検して再発を確認し、表面と寸法も検証します。
E — バリ:高さだけでなく端面を見る
バリは切断端部の突起で、通常は抜け側に生じます。位置や大きさは輪郭沿いに変わります。工具摩耗・損傷、クリアランス、整列、材料変動が関わることがあります。高さだけでは端面損傷や後の成形性をすべて表せません。[1]
最も悪い場所を印付けし、両面と切断端面を良品と比較します。刃先と整列の調査前に、測定方法と板厚を確認します。輪郭の一部だけにあるバリは局所的に調べます。
一律のクリアランス比率やバリ限度を全製品へ適用しないでください。承認された対策やバリ取り後は穴寸法、残る端部形状、組立・配線・接触部を再確認します。突起を除去しても、その下の割れは修復できません。
部品間のパターンから確認を絞る
材料や段取りの変更後に急変した場合は、まずその切替えを確認します。生産中に徐々に悪化するなら、摩耗、付着、工程条件の変化を調べます。どちらの傾向も原因の証明ではありません。
同じ位置の同じ傷は、繰り返す加工や接触の手掛かりです。搬送・梱包後だけなら取扱いを調べます。比較対象を揃えるため、ロットと生産順序を保持します。
影響品の判定前に対策を検証する
検討済み要因を変える前に合否基準と試験条件を決めます。材料、測定方法、関連条件を比較可能に保ち、変更内容と試験順を記録します。金型の調整・点検は、適任者が必要な安全手順で行います。
元の不良と、変更が影響し得るほかの特性を再確認します。その後、合意した管理計画で連続品の再発を監視します。一つの改善サンプルでは生産安定性や影響ロット全体の範囲は確定しません。
判定、確認責任者、影響品の処置を記録します。手直し、選別、出荷可否は合意要求に従い、試験を通すために黙って公差を広げてはいけません。
例:角度が改善しても部品は不合格になる
説明用の例:図面要求は角度90° ± 1°、穴径10.00 ± 0.10 mmです。対策試験後、合意した測定条件で角度90.5°、穴径10.16 mmとなりました。
角度は89°–91°に収まりますが、穴径は上限10.10 mmを超えています。元の角度不良が改善しても、穴の要求を満たしません。調査を続け、両方を同時に確認します。これは説明用数値であり、工場の実測結果ではありません。
| 観察した現象 | 考えられる要因 | 先に確認すること |
|---|---|---|
| A — 割れ | 流入の拘束、厳しい丸み、局部的な減肉、切断端面の損傷、不適切な材料状態 | 割れの起点を特定し、局部板厚、端面品質、材料ロット、潤滑を合格見本と比較する。 |
| B — しわ | 圧縮流動に対する支持・拘束不足、ブランク形状、流入の偏り | 波打ちの起点を記録し、拘束を変える前にブランク位置、しわ押さえの接触、周囲の流入を調べる。 |
| C — スプリングバック | 強度、ヤング率、曲げ半径と板厚の比、加工硬化、成形履歴に左右される弾性回復 | 決めた支持条件で解放後の角度や輪郭を測る。材料ロットと金型設定を比較し、補正やリストライクを検討する。 |
| D — 擦り傷/かじり | 材料の移着、粒子、金型表面の損傷、不適切な潤滑 | 傷の方向と滑り接触を照合し、金型の付着物、清浄度、潤滑状態を確認する。 |
| E — 過大なバリ | 刃先の摩耗・損傷、隙間や芯ずれの変化、材料・板厚の変動 | 輪郭に沿ってバリ高さと切断面を調べ、刃先と隙間を確認し、組立に影響する端面を特定する。 |