Çatlak bir gözlemdir; “yağlama yetersiz” ise kanıt gerektiren bir varsayımdır. Bunları ayırmak, bir belirtiyi gizlerken başka bir sorun yaratan ayarları önler.
Bu rehber yaygın soğuk presleme sorunlarını ve kanıta dayalı incelemeyi ele alır. Makine ayarı reçetesi sunmaz ve tüm kırılma mekanizmalarını kapsamaz. Üretim sırası süreç rehberinde açıklanır.
Belirti ve ilk etkilenen işlemle başlayın
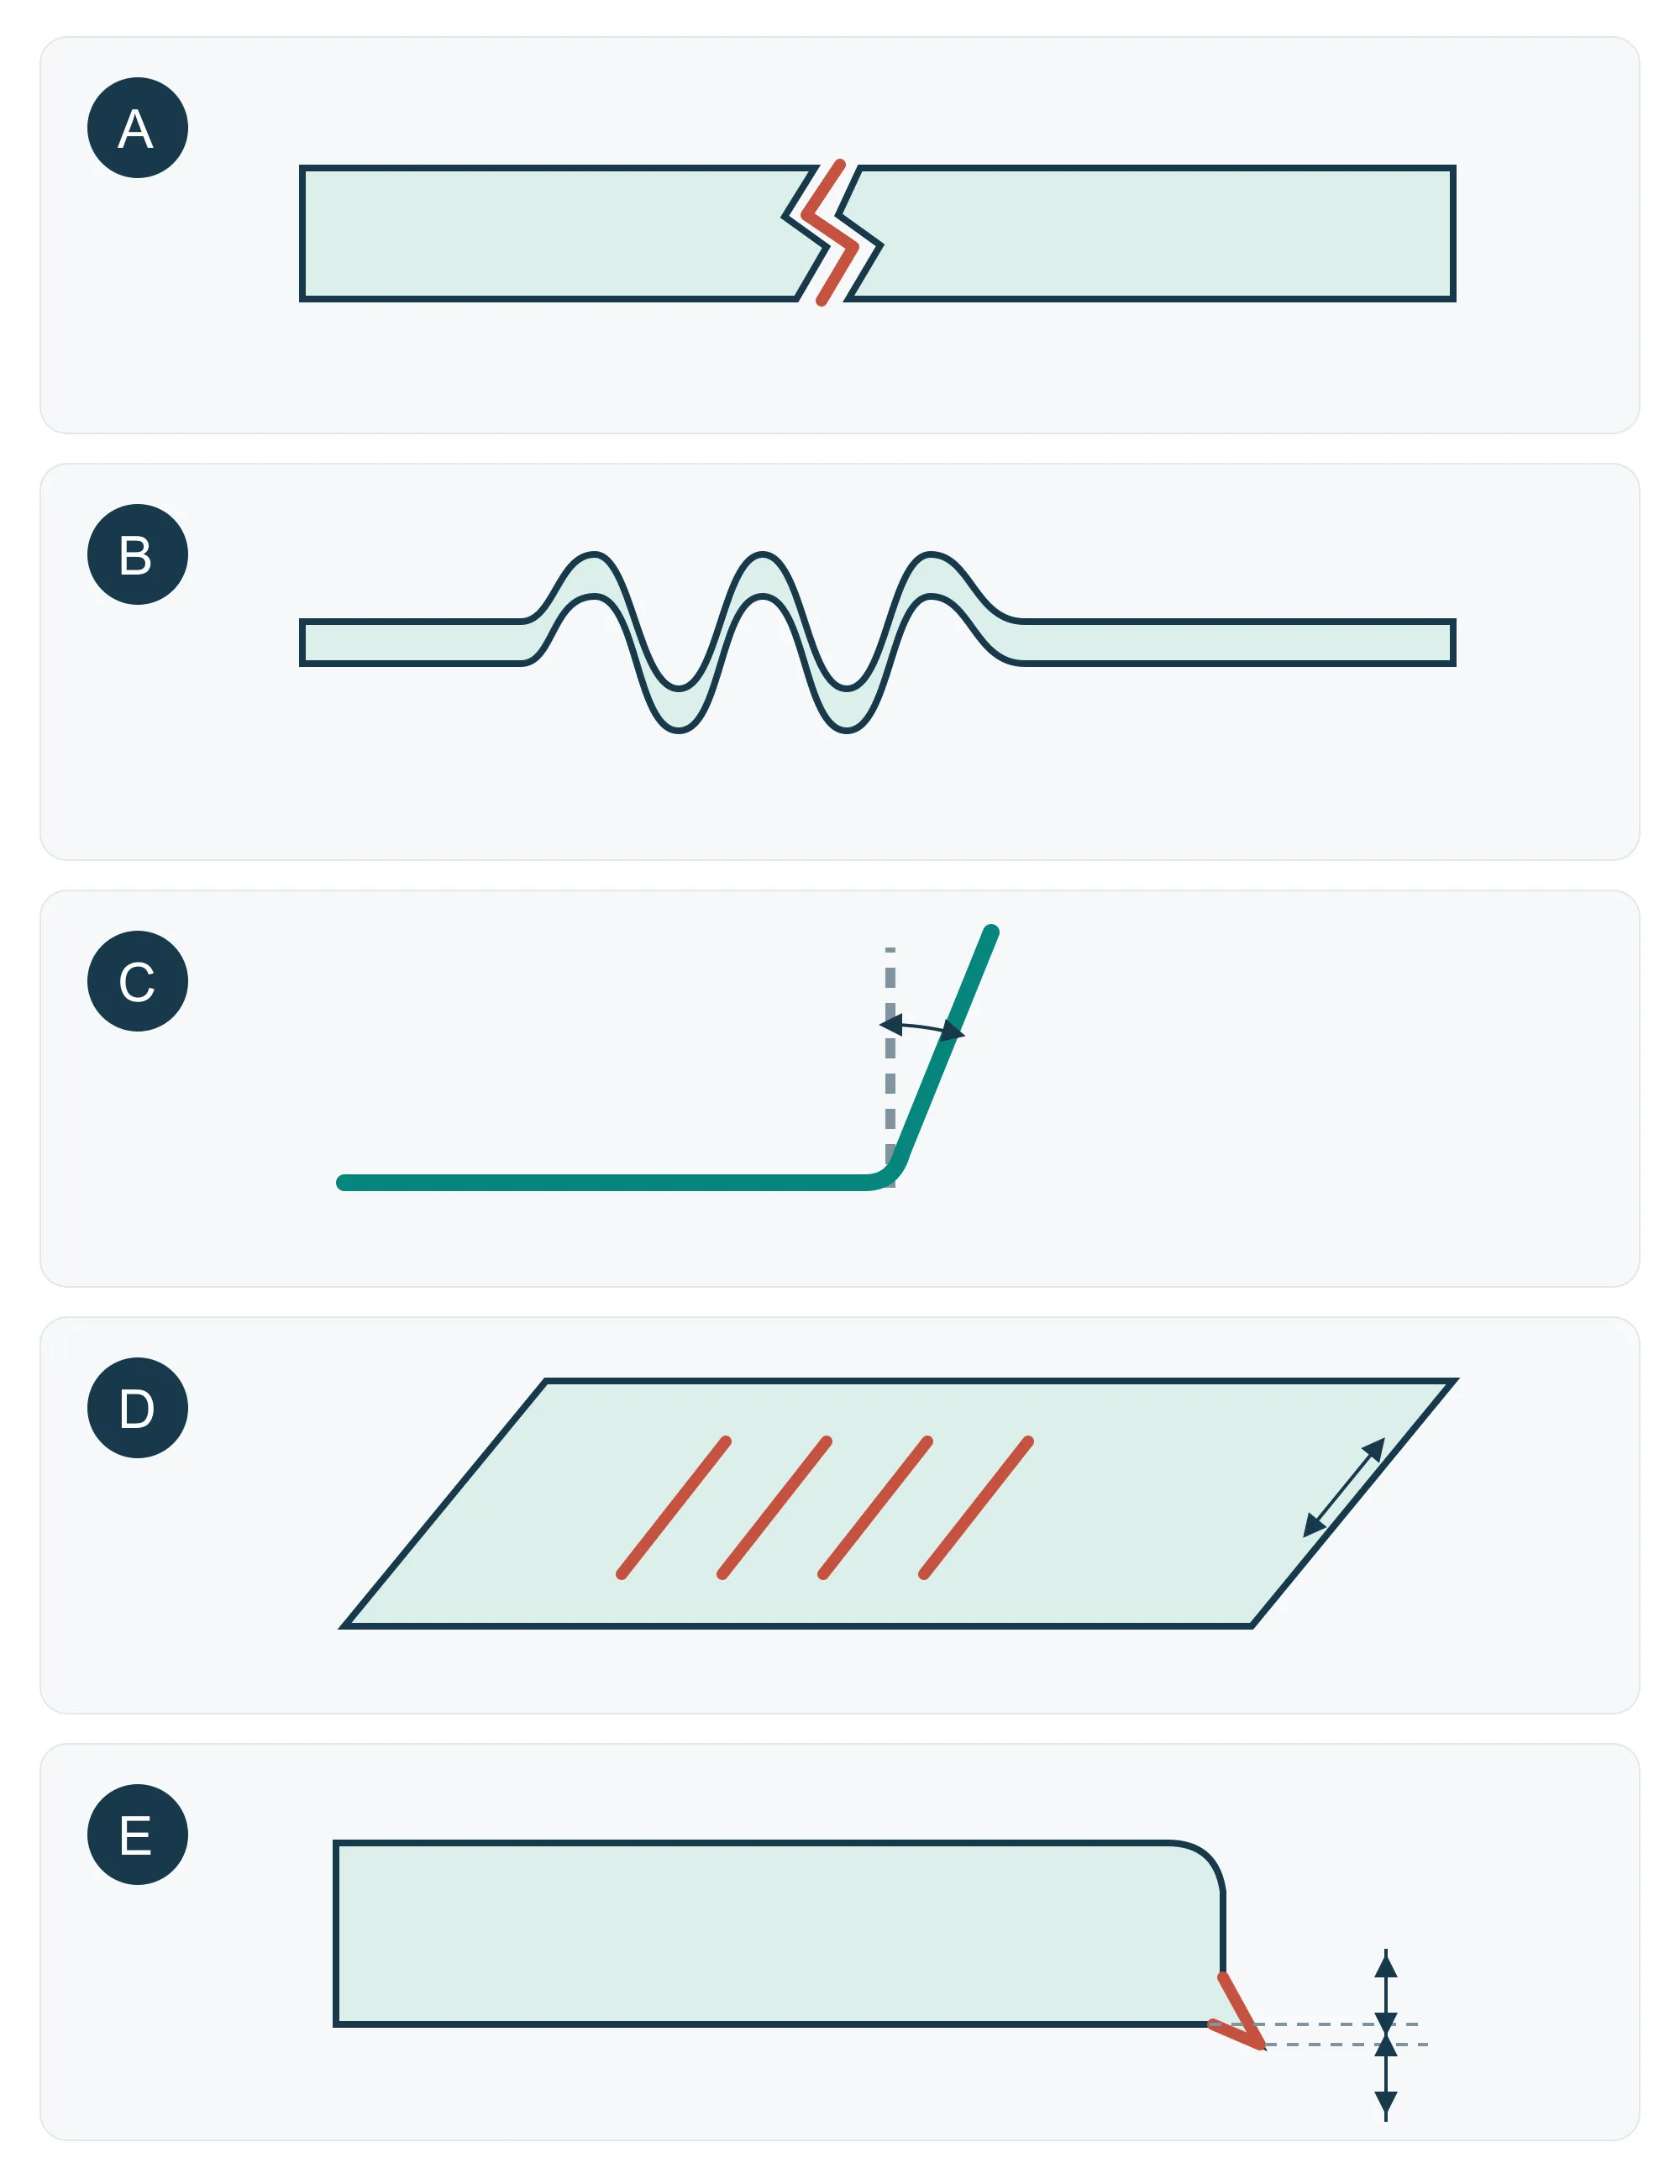
Etkilenmiş numuneyi ve yakın zamanda kabul edilmiş referansı saklayın. Resim revizyonu, malzeme partisi, işlem, ilk gözlem zamanı ve ölçüm desteğini kaydedin. Tüm parçayı ve işaretli kusur bölgesini fotoğraflayın.
Kapsam değerlendirilirken şüpheli işi ayırın. Kontrol veya kalıp erişimi tesisin enerji izolasyon prosedürlerine uymalıdır; fotoğraf makinenin güvenli durduğunu kanıtlamaz.
- Etkilenen yüzü, kenarı veya radyüsü ve desenin tekrarlanıp tekrarlanmadığını işaretleyin.
- Şüpheli işlem öncesi ve sonrasını, taşıma ve paketlemeyi de kapsayarak karşılaştırın.
- Şemayla belirtiyi adlandırın; aşağıdaki kontrollerle nedeni inceleyin.
A — Çatlak: başlangıç noktasını bulun
Yalnızca en geniş açıklığı değil, çatlağın başladığı noktayı arayın. İncelmiş yan duvar veya radyüs yırtığı, kesilmiş kenardan başlayan çatlaktan farklı kontroller gerektirir. Kenar durumu ile sonraki gerilme birlikte etkili olabilir. [1][2]
Yerel kalınlık, malzeme kalitesi ve durumu, taslak konumu ve yakın kesik kenarları uygun parçalarla karşılaştırın. Çekilen bölgede yağlama ve tutma dahil malzeme giriş yolunu inceleyin. Kenardan başlayan çatlakta şekillendirmeyi değiştirmeden önce önceki kesimi kontrol edin.
Kanıta göre kesme durumu, radyüs, akış veya işlem sırası mühendislikçe incelenebilir. Deneme çatlağı kaldırırken kırışma, aşırı incelme veya yeni geçme sorunu oluşturmadığını göstermelidir.
B — Kırışma: desteği ve malzeme akışını kontrol edin
Kırışmalar basma yönündeki malzeme akışı veya yetersiz destekle ilişkili dalgalardır. İlk olarak flanşta, duvarda veya desteksiz bölgede mi göründüğünü kaydedin. Şekillendirmeden önce mevcut olup olmadığını veya sonraki taşımada oluşup oluşmadığını da kontrol edin. [2]
Taslak yerleşimi, temas ve destek, yağ dağılımı ve çevreden malzeme girişini karşılaştırın. Düzensiz desen dengesizliğin yerini gösterebilir; görünüş tek başına değiştirilecek ayarı belirlemez.
Daha fazla tutma kırışmayı azaltırken gerilmeyi ve yırtılma riskini artırabilir. İncelenmiş denemeden sonra dalgalarla birlikte tüm şekli, yerel kalınlığı ve çatlamaya açık bölgeleri kontrol edin.
C — Geri esneme: aynı ölçüm durumunu karşılaştırın
Geri esneme, şekillendirme yükü ve kısıtlamalar kalktığında oluşan elastik geri dönüştür. Büküm açısını değiştirebilir, duvarı eğebilir veya parçayı burabilir. Malzeme özellikleri, pekleşme, geometri ve yük geçmişi etkilidir; ek pres kuvveti evrensel çözüm değildir. [3]
Uygun ve etkilenmiş parçaları aynı referanslardan, aynı desteklerle ve resmin istediği durumda ölçün. Esnek parçayı bastırıp düzleştirmek serbest durum sorununu gizleyebilir. Değişim kenar kesme sonrasında oluşmuşsa o işlemi de inceleyin.
Telafi veya kalibrasyonu gözden geçirmeden önce malzeme partilerini ve doğrulanmış kalıp durumunu karşılaştırın. Değişiklik sonrası delik konumlarını, montajı ve gerekli serbest ya da kısıtlı durumu yeniden kontrol edin.
D — Çizilme ve yapışmalı aşınma: temas yolunu izleyin
Çizilme yüzeyde oluk oluşturur; yapışmalı aşınma kayma temasında malzemenin yapışmasını ve aktarılmasını içerir. Birlikte görülebilirler. İz besleyici, konveyör veya ambalajdan da gelebilir; ilk oluştuğu aşamayı bulun. [4]
İzlerin yönünü ve tekrarlanan konumunu temas yüzeyleriyle karşılaştırın. Güvenli kontrol koşullarında yapışmış malzeme, parçacık, yüzey hasarı ve düzensiz yağlama arayın. Her çiziği pürüzlü kalıba bağlamayın.
Kanıt destekliyorsa doğrulanmış temizlik veya yağlama koşulunu geri getirin; takım onarımı mühendislik değerlendirmesi gerektirir. Tekrar oluşumu görmek için sonraki birkaç parçayı ve ilgili temas bölgesini kontrol edin; yüzey ve ölçüleri doğrulayın.
E — Çapak: yalnızca yüksekliğe değil kesik kenara bakın
Çapak kesik kenardaki çıkıntıdır ve genellikle çıkış tarafındadır. Konumu ve boyutu çevre boyunca değişebilir. Takım aşınması veya hasarı, boşluk, hizalama ve malzeme değişimi etkili olabilir. Çapak yüksekliği tüm kenar hasarını veya sonraki şekillendirilebilirliği açıklamaz. [1]
En kötü bölgeleri işaretleyin; iki tarafı ve kesilmiş yüzeyi uygun parçayla karşılaştırın. Kesici kenar ve hizalamadan önce ölçüm yöntemini ve kalınlığı doğrulayın. Konturun bir kısmındaki çapak yerel inceleme gerektirir.
Her parçaya aynı boşluk yüzdesini veya çapak sınırını uygulamayın. Onaylı düzeltme veya çapak giderme sonrası delik boyutu, kalan kenar geometrisi ve geçme, kablolama ya da temas bölgelerini kontrol edin. Keskin çıkıntıyı kaldırmak altındaki çatlağı onarmaz.
Parçalar arasındaki desenle kontrolleri daraltın
Malzeme veya kurulum değişimi sonrası ani fark, önce o geçişi incelemeyi gerektirir. Seri boyunca gelişen eğilimde aşınma, birikme ve değişen proses koşulları kontrol edilmelidir. Hiçbiri tek başına nedeni kanıtlamaz.
Aynı yerdeki aynı iz tekrarlanan işlem veya temasa işaret eder. Yalnızca aktarma veya paketleme sonrası izler taşıma kontrolü gerektirir. Eşdeğer parçaları karşılaştırabilmek için parti ve sıra bilgilerini saklayın.
Etkilenen işi serbest bırakmadan düzeltmeyi doğrulayın
İncelenmiş faktörü değiştirmeden kabul ölçütlerini ve deneme koşullarını tanımlayın. Malzeme, ölçüm yöntemi ve ilgili diğer koşulları karşılaştırılabilir tutun; değişikliği ve deneme sırasını kaydedin. Takımı yalnızca yetkin personel gerekli güvenli prosedürlerle ayarlamalı veya incelemelidir.
İlk kusuru ve değişimden etkilenebilecek diğer özellikleri yeniden kontrol edin. Sonra kararlaştırılan kontrol planıyla ardışık parçalarda tekrarı izleyin. Tek iyi numune üretim kararlılığını veya etkilenen partinin tüm kapsamını göstermez.
Kararı, inceleyen sorumluyu ve parçaların durumunu kaydedin. Yeniden işleme, ayıklama veya serbest bırakma anlaşılmış şartlara uymalıdır; denemeyi geçirmek için toleransı sessizce genişletmeyin.
Örnek: daha iyi açı, uygun parça anlamına gelmeyebilir
Öğretici örnek: resim 90° ± 1° açı ve 10.00 ± 0.10 mm delik ister. Düzeltme denemesi sonrası kararlaştırılan koşullarda açı 90.5°, delik 10.16 mm ölçülür.
Açı 89°–91° aralığındadır; delik ise 10.10 mm üst sınırını aşar. İlk açı sorunu iyileşse de parça delik şartını karşılamaz. İncelemeye devam edip ikisini birlikte doğrulayın. Bunlar örnek değerlerdir, fabrikada ölçülmüş sonuçlar değildir.
| Gözlenen belirti | Olası etkenler | Kontrol edilecekler |
|---|---|---|
| A — Çatlak | Kısıtlı malzeme akışı, dar radyüsler, yerel incelme, hasarlı kesme kenarı veya uygun olmayan malzeme durumu | Çatlak başlangıcını bulun; yerel kalınlığı, kenar kalitesini, malzeme partisini ve yağlamayı kabul edilmiş numuneyle karşılaştırın. |
| B — Kırışıklık | Yetersiz destek veya tutma altında basma yönünde akış; taslak şekli ve düzensiz malzeme girişi | Dalgaların başladığı yeri belirleyin; tutmayı değiştirmeden önce taslak konumunu, baskı plakası temasını ve çevresel akışı inceleyin. |
| C — Geri yaylanma | Dayanım, elastisite modülü, büküm yarıçapının sac kalınlığına oranı, pekleşme ve şekillendirme geçmişine bağlı elastik geri dönüş | Serbest açıyı veya profili belirlenen desteklerle ölçün; telafi veya yeniden şekillendirmeden önce malzeme partilerini ve kalıp ayarını karşılaştırın. |
| D — Çizilme / yapışmalı aşınma | Malzeme transferi, parçacıklar, kalıp yüzeyi hasarı veya uygunsuz yağlama | İz yönünü kayma temasıyla karşılaştırın; yapışan malzeme, temizlik ve yağlamayı kontrol edin. |
| E — Aşırı çapak | Kesici kenar aşınması veya hasarı, boşluk veya hizalama değişimi, malzeme veya kalınlık değişimi | Kontur boyunca çapak yüksekliğini ve kesit yüzeyini inceleyin; kesici kenarları ve boşluğu kontrol edip montaja duyarlı kenarları belirleyin. |