Ein Riss ist eine Beobachtung; „zu wenig Schmierstoff“ ist eine noch zu belegende Hypothese. Diese Trennung verhindert Änderungen, die ein Symptom verdecken und ein anderes erzeugen.
Dieser Leitfaden behandelt häufige Fehler beim kalten Stanzen und Umformen sowie deren beleggestützte Untersuchung. Er gibt keine Maschineneinstellungen vor und umfasst nicht jeden Bruchmechanismus. Den Produktionsablauf erklärt der ergänzende Prozessleitfaden.
Mit Fehlerbild und erstem betroffenen Arbeitsgang beginnen
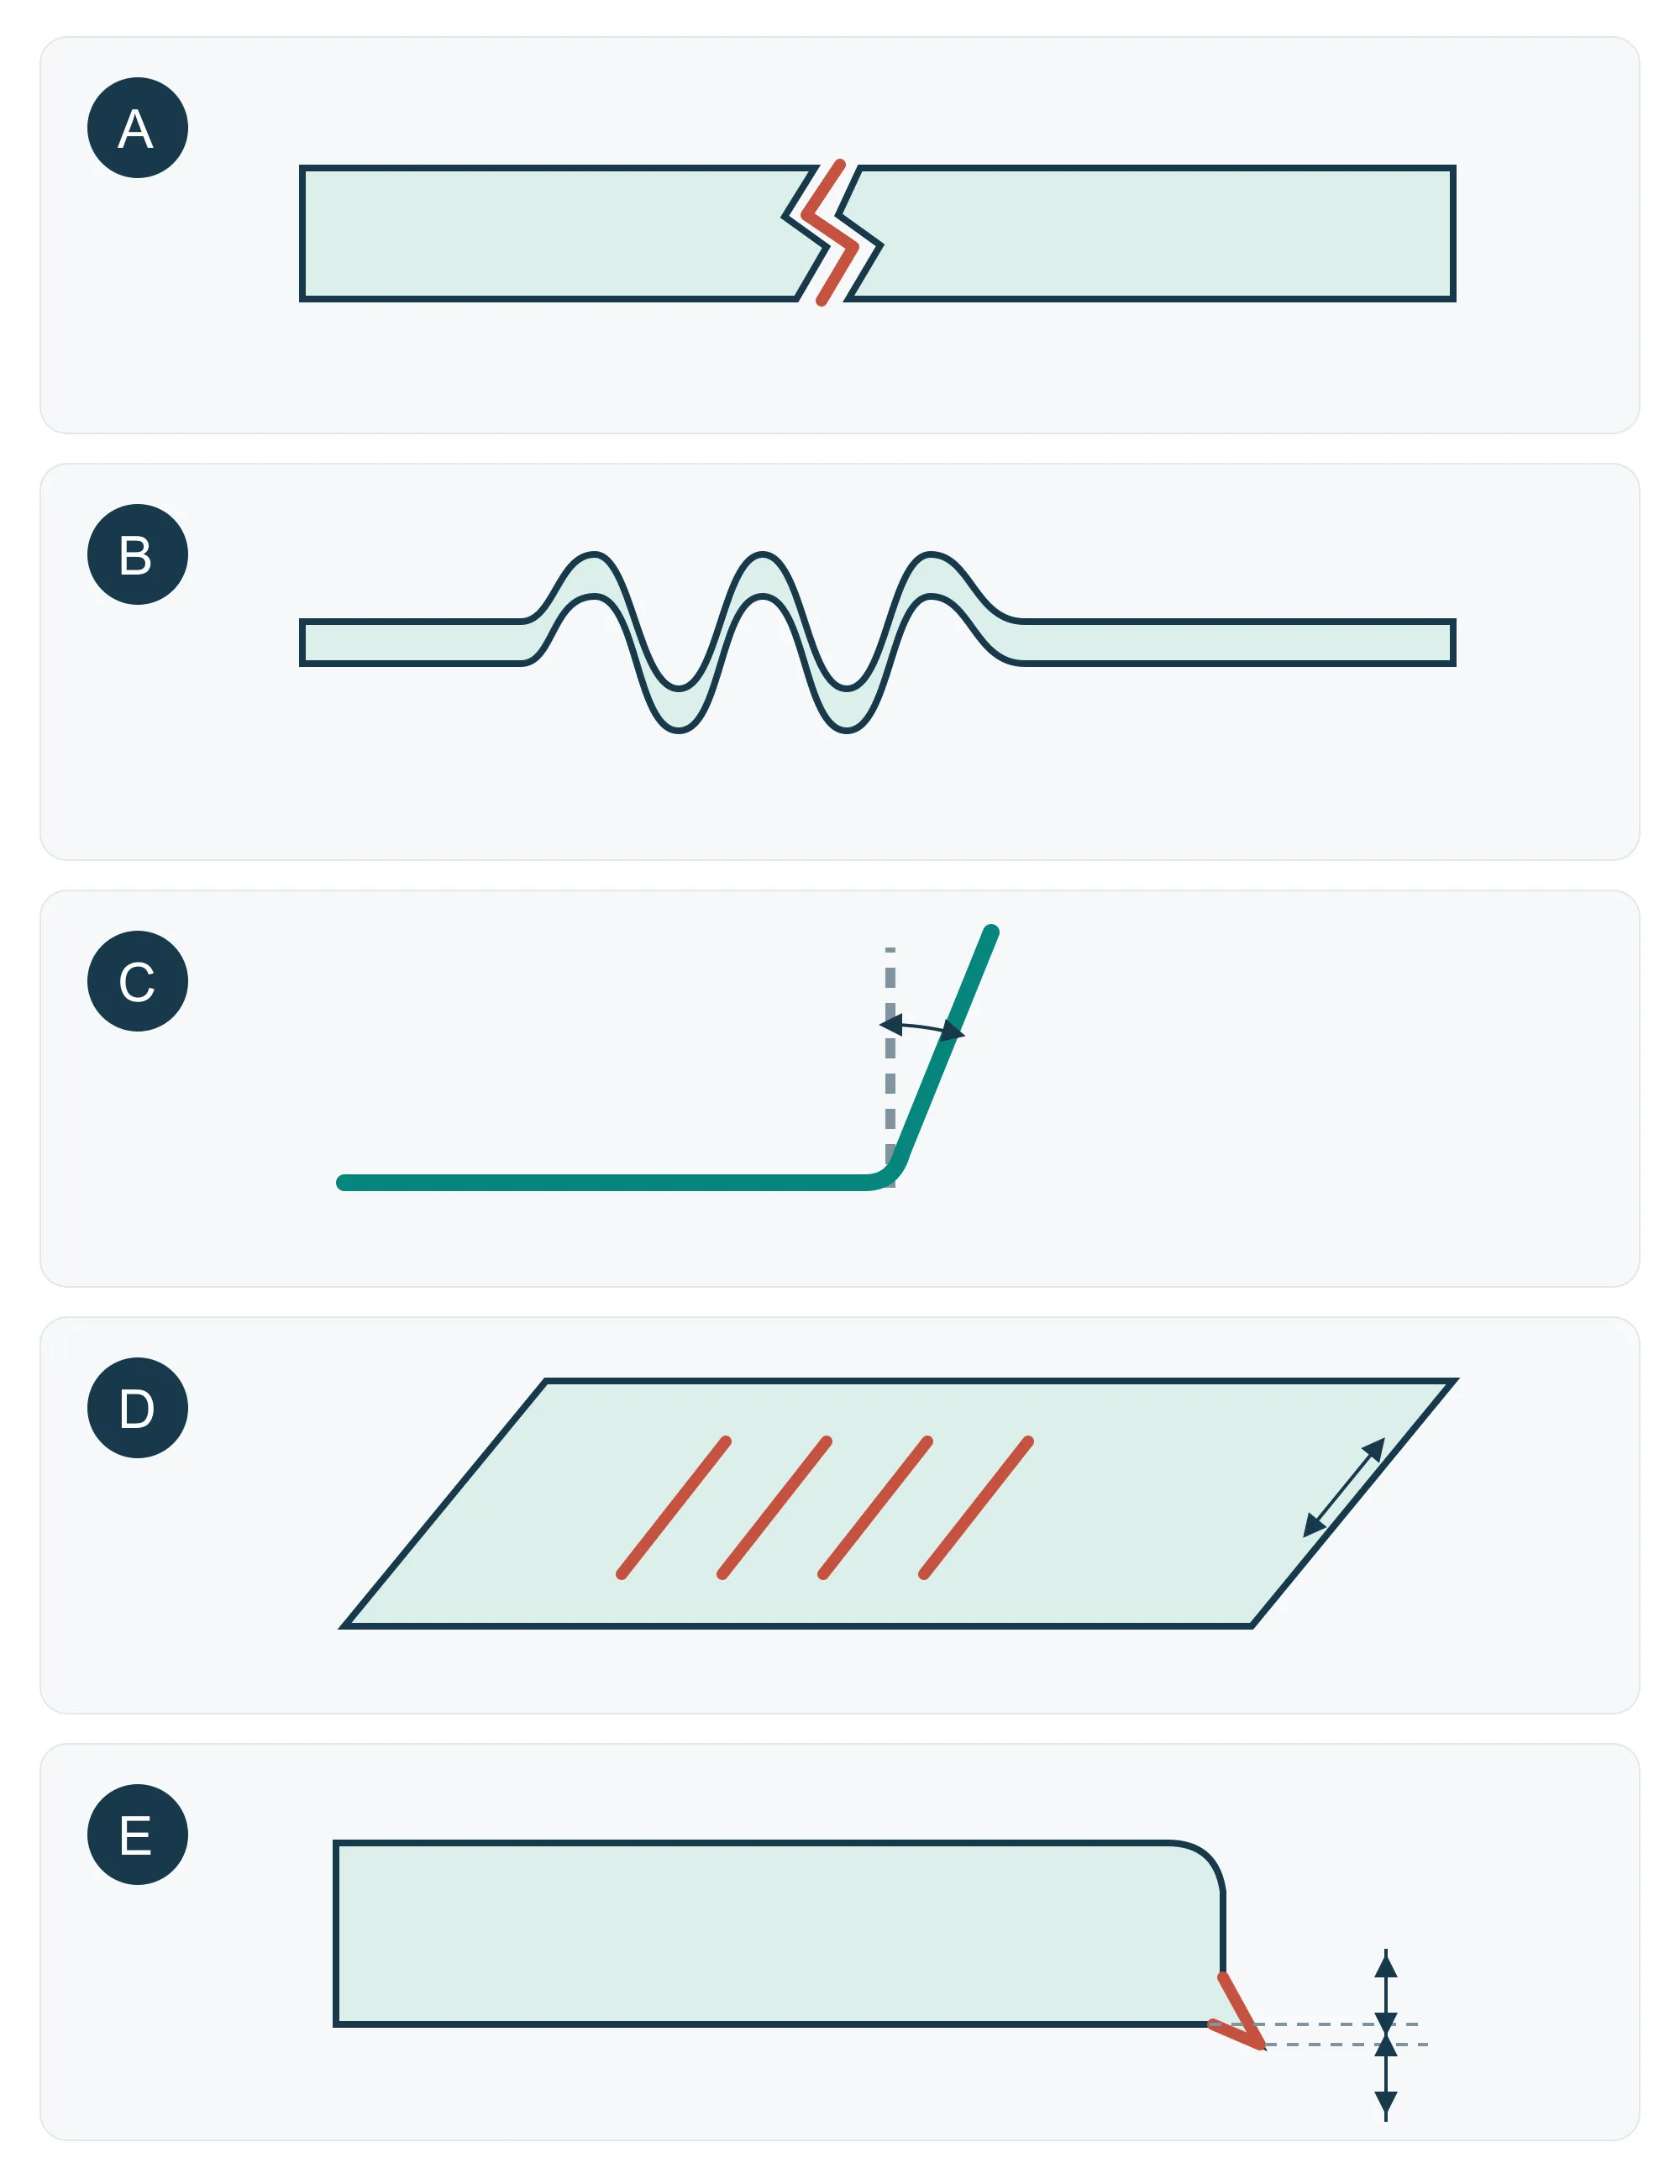
Bewahren Sie ein betroffenes Muster und ein aktuelles akzeptiertes Referenzteil auf. Erfassen Sie Zeichnungsstand, Materialcharge, Arbeitsgang, erstes Auftreten und Abstützung bei der Messung. Fotografieren Sie das ganze Teil und die markierte Fehlerstelle.
Sondern Sie möglicherweise betroffene Teile während der Umfangsprüfung ab. Werkzeugkontrolle und Zugang müssen den betrieblichen Freischaltverfahren folgen; ein Foto belegt keinen sicheren Maschinenstillstand.
- Markieren Sie betroffene Fläche, Kante oder Radius und wiederkehrende Muster.
- Vergleichen Sie Teile vor und nach dem verdächtigen Schritt einschließlich Handhabung und Verpackung.
- Benennen Sie das Fehlerbild anhand der Grafik; untersuchen Sie die Ursache mit den folgenden Prüfungen.
Welche Fehler können je Arbeitsgang auftreten?
Diese Gruppen beschreiben sichtbare Abweichungen, keine abschließende Liste. Mehrere können zusammen auftreten; ein Lagefehler der Bohrung beweist keine einzelne Ursache.
Gruppen überlappen: Eine gelochte Kante kann erst beim späteren Bördeln reißen. Vor dem Korrekturversuch den ersten betroffenen Schritt finden.
- Schneiden, Lochen und Besäumen: zu starke Grate, Kanten- oder Lochrisse, ausgerissene Schnittflächen, Maß- und Lagefehler, fehlende oder unvollständige Schnitte sowie Verzug dünner Bleche. Kante nach dem Schneiden und Formen vergleichen. [1]
- Biegen, Bördeln und Kalibrieren: Risse außen am Bogen oder aufgeweiteten Loch, innere Falten, Winkelfehler nach Entlastung, Seitenwandkrümmung oder Drall und Profilfehler. Freien oder gespannten Messzustand klären. [1][3]
- Tiefziehen: Falten an Flansch oder Wand, Risse, örtliche Einschnürung und Ausdünnung, Ohren am Becherrand oder Materialmangel nach dem Besäumen. Letzteres gilt nur für passende Randgeometrien. [2][5]
- Oberfläche und Kontakt: Riefen, Fressen, Werkzeugabdrücke, Dellen und eingedrückte Partikel; manche Bleche zeigen Fließlinien oder Riffelung. Erste betroffene Stufe ermitteln. [4][6]
- Form und Montage: Ebenheits-, Profil- oder relative Lagefehler, Beulen, Wandkrümmung, Drall und Kollisionen. Mit gleichen Bezügen und Auflagen vergleichen. [3]
A — Risse: den Ausgangspunkt suchen
Suchen Sie den Rissbeginn, nicht nur die größte Öffnung. Ein Wand- oder Radiusriss mit deutlicher Ausdünnung erfordert andere Prüfungen als ein Riss ab einer geschnittenen Kante. Kantenqualität und spätere Dehnung können zusammenwirken. [1][2]
Vergleichen Sie lokale Dicke, Werkstoffsorte und Zustand, Platinenlage und benachbarte Schnittkanten mit Gutteilen. Bei gezogenen Bereichen prüfen Sie Materialzufluss einschließlich Schmierung und Rückhaltung. Bei Kantenrissen zuerst den vorausgehenden Schnitt prüfen.
Je nach Befund kann die Technik Schnittzustand, Radius, Materialfluss oder Reihenfolge überprüfen. Der Versuch muss den Riss beseitigen, ohne Falten, übermäßige Ausdünnung oder neue Passungsfehler zu erzeugen.
B — Falten: Abstützung und Materialfluss prüfen
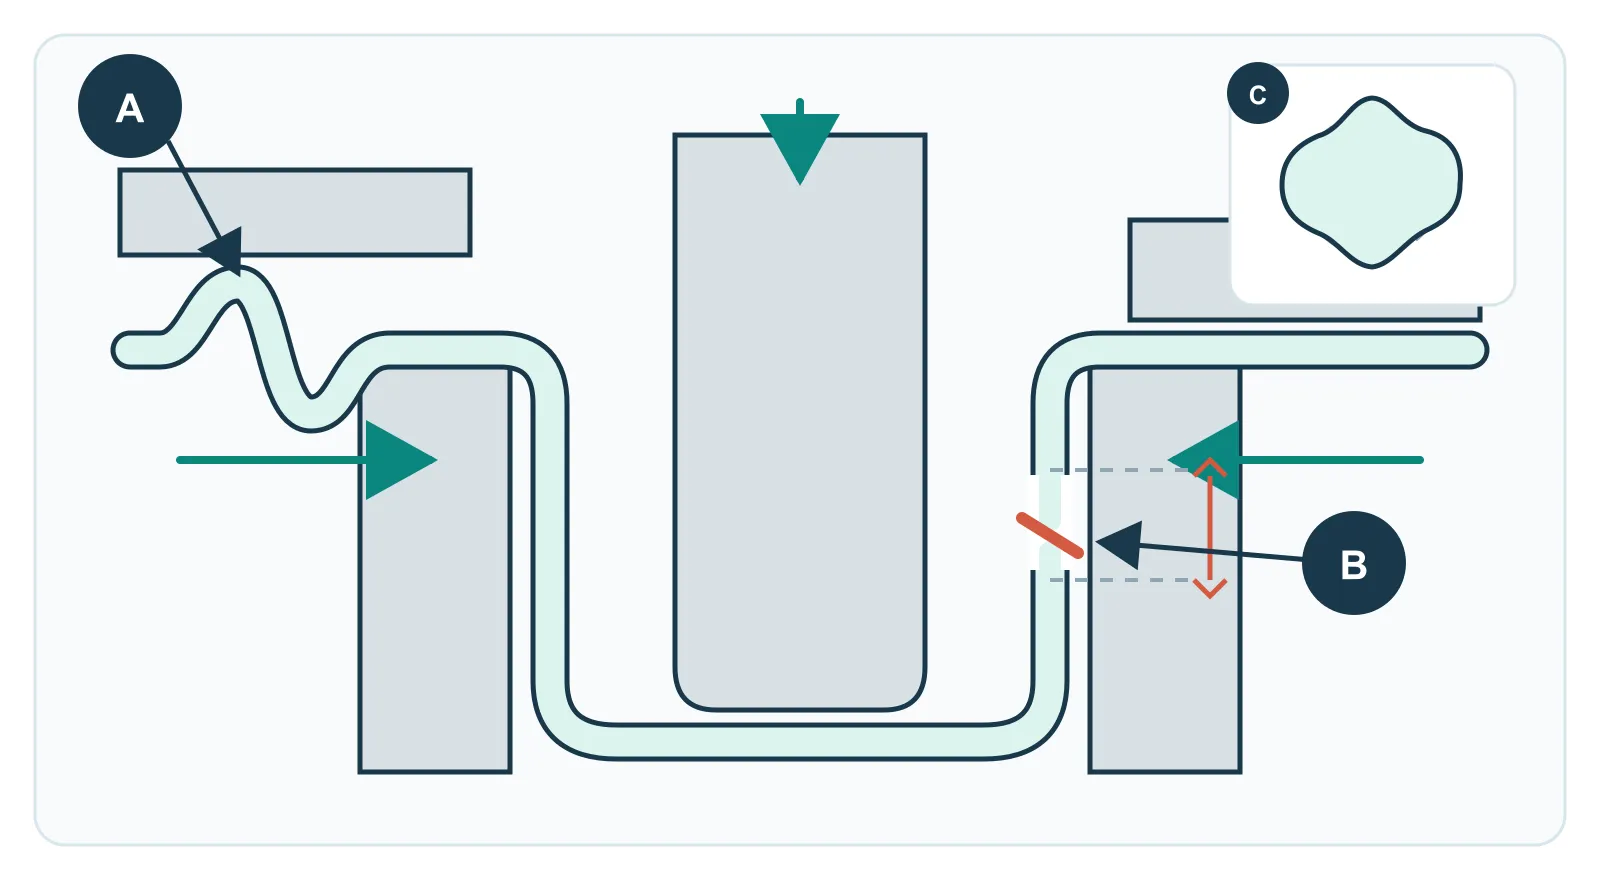
Falten sind Wellen infolge druckbeanspruchten Materialflusses oder unzureichender Abstützung. Erfassen Sie, ob sie zuerst am Flansch, an der Wand oder lokal ohne Unterstützung entstehen. Prüfen Sie auch den Zustand vor dem Umformen und nach späterer Handhabung. [2]
Vergleichen Sie Platinenlage, Kontakt und Abstützung, Schmierstoffverteilung und Materialeinzug rings um das Teil. Ein ungleichmäßiges Muster kann ein Ungleichgewicht lokalisieren, bestimmt aber allein keine neue Einstellung.
Mehr Rückhaltung kann Falten reduzieren und zugleich Dehnung und Rissrisiko erhöhen. Prüfen Sie nach dem freigegebenen Versuch neben den Wellen die Gesamtform, lokale Dicke und rissgefährdete Bereiche.
Bei einem Ziehbecher Ohren am Rand und ausreichenden Zuschnitt bis zur Besäumlinie prüfen. Das hängt von der Geometrie ab; veröffentlichte Niederhalterkraft oder Ausdünnung sind keine allgemeinen Einstellwerte. [5]
C — Rückfederung: denselben Messzustand vergleichen
Rückfederung ist die elastische Erholung nach Wegnahme von Umformlasten und Zwängen. Sie verändert Winkel, krümmt Wände oder verdreht Teile. Werkstoffeigenschaften, Verfestigung, Geometrie und Belastungsgeschichte wirken mit; mehr Presskraft ist keine allgemeine Lösung. [3]
Messen Sie Gut- und Fehlteile an denselben Bezügen, mit gleichen Stützen und im zeichnungsgemäßen Zustand. Das Flachdrücken eines flexiblen Teils kann einen Fehler im freien Zustand verdecken. Bei Änderung nach dem Beschneiden ist dieser Schritt mitzuprüfen.
Vergleichen Sie Materialchargen und bestätigten Werkzeugzustand vor Anpassungen von Kompensation oder Kalibrierung. Prüfen Sie anschließend Lochlagen, Montagepassung und geforderten freien oder gespannten Zustand erneut.
D — Riefen und Fressen: dem Kontaktweg folgen
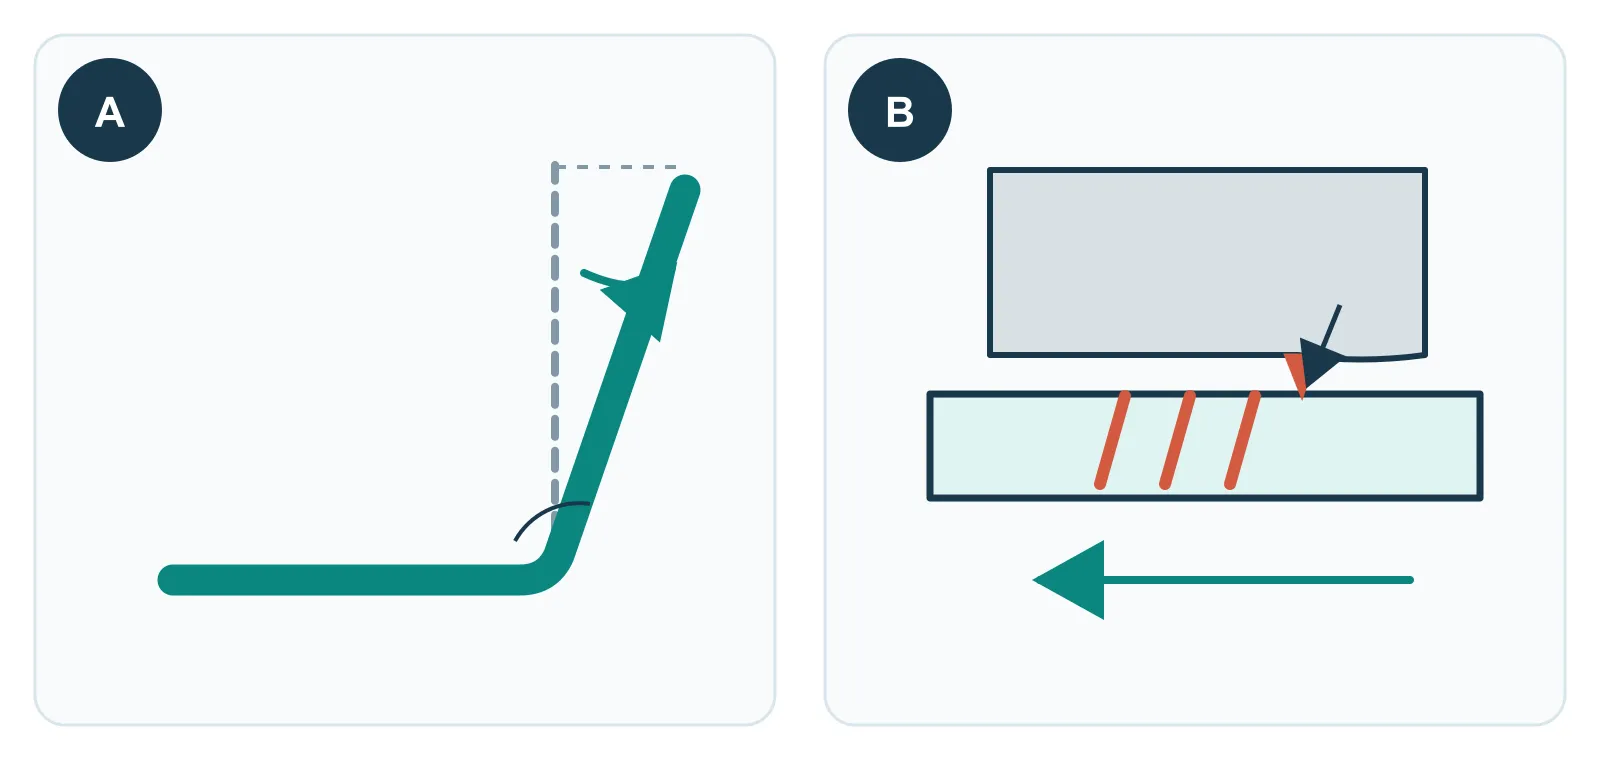
Riefen sind Oberflächenvertiefungen; Fressen umfasst Anhaften und Materialübertrag im Gleitkontakt. Beides kann zusammen auftreten. Eine Linie kann auch von Vorschub, Förderer oder Verpackung stammen. Ermitteln Sie die erste Stufe ihres Auftretens. [4]
Vergleichen Sie Richtung und wiederkehrende Lage der Spuren mit Kontaktflächen. Prüfen Sie unter sicheren Bedingungen auf Anhaftungen, Partikel, beschädigte Flächen und ungleichmäßige Schmierung. Nicht jeder Kratzer stammt von einem rauen Werkzeug.
Stellen Sie den bestätigten Reinigungs- oder Schmierungszustand wieder her, wenn der Befund dies stützt; Werkzeugreparatur erfordert technische Bewertung. Prüfen Sie mehrere Folgeteile und die Kontaktstelle auf Wiederkehr sowie Oberfläche und Maße auf Konformität.
Fließlinien oder Biegeriffel mancher Bleche können vom Vormaterial kommen. Ungeformtes Blech und erstes Formteil vergleichen; nicht jede Linie dem Werkzeug zuschreiben. [6]
E — Grate: Schnittkante statt nur Grathöhe prüfen
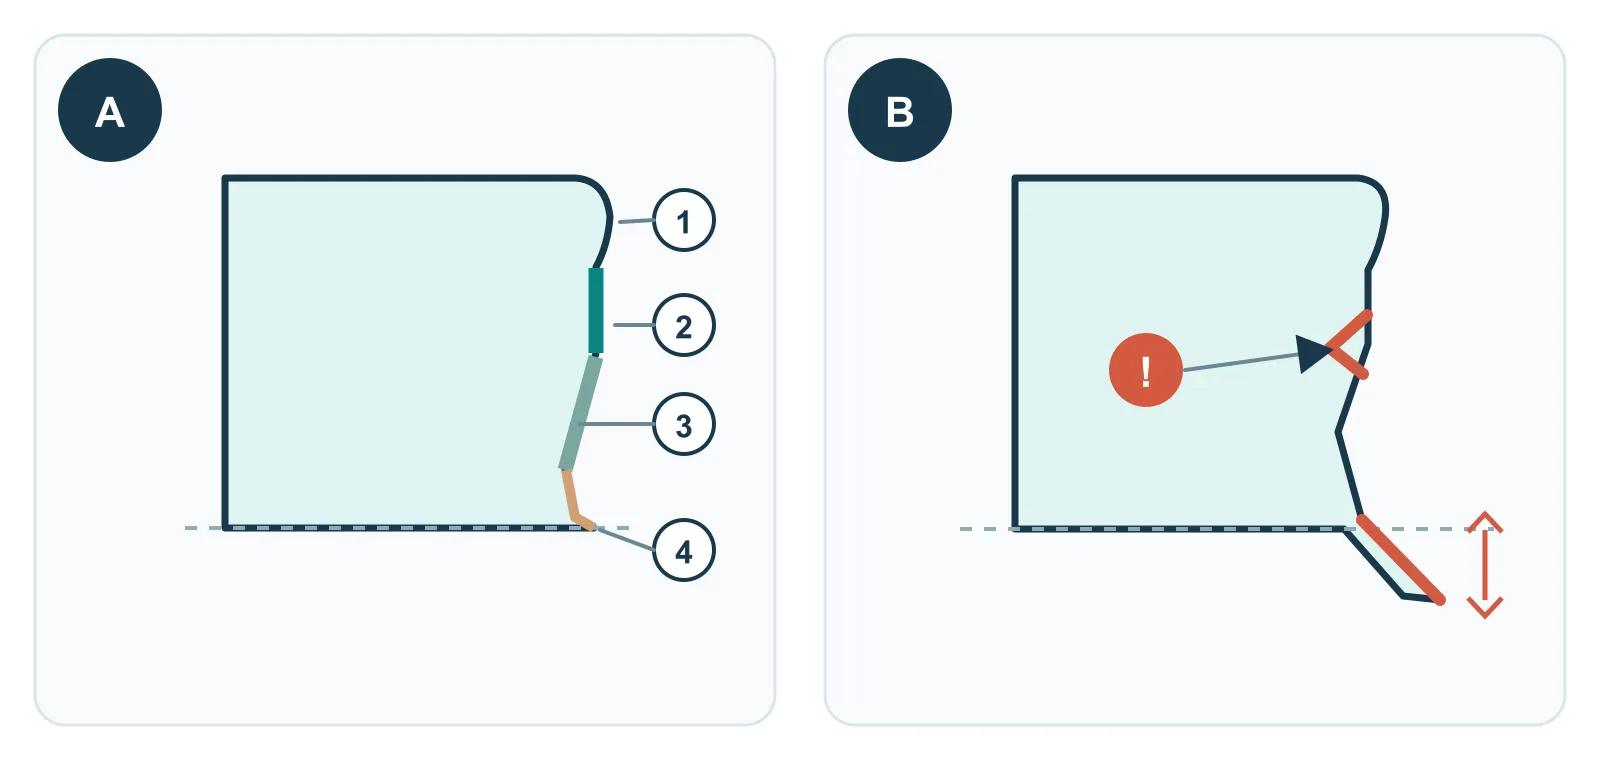
Ein Grat ist eine Erhöhung an der Schnittkante, meist auf der Austrittsseite. Lage und Größe können entlang der Kontur variieren. Werkzeugverschleiß oder -schäden, Spalt, Ausrichtung und Materialschwankungen können beitragen. Grathöhe beschreibt nicht alle Kantenschäden oder die spätere Kantenumformbarkeit. [1]
Markieren Sie die schlechtesten Stellen und vergleichen Sie beide Seiten sowie Schnittfläche mit einem Gutteil. Prüfen Sie Messmethode und Dicke vor Schneide und Ausrichtung. Ein Grat an einem Konturabschnitt verlangt örtliche Untersuchung.
Verwenden Sie keinen universellen Spaltprozentsatz oder Gratgrenzwert. Prüfen Sie nach genehmigter Korrektur oder Entgraten Lochmaß, verbleibende Kante sowie Passungs-, Kabel- und Kontaktbereiche. Entfernen der scharfen Lippe heilt keinen darunterliegenden Riss.
Eine Scherkante kann Einzug, Glattschnitt, Bruchfläche und Grat zeigen; das allein bedeutet keinen Ausschuss. Zeichnung, Kontakt- oder Kabelfunktion und spätere Umformung beachten. Beginnt ein Riss an der Kante, auch den vorherigen Schnitt prüfen. [1]
Vormaterial und spätere Schäden trennen
Bandkrümmung, Querbogen oder Randwellen können vor der Presse vorliegen. Ungeformte Probe mit dem Teil nach dem ersten Schritt vergleichen; Dicke und Materialzustand wirken ebenfalls. [6]
Abplatzende Beschichtung, Schweißfehler und Verpackungskratzer erfordern eine eigene Rückverfolgung. Verschleiß, Schneidspalt, Vorschub oder Schmierung sind mögliche Faktoren, keine durch Fotos belegte Ursache.
Muster zwischen Teilen für gezielte Prüfungen nutzen
Ein sprunghafter Unterschied nach Material- oder Einrichtwechsel legt nahe, zuerst diesen Übergang zu prüfen. Ein im Lauf wachsender Trend macht Verschleiß, Anhaftung und veränderte Prozessbedingungen prüfenswert. Keines der Muster beweist die Ursache.
Gleiche Spuren an gleicher Stelle deuten auf wiederkehrende Operationen oder Kontakte. Erst nach Transport oder Verpackung auftretende Spuren erfordern eine Handhabungsprüfung. Bewahren Sie Chargen- und Reihenfolgeangaben für vergleichbare Teile auf.
Korrektur vor der Freigabe bestätigen
Legen Sie Akzeptanzkriterien und Versuchsbedingungen vor Änderung eines bewerteten Faktors fest. Halten Sie Material, Messmethode und relevante Bedingungen vergleichbar; dokumentieren Sie Änderung und Reihenfolge. Nur qualifiziertes Personal darf Werkzeuge nach den erforderlichen Sicherheitsverfahren einstellen oder prüfen.
Prüfen Sie ursprünglichen Fehler und andere beeinflussbare Merkmale. Überwachen Sie anschließend Folgeteile nach dem vereinbarten Prüfplan. Ein verbessertes Muster belegt weder Prozessstabilität noch den gesamten Umfang der betroffenen Charge.
Dokumentieren Sie Entscheidung, verantwortliche Prüfung und Verbleib der Teile. Nacharbeit, Sortieren und Freigabe folgen den vereinbarten Anforderungen; erweitern Sie keine Toleranz stillschweigend, um einen Versuch zu bestehen.
Vor der Serie Zeichnungs- und Materialstand, Behandlung betroffener Teile, Prüfverfahren und Freigabeverantwortliche festhalten. Fordert der Käufer Erstmusterprüfung (FAI), PPAP oder andere Nachweise, den Umfang vorher vereinbaren; sie sind keine automatischen Liefergegenstände.
- Annahme festlegen: kritische Kanten, Passbohrungen, Sichtflächen und freien oder gespannten Messzustand markieren.
- Ersten betroffenen Schritt finden: fehlerhafte und zuletzt akzeptierte Teile sowie Charge und Folge sichern; betroffene Arbeit nach Verfahren sperren.
- Jede geprüfte Änderung dokumentieren: Fachpersonal hält Faktor, Materialcharge, Versuchsfolge und Ergebnisse bei vergleichbaren Bedingungen fest.
- Ganzes Teil und wiederholte Produktion prüfen: ursprünglichen Fehler sowie Löcher, Winkel, Kanten und Passung; Wiederauftreten nach Prüfplan beobachten.
Beispiel: besserer Winkel, trotzdem kein Gutteil
Lehrbeispiel: Die Zeichnung fordert 90° ± 1° und ein Loch von 10.00 ± 0.10 mm. Nach einem Korrekturversuch werden unter vereinbarten Bedingungen 90.5° und 10.16 mm gemessen.
Der Winkel liegt in 89°–91°, das Loch überschreitet jedoch die Obergrenze 10.10 mm. Trotz verbessertem Winkel verletzt das Teil die Lochanforderung. Untersuchung fortsetzen und beide Merkmale zusammen prüfen. Dies sind illustrative Werte, keine gemessenen Werksergebnisse.
| Beobachtung | Mögliche Einflussgrößen | Was prüfen? |
|---|---|---|
| A — Riss | Behinderter Einzug, enge Radien, lokale Ausdünnung, beschädigte Schnittkanten oder ungeeigneter Werkstoffzustand | Rissanfang lokalisieren; örtliche Dicke, Kantenqualität, Materialcharge und Schmierung mit einem guten Muster vergleichen. |
| B — Falten | Druckspannungen bei zu geringer Abstützung oder Rückhaltung; Platinenform und ungleichmäßiger Einzug | Wellenursprung markieren; Platinenlage, Niederhalterkontakt und Einzug am Umfang vor einer Änderung prüfen. |
| C — Rückfederung | Elastische Erholung abhängig von Festigkeit, Elastizitätsmodul, Verhältnis von Biegeradius zu Blechdicke, Verfestigung und Umformverlauf | Entlasteten Winkel oder Kontur mit vereinbarter Auflage messen; Chargen und Werkzeugaufbau vergleichen, dann Kompensation oder Nachformen bewerten. |
| D — Riefen / Fressen | Materialübertrag, Partikel, Werkzeugschäden oder ungeeignete Schmierung | Spurenrichtung mit Gleitkontakt vergleichen; Anhaftungen, Sauberkeit und Schmierung prüfen. |
| E — Zu hoher Grat | Verschlissene oder beschädigte Schneiden, veränderter Spalt oder Versatz, Material- oder Dickenschwankungen | Grathöhe und Schnittfläche am Umfang prüfen; Schneiden und Spalt kontrollieren sowie montagekritische Kanten kennzeichnen. |