Une fissure est une observation ; « manque de lubrifiant » reste une hypothèse à vérifier. Les distinguer évite de masquer un symptôme en créant un autre problème.
Ce guide traite les problèmes courants du travail sous presse à froid et leur examen fondé sur des éléments vérifiables. Il ne prescrit pas de réglages machine et ne couvre pas tous les mécanismes de rupture. La gamme est expliquée dans le guide de procédé.
Commencer par le symptôme et la première opération touchée
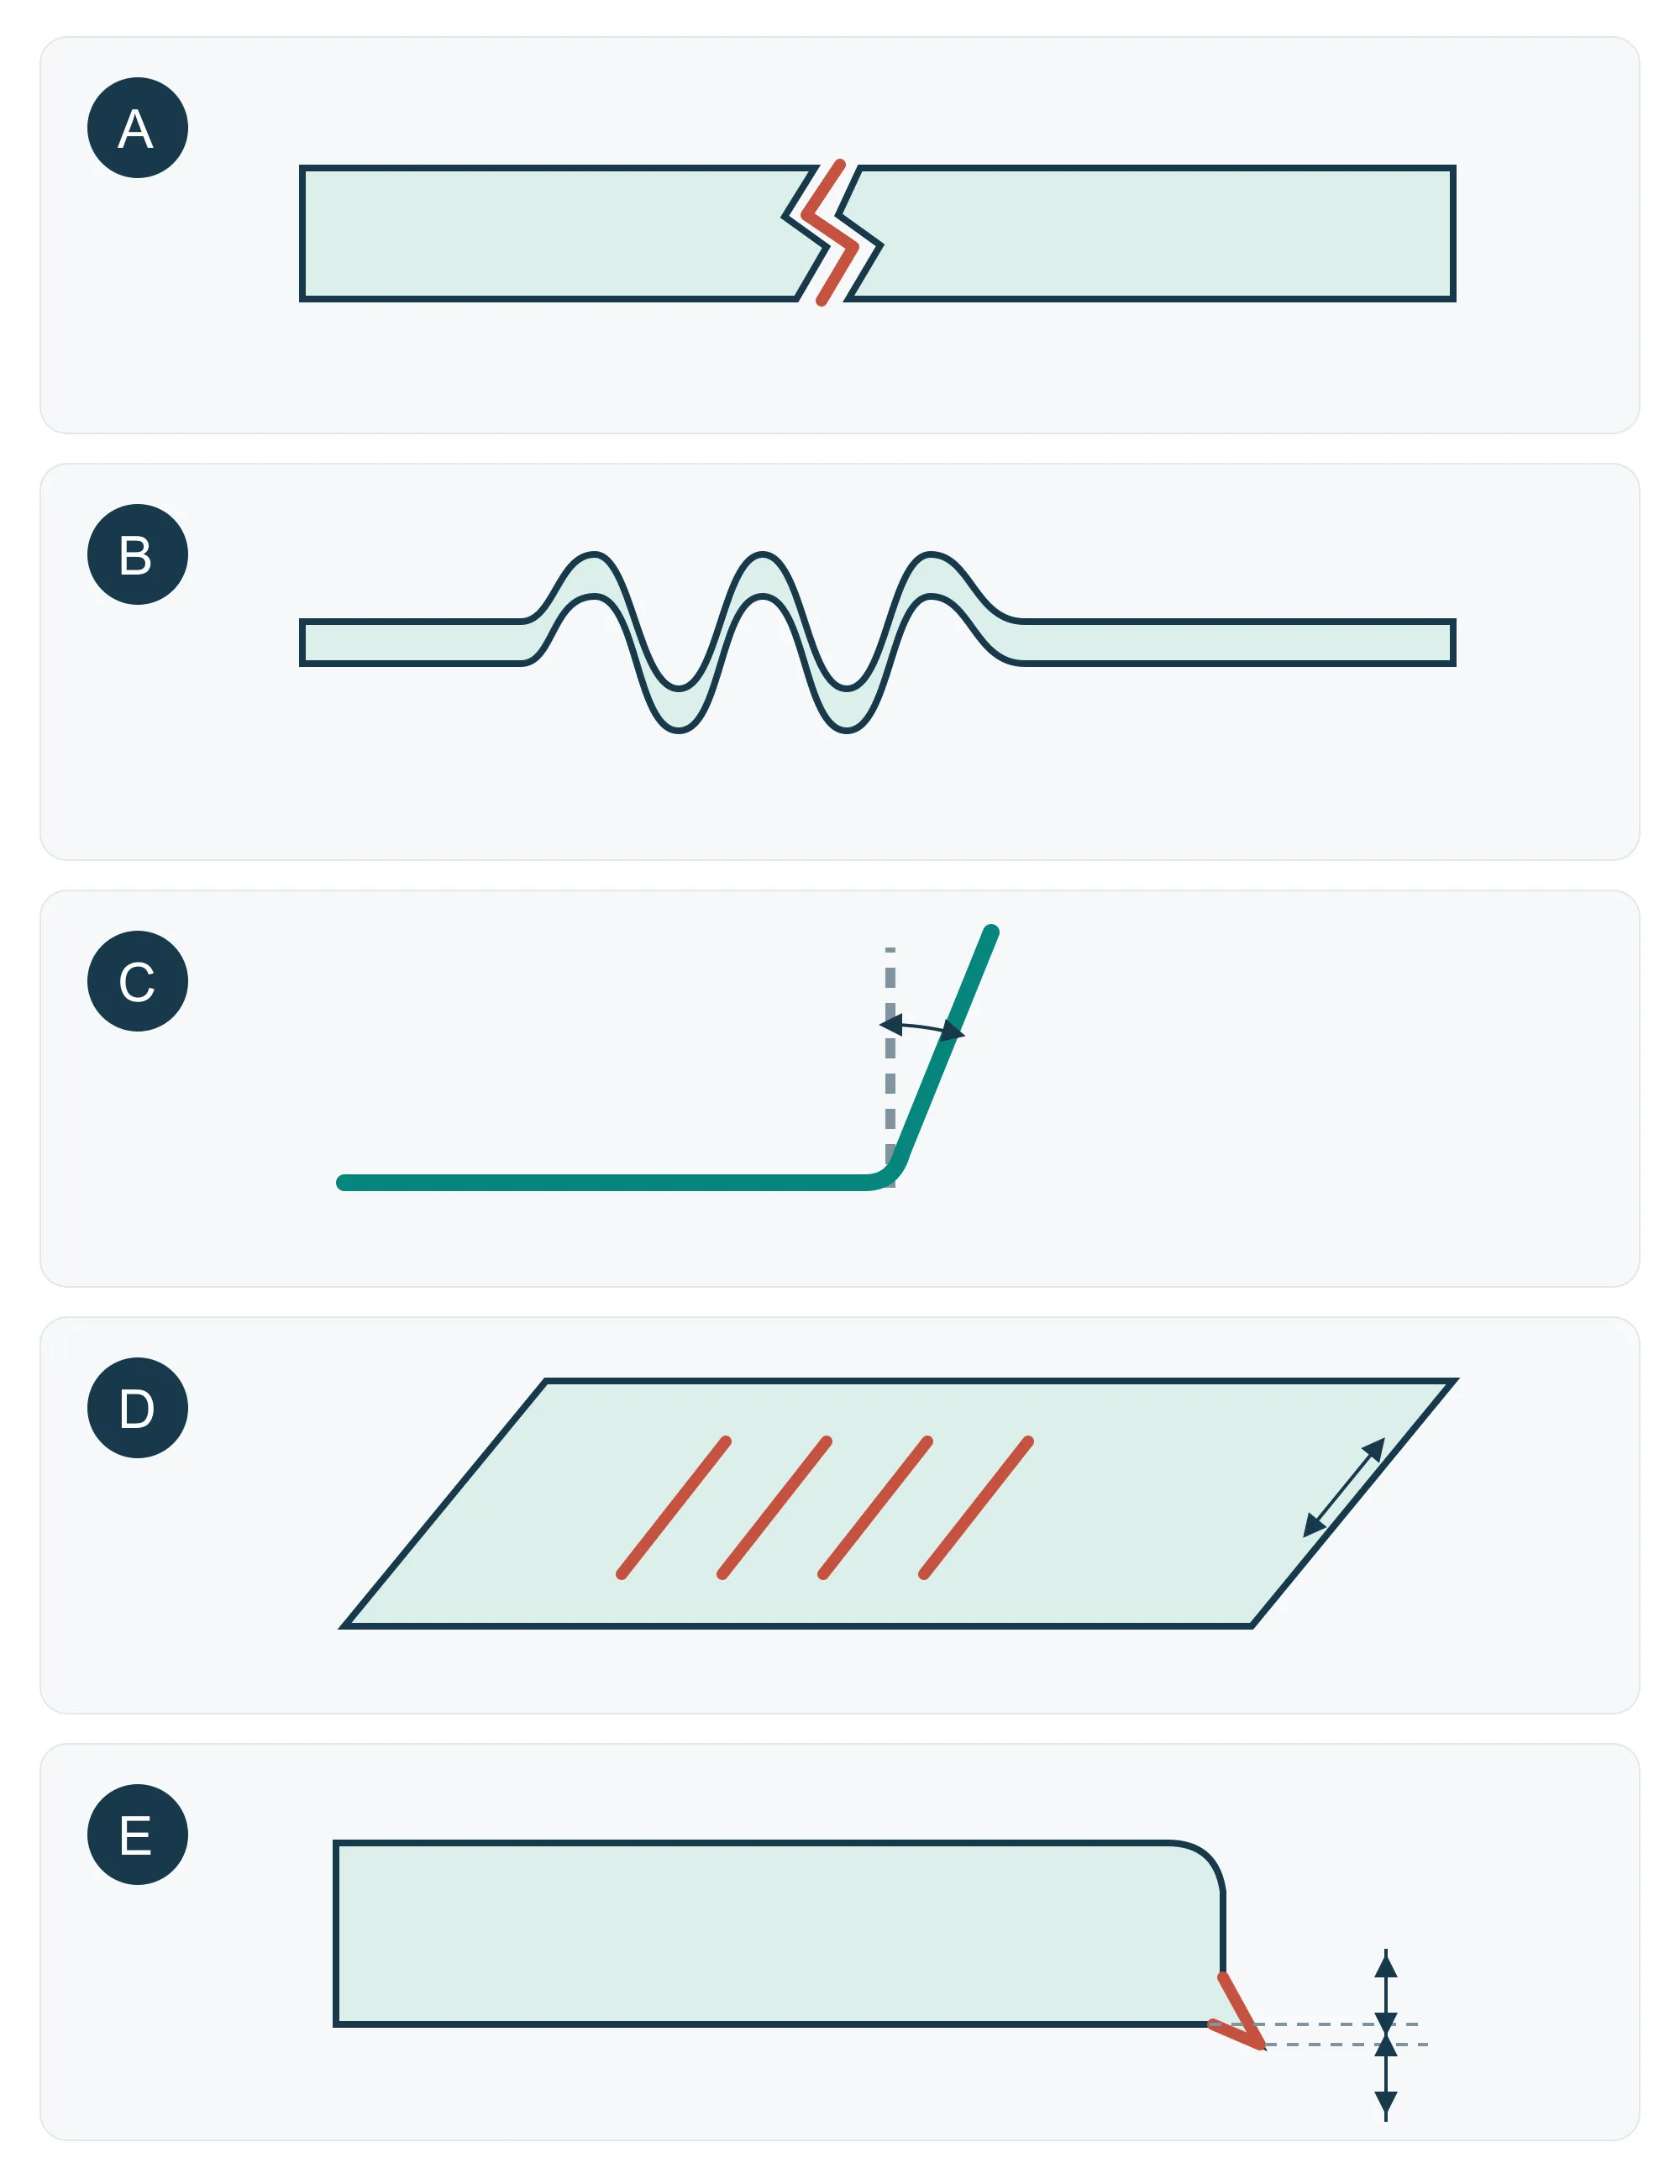
Conservez un échantillon concerné et une référence récente acceptée. Notez indice du plan, lot matière, opération, moment de première observation et appuis pendant la mesure. Photographiez la pièce entière et la zone repérée.
Isolez le travail potentiellement concerné pendant l’évaluation de son étendue. Inspection et accès aux outils suivent les procédures de consignation du site ; une photo ne prouve pas l’arrêt sûr d’une machine.
- Repérez face, bord ou rayon touché et répétition éventuelle du motif.
- Comparez avant et après l’opération suspecte, manutention et emballage compris.
- Nommez le symptôme avec le schéma, puis recherchez sa cause avec les contrôles ci-dessous.
Quels défauts peuvent apparaître à chaque opération ?
Ces groupes décrivent des écarts observables, sans former une liste exhaustive. Plusieurs peuvent coexister ; un trou mal placé ne prouve pas une cause unique.
Ces groupes se recoupent : une rive poinçonnée peut fissurer au relevage suivant. Repérer d'abord l'opération d'apparition.
- Découpe, poinçonnage et détourage : bavures excessives, fissures de rive ou de trou, tranche arrachée, erreurs de cote ou de position, coupes manquées ou incomplètes et voile des tôles minces. Comparer la rive avant et après formage. [1]
- Pliage, relevage de bord et calibrage : fissures externes ou au bord d'un trou agrandi, plis internes, écart d'angle après déchargement, courbure ou torsion des parois et erreur de profil. Préciser l'état de mesure libre ou bridé. [1][3]
- Emboutissage : plis de collerette ou de paroi, déchirures, striction et amincissement, oreilles au bord d'une coupe et manque de matière après détourage. Ces derniers dépendent de la géométrie du bord. [2][5]
- Surface et contact : rayures, grippage, empreintes d'outil, creux et particules incrustées ; certaines tôles présentent des lignes de glissement ou des stries. Repérer la première étape concernée. [4][6]
- Forme et assemblage : défaut de planéité, de profil ou de position relative, bosse, courbure, torsion et interférence. Comparer avec les mêmes références et appuis. [3]
A — Fissures : rechercher le point de départ
Cherchez l’amorce, pas seulement l’ouverture maximale. Une déchirure de paroi ou de rayon avec amincissement visible demande d’autres contrôles qu’une fissure amorcée sur un bord cisaillé. État de rive et étirement ultérieur peuvent interagir. [1][2]
Comparez épaisseur locale, nuance et état matière, position du flan et bords proches avec des pièces conformes. En zone emboutie, examinez l’arrivée de matière, lubrification et retenue comprises. Pour une amorce en rive, inspectez la découpe précédente avant de changer le formage.
Selon les observations, les méthodes peuvent revoir coupe, rayon, écoulement ou ordre des opérations. L’essai doit supprimer la fissure sans créer de plis, d’amincissement excessif ni de problème d’ajustement.
B — Plis : vérifier soutien et écoulement
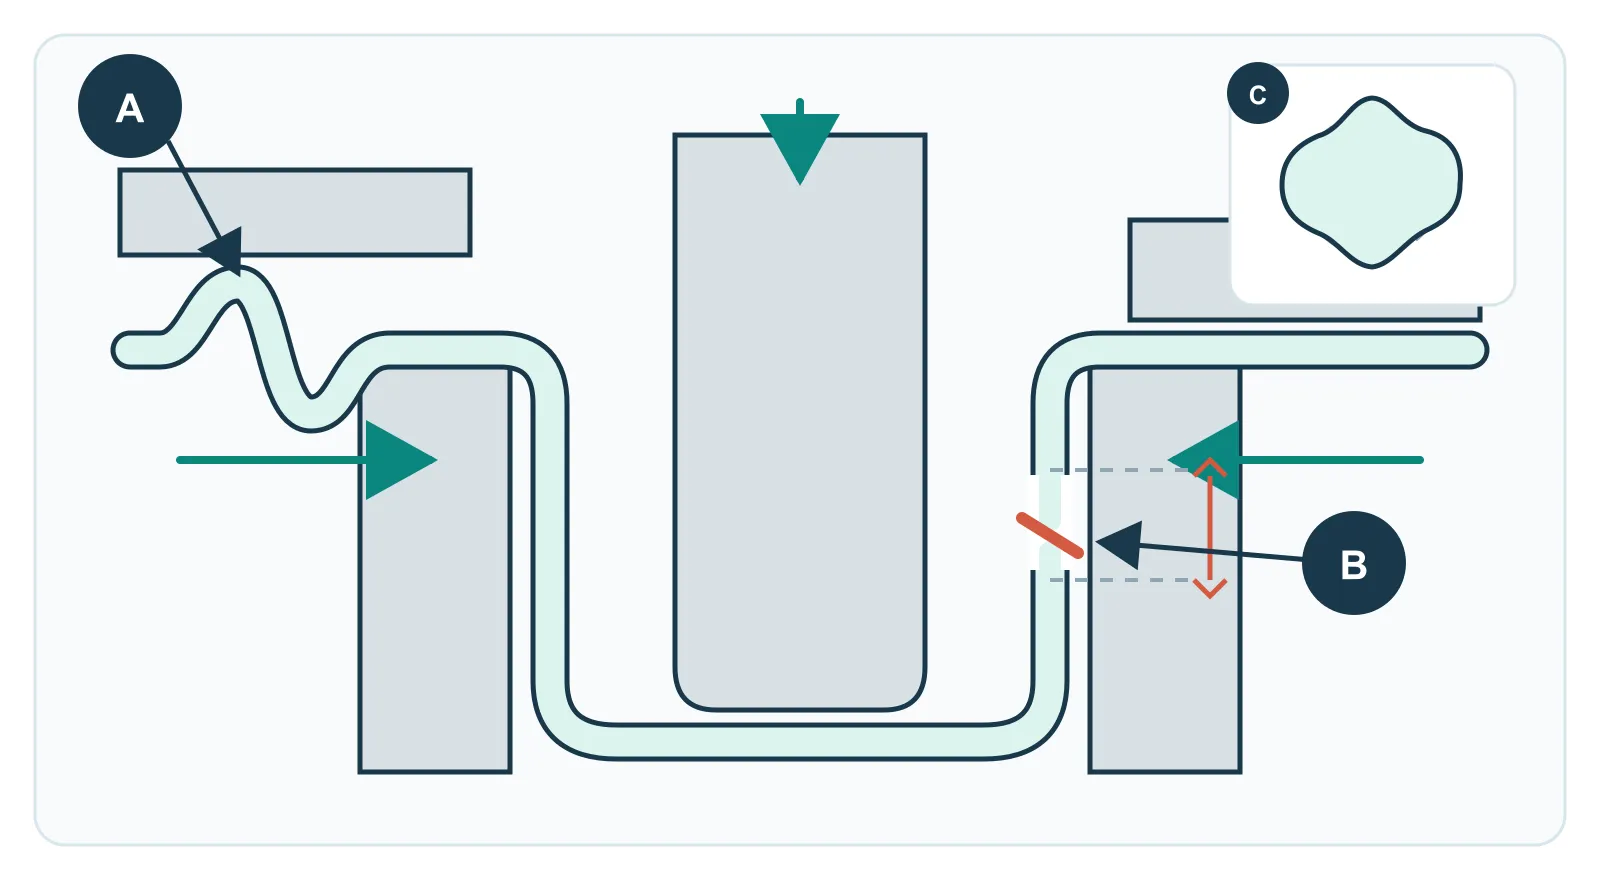
Les plis sont des ondulations liées à l’écoulement en compression ou à un soutien insuffisant. Repérez leur première apparition : collerette, paroi ou zone localement non soutenue. Vérifiez aussi s’ils précèdent le formage ou proviennent d’une manipulation ultérieure. [2]
Comparez position du flan, contact et soutien, répartition du lubrifiant et avalement de matière autour de la pièce. Un motif dissymétrique peut localiser un déséquilibre, mais son aspect seul ne donne pas le réglage à modifier.
Plus de retenue peut réduire les plis tout en augmentant étirement et risque de déchirure. Après l’essai revu, contrôlez la forme complète, l’épaisseur locale et les zones sensibles aux fissures, en plus des ondulations.
Pour une coupe emboutie, vérifier les oreilles du bord et la matière disponible jusqu'à la ligne de détourage. Cela dépend de la géométrie ; force de serre-flan ou amincissement publiés ne sont pas des réglages universels. [5]
C — Retour élastique : comparer le même état de mesure
Le retour élastique se produit au retrait des charges et contraintes de formage. Il peut changer un angle, courber une paroi ou vriller la pièce. Propriétés matière, écrouissage, géométrie et historique de chargement interviennent ; augmenter la force n’est pas une correction universelle. [3]
Mesurez pièces conformes et concernées avec les mêmes références, appuis et état imposé par le plan. Plaquer une pièce souple peut masquer un défaut à l’état libre. Si le changement suit le détourage, examinez aussi cette opération.
Comparez lots matière et état vérifié de l’outil avant de revoir compensation ou calibrage. Après modification, contrôlez positions des trous, assemblage et état libre ou contraint demandé.
D — Rayures et grippage : suivre le trajet de contact
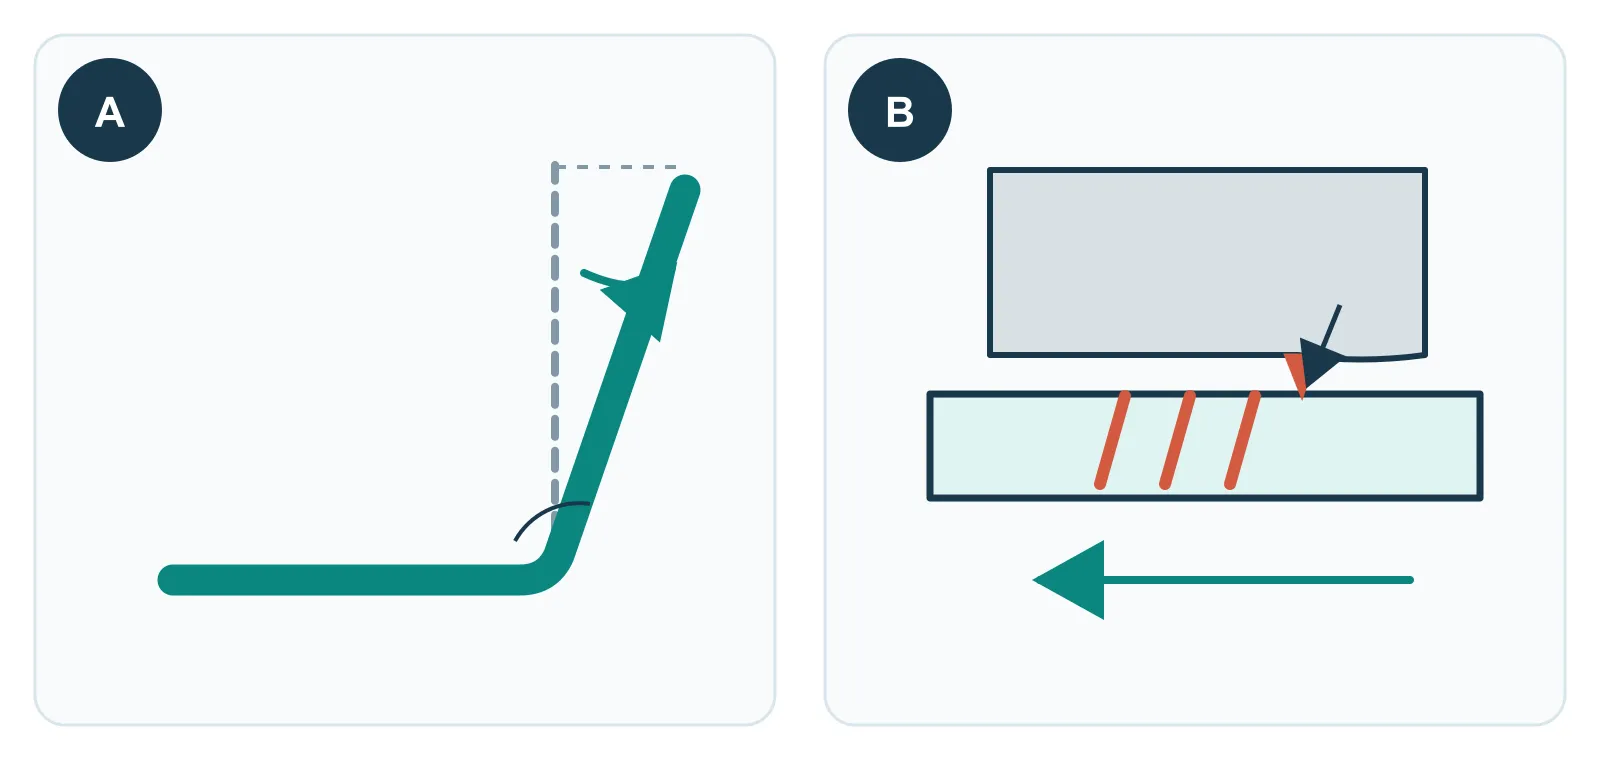
Une rayure est un sillon de surface ; le grippage implique adhérence et transfert de matière en contact glissant. Ils peuvent coexister. Une ligne peut aussi venir de l’amenage, du convoyeur ou de l’emballage : localisez sa première apparition. [4]
Comparez direction et position répétée des marques avec les surfaces de contact. Dans des conditions sûres, cherchez dépôts adhérents, particules, surfaces endommagées et lubrification irrégulière. N’attribuez pas chaque rayure à un outil rugueux.
Rétablissez le nettoyage ou la lubrification validés si les éléments le justifient ; réparer l’outil demande une évaluation technique. Inspectez plusieurs pièces suivantes et le contact concerné pour vérifier la réapparition, puis confirmez surface et dimensions.
Les lignes de glissement ou stries de certaines tôles peuvent venir du matériau entrant. Comparer une tôle non formée à la première pièce ; ne pas imputer toute ligne à l'outil. [6]
E — Bavures : examiner la rive, pas seulement la hauteur
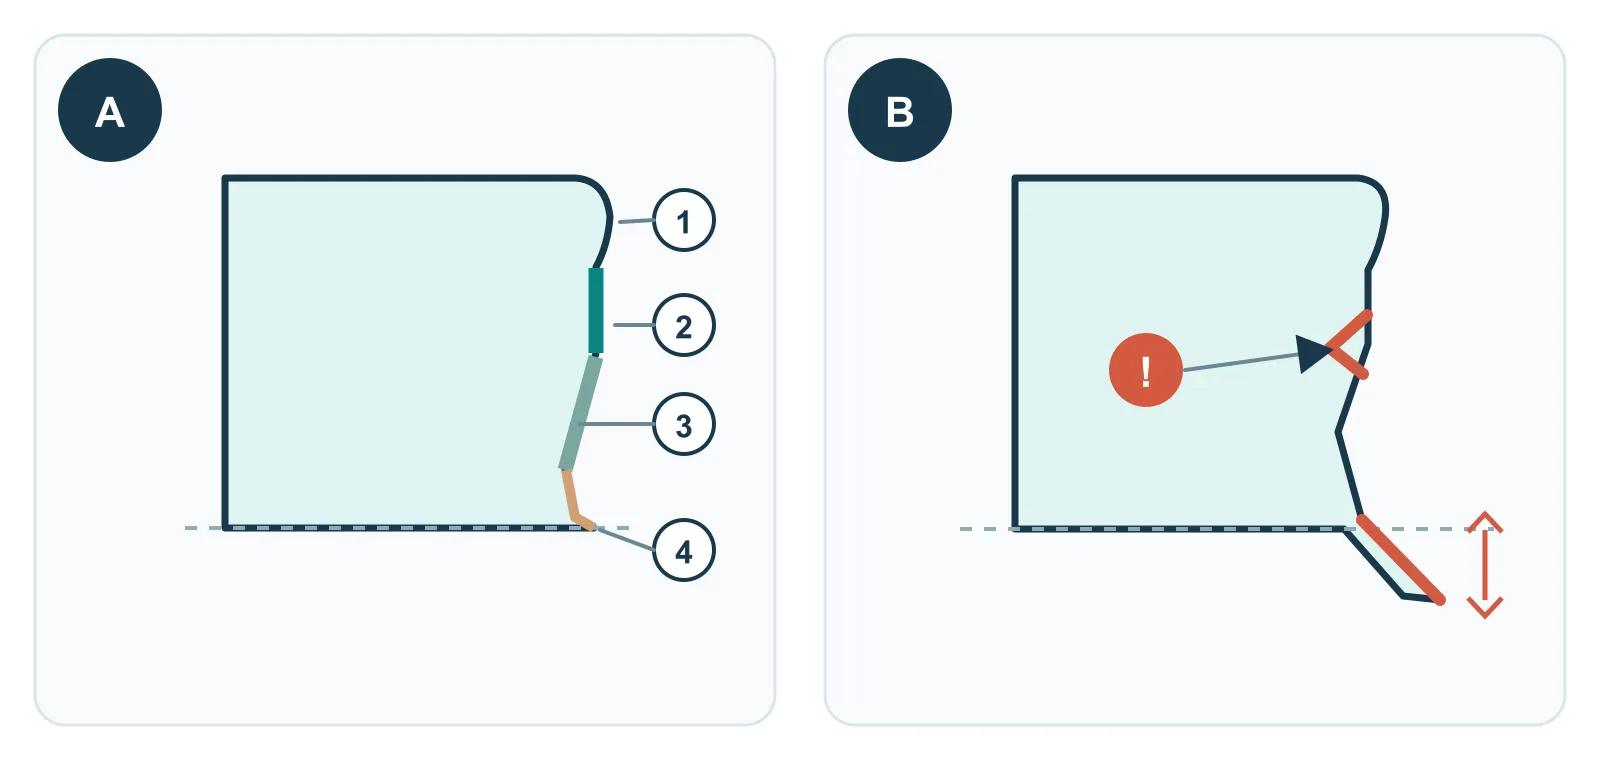
Une bavure est une lèvre au bord coupé, généralement côté sortie. Position et taille varient autour du contour. Usure ou dommage de l’outil, jeu, alignement et variation matière peuvent contribuer. Sa hauteur ne décrit pas tous les dommages de rive ni sa formabilité ultérieure. [1]
Repérez les pires endroits et comparez les deux côtés et la face coupée avec une pièce conforme. Vérifiez méthode de mesure et épaisseur avant le tranchant et l’alignement. Une bavure limitée à une portion du contour nécessite une recherche locale.
N’appliquez pas un même pourcentage de jeu ou seuil de bavure à toutes les pièces. Après correction approuvée ou ébavurage, contrôlez trous, géométrie restante et zones d’ajustement, câblage ou contact. Retirer la lèvre ne répare pas une fissure sous-jacente.
Une rive cisaillée peut montrer arrondi, zone lisse, zone rompue et bavure ; leur présence seule n'impose pas le rebut. Tenir compte du plan, du contact ou passage de câble et du formage ultérieur. Si la fissure part de cette rive, examiner aussi la coupe initiale. [1]
Distinguer la tôle entrante des dommages ultérieurs
Courbure de bobine, cintrage transversal ou ondulation de rive peuvent précéder la presse. Garder une éprouvette non formée et la comparer après la première opération ; épaisseur et état matière comptent aussi. [6]
Écaillage de revêtement, défaut de soudure et rayure d'emballage exigent leur propre traçabilité. Usure, jeu de coupe, avance ou lubrification sont des facteurs possibles, non une cause prouvée par photo.
Utiliser les motifs entre pièces pour cibler les contrôles
Un changement brutal après un changement matière ou réglage invite à examiner cette transition. Une dérive en cours de série justifie des contrôles d’usure, de dépôts et de conditions du procédé. Aucun motif ne prouve seul la cause.
Une même marque au même endroit oriente vers une opération ou un contact répété. Des marques uniquement après transfert ou emballage nécessitent un examen de manutention. Conservez lot et séquence pour comparer des pièces équivalentes.
Vérifier la correction avant de libérer le travail concerné
Définissez critères d’acceptation et conditions d’essai avant de changer un facteur examiné. Gardez comparables matière, mesure et autres conditions utiles ; consignez changement et séquence. Seul du personnel qualifié doit régler ou inspecter l’outil selon les procédures sûres requises.
Revérifiez le défaut initial et les autres caractéristiques susceptibles d’être modifiées. Surveillez ensuite les pièces successives selon le plan de contrôle convenu. Un échantillon amélioré ne démontre ni stabilité ni étendue totale du lot concerné.
Consignez décision, responsable de revue et destination des pièces. Reprise, tri ou libération suivent les exigences convenues ; n’élargissez pas discrètement une tolérance pour accepter l’essai.
Avant la série, confirmer versions du plan et de la matière, sort des pièces concernées, méthode de contrôle et responsable. Si l'acheteur demande FAI, PPAP ou d'autres dossiers, convenir du périmètre à l'avance ; ils ne sont pas systématiques.
- Définir l'acceptation : rives sensibles, trous d'assemblage, faces visibles et mesure libre ou bridée.
- Trouver la première opération touchée : garder pièces défectueuses et récemment acceptées, lot et ordre ; isoler le travail concerné selon la procédure.
- Consigner chaque réglage validé : le personnel qualifié note facteur, lot, ordre d'essai et mesures dans des conditions comparables.
- Contrôler la pièce entière et la répétition : défaut initial, trous, angles, rives et montage ; suivre la réapparition selon le plan convenu.
Exemple : un meilleur angle peut laisser une pièce non conforme
Exemple pédagogique : le plan exige 90° ± 1° et un trou de 10.00 ± 0.10 mm. Après un essai correctif, l’angle vaut 90.5° et le trou 10.16 mm dans les conditions de mesure convenues.
L’angle est dans 89°–91°, mais le trou dépasse la limite supérieure de 10.10 mm. La pièce échoue sur le trou malgré l’amélioration de l’angle. Poursuivez l’examen et validez les deux caractéristiques ensemble. Ces valeurs sont illustratives, pas des résultats mesurés en usine.
| Symptôme observé | Facteurs possibles | Points à contrôler |
|---|---|---|
| A — Fissure | Écoulement freiné, rayons serrés, amincissement local, bords endommagés ou état matière inadapté | Localiser le départ ; comparer épaisseur locale, qualité du bord, lot matière et lubrification à un échantillon accepté. |
| B — Plis | Écoulement en compression avec soutien ou retenue insuffisants ; forme du flan et avalement irrégulier | Repérer le départ des ondulations ; vérifier position du flan, contact du serre-flan et avalement périphérique avant de modifier la retenue. |
| C — Retour élastique | Récupération élastique liée à la résistance, au module d'élasticité, à rapport entre rayon de pliage et épaisseur, à l'écrouissage et au parcours de formage | Mesurer angle ou profil libéré sur les appuis convenus ; comparer lots et réglage de l'outil avant d'évaluer compensation ou reprise. |
| D — Rayures / grippage | Transfert de matière, particules, outil endommagé ou lubrification inadaptée | Comparer la direction des marques au contact glissant ; contrôler dépôts, propreté et lubrification. |
| E — Bavure excessive | Usure ou dommage des arêtes, variation de jeu ou d'alignement, variation de matière ou d'épaisseur | Contrôler hauteur de bavure et chant sur le contour ; vérifier arêtes et jeu, puis repérer les bords sensibles pour l'assemblage. |