샌드블라스팅이라는 명칭이 천연 모래 사용을 뜻하지는 않습니다. 여기서 abrasive blasting은 세척·표면 변경, shot peening은 관리된 기계적 처리를 뜻합니다. 중요한 도면에는 영문 공정명과 필요한 결과를 함께 쓰세요.
혼동하기 쉬운 세 가지 명칭
Abrasive blasting은 선택한 매체를 표면에 투사해 세척하거나 상태를 바꾸는 넓은 공정군입니다. 광물 연마재, 산화알루미늄, 유리 비드, 금속 쇼트 등이 사용될 수 있습니다. 일상적인 샌드블라스팅이라는 말만으로는 매체, 공정 설정, 합격 기준이 정해지지 않습니다. [1]
Shot blasting은 보통 스케일과 오염물 제거, 질감 형성, 후속 공정 준비를 위한 쇼트 투사를 가리킵니다. Shot peening은 표층 소성 변형과 유익한 압축 잔류응력 상태를 목표로 하는 관리 공정입니다. 현장 명칭은 섞일 수 있으므로 도면에 영문명, 구역, 목표 결과를 명시합니다. [2]
강철 쇼트로 용접부를 세척했다고 해서 해당 부품이 자동으로 적격 쇼트피닝 처리된 것은 아닙니다. 유리 비드를 지정한 것만으로도 필요한 피닝 상태 달성이 입증되지 않습니다. [1][2]
표면에는 실제로 어떤 변화가 생기나요?
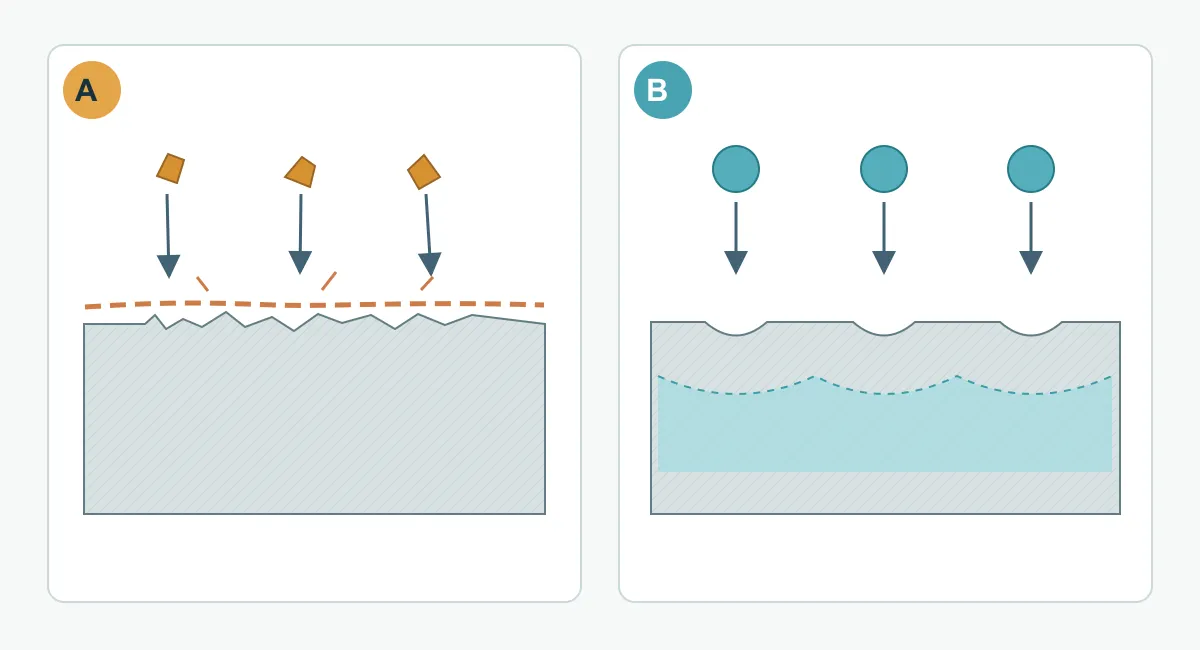
도장 전 블라스팅의 목표는 지정된 청정도와 표면 형상을 갖춘 상태입니다. 적절한 매체는 스케일, 녹, 기존 도막을 제거하고 외관과 질감을 바꿀 수 있습니다. 만져서 거칠다는 것만으로 기름 제거 또는 도막 밀착이 입증되지 않습니다. 형상 측정 방법과 목표는 선택한 도장 시스템 또는 작업 사양에서 정해야 합니다. [1][3]
관리된 쇼트피닝의 반복 충돌은 작은 소성 압흔과 압축 잔류응력이 있는 표층을 만듭니다. 피로 균열이 표면에서 시작되는 부품에는 도움이 될 수 있습니다. 실제 효과는 재료, 기존 결함, 형상, 하중, 검증된 공정에 달려 있습니다. 기존 균열을 복구하거나 수명을 보장하지 않습니다. [2]
효과가 완전히 분리되지는 않습니다. 연마재 블라스팅도 잔류응력에 영향을 줄 수 있고, 피닝도 거칠기를 바꾸고 돌출부를 없애거나 얇고 정밀한 부품을 변형시킬 수 있습니다. 사진이나 장비만이 아니라 정의된 목적과 검사 결과로 구분하세요. [1][2]
| 항목 | 세척·표면 형상용 블라스팅 | 관리된 쇼트피닝 |
|---|---|---|
| 주요 목적 | 지정된 표면 물질 제거 또는 도장에 맞는 표면과 외관 형성 | 지정된 표층 소성 변형과 압축 잔류응력 상태 형성 |
| 대표 매체 | 모재와 목표에 맞춰 선택하며 각진 연마재·유리 비드는 예시 | 대체로 상태가 관리된 둥근 금속·세라믹·유리 쇼트 |
| 검사 항목 | 구역, 청정도, 잔류물, 표면 형상, 외관 | 구역, 강도, 피복률, 매체 상태, 마스킹, 최종 치수 |
| 추정 금지 | 거칠기만으로 밀착 또는 피로 개선이 입증된다는 것 | 둥근 쇼트만으로 강도 또는 피로 수명이 입증된다는 것 |
부품과 기능에 맞춰 선택하세요
액상 도장이나 분체 도장을 할 판금 인클로저는 모재, 기존 스케일·도막, 외관, 도료 공급업체의 전처리 요구부터 확인합니다. 블라스팅을 택하면 청정도, 형상, 오염 관리, 도장 전까지 깨끗하게 보관하는 방법을 합의합니다. 나사산, 밀봉면, 전기 접점, 위치 기준면, 별도 외관 면은 마스킹합니다. 블라스팅은 가능한 전처리 단계일 뿐 탈지나 최종 도막 승인을 대신하지 않습니다. [1][3]
스프링 등 반복 하중을 받는 부품은 재료·열처리 상태, 하중, 피로 중요 구역, 처리 금지면을 먼저 파악합니다. 피닝이 적절하다면 해당 공정 사양에 따라 강도, 피복률, 매체, 기록을 정합니다. 피복 부족이나 과도한 피닝은 피로 성능을 악화시킬 수 있으며 오래 처리한다고 항상 좋은 것은 아닙니다. [2]
얇은 브래킷이나 정밀 끼워맞춤은 어느 공정이든 변형, 모서리, 구멍, 나사산, 조립 기준을 사전 평가합니다. 중요 치수는 지정된 최종 상태에서 검사합니다. [2]
도면이나 견적 요청서에는 무엇을 쓸까요?
'블라스팅'이나 '평소대로 피닝'만 쓰지 마세요. 이유, 구역, 합격 방법을 밝힙니다. 미정인 조건은 근거 없는 공통 수치로 채우지 말고 문서화된 기술 검토 대상으로 둡니다.
도장 전처리는 모재와 초기 상태, 제거할 물질, 예정 도장 시스템, 처리·보호 구역, 청정도와 표면 형상 측정법, 허용 잔류물, 보관과 도장 순서를 명시합니다. 형상 목표는 도장 사양에 따라 정합니다. [1][3]
관리된 피닝은 재료·열처리, 피로 우려, 처리·보호 구역, 적용 사양, 매체 상태, Almen 스트립 종류와 포화 관리가 포함된 강도, 피복률, 기록, 치수 재검사를 명시합니다. Almen 아크 높이와 피복률은 공정 관리값이지 부품의 잔류응력 분포나 피로 수명을 직접 측정한 값이 아닙니다. 성능 입증이 필요하면 별도 방법과 합격 기준을 합의합니다. [2]
피해야 할 네 가지 오해
공정명은 검사 가능한 요구로 이어질 때만 유용합니다. 도면이나 발주서에 넣기 전에 다음 주장을 확인하세요.
- '둥근 강철 쇼트면 적합한 피닝이다.' 비슷한 매체와 장비가 세척과 피닝에 모두 쓰이며, 피닝에는 강도·피복률·합격 관리가 필요합니다. [1][2]
- '더 거칠면 도장이 더 잘 붙는다.' 지정 형상 외에 청정도, 오염물, 도료의 화학 성질, 시공 조건도 중요합니다. [1][3]
- '피닝은 언제나 피로 수명을 늘린다.' 부품, 하중, 공정 범위에 따라 달라지고 부족하거나 지나친 처리는 해로울 수 있습니다. [2]
- '피닝 후 치수 검사는 필요 없다.' 충돌로 외관, 형상, 끼워맞춤이 달라질 수 있으며 얇은 부품에서 특히 주의해야 합니다. [2]