Le mot sablage ne prouve pas l'emploi de sable naturel. Ici, abrasive blasting désigne le nettoyage ou la modification de surface, et shot peening un traitement mécanique contrôlé. Le plan doit préciser le nom anglais et le résultat demandé.
Trois noms à ne pas confondre
Abrasive blasting est une famille de procédés qui projettent un média choisi pour nettoyer ou modifier la surface. Il peut s'agir d'abrasif minéral, d'alumine, de billes de verre ou de grenaille métallique. Le nom courant « sablage » ne définit ni le média, ni les réglages, ni le critère d'acceptation. [1]
Shot blasting désigne souvent la projection de grenaille pour enlever calamine ou salissures, créer une texture ou préparer l'opération suivante. Shot peening vise une déformation plastique contrôlée et un état favorable de compression résiduelle près de la surface. Les termes d'atelier peuvent varier : précisez sur le plan le terme anglais, la zone et le résultat recherché. [2]
Nettoyer une soudure avec de la grenaille d'acier ne qualifie pas automatiquement la pièce en shot peening. De même, prescrire des billes de verre ne démontre pas l'état de précontrainte obtenu. [1][2]
Que change réellement l'impact en surface ?
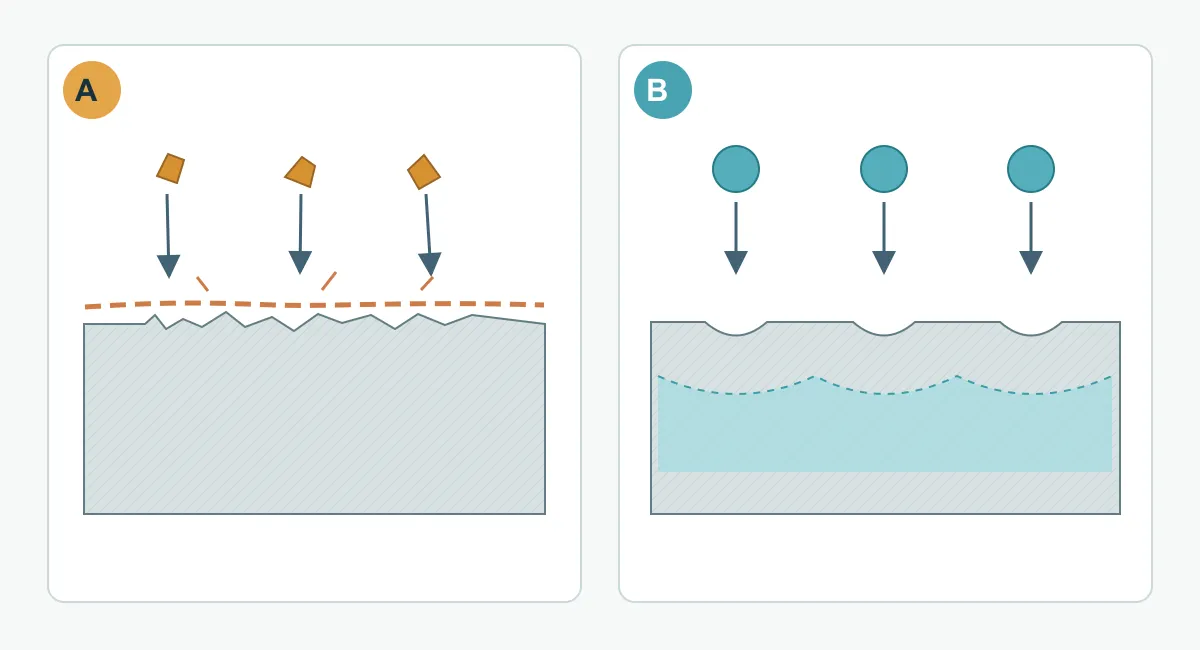
Avant revêtement, on recherche une surface de propreté et de profil définis. Un média adapté peut retirer calamine, rouille ou ancien revêtement et changer aspect ou texture. Une surface rugueuse au toucher ne prouve ni l'absence d'huile ni l'adhérence future. Méthode et cible de mesure du profil doivent venir du système de peinture ou du cahier des charges. [1][3]
Dans un shot peening contrôlé, les impacts répétés forment de petites empreintes plastiques et une couche sous contraintes résiduelles de compression. Cela peut aider lorsque les fissures de fatigue s'amorcent en surface. Le gain réel dépend du matériau, des défauts existants, de la géométrie, des charges et d'un procédé qualifié. Le traitement ne répare pas une fissure et ne garantit pas la durée de vie. [2]
Les effets ne sont pas exclusifs : le décapage abrasif peut aussi modifier les contraintes résiduelles ; le shot peening peut modifier la rugosité, retirer des aspérités et déformer des pièces fines ou précises. Distinguez les procédés par objectif et résultat contrôlé, non par photo ou machine seule. [1][2]
| Point | Décapage pour nettoyage ou profil | Shot peening contrôlé |
|---|---|---|
| Objectif principal | Retirer les dépôts désignés ou préparer surface et aspect au revêtement | Établir déformation plastique et compression résiduelle spécifiées près de la surface |
| Médias courants | Selon support et objectif ; abrasif anguleux ou billes de verre sont des exemples | Habituellement billes rondes de métal, céramique ou verre contrôlées |
| À contrôler | Zone, propreté, résidus, profil et aspect | Zone, intensité, couverture, média, masquage et cotes finales |
| Ne pas supposer | Que rugosité prouve adhérence ou gain en fatigue | Que billes rondes prouvent intensité ou durée de vie en fatigue |
Choisir selon la pièce et sa fonction
Pour un boîtier en tôle destiné à la peinture liquide ou poudre, partez du support, de la calamine ou peinture existante, de l'aspect et des exigences du fournisseur du revêtement. Si le décapage est choisi, convenez de la propreté, du profil, de la maîtrise des contaminants et de la conservation jusqu'à peinture. Masquez filetages, portées de joint, contacts électriques, références et zones d'aspect différent. C'est une étape possible de préparation, sans remplacer dégraissage ni réception du revêtement. [1][3]
Pour un ressort ou une pièce sous charges cycliques, définissez matériau, état thermique, sollicitations, zones critiques en fatigue et zones exclues. Si le shot peening convient, fixez intensité, couverture, médias et enregistrements selon la spécification applicable. Une couverture insuffisante ou un traitement excessif peut dégrader la fatigue ; prolonger n'est pas automatiquement mieux. [2]
Pour supports minces et ajustements précis, évaluez déformation, arêtes, trous, filetages et références de montage avant chaque traitement. Contrôlez les cotes critiques dans l'état final prescrit. [2]
Qu'indiquer sur le plan ou dans la demande de prix ?
Évitez une simple note « sabler » ou « grenailler comme d'habitude ». Précisez la raison, la zone et le mode d'acceptation. Les paramètres encore inconnus peuvent faire l'objet d'une revue technique documentée plutôt que d'une valeur universelle inventée.
Pour préparer un revêtement, donnez support et état initial, matière à retirer, système de peinture, zones traitées et masquées, méthodes de contrôle de propreté et de profil, résidus admissibles et séquence de manutention et peinture. La cible du profil doit provenir de la spécification du revêtement. [1][3]
Pour shot peening, donnez matériau et état thermique, risque de fatigue, zones traitées et masquées, spécification applicable, état du média, intensité avec type de bande Almen et contrôle de saturation, couverture, enregistrements et revérification des cotes. Flèche Almen et couverture contrôlent le procédé ; elles ne mesurent directement ni la distribution des contraintes de la pièce ni sa durée de vie en fatigue. Si une preuve de performance est requise, convenez d'un essai et de critères distincts. [2]
Quatre erreurs courantes
Un nom de procédé n'aide que s'il conduit à des exigences contrôlables. Vérifiez ces raccourcis avant de rédiger plan ou commande :
- « Des billes rondes prouvent le shot peening conforme. » Médias et machines proches peuvent nettoyer ou précontraindre ; ce dernier exige intensité, couverture et réception contrôlées. [1][2]
- « Plus c'est rugueux, mieux la peinture tient. » Propreté, contamination, chimie du revêtement et application comptent aussi. [1][3]
- « Le shot peening augmente toujours la durée de vie en fatigue. » Pièce, charge et fenêtre de procédé décident ; trop peu ou trop de traitement peut nuire. [2]
- « Inutile de mesurer après le traitement. » Les impacts peuvent affecter aspect, forme et ajustements, surtout sur une pièce mince. [2]