“喷砂”不等于一定使用天然砂。本文用磨料喷射描述以清理或改变表面为目标的处理,用受控喷丸描述机械强化。关键图纸应同时写明英文工艺名和目标结果。
三个名称不能混成一种工艺
磨料喷射(abrasive blasting)是较宽的类别:将选定介质投向表面,以清理或改变表面状态。介质可能是矿物磨料、氧化铝、玻璃珠或金属丸。口语中的“喷砂”不能说明具体介质、工艺设置或验收标准。[1]
Shot blasting 常被译作“抛丸”或“喷丸清理”,通常用来去皮、清洁、形成纹理或为后续工序准备。Shot peening 指受控喷丸强化,目标是使表层发生塑性变形并形成有用的残余压应力。车间简称可能混用,图纸应写明英文工艺名、处理区域和目标结果。[2]
用钢丸清理焊缝,不会自动成为合格的喷丸强化;指定玻璃珠也不能单凭介质名称证明已达到强化要求。[1][2]
同样撞击表面,实际改变了什么?
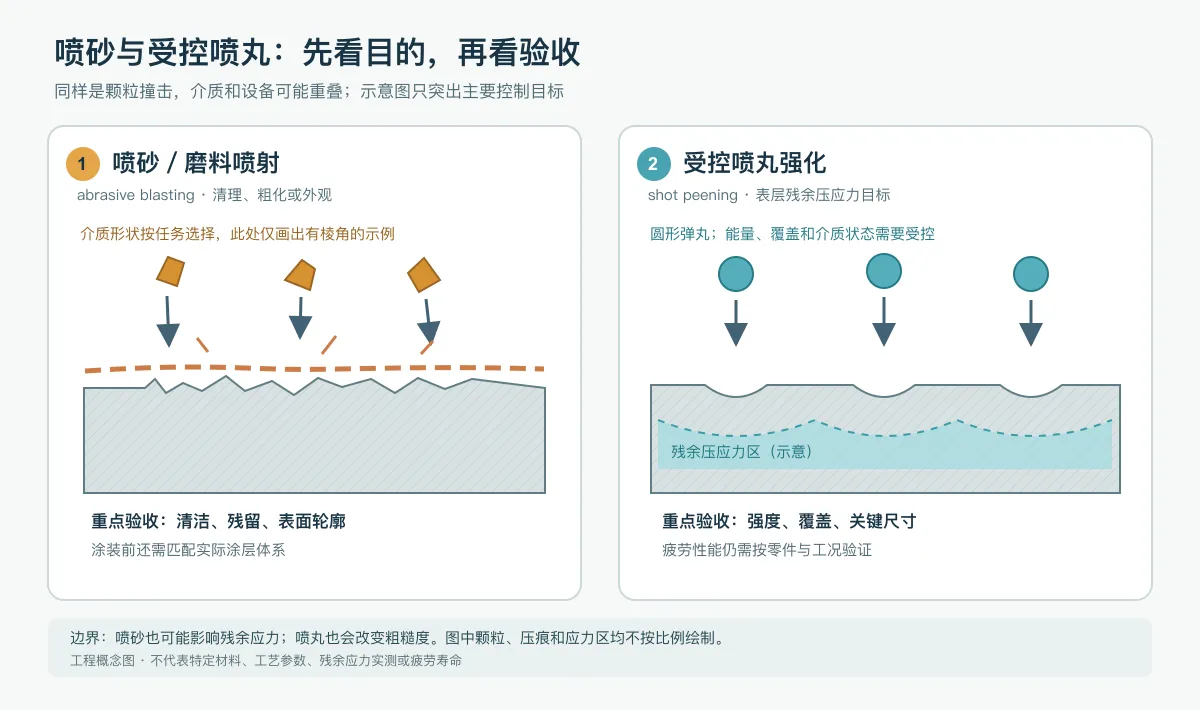
涂装前喷砂的交付结果是达到指定清洁度和表面轮廓的表面。合适的介质可去除氧化皮、锈蚀或旧涂层,并改变外观与纹理。“摸起来粗”不能证明油污等污染已去除,也不能单独证明涂层附着合格。轮廓的测量方法和目标应来自实际涂层体系或项目规范。[1][3]
受控喷丸通过密集撞击留下局部塑性压痕,形成表层残余压应力。对于表面起裂主导的疲劳问题,这可能有帮助;实际收益仍取决于材料、已有缺陷、几何、载荷及合格工艺。喷丸不能修复已有裂纹,也不能保证使用寿命。[2]
两种机制不是绝对分开的:喷砂也可能影响残余应力;喷丸也会改变粗糙度、去掉少量表面高点,甚至使薄壁或精密零件变形。应按目的和可检验结果区分,而不只看照片或设备。[1][2]
| 比较项 | 以清理/轮廓为目标的喷砂 | 受控喷丸强化 |
|---|---|---|
| 首要目的 | 去除指定表面物,或形成适合涂装的表面与外观 | 建立规定的表层塑性变形与残余压应力状态 |
| 常见介质 | 依基材和目标选择;有棱角磨料或玻璃珠只是示例 | 通常为形状与质量受控的圆形金属丸、陶瓷丸或玻璃丸 |
| 验收重点 | 处理区域、清洁、残留、轮廓与外观 | 处理区域、强度、覆盖率、介质状态、遮蔽与成品尺寸 |
| 不能推断 | 粗糙即附着合格,或疲劳性能已提高 | 使用圆丸即强度合格,或疲劳寿命有保证 |
根据零件用途选择,而不只看工艺名
准备喷漆或喷粉的钣金机箱,应先确认基材、原有氧化层或涂层、外观要求及涂料供应商的前处理要求。若选择喷砂,要约定清洁、轮廓、污染控制,以及处理后到涂装前怎样保持洁净。螺纹、密封面、导电接触区、定位面及不同外观要求的区域应单独标出。喷砂只是可能的前处理步骤,不能代替除油或最终涂层验收。[1][3]
承受反复载荷的弹簧等零件,应先说明材料与热处理状态、载荷工况、疲劳关注区及禁喷区。若喷丸适用,再依据相应工艺规范确定强度、覆盖率、介质与记录。覆盖不足或过度喷丸都可能使疲劳表现变差;“喷得越久越好”不是可靠规则。[2]
薄壁支架和精密配合件,无论选哪种喷射处理,都要预先评估变形、边缘、孔、螺纹与装配基准。关键尺寸应在规定的成品状态下检查。[2]
图纸或 RFQ 应写哪些要求?
不要只写“喷砂”或“喷丸按常规”。先说明处理理由,圈出区域,并写清结果怎样验收。尚未确定的参数可留待书面工程评审,不必填一个没有依据的通用数值。
用于涂装前准备时,写明基材与来料状态、要去除的表面物、后续涂层体系、处理与遮蔽区域、清洁度和轮廓测量方法、允许残留,以及处理后保存和涂装顺序。让涂层配套规范决定轮廓目标。[1][3]
用于受控喷丸强化时,写明材料与热处理状态、疲劳关注点、处理与遮蔽区域、适用工艺规范、介质状态、喷丸强度与 Almen 试片类型及饱和控制、覆盖率、记录和尺寸复验。Almen 弧高与覆盖率是工艺控制量,不是零件残余应力分布或疲劳寿命的直接测量值。若需要性能证明,应另定验证方法与接受条件。[2]
四个常见误判
工艺名称只有对应到可检查的要求才有用。写图纸或采购订单前,先核对以下说法:
- “用了圆钢丸,就是合格喷丸。”相近介质和设备可用于清理或强化;强化还须控制强度、覆盖率和验收。[1][2]
- “表面越粗,涂层越牢。”除指定轮廓外,清洁、污染物、涂层体系与施工条件也重要。[1][3]
- “喷丸一定提高疲劳寿命。”零件、载荷与工艺窗口决定结果;不足或过度处理可能产生负面影响。[2]
- “喷丸后不用查尺寸。”撞击可能改变外观、形状和精密配合,薄壁件尤其要注意。[2]