Der Begriff Sandstrahlen beweist nicht, dass Natursand eingesetzt wird. Hier bezeichnet abrasive blasting die Reinigung oder Oberflächenänderung und shot peening eine kontrollierte mechanische Behandlung. Auf wichtigen Zeichnungen sollten englischer Verfahrensname und gefordertes Ergebnis stehen.
Drei Bezeichnungen, die nicht gleichgesetzt werden sollten
Abrasive blasting ist der Oberbegriff für das Beschleunigen eines gewählten Strahlmittels gegen eine Oberfläche, um sie zu reinigen oder zu verändern. Möglich sind mineralische Mittel, Aluminiumoxid, Glasperlen oder Metallkugeln. Die umgangssprachliche Bezeichnung Sandstrahlen legt weder Mittel noch Prozessführung oder Abnahmekriterium fest. [1]
Shot blasting bezeichnet häufig Kugelstrahlen zum Entfernen von Zunder und Schmutz, zum Texturieren oder zur Vorbereitung weiterer Schritte. Shot peening bezeichnet das kontrollierte Verfestigen mit plastischer Verformung und einem günstigen Druckeigenspannungszustand nahe der Oberfläche als Ziel. Werkstattbegriffe können sich überschneiden; Zeichnung, Zone und Ergebnis sollten eindeutig sein. [2]
Eine mit Stahlkugeln gereinigte Schweißnaht ist dadurch nicht automatisch qualifiziert kugelgestrahlt zur Verfestigung. Auch Glasperlen allein beweisen keinen erreichten Verfestigungszustand. [1][2]
Was ändert sich tatsächlich an der Oberfläche?
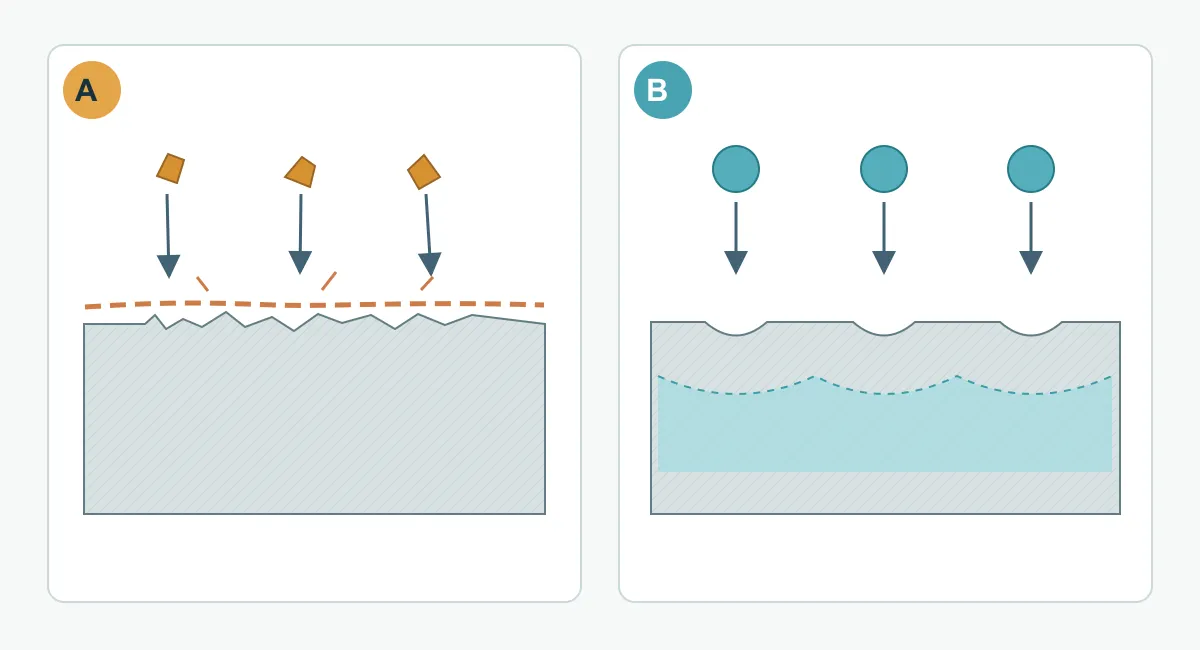
Vor dem Beschichten soll die Oberfläche definierte Sauberkeit und ein passendes Profil aufweisen. Geeignete Mittel können Zunder, Rost oder Altbeschichtung entfernen und Struktur oder Aussehen ändern. Eine raue Haptik beweist weder Ölfreiheit noch Haftung. Messverfahren und Zielwert für das Profil müssen zum gewählten Beschichtungssystem oder zur Auftragsspezifikation passen. [1][3]
Beim kontrollierten shot peening erzeugen wiederholte Einschläge kleine plastische Eindrücke und eine Randzone mit Druckeigenspannungen. Das kann helfen, wenn Ermüdungsrisse an der Oberfläche beginnen. Der tatsächliche Nutzen hängt von Werkstoff, Vorschäden, Geometrie, Last und qualifiziertem Prozess ab. Vorhandene Risse werden nicht repariert; eine Lebensdauer ist nicht garantiert. [2]
Die Wirkungen sind nicht strikt getrennt: Auch reinigendes Strahlen kann Eigenspannungen beeinflussen; shot peening kann Rauheit verändern, Spitzen abtragen und dünne oder eng tolerierte Teile verziehen. Unterscheiden Sie nach Ziel und geprüftem Ergebnis, nicht nach Foto oder Anlage allein. [1][2]
| Frage | Strahlen für Reinigung oder Profil | Kontrolliertes shot peening |
|---|---|---|
| Hauptziel | Vorgegebene Beläge entfernen oder beschichtungsfähige Oberfläche und Optik erzeugen | Vorgegebene plastische Randzonenverformung und Druckeigenspannung erzeugen |
| Typische Mittel | Nach Werkstoff und Ziel; kantiges Mittel oder Glasperlen sind Beispiele | Meist kontrollierte runde Metall-, Keramik- oder Glaskugeln |
| Prüfen | Zone, Sauberkeit, Rückstände, Profil und Optik | Zone, Intensität, Bedeckung, Strahlmittel, Maskierung und Endmaße |
| Nicht folgern | Rauheit beweise Haftung oder bessere Ermüdung | Runde Kugeln bewiesen Intensität oder Ermüdungslebensdauer |
Nach Bauteil und Funktion auswählen
Bei einem Blechgehäuse für Nass- oder Pulverlackierung beginnen Sie mit Werkstoff, vorhandenen Belägen, Optik und den Vorgaben des Beschichtungsanbieters. Wird Strahlen gewählt, legen Sie Sauberkeit, Profil, Verunreinigungsschutz und Lagerung bis zum Beschichten fest. Gewinde, Dichtflächen, elektrische Kontakte, Bezugsflächen und optisch abweichende Zonen maskieren. Strahlen ist ein möglicher Vorbehandlungsschritt, kein Ersatz für Entfetten oder Endabnahme der Beschichtung. [1][3]
Bei Federn oder zyklisch beanspruchten Teilen zuerst Werkstoff, Wärmebehandlung, Last, ermüdungskritische und ausgeschlossene Zonen erfassen. Ist shot peening geeignet, Intensität, Bedeckung, Mittel und Nachweise nach anwendbarer Prozessvorgabe festlegen. Zu geringe Bedeckung oder übermäßige Behandlung können das Ermüdungsverhalten verschlechtern; länger ist nicht automatisch besser. [2]
Bei dünnen Haltern und Präzisionspassungen vor beiden Verfahren Verzug, Kanten, Bohrungen, Gewinde und Montagebezüge prüfen. Kritische Maße im vorgeschriebenen Endzustand messen. [2]
Was gehört auf Zeichnung oder Anfrage?
Eine Notiz wie „sandstrahlen“ oder „kugelstrahlen wie üblich“ reicht nicht. Nennen Sie Zweck, Bereich und Abnahme. Noch unbekannte Parameter können einer dokumentierten technischen Prüfung vorbehalten bleiben, statt einen pauschalen Wert einzutragen.
Für Beschichtungsvorbereitung: Werkstoff und Ausgangszustand, zu entfernende Stoffe, Beschichtungssystem, behandelte und maskierte Zonen, Verfahren für Sauberkeit und Profil, zulässige Rückstände sowie Handhabung und Reihenfolge bis zur Beschichtung angeben. Das Beschichtungssystem bestimmt das Profilziel. [1][3]
Für kontrolliertes shot peening: Werkstoff und Wärmebehandlung, Ermüdungsrisiko, behandelte und maskierte Zonen, Prozessvorgabe, Strahlmittelzustand, Intensität mit Typ des Almen-Prüfstreifens und Sättigungskontrolle, Bedeckung, Protokolle und Maßprüfung nennen. Almen-Bogenhöhe und Bedeckung sind Prozessgrößen, keine direkte Messung der Eigenspannungsverteilung oder Ermüdungslebensdauer des Teils. Falls Leistung nachzuweisen ist, Prüfweg und Grenzwert gesondert vereinbaren. [2]
Vier typische Fehlannahmen
Ein Verfahrensname hilft nur mit prüfbaren Anforderungen. Diese Aussagen gehören vor Zeichnung oder Bestellung geprüft:
- „Runde Stahlkugeln bedeuten qualifiziertes shot peening.“ Ähnliche Mittel und Anlagen dienen Reinigung oder Verfestigung; letztere braucht kontrollierte Intensität, Bedeckung und Abnahme. [1][2]
- „Je rauer, desto besser hält der Lack.“ Neben dem Profil zählen Sauberkeit, Verunreinigungen, Beschichtung und Auftrag. [1][3]
- „Kugelstrahlen verlängert immer die Ermüdungslebensdauer.“ Teil, Last und Prozessfenster entscheiden; zu wenig oder zu viel Behandlung kann schaden. [2]
- „Nach shot peening sind Maße egal.“ Einschläge können Optik, Form und Passungen beeinflussen, besonders bei dünnen Teilen. [2]