直接の答え精密金属プレスが管理すべきもの
精密金属プレスは、組立、接触、運動または外観を決める寸法と表面に、工程と検査リソースを集中します。実務的なレビューはこれらの重要特徴を一般工程寸法から区別し、すべての穴、曲げおよびエッジに最も厳しい公差を当てはめません。
- 嵌合を決める基準、穴または溝位置、成形高さ、平面度および嵌合特徴を特定します。
- 金型着手前にバリ方向、エッジ状態、接触領域および外観面を明示します。
- 重要寸法の測定方法、および測定時の部品状態を明確にします。
- 非重要寸法には現実的な一般公差を用い、金型と検査コストを管理します。
部品範囲機能と材料で精密プレス部品をレビューする
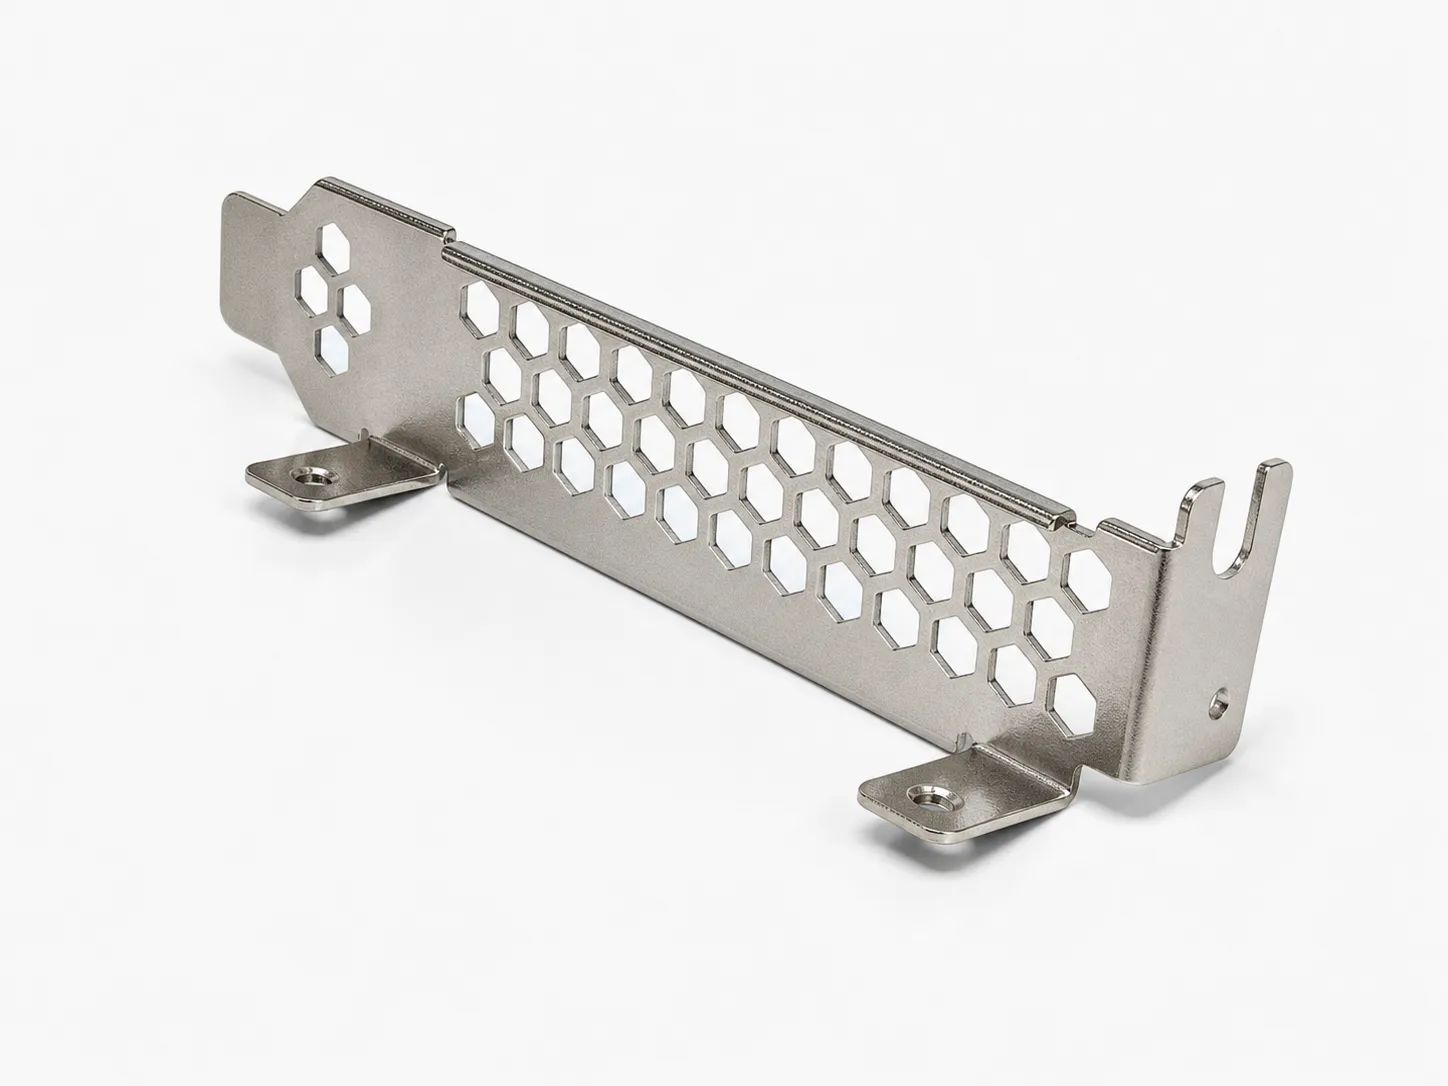
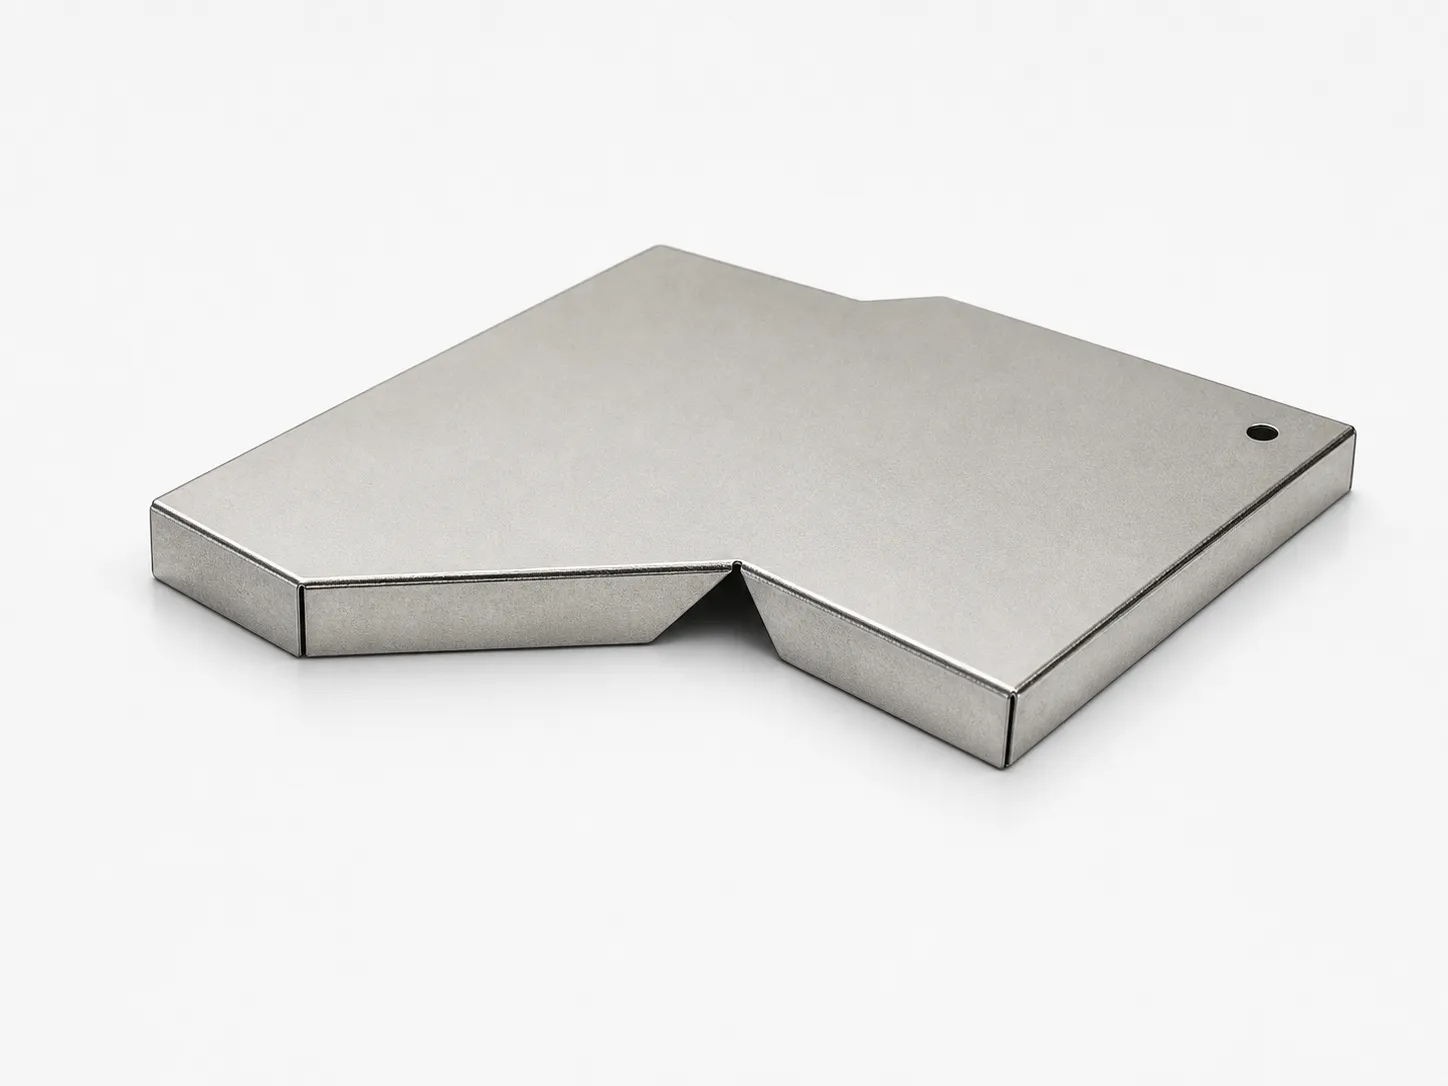
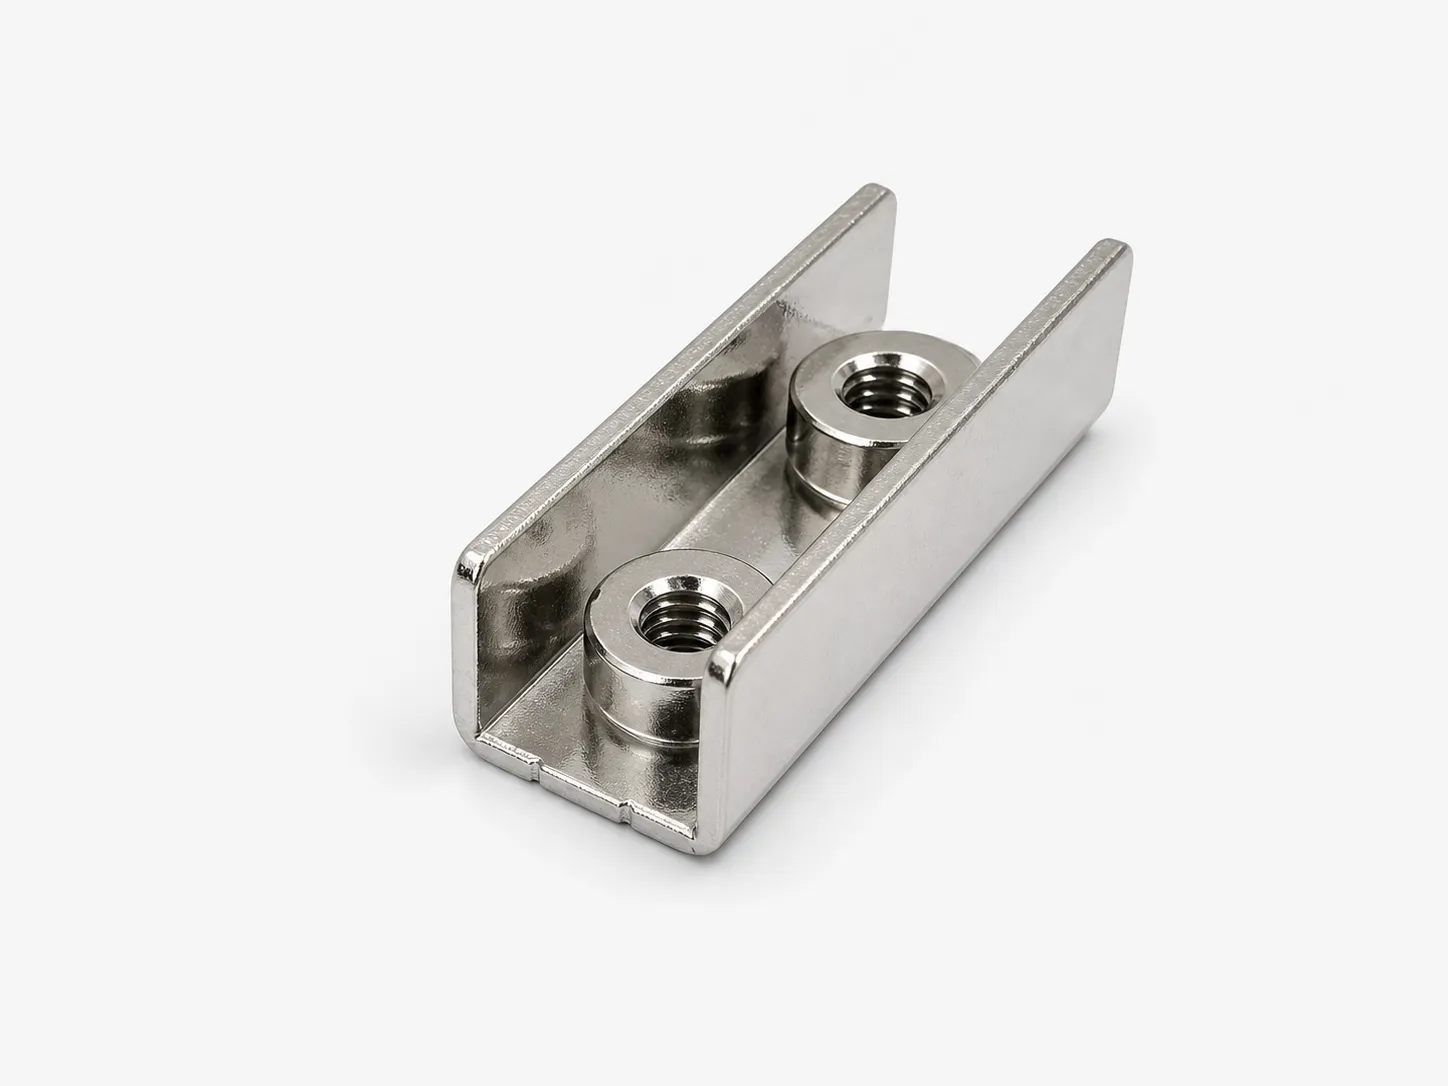
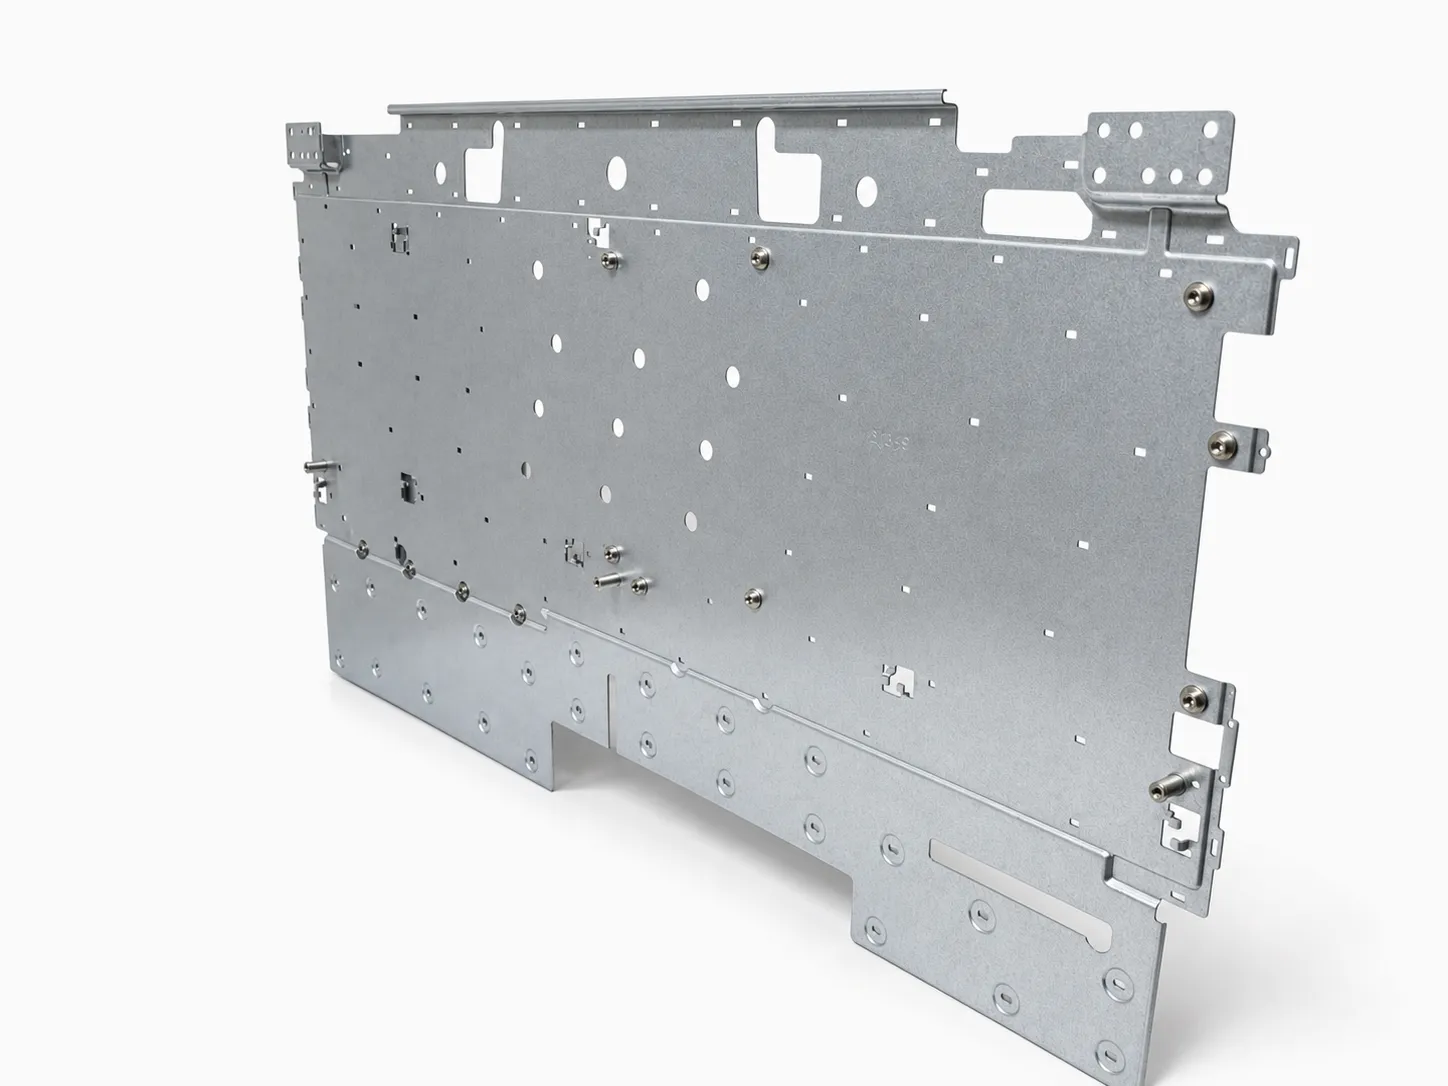
精密プレスは、図面どおりのブラケット、クリップ、接点、端子、シールド、I/O 金物、カバーおよびその他小型または成形 OEM 部品を支援できます。実現可能性は具体的な幾何、材料状態、板厚、数量および表面処理によって決まります。電気、熱またはシステム性能は、バイヤーが目標組立で検証する必要があります。
- 鋼およびステンレス部品はブラケット、クリップ、固定部品、カバーおよび構造金物に使えます。
- 銅および黄銅部品は端子、接点、バスバーおよび導電インターフェースに使えます。
- アルミ部品は軽量カバー、ブラケット、および熱管理または外観が駆動する金物に使えます。
- 図面が要件を明示する場合、ブリキ、洋白、亜鉛めっき鋼およびプロジェクト専用板材を使えます。
公差 DFM金型設計前に公差をプレス挙動と関連づける
穴位置、狭いブリッジ、短いフランジ、曲げ順序、スプリングバック、材料圧延方向およびコーティング堆積は相互に影響しえます。DFM レビューは、各寸法がどの基準で測定されるか、表面処理の前か後に検査するか、金型ルートがどこで逃げ、インサートまたはサンプル調整を必要とするかを説明すべきです。
- 板厚と材料強度を踏まえ、小穴、溝、エッジ距離および穴から曲げまでの距離をレビューします。
- 曲げ半径、成形高さ、エンボス、タブおよび弾性特徴の金型アクセスとスプリングバックを確認します。
- 金型内で形成される寸法と、バリ取り、めっき、アルマイトまたはコーティングの影響を受ける寸法を区別します。
- 組立が本当に必要な場合にのみ、両側公差、輪郭度、位置度または機能ゲージ要件を採用します。
金型と試作数量、幾何および改版リスクに応じて金型ルートを選ぶ
精密は自動的に順送金型と同等ではありません。単発金型、複合金型、順送金型または混合加工ルートが適することがあります。正しい選択は、サンプル発注前に初物納期、金型投入、再現性、想定設計変更および年間数量のバランスを取るべきです。
- 数量が低い、または設計がまだ変更中の場合は、柔軟加工またはより単純な金型を用います。
- 安定した繰り返し需要と複数工程が投入を支える場合、順送金型を検討できます。
- 代表性のないサンプル代替ではなく、量産意図のある材料と表面処理を承認します。
- 現行図面バージョンに従ってサンプル修正と受入済み偏差を記録します。
検査と RFQサンプル承認とリピート発注に必要な証拠を定義する
精密プレス RFQ は、部品が「精密」であると書くだけでなく、バイヤーが必要とする証拠を説明すべきです。図面、サンプル検査、検査方法、外観基準および包装要件は、サプライヤーが金型と量産を見積する前に受入根拠を明確にすべきです。
- 管理された 2D/3D ファイル、材料状態、板厚、数量レンジおよび組立背景を提供してください。
- 重要寸法、基準、測定方法、サンプル数量および承認責任者を列挙してください。
- 表面処理、マスキング、清浄度、コンプライアンス記録、外観基準および保護包装を定義してください。
- プロジェクトが実際に必要とする特性に対してのみ、初物または量産検査記録を要求してください。