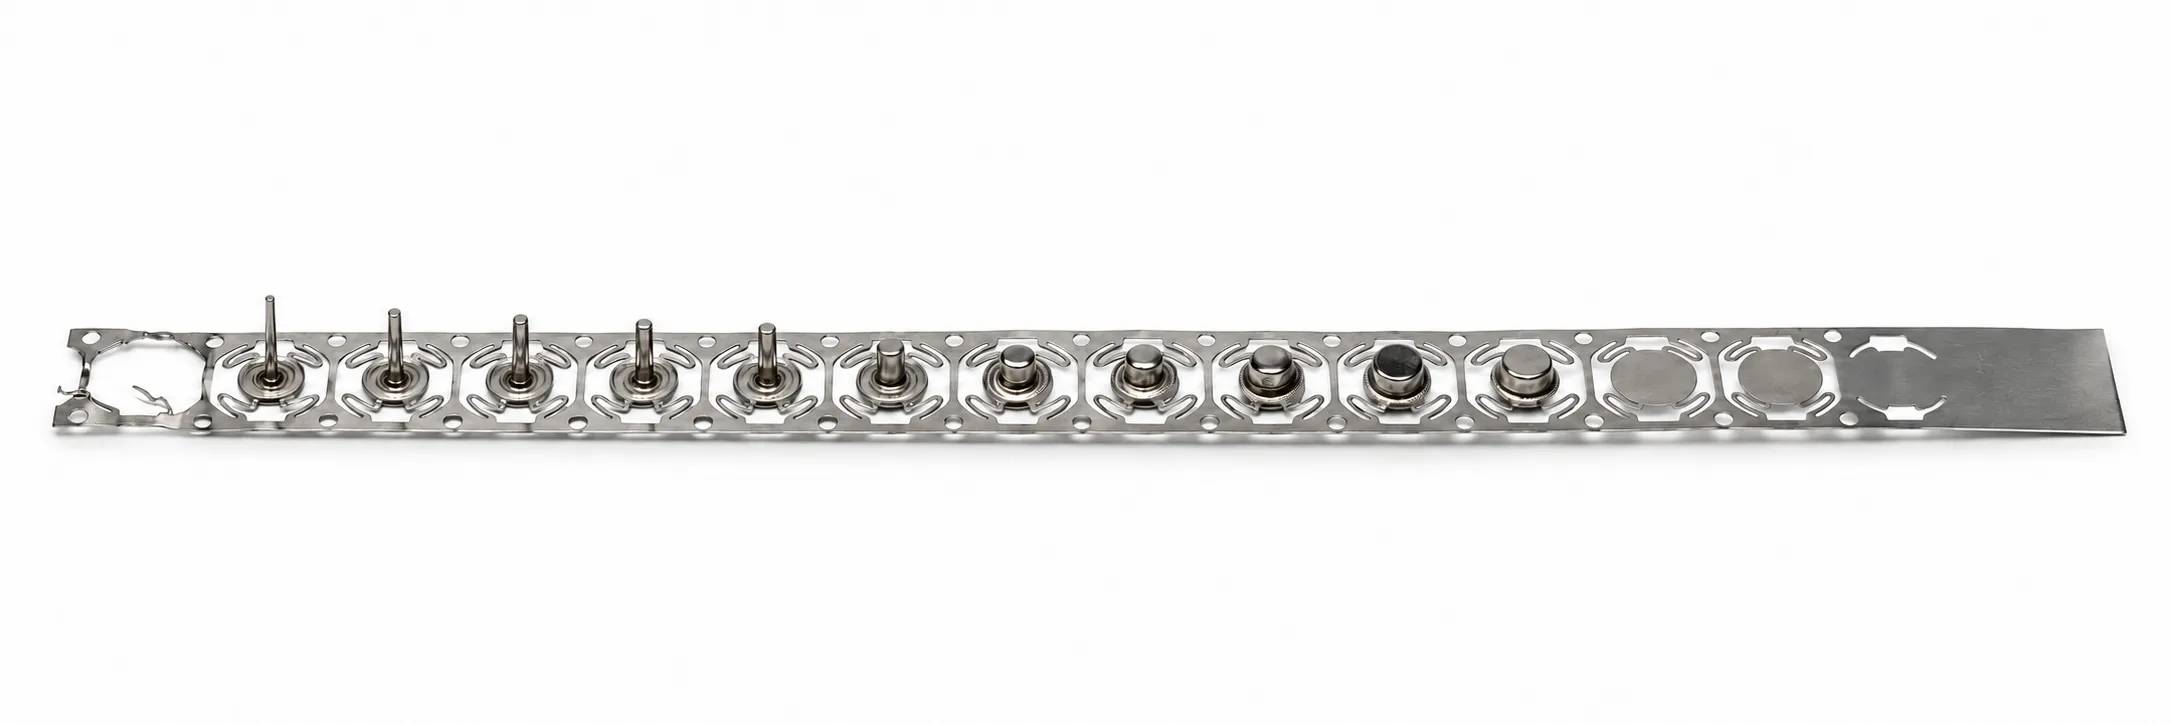
順送金型プレスは、金属ストリップが複数ステーションを順に通過するときに、パンチ、成形、リストライク、切断工程を組み合わせられます。最終結果は金型製作前の判断に左右され、部品向き、キャリア設計、特徴順序、ストリップ内の部品位置が含まれます。
OEM バイヤーにとって実際の問いは、図面、予想生産量、承認計画が安定した生産ルートを支えられるかです。本ガイドは、そのルートに影響する入力と、見積から繰り返し量産までにサプライヤーへ求めるべき記録を説明します。
金型が守るべき部品要件から始める
順送金型の計画は、孤立した 2D 輪郭だけを見るのではなく、部品機能から始めるべきです。はめ合い界面、基準、重要穴、接触領域、成形高さ、バリ方向、外観面、金型痕を残してはいけない表面を明示してください。これらの要件は、どの特徴に支持が必要か、後続成形がどの先行特徴に影響し得るかを示します。
機能要件をタイトル欄の既定公差から分けてください。全面に厳しい公差を付けると、金型詳細、リストライク工程、検査作業が増えます。はめ合いまたは組立を制御する寸法を明示し、設計に影響する場合は相手部品の背景を提供します。未決問題は DFM レビュー中に解決し、ストリップレイアウトが金型製作の基礎になった後の修正を避けてください。
ストリップ支持と金型到達性を考慮して特徴を設計する
順送金型は、パンチと成形部品が入って加工し退出するあいだ、ストリップを保持しなければなりません。エッジ近傍の穴、狭いブリッジ、深い成形、短いフランジ、密集した特徴は、中間ステーションで部品を支える材料が足りなくなることがあります。問いは単一特徴を加工できるかだけでなく、半成形のストリップが後続ステーションすべてに耐え、ねじれ、伸び、位置ずれを起こさないかです。
穴とエッジの関係、曲げ逃げ、内アール、タブ、エンボス、ランス、開口を一つのシステムとしてレビューしてください。機能に影響せず移動できる特徴を記録します。小さな調整がキャリアを守れたり、ステーションを一つ減らせたりします。バリ面と圧延方向の制限も書いてください。ストリップ向きはエッジ方向と材料挙動の両方に影響します。
送りピッチ、キャリア、パイロットピンを軸にストリップレイアウトを作る
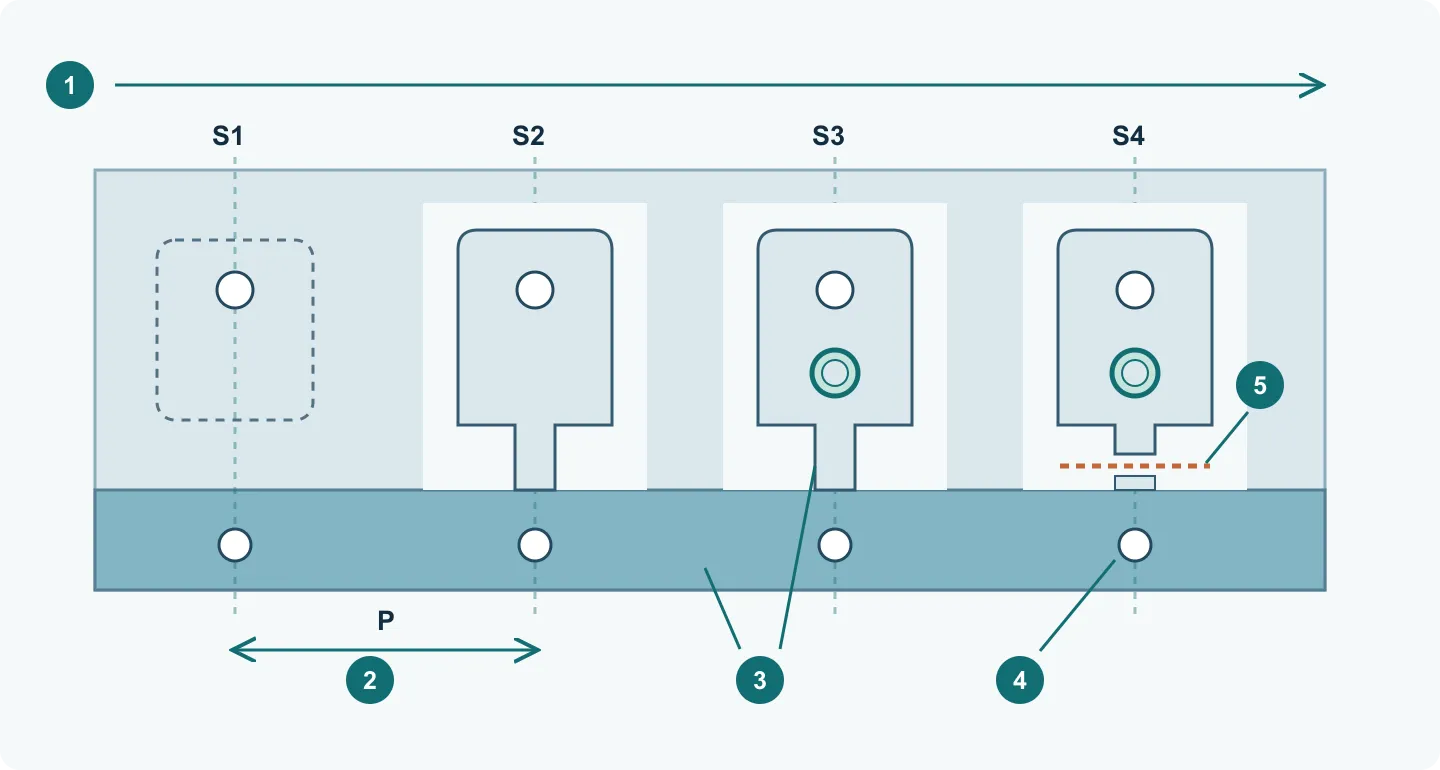
ストリップレイアウト図は、コイル材が各プレス行程後にどのように完成品へ近づくかを示します。部品向き、送り方向、送りピッチ、材料幅、キャリア位置、スクラップブリッジ、各中間形状の順序を決めます。材料歩留まりは重要ですが、理論スクラップが最少のレイアウトが必ずしも最も信頼できるわけではありません。ストリップは各成形工程で送り、位置決め、支持できる十分な剛性を持つ必要があります。
ピッチ P は1ストローク当たりの公称送り量であり、金型の全長でも、必ずしも完成部品の長さでもありません。フィーダーが材料を送り、パイロットがあらかじめ抜いた穴に入って残りの位置ずれを修正します。材料ガイド、フィーダーのリリース、パイロットの進入時期を合わせる必要があります。パイロットで傷んだキャリアを直したり、任意の大きさの送り誤差を補正したりすることはできません。
- 同じ部品を S1–S4 の順に追います。パイロット穴・機能穴の穴抜き→つなぎを残して外形を抜く→エンボス加工→最終切離し。同じストロークで他の工程にも別の部品が存在します。これは説明用の工程例であり、共通の金型設計ではありません。
- 連続するキャリアと、部品をキャリアにつなぐ部分を確認します。支持が必要な最後の加工が終わるまでは、どちらも除去しません。
- 成形・エンボス後のパイロット穴の縁と周辺の材料を確認します。穴の変形、つなぎ部の伸び、スクラップ詰まりがあると、工程間隔が正しくても位置決めを損ないます。
1ピッチの材料使用量を計算し、含まれない損失を確認する
計算例:1列取りで1ピッチにつき1個を製作します。材料幅 W=40 mm、ピッチ P=30 mm、穴を除いた部品の正味展開面積 A=720 mm² とすると、1ピッチの使用面積は W×P=1,200 mm² です。理論材料歩留まりは A/(W×P)=60%。残る40%はキャリアや穴抜きくずを含むレイアウト上のスクラップです。
1ピッチで n 個を取る場合は、部品が重ならない配置で n×A/(W×P) を使います。この幾何学的な比率には、コイル端部、立上げ品、不良品を含みません。キャリアを細くすると計算上の歩留まりが上がっても送りが不安定になる場合があります。材料の安定性、良品の産出量、排出方法を合わせて比較してください。
順送絞りの料帯設計:キャリア、連結部、絞り工程の連携
順送絞りは、帯材やコイル材を複数の絞り工程で段階的に成形する方法です。[8]定常生産では、各ステーションが異なる段階の加工物を同時に加工し、一つの加工物はストロークごとに次の工程へ進みます。
キャリアは加工物を搬送する連続した材料領域です。連結部(web)は加工物とキャリア、または隣接するブランクをつなぎます。すべて同じ板材の一部であり、製品に残らない材料にも必要な工程上の役割があります。[3][4]
柔軟な連結部(stretch web / compliant web)は接続端の相対変位に追従します。柔軟とは、変形がすべて弾性範囲内であることや、軸方向の伸びだけで変位を吸収することを意味しません。[3][4]
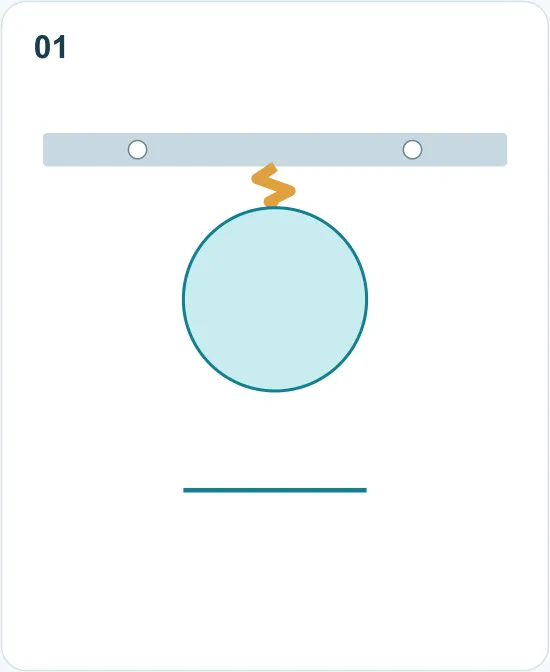
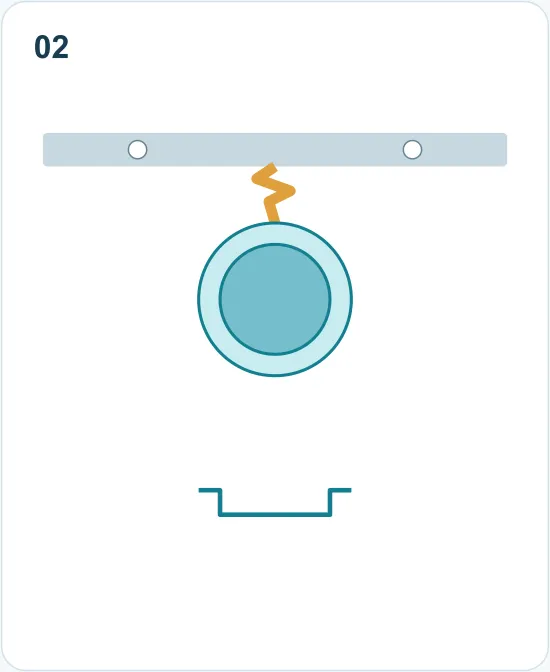
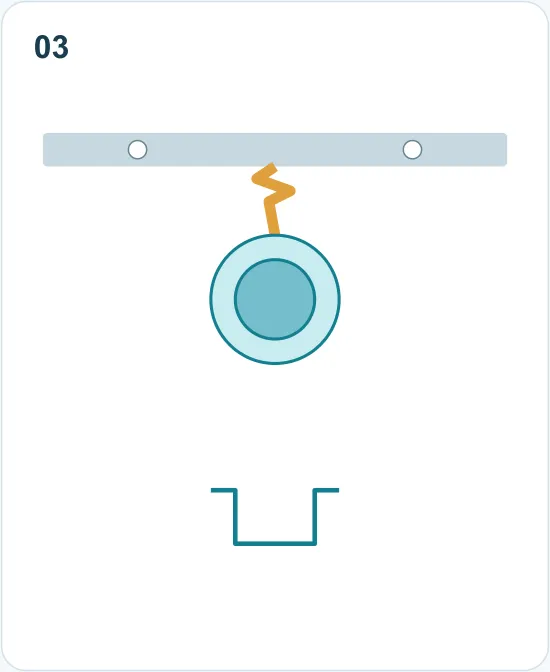
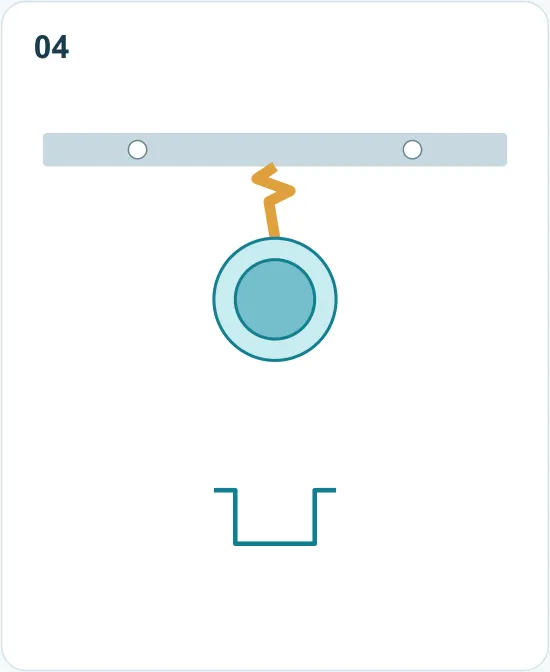
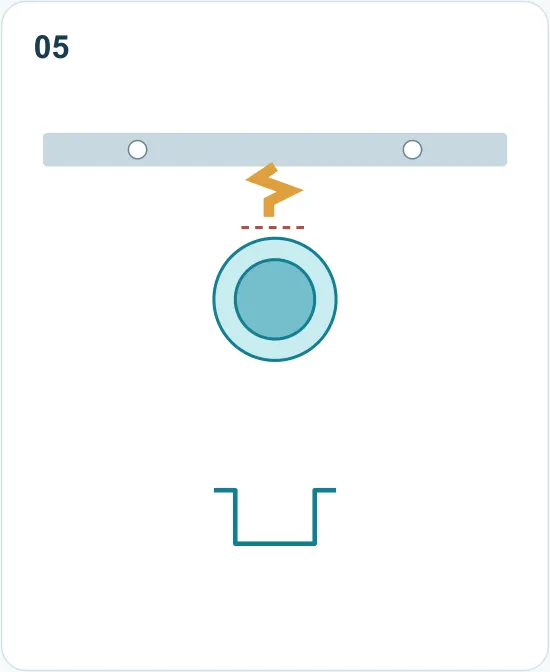
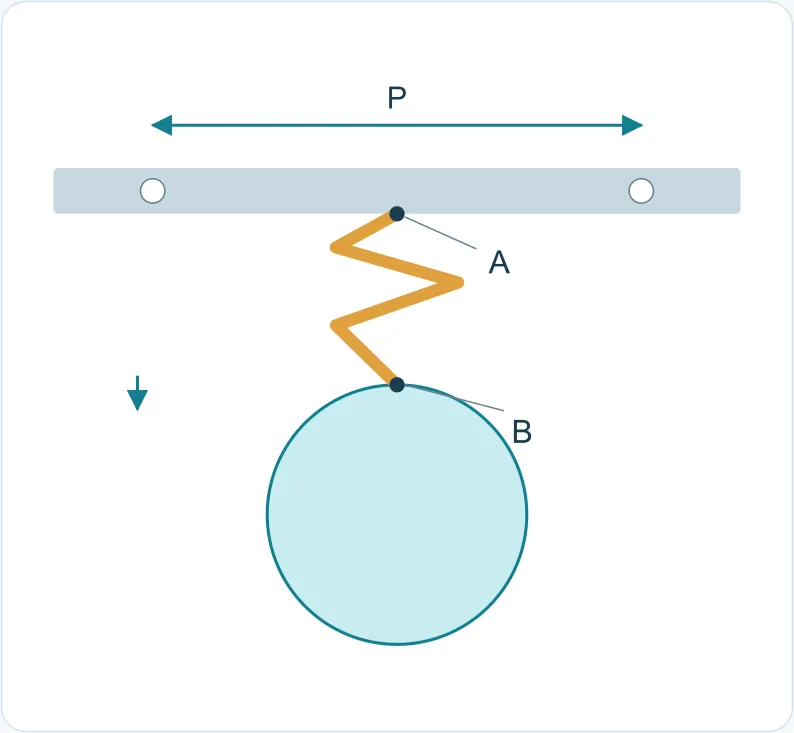
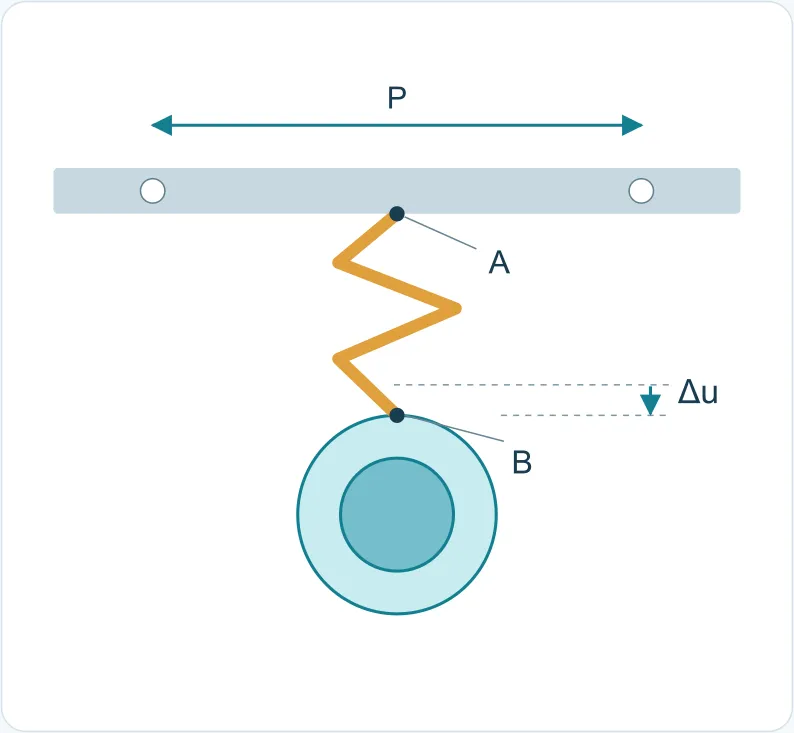
独立した原理図で、縮尺どおりではありません。寸法、弾性挙動、限界変位、安全性を指定・検証する図ではありません。A/Bは接続端、Pは公称ピッチ、Δuは相対変位です。各カップ図の径変化は対応し、角R、板厚、工具は省略しています。
| 要素 | 役割 | 確認事項 |
|---|---|---|
| キャリア | 加工物をつなぎ搬送する | 切除後の連続性、パイロット・支持領域 |
| 連結部(web) | 加工物、キャリア、隣接ブランクをつなぐ | 接続端、根元、有効経路、切離し、必要な柔軟性 |
| パイロット穴 | パイロットを受けて位置を決める | 周囲材料の変形 |
| 切込み・スクラップ領域 | 輪郭と工程スペースを解放する | 残る支持とスクラップ排出 |
| ピッチP・幅B | 送り量と帯材の横寸法 | ブランク、接続、工具、動作空間 |
絞り中の局所的な変位に追従する
絞りでは周囲の材料が成形領域へ流入します。移動する端部につながる連結部は、その動きに追従する必要があります。拘束が強すぎると連結部や製品を損傷し、搬送時の支持が弱すぎると繰返し位置が安定しません。[4]
フランジ付きカップを例に、Aをキャリア側、Bをブランク側の接続端とします。Bがカップ側へ移動すると、連結部はAに対するBの変位に追従します。パイロット穴の公称間隔Pは設計基準であり、実際のキャリアや穴間隔の変形は別途確認します。変位への追従能力と位置決めの安定性を分けて検証します。[4][5]
連結部を太くする、逃げ切込みを増やすだけでは解決しません。材料流入、接続端の変位、加工物の安定性、位置決め、最終切離しの条件を合わせて確認します。[3][4]
Distinguish nominal pitch from local movement
Consider a flanged cup on a single-side carrier. A is the carrier attachment and B is the attachment at the blank edge. If the flange edge at B moves toward the cup during drawing, the web must accommodate B moving relative to A. This does not permit uncontrolled displacement of the carrier pilot holes.
the attachment-motion diagram uses nominal pilot-hole spacing P as a layout reference and compares local states before and after forming. Actual carrier and hole-spacing distortion still need examination. A design intention to retain P is not evidence of stable location. Check web movement capacity and carrier stability separately.[4][5]
材料を解放しながら工程間の支持を保つ
フランジ付きカップの候補工程は、パイロット穴と初期切込み、連結部を残したブランク輪郭、初絞り、必要に応じた再絞り・整形、トリミングと機能加工、切離しです。実際には工程の分割、統合、順序変更が必要な場合があります。
図の円筒カップでは、再絞りによってカップ径を小さくし、深さを増し、壁とフランジの間で材料を再配分します。平面図と軸断面図の径の変化は対応しています。角R、板厚、工具は省略しており、この図から展開寸法を求めることはできません。[10]
各段階で、切る領域、残す接続、次工程の位置決めを明示します。早すぎる切除は支持を失わせ、遅すぎる解放はキャリアに変位を伝える可能性があります。高精度の機能穴は完成品の基準から加工時期を決め、後工程で穴形状・位置が変化しないか確認します。最終高さだけで再絞り回数は決まりません。材料状態、ブランク、角R、しわ押さえ、潤滑も影響し、中間焼鈍やライン外加工があれば連続生産のつなぎ方も再検討します。
| 工程状態 | 除去・保持する材料 | 接続と位置決め |
|---|---|---|
| 切込み後 | キャリア、連結部、パイロット領域を残す | 搬送経路と支持を保持 |
| 初絞り・再絞り中 | 材料を流し、干渉領域を解放 | 工具で制御し、連結部で端部変位に追従 |
| リフト・送り後 | カップはキャリアにつながった状態 | 通過と次の位置決め範囲への到達を確認 |
| トリム・機能加工・切離し | 形状を完成し接続を除去 | 加工・受取り支持を切離しまで保持 |
工程状態の説明であり、4ステーションを指定していません。材料、形状、工具に応じて分割・統合します。
Follow what remains connected and how it is located
These states explain the process, not a four-station requirement. Material, geometry and actual tools determine whether operations are split, combined or reordered.
キャリア配置を選ぶ
片側・両側キャリアは支持の配置を表し、固定・柔軟な連結部は接続特性を表します。別の設計項目であり、組み合わせることができます。同じ製品、材料、目標生産数を条件として比較します。[3][5]
| キャリア配置 | 支持の配置 | 確認事項 |
|---|---|---|
| 片側 | 搬送材料を片側に配置 | 回転、横揺れ、支持、パイロット位置 |
| 両側 | 両側から支持を配置 | 材料幅、切込み、必要な流動への拘束 |
連結部の特性を選ぶ
必要な変位に応じて連結方式を選びます。どちらのキャリア配置でも、支持、根元、隣接加工物への影響、切離し工具のアクセスを確認します。送り後の揺れと停止位置をリフト・送り動作と一緒に評価します。[3][5]
| 接続特性 | 必要な動き | 確認事項 |
|---|---|---|
| 固定 | 相対変位が小さい箇所 | キャリア、隣接加工物、パイロットへの変位伝達 |
| 柔軟 | 接続経路で変位に追従 | 根元、送り後の安定、切離しアクセス |
A web must do more than accommodate motion: the workpiece must also arrive in a suitable position. Review its dynamic response together with lifting and feeding.[5]
送りピッチ、材料幅、材料利用率を比較する
Pは公称送りピッチ、Bは材料幅です。初期ブランク、中間形状、連結部の変形、工具外形、スクラップ経路のスペースを確保します。完成カップが小さくても、初期ブランクも同じ大きさとは限りません。
同じ製品の定常部を比較するため、完成品の正味材料を基準にη = nAnet/(BP) × 100%と定義します。nは1回の送りで得る数量、Anetは製品に残る材料を元の等厚板材に換算した面積(mm²)、BとPはmmです。成形後の平面投影面積や、後工程で切除する材料を含むブランク面積とは区別します。
正味体積からAnet = Vnet/t₀、正味質量からAnet = mnet/(ρt₀)と換算します。t₀は元の板厚、ρは同じ材料の密度です。mm、mm³、gを使う場合、密度はg/mm³とします。めっき・塗膜、締結部品など元の板材以外の質量は除外します。
計算例:n = 1、Anet = 2600 mm²、B = 70 mm、P = 60 mmでは約61.9%、P = 56 mmでは約66.3%です。ただし工程・動作スペースを確保できることが前提です。先端・後端材、不良品、スクラップ回収価値は含みません。品質、持続可能な速度、停止、保守も比較し、計算値の改善を生産可能性の証明としません。
位置決め、リフト、送りを連携させる
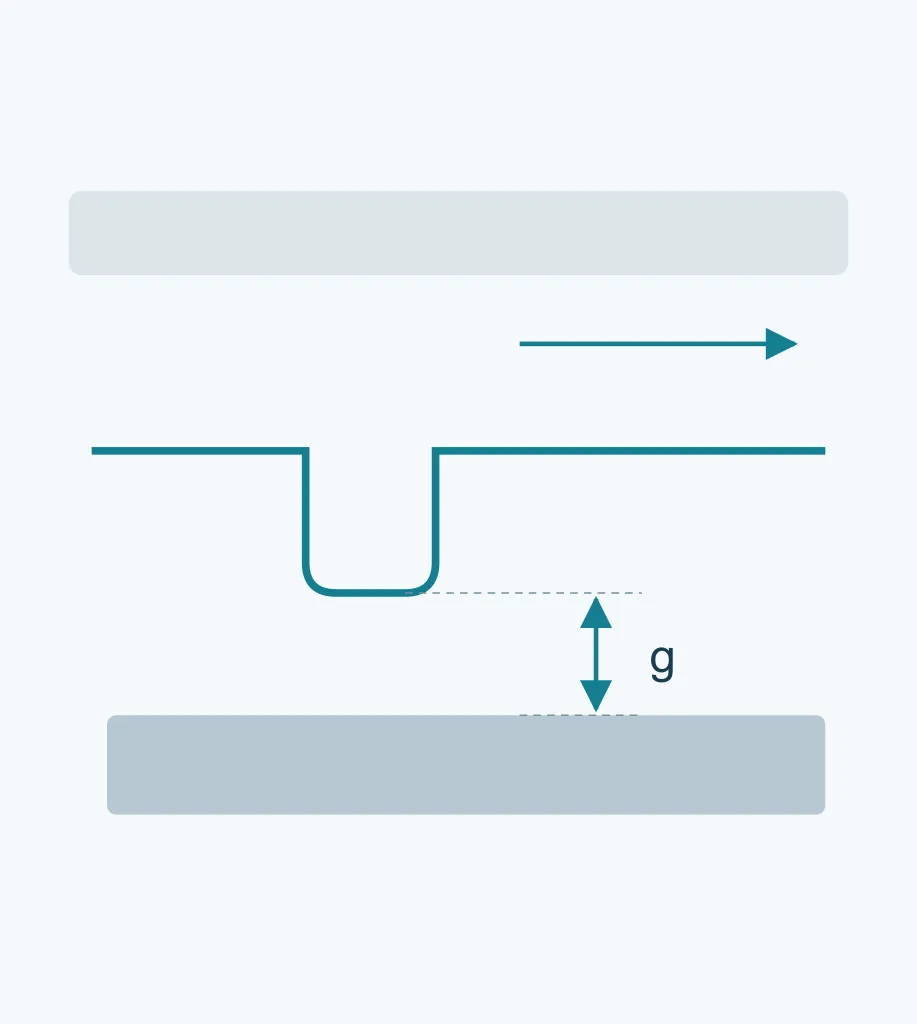
工具の退避、材料の持上げ、固定物・可動部の通過、最終位置まで一周期を追います。リフタは搬送空間をつくり、パイロットは位置決めに関与します。送り装置の把持・解放は、必要な位置修正を妨げないように協調させます。[5]
gは加工物の最下点と経路上の障害物の最高点との瞬間的な鉛直すきまです。揺れ、たわみ、寸法ばらつき、調整余裕を考慮し、全動作中の最小値を確認します。「絞り深さ+一定の余裕」だけでは全段階の通過を証明できません。
- 送りを完了し、位置決め可能な範囲で加工物を支持します。
- パイロットの進入、送り装置の位置修正許容、押さえ条件を協調させます。
- パンチ、パイロット、押さえ部の退避と、持上げ・下型からの離脱を確認します。
- かみ合いや障害が解放されてから送り、揺れと到達位置を観察します。
機能上の関係であり、共通のクランク角度や完全に分離した動作区間を指定しません。型、送り装置、プレスによって制御された動作の重なりがあります。[5]
Establish the transfer conditions within each cycle
These are functional relationships, not universal crank angles or fully separate motion phases. Controlled overlap may occur; review the die, feeder and press together.[5]
不具合の位置から確認箇所を絞る
材料ロット、発生工程、動作条件を記録し、帯材全体と工程別サンプルを残します。同じ症状にも複数の原因があり、連結部、パイロット領域、成形部との位置関係から調査します。
| 現象 | 最初に調べる項目 | 残す記録 |
|---|---|---|
| 連結根元の割れ | 切込み遷移部、損傷、累積変位 | 工程別サンプル、拡大像、変形順序 |
| 送り後の位置不安定 | 支持位置、剛性、動作 | 連続映像、位置計測 |
| 穴変形・位置ドリフト | キャリアと送り・位置決めの競合 | 穴形状、間隔、帯材平たん度 |
| 局所破断・肉厚不均一 | 流動、拘束、角R、押さえ、潤滑 | 破断位置、肉厚分布、設定条件 |
| フランジしわ | 接触、力、流動、支持 | 発生工程、領域、条件変化 |
押さえ力不足はしわを許し、過大な力は材料流入を妨げ破断を促すことがあります。しわだけを消すために加圧を続けず、連結部周辺の変形と肉厚も再確認します。[10]
工程を審査し、比較できる記録を残す
各工程で材料がどう製品に変わり、どの寸法・外観で確認するのか、キャリア、連結部、パイロット、支持部によって次工程へどう到達するのか、工程をどう検証するのかを説明できるようにします。
累積変形、工程別サンプル、完成寸法、肉厚、予定条件での連続送りを確認します。良品一個だけでは安定運転を示せません。相談時は図面、スケッチ、写真に組立、シール、外観の重要箇所と数量・疑問点を示してください。材料、板厚、公差が未確定でも構いません。先に料帯設計を完成させる必要はありません。
順送絞りの柔軟な連結設計:切込み、S字ウェブ、局部逃がし
順送絞りは、帯材またはコイル材の中で絞り工程を順次行い、部品を形成する方法です。「絞り」は成形操作を、「順送」はステーションと帯材送りの構成を表します。[8]
キャリアは部品を支持して搬送する連続領域です。連結ウェブはブランクとキャリア、または隣接ブランクを結びます。柔軟なウェブ(stretch web)は接続点間の相対変位に対応しますが、変形がすべて弾性範囲内という意味ではありません。[3][9]
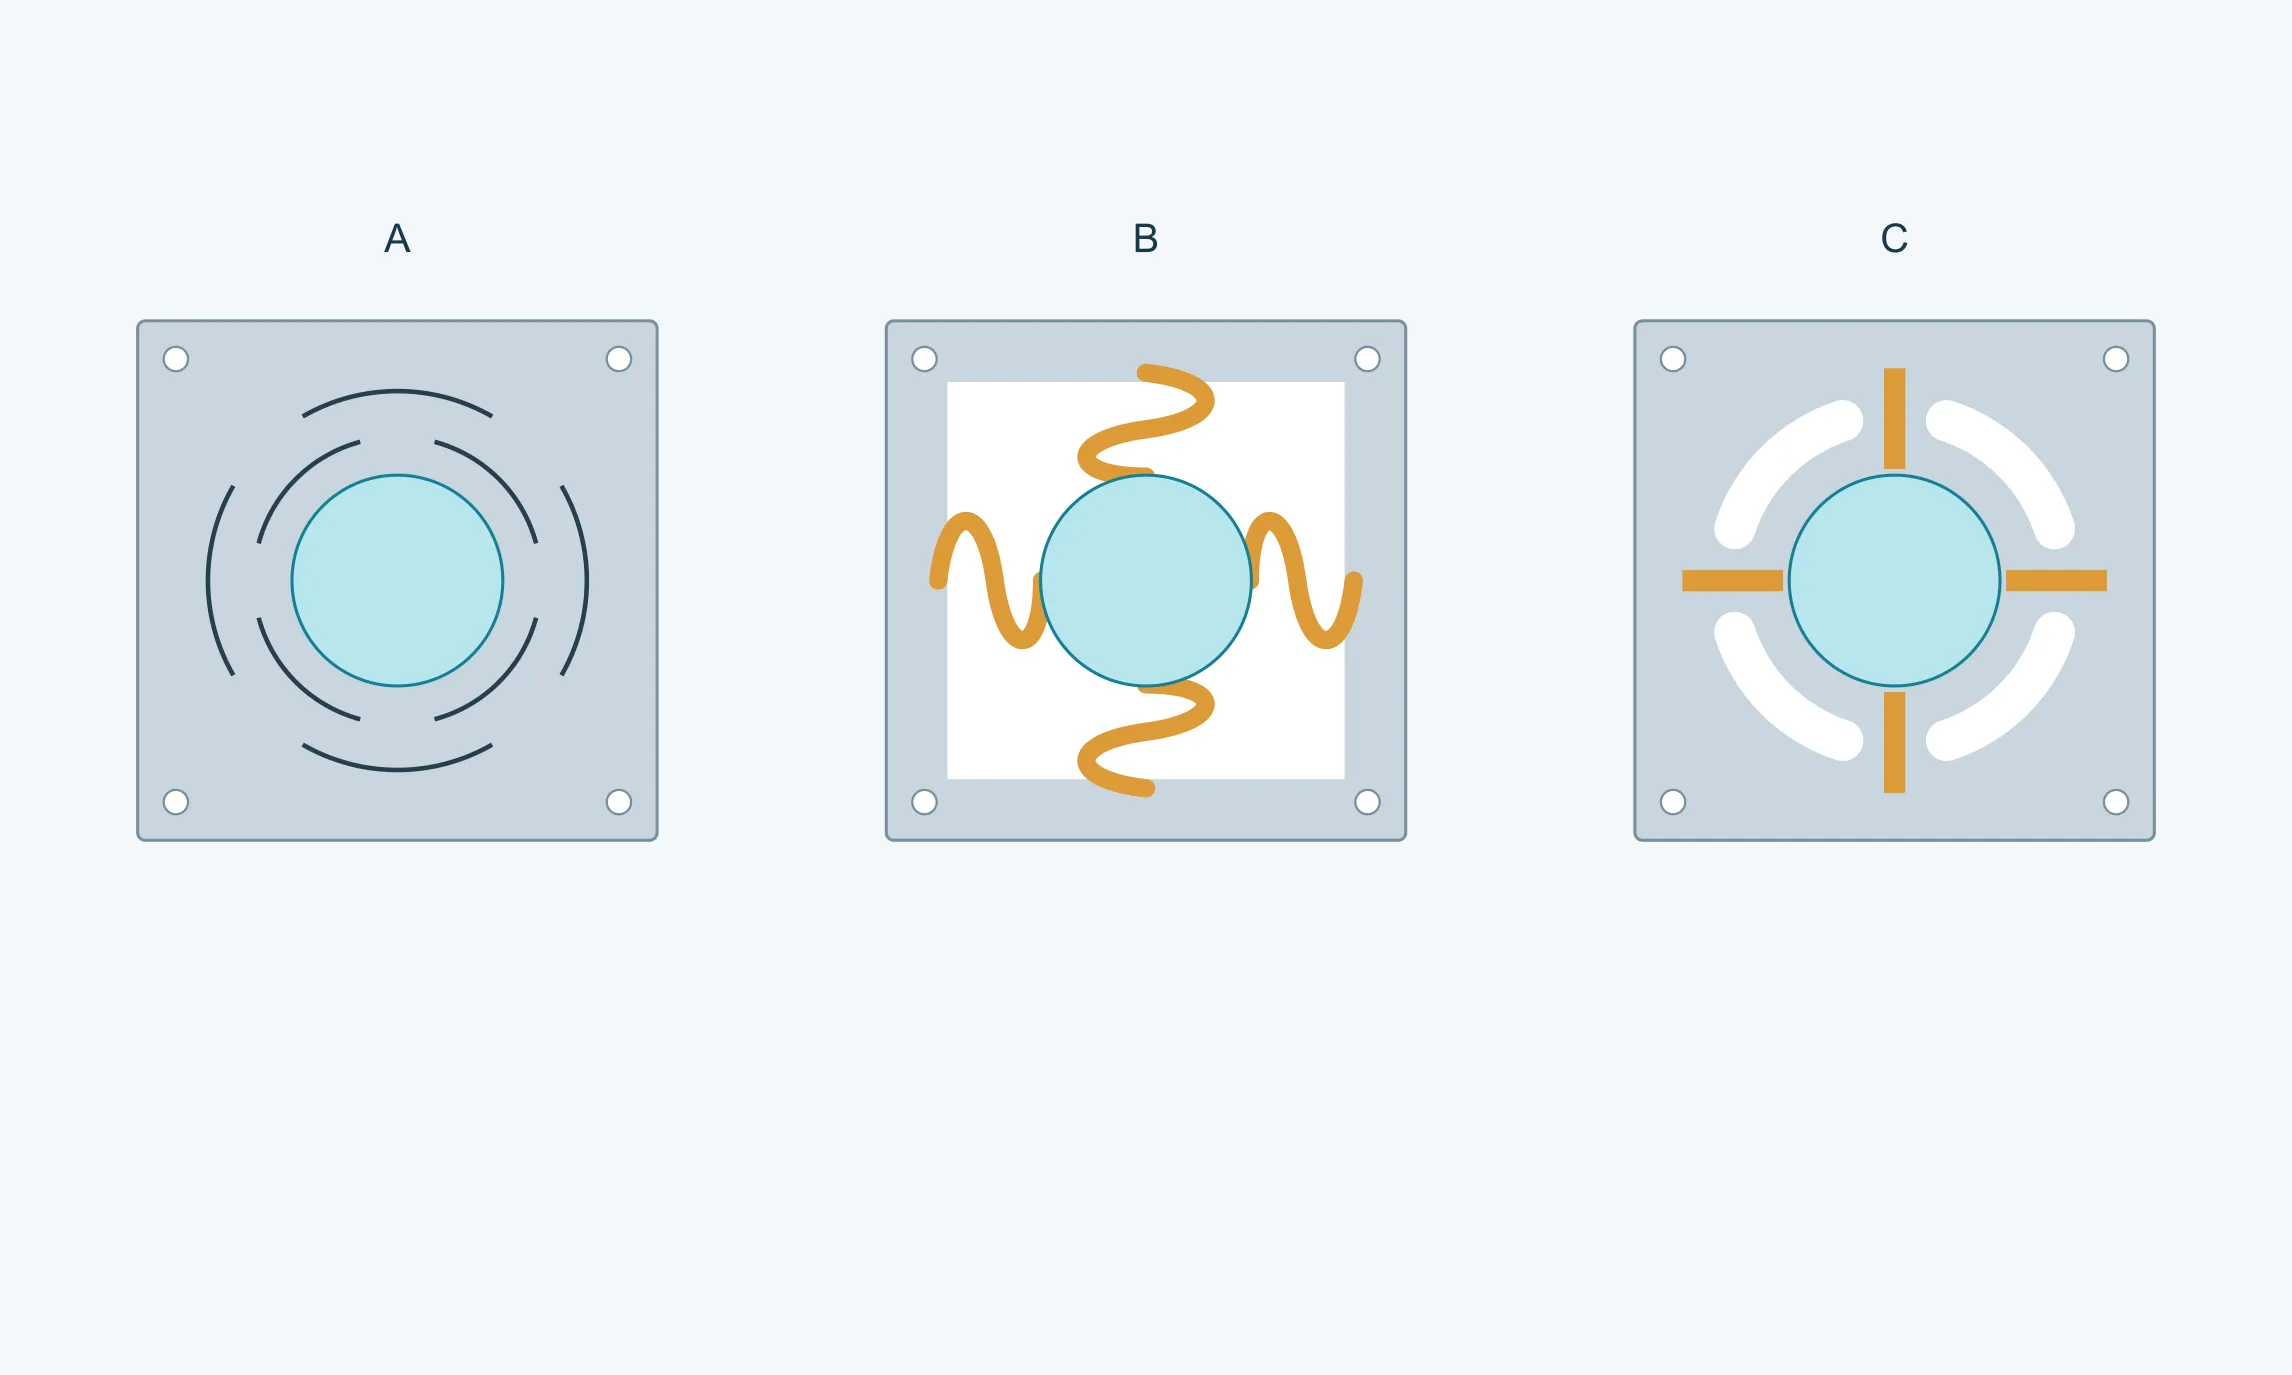
切込み、S字ウェブ、局部逃がしは組み合わせ可能な設計例であり、相互に排他的な標準分類ではありません。まず接続点の移動方向と量を定め、残した材料で安定して搬送できるかを確認します。
部品形状、材質、板厚、1送り当たりの個数、工程、品質条件を統一します。表は確認事項であり、固定的な優劣順位ではありません。
| 項目 | 工法上の切込み | S字ウェブ | 局部逃がし |
|---|---|---|---|
| 工法材料 | 切るだけの領域と最終スクラップはどこか | ウェブと逃がしで幅・ピッチが増えるか | 何を除去し、何を残すか |
| 相対変位 | 必要な動きに対応できるか | 局部破損なしに動けるか | どの方向が自由で、何が拘束されるか |
| 送り安定性 | 制御できない曲げ・ねじれを防げるか | 揺れと着座ばらつきは許容内か | 残る支持経路は確実か |
| 不具合観察 | 切込み端、根元、キャリア変形 | 根元、曲線部、揺れ、位置 | 開口端、細い連結、パイロット周辺 |
| 確認 | 工程品と帯材全体 | 成形状態と連続搬送 | 拘束解除の順序と残る支持 |
工法上の切込み:局部を切り、連結経路を残す
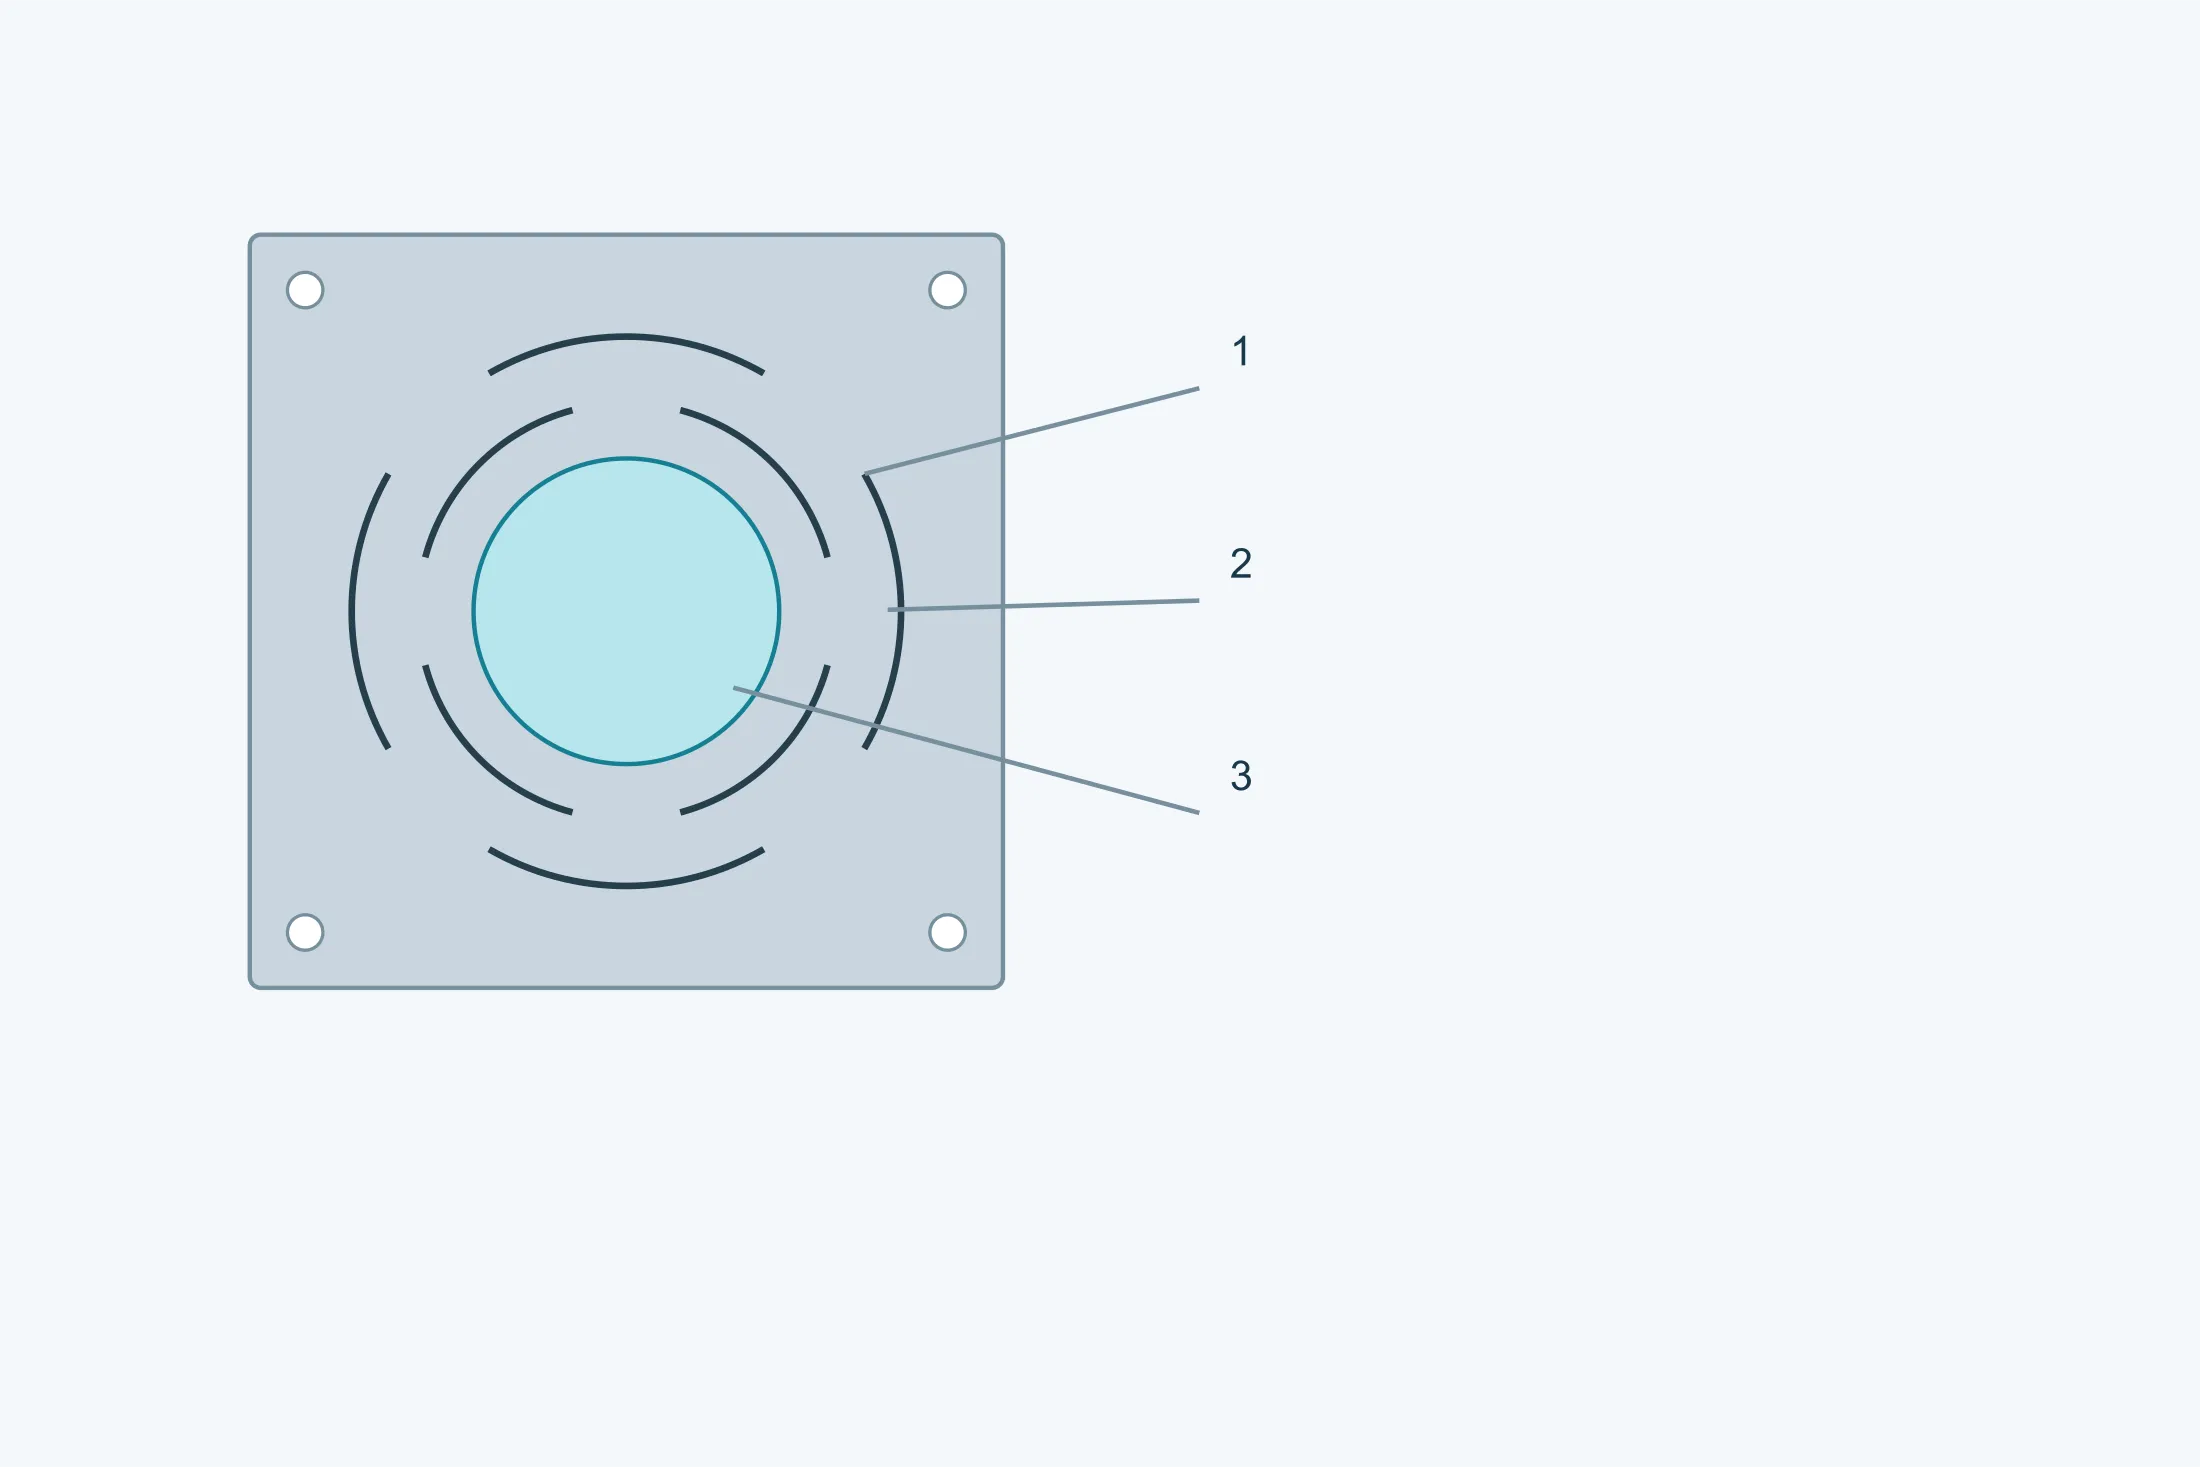
工法上の切込みは、周辺全体を打ち抜かずに線に沿って板を切り離します。図の細線は切断位置で、同じ幅の材料を除去した溝ではありません。一部のトリミングを切込みに置き換えれば、局部的なスクラップを減らせる場合があります。[6]
「スクラップレス」の範囲を明確にします。独立した切りくずが出なくても、キャリア、穴、トリミング、コイル端部の損失は残る場合があります。変位能力は切込み配置、経路長、接続位置、変形に依存します。短い経路では根元への変形集中やキャリア、隣接工程への影響が生じ得ます。
成形時の意図した動きは機能ですが、搬送時の制御できない曲がり、ねじれ、垂れ、位置変化は別の問題です。送りに必要な強度を残します。[7]
S字ウェブ:経路、変位、搬送安定性
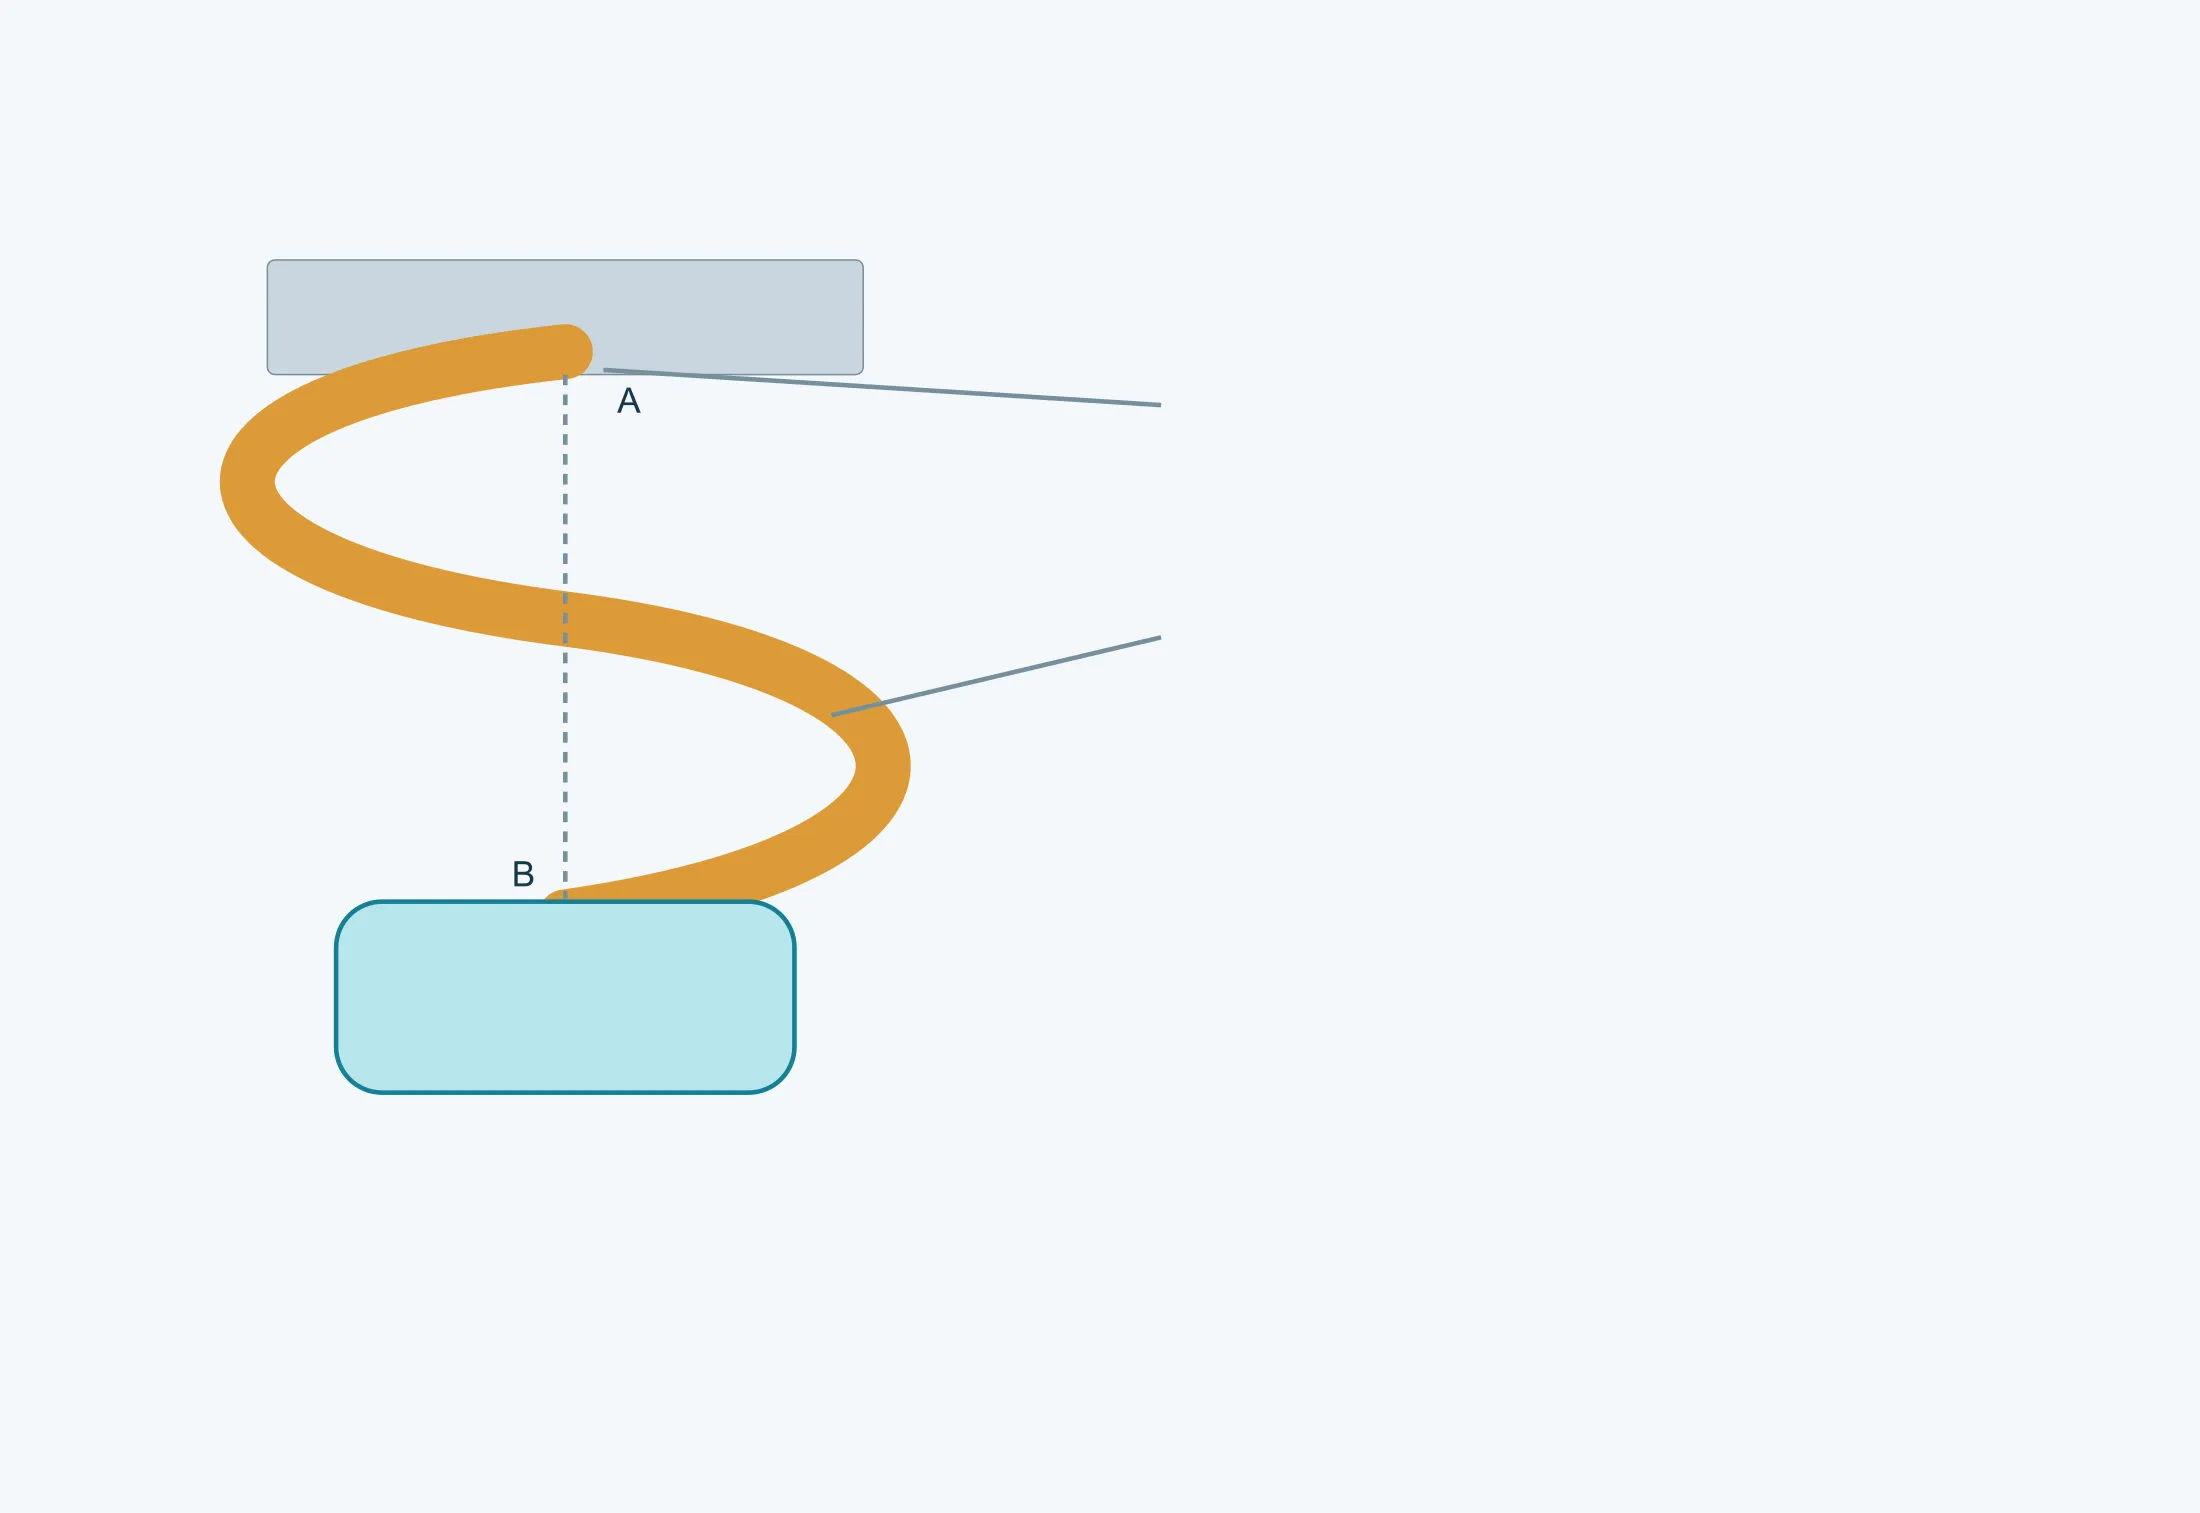
S字ウェブは接続点間に曲がった材料経路を設けます。短い直線部の軸方向伸びだけに頼らず、形状変化で相対変位に対応できます。長さ、幅、半径、材料状態、拘束、接続位置が挙動を決めます。[4]
短い連結では必要な動きに対応できない場合の候補です。ウェブと逃がしのために帯幅、ピッチ、除去面積が増えれば歩留まりが下がる場合がありますが、S字だから常に最低とは限りません。
ある研究では、対象としたS字ウェブはI字ウェブより動的応答と位置決め後のばらつきが大きくなりました。成形自由度と搬送安定性を同時に検討する必要を示しますが、全S字形状へ一般化はできません。[5] 大型・異形だけでS字を選ばず、質量、張出し、支持、工具空間も確認します。小部品でも大きい接続点変位が必要な場合があります。
局部逃がし:切込み、端部切欠き、閉じたスロットの区別
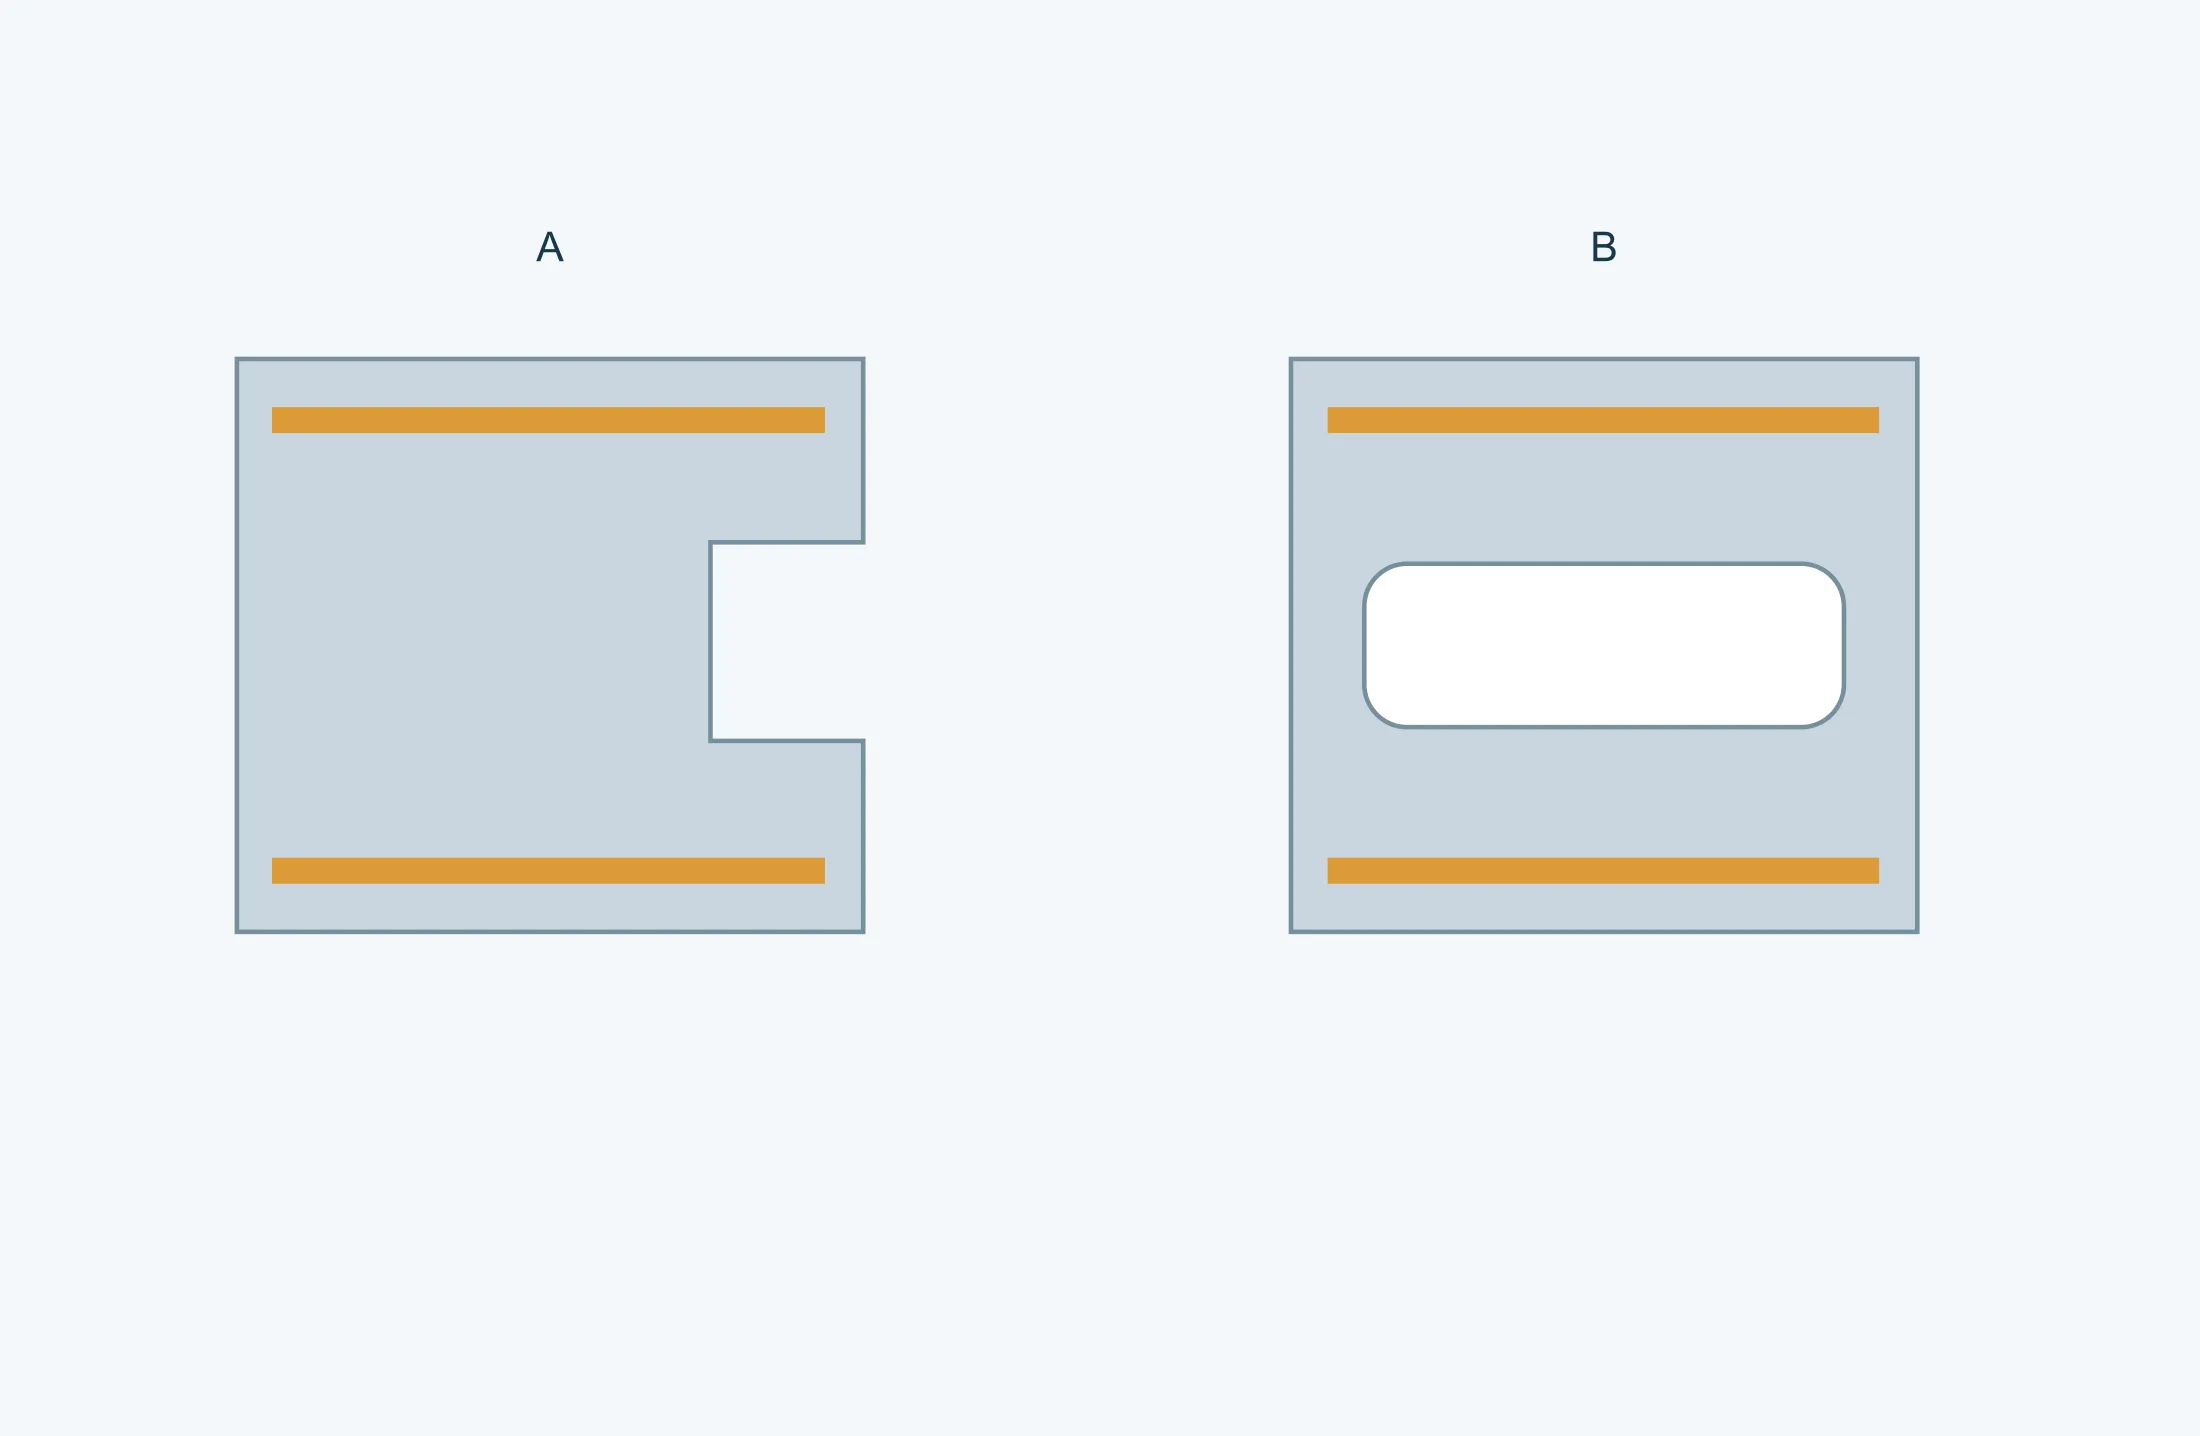
「局部逃がし開口」はここで用いる説明上の名称です。線状の切込み、外縁に開く切欠き、輪郭が閉じた穴・長穴を区別します。閉輪郭の穴抜きと開輪郭の切欠き加工は異なります。[8]
どの拘束を解き、どの連結を残し、荷重をどう伝えるかを特定します。切込みや経路の変更は変位不足や工法材料の過多を改善する候補ですが、同じ部品の実現可能なレイアウトで比較します。
開口を増やせば柔軟性や材料歩留まりが自動的に改善するわけではありません。支持を断ち、開口端や細いウェブに変形を集中させる場合があります。平板から最終切離しまで確認します。[4] 名称は特徴の説明であり、標準化された帯材区分ではありません。
荷重と部品移動を制御するようステーション順序を組む
各ステーションは、後続ステーションが必要とする条件を壊さずに、自身の作業を完了すべきです。典型的な順序には、パイロット穴の作成、内部特徴のパンチ、予備成形、残りの曲げまたは絞り、選定幾何のリストライク、最後の部品分離が含まれ得ます。正しい順序は幾何と材料挙動に依存し、汎用工程図をそのまま転用できません。
金型エンジニアは、ストリップ強度を保ち、パンチ空間を確保し、荷重の過度な集中を避けるよう工程を配分します。成形は近傍特徴を変位させ得るため、一部の穴は主成形の後に打ち、別の穴は位置決めのために先に作ります。軽負荷ステーションは、ストリップ回復、センシング、後続修正に使えます。どの工程が重要寸法を確立し、成形後にどう検査するかをレビューしてください。
材料、プレス、送りの仮定を合わせる
材料グレード、状態、板厚、コイル状態は、ブランキング力、スプリングバック、成形限界、潤滑、金型摩耗に影響します。大分類だけを書くのではなく、許容する材料仕様と代替ルールをサプライヤーへ提供してください。導電、外観、硬さ、めっき適合性、耐食性が機能要件である場合は、図面と購買仕様と合わせて提供します。
ルートはさらに、プレストン数、テーブル寸法、閉じ高さ、ストローク速度、送り装置、コイル搬送にも左右されます。バイヤーは、予定金型がプレスと適合することをサプライヤーに確認させるべきです。後続の洗浄、バリ取り、めっき、熱処理も説明してください。搬送方法が表面と幾何の保護を要することがあるためです。
現実的な生産量仮定で金型方案を決める
順送金型は生産資産なので、見積に必要な情報は初回発注数量だけではありません。予想年間数量、典型ロット、ピーク需要、プロジェクト期間、予測の不確実性を提供してください。これらの入力は、過剰設計も能力不足も避け、プロジェクトに合う金型構造、消耗部品、自動化程度、検査頻度、保全計画の選定を助けます。
見積比較時は、プロジェクト全体の仮定を揃えてください。金型範囲、予備部品または消耗部品、金型所有権、保管、保全記録を明確にします。部品価格は対応する生産量と材料基準を書いてください。需要が変わり得る場合は、複数の年間数量レンジを求め、材料購買、段取り、生産タクトの影響を示させます。
金型製作とトライアルを管理された学習サイクルとして計画する
金型完成は、承認済み量産を意味しません。初期トライアルは、ストリップ送り、パイロットピン進入、ステーション時系列、部品離脱、成形挙動、完成状態を検証します。サプライヤーはトライアル証拠に基づき、すきま、成形部品、シム、圧力、潤滑、送り設定を調整し得ます。売買双方は、意味のある各トライアル段階についてサンプル数量と測定範囲を取り決めてください。
番号付きトライアルと図面改訂を使い、観察結果を追跡可能にします。トライアル報告は、金型、材料、関連プレス条件、測定結果、欠陥、修正、未結項の状態を示すべきです。取り決めたサンプル、寸法報告、材料証拠、必要な表面処理または組立検査が承認計画に適合して初めて、量産を承認できます。
量産開始前に生産管理と金型保全を定義する
一度の合格トライアルだけでは、繰り返し生産過程が安定していることの証明になりません。開始前に、段取り、生産中、最終検査でそれぞれどの特性を確認するかを決めてください。センサーは送り、落下、ミスフィード、その他の金型状態を監視でき、寸法と目視検査は出力を確認します。管理計画は部品の実際のリスクを反映し、すべての寸法を同じ頻度で検査すべきではありません。
保全は、清掃、潤滑、刃研ぎ、消耗部品交換、修理後の検証をカバーすべきです。生産カウントと保全事象をどう記録するか、修理後の金型をどう生産へ戻すかを尋ねてください。金型がバイヤー所有である場合は、発注前に保管、防護、記録アクセス、移管、廃棄条件を定義します。
エンジニアリングチームが実際のルートで見積もれる RFQ を準備する
管理された 2D と 3D ファイル、材料と板厚、重要寸法、バリと外観要件、表面処理、年間数量、ロット、プロジェクト寿命を送ってください。はめ合い情報、組立方法、梱包要件、品質文書、仕向地が製造または物流に影響する場合も合わせて提供します。DFM でサプライヤーが質疑できる仮定を明示し、隠さないでください。
サプライヤーに工程ルート、金型範囲、トライアル計画、サンプル成果物、部品価格基準、マイルストーン、除外項を説明させてください。価値ある見積はエンジニアリング仮定を公開し、バイヤーに一貫した比較基礎を与え、抜け、検査不足、不適切な金型に依存する低価格のリスクを下げます。
| 判断領域 | 提供または求めるべき情報 | 重要な理由 |
|---|---|---|
| 部品機能 | 基準、重要特徴、はめ合い背景、バリ面、外観面 | ストリップレイアウトとステーション判断に影響する要件を守ります |
| 材料 | グレード、状態、板厚、コイル状態、許容代替 | 成形、荷重、スプリングバック、金型摩耗に影響します |
| ストリップレイアウト | 送り方向、送りピッチ、材料幅、キャリア、パイロットピン、切断点 | 材料歩留まりを送りと部品支持に結び付けます |
| ステーション計画 | パンチ、成形、リストライク、センシング、分離の順序 | 重要幾何がどう確立され保護されるかを示します |
| 需要 | 年間数量、ロット、ピーク要件、プロジェクト期間 | 金型構造と部品価格の基礎を作ります |
| トライアル | トライアル段階、サンプル数量、寸法報告、承認責任者 | 金型製作から承認までの管理された経路を作ります |
| 生産管理 | 段取り検査、工程検査、センサー、保全記録 | 承認トライアル後の繰り返し生産を支えます |
| 商務範囲 | 金型所有権、予備部品、保管、保全、除外項、マイルストーン | 異なる仮定での見積比較を避けます |
- MISUMI — Pilot, material and guide relationships
- MISUMI — Bridge and carrier
- Cimatron 2026 — Strip Web
- AutoForm Engineering — EP 3654225 B1
- Dylan Budnick (2022) — A Methodology for Data-Informed Process Control in Progressive Die Sheet Metal Forming
- Komacut — Design Tips for Stamping Parts with Progressive Dies
- MISUMI — Method for Connecting Blanks
- 《金属板材成形》2024年第10期 — 冲压术语:冲压工艺篇
- Hexagon — FormingSuite Professional 2021.1 Quick Start Guide
- MISUMI — Structure of Drawing Dies: Redrawing Die 1 / 2 (#039–040)