製造プロセス金属プレスプロセス:DFM から量産まで
図面がどのように流れるかを確認できます。RFQ 情報の入力、DFM リスクレビュー、見積、試作、プレス金型開発、トライ、パイロット生産、承認書類、管理された量産まで。
±0.02 mm 公差重要寸法は図面と工程レビューにより確認
ISO 9001 / ISO 14001品質・環境マネジメントシステム 01顧客図面と要件02技術レビューと DFM03見積とプロジェクト開始04サンプル方案の確認05サンプル製作06社内検査07顧客検証08図面凍結09量産金型設計10金型製作11金型トライと調整12パイロット生産13顧客承認14プレス量産15継続的品質管理
代表的な生産ルート
3つの部品ファミリー、3つの想定工程組み合わせ
以下は匿名化した代表ルートであり、工程の組み合わせ方を説明するためのものです。顧客事例や特定部品の製造仕様ではありません。実際の工程、順序、検査点、外部加工は、発行図面、材料と表面処理要件、数量、合意したプロジェクト品質計画に基づいて確定します。
成形、二次加工、表面処理、検査、梱包が、3つの一般的な金属部品ファミリーでどのように組み合わせうるかを示します。
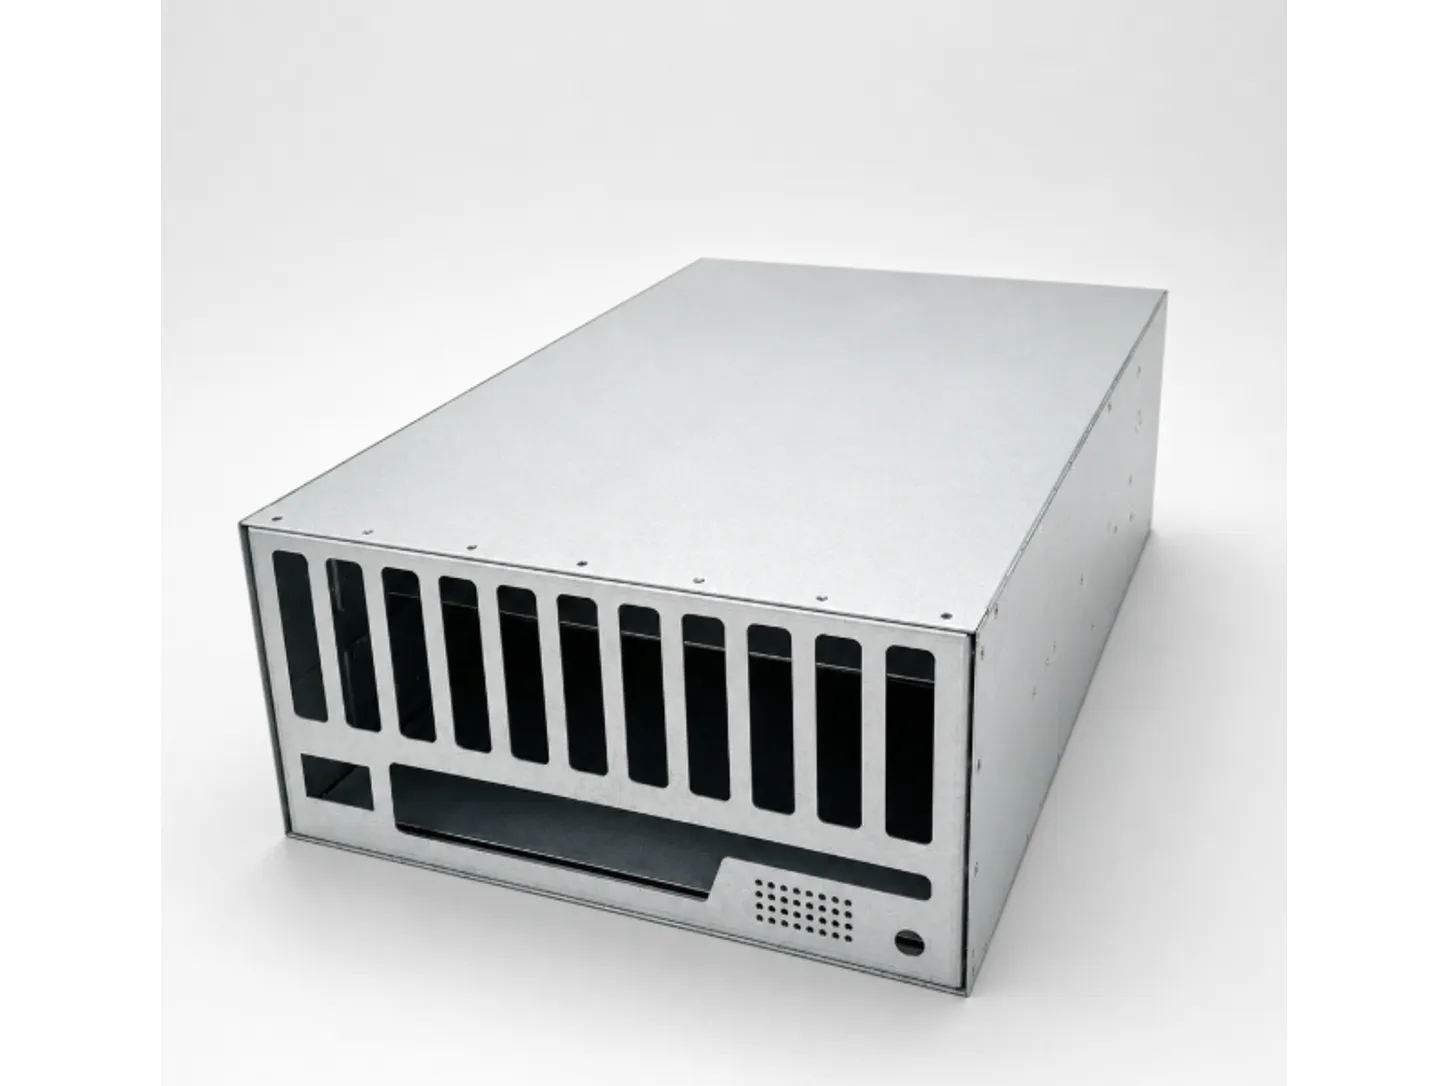 代表製品画像 — 工程記録ではありません
匿名化したルート例板金筐体部品
代表ルートでは、組立検査の前に穴加工、成形、ねじ加工、ハードウェア取付けを組み合わせることがあります。
- 01パンチングと皿もみ
- 02トリムと二次パンチング
- 03タップ加工
- 04ヘム、曲げ、成形
- 05リベット取付けと圧入リベット
- 06組立と検査
一般的な検査点検査点には、穴位置、ねじ状態、成形形状、ハードウェアの着座、最終嵌合が含まれます。
代表的な生産ルートです。実際のステップ、管理項目、外部工程は図面と承認済みプロジェクト計画によります。
筐体図面をアップロード 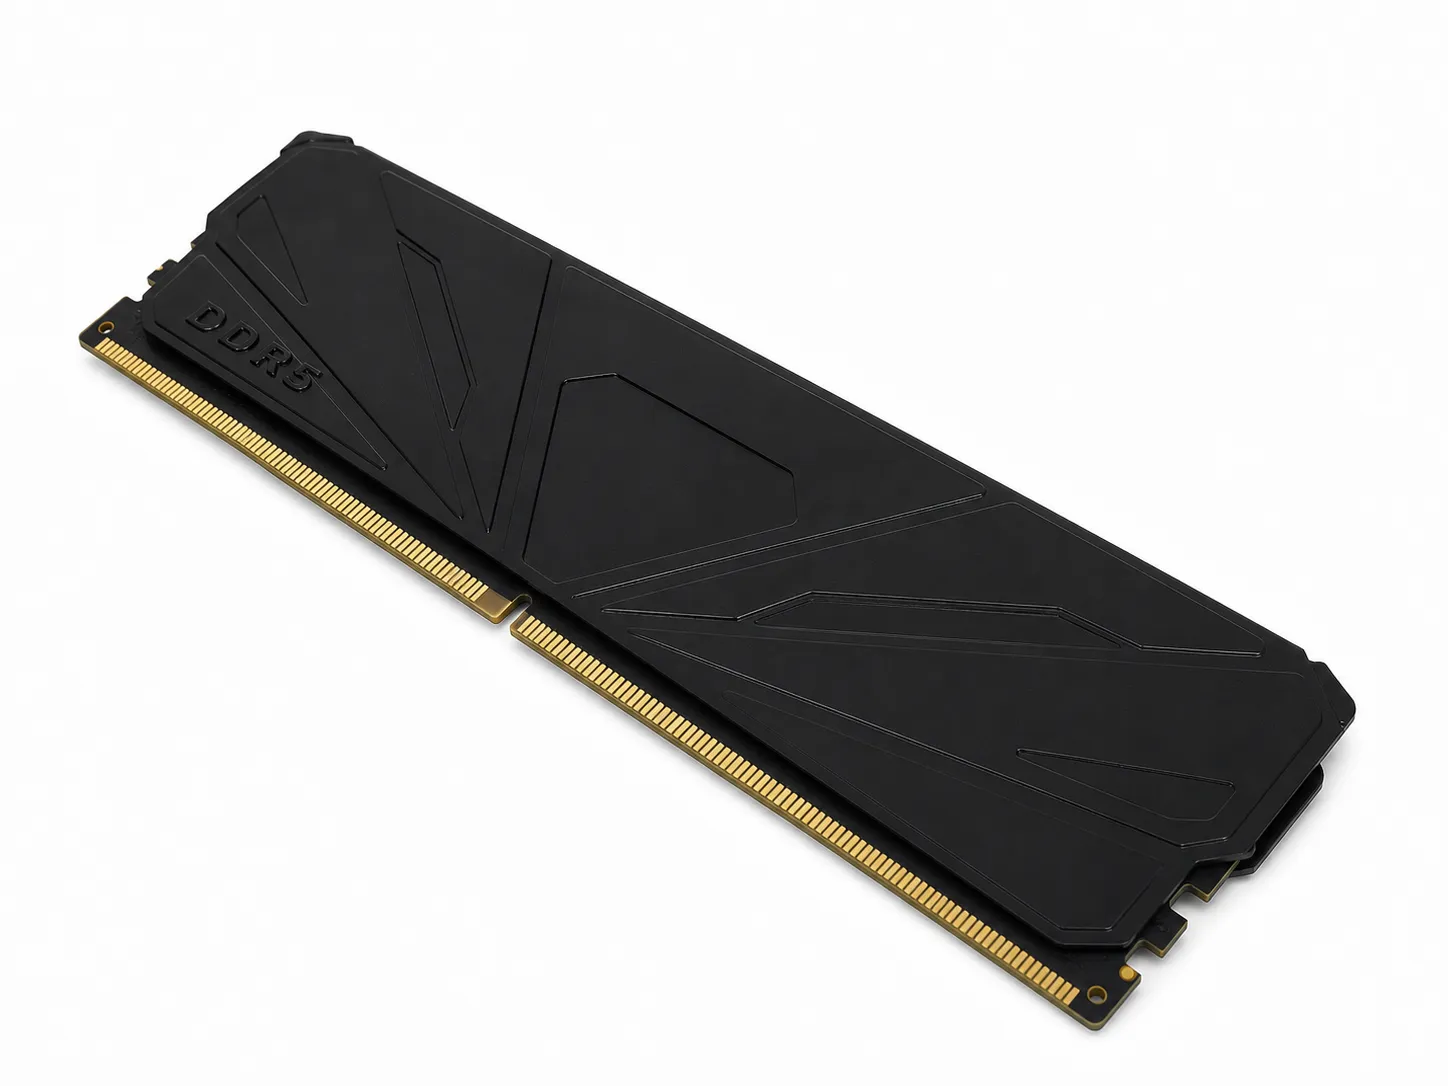 代表製品画像 — 金属ヒートスプレッダのみが対象で、メモリモジュールは状況説明用です
匿名化したルート例プレス放熱部品
代表ルートでは、プレス成形と、プロジェクトで定めた表面処理・外観検査をつなげることがあります。
- 01プレスと成形
- 02組立検査
- 03保護フィルム除去
- 04指定がある場合の調整サンドブラスト
- 05指定がある場合の調整アルマイト
- 06表面処理後検査
- 07部品分離
- 08指定がある場合の化粧エッジまたはテクスチャ仕上げ
一般的な検査点検査点には、エッジ状態、打痕、傷、色の均一性、表面外観が含まれます。
代表的な生産ルートです。実際のステップ、管理項目、外部工程は図面と承認済みプロジェクト計画によります。
プレス部品の図面を送る 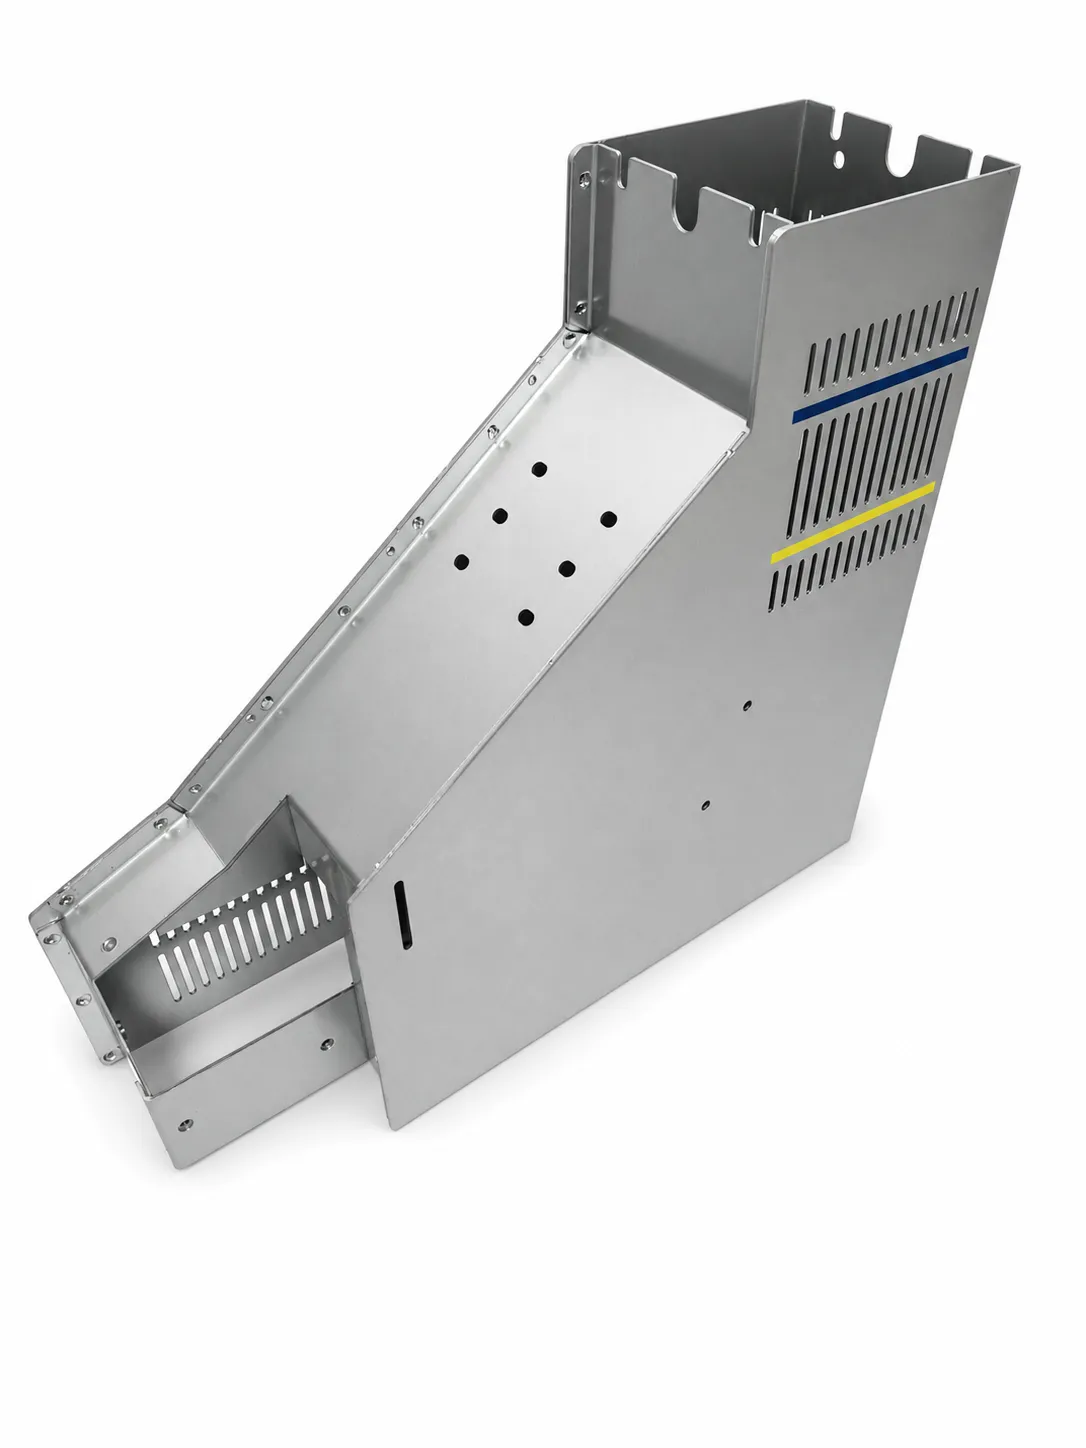 代表製品画像 — 工程記録ではありません
匿名化したルート例多工程板金アッセンブリ
代表ルートでは、ハードウェア取付け、二次加工、組立、必要に応じた外部表面処理、マーキング、梱包を組み合わせることがあります。
- 01成形
- 02ハードウェア挿入と圧入リベット
- 03タップ加工
- 04組立と研磨
- 05調整された外部表面処理
- 06受入確認
- 07指定がある場合のスクリーン印刷
- 08最終検査と梱包
一般的な検査点検査点には、ハードウェアの着座、ねじ状態、表面外観、印刷マーキング、梱包保護が含まれます。
代表的な生産ルートです。実際のステップ、管理項目、外部工程は図面と承認済みプロジェクト計画によります。
多工程部品について相談する 詳細ワークフロー
OEM プレス金属部品の 12 段階生産プロセス
12 工程段階顧客情報の入力
図面、3D/2D ファイル、材料要件、表面処理、年間数量、納入リズム、検査基準、包装および組立環境を収集します。
- 材料グレード、板厚および公差要件を確認します。
- 寸法公差、GD&T(幾何公差)、重要寸法および重要品質特性を審査します。
- バリ方向、せん断面品質、R、フランジ、絞り深さおよび成形限界を明確にします。
- 洗浄、防錆、めっき、粉体塗装、塗装、ヘアライン、サンドブラスト、アルマイト、電着塗装、レーザーマーキング、研磨、ポリッシュ、鏡面仕上げ、シルク印刷、パッド印刷、UV印刷などの表面要件を確認します。
- 溶接、リベット、タップ加工、熱処理または組立の要否を確認します。
- 年間需要に応じて金型方針を決めます。単発金型、複合金型、順送金型、または多ステーションのトランスファー金型。
RFQ 情報チェックリスト図面一式初期リスク質問
エンジニアリングレビューと DFM
見積または金型着手の前に、図面レビューとプレス可製造性分析を完了します。
- 部品が安定してプレス成形できるかを評価します。
- 可製造性のために必要な図面変更を特定します。
- スプリングバック、割れ、しわ、バリおよび表面外観のリスクを評価します。
- ブランキング、パンチング、曲げ、絞り、リストライク、トリミング、成形などの工程方案を決めます。
- 金型方案、金型寿命、納期およびプロジェクトリスクを評価します。
DFM レビュー所見工程方案リスク一覧見積・納期の根拠
見積とプロジェクト開始
サンプルまたは金型着手前に、商務範囲を確定し、社内プロジェクト一式を組み立てます。
- 部品単価、金型費、サンプル費、納期、支払条件および受入基準を確認します。
- プロジェクト計画、BOM および製造工程ルートを策定します。
- 初期コントロールプラン、検査計画および金型開発計画を作成します。
見積書プロジェクト計画BOM初期コントロールプラン金型開発計画
サンプル方案の確認
部品の複雑さ、検証目的およびプレスリスクに応じて、適切な試作ルートを選びます。
- 単純な板金部品はレーザー切断と曲げで対応します。
- 構造検証は CNC、ワイヤ放電加工(EDM)または試作機械加工で行います。
- 実プレスに近い状態が必要な場合は、簡易金型を用います。
- リスクの高い絞り、フランジまたはスプリングバック領域は、部分トライで検証します。
試作ルートプロトタイプ方案高リスク検証方法
サンプル製作と社内検査
サンプルを製作し、供給者側検査を完了してから、部品を顧客へ送ります。
- サンプル方案に従い、全寸法または重要寸法を検査します。
- 材料証明書、表面外観、バリ高さおよびせん断面品質を確認します。
- 組立検証、機能試験および必要な表面処理試験を実施します。
- 表面試験には塩水噴霧、密着性および膜厚測定を含められます。
サンプルサンプル検査報告書材料報告書課題リスト改善提案
顧客検証と図面凍結
量産金型を承認する前に、顧客が組立、機能、外観および信頼性を検証します。
- 検証結果は合格、軽微な変更付きの条件付き合格、または図面/サンプル修正が必要な不合格となります。
- 手戻りリスクを下げるため、量産金型の前に図面バージョンを凍結します。
- サンプルフィードバックを図面バージョンおよび受入基準と紐づけます。
顧客承認所見凍結済み図面バージョン未決事項のクローズ
量産前金型レビュー
サンプル承認後、正式な量産金型製作の前に、最終金型方案を確定します。
- 最新図面バージョン、金型構造、金型鋼、想定金型寿命およびプレストン数を確認します。
- 送り方式、スクラップ排出、ゲージ方案および重要寸法の管理方法をレビューします。
- 金型鋼の切削を始める前に、金型受入基準を確定します。
- 自動車または要求の高い顧客向けに、APQP、DFMEA、PFMEA、コントロールプラン、MSA および PPAP の期待値を揃えます。
金型レビュー記録ゲージ方案金型受入基準APQP/PPAP 要求リスト
金型設計と製作
金型の設計、製作、熱処理、組立を完了し、トライに備えます。
- 金型設計および金型設計レビューを完了します。
- 金型鋼および標準ダイセット部品を調達します。
- ダイプレート、パンチ、ダイおよびインサートを加工します。
- 熱処理、合わせ、組立およびプレスへのセットアップを行います。
金型設計加工済み金型部品組立済み金型トライ準備完了状態
金型トライと調整
成形、寸法、外観が安定するまで、T0、T1、T2 および後続トライを実施します。
- T0 で部品が成形できるかを検証します。
- T1 で寸法、バリ、スプリングバックおよび外観の問題を修正します。
- T2 で量産に近い安定性を検証します。
- 部品がまだ修正を要する場合は、T3 または T4 を続けます。
- 各トライにはトライ報告書、寸法報告書、問題写真、修復方案および次回トライ計画を含めます。
トライ報告書寸法報告書問題写真金型修正方案
パイロット生産(小ロット試作)
部品に応じて小ロット(通常 300、500 または 1000 個)を流し、量産準備を検証します。
- 寸法安定性、連続プレス能力およびサイクルタイムを検査します。
- バリの変化、材料歩留まり、歩留まりおよび作業手順書を監視します。
- 検査頻度および包装方式を検証します。
- 包装と輸送で部品が変形または傷つかないことを確認します。
パイロット生産報告書歩留まりデータ包装検証更新済み作業手順書
顧客承認と PPAP
正式量産の前に、量産サンプルおよび承認書類を提出します。
- 通常の書類には寸法報告書、材料報告書、表面処理報告書およびサンプルが含まれます。
- 要求の高いプロジェクトでは、コントロールプラン、工程フロー、PFMEA、ゲージ報告書、CPK/安定性データ、包装仕様および PPAP 書類を含められます。
- 承認範囲は顧客要求に合わせ、不要な書類は増やしません。
承認済み量産サンプル寸法報告書コントロールプランPPAP 一式(必要な場合)
量産と継続的品質管理
管理された文書に従って生産し、品質フィードバックを金型および工程改善と紐づけます。
- SOP 作業手順書、初物検査、巡回検査および終物検査を実施します。
- 金型点検、設備点検、ロットトレーサビリティおよび不適合品の隔離を維持します。
- 日次生産レポート、出荷検査、クレーム対応および継続的改善を用います。
量産部品検査記録トレーサビリティ記録是正処置
工程用語
バイヤーが RFQ と金型レビューで目にする製造用語
金属プレス DFM レビューカスタム金属プレス生産プロセスプレス金型開発プロセスT0 T1 T2 金型トライプレス金属部品のパイロット生産金属プレス部品 PPAPプレス金属部品の量産品質管理
お問い合わせ
図面、材料、板厚、表面処理、目標数量を送付いただければ、エンジニアリングレビューを行います。