穴径が正しくても、穴の横に残る材料が少なすぎれば問題になります。ブラケットが平面図どおりでも、曲げた後に相手の穴と合わないことがあります。DFM では、金型を作って変更費用が大きくなる前に、こうした寸法同士の関係を確認します。
このガイドは設計上の選択に焦点を当てています。スケッチや未完成の図面からでも始められます。嵌合する場所、荷重を受ける場所、配線や電気接点に触れる場所を示せば、供給側と製造方法を検討できます。金型見積もりまでに決める事項の整理には、別の DFM 事前確認ガイドをご利用ください。
材料のどの情報がプレス設計に影響しますか?
プレス設計には、材料規格・グレード、納入状態または調質、呼び板厚、許容する板厚変動が必要です。これらはパンチ荷重、成形性、スプリングバックに影響します。単に「ステンレス」や「アルミ」と呼ばれる板でも、呼び板厚が同じだからといって同じように成形できるとは限りません。
強度と成形性を一緒に検討してください。ばね接点には接触力を維持する強度が必要で、きつい曲げを持つカバーには割れずに曲がる局所的な延性が必要です。軟らかい調質に変えると成形しやすくなる場合がありますが、機能にも影響するため設計変更として判断します。
材料が未定なら、荷重、使用環境、電気的な役割、予定する表面処理を伝え、各候補の利点と注意点を確認します。成形試験には量産時の材料状態を代表する材料を用い、熱処理がある場合は成形前・成形後など、計画した工程の位置で行います。
穴から外縁までの距離や穴間隔は、どこから測りますか?
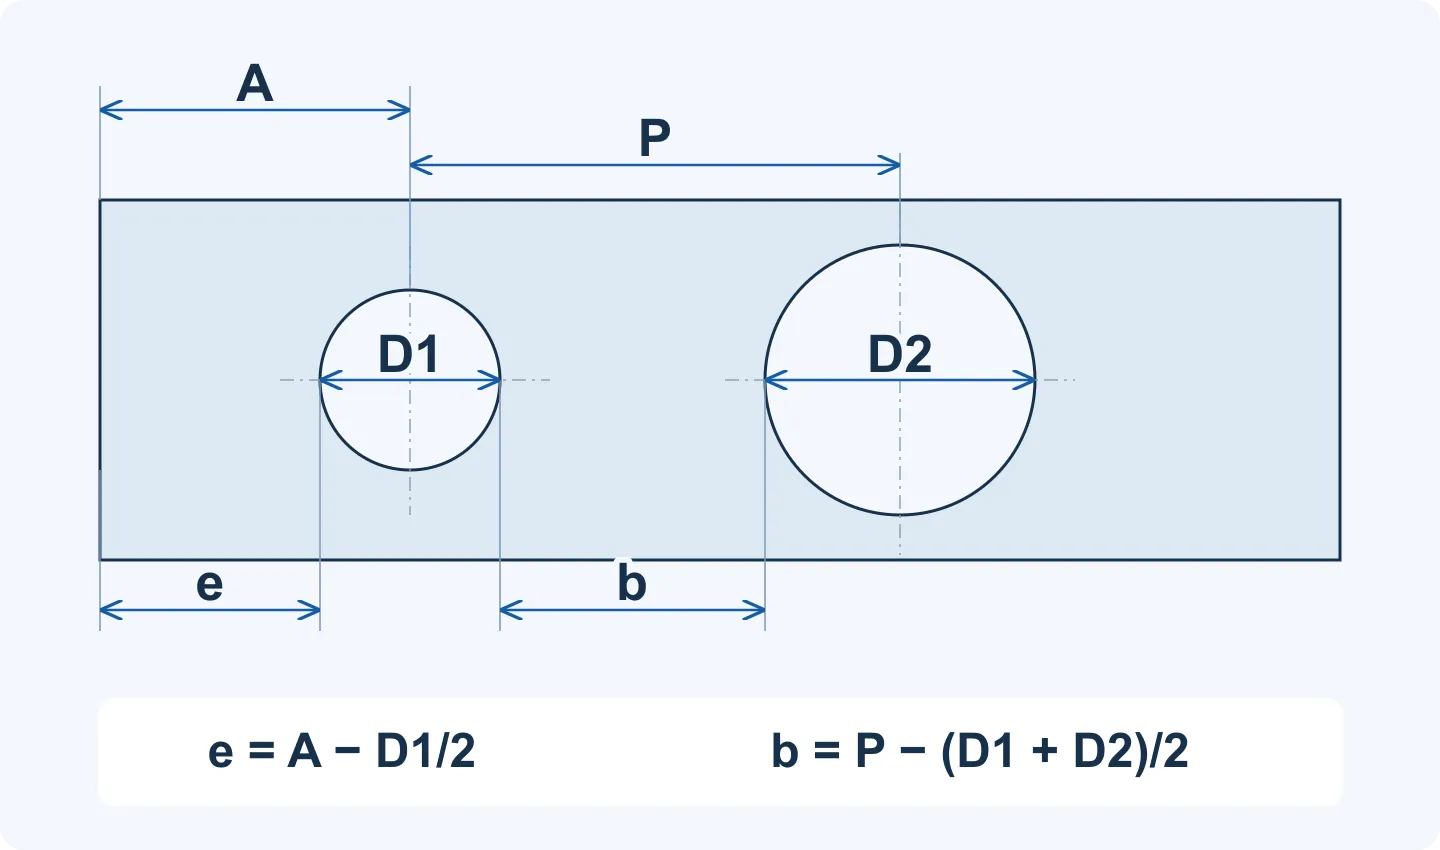
穴から外縁までの残り幅は、穴の切断縁から外形の切断縁までを測ります。二つの穴の間に残る材料幅は、最も近い穴縁同士で測ります。穴中心からの距離や中心ピッチには穴そのものの寸法が含まれるため、残す材料幅の推奨値とそのまま比較できません。
直線状の外縁に近い円穴なら、残り幅は e = A − D1/2 です。A は穴中心から外縁までの垂直距離、D1 は穴径です。二つの円穴の間では b = P − (D1 + D2)/2 となり、P は中心間距離、D1 と D2 はそれぞれの穴径です。 D1 と D2 は、それぞれの穴の直径です。
説明用の寸法例です。直径 4 mm の穴の中心が外縁から 4 mm なら、残る材料幅は 4 − 4/2 = 2 mm です。直径 4 mm と 6 mm の穴の中心間が 8 mm なら、穴間の材料幅は 8 − (4 + 6)/2 = 3 mm です。これは形状の計算であり、その幅が適切かは材料、板厚、切断順序、機能によって変わります。
- 長穴では、最も狭い幅、端部の半径、隣接する切断縁までの最短距離も確認します。
- 外形が曲線、または開口が不規則な形状なら、円穴の式ではなく実際の縁同士の最短距離を使います。
- 機能に影響しない場所で材料幅を増やせるか検討します。位置決め穴を移す場合は、図面変更前に組立への影響を確認します。
プレスで開ける穴や長穴は、どこまで小さくできますか?
すべての金属プレス部品に共通する最小穴径はありません。パンチの最小寸法と板厚の関係に加え、材料強度、パンチの支持、せん断クリアランス、必要な端面品質を検討します。Dayton Lamina は、小穴がパンチに生じる圧縮応力を高め、せん断面やバリに影響し得ることを説明しています。[1]
理由は、小さなパンチが小さな断面で切断荷重を受けるためです。さらに、板から抜けて抜きかすを確実に排出する必要があります。パンチ材を硬くするだけで、支持、ストリッピング、端面品質の問題をすべて解決できるわけではありません。
小さい形状が機能上必須なら、パンチの支持方法や別工程を検討します。単に通すための穴なら、長穴を広げたり穴径を大きくしたりしても機能するか確認できます。DFM の目的は、一般的な穴径と板厚の比で断ることではなく、形状と加工方法に合意することです。
曲げ、近くの穴、工具の作業空間はどう併せて設計しますか?
内側曲げ半径は、実際の材料グレード、調質、板厚、成形方法に合わせて選びます。曲げの外側は伸びるため、見た目が単純な部品でも半径が小さすぎると割れることがあります。板厚と同じ半径は検討候補の一つであり、全材料に安全な共通ルールではありません。[2]
曲げに近い穴は、周囲の材料が変形すると形状が崩れる場合があります。距離の基準を明記してください。完成品の曲面開始位置、理論上の鋭角交点、展開図の曲げ中心線は別の位置です。曲げ前の穴位置だけでなく、相手部品が接する面に対する完成後の穴位置を確認します。
- 機能が許せば穴を曲げから離します。工具が届き、部品を支持できるなら、成形後の穴あけも比較します。
- 周辺材料が裂けたり干渉したりする箇所には曲げ逃げを検討します。ただし剛性、外観、シール縁への影響も確認します。
- 短いフランジ、折返し曲げ、向かい合う壁では、パンチのアクセス、支持、製品の取出しを確認します。CAD で描ける形でも、加工順序の変更が必要な場合があります。
- 曲げやすさに方向性がある材料は圧延方向を記録し、各曲げ軸との関係を確認します。一つの板取り方向がすべての曲げに適するとは限りません。
プレスが開いた後に、曲げ角度が変わるのはなぜですか?
スプリングバックは、成形荷重を除いたときの弾性回復です。角度が変わるだけでなく、壁面の反りや部品のねじれとして現れることもあります。成形後の材料強度、弾性率、形状、荷重履歴が影響するため、「硬い材料ほど戻りが大きい」だけでは曲げ設計を決められません。[3]
金型では曲げ過ぎによる補正、工程順の変更、後工程でのサイジングなどを使って最終形状を狙います。戻りを減らすためだけに半径を小さくすると、割れのリスクが増える場合があります。完成後のどの角度や穴と面の関係が重要かを決め、代表的なサンプルで確認します。
柔らかいブラケットでは、その関係を自由状態で測るのか、定めた組付け拘束下で測るのかを指定します。検査中に押して平らにすると、自由状態での組付け不良を見逃すことがあります。支持と保持の条件を要求に合わせる必要があります。[4]
端面、公差、表面処理はどのように指定しますか?
機能上重要な箇所で、必要な結果を示してください。ケーブル開口は被覆を傷つけず、合わせフランジは着座し、接地部は適切に導通する必要があります。先にバリ取り方法やバリ高さの上限を決めなくても、図面や写真で対象箇所を囲めば伝えられます。
切断ではバリが生じる場合があり、その方向と大きさは切断方法や工具状態で変わります。技術検討では切断方向と端面処理を選び、要求する端面をどう検査するか合意します。バリ取りが小穴や細い形状の寸法を変える場合もあるため、完成形状で評価します。[1]
- 公差:組立を左右する寸法を明確にし、その他には適切な普通公差を使います。測定基準を明記してください。
- 表面処理:塗装やめっき後に嵌合する穴、ねじ、すき間を示します。膜厚の増加とマスキングも設計時に検討します。
- 電気接点:相手部品が触れる位置を示し、その部分の表面処理と必要な無処理範囲を決めます。
- 外観:見える面と隠れる面を分け、許容できる加工痕をサンプルや写真で共有します。
役に立つ DFM レビューでは、何が決まりますか?
有用な DFM レビューでは具体的な設計判断が得られます。組立位置を決める寸法は維持する、曲げられるよう逃げを調整する、小穴を適切な工程へ割り当てる、といった内容です。各変更は機能を維持し、合意した図面改訂に反映する必要があります。
取付ブラケットなら、まず取付穴の配置と相手に接する面を確認します。続いて穴の周囲に残る材料、曲げ後の穴位置、完成状態のすき間を確認します。機能に影響しない切欠きを移せれば、組付けを変えずに金型を簡素化できる場合があります。繰返し生産の前に、変更後の嵌合と成形の影響が大きい箇所をサンプルで確認します。
| 設計項目 | 部品で明確にする内容 | 検討する選択肢 |
|---|---|---|
| 材料と板厚 | 材料グレード、調質、板厚範囲 | 強度、接触、表面処理の要求を満たせる成形しやすい状態 |
| 穴と長穴 | 最小切断幅と必要な機能 | クリアランス穴の拡大、パンチ支持、別工程 |
| 開口周囲の材料 | 穴縁から外縁までの残り幅と穴間の材料幅 | 残す材料を増やす、切断順序を変える |
| 曲げと近接形状 | 内側半径、完成後の穴位置、距離の基準 | 形状の移動、曲げ逃げ、成形後の穴あけ |
| 重要な嵌合 | 相手部品との関係、公差、検査状態 | 金型補正、サイジング、条件を定めた組付け確認 |
| 端面と表面処理 | 配線経路、接点、外観面、完成寸法 | 適切な端面処理、膜厚の考慮、マスキング |