プレスブラケットの穴径は合格なのに、取付ねじが通らない。穴中心のずれが原因なら、穴径公差を厳しくしても解決しません。まず、どの寸法や位置に問題があり、どの工程が影響しているかを確認します。
本ガイドでは、金型クリアランスと部品公差の区別から、位置偏差の計算、組付けすきまの配分、工程能力の読み方まで説明します。数値例はすべて仮定に基づく計算です。
図面のどの寸法を個別に管理すべきか?
まず、組付け時に接触する面、部品を支える面、位置決めに使う箇所を確認し、それぞれに必要な寸法、位置、形状を整理します。次に、それらが同じ打抜き工程でできるのか、その後に曲げ成形を行うのかを確認します。こうすることで、成形後に検査すべき寸法や位置が明確になります。
例えば50.00 ±0.10 mmの許容範囲は49.90–50.10 mmで、公差幅は0.20 mmです。この上下限だけでは位置や姿勢は指定されません。サイズと形状の関係は採用する製図規格によります。規格と版を明記し、個別指定のない寸法には適用する普通公差を定めます。
- 同じ平面上の穴群:穴径と機能上の基準に対する位置を確認する。穴間距離の合格だけでは、穴から外縁までの距離は保証できない。
- 曲げ部の両側にある穴や取付面:完成後の相互の位置を確認する。曲げ角度、曲げ半径、位置決めのばらつきが影響する。
- 座面や組付けすきま:自由状態と指定された組付け状態のどちらで機能を確認する必要があるかを決め、その測定状態を検査要求に記す。
パンチとダイのクリアランスは、なぜ穴径公差とは違うのか?
穴径公差は完成した開口の許容寸法を定めます。一方、クリアランスはパンチとダイの切刃間のすきまです。MISUMIはこれを片側の値として説明しています。変更するとせん断、切断面、金型負荷に影響しますが、完成穴のプラスマイナス公差を直接決めるものではありません。
同心の円形パンチとダイでは、片側クリアランスc = (D_die − D_punch) / 2です。板厚1.00 mm、パンチ径6.00 mmに対し、設計者がc = 0.08 mmを選んだと仮定すると、ダイ穴径は6.00 + 2 × 0.08 = 6.16 mmになります。この例では片側クリアランスを板厚の8%と仮定しています。完成した穴の公差が±0.08 mmになるという意味ではありません。
通常の穴抜き断面には、だれ、せん断面、破断面、出口側のばりが生じることがあります。ノギスで入口の寸法を測るだけでは、ピンが通らない原因が分からない場合があります。穴径公差を変更する前に、穴壁の形状やばりを調べ、ピンの通過を妨げている箇所を確認します。
- 図面:仕上がり穴径の上下限、独立した位置要求、組付けに必要なばりと端部の状態を指定する。
- 金型検討:片側か両側合計かを明記し、材料、板厚、芯合わせ、刃先状態、摩耗を合わせて評価する。
- 受入検査:穴径の測定と、機能ゲージによる通過確認を区別する。穴壁の形状がはめあいを左右する場合は、シェービング、ファインブランキング、追加の仕上げ加工が必要かを検討する。
XとYが合格でも、位置度が不合格になるのはなぜか?
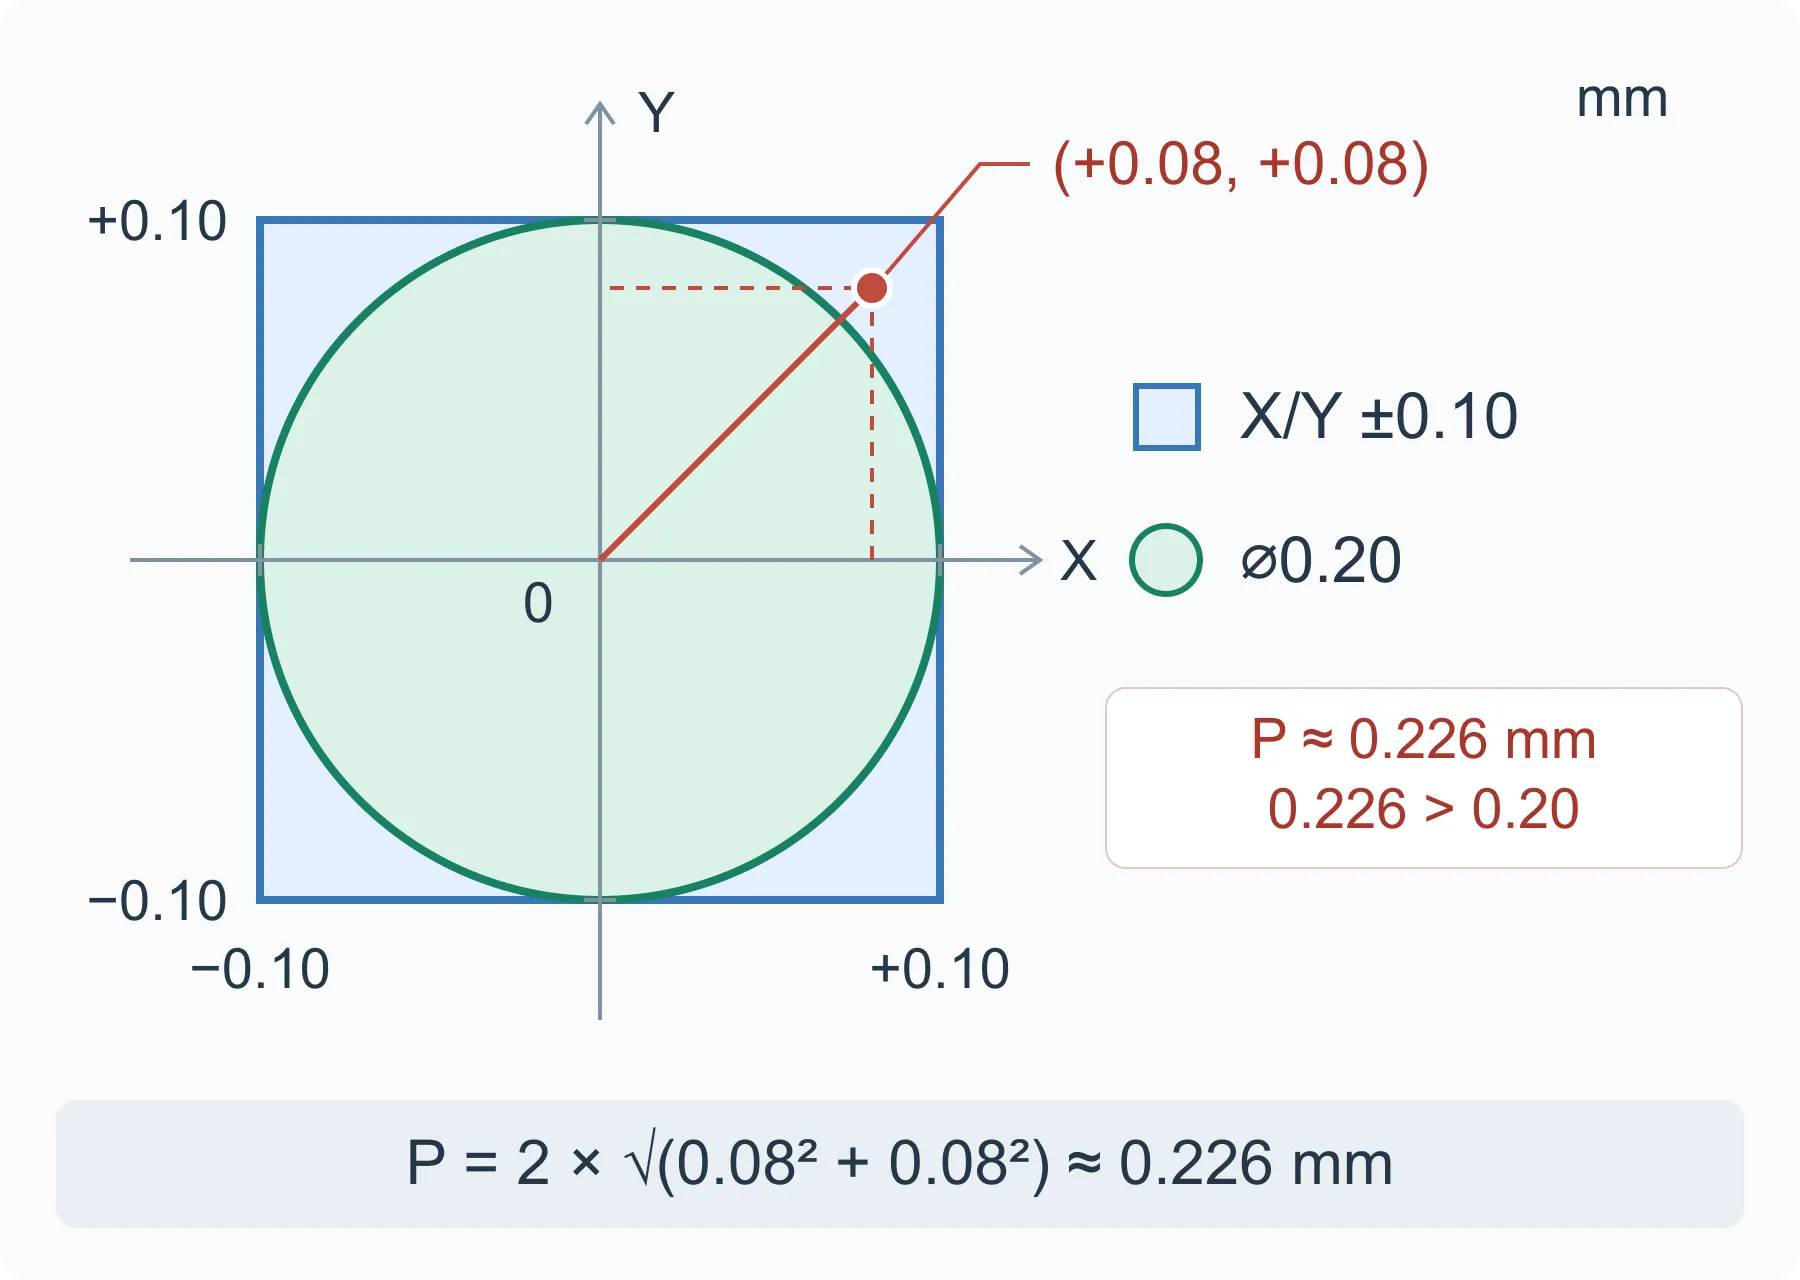
X/Yに個別のプラスマイナス公差を与えると矩形の範囲になり、直径記号付きの位置度では公差域断面が円になります。異なる幾何要求なので、合否を判断する前にデータム系と公差域の形を確認します。
十分な剛性を持つ矩形の取付ベースなら、一次データムAに3点支持、Bに側面2点、Cに端部1点を対応させる方法が考えられます。この3-2-1配置は組付け位置を検査で再現する一例です。柔らかい薄板は接触で変形し得るため、支持と拘束を指定測定状態に合わせます。
面の要求も分けます。平面度はデータムを参照せず面自体の形状を、直角度はデータムに対する姿勢を規制します。平らな取付面でも傾いている場合があります。ASMEまたはISO GPSの採用体系を、サイズ・形状の規則や修飾記号も含め一貫して適用します。
計算例:穴中心が両方向に+0.08 mmずれた場合
理論的に正確な位置からの偏差をΔx = +0.08 mm、Δy = +0.08 mmと仮定します。各方向の公差が±0.10 mmなら、どちらも合格です。しかし、簡略化した二次元の円形公差域で位置のずれを直径に換算すると、P = 2 × √(Δx² + Δy²) ≈ 0.226 mmとなり、位置度⌀0.20 mmを超えます。
図は公差域の比較であり、穴径を描いたものではありません。固定したデータム設定と、それ以外は理想的な穴軸線を仮定しています。軸の傾き、突出公差域、実体条件による追加公差、データムの移動は含みません。実際の三次元検査では、一つの中心点だけでなく要求全体を評価します。
小さな曲げ角度のずれが組立に影響するのはなぜですか?
同じ角度のずれでも、穴や取付点が曲げ線から遠いほど、位置の変化は大きくなります。スプリングバックとは、成形時の力を取り除いた後に材料が弾性的に戻る現象です。最終的な角度は、材料特性、板厚のばらつき、部品形状、成形条件に左右されます。板が厚い、または硬いという理由だけで、公差を広げるべきとは判断できません。
例えば、曲げたフランジ自体は変形せず、その上の点が理想的な曲げ軸から40 mm離れていると仮定します。誤差が1°の回転だけなら、予定したフランジの向きに直角な方向への変位は40 × sin(1°)、約0.70 mmです。
組付け条件から許容角度を逆算することもできます。同じ点の変位を、予定方向に対して直角な方向で0.20 mm以内に抑え、その全量を角度のずれに割り当てると、角度の限界はarcsin(0.20 / 40) ≈ 0.286°です。ただし、これでは曲げ半径、板厚、位置決めのばらつきに割り当てる余裕が残りません。組付け後の取付位置が合否を決めるなら、図面でその位置を直接指定し、検査します。
- 曲げ後に穴が伸びる:まず曲げ付近の変形を調べる。穴を変形域の外に移す、適切な逃げを設ける、成形後に穴抜きや仕上げを行うといった方法を検討する。曲げ前の寸法公差だけを厳しくしても、曲げによる変形はなくならない。
- 角度は合格だが取付点がずれる:データムと寸法連鎖全体を確認する。曲げからの距離と曲げ位置も含める。
公差を厳しくする前に、累積公差をどう確認しますか?
まず、各寸法が上限・下限になったときの組付け結果を計算し、そのうえで各寸法に公差を配分します。単純なすきまC = W − Bなら、最小値はW_min − B_max、最大値はW_max − B_minです。公称すきまだけでは、寸法が合格している部品同士ならどの組合せでも組み付くとは判断できません。
完成状態の設計例として、溝幅 W = 20.00 ±0.10 mm、挿入部品の幅 B = 19.70 ±0.10 mm と仮定します。公称の合計すきまは 0.30 mm、最小値は 19.90 − 19.80 = 0.10 mm、最大値は 20.10 − 19.60 = 0.50 mm です。これは両側の合計であり、片側のすきまではありません。両側への配分は挿入部品の位置決めで変わります。
合計すきまが最低0.20 mm必要で、呼び寸法の差を0.30 mmに維持すると仮定します。幅だけを考えた最も厳しい組合せでは、二つの±記号の後にある数値の合計を0.10 mm以下にする必要があります。次の二案を比較できます。
- 呼び寸法を維持し、両方の幅公差を±0.05 mmにする:最小すきま19.95 − 19.75 = 0.20 mm、最大20.05 − 19.65 = 0.40 mm。幅をより厳しく管理する必要がある。
- 両方の公差を±0.10 mmに維持し、挿入部品の呼び幅を19.60 mmにする:最小すきま19.90 − 19.70 = 0.20 mm、最大20.10 − 19.50 = 0.60 mm。がたが増える可能性があるため最大値も許容できるか確認する。
- いずれも仕上がり幅だけの計算であり、位置ずれ、形状、温度、荷重は別途評価する。完成品寸法なら皮膜厚さを再度差し引かない。統計的な公差解析には分布と相関の根拠が必要で、最悪条件の確認を自動的に置き換えるものではない。
自由状態、拘束状態、表面処理後のどの状態で測りますか?
測定状態も受入条件の一部です。薄いプレス部品は、平板へ押し付けたり、治具で固定したり、ねじで組み付けたりすると形状が変わることがあります。供給者と購入者が同じ条件で測れるよう、サンプル承認前に測定状態を決めておきます。
表面処理もはめあいに影響します。皮膜は接触面の厚さを増やし、ばり取りなどの工程は端部や形状を変えることがあります。寸法を表面処理前と処理後のどちらで満たす必要があるかを指定し、面と工法ごとに皮膜厚さの影響を検討します。すでに完成状態の寸法を指定している場合は、同じ皮膜厚さを二重に差し引かないでください。
- 自由状態:支持位置と姿勢を定め、測定力で意図せず部品を平らにしないようにします。
- 拘束状態:位置決め点、固定順序、必要に応じて合意した荷重や締付トルクを定めます。
- 表面状態:検査時に完了すべき表面処理と、かえり・端部の状態を指定します。
- 測定環境:結果に有意な影響がある場合、温度や状態調整の条件を合意します。
検査条件の注記はどう書けばよいですか?
例えば、次のように記載します。「寸法はばり取りおよび指定の表面処理後に検査する。自由状態の平面度は、検査図に示す支持位置と重力方向で、部品を平らに押さえる力を加えずに測定する。穴群の位置度検査では、図面の指定に従ってデータムA、B、Cを設定する。図面の改訂番号、支持・固定方法、測定方法、結果を記録する。」
ねじ締結後の組付けを確認する場合は別の検査項目とし、位置決め箇所、締付順序、トルクを指定します。拘束状態の平面度を自由状態の要求の証拠として記録してはいけません。KEYENCEの非剛性部品の解説も、重力と拘束条件を明確にする理由を示しています。
公差を満たしているか、どの方法で検査しますか?
指定された形体と公差域を評価できる測定方法を選びます。ノギスで測れる寸法もありますが、ノギス単独では穴パターンの位置度や表面平面度を証明できません。機器の分解能は、測定の正確さや不確かさとは異なります。
最初の確認として、同じ部品を測定し、一度取り外してから位置決めし直し、再測定します。測定値の差が公差幅に対して大きい場合は、製造工程を疑う前に、支持方法、位置合わせ、測定力、測定点の選び方を調べます。測定器が校正済みでも、測定方法全体がその検査に適しているとは限りません。
- 測定しやすい寸法:適切な測定面と測定力を持つ、校正済みのマイクロメータやノギスを使う。表示される桁数が多くても、測定の不確かさが小さいとは限らない。
- 穴のはめあい:単純なプラグゲージは合意したサイズや通過条件を確認できるが、穴群の位置は単独では証明できない。機能ゲージは適用するデータムと図面条件を再現する。
- 穴位置や輪郭:適切な座標測定または光学測定を使う。穴の軸線を管理する場合は、深さ方向にも十分な測定点を設ける。入口で円を一つ測るだけでは軸線全体を評価できないことは、KEYENCEの資料でも説明されている。
- 平面度や成形面:必要領域を十分に測定し、指定状態を維持する。限界に近い値の判定規則を合意する。
Cpが良くてもCpkが低くなるのはなぜか?
Cpは工程のばらつきと規格幅を比較し、Cpkは平均値から近い側の規格限界までの距離も反映します。ばらつきが小さくても中心がずれていれば十分とはいえません。NISTの解説では、解釈に先立ち安定した工程、適切なデータ、分布の仮定が必要とされています。
安定した正規分布で観測値が独立した仮想工程を考えます。LSL = 49.90 mm、USL = 50.10 mm、平均μ = 50.06 mm、標準偏差σ = 0.02 mmなら、Cp = (USL − LSL) / (6σ) = 0.20 / 0.12 ≈ 1.67です。一方、Cpk = min[(USL − μ) / (3σ), (μ − LSL) / (3σ)] = min(0.04 / 0.06, 0.16 / 0.06) ≈ 0.67となります。
平均値から上限まで0.04 mmしかないためです。同じ仮想分布を、ばらつきを変えず50.00 mmに中心合わせできれば、Cpkは約1.67になります。ばらつき低減だけを求めず、まず中心位置と安定性を調べます。
- 初品合格が示すのは検査したサンプルの適合であり、後の材料ロット、段取り、金型摩耗の全段階を代表しない。
- 工程能力を調べる前に、使用する指数、合格基準、サンプルの採り方、ばらつきの推定方法を決める。良品だけを選んで集計してはいけない。データを工程のステーション、金型のキャビティ、勤務シフトごとに追跡できるようにする。
- 指数の解釈前に時系列データと測定系を確認する。工程が不安定、または分布の仮定が合わない場合は適切な分析方法を使う。
金型製作を始める前に、図面の何を確認すべきですか?
金型製作に使う図面を承認する前に、重要な要求ごとに、その目的と検査方法を明記します。基準、表面処理、固定方法について認識が異なる場合は、金型設計を変更できる段階で製造性(DFM)を検討し、条件をそろえます。各供給者が同じ要求に基づいて見積もることで、価格を比較しやすくなります。
- 図面の版、単位、適用規格と版。2D 図面と 3D モデルが異なる場合の優先順位。
- 材料の等級、状態、板厚仕様と、承認された代替材料。
- 重要寸法と幾何公差、組付け箇所、データム形体、組付けすきまの要求。
- 表面処理の段階、ばりの方向、端部の状態、自由状態または拘束状態での支持・固定方法。
- 測定方法、合否判定ルール、サンプル報告書、合意した量産工程能力調査。
| 現象 | 考えられる要因 | 次に確認すること |
|---|---|---|
| ノギスの穴径は合格だがピンが通らない | ばり、穴壁形状、開口の一部分だけの測定 | 合意した貫通条件と端部を確認し、クリアランスと後仕上げを検討 |
| 穴間距離は合格だが穴と端部の距離が不合格 | 工程間の位置決めの違い、または基準に使う端部の選び方 | 穴と端部の加工方法、図面が要求する基準を確認 |
| 平板では丸穴、曲げ後は長穴になる | 成形時の局所変形 | 成形後を確認し、穴位置、逃げ、穴抜き順序を検討 |
| 曲げ角度は合格だが取付位置がずれる | 曲げからの距離、曲げ位置、寸法偏差の累積 | 成形後の取付位置を測定し、寸法連鎖全体の累積公差を計算 |
| クランプ中だけ平面度が合格 | 拘束による形状変化 | 自由状態と組付け状態の要求を分け、それぞれの支持・固定方法を確認 |
| 初品は合格だが、その後の寸法が徐々にずれる | 金型、材料、段取り、平均値の変化 | 測定値を時系列で確認し、材料ロットや段取りの記録と照合して原因を調べる |