1. Distinguer catalogue, déclaration de conformité et document de contrôle
Les plages et valeurs typiques d’un catalogue décrivent une famille de produits, pas les essais de cette livraison. Certificat matière, MTC et MTR sont des noms courants ; CoC peut simplement désigner une déclaration de conformité. Ces intitulés ne déterminent pas automatiquement un type EN 10204. Examinez la déclaration, la base du contrôle et les rôles de validation.
Si la commande exige un document EN 10204, les distinctions suivantes aident à le lire. Elles concernent document et organisation du contrôle, non la nuance d’acier. Un numéro de type plus élevé ne signifie pas un acier plus résistant.
| Type de document | Contenu de base | Validation et points à vérifier |
|---|---|---|
| 2.1 Attestation de conformité à la commande | Le fabricant déclare la conformité à la commande, sans résultats d’essai | Ne pas y voir des mesures d’un lot matière précis |
| 2.2 Relevé de contrôle | Déclaration de conformité accompagnée de résultats de contrôle non spécifique | Les résultats ne portent pas nécessairement sur les produits livrés ou leur unité de contrôle |
| 3.1 Certificat de réception | Déclaration de conformité avec résultats prescrits de contrôle spécifique | Validé par le représentant autorisé chargé du contrôle chez le fabricant, indépendant de la fabrication ; pas automatiquement un certificat de tierce partie |
| 3.2 Certificat de réception | Déclaration de conformité avec résultats de contrôle spécifique | Validé conjointement par le représentant autorisé chargé du contrôle chez le fabricant, indépendant de la fabrication, et le représentant autorisé de l’acheteur ou l’inspecteur désigné par la réglementation officielle |
Le type 3.1 ne signifie pas que chaque tôle a subi individuellement tous les essais. Unité, essais et conditions dépendent aussi de la spécification produit et de la commande ; il n’impose pas une liste universelle composition-traction-choc. Les participants à la validation 3.2 doivent également être définis à l’avance. Changer le titre ou ajouter un tampon ne transforme pas automatiquement le document en certificat 3.2. [1][2]
2. Relier d’abord l’en-tête à cette commande
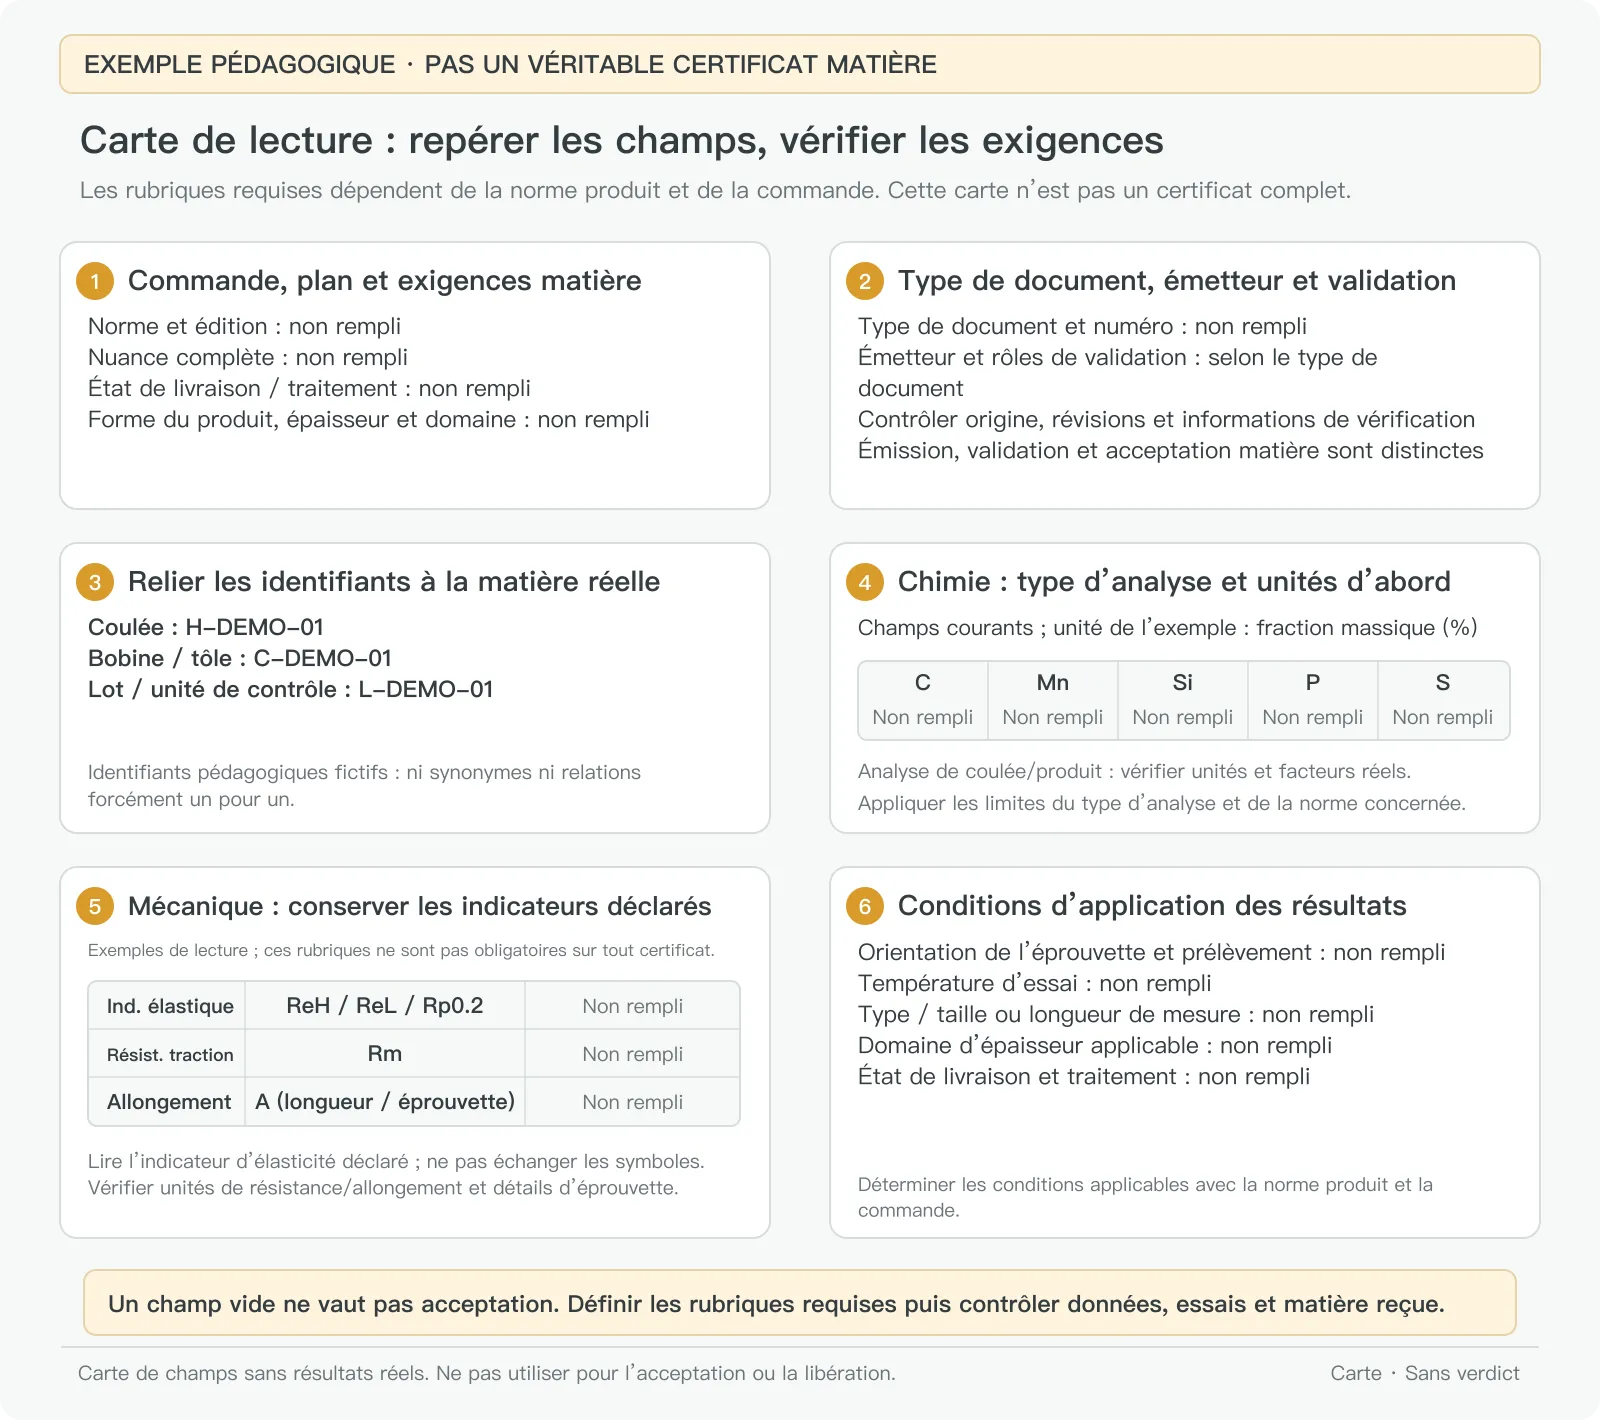
Vérifiez émetteur, numéro, date, pagination et pages suivantes, puis les références de commande ou de livraison. Ne conservez pas seulement un extrait du tableau : état, éprouvettes ou remarques essentiels peuvent figurer ailleurs. Si un négociant transmet le document, identifiez l’émetteur d’origine, le contenu du fabricant et les déclarations ajoutées dans la chaîne d’approvisionnement.
Comparez côte à côte norme et édition, nuance complète, forme du produit, dimensions nominales et état de livraison avec la commande. Une nouvelle édition ne permet pas de modifier unilatéralement celle convenue. Les exigences peuvent varier selon épaisseur ou état ; les limites d’une autre plage ne s’appliquent pas automatiquement à ce lot.
Par exemple, si la commande impose un état traité thermiquement et que le document ne mentionne qu’un état brut de laminage, un même numéro de coulée ne résout pas l’écart. Une date, un tampon ou une mise en page d’apparence habituelle ne remplace pas le contrôle du contenu.
3. Comprendre les numéros de coulée, bobine, tôle et lot interne
Le numéro de coulée sert généralement à suivre l’origine de fusion. Pour des champs Heat No. ou Cast No., confirmez le périmètre selon les définitions du fabricant. Les numéros de bobine ou de tôle précisent l’identité du produit. Les systèmes diffèrent : bobine, tôle, lot de contrôle et lot interne de réception ne sont pas simplement d’autres noms du numéro de coulée. [3]
Identifiez l’unité de contrôle couverte par chaque ligne de résultats. Certains essais utilisent des prélèvements d’un lot et couvrent cette unité selon la norme ; chaque pièce n’est pas testée individuellement. Sous les conditions applicables, un 3.1 peut reprendre des résultats spécifiques d’une étape antérieure, si les étapes sont traçables et les documents d’origine disponibles. [2]
Au sein d’une même coulée, vérifiez encore le domaine des résultats mécaniques selon épaisseurs, bobines, tôles ou traitements. Si une transformation ultérieure modifie les propriétés, l’analyse chimique initiale peut rester pertinente, mais les résultats mécaniques antérieurs ne représentent pas automatiquement le nouvel état.
4. Lire la composition avec le type d’analyse et les unités
Déterminez si les colonnes C, Mn, Si, P, S ou autres éléments prescrits donnent des analyses réelles, limites normatives ou valeurs typiques. Ne vérifiez pas uniquement le carbone et ne considérez pas l’absence d’un élément comme une teneur nulle. Les éléments requis et exigences supplémentaires viennent de la spécification achetée et de la commande.
Les résultats peuvent relever d’une analyse de coulée ou d’une analyse sur produit semi-fini ou fini. N’inventez pas les règles d’analyse sur produit, écarts admis ou présentation des résultats, et ne transposez pas sans adaptation les limites de coulée à tout contre-essai. Consultez la spécification produit et les règles applicables. [4]
Lisez l’unité avec la valeur. Exemple de conversion : pour deux fractions massiques, 1% = 10 000 ppm, donc 0.020% = 200 ppm. Il ne s’agit ni d’une limite de nuance ni d’un résultat réel. Si le rapport utilise une autre base, confirmez sa définition. Faites clarifier par l’émetteur les décimales, pourcentages ou facteurs d’échelle ambigus plutôt que de compléter par supposition.
5. Conserver les conditions à côté des symboles mécaniques
Limite d’élasticité, résistance à la traction et allongement sont des propriétés différentes. Identifiez symbole, origine de l’éprouvette et état représenté, puis comparez ensemble épaisseur, orientation, température et méthode. Le tableau aide à lire ; les limites d’acceptation restent celles de la spécification et de la commande.
La résistance est souvent exprimée en MPa : 1 MPa équivaut à 1 N/mm². L’allongement est souvent en %, l’énergie absorbée au choc en J. Identifiez les unités réelles avant comparaison ; ne comparez pas directement des nombres en MPa et en ksi. [5][6][8]
| Champ | Signification | Conditions associées |
|---|---|---|
| ReH | Limite supérieure d’élasticité | La norme demande-t-elle ReH, ReL ou un autre indicateur ? Le même mot élasticité ne les rend pas interchangeables |
| ReL | Limite inférieure d’élasticité | Évaluation du domaine d’écoulement, méthode, épaisseur et état applicables |
| Rp0.2 | Limite conventionnelle correspondant à 0.2% d’extension plastique spécifiée | 0.2% concerne l’extension plastique, pas la déformation totale ; ne pas mélanger les définitions |
| Rm | Résistance à la traction définie par la force maximale divisée par la section initiale | Vérifier unité et méthode ; ce n’est ni la contrainte à l’instant de rupture ni la charge admissible d’une pièce |
| A, A50, A80, etc. | Allongement après rupture et indications de longueur de référence | Forme d’éprouvette, longueur initiale et évaluation ; ne pas comparer les seuls pourcentages |
| Résultats de choc | Données obtenues dans des conditions d’essai définies | Température, orientation, dimensions, entaille et règles d’évaluation |
ReH, ReL et Rp0.2 se déterminent différemment ; Rm possède sa propre définition. [5][6] L’allongement dépend particulièrement de l’éprouvette et de la longueur de référence. Des noms proches dans deux normes ne dispensent pas des conditions. [7] Pour le choc, conservez température et éprouvette avec le résultat, pas seulement une valeur d’énergie. [8]
Si état d’éprouvette, plage d’épaisseur ou orientation ne correspondent pas au produit, examinez d’abord le lien et les clauses applicables. Un champ vide peut signaler une information manquante, une omission autorisée ou un essai hors commande. Ce n’est ni une réussite automatique ni une non-conformité établie sans examen.
6. Préserver l’identification après division de la matière
À réception, rapprochez étiquette physique, bon de livraison, certificat et enregistrement d’entrée. Produit, dimensions, quantité ou poids, coulée et identifiants de bobine ou de tôle peuvent-ils être reliés ? Les quantités aident à repérer un décalage, mais un poids égal ne prouve pas une identité identique.
Après refendage, coupe à longueur ou préparation des flans, maintenez les liens entre matière d’origine et pièces issues de celle-ci selon la traçabilité convenue. L’étiquette initiale ne suit pas nécessairement chaque petit morceau. Les enregistrements doivent montrer quel sous-lot provient de quelle tôle ou bobine. Un numéro interne facilite la gestion mais doit rester relié à l’identifiant d’origine. Aspect ou épaisseur identiques ne reconstituent pas une identité perdue.
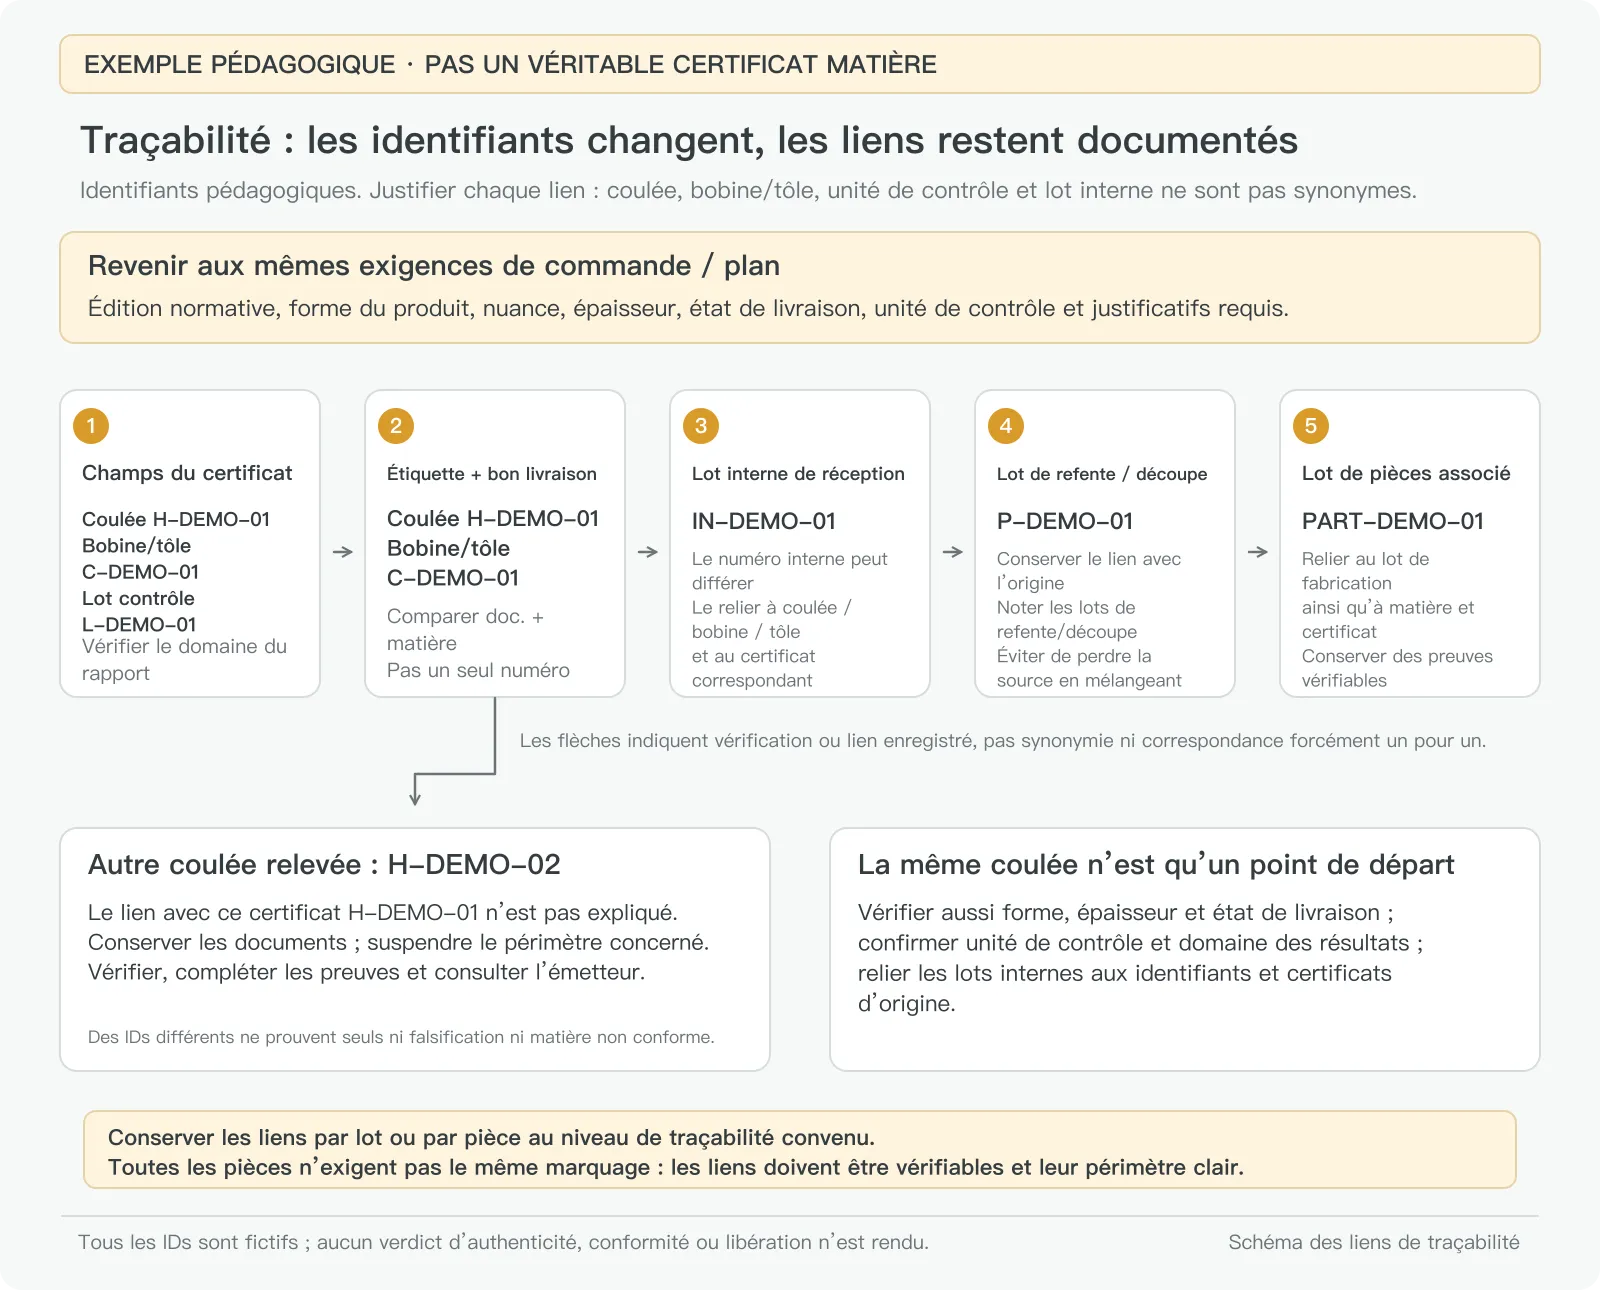
Si un ordre utilise plusieurs coulées ou lots, il faut aussi savoir quelles pièces proviennent de chacun. Le certificat apporte la preuve matière ; réception et fabrication documentent son chemin vers les pièces. Enregistrer un PDF ne complète pas la traçabilité si ces liens manquent.
7. Cas illustratif : la coulée du certificat diffère de celle de l’étiquette
Supposons une commande de tôles d’acier et de leurs documents. Le certificat indique H-DEMO-01, l’étiquette d’un paquet H-DEMO-02. Ces références sont pédagogiques, non des données réelles de client ou d’aciérie. Même si nuance et épaisseur nominale correspondent, seul l’écart d’identifiants est établi ; on ne sait pas encore quel enregistrement est erroné.
| Preuve disponible | Conclusion possible | Action suivante |
|---|---|---|
| Les numéros de coulée diffèrent | Le lien entre document et paquet livré reste inexpliqué | Conserver étiquette, documents complets et livraison ; identifier la matière concernée à vérifier et suspendre sa sortie ou libération selon la procédure |
| Le fournisseur évoque une simple faute de frappe | L’explication orale ne termine pas la vérification | Demander à l’émetteur une correction vérifiable ou le document correspondant ; conserver original et historique, sans modifier soi-même le numéro |
| Un document correspondant arrive et les identifiants sont traçables | L’examen des exigences et essais peut continuer | Revérifier norme, état, unité de contrôle et résultats ; des numéros concordants ne valent pas acceptation complète |
L’écart peut venir d’un mauvais document, d’une erreur d’étiquette, de livraisons fractionnées non expliquées ou d’un autre problème. Sans preuve supplémentaire, ne concluez ni à un faux certificat ni à de mauvaises propriétés. Si une non-conformité est confirmée, traitez l’écart réel selon les pouvoirs d’approbation. Des essais complémentaires exigent aussi prélèvement, essais et périmètre représenté définis.
8. La conformité matière ne remplace pas la réception de la pièce finie
Les résultats de traction ou d’analyse du certificat ne prouvent pas la conformité des positions de trous, de la planéité, de la finition ou de l’assemblage après fabrication. Une pièce qui s’assemble ne prouve pas non plus son identité matière ou le respect des documents exigés. Dimensions, aspect et fonction nécessitent leurs propres preuves de contrôle.
Pour l’examen achats et technique, fournissez exigences initiales, certificat complet et photos des étiquettes ou marquages en signalant les champs incompris. Une autre nuance relève de l’examen de substitution ; le guide matière pour devis aide à préparer les données d’achat. Clarifier d’abord le lien document-matière permet de déterminer les preuves manquantes plus utilement que demander simplement si le certificat convient.
- [1] SSAB — Offshore and Marine Applications, PDF p.9 : documents EN 10204 et validation
- [2] SSAB — Precision Steel Tube Handbook, PDF pp.21–22 : contrôle spécifique et traçabilité antérieure
- [3] SSAB — Strenx Guarantees, PDF p.15 : identifiants des produits
- [4] SAE J409 — Écarts permis de l’analyse sur produit par rapport à la coulée ; champ d’application accessible au public
- [5] ZwickRoell — Limite d’élasticité et Rp0.2
- [6] ZwickRoell — Résistance à la traction Rm
- [7] ZwickRoell — Conditions d’essai ISO 6892-1 et ASTM E8/E8M
- [8] SSAB — Strenx 960 Plus : propriétés mécaniques et conditions de choc