1. Transformer « 1.0 mm » en exigence évaluable
La fiche doit identifier nuance, forme du produit, spécification et édition, épaisseur requise, largeur et classe de tolérance. Tôle laminée à chaud, laminée à froid, à revêtement métallique et feuillard refendu d’une bobine plus large n’emploient pas automatiquement la même table parce que leur épaisseur nominale est identique.
Distinguez commande en épaisseur nominale et commande en épaisseur minimale. La première exige les écarts supérieurs et inférieurs correspondants ; pour la seconde, lisez aussi le domaine applicable et l’écart supérieur permis, sans inventer une tolérance ± symétrique. U. S. Steel publie des tables distinctes, avec plages d’épaisseur et de largeur.[1]
Si plan, commande et confirmation du fournisseur se contredisent, clarifiez l’exigence maîtrisée qui fait foi. Ne choisissez pas une table plus large après une lecture faible. Une conversion Gauge ne définit pas à elle seule l’intervalle acceptable à réception.
2. Choisir l’instrument selon la tâche, pas ses décimales
L’instrument doit atteindre la position imposée et convenir à la surface et à la plage d’épaisseur. Un micromètre extérieur courant a une profondeur limitée. Pour mesurer à l’intérieur d’une grande tôle, prévoyez une méthode accessible ou un prélèvement et une préparation approuvés. Le seul bord accessible ne représente pas toute la tôle.
La résolution d’affichage concerne la variation d’indication discernable ; elle diffère de l’exactitude de mesure. Examinez aussi erreur maximale tolérée, état d’étalonnage ou de vérification, répétabilité et incertitude du processus. Un affichage à 0.001 mm ne garantit pas cette exactitude.[2][3]
Avant utilisation, nettoyez les touches, vérifiez le mouvement et contrôlez le zéro ou une référence adaptée selon la notice. Le zéro ne remplace pas l’étalonnage sur l’étendue de mesure. Laissez instrument et matière atteindre des températures stables et proches dans un environnement approprié. Employez le dispositif à force constante prescrit plutôt que de serrer davantage le tambour à la main. Mitutoyo traite température, propreté et force dans ses conseils d’utilisation des micromètres extérieurs.[4][5]
3. Pouvoir retrouver chaque point sur la tôle
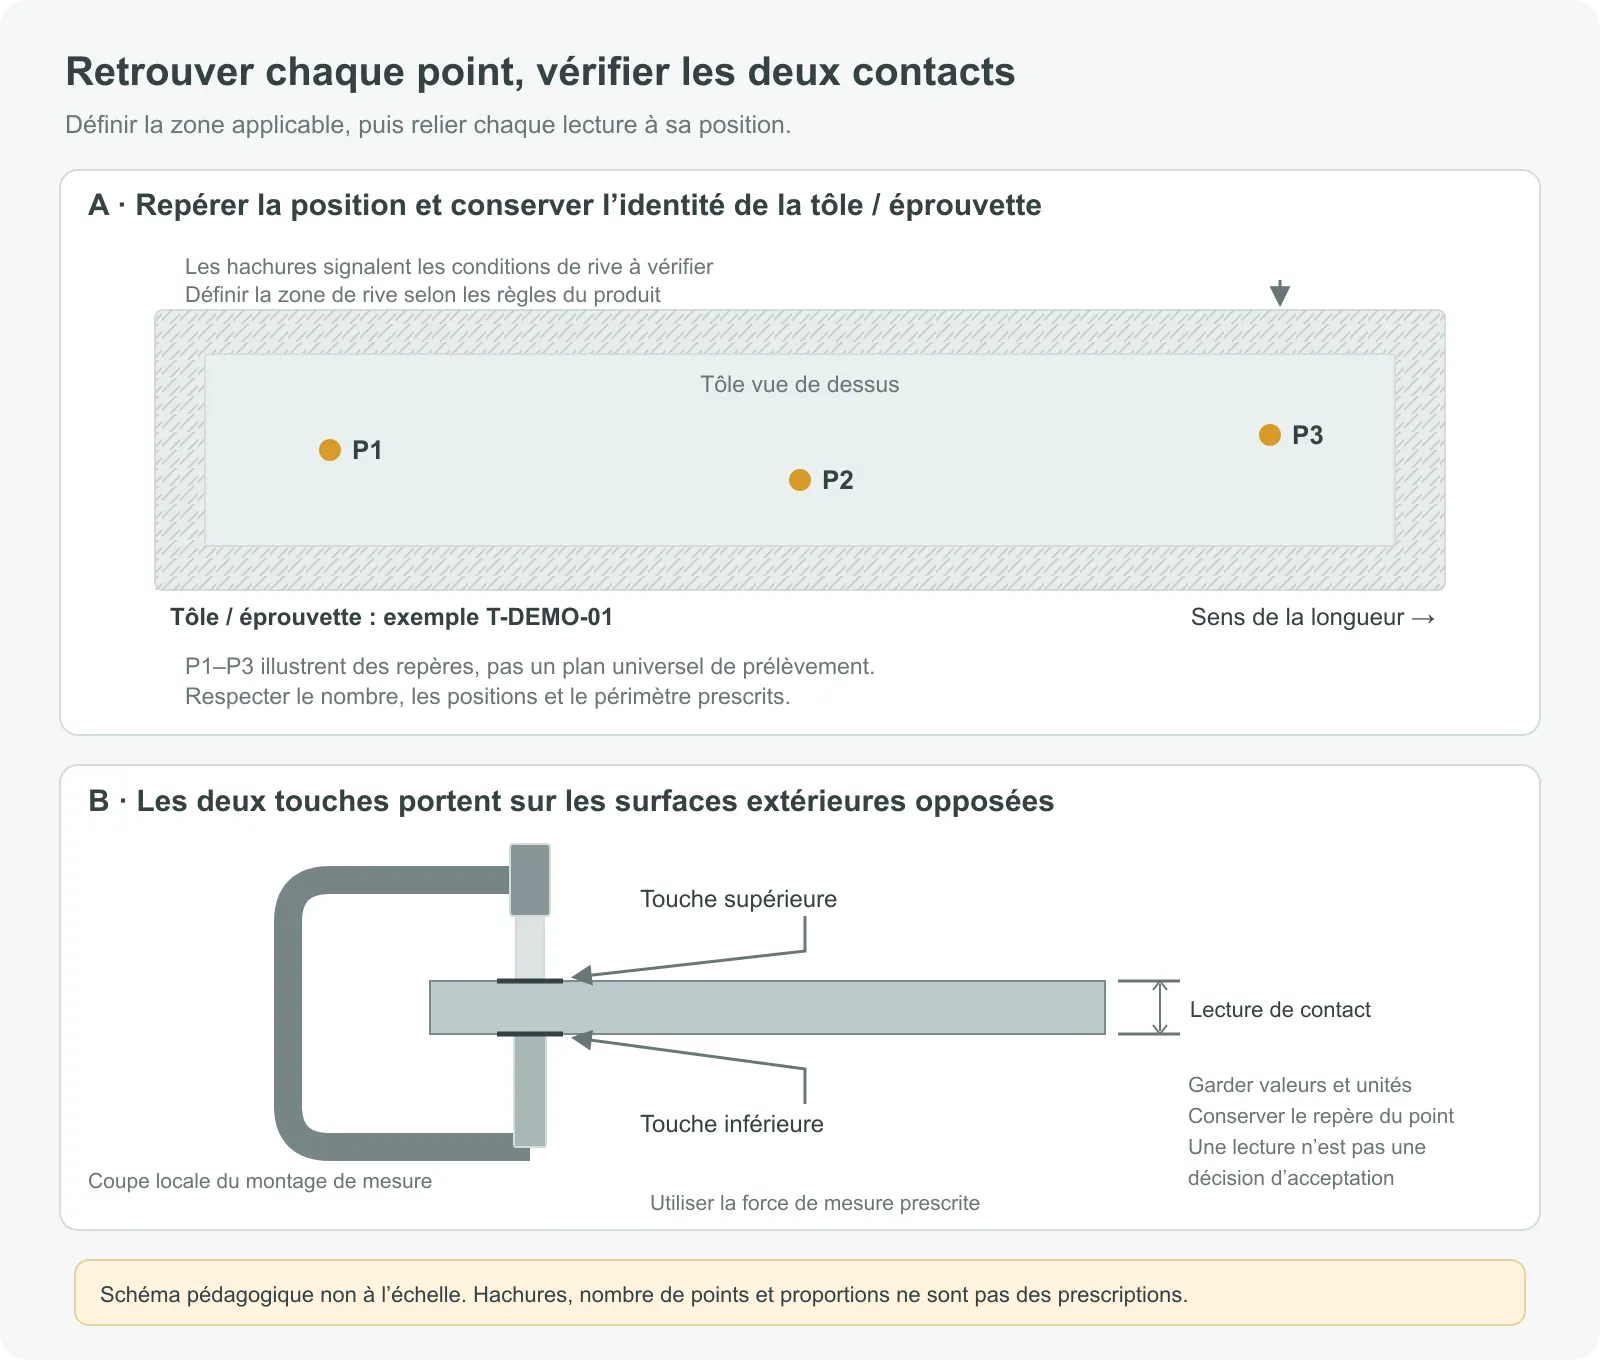
Identifiez la tôle ou l’éprouvette prélevée et conservez son lien avec la bobine, la plaque ou le lot de réception. Notez les positions. Répartir des points en longueur et en largeur aide à distinguer les variations de position ; leur nombre, emplacement et sélection restent définis par les exigences du produit et le plan de contrôle.
Une bavure de cisaillement, un bord retourné ou une déformation locale peuvent modifier le contact. Les exigences peuvent exclure une zone de rive et distinguer rives de laminage, rives coupées ou feuillard étroit. U. S. Steel indique ainsi une distance au bord pour les produits concernés.[1] Vérifiez la règle du produit réel, sans généraliser une distance à toutes les tôles.
Séparez les points d’acceptation des points supplémentaires destinés à examiner une anomalie de rive. Ne meulez pas discrètement une dépression brillante pour présenter ensuite cette épaisseur comme l’état initial. Si une préparation est nécessaire, définissez son procédé et son effet éventuel sur substrat ou revêtement.
4. Sur une tôle revêtue, identifier les deux surfaces mesurées
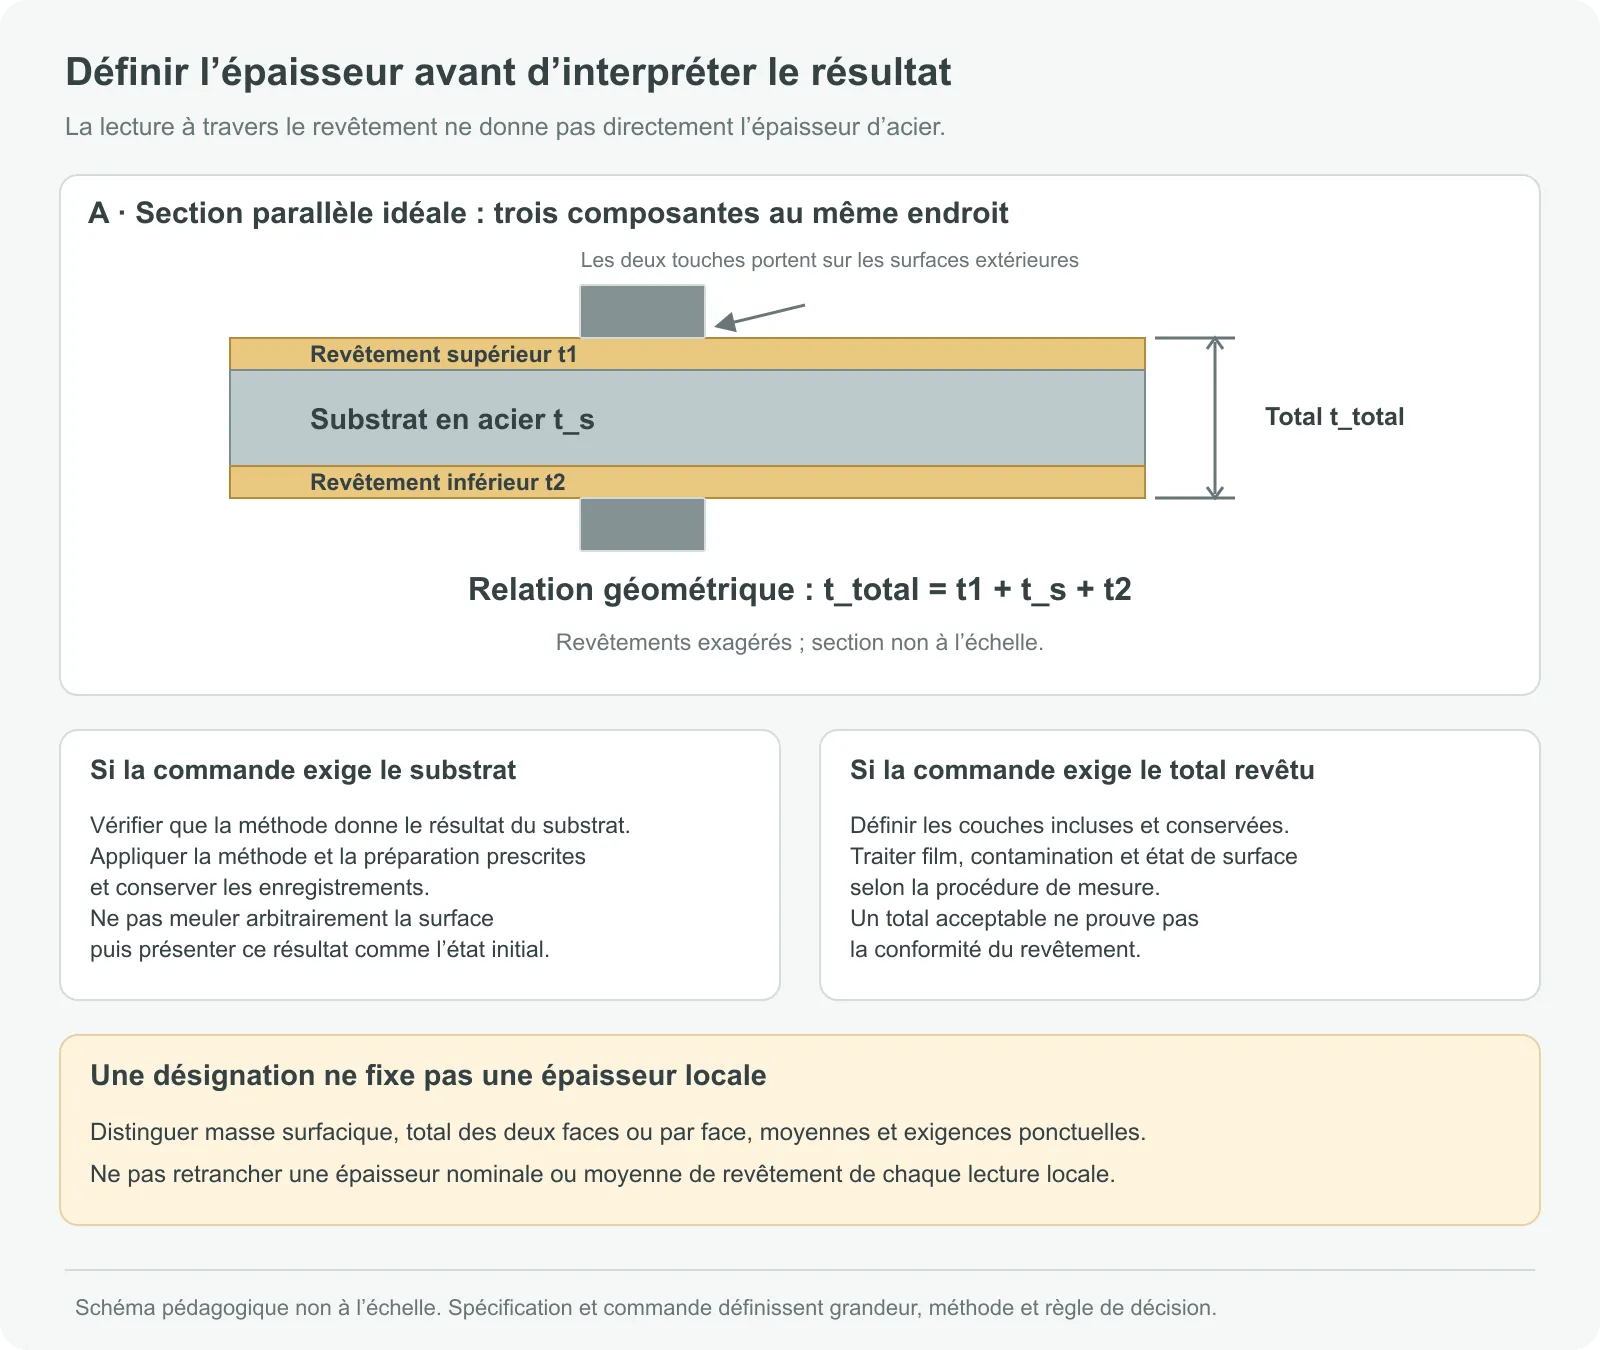
Un micromètre extérieur de contact appliqué à une tôle revêtue mesure la distance entre ses deux surfaces extérieures de contact. Dans une section idéale à trois couches parallèles, l’épaisseur totale additionne le substrat en acier et les deux revêtements. Cette relation géométrique ne signifie pas que les trois composantes ont été mesurées séparément.
Une désignation de revêtement n’est pas une épaisseur fixe à chaque point. Certaines désignations de zinc à chaud expriment une masse surfacique évaluée par échantillonnage défini, avec total des deux faces ou exigences par face, moyennes ou points individuels. Convertir cette désignation en moyenne puis la retrancher de chaque lecture ne détermine pas l’épaisseur locale du substrat.[6]
Si la commande exige l’épaisseur du substrat, la méthode doit fournir un résultat sur cette base. Évaluer séparément le revêtement, le retirer d’un échantillon selon une méthode prescrite ou utiliser une autre technique exige de définir les matériaux concernés, les positions correspondantes et l’aptitude de la méthode. Ne retirez pas arbitrairement le revêtement et ne confondez pas mesure de revêtement et épaisseur d’acier. GalvInfo décrit des procédures propres au revêtement, dont pesée–décapage–pesée.[6]
Film pelable, particules et souillures peuvent aussi affecter le contact. Traitez-les selon la procédure convenue et conservez l’état initial ainsi que les traitements effectués. En présence de calamine, corrosion ou forte rugosité, vérifiez d’abord l’adéquation de la méthode.
5. Associer les étapes de mesure à l’examen des anomalies
Alignez suivant la méthode de l’instrument : l’axe de mesure est perpendiculaire à la surface locale et les deux touches portent correctement sur les surfaces extérieures opposées. Soutenez la tôle sans mouvement ; évitez inclinaison et aplatissement forcé par l’instrument. Si les lectures sont instables, vérifiez contact, force et environnement avant d’attribuer l’écart à la matière.[4][5]
| Étape | Enregistrement | Premières vérifications en cas d’écart |
|---|---|---|
| Définir matière et exigences | Identifiants, édition, largeur, définition d’épaisseur et source de tolérance | Les documents couvrent-ils ce lot et ce produit ? |
| Vérifier instrument et environnement | Identifiant, plage, état de vérification, contrôle préalable et températures pertinentes | Zéro/référence, touches, dommages, écart thermique et accès |
| Repérer et mesurer | Tôle/éprouvette, position, état de rive et lecture initiale | Bavures, particules, film ou contact incliné |
| Répéter et comparer | Répétitions au même point, séparées des autres positions | Distinguer répétabilité et variation de position ; ne pas regarder que la moyenne |
| Décider | Limites, règle convenue, résultats de revue et périmètre concerné | Résultats proches des limites, anomalies, règles de réessai et autorité de décision |
Répéter au même point vérifie surtout la stabilité de mesure ; changer de point explore la variation spatiale. Les moyenner ensemble peut masquer une zone mince. Si chaque point doit respecter une limite, des valeurs plus élevées ailleurs ne le rendent pas conforme par moyenne.
6. Près d’une limite, conserver la valeur initiale et appliquer la règle
Supposons un intervalle d’épaisseur établi et une lecture proche de sa limite inférieure. Ne l’arrondissez pas d’abord pour la rendre apparemment acceptable sous prétexte d’aligner les décimales sur le plan. Chiffres publiés et arrondi suivent les règles applicables, avec conservation des données initiales traçables.
Les mesures présentent une incertitude. Une décision de conformité près d’une frontière exige une règle définie. ILAC G8 explique les relations entre résultat, limites de spécification et limites d’acceptation, ainsi que la fixation de la règle avant la mesure.[7] À réception, cela aide à convenir du traitement des cas limites lors des achats et de la planification, au lieu de choisir une règle après avoir vu le résultat.
Si les opérateurs ou instruments donnent des résultats nettement différents, gardez matière et point constants pendant la vérification de la méthode et de l’instrument. Suivez ensuite le réessai approuvé, sans changer de point ou d’outil jusqu’à obtenir une valeur souhaitée.
7. Enregistrer ce qui est évalué et ce qui reste ouvert
Le tableau est une trame de champs. Un champ vide ne vaut pas acceptation. Chaque point soumis à décision doit avoir son enregistrement. Si minima, maxima ou moyennes sont résumés, conservez les lectures d’origine.
| Exigence de commande | Conditions de mesure | Résultat mesuré | Base et conclusion |
|---|---|---|---|
| Matière, spécification/édition, bobine, tôle ou lot associé | Tôle/éprouvette prélevée et base d’échantillonnage | Référence de l’enregistrement | Le lien document–matière est-il établi ? |
| Épaisseur nominale ou minimale, intervalle et unités | Instrument/état, méthode de force et environnement pertinent | Lecture initiale et unités | Appliquer la limite et la règle convenue |
| Épaisseur du substrat ou totale revêtue | Couches présentes, préparation éventuelle et méthode | Résultat selon la définition indiquée | Ne pas comparer des définitions différentes |
| Positions prescrites et périmètre du contrôle | Plan des points, type de rive et position sur la tôle d’origine | Résultats par point et répétitions nécessaires | Anomalies, état du réessai et portée de la conclusion |
Exemple fictif : lot de réception IN-DEMO-01, tôle 2, point P1 ; grandeur mesurée : épaisseur totale revêtue ; indication initiale illustrative : 1.012 mm ; instrument G-DEMO-01. Complétez état de l’instrument, référence du plan et conditions ambiantes. Si le besoin d’achat reste ambigu entre substrat et total, inscrivez « Définition d’épaisseur à clarifier », pas « Conforme ». Cette valeur illustre seulement une saisie : ce n’est ni une épaisseur recommandée, ni une tolérance, ni un résultat réel.
Un échantillonnage appuie la conclusion prévue par le plan ; il ne signifie pas que chaque zone de chaque tôle a été mesurée. Conservez identifiants, photos des points et données initiales en cas d’anomalie, puis traitez le périmètre concerné selon la procédure avant son introduction en production.
8. Un résultat d’épaisseur ne termine pas la réception de la pièce
L’épaisseur n’est qu’une partie du contrôle matière. Nuance, état de livraison, surface, forme et exigences de formage ultérieur demandent leurs propres preuves. Une épaisseur reçue acceptable ne garantit pas les positions de trous, la planéité ou les jeux d’assemblage de la pièce finie.
Pour examiner une pièce de tôlerie ou d’emboutissage, partagez exigences matière, certificat, identification reçue, plan des points et lectures initiales. Si substrat ou total reste indéfini, indiquez si la pièce porte une charge, se clipse, coulisse ou présente une face visible. La définition d’achat pourra alors correspondre à la fonction finale.
- [1] U. S. Steel — Coated Sheet : tables nominales/minimales et positions de mesure du produit.
- [2] JCGM/BIPM — VIM 4.15 : résolution d’un dispositif afficheur.
- [3] JCGM/BIPM — VIM 2.13 : exactitude de mesure.
- [4] Mitutoyo — Quick Guide, PG11 : utilisation des micromètres extérieurs.
- [5] Mitutoyo — Check Points for Small Tool Instruments, pp.1–2 : micromètres extérieurs.
- [6] GalvInfoNote 1.1, Rev4.0 déc.2020, PDF pp.1–3 : désignations, base d’évaluation et mesure des revêtements.
- [7] ILAC G8:09/2019 — Règles de décision et déclarations de conformité, pp.5–10.