1. Noter quand la forme change avant d’attribuer une cause
Conservez l’identification de la pièce, les repères de faces, sa position dans la tôle d’origine et le sens de découpe. Relevez la forme initiale sur des appuis clairement définis, puis utilisez les mêmes repères après découpe. Si des brides, serre-flans ou micro-attaches sont utilisés, notez leur libération. La découpe laser courante peut reposer principalement sur les appuis de la table ; elle ne doit pas toujours être décrite comme une découpe sous bridage.
Le laser chauffe localement la matière jusqu’à la fusion ou la vaporisation, et le gaz d’assistance l’évacue de la saignée. Il n’applique pas les efforts de contact étendus d’un outil conventionnel, mais apporte toujours de la chaleur. Une découpe sans contact n’exclut pas une déformation thermique. [1]
Distinguez le bombement global, les ondulations locales du bord et le déplacement de toute la pièce lorsqu’une extrémité bascule. Une petite pièce qui perd son appui peut s’incliner sans que la matière soit pliée de façon permanente. Le support pendant la coupe et l’extraction influence ce risque, d’où l’existence de dispositifs spécifiques d’appui et de déchargement. [2]
2. Distinguer chaleur, contraintes résiduelles et géométrie
La matière près de la saignée chauffe d’abord, tandis que les zones voisines plus froides limitent sa dilatation. Le refroidissement modifie ensuite à nouveau les dimensions et contraintes locales. Des températures inégales peuvent provoquer courbure ou torsion. Concentrer les coupes ou modifier les contours et l’imbrication change la répartition de chaleur. Le sens final du voile ne suffit pas à conclure à une puissance excessive ou à une vitesse trop faible. [3]
Les contraintes résiduelles restent présentes dans la matière sans charge extérieure appliquée. Elles peuvent provenir d’opérations de fabrication antérieures. L’ouverture d’un contour ou le retrait d’une grande zone modifie l’équilibre existant, et la forme peut évoluer. Une tôle visuellement plane peut contenir ces contraintes ; inversement, une déformation ne prouve pas qu’elles constituent l’unique cause. [4]
Une bande longue, un cadre étroit autour d’une grande ouverture et un petit panneau plein issus de la même tôle n’ont pas une géométrie équivalente. La matière restante, les portées d’appui et les contraintes diffèrent. Examinez en priorité les zones où la déformation apparaît, sans supposer une largeur universelle en dessous de laquelle toute pièce se voilerait. Évaluez l’épaisseur, la matière, le contour et l’usage réels.
3. Conserver des relevés comparables à quatre étapes
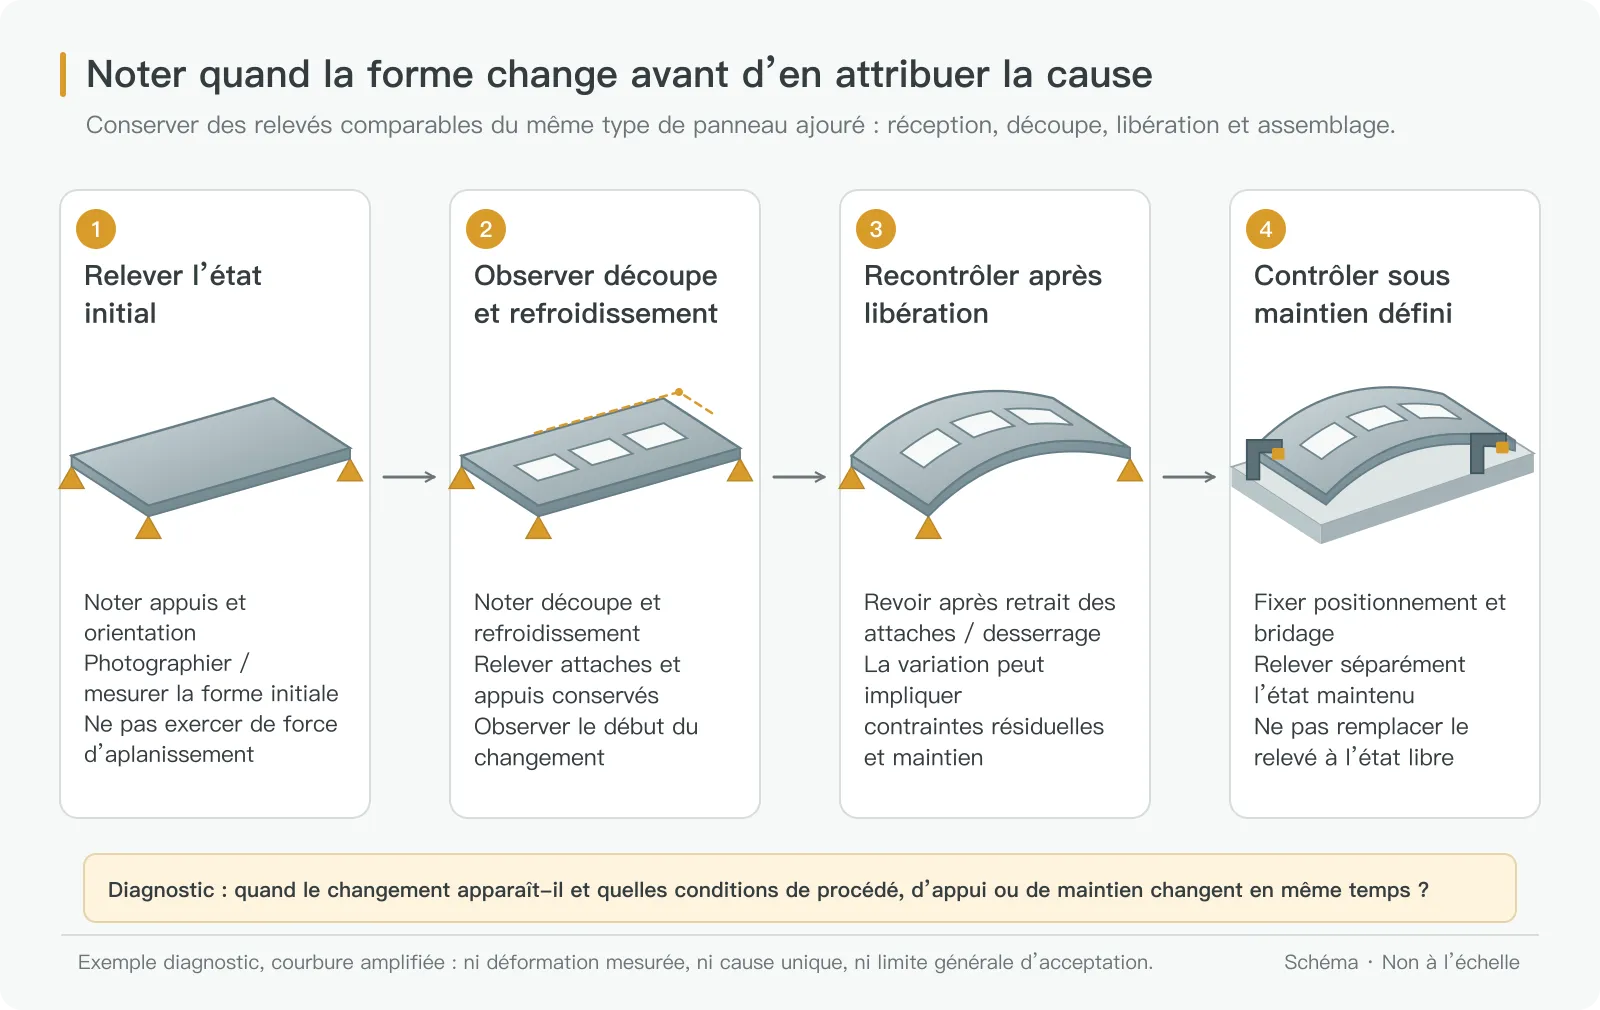
Réception : observez la tôle sur des appuis et dans une orientation consignés. Vérifiez la surface, les bords et le dessous pour détecter les corps étrangers. Ne la plaquez pas avant la photo en masquant sa forme initiale. Conservez les justificatifs matière et de lot, et repérez l’origine de la pièce dans la tôle.
Découpe et refroidissement : utilisez les moyens d’observation autorisés par l’équipement pour relever le contour et le moment où le changement apparaît. Distinguez chauffage en cours, fin de coupe avant refroidissement et conditions de mesure convenues. Notez ensemble version du programme, séquence, appuis et attaches restantes. Une lecture à chaud n’est pas le résultat final d’acceptation.
Suppression des attaches ou débridage : comparez avant et après libération des micro-attaches, serre-flans ou brides. Vérifiez ensuite si extraction et manutention introduisent une flexion. Sans bridage initial, consignez la séparation du squelette et le changement d’appuis plutôt que d’inventer une étape de débridage.
Montage : contrôlez l’ajustement avec le positionnement, l’ordre de serrage et les charges convenus, et rapportez-le séparément de l’état sans ces contraintes. Si le problème apparaît seulement après soudage, pliage ou vissage, examinez cette opération plutôt que d’attribuer tous les changements au laser.
4. Choisir le contrôle suivant à partir du phénomène observé
Les facteurs ci-dessous sont des hypothèses à vérifier. Une observation peut restreindre l’enquête, mais ne démontre pas à elle seule une cause.
| Observation | Facteurs possibles | Contrôle suivant |
|---|---|---|
| Avant découpe, la lecture change après déplacement de la tôle | Forme initiale, position des appuis, gravité ou corps étranger dessous | Nettoyer les contacts, répéter la pose sur les mêmes appuis et dans le même sens ; conserver le relevé initial |
| Une ondulation augmente pendant des coupes répétées dans une zone | Accumulation locale de chaleur, séquence et densité des contours | Comparer le déroulement du programme avec l’état refroidi, puis tester les trajectoires de façon contrôlée |
| Le cadre change après ouverture d’un grand évidement ou du contour extérieur | Redistribution des contraintes, modification de rigidité géométrique ou de maintien | Repérer le dernier contour coupé et comparer des pièces répétées de même matière et géométrie |
| Une extrémité bascule, mais la pièce retirée n’est pas pliée | Appui insuffisant ou basculement après séparation du squelette | Vérifier appuis et extraction ; séparer l’inclinaison de toute la pièce du voile de la matière |
| La pièce plaque sous pression, puis se soulève une fois libérée | Le maintien masque la forme libre ou l’équilibre change à la libération | Consigner séparément le résultat sans effort d’aplanissement et sous maintien spécifié |
| Jeu ou balancement seulement du côté reposant sur un bord | Bavure, laitier ou débris d’appui soulèvent la pièce ; une vraie déformation peut coexister | Consigner les contacts, nettoyer suivant le procédé puis remesurer ; ne pas attribuer tout le jeu au voile |
| État correct après refroidissement, puis changement à la séparation ou à la manutention | Méthode de séparation, prise ou charges d’empilage | Comparer avant et après extraction ; rechercher levier, pression ou appui inadapté sur le cadre fragile |
| La forme libre varie peu, mais les jeux sont inégaux au montage | Pièces associées, positionnement, ordre de serrage ou joints | Contrôler les pièces associées et le montage ; rapporter séparément les jeux assemblés |
Bavures et laitier sont des problèmes de bord qui peuvent fausser le contact et nécessiter un traitement distinct. Conservez les relevés avant et après nettoyage. Si l’ébavurage modifie lui-même une pièce fine, observez-le comme une opération séparée. Les exigences de bord sont traitées dans le guide d’ébavurage et d’acceptation des arêtes.
5. État libre, état bridé et planéité répondent à des questions différentes
Un contrôle à l’état libre exige des appuis, une orientation et une prise en compte de la gravité définis. Évitez de plaquer la pièce avec la main, un serre-flan ou l’effort du palpeur. La poser sur une table ne crée pas automatiquement un état libre adapté : le contact et la déformation sous son poids influencent l’observation. Pour un contrôle contraint, précisez points de positionnement, brides, ordre de serrage et conditions pertinentes de force ou de couple. [5]
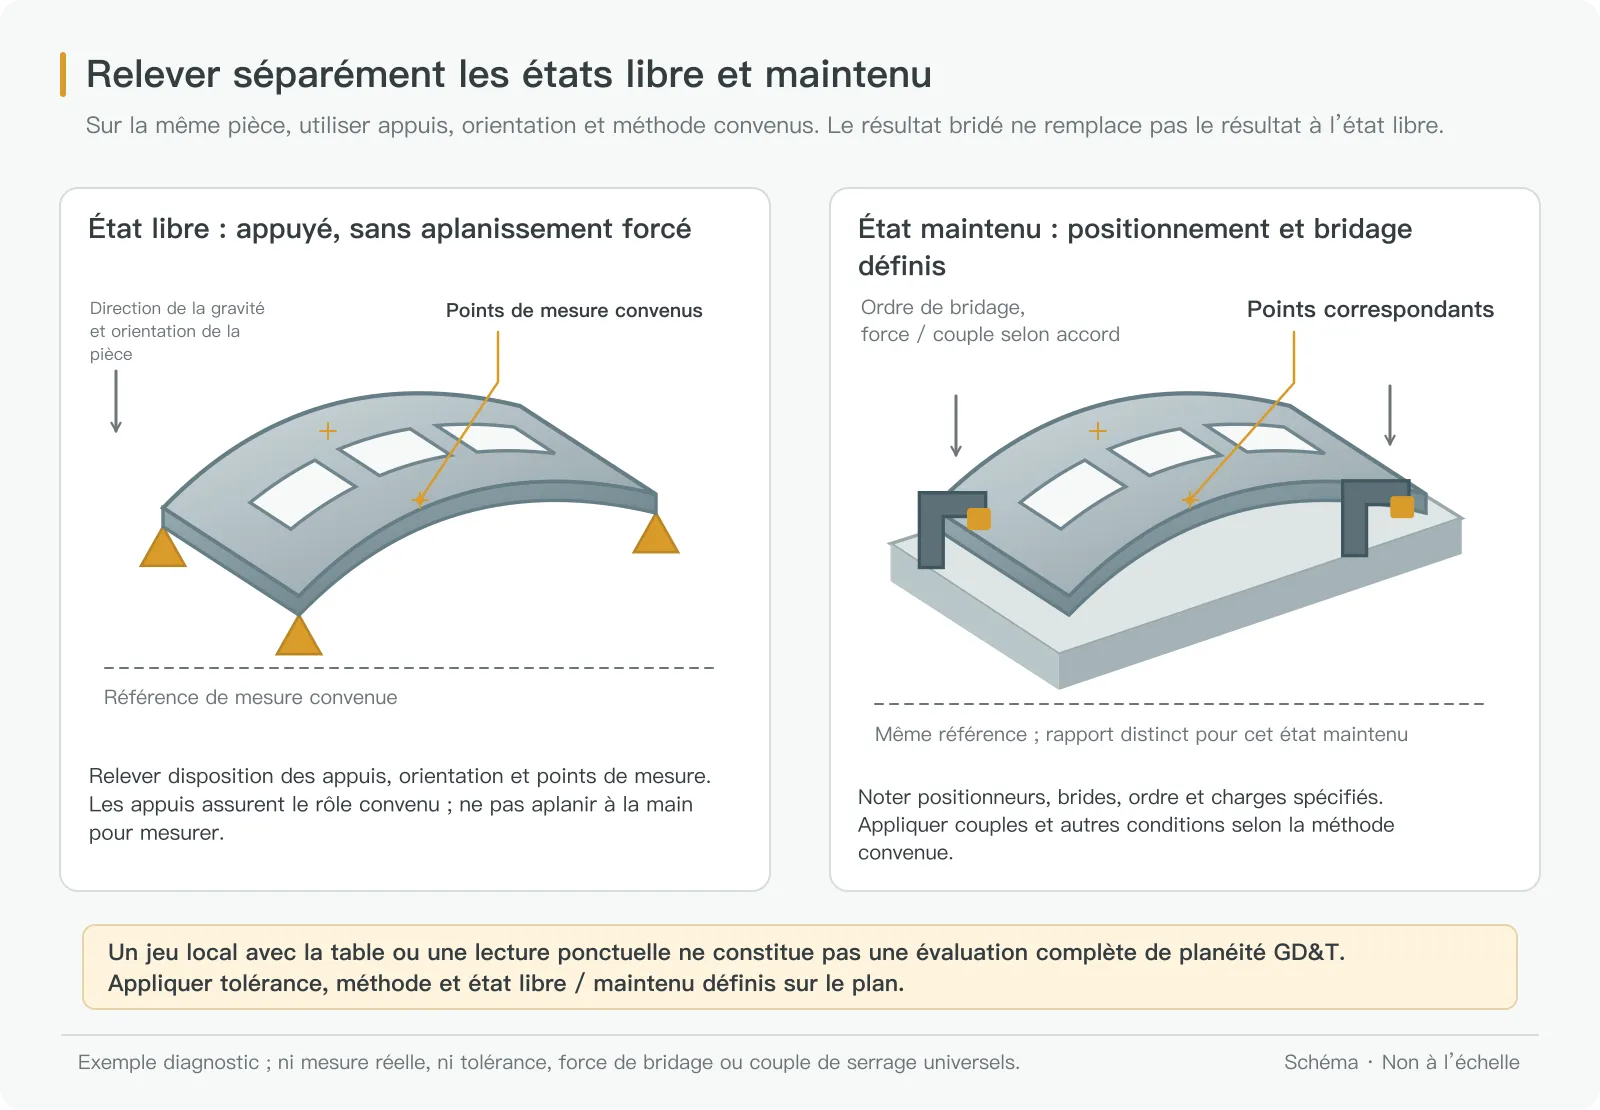
Une règle et des cales d’épaisseur permettent de repérer rapidement un jeu près d’une ligne donnée ; cette lecture n’est pas automatiquement la planéité de toute la surface. Appuis, couverture des points et évaluation influencent le résultat. Le contrôle formel doit suivre les règles du plan et employer une mesure et une évaluation couvrant la surface nécessaire pour déterminer si elle tient entre les deux plans parallèles spécifiés. [6]
Décrivez directement le relevé comme une lecture sur une ligne ou un point défini avec des appuis indiqués, ou nommez la méthode de planéité utilisée. Si plusieurs déposes et reposes changent fortement le résultat, vérifiez maintien, contact et répétabilité avant de conclure à un dépassement de tolérance. Les limites viennent du plan et des conditions d’acceptation convenues, pas d’une photo de la pièce voilée.
6. Exemple de diagnostic : plane après découpe, mais un bord se lève à l’extraction
Supposons un panneau fin en acier avec une grande ouverture centrale et des micro-attaches conservées pendant la découpe. Après refroidissement et extraction, un long bord se soulève. Il s’agit d’observations hypothétiques de diagnostic, pas d’un cas client mesuré.
| Étape | Relevé hypothétique | Ce qu’il établit |
|---|---|---|
| Réception avec appuis et orientation consignés | La forme aux points observés reste globalement stable après plusieurs reposes | Une référence initiale ; aucune preuve d’absence de contraintes résiduelles |
| Après découpe et refroidissement, micro-attaches conservées | Pas de soulèvement visible dans le squelette | Uniquement la forme à cette température et avec ces attaches |
| Attaches retirées suivant le geste consigné, pièce sur appuis de contrôle | Le même bord long se soulève de manière répétable | Examiner d’abord libération, extraction et redistribution des contraintes ; l’effet thermique n’est pas exclu |
| Fixation suivant les conditions de montage | Le bord plaque, mais le jeu de joint change après serrage | Un résultat de montage, qui ne remplace pas l’acceptation à l’état libre |
Pour l’essai suivant, maintenez constants lot, épaisseur, contour, orientation d’origine, paramètres de coupe, refroidissement et appuis de contrôle. Comparez une seule méthode de suppression des attaches ou d’extraction et observez la répétabilité. Pour comparer la séquence de coupe, faites un autre essai sans changer l’extraction. Modifier matière, trajet et montage d’essai ensemble ne permet pas d’identifier le facteur déterminant.
Si le changement stabilise la forme libre, recontrôlez positions des trous, arêtes et ajustement final. Sans nouvelle mesure, paraît plus plat ne signifie pas conforme à l’exigence de planéité. Si les pièces répétées divergent, conservez ces écarts et poursuivez l’examen de la position dans la tôle ou des variations de procédé.
7. Fonder les actions correctives sur les preuves
Lorsque le lien entre échauffement local et séquence est plus clair, les spécialistes du procédé peuvent évaluer des coupes réparties, un autre ordre de contours ou des solutions adaptées, en vérifiant aussi les arêtes. Si les appuis ou l’extraction influencent davantage le résultat, comparez d’abord leurs positions et mouvements. Si des contraintes initiales sont suspectées ou si un planage est nécessaire, testez matière, géométrie et formage ultérieur réels ; l’aspect plan ne prouve pas l’élimination de toutes les contraintes internes.
Modifier les paramètres, planer ou traiter thermiquement n’est pas une première étape universelle. Ne reprenez notamment pas les températures ou pratiques de refroidissement d’une autre nuance pour supprimer un voile. Si le changement commence au soudage ultérieur, consultez le guide de déformation au soudage des tôles fines. S’il vient d’un poinçonnage dense, le guide des perforations denses et de la forme des tôles traite ce mécanisme.
Pour discuter de fabrication, fournissez plan, matière et épaisseur, position dans la tôle d’origine, photos avant et après coupe et relevés indiquant quand la pièce s’est soulevée, ses appuis et son éventuel maintien. Si les limites de planéité ou de jeu ne sont pas fixées, précisez quelle face doit plaquer et quels trous doivent s’aligner. Définir l’état de contrôle et l’acceptation selon l’usage aide généralement davantage que changer d’abord le nom du matériau.