1. « Coupée à longueur » ne définit pas toute l’acceptation
Une ligne courante associe déroulage, planage, cisaillage et empilage pour transformer la bande continue en tôles à la longueur demandée. Coupe à longueur et planage ne sont donc pas des choix exclusifs. Vérifiez les opérations effectivement subies par la matière. [1]
Le planage peut se faire sur la bande ou séparément sur des tôles et pièces déjà découpées. Équipements, étapes et objectifs varient avec la gamme. « Coupe de précision » ou « planée » ne démontre ni des traitements identiques ni la conformité de la future pièce finie. [2]
| Opération | Objectif principal | Points restant à vérifier à réception |
|---|---|---|
| Déroulage et alimentation | Dérouler la bobine et alimenter les opérations suivantes | Identité de bobine, orientation des faces, dommages de manutention ou d’alimentation |
| Planage | Améliorer la forme par un procédé adapté au matériau et à l’état initial | Plage de matières et dimensions, forme obtenue, surface et exigences ultérieures |
| Coupe à longueur | Diviser la bande continue en longueurs convenues | Longueur, largeur, rives coupées, équerrage et forme après séparation |
| Empilage et emballage | Faciliter manutention et livraison en conservant l’identité matière | Lien tôle-étiquette, appuis et contraintes, humidité et dommages locaux |
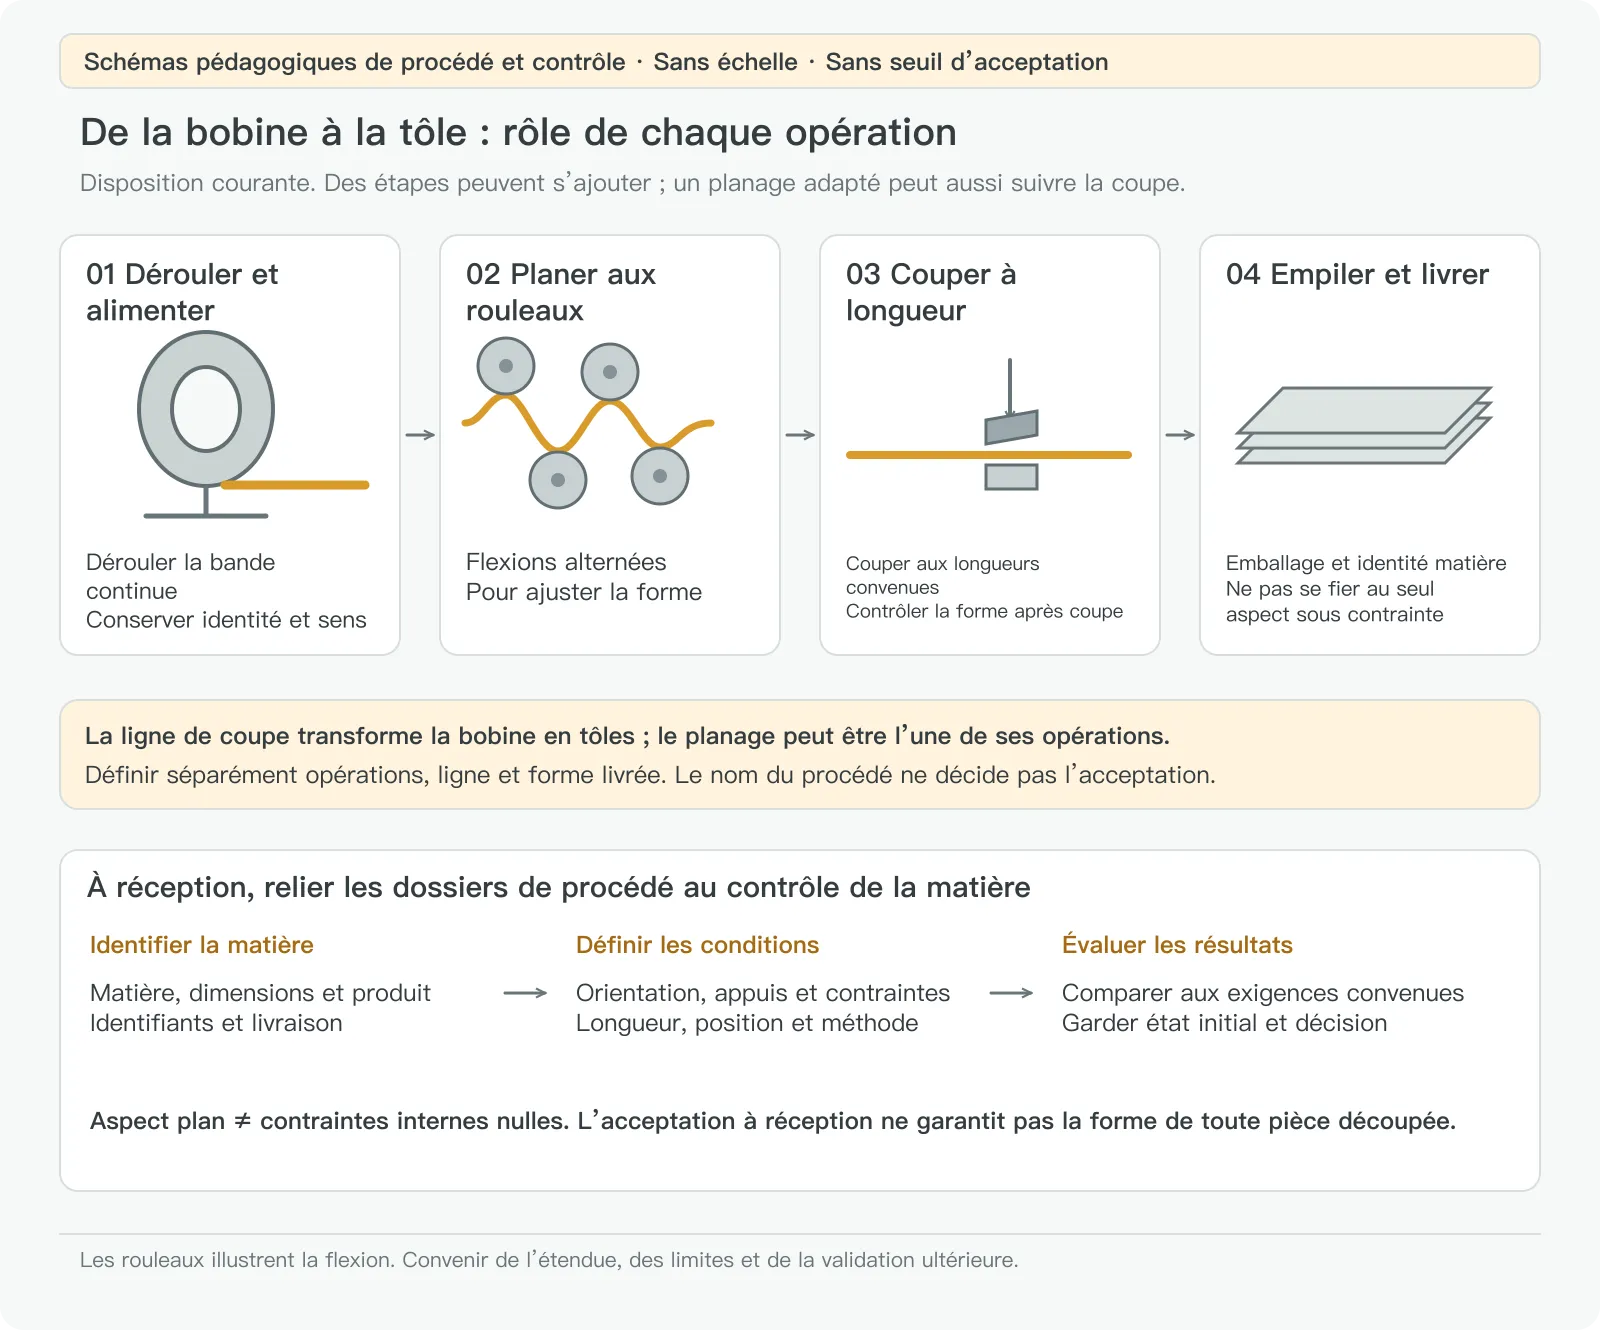
Spécifiez séparément le procédé et les exigences de livraison. Outre la longueur, précisez matière, dimensions, forme, surface et base de contrôle. Signalez les grandes fenêtres, bandes étroites ou surfaces d’appui prévues afin de discuter des validations nécessaires en transformation ultérieure.
2. Repérez longueur et largeur avant de nommer la forme
Conservez un repère d’orientation traçable avant le contrôle. Ici L est la longueur de tôle et W sa largeur. N’assimilez L au sens longitudinal de la bobine ou au sens de laminage que si les enregistrements le prouvent. Rotation, imbrication et recoupe peuvent modifier cette relation avec les axes d’origine.
La courbure de bobine, ou coil set, tend à courber la bande dans sa longueur d’origine. Le cintrage transversal, crossbow, agit sur la largeur et donne une section transversale arquée. Les ondulations de rive apparaissent près des bords ; les ondulations ou poches centrales occupent la zone médiane. Plusieurs formes peuvent se superposer. [3]
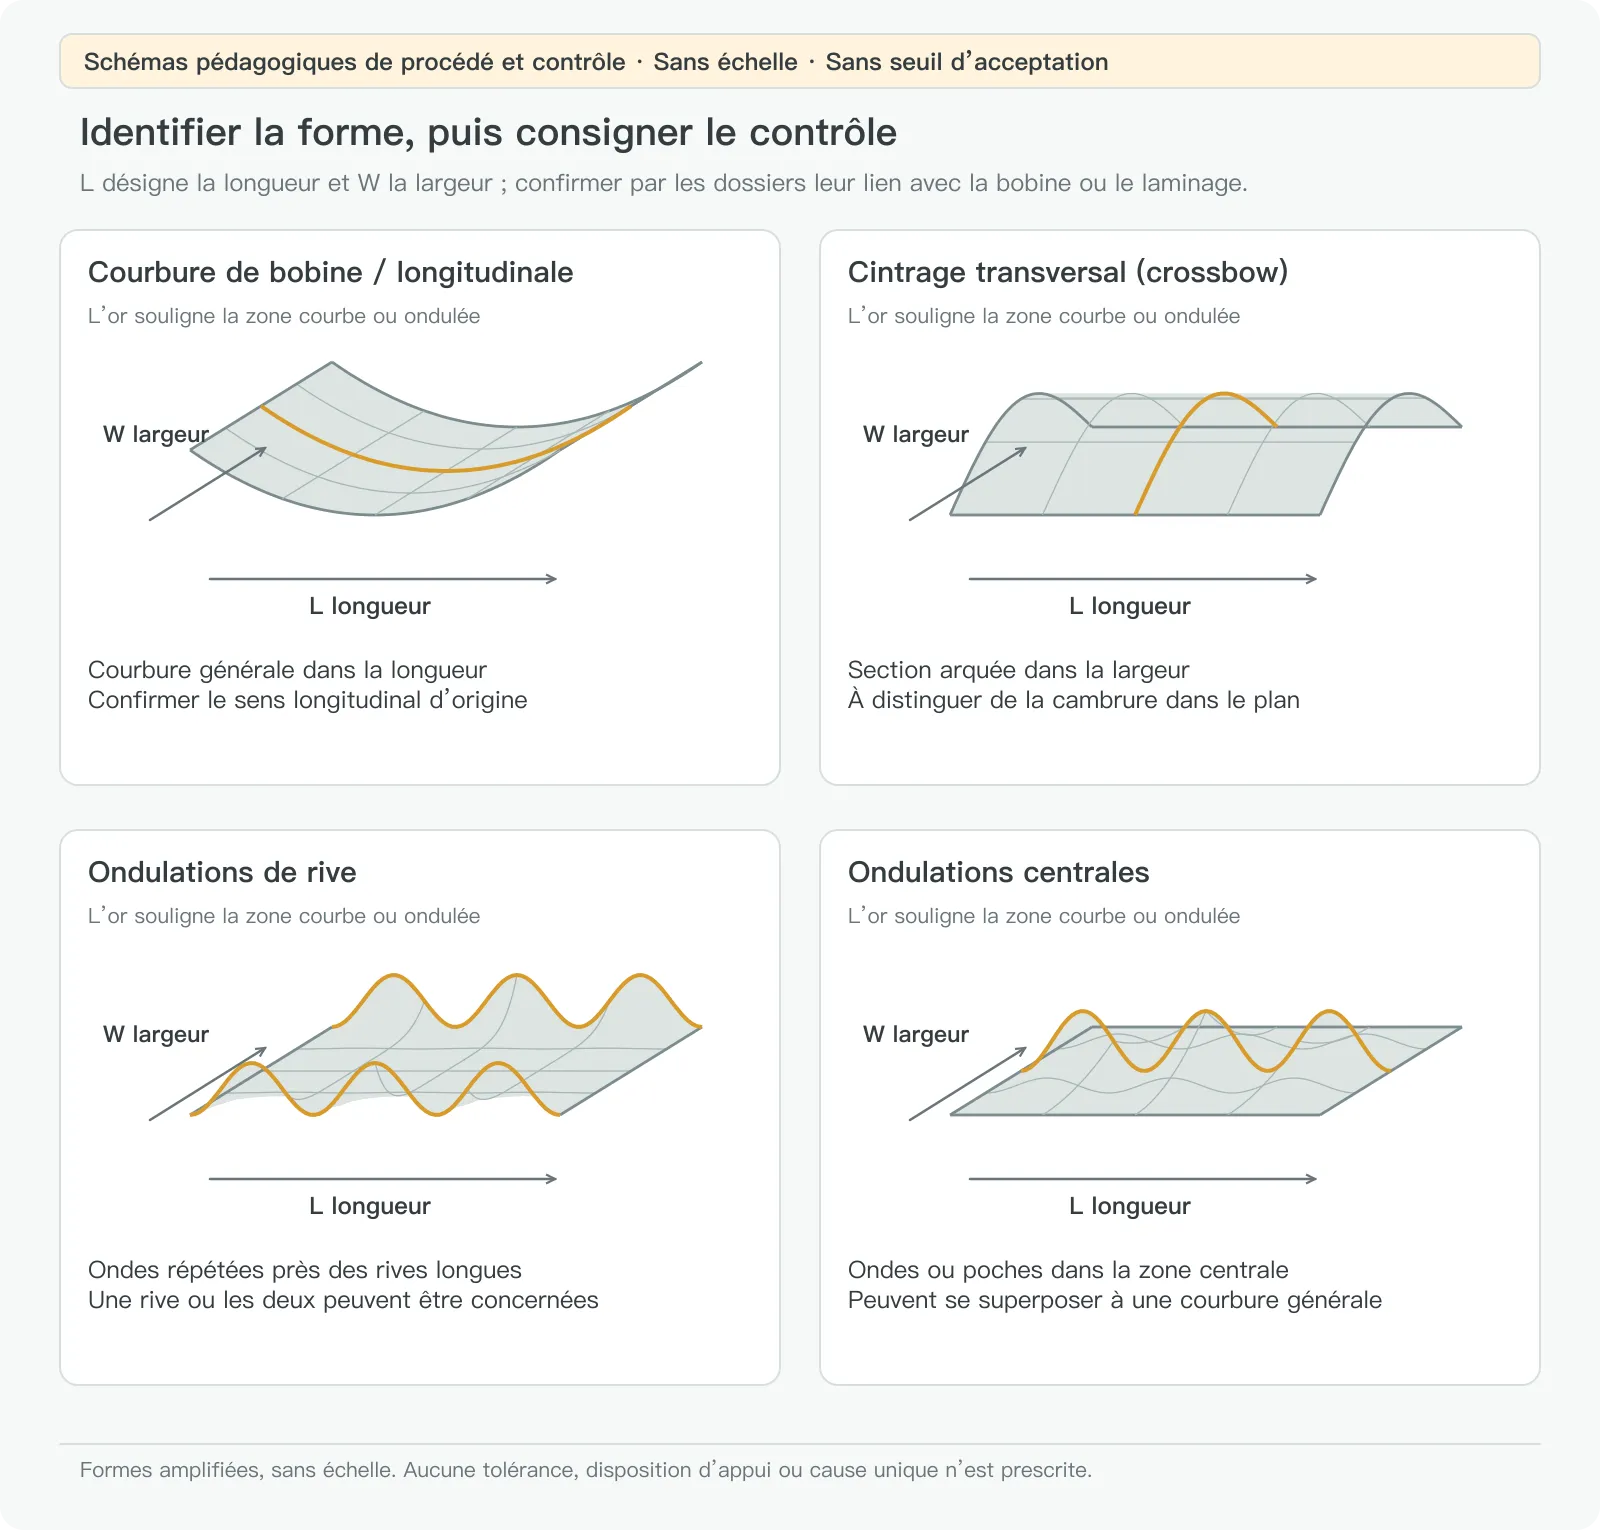
Les ondulations de rive et de centre peuvent traduire des différences de longueur entre zones de la largeur. Leur apparence seule ne désigne pas une machine ou un réglage responsable. Examinez selon le cas laminage, transformations, planage et manutention. Une déviation latérale de la rive longitudinale dans le plan, appelée cambrure latérale ou camber, ne doit pas être confondue avec le cintrage transversal. [3]
3. Le planage ne certifie pas des contraintes résiduelles nulles
Le planage à rouleaux applique des flexions alternées entre rouleaux voisins, généralement décroissantes vers la sortie. Avec matière, géométrie et équipement adaptés, il peut améliorer la forme et modifier la répartition des contraintes internes. Le résultat dépend de la pièce et des réglages ; la description d’une machine ne garantit pas toutes les tôles. [4]
Des contraintes résiduelles peuvent subsister sans charge extérieure. L’aspect plan et l’état de contraintes internes sont distincts. Retirer de la matière, créer un contour ou chauffer peut modifier l’équilibre existant. Inversement, un voile ne démontre pas à lui seul que les contraintes résiduelles sont l’unique cause. [4]
Vérifiez séparément la forme reçue, le résultat d’un essai de transformation convenu et le montage de la pièce finie. Si la commande exige une forme après découpe, convenez à l’avance de la position et du contour de l’éprouvette, du procédé, des appuis et du périmètre d’évaluation. Un échantillon découpé au hasard ne garantit pas une bobine entière ni toutes les pièces possibles.
4. Harmonisez les conditions avant de comparer les mesures
Consignez emballage et empilage d’origine avant de retirer la tôle selon les procédures de manutention adaptées. Utilisez levage et appuis appropriés aux grandes tôles ou rives coupantes. Ne pressez pas une zone dangereuse pour donner une apparence plane. Reliez la tôle choisie à sa coulée, sa bobine ou son lot de réception et distinguez le contrôlé du reste.
Gardez propres surface de contrôle et appuis. Débris, bavures ou cales déplacées peuvent relever une zone. Notez face supérieure, directions, appuis et éventuels feuillards ou brides. La tôle souple répond à son poids et à son orientation ; deux barres d’appui et une surface continue ne donnent pas des états avant/après directement comparables. Documentez séparément état libre et état contraint. [5]
Une règle et des cales d’épaisseur permettent de repérer les jeux près d’une ligne définie. Notez longueur et position de règle, contacts et point de lecture. Ne pressez ni règle ni tôle pour diminuer la valeur. Si le résultat change après soulèvement et repose, examinez d’abord appuis, contacts et répétabilité opérateur.
L’essai de planéité d’une spécification de tôle peut avoir une étendue ou une évaluation différente de la planéité géométrique d’une pièce finie. Cette dernière examine si la surface contrôlée tient entre deux plans parallèles à l’écartement prescrit. Un jeu local sous règle ne couvre pas toute cette surface. Identifiez l’exigence commandée avant de choisir la méthode. [6]
5. Choisissez la vérification suivante à partir de la forme observée
Le tableau organise une investigation ; ce n’est pas une norme visuelle d’acceptation ou de rejet.
| Observation | Conditions à consigner d’abord | Point à établir ensuite |
|---|---|---|
| Courbure longitudinale générale | Orientation, face supérieure, longueur contrôlée et appuis | Lien avec le sens de bobine d’origine et tôles comparables du lot |
| Section arquée dans la largeur | Ligne transversale, largeur réelle, contacts aux rives et au centre | Cintrage transversal ou soulèvement par cale ou appui irrégulier |
| Ondulations répétées près d’une rive | Rive concernée, sommets d’ondes, forme locale et générale | Hauteur, pas et autres données prescrites par la méthode, puis dossiers matière et procédé |
| Ondulations ou poches centrales | Zone concernée, contacts voisins et courbure générale éventuelle | Ondulation centrale, dommage local ou formes superposées |
| Plane dans le paquet, irrégulière après extraction | Feuillards, position de tôle et appuis avant/après | Si l’état initial était contraint ou si la manutention a ajouté une déformation |
| Tôle reçue plane, pièce découpée déformée | Position d’origine, contour, appuis après coupe et refroidissement | Investigation distincte du procédé de coupe, avec preuves avant et après |
Interprétez les valeurs avec la spécification et son édition, l’épaisseur et la plage dimensionnelle commandées. Les formes de produit peuvent avoir des tolérances et garanties différentes : une aciérie peut distinguer plaque, tôle laminée à chaud et tôle laminée à froid dans une même famille. [7] N’empruntez pas un seuil commode à une autre nuance, marque ou largeur, et n’inventez pas d’allocation universelle par mètre.
6. Exemple hypothétique de comparaison à réception
Supposons deux relevés d’un même lot de tôles : « visuellement planes sous feuillards » et « ondulations sur la rive longue après extraction ». La matière peut être la même, mais les conditions diffèrent. Ce sont des hypothèses pédagogiques, pas des essais client.
Identifiez tôle, face et orientation, puis reprenez le contrôle avec les mêmes appuis convenus. Conservez des photos sans pression et reliez chaque valeur à sa ligne et sa position. Sans identifiants de tôle, des observations de tôles différentes ne constituent pas un avant/après d’une même tôle.
Comparez alors seulement à l’exigence convenue. Si la commande dit simplement « coupée à longueur, bonne planéité » sans base de contrôle exploitable, clarifiez le besoin et gérez la matière en attente selon la procédure. Ne choisissez pas après coup la norme qui permet de déclarer conforme.
Avant un planage supplémentaire, les responsables du procédé doivent évaluer état matière, dimensions, surface et usage ultérieur, puis organiser une validation représentative. Revérifiez forme, dimensions et surface après l’opération. Une photographie de tôle maintenue à plat ne clôt pas cet examen.
7. Transmettez des relevés qui expliquent comment la tôle a été contrôlée
Un relevé utile relie identité matière, commande, tôle choisie, orientation et appuis, méthode et points, observations et décision. Les photos doivent comporter orientation, position et échelle de référence, avec les mêmes identifiants que le relevé. Un gros plan non localisé explique rarement toute la tôle.
Pour discuter de la transformation, transmettez exigences matière et dimensionnelles et photos à réception. Repérez surface d’appui, ouverture ou zone de bandes étroites. Si la planéité reste à définir, décrivez d’abord l’usage. Séparer exigences d’entrée et besoins des opérations suivantes facilite l’accord sur la fourniture et sa validation.
- [1] Shapeline — Lignes de coupe à longueur
- [2] ARKU — Lignes de transformation de bobines
- [3] WorldAutoSteel — AHSS Guidelines : défauts de forme de bobine influençant le profilage
- [4] ARKU — Planage et opérations suivantes
- [5] KEYENCE — GD&T des pièces non rigides
- [6] KEYENCE — Tolérance de forme : planéité
- [7] SSAB — Hardox 450 : tolérances, forme et planéité