Un trou peut avoir le bon diamètre et poser problème parce qu’il reste trop peu de matière à côté. Un support peut correspondre au plan à plat sans que ses trous s’alignent après pliage. Un bon DFM examine ces relations avant que modifier l’outil ne devienne coûteux.
Ce guide porte sur les choix de conception. Vous pouvez commencer avec un croquis ou un plan incomplet : repérez ce qui doit s’assembler, porter une charge, toucher un câble ou assurer un contact électrique. Le fournisseur pourra examiner les solutions avec votre équipe. Le guide distinct de revue DFM avant devis sert à consigner les décisions à arrêter pour chiffrer l’outillage.
Quelles informations matière influencent la conception ?
La conception nécessite une nuance, un état de livraison ou métallurgique, une épaisseur nominale et sa variation admise. Ces données influencent l’effort sur le poinçon, la formabilité et le retour élastique. Deux tôles simplement désignées « inox » ou « aluminium » peuvent se comporter différemment à épaisseur nominale identique.
Choisissez résistance et formabilité ensemble. Un contact ressort peut nécessiter une résistance suffisante pour conserver son effort, tandis qu’un capot à plis serrés demande une ductilité locale évitant les fissures. Un état plus doux peut faciliter le formage tout en changeant la fonction de la pièce : c’est un choix de conception.
Si le matériau reste à choisir, décrivez charge, environnement, fonction électrique et finition prévue. Demandez des options avec leurs compromis. Les essais de formage doivent reproduire l’état matière de production et placer chaque traitement thermique à l’étape prévue, avant ou après formage selon le procédé retenu.
Comment mesurer la distance au bord et l’espacement entre trous ?
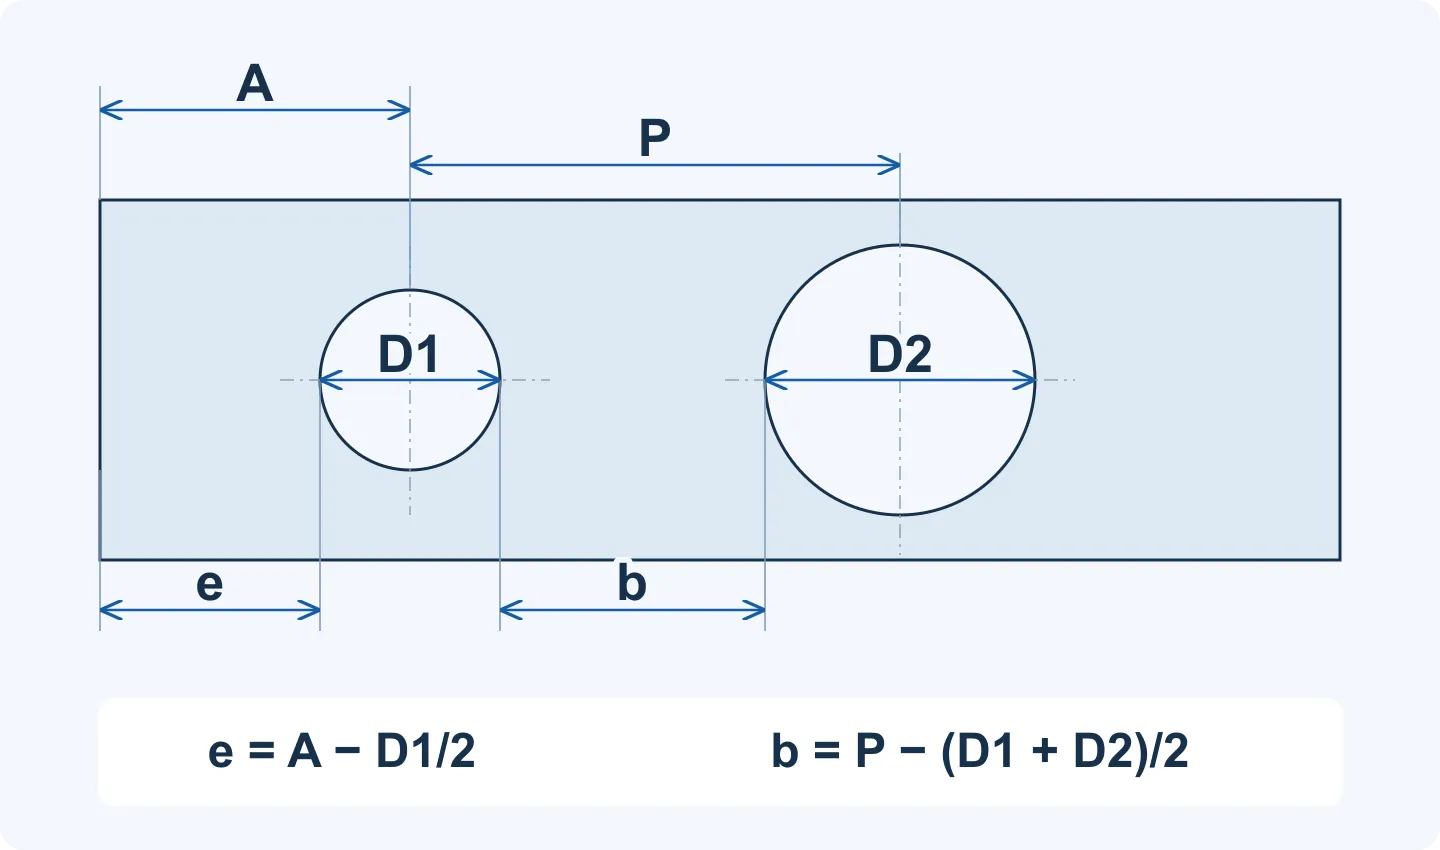
La distance libre trou-bord se mesure de l’arête découpée du trou à l’arête extérieure découpée. Le pont entre deux trous se mesure entre leurs arêtes les plus proches. Une cote depuis le centre ou un entraxe inclut une partie du trou lui-même ; elle ne se compare donc pas directement à une recommandation sur la matière restante.
Pour un trou circulaire près d’un bord droit, la distance libre est e = A − D1/2, où A est la distance perpendiculaire du centre au bord extérieur. Pour deux trous circulaires, le pont vaut b = P − (D1 + D2)/2, où P est l’entraxe. D1 et D2 sont les diamètres des deux trous.
Exemple géométrique : un trou de 4 mm dont le centre est à 4 mm du bord laisse 4 − 4/2 = 2 mm de matière. Deux trous de 4 mm et 6 mm à entraxe de 8 mm laissent 8 − (4 + 6)/2 = 3 mm entre eux. Ces calculs décrivent la géométrie ; l’acceptabilité de cette matière dépend du matériau, de l’épaisseur, de la séquence de découpe et de la fonction.
- Pour une lumière, vérifiez aussi la largeur minimale, les rayons d’extrémité et la plus courte distance aux arêtes découpées voisines.
- Pour un contour courbe ou une ouverture irrégulière, utilisez la distance minimale réelle entre arêtes plutôt que les formules des trous circulaires.
- Demandez si une distance supplémentaire peut être ajoutée dans une zone non fonctionnelle. Déplacer un trou de positionnement exige de vérifier l’assemblage avant de modifier le plan.
Quelle taille minimale pour un trou ou une lumière poinçonnée ?
Il n’existe pas de diamètre minimal valable pour toutes les pièces découpées-embouties. Examinez la plus petite dimension du poinçon par rapport à l’épaisseur, puis la résistance matière, le guidage du poinçon, le jeu de coupe et la qualité d’arête exigée. Dayton Lamina explique que les petits trous peuvent augmenter la contrainte de compression dans le poinçon et modifier la zone cisaillée et la bavure. [1]
La raison est concrète : un petit poinçon transmet l’effort de coupe par une faible section. Il doit aussi se retirer de la tôle et permettre une évacuation fiable de la débouchure. Choisir simplement un acier de poinçon plus dur ne résout pas tous les problèmes de maintien, d’extraction ou de qualité d’arête.
Si la fonction impose une petite forme, comparez un poinçon correctement soutenu ou une opération séparée. Si elle sert seulement au passage, étudiez une lumière plus large ou un trou plus grand. Le résultat utile du DFM est une géométrie et une gamme convenues, pas un rejet fondé sur un rapport diamètre/épaisseur générique.
Comment concevoir ensemble plis, trous voisins et accès des outils ?
Choisissez le rayon intérieur selon la nuance, l’état, l’épaisseur et la méthode de formage réels. La face extérieure du pli s’allonge : un rayon trop serré peut provoquer des fissures même sur une pièce apparemment simple. Un rayon égal à l’épaisseur est une valeur à évaluer, pas une règle sûre pour tous les matériaux. [2]
Un trou proche du pli peut se déformer avec la matière voisine. Précisez la référence de sa distance : le début de la courbure sur la pièce finie, l’angle vif théorique et l’axe de pliage du développé sont des positions différentes. Examinez sa position finale par rapport à la face d’assemblage, et pas seulement sa position avant pliage.
- Éloignez l’ouverture du pli si la fonction le permet, ou étudiez un poinçonnage après formage si l’outil peut y accéder et la soutenir.
- Prévoyez un dégagement de pliage là où la matière voisine risquerait de se déchirer ou d’interférer, en vérifiant son effet sur rigidité, aspect et bord d’étanchéité.
- Vérifiez sur les ailes courtes, plis de retour et parois opposées l’accès du poinçon, le soutien et la sortie de la pièce. Une forme réalisable en CAO peut nécessiter une autre séquence d’opérations.
- Si l’aptitude au pliage dépend du sens matière, indiquez le sens de laminage et examinez-le par rapport aux axes des plis. Une même orientation d’imbrication ne convient pas nécessairement à tous les plis.
Pourquoi l’angle change-t-il quand la presse s’ouvre ?
Le retour élastique correspond à la récupération élastique après suppression de l’effort de formage. Il peut modifier un angle, cintrer une paroi ou vriller la pièce. Résistance après formage, module d’élasticité, géométrie et historique de chargement influencent le résultat. « Un métal plus dur revient davantage » reste trop incomplet pour concevoir un pli. [3]
L’outillage peut recourir au surpliage, à une autre séquence ou à un calibrage ultérieur pour obtenir la forme finale. Réduire le rayon uniquement pour limiter le retour élastique peut augmenter le risque de fissuration. Convenez de l’angle final ou de la relation trou-face importante, puis validez-la sur des échantillons représentatifs.
Pour un support souple, précisez si cette relation se contrôle libre ou avec un bridage d’assemblage défini. Plaquer la pièce pendant le contrôle peut masquer un défaut d’ajustement à l’état libre. Les appuis et conditions de maintien doivent correspondre à l’exigence. [4]
Que préciser pour les arêtes, tolérances et finitions ?
Spécifiez le résultat nécessaire à l’endroit fonctionnel. Un passage de câble ne doit pas abîmer l’isolant ; une bride doit porter correctement ; un contact de terre nécessite un chemin conducteur adapté. Vous pouvez entourer ces zones sur un plan ou une photo sans choisir d’abord l’ébavurage ou une hauteur limite de bavure.
La découpe peut laisser une bavure saillante, dont le sens et la taille dépendent de l’opération et de l’état de l’outil. La revue technique doit choisir l’orientation de coupe et le traitement des arêtes, puis convenir du contrôle. Enlever une bavure peut aussi modifier un petit trou ou une forme étroite : évaluez la géométrie finale. [1]
- Tolérances : repérez les cotes qui commandent l’assemblage et appliquez aux autres une tolérance générale adaptée. Gardez des références de mesure explicites.
- Finition : indiquez les trous, filetages et jeux qui doivent convenir après peinture ou dépôt métallique. Intégrez la surépaisseur et le masquage à la revue.
- Contact électrique : montrez où porte la pièce associée ; convenez de la finition et des limites de zones sans revêtement.
- Aspect : distinguez faces visibles et cachées ; illustrez les marques acceptables par un échantillon ou une photo de référence.
Que doit produire une revue de conception utile ?
Une revue DFM utile aboutit à des décisions précises : conserver une cote parce qu’elle positionne l’assemblage, adapter un dégagement pour permettre le pliage ou affecter un petit trou à une opération appropriée. Chaque modification doit préserver la fonction et figurer dans la révision du plan convenue.
Pour un support de montage, commencez par l’implantation des fixations et la face d’appui. Examinez ensuite la matière autour des trous, leur position après pliage et le jeu final. Déplacer une découpe non fonctionnelle peut simplifier l’outil sans modifier l’assemblage. Confirmez sur échantillons l’ajustement révisé et les caractéristiques sensibles au formage avant les fabrications répétées.
| Détail de conception | À définir sur la pièce | Options à examiner |
|---|---|---|
| Matériau et épaisseur | Nuance, état et plage d’épaisseur | État formable répondant aux besoins de résistance, contact et finition |
| Trous et lumières | Largeur minimale de découpe et fonction | Ouverture agrandie, poinçon soutenu ou opération séparée |
| Matière près des ouvertures | Distance libre au bord et pont entre arêtes découpées | Plus de matière restante ou séquence de découpe adaptée |
| Plis et formes voisines | Rayon intérieur, position finale du trou et référence de distance | Déplacement, dégagement ou poinçonnage après formage |
| Ajustement critique | Éléments d’assemblage, tolérances et état de contrôle | Compensation d’outil, calibrage ou contrôle d’assemblage défini |
| Arêtes et finition | Passages de câbles, contacts, faces visibles et cotes finales | Traitement d’arêtes, compensation de finition et masquage |