Une vis ne traverse pas le trou d'un support embouti, alors que son diamètre est conforme. Resserrer la tolérance de diamètre ne corrige pas un centre de trou décalé. Il faut d'abord déterminer quelle dimension ou quelle position empêche l'assemblage, puis identifier l'opération qui l'influence.
Ce guide relie le plan au contrôle : distinguer jeu de découpe et tolérance de pièce, calculer un écart de position, répartir un jeu d'assemblage et interpréter la capabilité. Tous les exemples numériques sont hypothétiques.
Quelles cotes du plan faut-il tolérancer individuellement ?
Commencez par les surfaces de contact, les appuis et les éléments qui positionnent la pièce lors de l'assemblage. Distinguez leurs exigences de dimension, de position et de forme. Vérifiez ensuite si ces éléments sont obtenus dans une même opération de découpe ou s'ils subissent aussi un formage. Cela permet de déterminer quelles dimensions et positions doivent être contrôlées après formage.
Par exemple, 50.00 ±0.10 mm autorise 49.90–50.10 mm, soit une largeur de tolérance de 0.20 mm. Ces limites ne définissent pas à elles seules la position ou l'orientation ; les relations taille/forme dépendent de la norme retenue. Préciser la norme, son édition et les tolérances générales applicables aux cotes sans limites individuelles.
- Trous sur une même face plane : contrôler leur diamètre et leur position par rapport aux références fonctionnelles. Un entraxe conforme ne prouve pas la conformité de la distance au bord.
- Éléments de part et d'autre d'un pli : contrôler leur position finale, car l'angle, le rayon et les variations de positionnement interviennent.
- Surface d'appui ou jeu d'assemblage : déterminer si la fonction dépend de la forme à l'état libre ou après l'assemblage prescrit, puis préciser cet état dans les exigences de contrôle.
Pourquoi le jeu poinçon-matrice n'est-il pas la tolérance du trou ?
La tolérance du trou fixe les limites de son diamètre fini. Le jeu de découpe désigne la distance entre les arêtes coupantes du poinçon et de la matrice ; MISUMI le définit par côté. Modifier ce jeu agit sur le cisaillement, la qualité du chant et les efforts dans l'outil, mais ne fixe pas directement la tolérance du diamètre fini.
Pour un poinçon et une matrice circulaires et concentriques, le jeu par côté est c = (D_die − D_punch) / 2. Supposons une tôle de 1.00 mm d'épaisseur, un poinçon de 6.00 mm de diamètre et un jeu choisi de c = 0.08 mm. L'ouverture de la matrice vaut 6.00 + 2 × 0.08 = 6.16 mm. Cet exemple suppose un jeu par côté égal à 8% de l'épaisseur ; cela ne signifie pas que la tolérance du trou est de ±0.08 mm.
Un chant poinçonné classique peut présenter un arrondi d'entrée, une zone cisaillée lisse, une zone de rupture et une bavure de sortie. Une mesure au pied à coulisse à l'entrée ne décrit donc pas forcément le passage d'une pige dans toute l'épaisseur. Si la pige ne passe pas, vérifier le chant, la paroi et le passage avant d'élargir la tolérance de diamètre.
- Plan : préciser les limites du diamètre fini, une exigence de position distincte et l'état de bavure ou de chant requis.
- Revue d'outil : distinguer jeu par côté et jeu total, puis examiner matière, épaisseur, alignement, état des arêtes et usure.
- Réception : distinguer mesure dimensionnelle et contrôle fonctionnel de passage. Si la paroi est critique, étudier une reprise par rasage, une découpe fine ou une finition adaptée à la gamme.
Pourquoi X et Y peuvent-ils être conformes alors que la position ne l'est pas ?
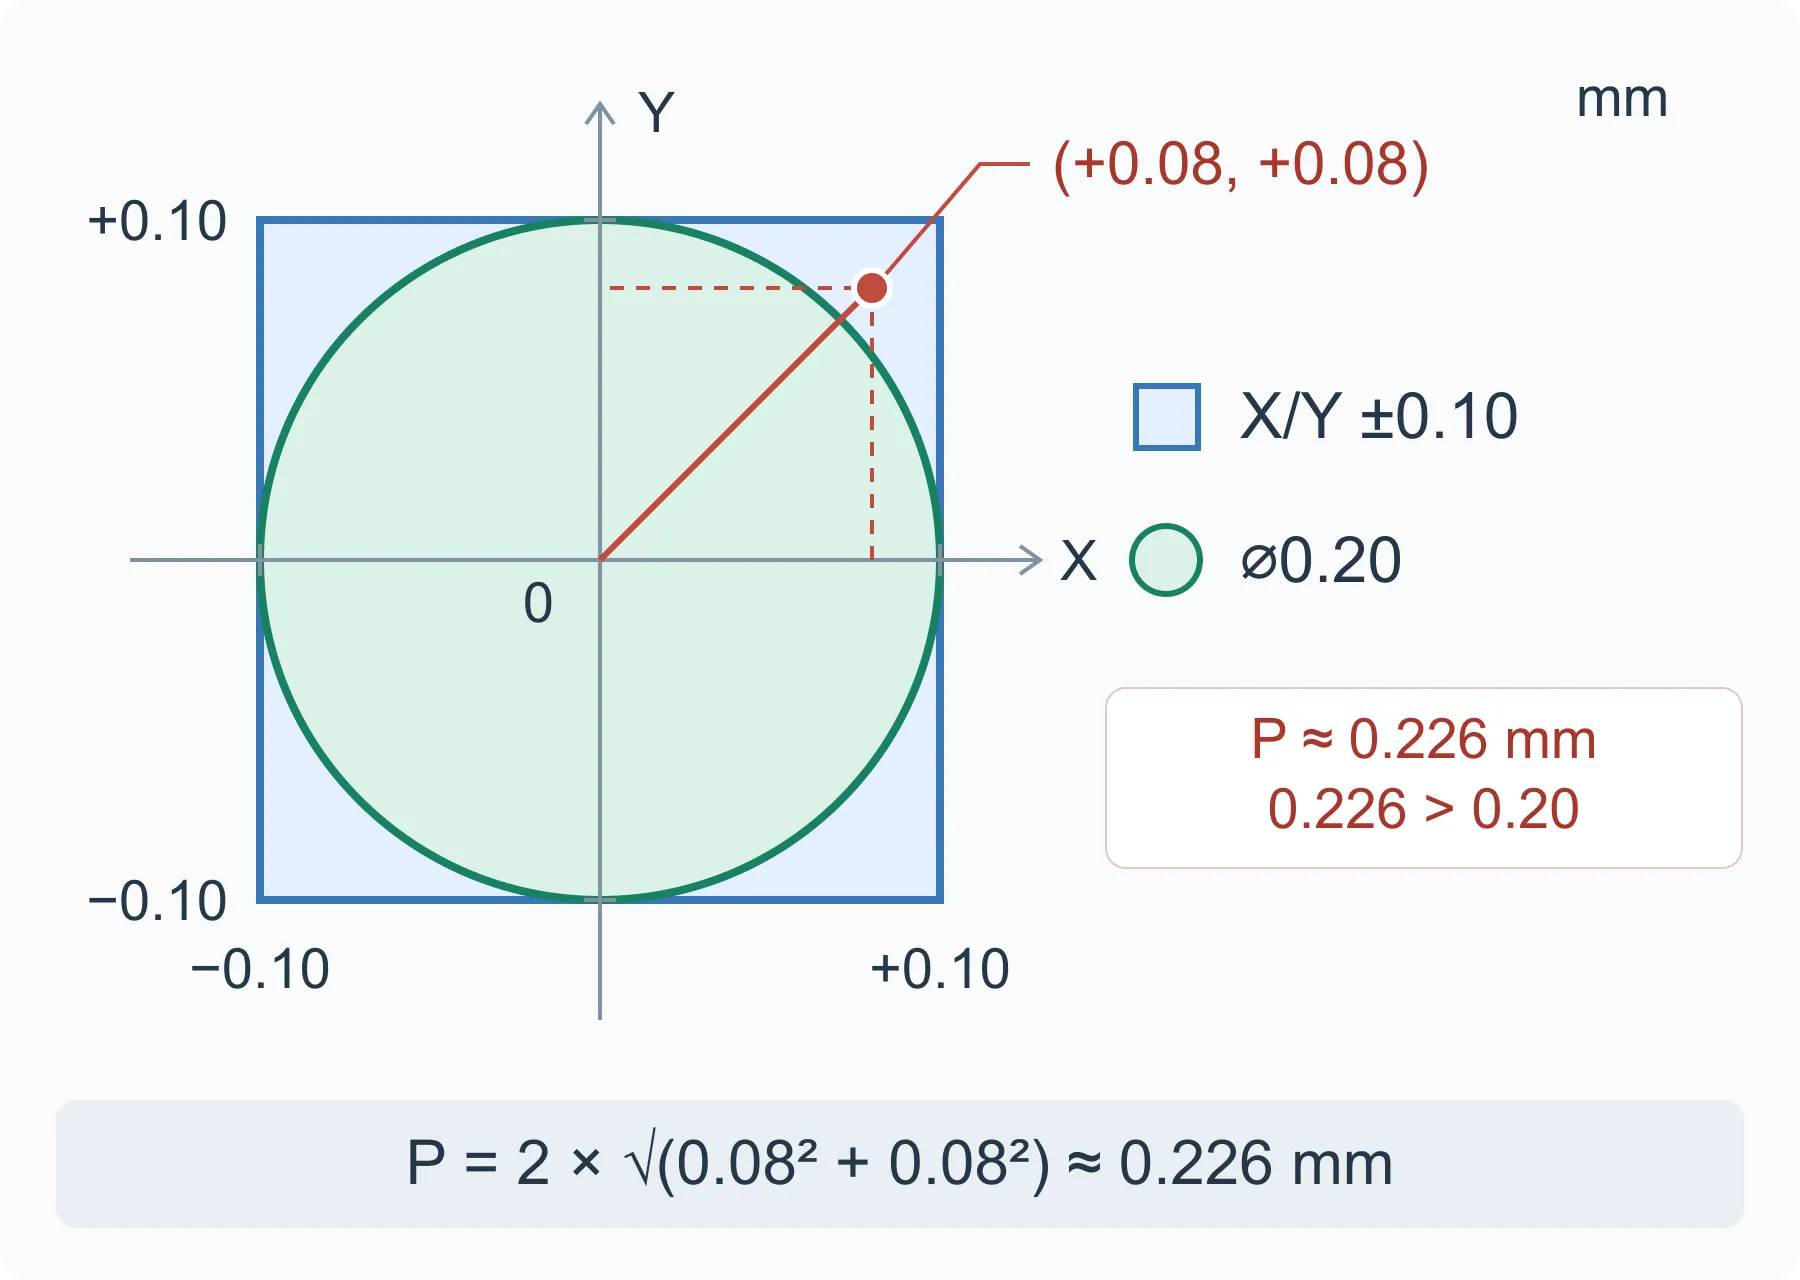
Des tolérances indépendantes selon X et Y définissent une zone rectangulaire. Une tolérance de position indiquée avec un diamètre définit une zone de section circulaire. Il s'agit de deux exigences géométriques différentes. Vérifiez le système de références et la forme de la zone de tolérance avant de conclure sur la position mesurée.
Prenons une base rectangulaire suffisamment rigide : trois appuis correspondent à la référence primaire A, deux butées latérales à B et une butée d'extrémité à C. Cette disposition 3-2-1 illustre comment reproduire la position de la pièce dans l'assemblage. Une tôle souple pouvant se déformer au contact des appuis ou sous bridage, le montage de contrôle doit respecter les conditions de mesure prescrites.
Séparer les exigences de surface : la planéité contrôle la forme propre sans référence, la perpendicularité contrôle l'orientation par rapport à une référence. Une face plane peut être inclinée. Appliquer de manière cohérente le système ASME ou ISO GPS retenu, y compris ses règles taille/forme et ses modificateurs.
Calcul : un centre décalé de +0.08 mm dans les deux directions
Supposons Δx = +0.08 mm et Δy = +0.08 mm par rapport à la position théoriquement exacte. Chaque coordonnée respecte ±0.10 mm. Mais, dans le modèle circulaire bidimensionnel simplifié, l'écart diamétral vaut P = 2 × √(Δx² + Δy²) ≈ 0.226 mm, au-delà de l'exigence de position ⌀0.20 mm.
Le schéma compare les zones, pas le diamètre physique du trou. Le calcul suppose des références fixes et un axe par ailleurs idéal ; il exclut inclinaison d'axe, zone projetée, tolérance supplémentaire liée à l'état de matière et déplacement des références. Le contrôle 3D réel doit couvrir l'exigence complète, pas un seul centre.
Pourquoi une petite erreur d’angle de pliage peut-elle gêner l’assemblage ?
Pour un même écart d'angle de pliage, un trou ou un point de fixation se déplace davantage lorsqu'il est plus éloigné de la ligne de pliage. Le retour élastique est la récupération élastique du matériau après suppression de l'effort de formage. L'angle final dépend donc du matériau, des variations d'épaisseur, de la géométrie et des conditions de formage. Une tôle plus épaisse ou plus dure ne nécessite pas automatiquement une tolérance plus large.
Exemple géométrique : considérons un bord plié rigide, avec un point à 40 mm d’un axe de pliage idéal. Si la seule erreur est une rotation de 1°, le déplacement perpendiculaire à la direction prévue du bord vaut 40 × sin(1°), soit environ 0.70 mm.
On peut aussi calculer l'écart angulaire admissible à partir du besoin d'assemblage. Si ce point ne peut se déplacer que de 0.20 mm perpendiculairement à sa direction prévue et que toute cette marge est attribuée à la rotation, l'angle maximal vaut arcsin(0.20 / 40) ≈ 0.286°. Il ne reste alors aucune marge pour les variations de rayon, d'épaisseur ou de positionnement. Si la position finale de fixation détermine l'acceptation de la pièce, il faut la tolérancer et la contrôler directement.
- Trou allongé après pliage : examiner d'abord la déformation locale. On peut envisager de déplacer le trou hors de cette zone, de prévoir un dégagement adapté ou de poinçonner et reprendre après formage. Resserrer les tolérances du flan avant pliage ne supprime pas la déformation provoquée par le pliage.
- Angle conforme mais point de fixation décalé : examiner les références et toute la chaîne, notamment la distance au pli et la position du pli.
Comment vérifier une chaîne de cotes avant de resserrer les tolérances ?
Calculez les limites du résultat d’assemblage, puis répartissez les tolérances entre les cotes contributrices. Pour un jeu simple C = W − B, le minimum est W_min − B_max et le maximum W_max − B_min. Le seul jeu nominal ne démontre pas que toute paire de pièces conformes s’assemblera.
Exemple de conception à l’état fini : une rainure a une largeur W = 20.00 ±0.10 mm et la pièce insérée une largeur B = 19.70 ±0.10 mm. Le jeu total nominal est de 0.30 mm. Le minimum vaut 19.90 − 19.80 = 0.10 mm ; le maximum, 20.10 − 19.60 = 0.50 mm. Ce jeu total se répartit entre les deux côtés selon le positionnement de l’insert ; ce n’est pas le jeu par côté.
Supposons que le jeu total doive être d'au moins 0.20 mm, avec une différence entre dimensions nominales maintenue à 0.30 mm. Dans la combinaison la plus défavorable des deux largeurs, la somme des valeurs placées après les signes ± ne doit pas dépasser 0.10 mm. Deux solutions sont possibles :
- Garder les valeurs nominales et passer les deux tolérances à ±0.05 mm : jeu minimal 19.95 − 19.75 = 0.20 mm, maximal 20.05 − 19.65 = 0.40 mm. Cela demande de mieux maîtriser les variations de largeur des deux pièces.
- Garder les deux tolérances à ±0.10 mm et réduire la largeur nominale de l'insert à 19.60 mm : jeu minimal 19.90 − 19.70 = 0.20 mm, maximal 20.10 − 19.50 = 0.60 mm. Le jeu possible augmente ; vérifier que ce maximum est acceptable.
- Ces calculs concernent uniquement les largeurs finies. Alignement, forme, température et charge restent à évaluer. Ne pas déduire une seconde fois le revêtement si les limites sont celles des pièces finies. Le cumul statistique nécessite des distributions et dépendances justifiées ; il ne remplace pas automatiquement le pire des cas.
Faut-il mesurer la pièce à l'état libre, bridée ou après finition ?
L’état de contrôle fait partie de l’exigence. Une pièce emboutie mince peut changer de forme lorsqu’elle est plaquée, serrée dans un montage ou assemblée par vis. Définissez cet état avant de valider les échantillons afin que fournisseur et acheteur ne mesurent pas dans des conditions différentes.
La finition peut aussi modifier l'ajustement. Un revêtement ajoute de l'épaisseur sur les surfaces de contact ; l'ébavurage ou d'autres opérations peuvent modifier les bords ou la forme. Indiquez si les cotes s'appliquent avant ou après finition, puis déterminez l'épaisseur de revêtement à prendre en compte selon la surface et le procédé. Si une cote décrit déjà l'état fini, ne déduisez pas une seconde fois le même revêtement.
- État libre : définir appuis et orientation ; éviter que l’effort de mesure n’aplatisse involontairement la pièce.
- État bridé : définir les points de positionnement et l'ordre de serrage, ainsi que la force de serrage ou le couple à appliquer lorsque ces valeurs doivent être maîtrisées.
- État de surface : préciser l’étape de finition et l’état des bavures ou des bords au contrôle.
- Environnement de mesure : convenir de la température ou du conditionnement s’ils influencent sensiblement le résultat.
Comment rédiger une note de contrôle ?
Exemple : contrôler les dimensions après ébavurage et finition prescrite. Mesurer la planéité à l'état libre avec les appuis et la direction de la gravité indiqués sur le plan de contrôle, sans appliquer de force pour aplatir la pièce. Établir le système de références A, B et C conformément au plan pour contrôler la position des trous. Consigner la révision du plan, les appuis et le bridage utilisés, la méthode de mesure et les résultats.
Si l'ajustement doit être vérifié avec les vis serrées, créer un contrôle distinct et préciser les points de positionnement, l'ordre de serrage et le couple. Un résultat de planéité sous bridage ne démontre pas la conformité à l'état libre. Le guide KEYENCE sur les pièces non rigides explique l'importance de la gravité et des contraintes.
Quelle méthode de contrôle permet de vérifier l’exigence ?
La méthode doit évaluer la caractéristique et la zone de tolérance spécifiées. Un pied à coulisse peut contrôler certaines dimensions accessibles, mais ne démontre pas à lui seul la position d’un réseau de trous ou la planéité. La résolution d’un instrument ne se confond pas avec l’exactitude ni l’incertitude de mesure.
Pour un premier diagnostic, mesurez la pièce, retirez-la du montage, repositionnez-la et mesurez-la à nouveau. Si la différence entre les lectures représente une part importante de l'intervalle de tolérance, examinez d'abord les appuis, l'alignement, l'effort de mesure et le choix des points mesurés. L'étalonnage de l'instrument ne suffit pas à démontrer que toute la méthode de mesure convient à la caractéristique contrôlée.
- Dimensions accessibles : choisir un micromètre ou un pied à coulisse étalonné, avec des surfaces de contact et un effort de mesure adaptés. Un plus grand nombre de décimales à l'écran ne garantit pas une incertitude plus faible.
- Ajustement du trou : un tampon simple vérifie une condition de taille ou de passage convenue, pas à lui seul la position du groupe de trous. Un calibre fonctionnel doit simuler les références et conditions du plan.
- Position ou profil : utiliser une méthode par coordonnées ou optique adaptée. Si l'exigence porte sur l'axe du trou, répartir suffisamment de points de mesure sur sa profondeur. Mesurer un seul cercle à l'entrée ne permet pas de contrôler tout l'axe, comme l'explique le guide KEYENCE.
- Planéité ou surface formée : échantillonner suffisamment la zone requise et préserver l'état prescrit. Convenir d'une règle de décision près des limites.
Comment un procédé peut-il avoir un bon Cp et un faible Cpk ?
Cp compare la dispersion du procédé à l'intervalle entre les limites de spécification. Cpk tient aussi compte de la distance entre la moyenne et la limite la plus proche. Une faible dispersion ne garantit donc pas qu'un procédé décentré soit acceptable. Selon le guide NIST, il faut vérifier la stabilité du procédé, la pertinence des données et les hypothèses sur leur distribution avant d'interpréter ces indices.
Pour un procédé hypothétique stable, normal et à observations indépendantes : LSL = 49.90 mm, USL = 50.10 mm, moyenne μ = 50.06 mm, écart-type σ = 0.02 mm. Alors Cp = (USL − LSL) / (6σ) = 0.20 / 0.12 ≈ 1.67. Mais Cpk = min[(USL − μ) / (3σ), (μ − LSL) / (3σ)] = min(0.04 / 0.06, 0.16 / 0.06) ≈ 0.67.
La moyenne n'est qu'à 0.04 mm de la limite supérieure. Si la même distribution hypothétique était centrée à 50.00 mm sans changer sa dispersion, Cpk atteindrait environ 1.67. Examiner centrage et stabilité avant de demander seulement moins de dispersion.
- Un rapport de contrôle des premières pièces confirme la conformité des échantillons inspectés. Il ne représente pas tous les lots de matière, réglages et états d'usure de l'outil à venir.
- Avant l'étude de capabilité, convenir de l'indice, du critère d'acceptation, du plan d'échantillonnage et de la méthode d'estimation de la dispersion. Ne pas sélectionner uniquement des pièces conformes. Les données doivent pouvoir être rattachées aux postes, empreintes et équipes dont elles proviennent.
- Examiner les données chronologiques et le système de mesure avant d'interpréter l'indice. Adapter l'analyse si le procédé est instable ou les hypothèses de distribution inadéquates.
Que faut-il préciser avant de valider le plan pour fabriquer l'outillage ?
Avant de valider le plan pour la fabrication de l'outillage, documentez chaque exigence critique, la fonction qu'elle assure et la manière de la contrôler. Réglez les questions de références, de finition et de bridage lors de la revue de fabricabilité (DFM), tant que la conception de l'outil peut encore évoluer. Les prix ne sont comparables que si les fournisseurs chiffrent les mêmes exigences.
- Révision du plan, unités, norme et édition ; priorité du plan 2D ou du modèle 3D en cas de divergence.
- Nuance, état et spécification d’épaisseur du matériau, avec les substitutions autorisées.
- Cotes et tolérances géométriques critiques, interfaces fonctionnelles, éléments de référence et jeu d’assemblage exigé.
- Étape de finition, sens des bavures, état des bords et montage de contrôle libre ou maintenu.
- Méthode de mesure, règle de décision, rapport d’échantillons et étude de capabilité convenue.
| Problème observé | Causes possibles | Contrôle à effectuer ensuite |
|---|---|---|
| Diamètre conforme au pied à coulisse, pige bloquée | Bavure, forme de paroi ou mesure partielle | Vérifier passage convenu et chant, puis jeu de découpe et finition |
| Entraxe conforme, distance au bord hors limites | Différences de mise en position entre les opérations ou bord de référence inadapté | Identifier la fabrication du bord et des trous et les références réellement prescrites |
| Trou rond à plat, allongé après pliage | Déformation locale au formage | Contrôler l'état formé, puis position, dégagement ou séquence de poinçonnage |
| Angle conforme, point de fixation décalé | Distance au pli, position du pli ou accumulation des écarts dimensionnels | Mesurer la position finale de fixation et calculer la chaîne de cotes complète |
| Planéité conforme uniquement sous bridage | Maintien modifiant la forme | Distinguer les exigences à l'état libre et assemblé, puis vérifier les appuis et le bridage correspondants |
| Premiers échantillons conformes, dérive ultérieure | Outil, matière, réglage ou moyenne déplacée | Examiner les mesures chronologiques avec traçabilité des lots et réglages avant correction |
- ASME — Y14.5 Dimensioning and Tolerancing : domaine de la norme de cotation
- WorldAutoSteel, AHSS Insights — Retour élastique après déchargement
- Manuel NIST/SEMATECH — Capabilité des procédés et hypothèses
- MISUMI — Jeu poinçon-matrice par côté et facteurs du procédé
- KEYENCE — Mesure de position : références, calibres et coordonnées
- KEYENCE — Pièces non rigides : contrôle libre et sous contrainte