Technische Ressourcen durchsuchen

OEM-Metallstanzkompetenz

Hersteller von Blech-Stanzteilen

Prüfen Sie, ob Ihre Halterung, Abschirmung, Abdeckung, Ihr Chassisteil, Clip oder elektronisches Metallteil zu einem Stanzprozess passt, bevor Sie Zeichnungen für Angebot und Werkzeugprüfung senden.

Kurzantwort

HARVLAND bietet zeichnungsbasierte Stanzteile wie Halterungen, Deckel, Schirme, Clips, Terminals und Chassisdetails an. Stahl, Edelstahl, Aluminium, Kupfer, Messing, verzinkter Stahl und Weißblech können im Bereich 0,2–2,0 mm geprüft werden. Stanzen passt zu stabiler, wiederholbarer Geometrie; Laserschneiden und Abkanten eignen sich für Prototypen oder wechselnde Konstruktionen. Muster ohne MOQ sind möglich, wenn die Route tragfähig ist.

Teilefamilien

Stanzteile nach Ihrer Zeichnung

Senden Sie die Teilezeichnung mit Werkstoff, Blechdicke, kritischen Maßen und erwarteter Menge. Die folgenden Teiletypen können auf Werkzeug-, Umform- und Montageanforderungen geprüft werden.

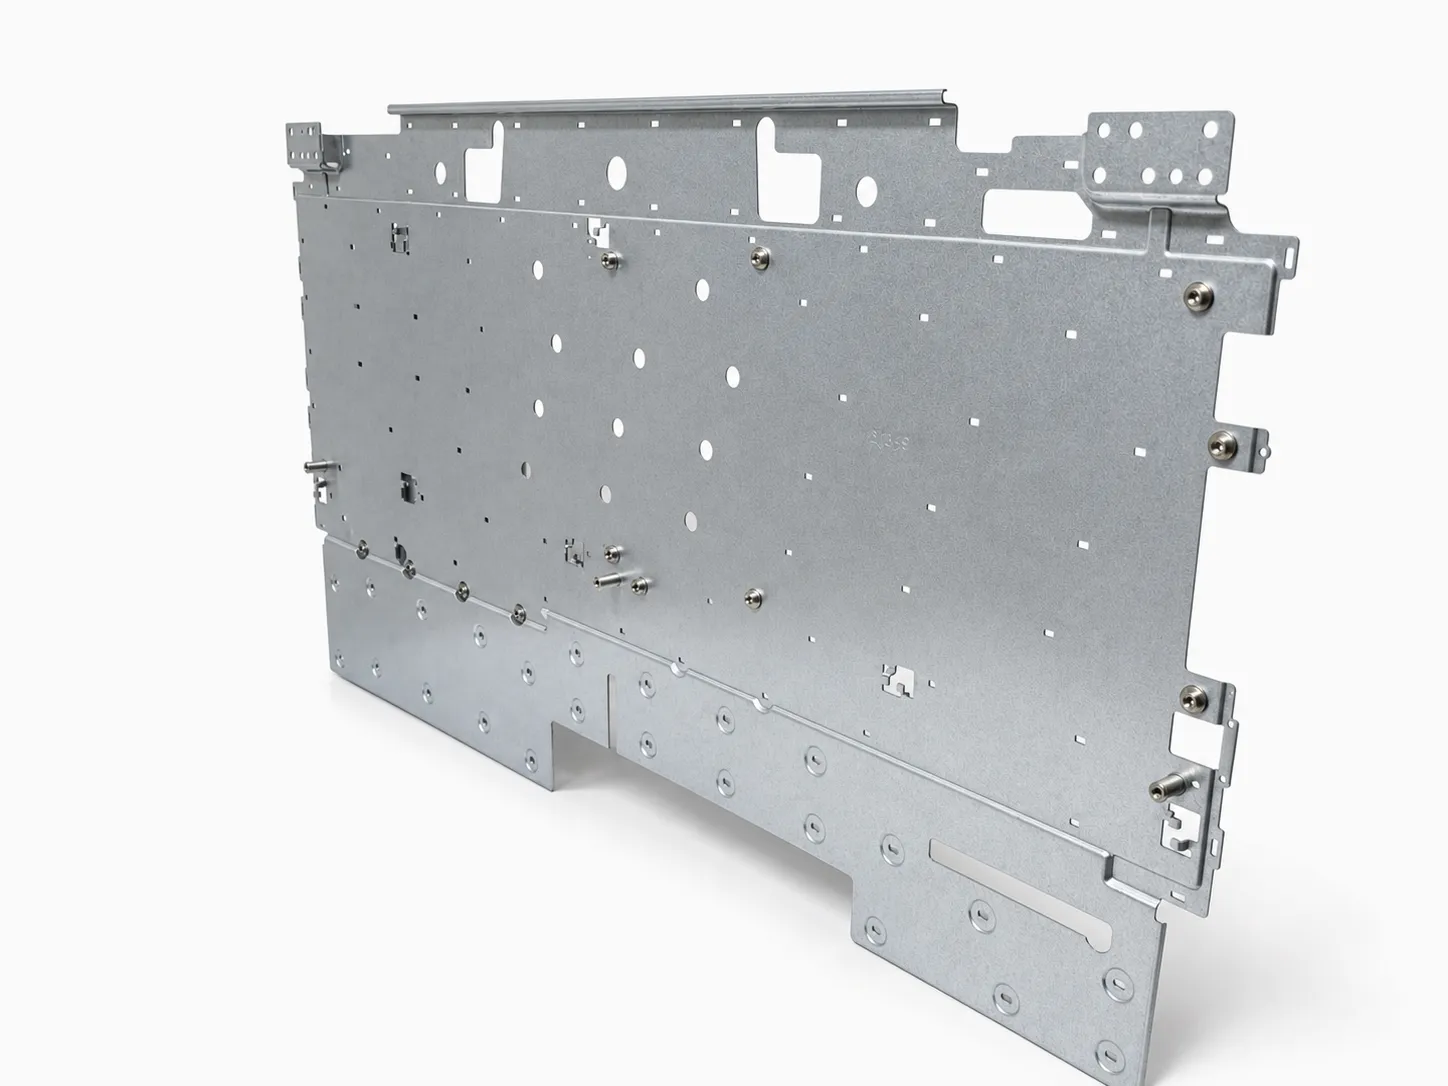
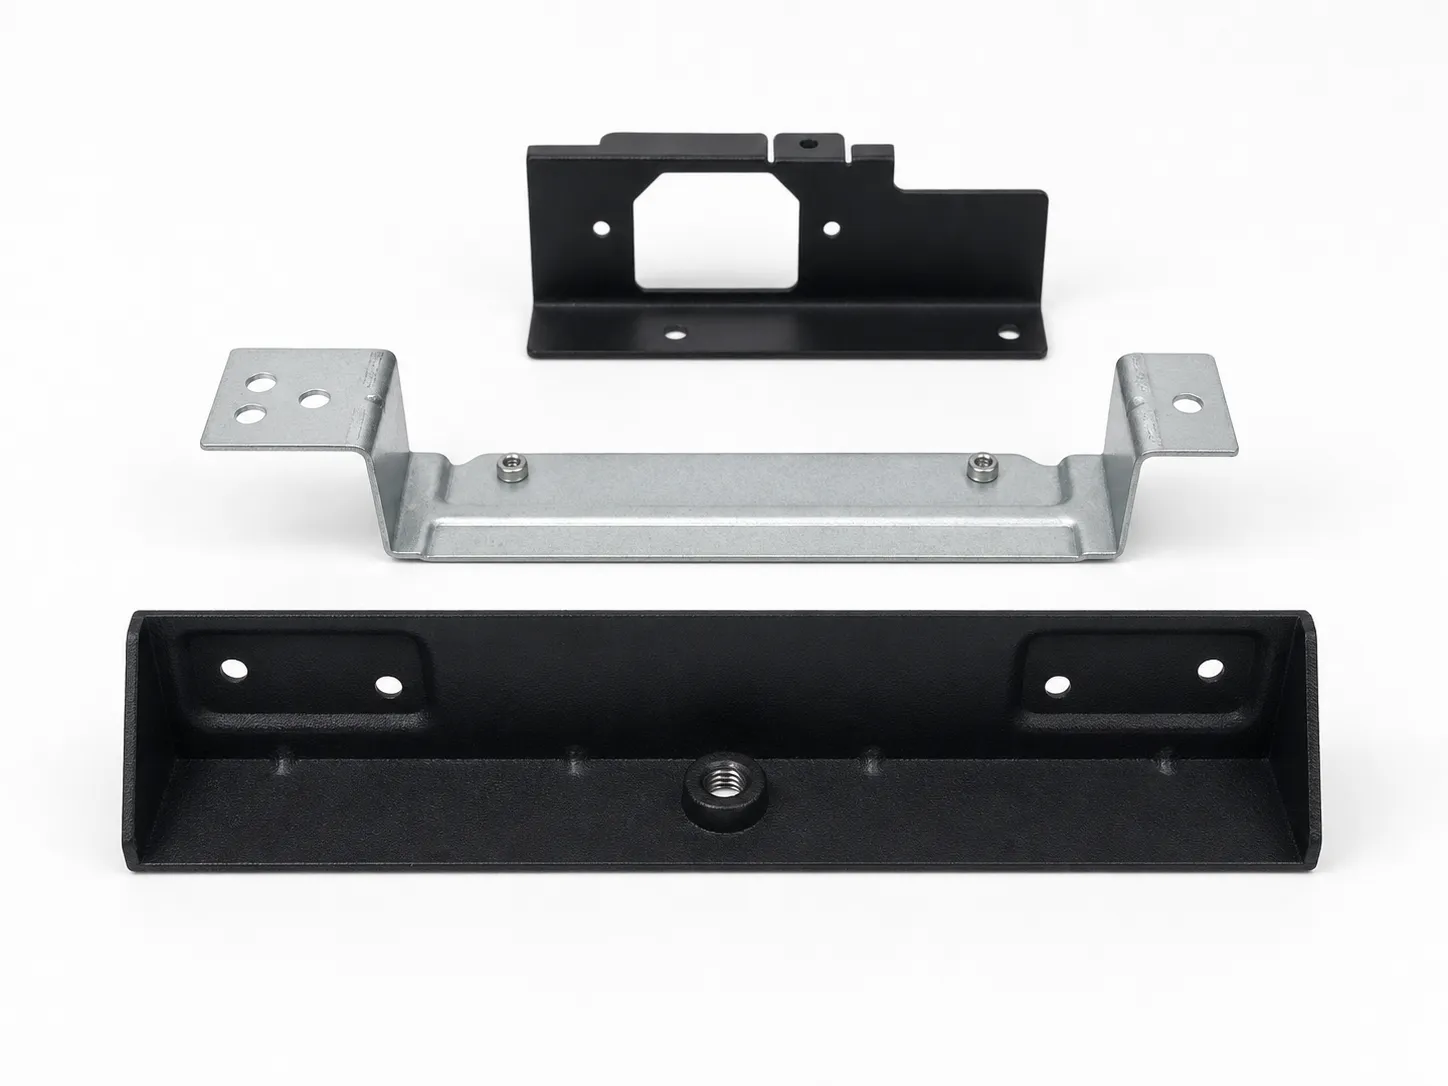
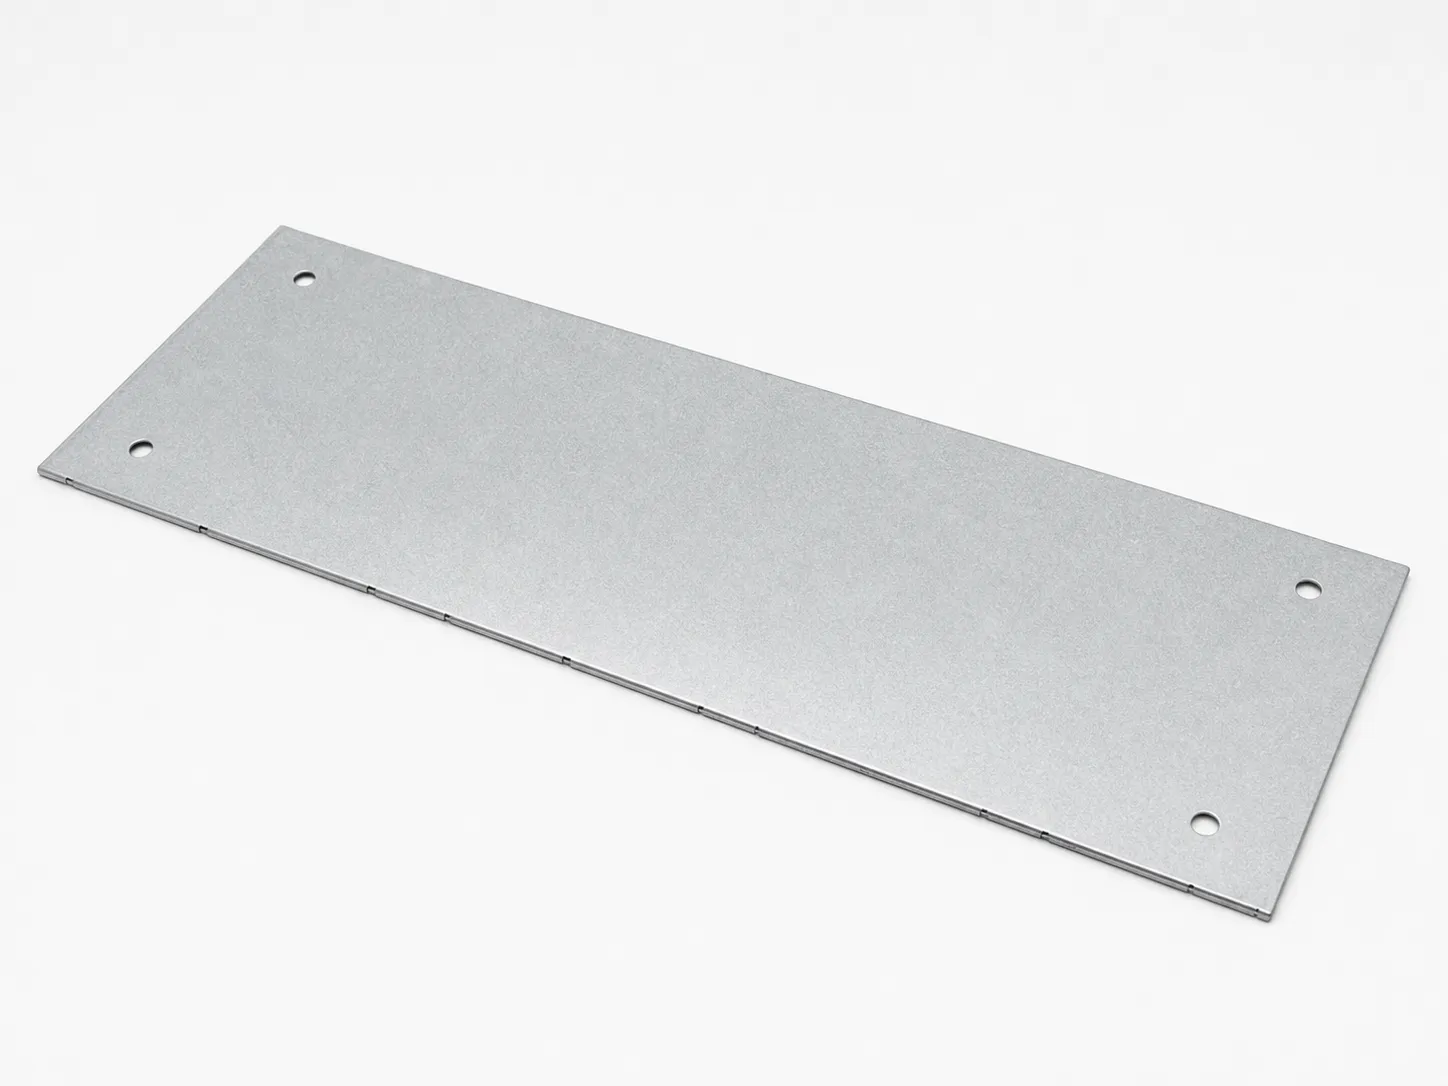
  • Halterungen, Montageplatten, Clips, Abdeckungen, Abschirmungen, Klemmen, Steckverbinder, Chassisteile und Rückplatten können geprüft werden.
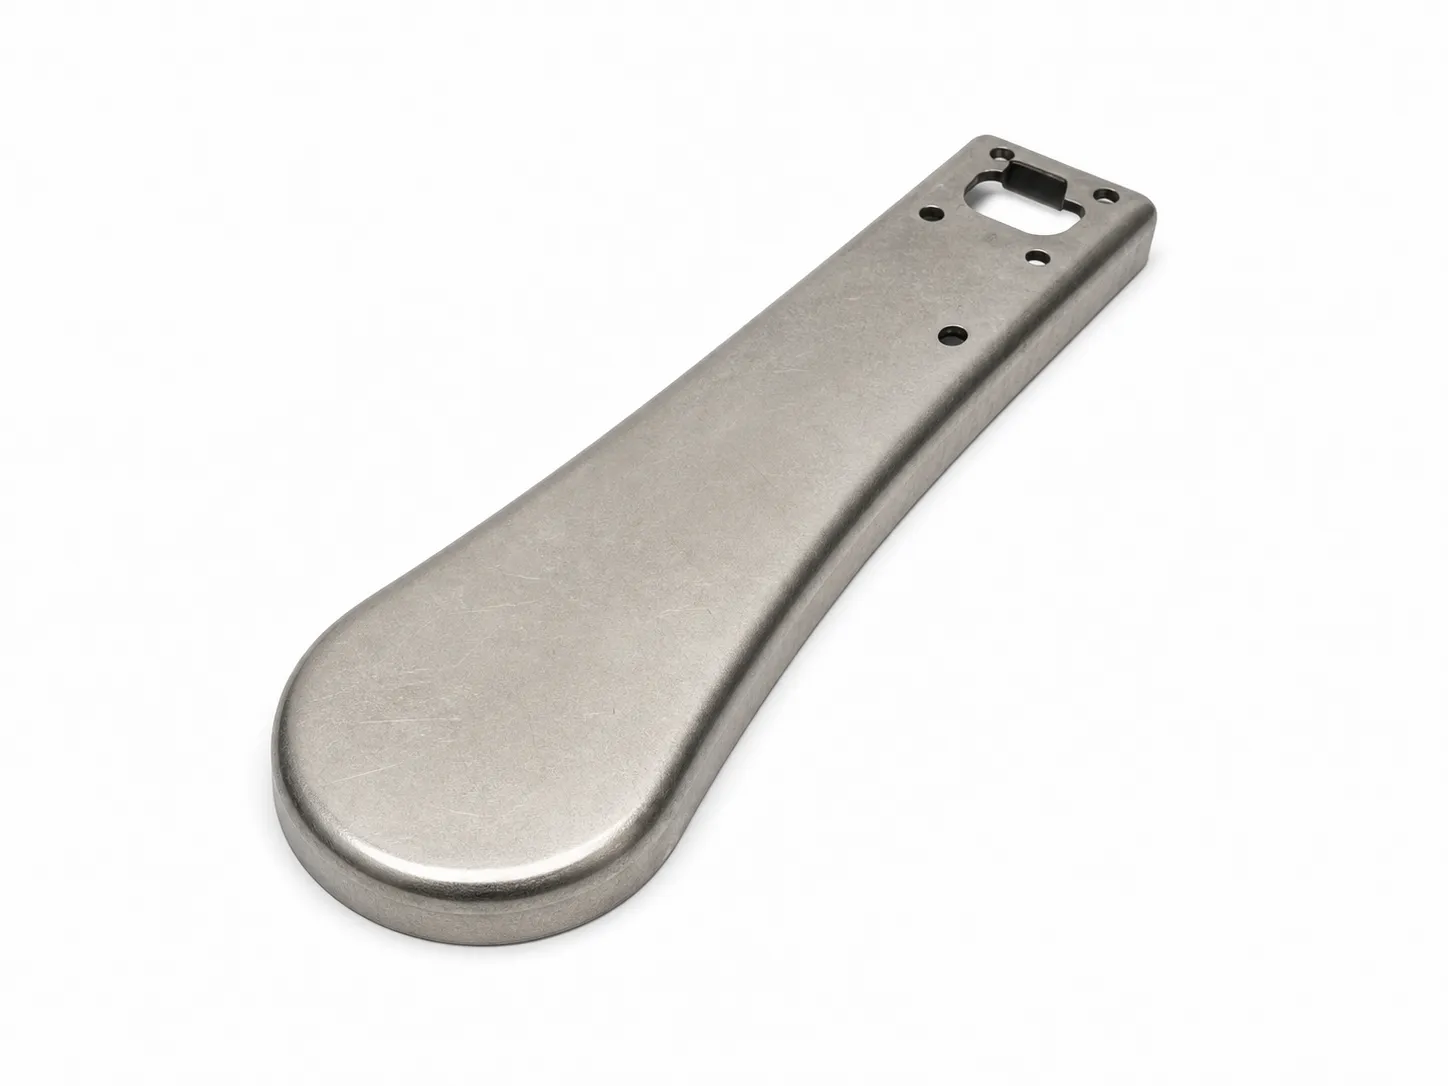
  • Elektronische Stanzteile können EMI-Abschirmungen, I/O-Halterungen, Wärmeverteiler und kleine Metallbeschläge umfassen.
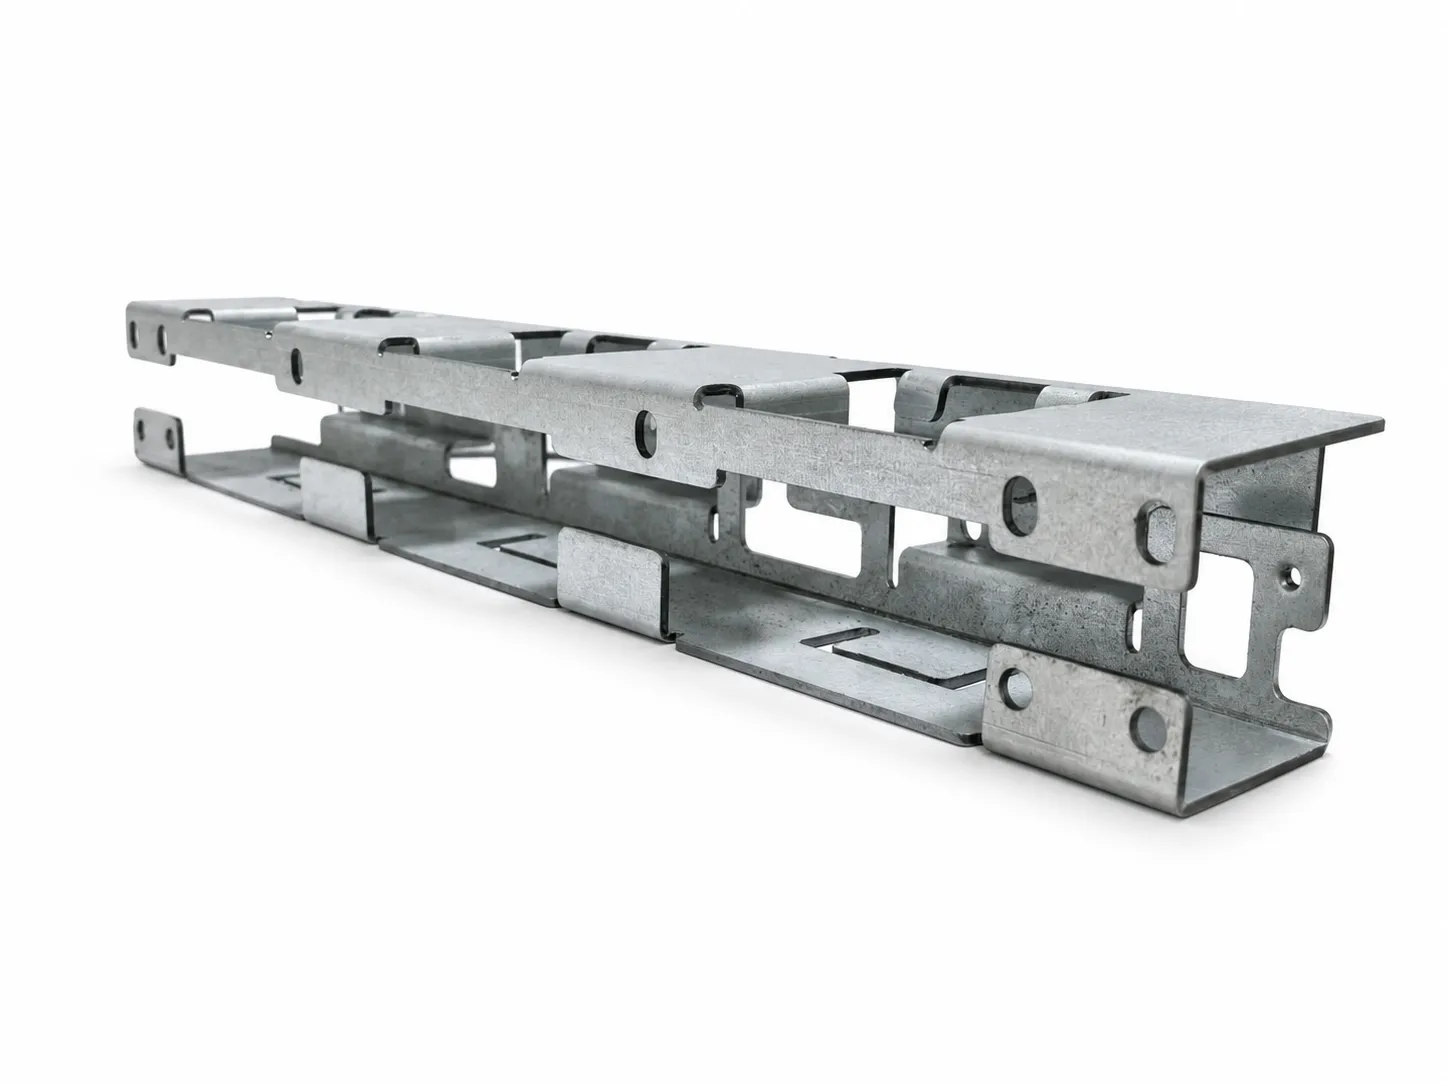
  • Gehäusenahe Teile können Abdeckungen, innere Stützen, Rahmen, Blenden und geformte Blechstrukturen umfassen.
Kundenspezifische MontagehalterAbschirm-, Kontakt- und thermische TeileGehäuse und DeckelTerminalhülsen mit Flansch
Werkstoff und Materialstärke

Vor dem Werkzeug am Werkstoffverhalten planen

Stanzteile verhalten sich je nach Werkstoff, Materialstärke und Geometrie unterschiedlich. Das RFQ sollte diese Details klar machen, damit das Engineering Fertigbarkeit und Wiederholgenauigkeit beurteilen kann.

  • Gängige Werkstoffe sind Stahl, Edelstahl, Aluminium, Kupfer, Messing, verzinkter Stahl und Weißblech.
  • Der typische Prüfbereich liegt bei etwa 0,2 mm-2,0 mm, wobei die Machbarkeit von Form und Toleranz abhängt.
  • Materialhärte, Rückfederung, Gratverhalten und Oberflächenanforderungen können den Werkzeugweg verändern.
Werkzeugweg

Mit DFM das richtige Stanzverfahren wählen

Geometrie, Werkstoff und Bedarf bestimmen die Prüfung von Ausschneiden, Biegen, Umformen, Tiefziehen sowie Verbund- oder Folgeverbundwerkzeugen. Für Muster oder veränderliche Designs gegebenenfalls Schneiden und Biegen vergleichen, bevor Produktionswerkzeuge beauftragt werden.

  • Prüfung von Biegeradius, Lochabstand, Ebenheit, Umformtiefe, Toleranzkette und Gratrichtung.
  • Anhand der Zielmenge beurteilen, ob Musterwerkzeug, Serienwerkzeug oder Folgeverbundstanzen sinnvoll ist.
  • Musterfreigabe mit der Serienfreigabe verbinden, damit Werkzeugänderungen vor der Serie erfolgen.
Oberfläche und QS

Stanzteile mit Oberflächen- und Prüfanforderungen verbinden

Stanzteile werden oft zu sichtbaren, leitfähigen, geerdeten, montierten oder kosmetischen Bauteilen. Veredelung und Prüfung sollten vor der Produktion geplant werden, nicht erst nach dem Auftreten von Problemen.

  • Die Veredelung kann Galvanik, Pulverbeschichtung, Tintenbeschichtung, E-Coating, Eloxieren, Entgraten, Reinigung, Passivierung, Bürsten, Siebdruck oder Tampondruck umfassen.
  • Die Prüfung kann sich auf Passung, Ebenheit, Lochposition, Grathöhe, Oberflächenspuren, Aussehen und Verpackung konzentrieren.
  • Kritische Maße und Sichtflächen sollten im RFQ gekennzeichnet werden.
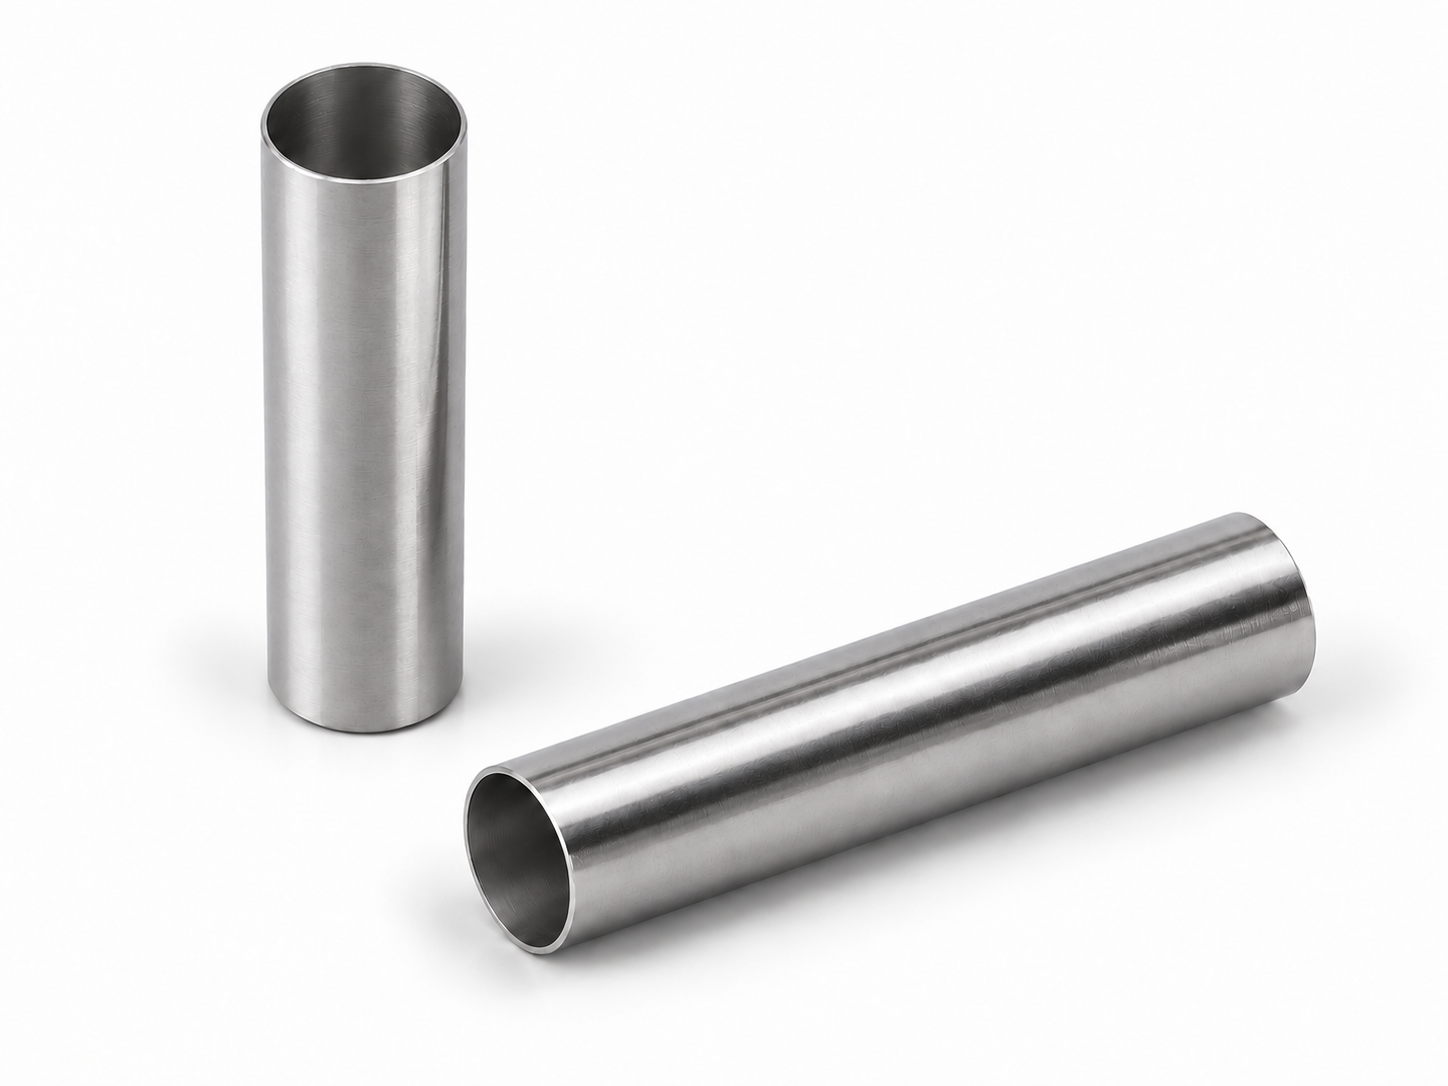
Dünnwandige tiefgezogene Edelstahlhülse mit zwei offenen Enden, stehend und liegend dargestellt
Stehende und liegende Ansicht derselben Hülsenkonstruktion

Dünnwandige tiefgezogene Edelstahlhülse

Tiefgezogene Edelstahlhülse mit dünner zylindrischer Wand, zwei offenen Enden und durchgehendem Hohlraum. Je nach Gegenstück kann sie als Schutz- oder Montagehülse für innere Bauteile ausgelegt werden.

Hülsenanforderungen und Anwendungen ansehen
Zwei Ansichten desselben Metall-Tiefziehbechers mit Flansch: kleines Bodenloch und größerer Hohlraum auf der Rückseite.

Flansch-Tiefziehteile nach Zeichnung mit gelochtem Boden

Tiefziehbecher mit Flansch und gelochtem Boden verbinden einen zylindrischen Hohlraum mit einer Bodenöffnung. Flansch, Mantel, Loch, Werkstoff und Oberfläche sind getrennt festzulegen, damit Fertigung und Musterprüfung das benötigte Teil abbilden.

Maße und Fertigung ansehen
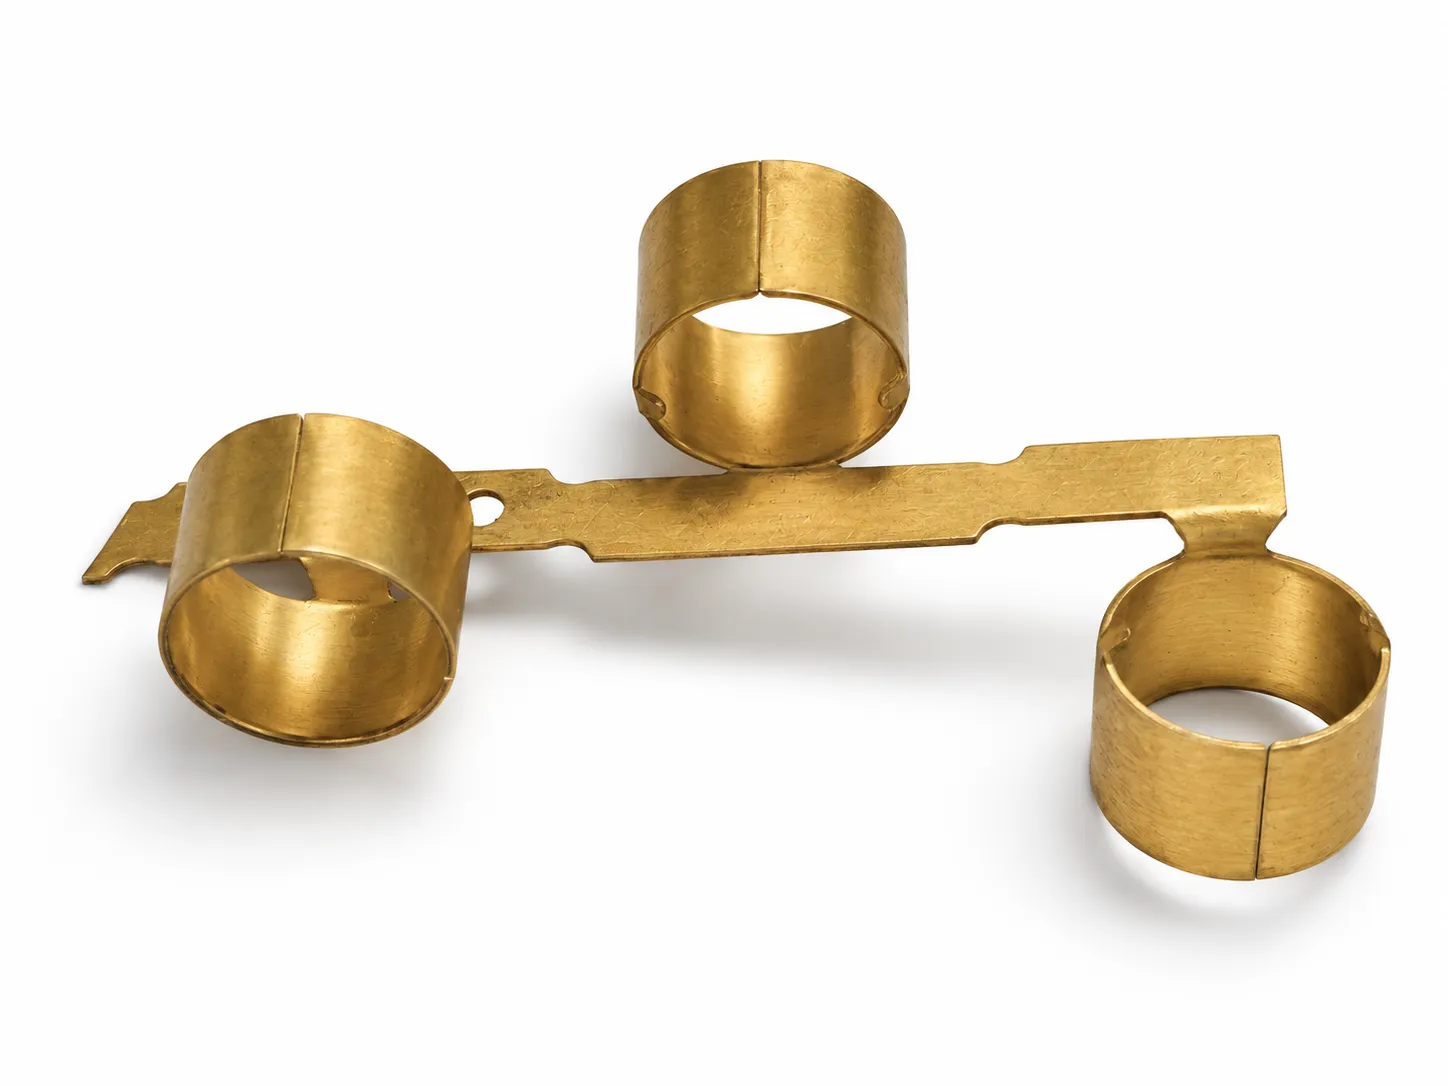
Messingmuster mit drei zylindrischen Bereichen, Längsnähten und gelochtem Verbindungsstreifen

Messinghülsen nach Zeichnung: Anwendungen und Zeichnungsangaben

Zylindrische Messingteile können für elektrischen Kontakt, Kabelschirmanschlüsse oder mechanischen Abstand ausgelegt werden. Die Eignung hängt vom Gegenstück, der Befestigung und den geforderten Prüfungen ab. Für eine Anfrage ist die Funktion aussagekräftiger als die Bezeichnung „Messingrohr“ allein.

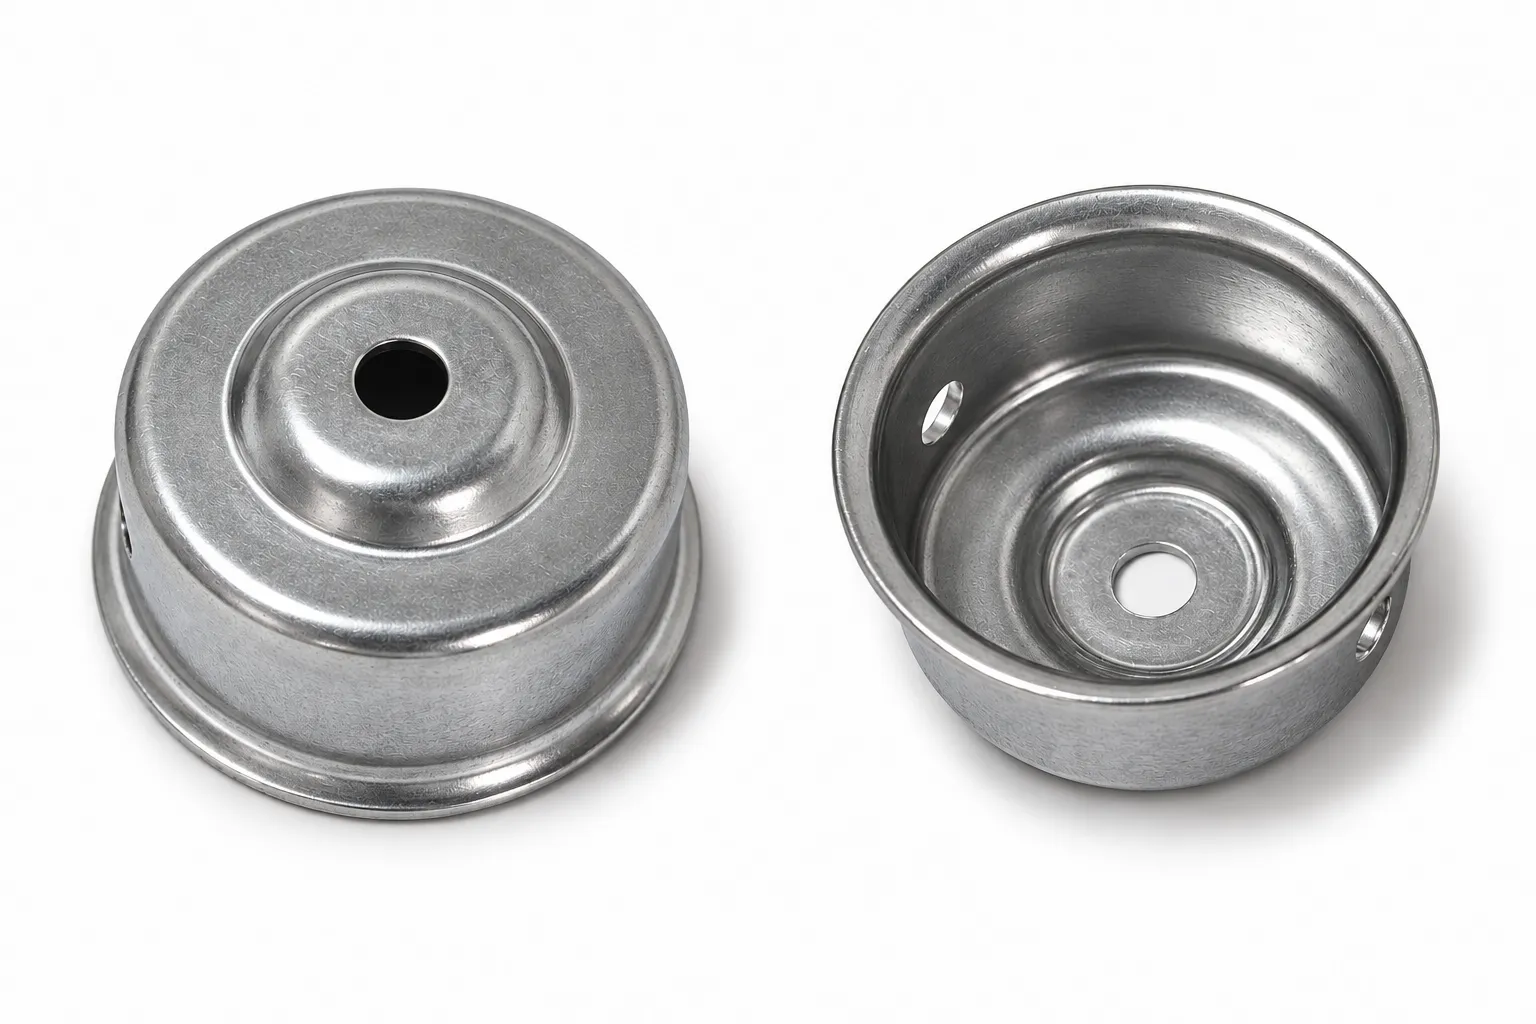
Zwei Ansichten desselben gestuften Bechers mit Mittelöffnung und Seitenlöchern.

Gestufter Tiefziehbecher mit Mittelbohrung und Seitenöffnungen

Das Muster hat eine kurze zylindrische Wand, einen ausgestellten Rand und einen gestuften Boden mit kleiner runder Mittelöffnung. Die Rückansicht zeigt den größeren Hohlraum und Seitenöffnungen.

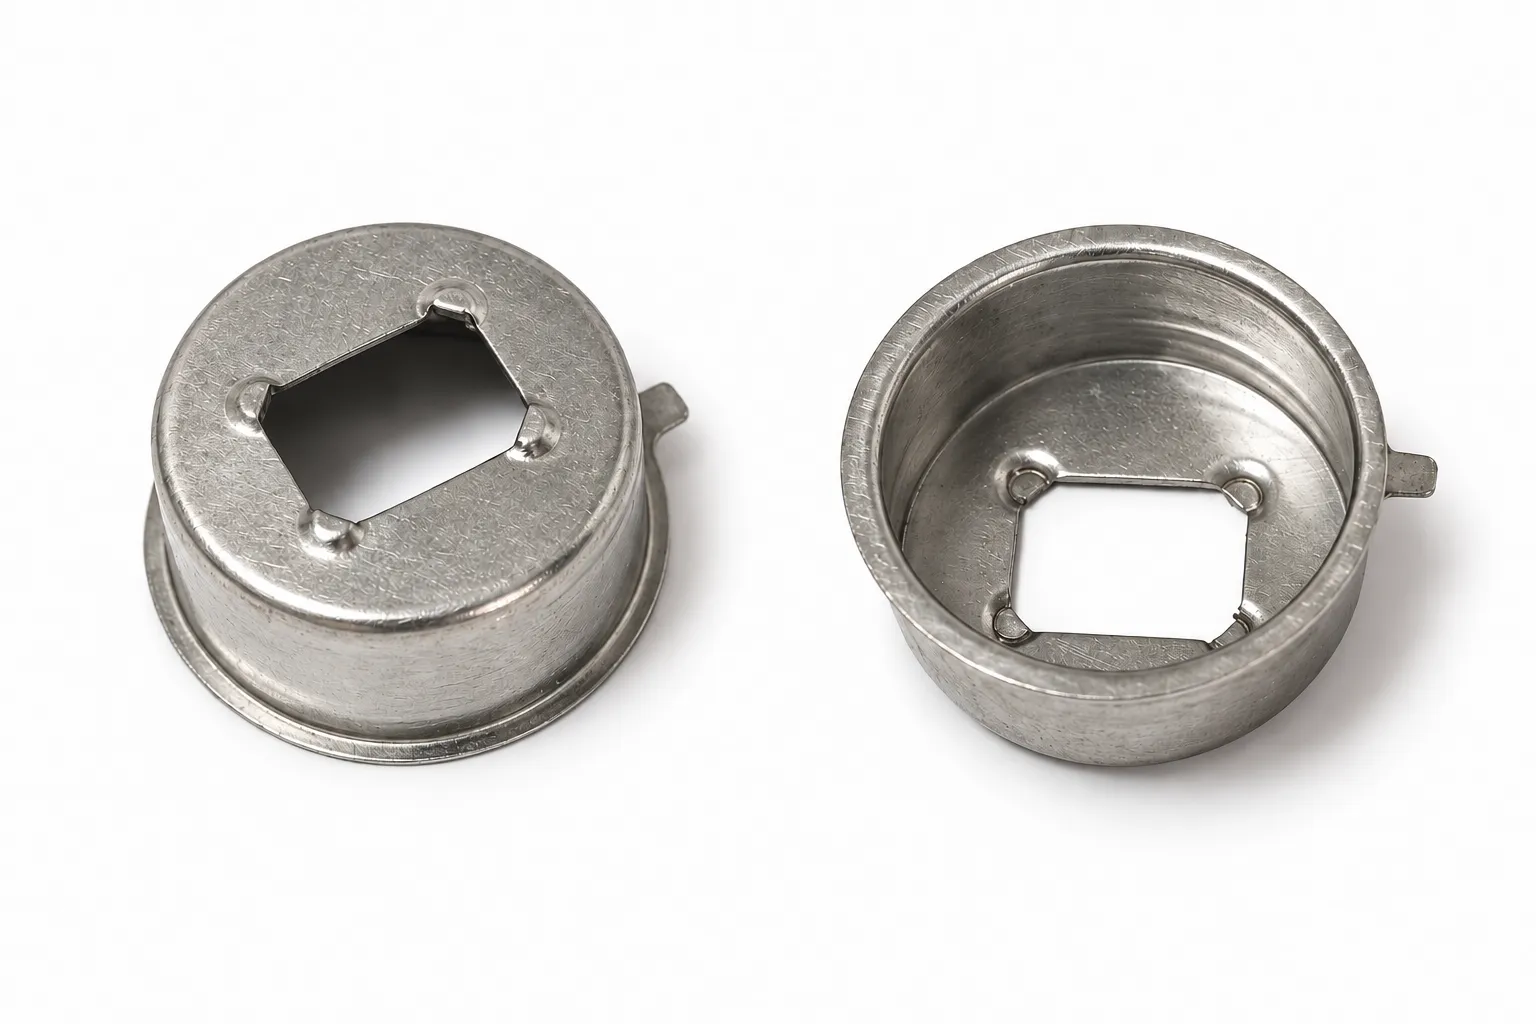
Außen- und Innenansicht derselben flachen runden Tiefziehschale mit quadratischer Bodenöffnung und kleiner Randlasche.

Tiefgezogene Abdeckungen mit Vierkantöffnung und Lasche: Anforderungen an die Montage

Eine flache runde Schale kann eine eckige Schnittstelle aufnehmen. Die Öffnung schafft Zugang oder Freiraum; Lasche und örtliche Formelemente können zur Ausrichtung oder Befestigung dienen. Ihre Funktion ergibt sich aus der Baugruppe.

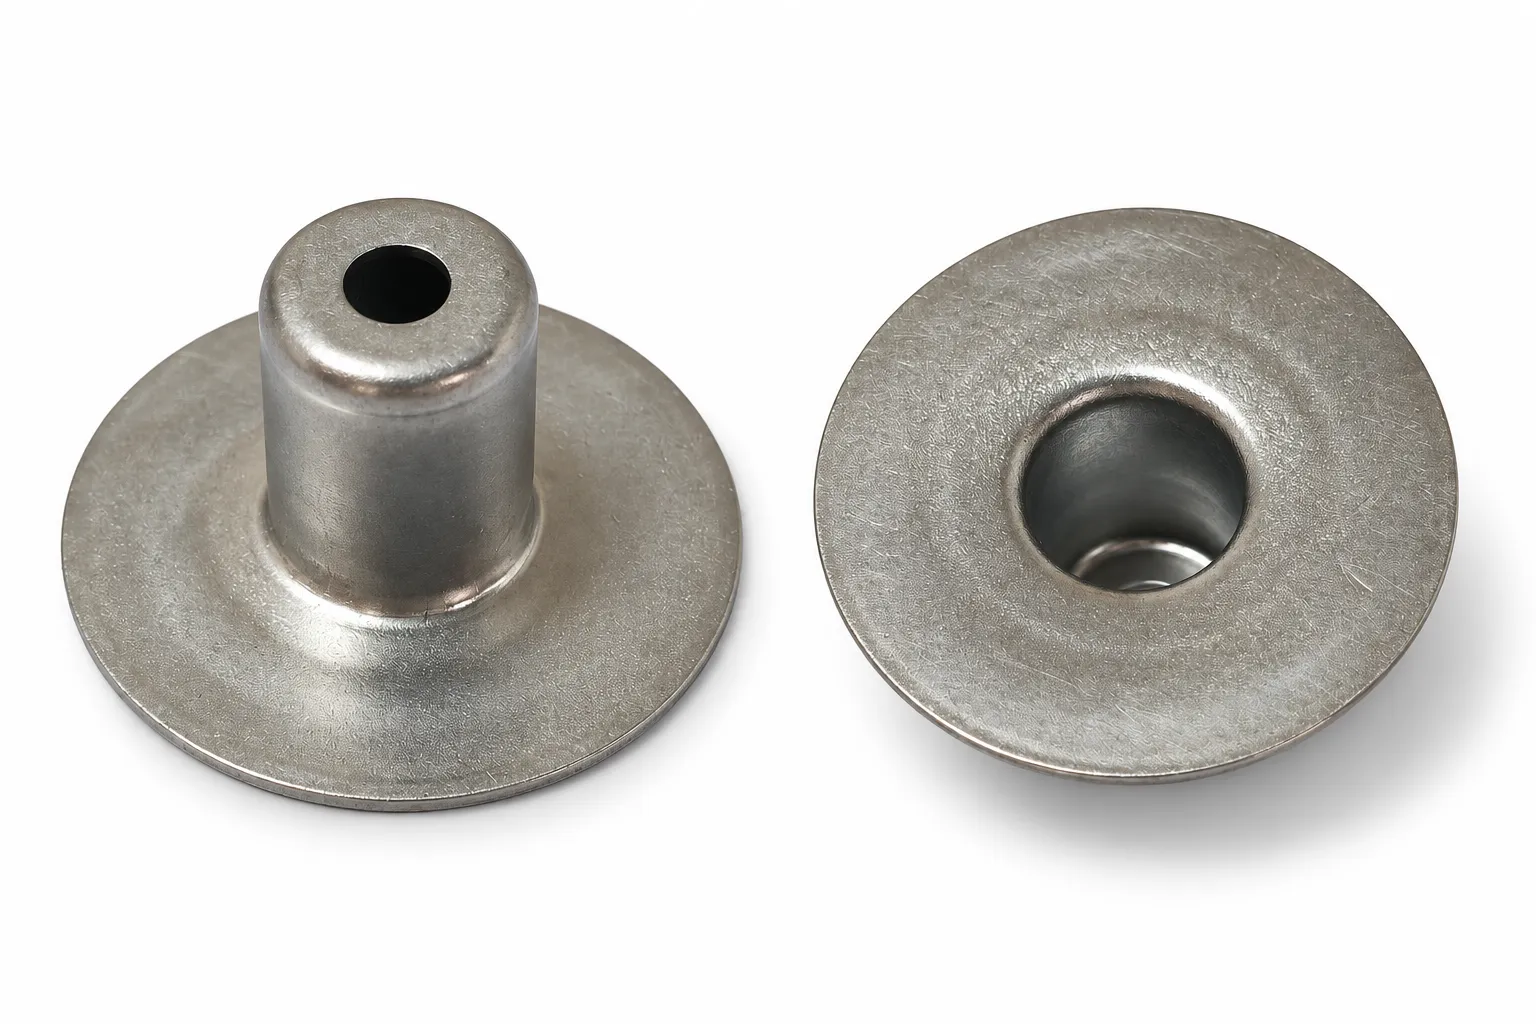
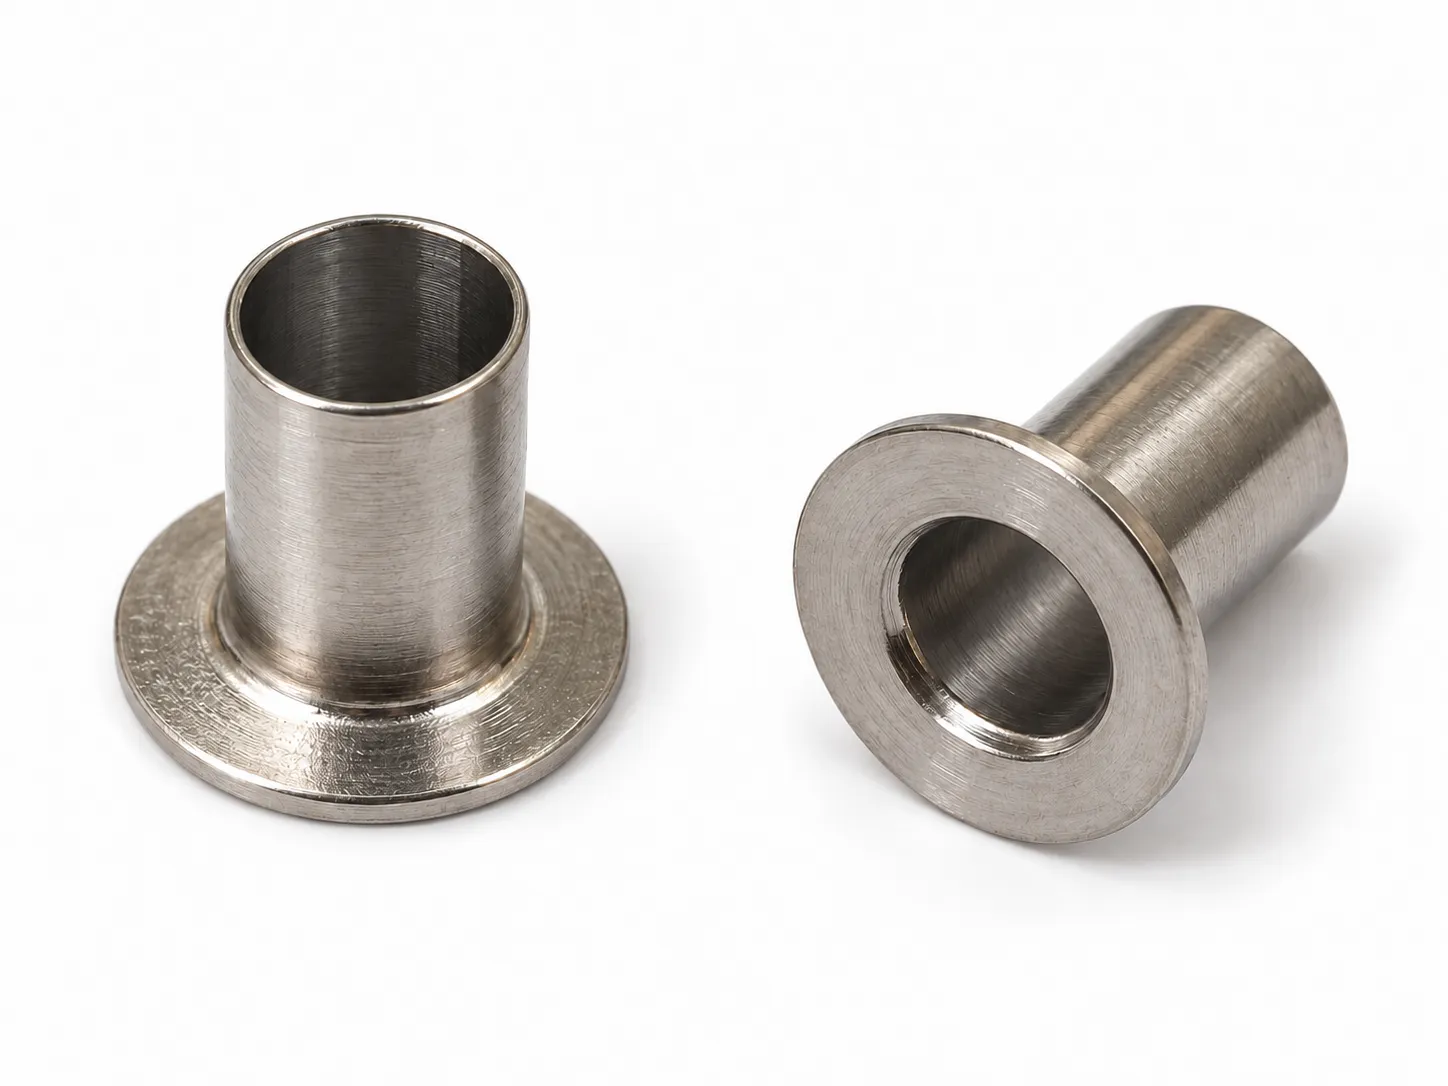
Tiefgezogene Edelstahlhülse mit einem Flansch und Durchgangsbohrung, stehend und liegend

Tiefgezogene Edelstahlhülse mit Flansch

Flansch und Durchgangsbohrung können positionieren, befestigen oder axiale Klemmkräfte übertragen. Klären Sie zuerst die Befestigung und das hindurchgeführte Bauteil; legen Sie danach Maße und Abnahmeprüfungen fest.

Anwendungen und Montage ansehen
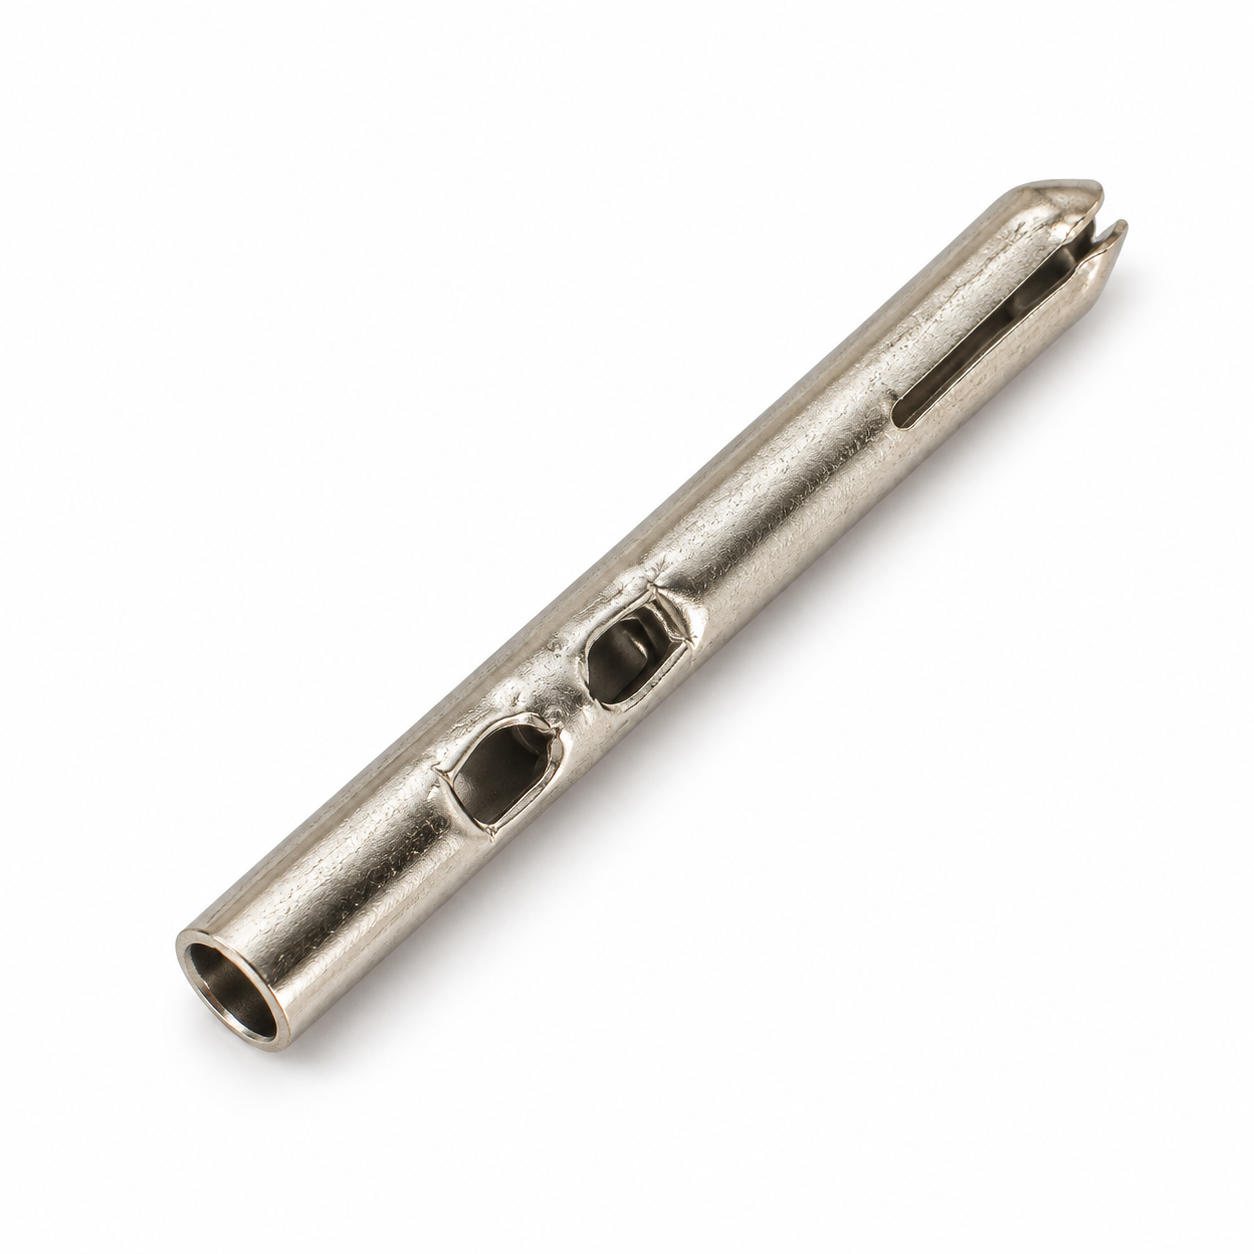
Geschlitztes Metallhohlrohr mit seitlichen Öffnungen

Geschlitztes Metallhohlrohr mit seitlichen Öffnungen

Das Muster hat einen dünnwandigen Hohlkörper, zwei sichtbare seitliche Öffnungen und ein geschlitztes Ende. Zeichnung, Werkstoff und Einbausituation müssen vor der Funktionszuordnung geklärt werden.

Umformung und mögliche Anwendungen
Geschlitztes Metallhohlrohr mit seitlichen Öffnungen — Schrägansicht
Schrägansicht
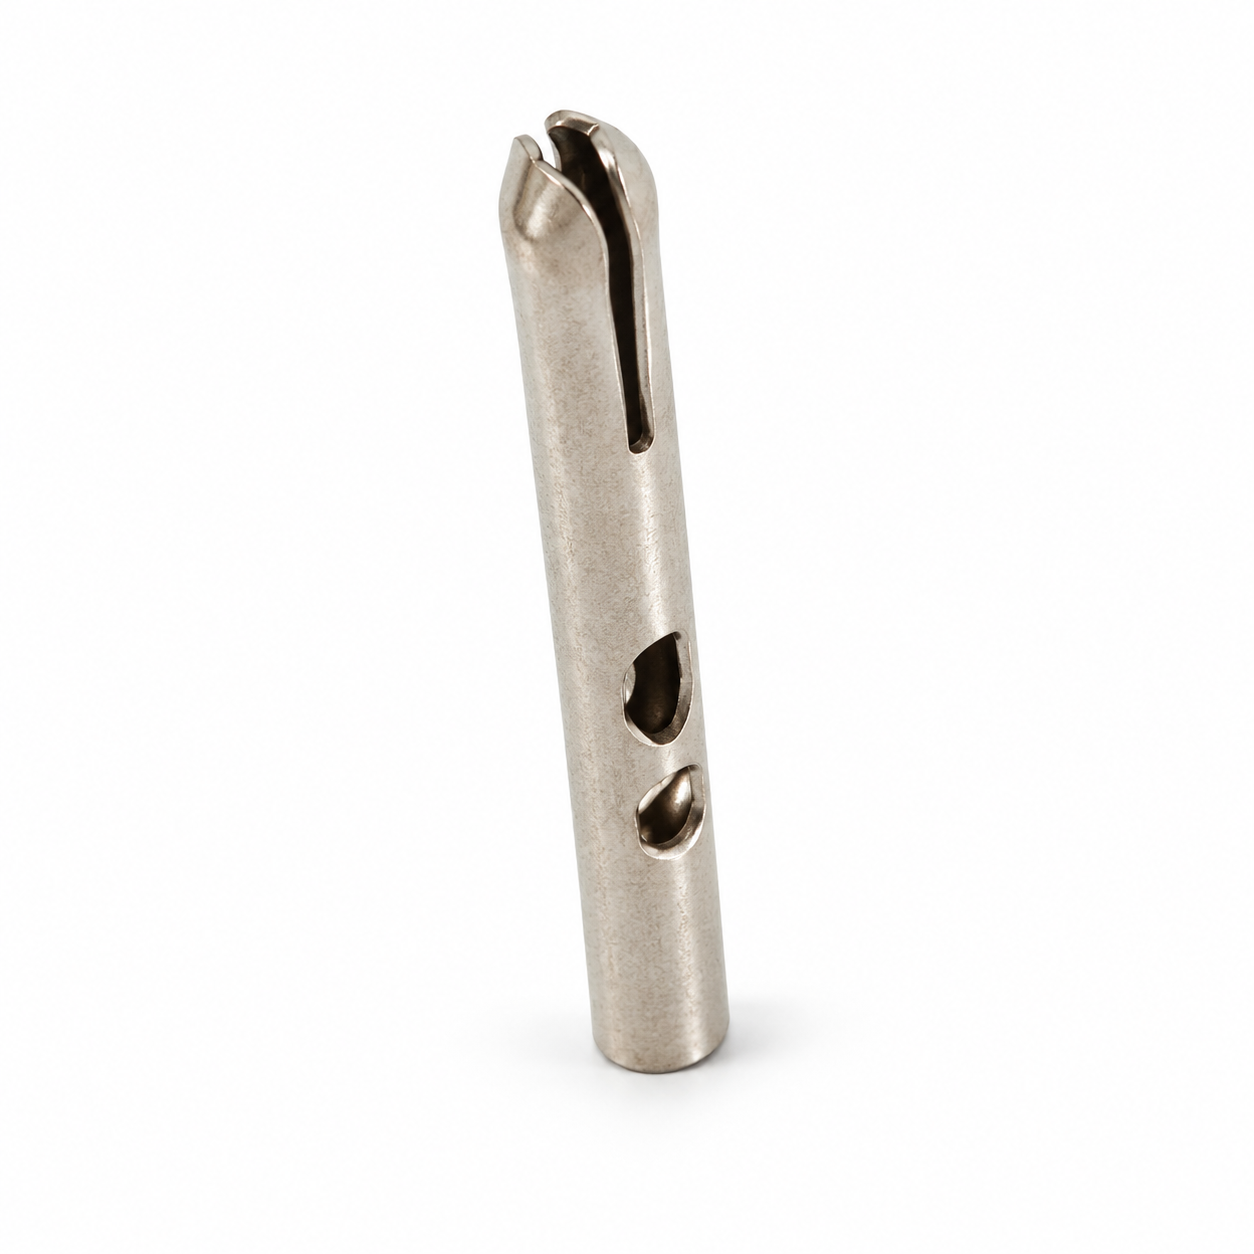
Geschlitztes Metallhohlrohr mit seitlichen Öffnungen — Aufrechte Ansicht
Aufrechte Ansicht

Mit KI retuschierte Ansichten auf Grundlage der Musterfotos. Maße und Geometriedetails am realen Bauteil prüfen.

DFM-Prüfungvor Freigabe des Werkzeugkonzepts
Toleranz ±0,02 mmfür kritische Merkmale, vorbehaltlich Zeichnungs- und Prozessprüfung
0,2–2,0 mmBlechdickenbereich
ISO 9001 / ISO 14001Qualitäts- und Umweltmanagement
Keine MOQfür die Musterfreigabe
Oberfläche + Prüfungnach Projektanforderungen geplant
Fragen der Einkäufer

Häufige Fragen von Einkäufern

Haben Sie eine Frage zu Ihrem Bauteil? Hinterlassen Sie Ihre Frage und eine E-Mail-Adresse für die Antwort.

Welche Arten von Blech-Stanzteilen können angefragt werden?

Halterungen, Abdeckungen, Abschirmungen, Chassisteile, Clips, Klemmen, Steckverbinder, Rückplatten, elektronische Metallkomponenten und weitere zeichnungsbasierte OEM-Blechteile können geprüft werden.

Benötigen Blech-Stanzteile ein kundenspezifisches Werkzeug?

Viele kundenspezifische Teile benötigen für die Wiederholgenauigkeit ein Werkzeug, doch der Werkzeugweg hängt von Geometrie, Menge, Toleranz und den Anforderungen an die Musterfreigabe ab.

Welche Werkstoffe sind für gestanzte Blechteile verbreitet?

Gängige Werkstoffe sind Stahl, Edelstahl, Aluminium, Kupfer, Messing, verzinkter Stahl und Weißblech. Materialstärke und Werkstoffverhalten sollten im RFQ enthalten sein.

Können Veredelung und Prüfung bei Stanzteilen enthalten sein?

Ja. Entgraten, Galvanik, Pulverbeschichtung, Tintenbeschichtung, E-Coating, Eloxieren, Passivierung, Reinigung, Siebdruck, Tampondruck, Maßprüfung, Aussehenskontrollen und Verpackungsvorgaben können mit dem Stanzweg geplant werden.

Ressourcenbibliothek

Leitfäden und Artikel

Metall- und KunststoffteileGeformte Metallscheibe mit Kunststoffring: Konturen, Mittelloch und RandpassungEine Metallscheibe mit schwarzem Ring verbindet zentrale Befestigung, örtliche Formmerkmale und Randkontakt. Der Einsatz ergibt sich aus der Gegenbaugruppe.Abgestimmte OEM-FertigungAbgestimmte Fertigung von Blechteilen, Tiefziehteilen und KunststoffteilenHARVLAND kann Blechteile, Tiefziehteile und intern gefertigte Kunststoffteile in einem abgestimmten Projekt liefern. Gemeinsam eingereichte Teile und Passungsanforderungen erleichtern die Besprechung von Schnittstellen, Mustern und Lieferzustand.Engineering-LeitfadenLeitfaden für Konstruktion, Volumen und Werkzeug beim FolgeverbundstanzenEin käuferorientierter Leitfaden zur Vorbereitung eines Stanzteils auf ein Folgeverbundwerkzeug: von Merkmals- und Streifenentscheidungen über Stationsplanung und Volumenannahmen bis zu Versuchen und Serienfreigabe.ProduktionsleitfadenVom Prototyp zur Stanzserie: Leitfaden mit 8 FreigabestufenDer Übergang vom Prototyp zur Stanzserie sollte acht kontrollierte Freigabestufen durchlaufen: Validierungsplan, frühes Muster, Konstruktionsfreeze, Werkzeugversuche, FAI, PPAP-Nachweise bei entsprechender Käuferanforderung, Pilotlauf und Serienfreigabe. Jede Stufe benötigt definierte Eingaben, Nachweise und einen Freigabeverantwortlichen.KonstruktionsleitfadenKundenspezifische Metallhalterungen fertigungsgerecht konstruierenKonstruieren Sie kundenspezifische Metallhalterungen anhand von Lastpfaden, Montagebezügen, Werkstoffverhalten und dem vorgesehenen Fertigungsweg und prüfen Sie vor der Freigabe Biegungen, Löcher, Hardware, Oberfläche und Toleranzen im geformten Zustand.VerfahrensvergleichFolgeverbundwerkzeug vs. Tiefziehen vs. EinzelstationsstanzenWählen Sie den Fertigungsweg nach Bauteilgeometrie, Werkstofffluss und realistischer Bestellmenge. Der Leitfaden zeigt, wann Einzel-, Gesamtschneid-, Folgeverbund- oder Transferwerkzeuge sinnvoll sind und wie sich Tiefziehen darin einordnen lässt.

Kontaktieren Sie uns

Senden Sie Zeichnungen, Werkstoff, Dicke, Oberfläche und Zielmenge zur Prüfung.

Insgesamt bis 50 MB
Mehrere Dateien bitte in einem ZIP-Archiv zusammenfassen.
Hinweise zu Anhängen und großen DateienPDF, STEP, IGS, DWG, DXF oder Fotos. Mehrere Dateien als ZIP bündeln. Der gesamte Anhang oder die ZIP darf 50 MB nicht überschreiten. Bei größeren Dateien einen Download-Link an support@enclosuremetal.com senden. Passwörter separat per E-Mail senden, nicht im Formular eintragen.

Weitere Projektdetails (optional)

Ihre Zeichnungen werden ausschließlich für die Angebotsprüfung verwendet. NDA auf Anfrage verfügbar.

Telegram@HarvLandWhatsApp+852 6930 0678
Zeichnung laden