RFQ-EingabenZeichnungen, Muster, Material, Oberfläche, Jahresmenge und Prüfhinweise.
OEM-Metallstanzkompetenz
Elektronische Stanzkomponenten für OEM-Baugruppen
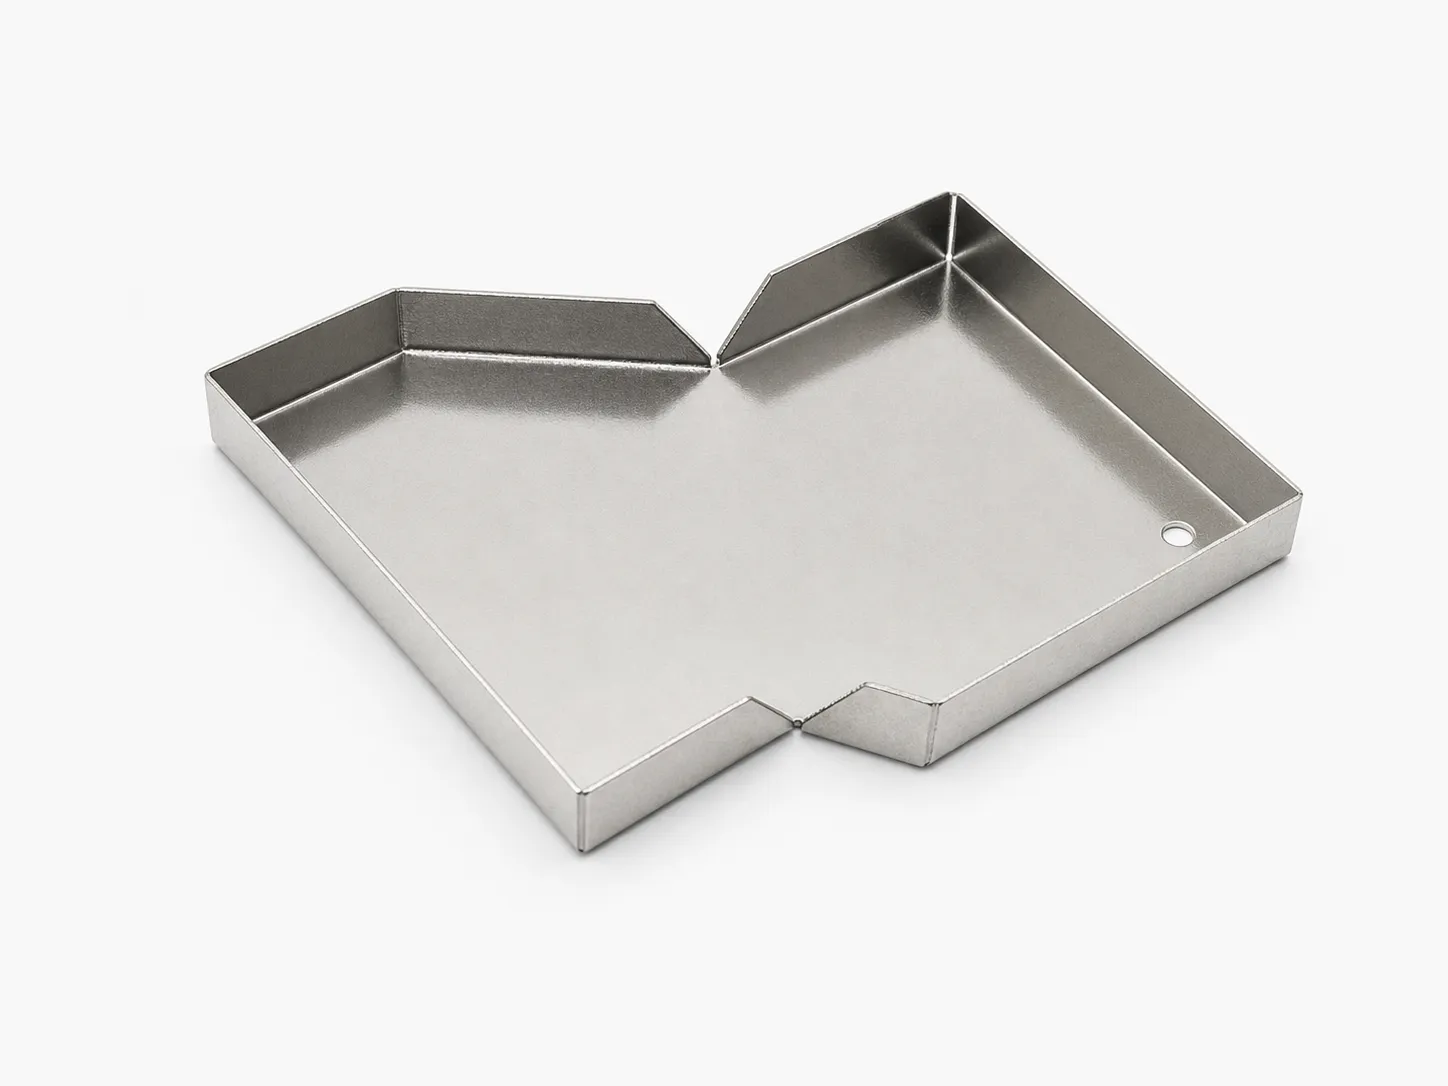
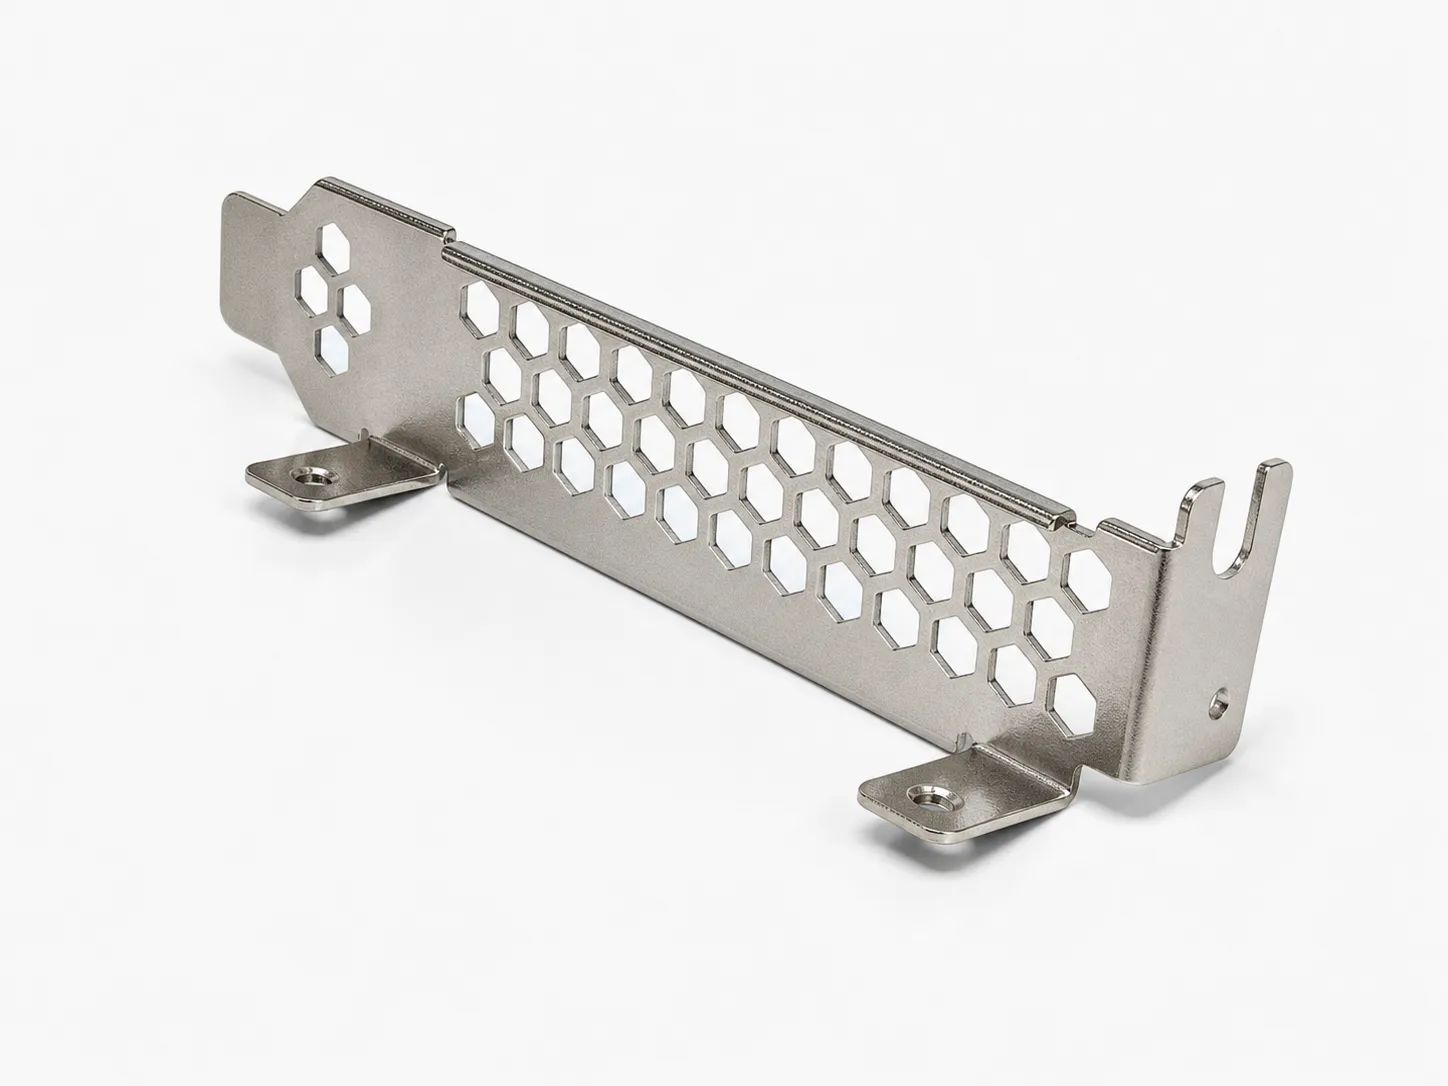
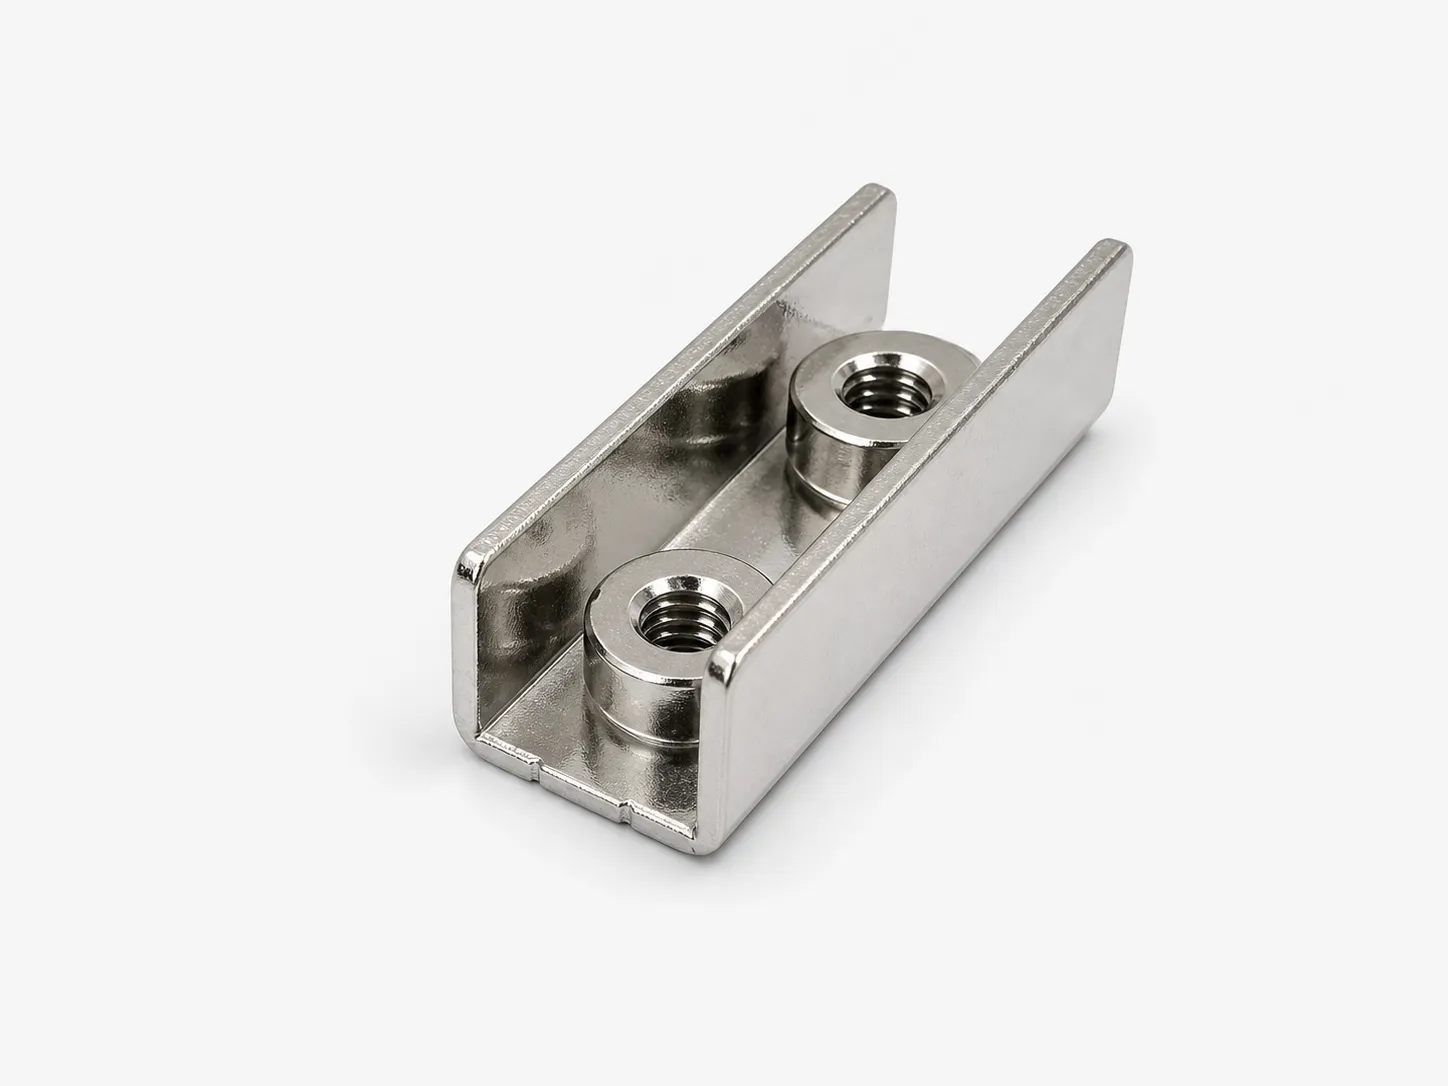
Prüfen Sie kleine Metallteile im Inneren der Elektronik: EMI-Abschirmungen, Wärmeverteiler, I/O-Halterungen, Kontakte, Abdeckungen, Chassisteile und zeichnungsbasierte Hardware, die sauber auf der Montagelinie passen muss.
Kurzantwort
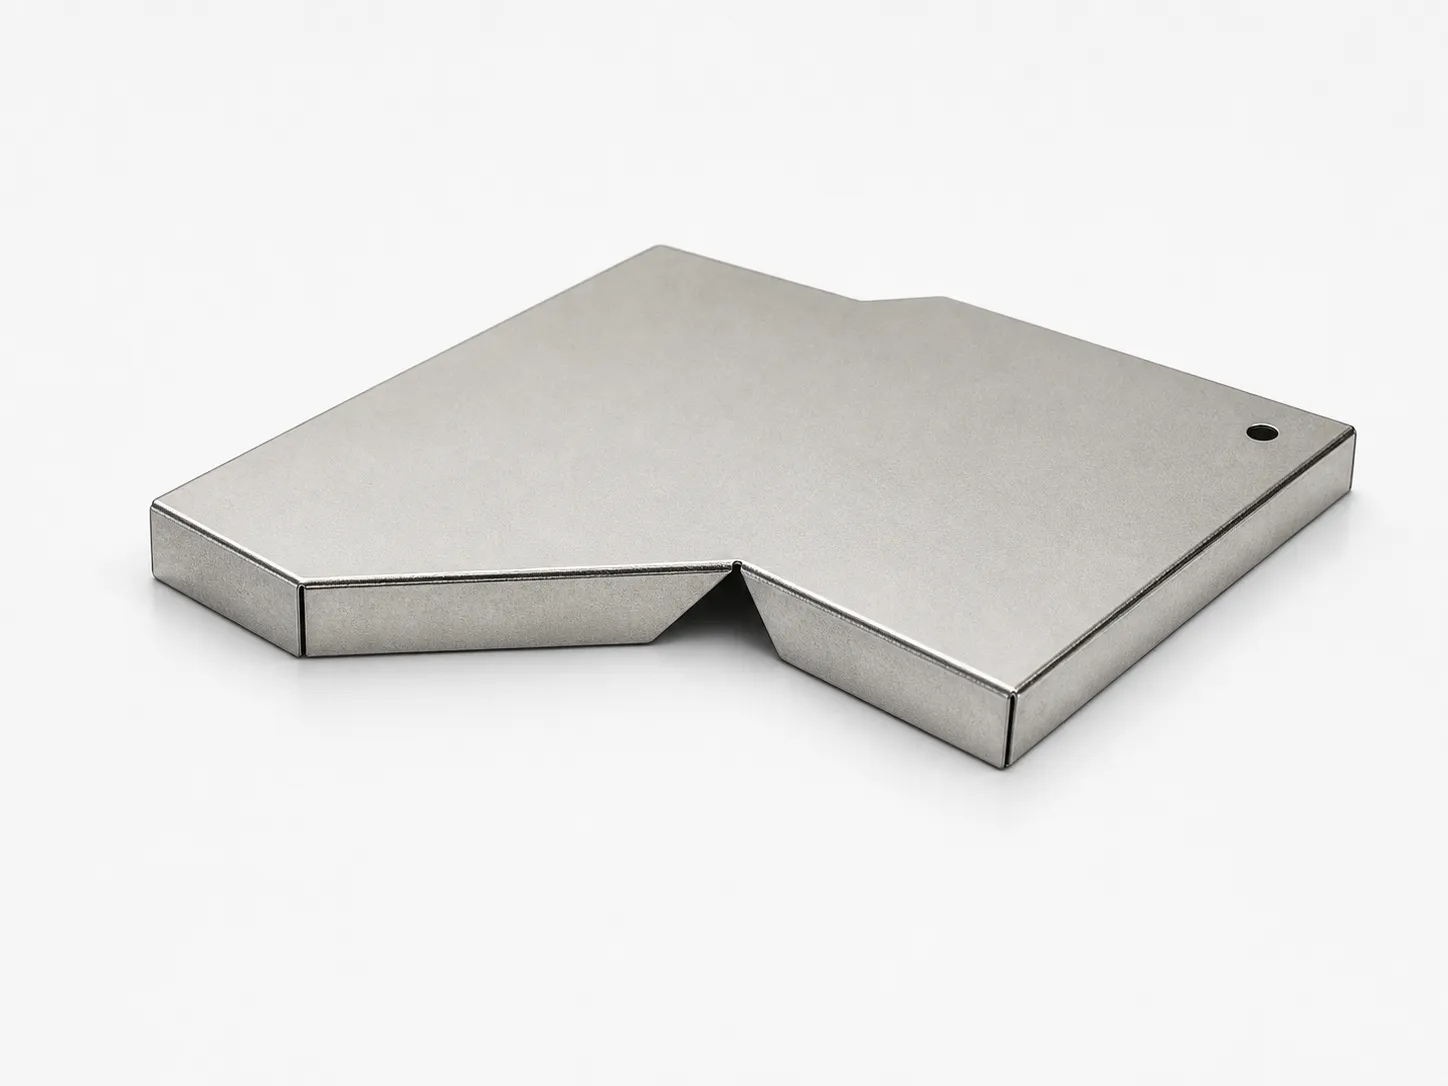
HARVLAND prüft elektronische Stanzteile wie EMI-Abschirmkannen, Wärmespreizer, I/O-Halterungen, Kontakte, Terminals, Clips und kleine Deckel nach Zeichnung. Gratrichtung, Ebenheit, Kontaktflächen und Schichtaufbau sollten vor dem Werkzeug stehen. Edelstahl, Aluminium, Kupfer, Messing und Weißblech können geprüft werden; Zinn, Nickel, Passivierung und Eloxieren sind planbar. RoHS und REACH werden besprochen, wenn das Projekt es verlangt.
DFM-Prüfungvor Freigabe des Werkzeugkonzepts
Toleranz ±0,02 mmfür kritische Merkmale, vorbehaltlich Zeichnungs- und Prozessprüfung
0,2–2,0 mmBlechdickenbereich
ISO 9001 / ISO 14001Qualitäts- und Umweltmanagement
Keine MOQfür die Musterfreigabe
Oberfläche + Prüfungnach Projektanforderungen geplant
Technische PrüfungDFM, Toleranz, Gratrichtung, Umformrisiko und Werkzeugkonzept.
ProduktionsergebnisMuster, Prüfberichte, Vorserie und gesteuerte Lieferplanung.
Prozessweg
Von der Zeichnungsprüfung zur geprüften Produktion
Der Prozess verbindet Zeichnungsprüfung, DFM, Werkzeugbau, Muster, Prüfung und Produktion, damit die RFQ-Anforderungen in jeder Phase klar bleiben.
Vollständigen Produktionsprozess ansehen01
Kundeneingabe
Wir erfassen Zeichnungen, 3D-/2D-Dateien, Werkstoff, Oberfläche, Jahresvolumen, Prüfung und Verpackungsanforderungen.
02
DFM-Prüfung
Wir bewerten die Stanzbarkeit, Toleranzen, Rückfederung, Gratrichtung und den Werkzeugweg.
03
Angebot und Bemusterung
Wir bestätigen Angebot, Musterweg, Projektplan, Prüfplan und die Musterfreigabe.
04
Werkzeug und Erprobung
Wir konstruieren das Serienwerkzeug, führen T0/T1/T2-Erprobungen durch und korrigieren Maße, Grat und Rückfederung.
05
Qualitätskontrolle in der Serie
Pilotlauf, Kundenfreigabe, PPAP bei Bedarf und kontrollierte Serienproduktion.
Repräsentative Fertigungsabläufe
Den vollständigen Fertigungsprozess ansehenEin repräsentativer Ablauf für diese Produktfamilie
Diese anonymisierten, repräsentativen Abläufe veranschaulichen, wie Arbeitsschritte kombiniert werden können. Sie sind weder Kundenfallstudien noch Fertigungsspezifikationen für ein bestimmtes Teil. Die tatsächlichen Arbeitsschritte, ihre Reihenfolge, Prüfpunkte und externe Bearbeitungen werden anhand der freigegebenen Zeichnung, der Material- und Oberflächenanforderungen, der Menge und des vereinbarten Projektqualitätsplans bestätigt.
Dieses Beispiel zeigt eine mögliche Reihenfolge der wichtigsten Arbeitsschritte für die Angebotsplanung. Die freigegebene Zeichnung und der vereinbarte Projektplan bestimmen den tatsächlichen Ablauf.
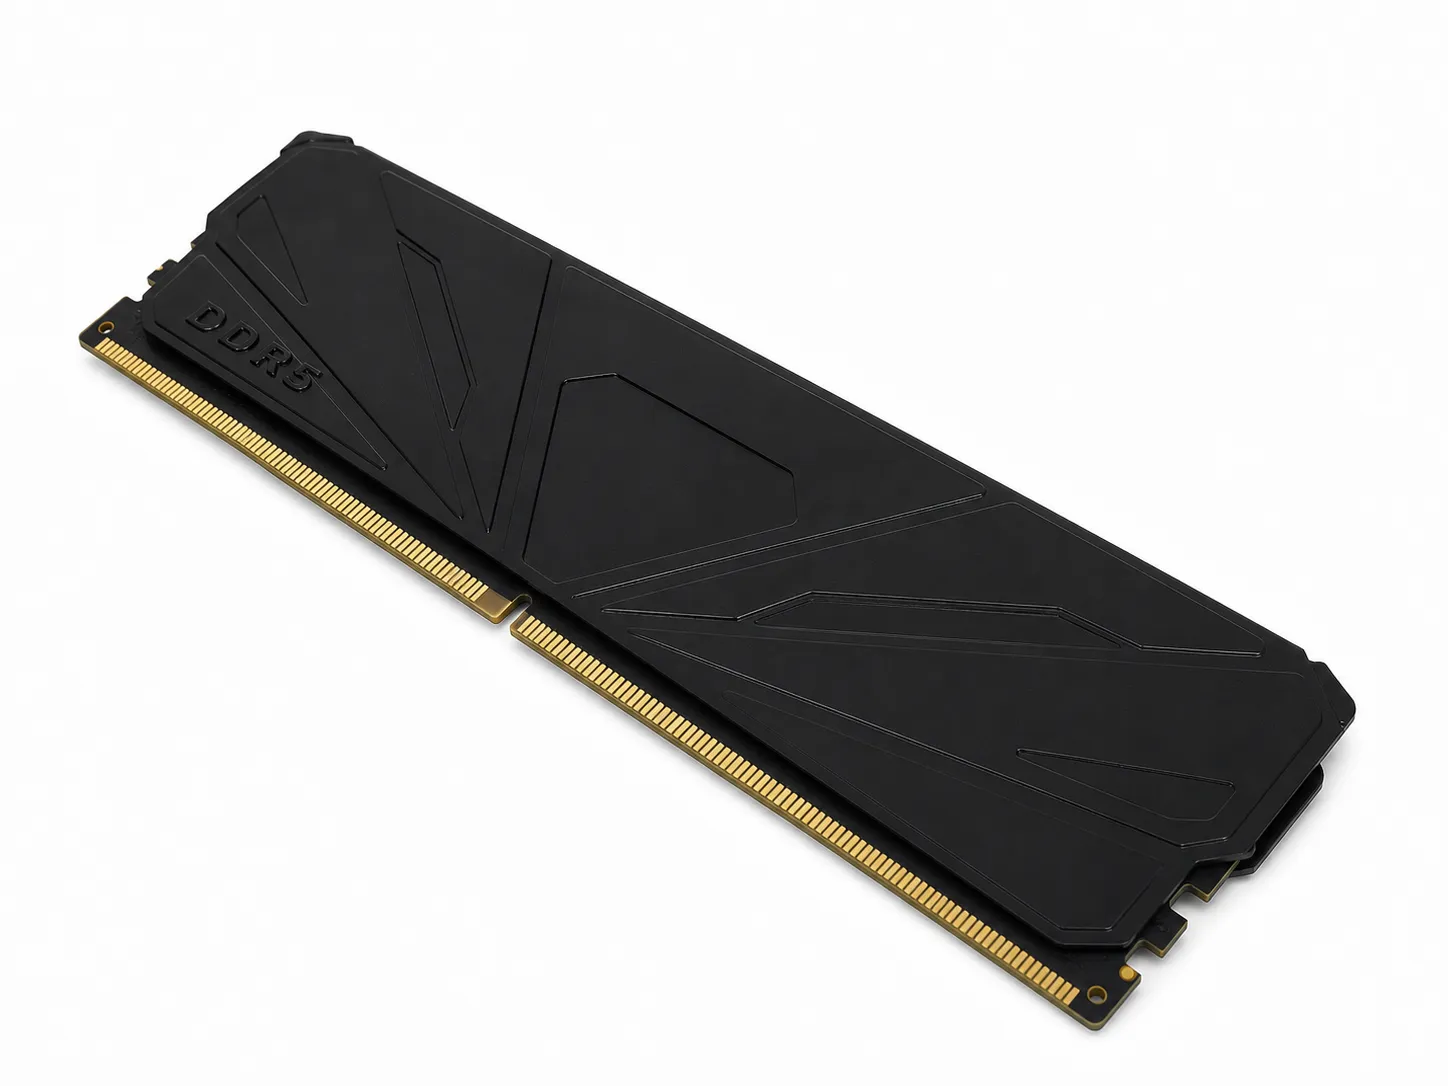
Anonymisiertes Ablaufbeispiel
Gestanzte Wärmeverteilerkomponente
Ein repräsentativer Ablauf kann Stanzen und Umformen mit Oberflächenbehandlung und Sichtprüfung verbinden, die beide für das Projekt festgelegt werden.
- Stanzen und Umformen
- Montageprüfung
- Schutzfolie entfernen
- Koordiniertes Sandstrahlen nach Spezifikation
- Koordiniertes Eloxieren nach Spezifikation
- Prüfung nach der Oberflächenbehandlung
- Vereinzeln
- Dekorative Kanten- oder Strukturbearbeitung nach Spezifikation
Typische PrüfpunktePrüfpunkte können Kantenzustand, Dellen, Kratzer, Farbkonsistenz und Oberflächenbild umfassen.
Repräsentativer Fertigungsablauf. Die tatsächlichen Schritte, Kontrollen und externen Prozesse hängen von der Zeichnung und dem freigegebenen Projektplan ab.
Zeichnung eines Stanzteils sendenGestanzte Metallteile für Elektronikprodukte
Elektronische Metallstanzteile sind oft klein, tragen aber Anforderungen an Passung, Erdung, Abschirmung, Wärme und Handhabung. Teileart und Funktionsflächen sollten vor dem Senden der Zeichnungen klar benannt werden.
- EMI-Abschirmungen, RF-Abschirmungen, Wärmeverteiler, I/O-Halterungen, Abdeckungen, Clips, Kontakte und Klemmen können geprüft werden.
- Teile können PCBA, Netzwerkgeräte, Computerhardware, Speichergeräte, Displays und Elektronikmodule unterstützen.
- Die Zeichnungsprüfung prüft Passung, Erdungsflächen, Schraublöcher, Schlitze, Laschen, Kontaktbereiche und Handhabung bei der Montage.
Grat, Ebenheit und Toleranz vor der Produktion kontrollieren
Elektronikteile können an kleinen Details scheitern: Grat, verzogene Ebenheit, scharfe Kanten, Beschichtungsaufbau oder Toleranzdrift. Diese Anforderungen müssen vor dem Werkzeugbau sichtbar sein.
- Prüfung von Gratrichtung, Entgratbedarf, Lochposition, Laschengeometrie, Umformspuren und Kantensicherheit.
- Bestätigung von Ebenheit, Materialstärke, Rückfederung und Toleranzanforderungen für die Montagepassung.
- Planung von Prüfpunkten für Maße, Aussehen, Kontaktflächen und funktionale Passung.
Metall und Oberfläche an elektrischen oder thermischen Einsatz anpassen
Werkstoff- und Oberflächenentscheidungen können Leitfähigkeit, Korrosionsbeständigkeit, Lötbarkeit, Erdung, Wärmeübertragung und Aussehen beeinflussen. Sie sollten als technische Vorgaben behandelt werden, nicht als Dekoration.
- Werkstoffe können Edelstahl, Aluminium, Kupfer, Messing, Weißblech, verzinkten Stahl und projektspezifische Legierungen umfassen.
- Oberflächen können Vernickeln, Verzinnen, Passivierung, Reinigung, Eloxieren, Entgraten oder Schutzbehandlungen umfassen.
- RoHS- und REACH-Unterstützung kann besprochen werden, wenn Werkstoff und Veredelungsweg eine Dokumentation erfordern.
Kleine Metallteile bis zur Lieferung schützen
Kleine Elektronikbauteile lassen sich beim Versand leicht zerkratzen, verformen oder vermischen. Verpackung und Chargenkontrolle sollten vor der Serie berücksichtigt werden.
- Die Verpackung kann für Trays, Beutel, Trennlagen, Schutzfolie oder die Handhabung an der Montagelinie geplant werden.
- Chargenetiketten, Prüfnachweise und Musterreferenzen können Wiederholaufträge unterstützen.
- Elektronikbauteil-Projekte können zusammen mit Gehäusen oder kundenspezifischer Stanzarbeit geprüft werden, wenn ein Produkt mehrere Metallteile nutzt.
Fragen der Einkäufer
Häufige Fragen von Einkäufern
Haben Sie eine Frage zu Ihrem Bauteil? Hinterlassen Sie Ihre Frage und eine E-Mail-Adresse für die Antwort.
Welche elektronischen Stanzteile können geprüft werden?
EMI-Abschirmungen, RF-Abschirmungen, Wärmeverteiler, I/O-Halterungen, Chassisteile, Abdeckungen, Kontakte, Klemmen, Clips und weitere kundenspezifische Metallkomponenten für Elektronikprodukte können anhand von Zeichnungen geprüft werden.
Wie kontrollieren Sie Grat an elektronischen Stanzteilen?
Gratrichtung, Kantenzustand und Entgratanforderungen sollten vor dem Werkzeugbau gezeigt oder besprochen werden. Die Prüfkriterien können dann auf Montage- und Handhabungsbedarf ausgelegt werden.
Können elektronische Metallteile Galvanik oder Sonderoberflächen enthalten?
Ja. Zinn, Nickel, Passivierung, Eloxieren, Reinigung, Entgraten und weitere Oberflächen können je nach Anforderungen an Leitfähigkeit, Korrosion, Aussehen und Konformität geprüft werden.
Können Konformitätsdokumente unterstützt werden?
RoHS- und REACH-Unterstützung kann eingeplant werden, wo Projektwerkstoffe und Veredelungswege dies erfordern. Nennen Sie Konformitätsanforderungen während der RFQ-Prüfung.
Ihre Frage wurde gespeichert
Vielen Dank. Wir antworten an die angegebene E-Mail-Adresse. Bitte senden Sie die Frage nicht erneut.
Fragenummer:
Angebot für Stanzteile für die Elektronik anfordern
Senden Sie Zeichnungen mit Angaben zu Werkstoff, Dicke, Stückzahl, kritischen Passungen oder Ebenheit, Gratrichtung, Kontaktflächen, Oberflächenbehandlung und Prüfanforderungen zur DFM- und Angebotsprüfung.