Zweck dieser Anlage ist die Stanz- und Umformbearbeitung. Das Schließen des Werkzeugs führt die Bearbeitung aus; Öffnen, Freigeben, Transfer und Freifahren bereiten den nächsten Hub vor. Die Kurvenbewegung muss zum gesamten Zyklus passen.
Wie erzeugt eine Kurve aus stetiger Bewegung eine Abfolge?
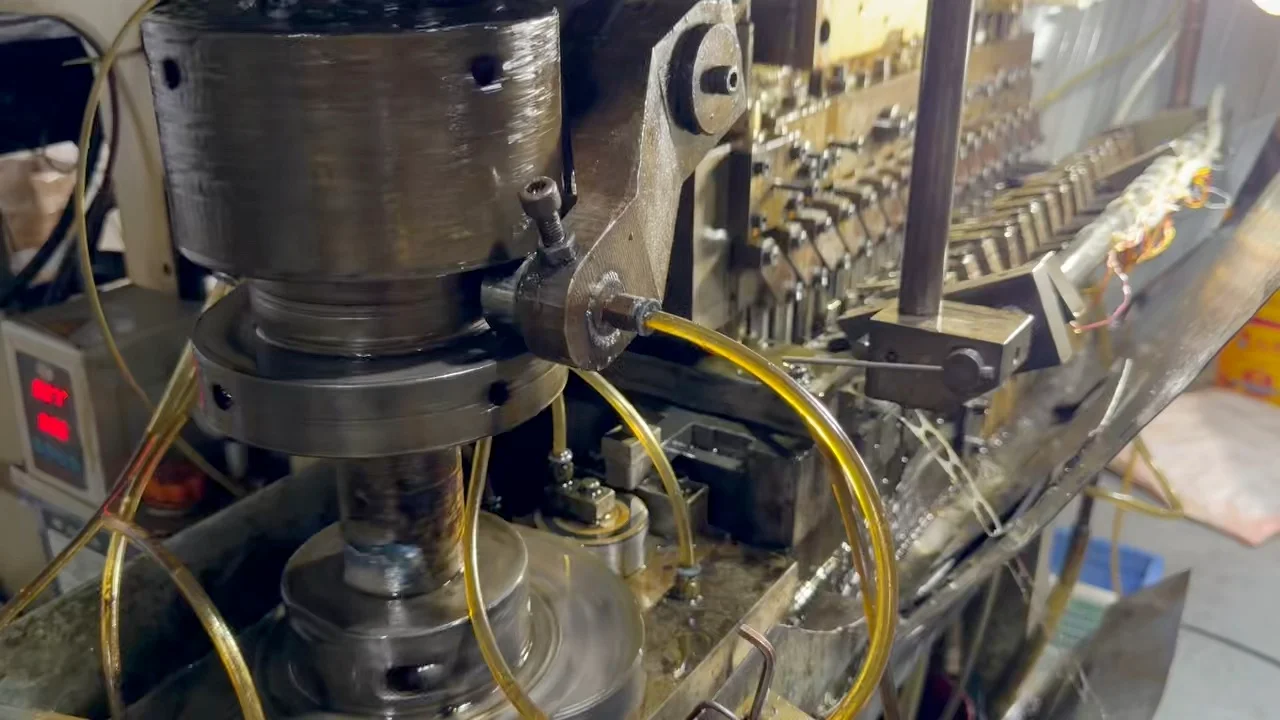
Bei einer rotierenden Kurve folgt eine Rolle oder ein anderes Abtriebsglied dem Profil und führt eine geradlinige oder schwingende Bewegung aus. Das Profil bestimmt Beginn, Weg, Rast und Rücklauf. Das Mechanismenlehrbuch der Carnegie Mellon University beschreibt Steigen, Rasten und Rückkehr. [1]
In der Rast bewegt sich der Antrieb weiter, während ein bestimmtes Abtriebsglied seine vorgesehene Position hält. Der Vorschub kann warten, bis das Teil einen Positionierstift passiert hat, oder am Ziel stillstehen, während das Teil abgesenkt und freigegeben wird.
Hebellängen, Gestänge und Führungsrichtungen beeinflussen den tatsächlichen Greiferweg. Die Höhenänderung des Kurvenprofils entspricht deshalb nicht zwangsläufig dem Werkstückweg.
Separate Kurven oder Bewegungszweige können Vorschub, Hub und Greifen steuern. Ihre Phasenlage zum gemeinsamen Antrieb legt die Reihenfolge fest. Eine sichtbare Kurve beweist nicht, dass sie allein alle Bewegungen erzeugt.
Wie greifen Pressenzyklus und kurvengesteuerter Transfer ineinander?
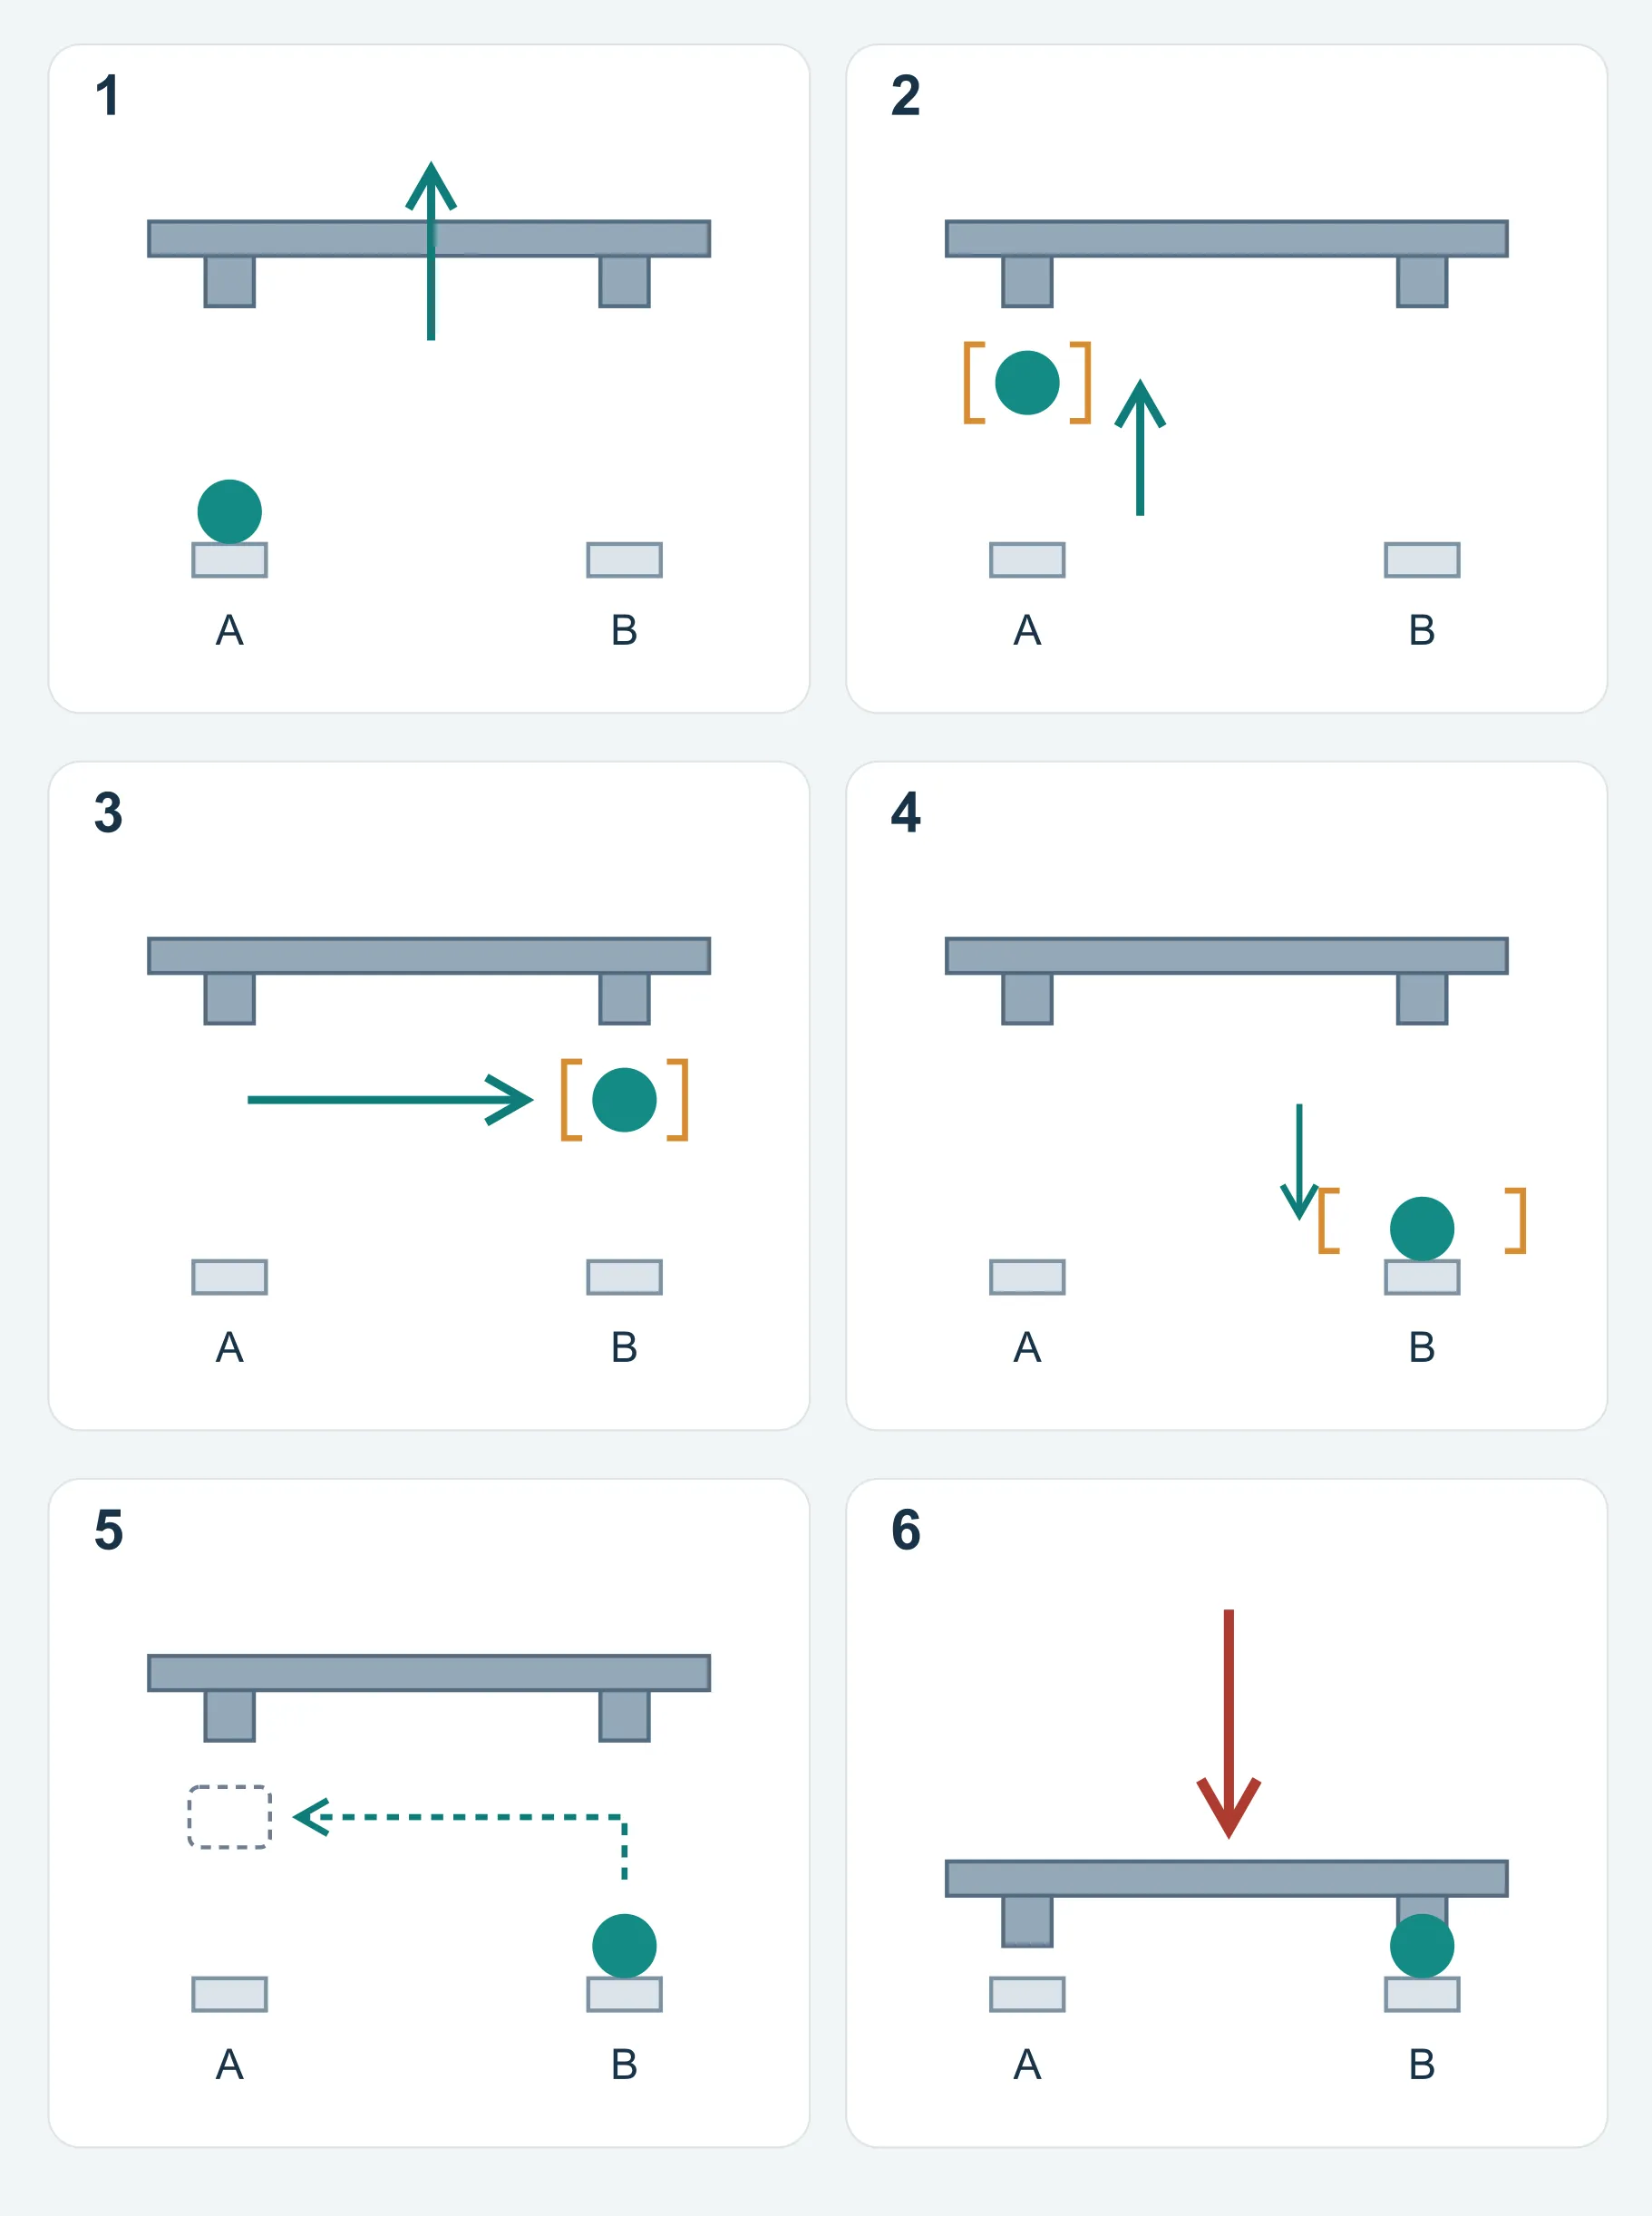
Nach dem Arbeitshub öffnet das Werkzeug und gibt das Teil frei. Der Transfer bringt es zur nächsten Station. Erst nach sicherer Ablage, Positionierung und Freifahrt kann der nächste Schließhub erfolgen. Der Transfer ist eine Hilfsbewegung innerhalb der Pressenfertigung.
Die Skizze verfolgt ein Teil von A nach B und zeigt Werkzeugöffnung und -schluss. Die sechs Zustände bedeuten weder gleiche Zeitabschnitte noch eine Rekonstruktion der gefilmten Bahn. Überlagerungen erfordern die Prüfung des tatsächlichen Werkzeugs. AIDA nennt Vorschub, Hub und Greifzeitpunkt für das zitierte Servo-Transfersystem getrennt. [2]
Kurve und Koppelglieder können Verstellung und Rast vorgeben. Ihre Phasenlage ist gemeinsam mit Stößelbewegung, Freigabe von Niederhaltern oder Auswerfern, Teilablage und Freifahrt zu prüfen. Die Funktion jedes Zweigs ist am Aufbau zu klären; eine sichtbare Kurve belegt nicht, dass sie auch die Bearbeitungskraft liefert. [1]
| Schritt | Bewegung oder Halten | Prüfung vor dem Weiterfahren |
|---|---|---|
| 1. Öffnen und freigeben | Oberwerkzeug öffnen und Teil freigeben. | Abstreifen und Freigabe prüfen. |
| 2. Greifen und anheben | Teil halten und von der Auflage abheben. | Halt und Freigang an Positionierelementen prüfen. |
| 3. Vorschieben | Teil von A nach B bewegen. | Gesamten Bewegungsraum prüfen. |
| 4. Absetzen und loslassen | Teil in B absetzen und danach loslassen. | Auflage und Lage vor dem Loslassen bestätigen. |
| 5. Freifahren und zurückkehren | Arbeitsraum freifahren und leer zurückkehren. | Vor dem Schließen die sichere Position erreichen. |
| 6. Schließen und bearbeiten | Werkzeug für den nächsten Vorgang schließen. | Teillage und Schließfreigabe prüfen; den Zyklus unter vereinbarten Versuchsbedingungen validieren. |
Warum Rast und Phasenlage wichtiger sind als ein ruhiger Eindruck
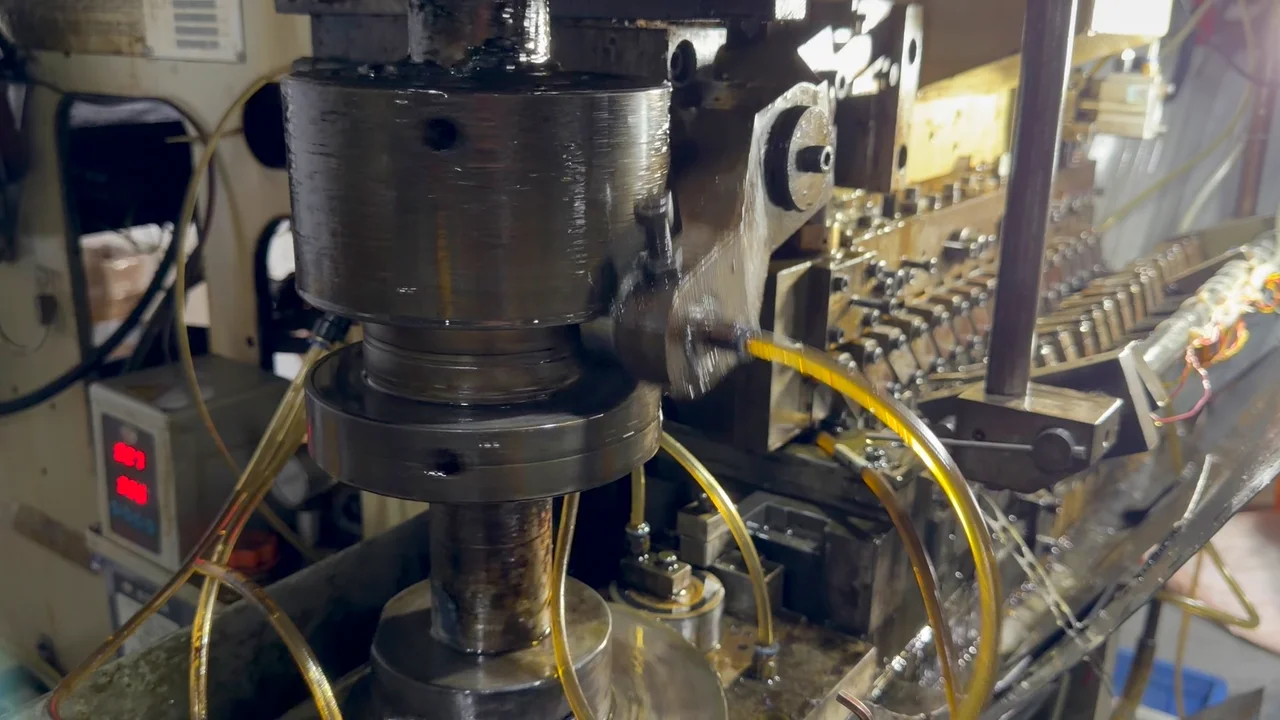
Einzeln funktionierende Bewegungen können beim Zusammenspiel scheitern. Zu frühes Heben kann ein Teil verlieren, Vorschieben vor dem Freiheben einen Positionierstift treffen und Freigeben ohne sichere Auflage die Lage verändern.
Stellen Sie Pressenstößel, Niederhalter oder Auswerfer und alle Transferbewegungen auf derselben Zeit- oder Leitwinkelachse dar. Prüfen Sie Übergänge ebenso wie Endpunkte: Wie weit muss eine Aktion abgeschlossen sein, bevor die nächste beginnen darf?
Ein angehobenes Oberwerkzeug ist nur eine Bedingung. Das Teil muss entnehmbar sein, Halteelemente müssen es freigeben und der gesamte Weg von Teil und Greifer braucht Platz. Das Zeitfenster hängt von Werkzeug und Maschine ab; ein fester Winkelplan gilt nicht für alle Transfers.
Mechanische Synchronisation bestimmt nominelle Bewegungsbeziehungen. Verschleiß, Spiel, elastische Verformung und Teilevariation beeinflussen den Betrieb weiterhin. Prüfen Sie das Timing bei Montage und Werkzeugversuch.
Warum wird derselbe Weg bei höherer Geschwindigkeit instabil?
Der Weg beschreibt, wo sich der Mechanismus bewegt; das Bewegungsgesetz beschreibt, wie. Sprunghafte Geschwindigkeitsänderungen erfordern hohe Beschleunigungen und erhöhen Trägheitslasten sowie Schwingungen. Das Lehrbuch erklärt die Geschwindigkeitssprünge an den Enden gleichförmiger Bewegung und deren Grenzen bei hohen Drehzahlen. [1]
Für Hub h und Dauer T gilt s = h·f(t/T), wenn f das unveränderte normierte Bewegungsgesetz beschreibt. Zeitableitungen zeigen: Geschwindigkeit skaliert mit h/T, Beschleunigung mit h/T².
Bei gleichem Hub und Bewegungsgesetz vervierfacht eine Halbierung von T die Spitzenbeschleunigung. Bleibt auch die bewegte Masse gleich, vervierfacht sich die entsprechende Trägheitskraftkomponente. Gesamtbelastung, Verschleiß oder Ausbringung folgen daraus nicht im selben Verhältnis.
Handbetätigung oder langsamer Leerlauf zeigen den Grundweg, nicht die Stabilität mit Teilen bei Sollhubzahl. Prüfen Sie sicheren Griff, Schwingungen der Transferleisten, Springen der Teile und Beruhigungszeit nach dem Ablegen.
Welche konstruktiven Punkte gehören zur Produktionsbewertung?
Neben dem Weg zählen die Führung des Abtriebsglieds, die Kraftübertragung und die Übergabe vom Greifer an die Stationspositionierung.
Kontakt und Rückführung
Federn, Schwerkraft, Nuten oder konjugierte Kurven können den Kontakt beziehungsweise die Zwangsführung sichern. Federrücklauf muss unter Trägheit, Reibung und Arbeitslast Kontakt halten. Auch Nut- und konjugierte Systeme benötigen Prüfung von Spiel, Schmierung, Kontakt und Montagefehlern. [1]
Bewerten Sie Rücklauf und Arbeitshub gemeinsam. Ein Bauteil herausdrücken zu können beweist keinen beherrschten Rücklauf im gesamten Zyklus.
Druckwinkel, Führung und Kontaktgeometrie
Der Druckwinkel verknüpft Kontaktkraftrichtung und Bewegungsrichtung des Abtriebsglieds. Bei einem geradlinig geführten Abtrieb erhöht ein größerer Winkel im Allgemeinen die Seitenlast auf die Führung. Zulässige Werte hängen von Bauart, Geschwindigkeit, Reibung und Last ab; ein allgemeiner Grenzwert reicht nicht. [1]
Bei Rollenabtrieb unterscheiden sich Rollenmittelpunktbahn und tatsächliches Kurvenprofil. Die Mittelpunktbahn darf nicht als fertige Kontur gefertigt werden. Das Lehrbuch bestimmt zuerst die Teilkurve und leitet daraus das Arbeitsprofil ab. [1]
Wer hält das Teil, wer positioniert es?
Greifer kontrollieren das Teil während des Transports. Die endgültige Bearbeitungslage können je nach Konzept Stifte, Bezugsflächen, Kavitäten oder eine Vorrichtung festlegen.
Definieren Sie Übergabeposition, Auflage, Positionierelemente und Freigabezeitpunkt. Bei dünnwandigen, geformten oder sichtbaren Teilen sind Greifkraft und Kontaktstellen so zu prüfen, dass stärkeres Greifen nicht zu Abdrücken oder Verformung führt.
Transfer, Bandvorschub und seitliche Werkzeugbewegung unterscheiden
Ein seitlicher Kurvenantrieb kann Seitenlochen oder seitliches Umformen ausführen. Er übernimmt eine andere Aufgabe als der Werkstücktransport zwischen Stationen. Beide können in einem Werkzeug vorkommen und Timing benötigen; dasselbe Kurvenprinzip bedeutet nicht dieselbe Funktion.
| Mechanismus | Hauptaufgabe | Prüfschwerpunkte |
|---|---|---|
| Werkstücktransfer | Getrennte Platinen oder Teile zwischen Stationen bewegen. | Greifen, Weg, Übergabe an Auflage und Positionierung, Freigang beim Schließen. |
| Bandvorschub im Folgeverbund | Band mit noch angebundenen Teilen durch die Stationen bewegen. | Teilung, Trägerstabilität sowie Zusammenspiel von Vorschub und Suchstiften. |
| Keil- oder seitlicher Kurvenantrieb im Werkzeug | Antrieb in einen seitlichen oder geneigten Arbeitshub umwandeln. | Arbeitshub, Kräfte, Führung, Rücklauf und Kollision bei der Umformung. |
Welche Nachweise sollte die Transferprüfung verlangen?
Eine laufende Demonstration erklärt Bewegung. Für ein bestimmtes Teil müssen diese Bewegungen mit Werkzeugen und realen Werkstücken verknüpft werden.
So wird aus einer Bewegungsdemonstration ein Nachweis wiederholbarer Übergaben unter vereinbarten Bedingungen. Abnahmekriterien und Versuchsumfang sind vorher festzulegen; ein flüssiges Video ersetzt sie nicht.
- Stations- und Zwischenzustandszeichnungen mit Formen, Greifstellen, Auflagen und Positionierung.
- Gemeinsames Zeitdiagramm für Presse, Niederhalter oder Auswerfer, Greifen, Heben und Vorschub einschließlich erlaubter Überlagerungen.
- Vollständige Kollisionsprüfung für Transport mit Teil, Ablegen, Freigeben und Leerrücklauf einschließlich Teilevariation, Vorsprüngen und erforderlichem Abstand.
- Versuchsprotokolle mit Teilen unter vereinbarten Bedingungen: Zeichnungsstand, Material, Einstellungen, Hubzahl, Beobachtungsumfang und Probleme; nachfolgende Maße und Oberflächen ebenfalls prüfen.
- Fehlererkennung und Wartung: fehlendes Teil, misslungene Aufnahme oder unvollständiges Ablegen erkennen und behandeln; Rollen, Führungen und Greifer prüfen und warten.