Folgeverbundstanzen für wiederholte OEM-Serienproduktion
HARVLAND fertigt wiederkehrende Metallteile im Folgeverbundverfahren. Ein vom Coil zugeführter Streifen durchläuft aufeinanderfolgende Loch-, Schneid-, Biege- und Umformstationen. Werkzeug und Fertigungsablauf werden auf die Teilezeichnung abgestimmt.
Serienteile mit mehreren Schneid- und Umformschritten
Halter, Clips, Anschlusskontakte und andere Blechformteile können für Folgeverbundwerkzeuge geeignet sein, wenn die Konstruktion stabil ist und der Bedarf ein eigenes Werkzeug rechtfertigt. Das Teil muss beim Durchlaufen der Stationen ausreichend abgestützt bleiben.
- Löcher, Schlitze, Außenkonturen und Biegungen lassen sich in einer geplanten Folge verbinden.
- Werkstoff, Blechdicke und Formgeometrie bestimmen die kombinierbaren Arbeitsschritte.
- Bei kleinen Losen oder häufigen Änderungen sind Werkzeugkosten mit Einzelhubwerkzeugen oder flexibler Blechbearbeitung zu vergleichen.
Der Streifen wird weitergeführt, jede Station bearbeitet weiter
Zwischen den Pressenhüben wird der Streifen um eine Vorschublänge weitergeführt. Beim nächsten Arbeitshub bearbeiten die Stationen gleichzeitig Teile in unterschiedlichen Fertigungsstadien. Ein Teil durchläuft mehrere Zyklen bis zur Trennung.
- Der Träger hält das teilweise geformte Teil bis zur vorgesehenen Trennstelle.
- Bandführungen und Piloten stimmen Vorschub und endgültige Positionierung aufeinander ab.
- Je nach Teil umfasst die Folge Lochen, Biegen, Umformen oder mehrstufiges Tiefziehen.
Stufenweises Tiefziehen im Trägerstreifen
Von rechts nach links werden die gezogenen Formen schrittweise schmaler und höher, während sie mit dem Trägerstreifen verbunden bleiben. Das Beispiel zeigt die Formänderung über aufeinanderfolgende Umformstufen.
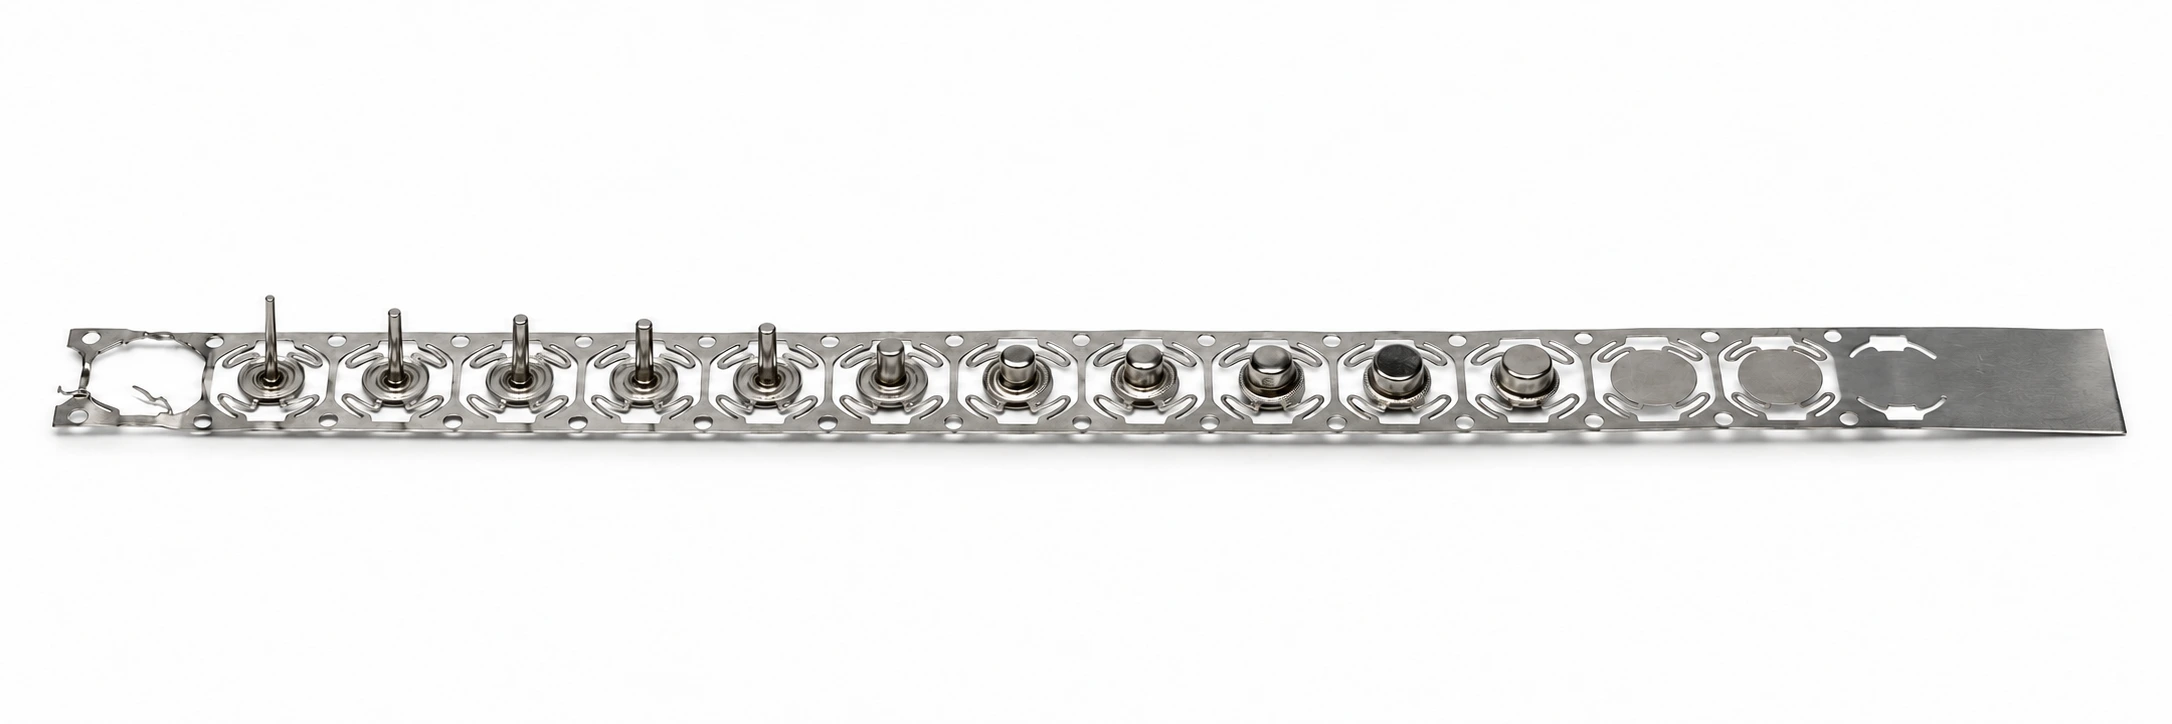
Die Stationen vom fertigen Teil aus planen
Das Streifenlayout verbindet die Endgeometrie mit den Zwischenformen. Lochlagen, schmale Verbindungen und tiefe Formen benötigen auch in späteren Stationen ausreichende Abstützung.
- Vorschub, Streifenbreite, Trägergeometrie und Materialausnutzung gemeinsam planen.
- Rückfederung, Gratrichtung und Werkzeugzugang an Biegungen und Formelementen prüfen.
- Fügemaße und Sichtflächen bei der Wahl der Umformfolge berücksichtigen.
Die Anforderungen des freigegebenen Musters in die Serie übernehmen
Werkzeugversuche zeigen erforderliche Korrekturen und Prüfungen. Nach der Musterfreigabe folgt die Fertigung der bestätigten Zeichnung und den vereinbarten Prüfvorgaben.
- Kritische Maße, Grate, Umformspuren und Passung an Versuchsteilen prüfen.
- Material-, Einricht- und Prozessprüfungen für wiederkehrende Lose festlegen.
- Entgraten, Oberflächenbehandlung, Verpackung und Werkzeugwartung projektbezogen einplanen.
Zeichnungen des Folgeverbundwerkzeugs
Sehen Sie sich die Zeichnung des Folgeverbundwerkzeugs für einen Haltewinkel an. Vergrößern Sie die Ansichten, um die konstruktiven Details zu betrachten.
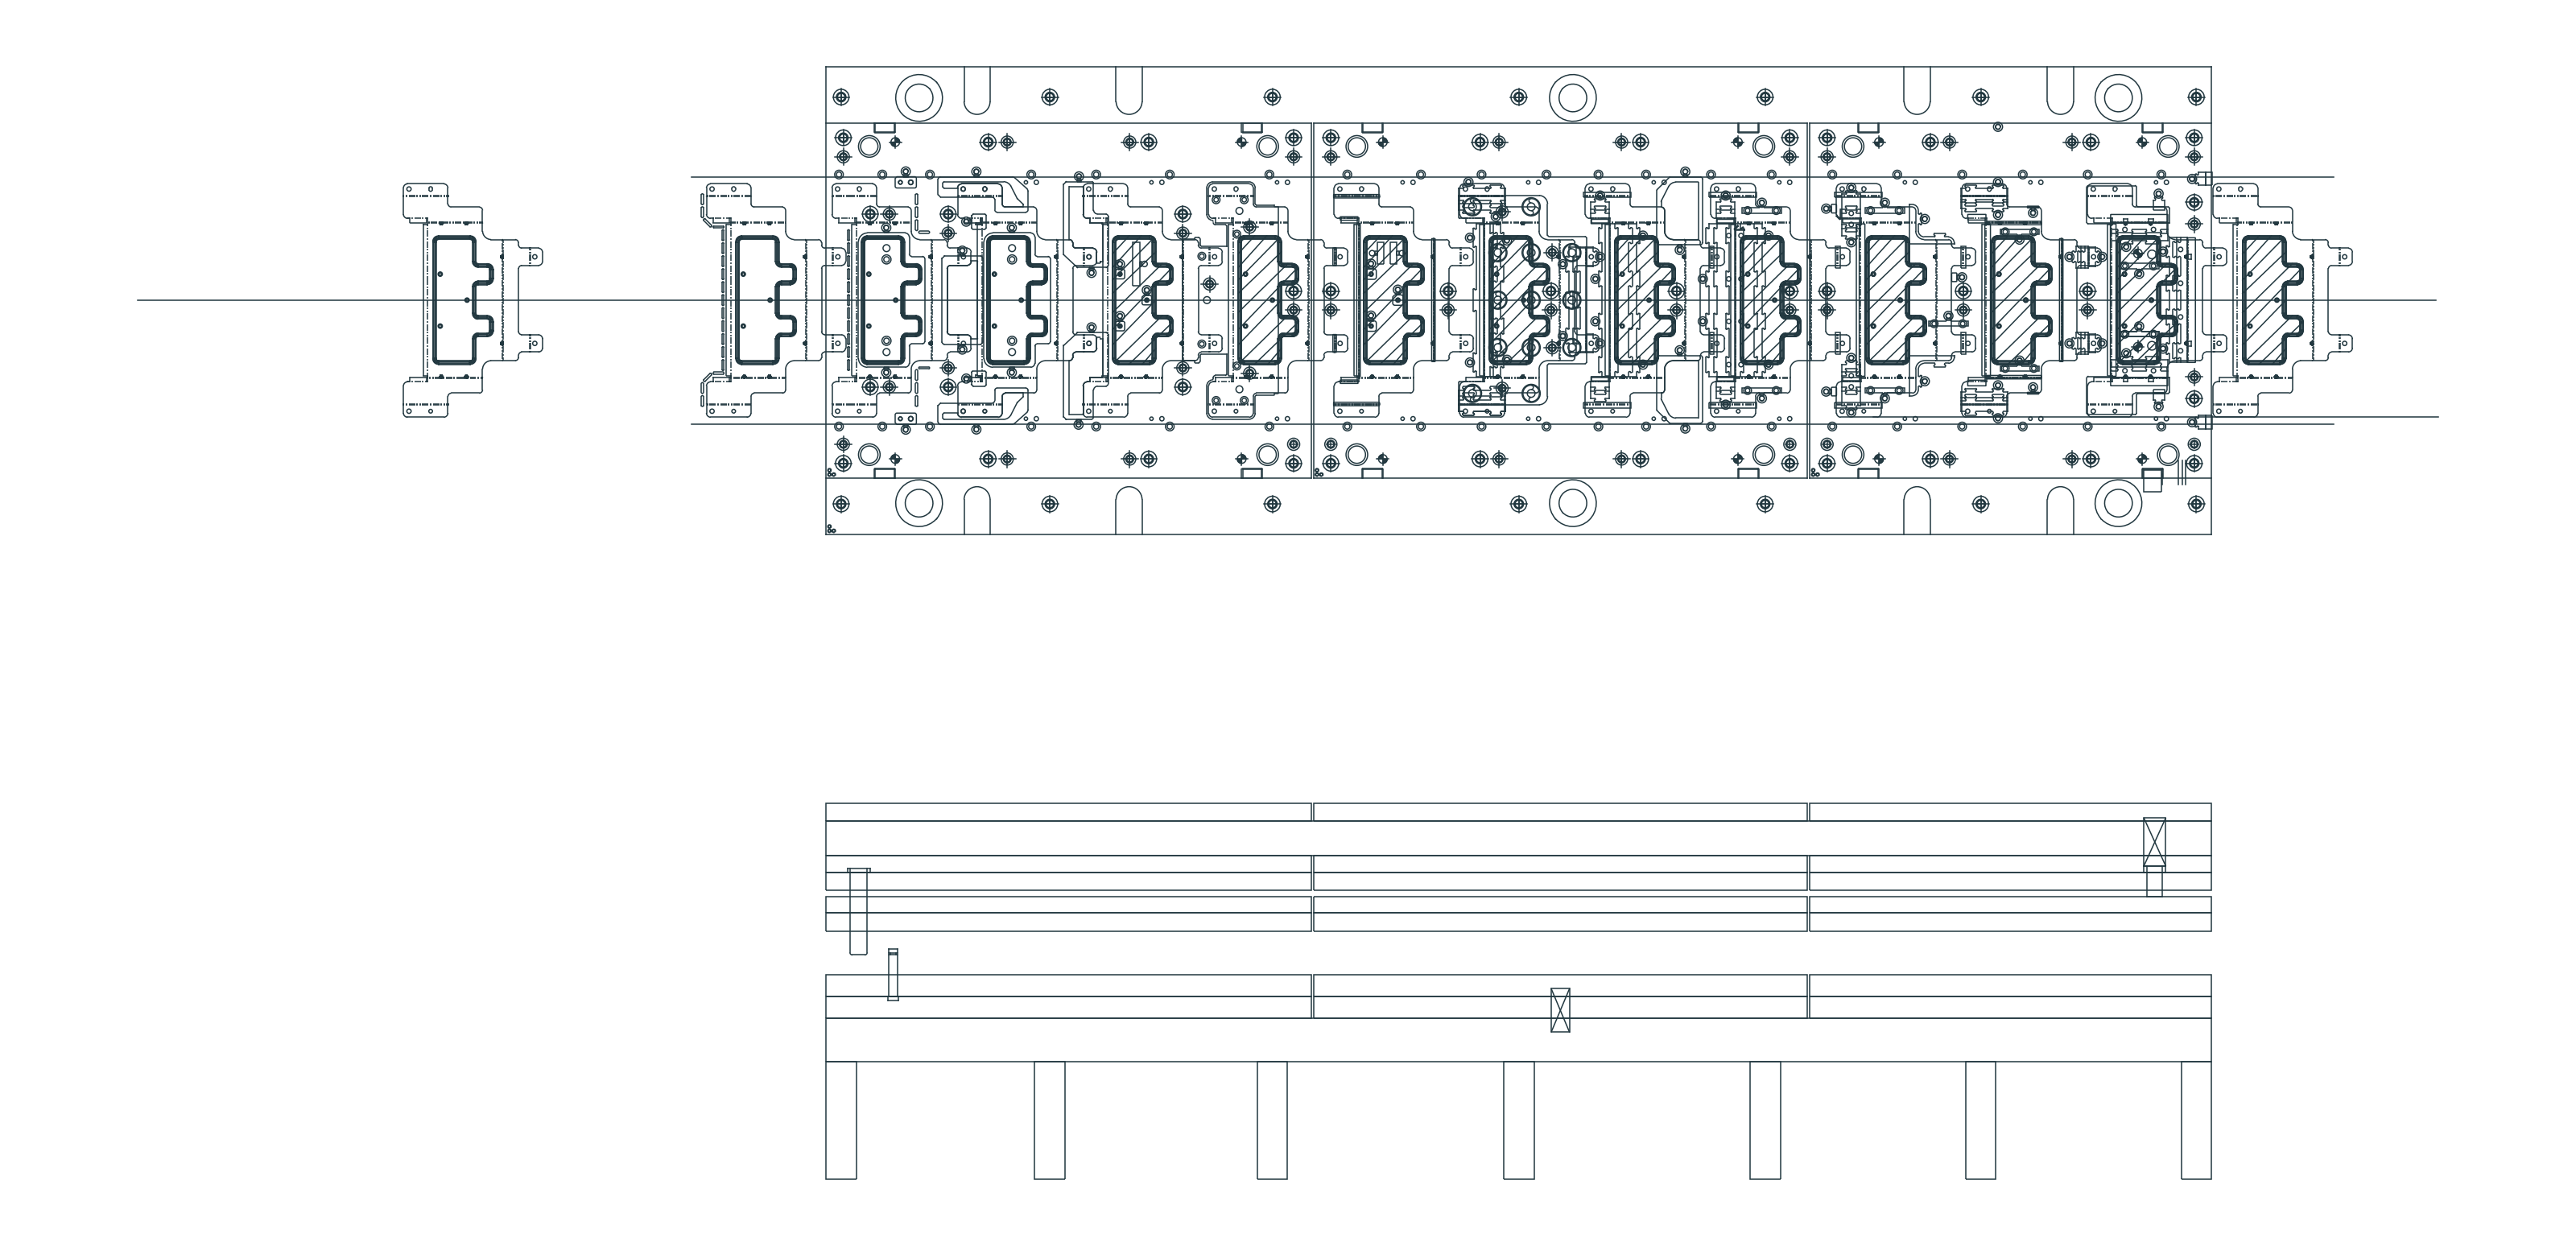
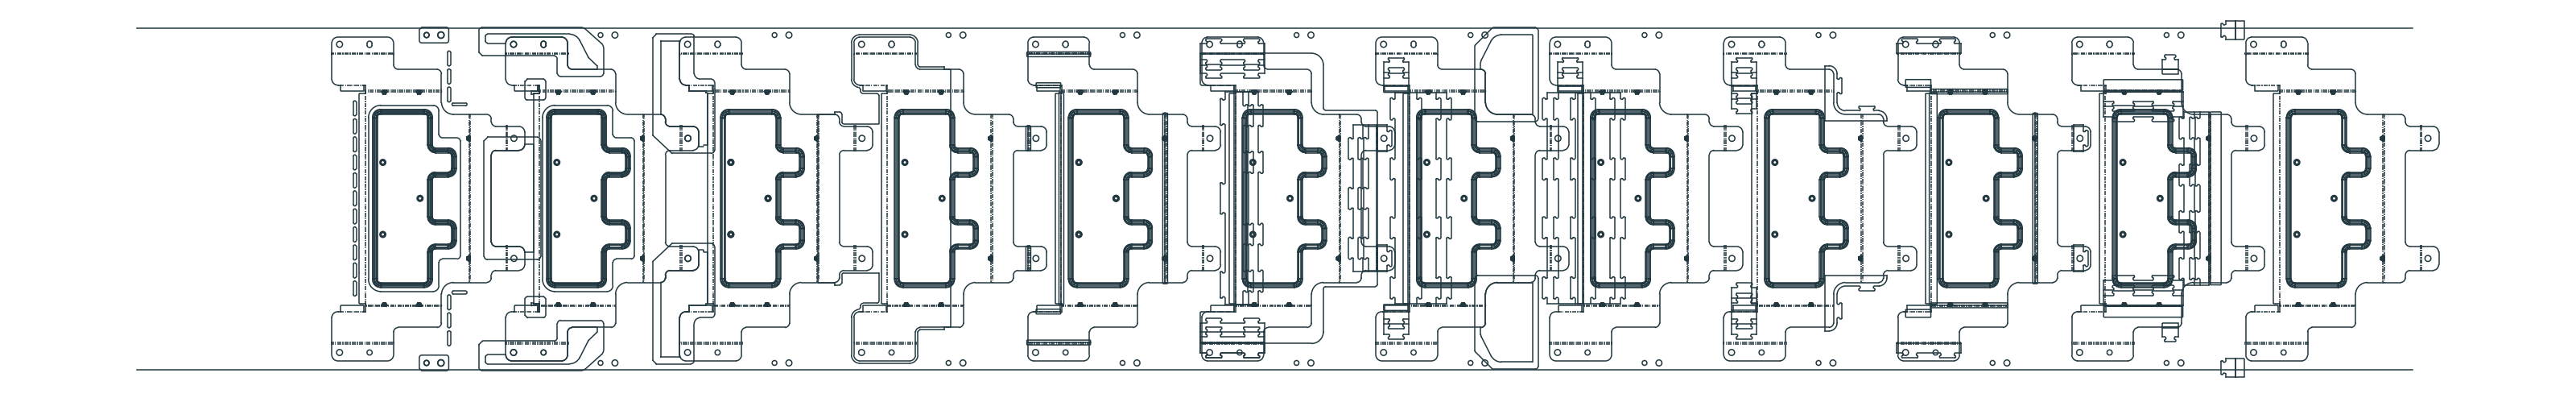
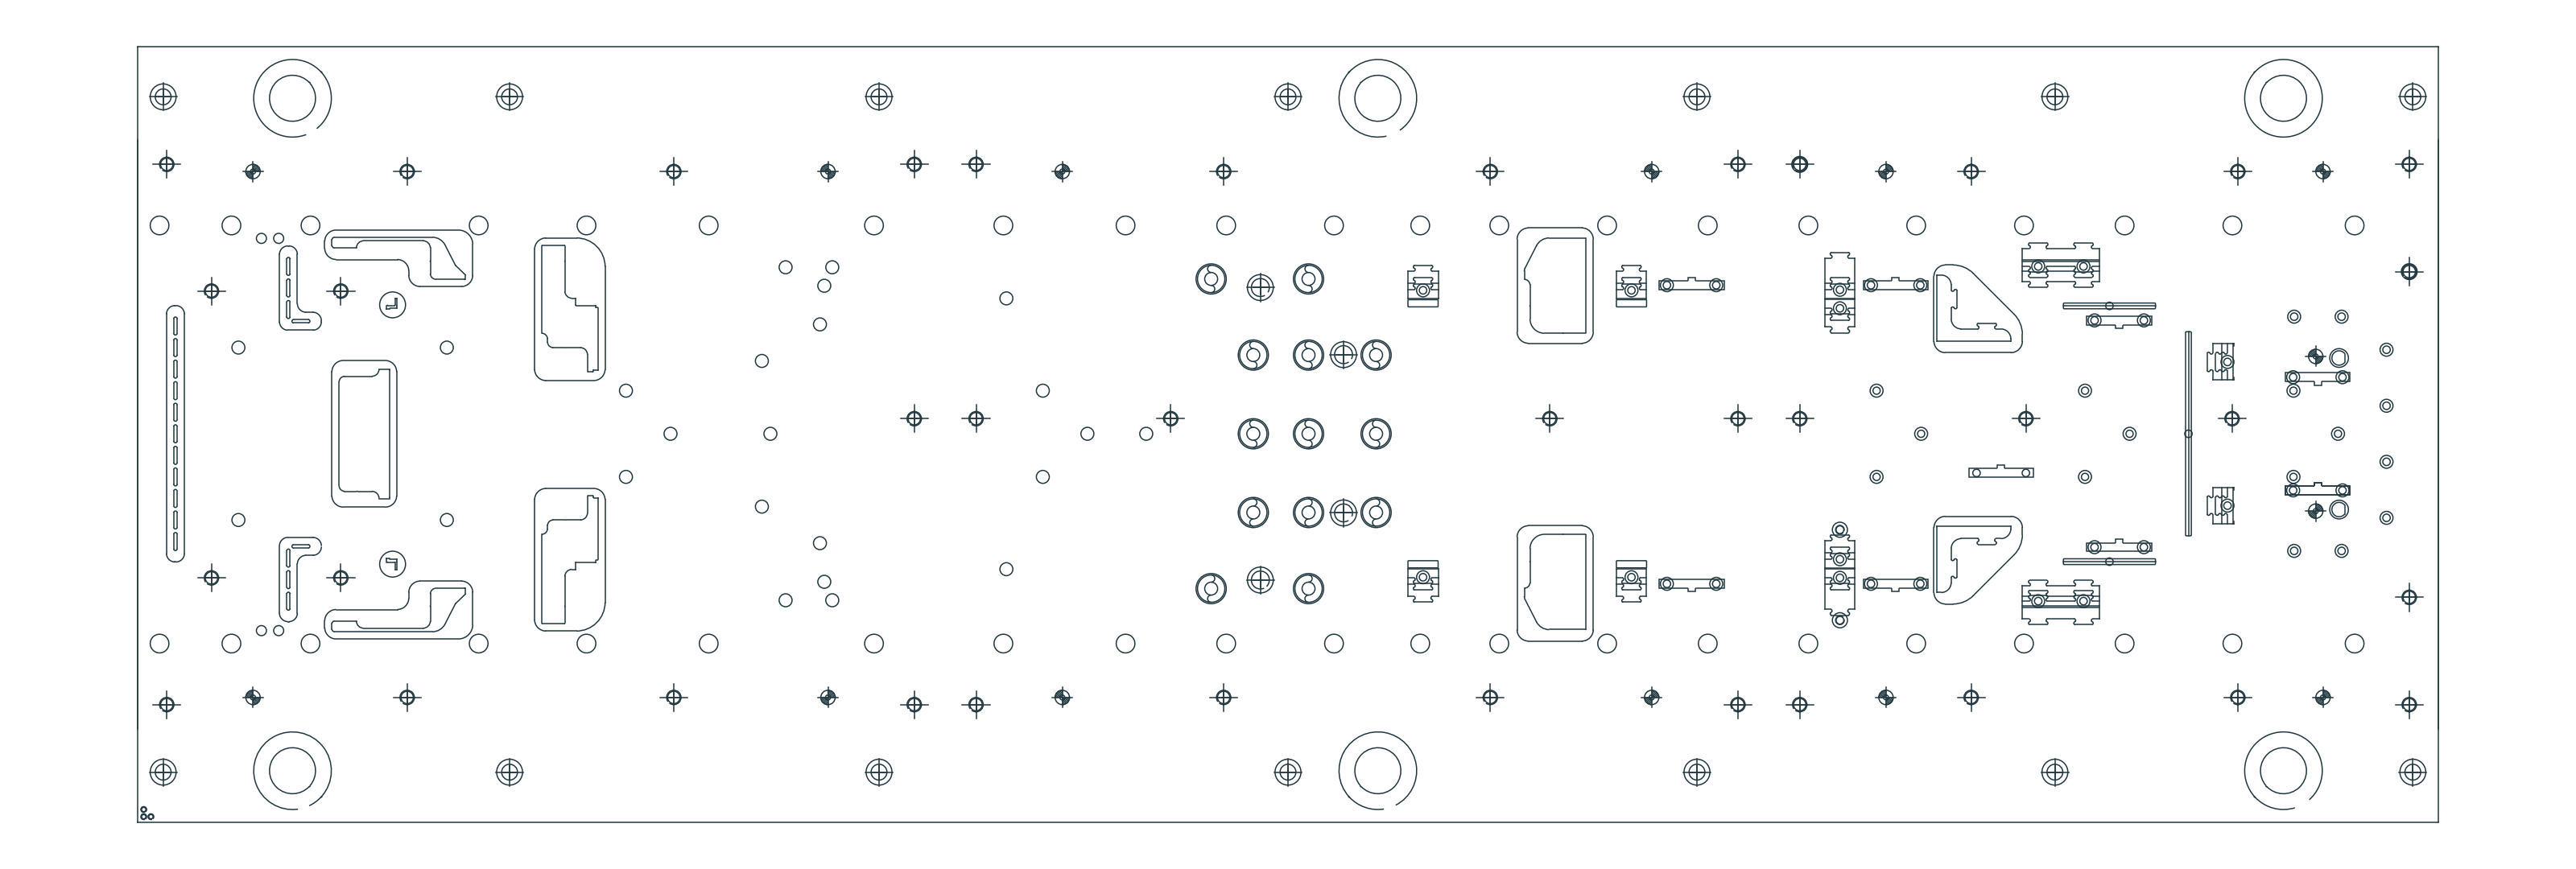
Diese Vorschauen zeigen den Werkzeugaufbau. Maße und Fertigungsanforderungen richten sich nach den bestätigten Zeichnungen.
Teiledaten zur Bewertung des Folgeverbundverfahrens senden
Mit der aktuellen Zeichnung und dem geplanten Bedarf lassen sich Werkzeug, Muster und laufende Teilefertigung im Angebot getrennt bewerten.
- 2D-Zeichnung oder 3D-Modell, Werkstoff, Blechdicke und Oberfläche.
- Jahresbedarf, Losgröße und absehbare Konstruktionsänderungen.
- Kritische Maße, Passungen, Musterfreigabe und Lieferanforderungen.
Häufige Fragen von Einkäufern
Haben Sie eine Frage zu Ihrem Bauteil? Hinterlassen Sie Ihre Frage und eine E-Mail-Adresse für die Antwort.
Was ist Folgeverbundstanzen?
Beim Folgeverbundstanzen durchläuft ein Metallstreifen aufeinanderfolgende Schneid- und Umformstationen. Er wird zwischen den Hüben weitergeführt; während eines Arbeitshubs bearbeiten verschiedene Stationen Teile in unterschiedlichen Stadien. Ein einzelnes Teil durchläuft mehrere Zyklen, bevor es abgetrennt wird.
Wann ist ein Folgeverbundwerkzeug wirtschaftlicher als ein Einstufenwerkzeug?
Es wird attraktiv, wenn die Teilegeometrie stabil ist, der wiederkehrende Bedarf die Werkzeuginvestition auf genügend Teile verteilt und die Kombination der Arbeitsgänge die Gesamtfertigungskosten senkt. Der Amortisationspunkt hängt vom konkreten Teil, Werkstoff und Programm ab.
Welche Angaben werden für ein Folgeverbundwerkzeug-Angebot benötigt?
Senden Sie gelenkte 2D- und 3D-Dateien, Werkstoff und Dicke, Jahres- und Losmengen, kritische Maße, Gratrichtung, Finish, Mustererwartungen, Prüfaufzeichnungen und Verpackungsanforderungen.
Kann ein Folgeverbundteil nach Beginn des Werkzeugbaus noch geändert werden?
Einige Änderungen sind möglich, können jedoch Anpassungen an Stationen, Einsätzen, Streifenbild oder Prüfung erfordern. Legen Sie die Funktionsanforderungen vor der Werkzeugfreigabe fest und verwenden Sie für jede genehmigte Änderung formelle Zeichnungsrevisionen.
Wie werden Muster aus einem Folgeverbundwerkzeug freigegeben?
Die Freigabe prüft in der Regel den vereinbarten Werkstoff, Maße, Grat- und Kantenzustand, Umformgeometrie, Aussehen und Montagepassung anhand der gelenkten Zeichnung, bevor Pilot- oder Wiederholproduktion freigegeben wird.
Ihre Frage wurde gespeichert
Vielen Dank. Wir antworten an die angegebene E-Mail-Adresse. Bitte senden Sie die Frage nicht erneut.
Fragenummer:
Kontaktieren Sie uns
Senden Sie Zeichnungen, Werkstoff, Dicke, Oberfläche und Zielmenge zur Prüfung.