Technische Ressourcen durchsuchen

Fertigungsprozess

Metallstanzprozess von DFM bis zur Serienproduktion

Sehen Sie, wie Zeichnungen den Weg von RFQ-Eingaben, DFM-Risikoprüfung, Angebot, Mustern, Stanzwerkzeugentwicklung, Werkzeugerprobungen, Pilotlauf und Freigabedokumenten bis zur kontrollierten Produktion durchlaufen.

DFM-Prüfungvor Freigabe des Werkzeugkonzepts
Toleranz ±0,02 mmfür kritische Merkmale, vorbehaltlich Zeichnungs- und Prozessprüfung
0,2–2,0 mmBlechdickenbereich
ISO 9001 / ISO 14001Qualitäts- und Umweltmanagement
Keine MOQfür die Musterfreigabe
Oberfläche + Prüfungnach Projektanforderungen geplant
Standardablauf

Ein sichtbarer Weg von der Zeichnung zu freigegebenen Teilen

01RFQ-Zeichnungen und -Anforderungen02DFM-Risikoprüfung03Angebot und Projektstart04Bestätigung des Musterwegs05Musterfertigung06Lieferantenseitige Prüfung07Kundenvalidierung08Einfrieren des Zeichnungsstands09Konstruktion des Serienwerkzeugs10Werkzeugfertigung11T0-/T1-/T2-Erprobung und Abstimmung12Pilotlauf13Kundenfreigabe14Serienstanzproduktion15Kontinuierliche Qualitätskontrolle
Repräsentative Fertigungsabläufe

Drei Teilefamilien und drei mögliche Fertigungsabläufe

Diese anonymisierten, repräsentativen Abläufe veranschaulichen, wie Arbeitsschritte kombiniert werden können. Sie sind weder Kundenfallstudien noch Fertigungsspezifikationen für ein bestimmtes Teil. Die tatsächlichen Arbeitsschritte, ihre Reihenfolge, Prüfpunkte und externe Bearbeitungen werden anhand der freigegebenen Zeichnung, der Material- und Oberflächenanforderungen, der Menge und des vereinbarten Projektqualitätsplans bestätigt.

Sehen Sie, wie Formgebung, Folgeoperationen, Oberflächenbehandlung, Prüfung und Verpackung für drei gängige Metallteilefamilien kombiniert werden können.

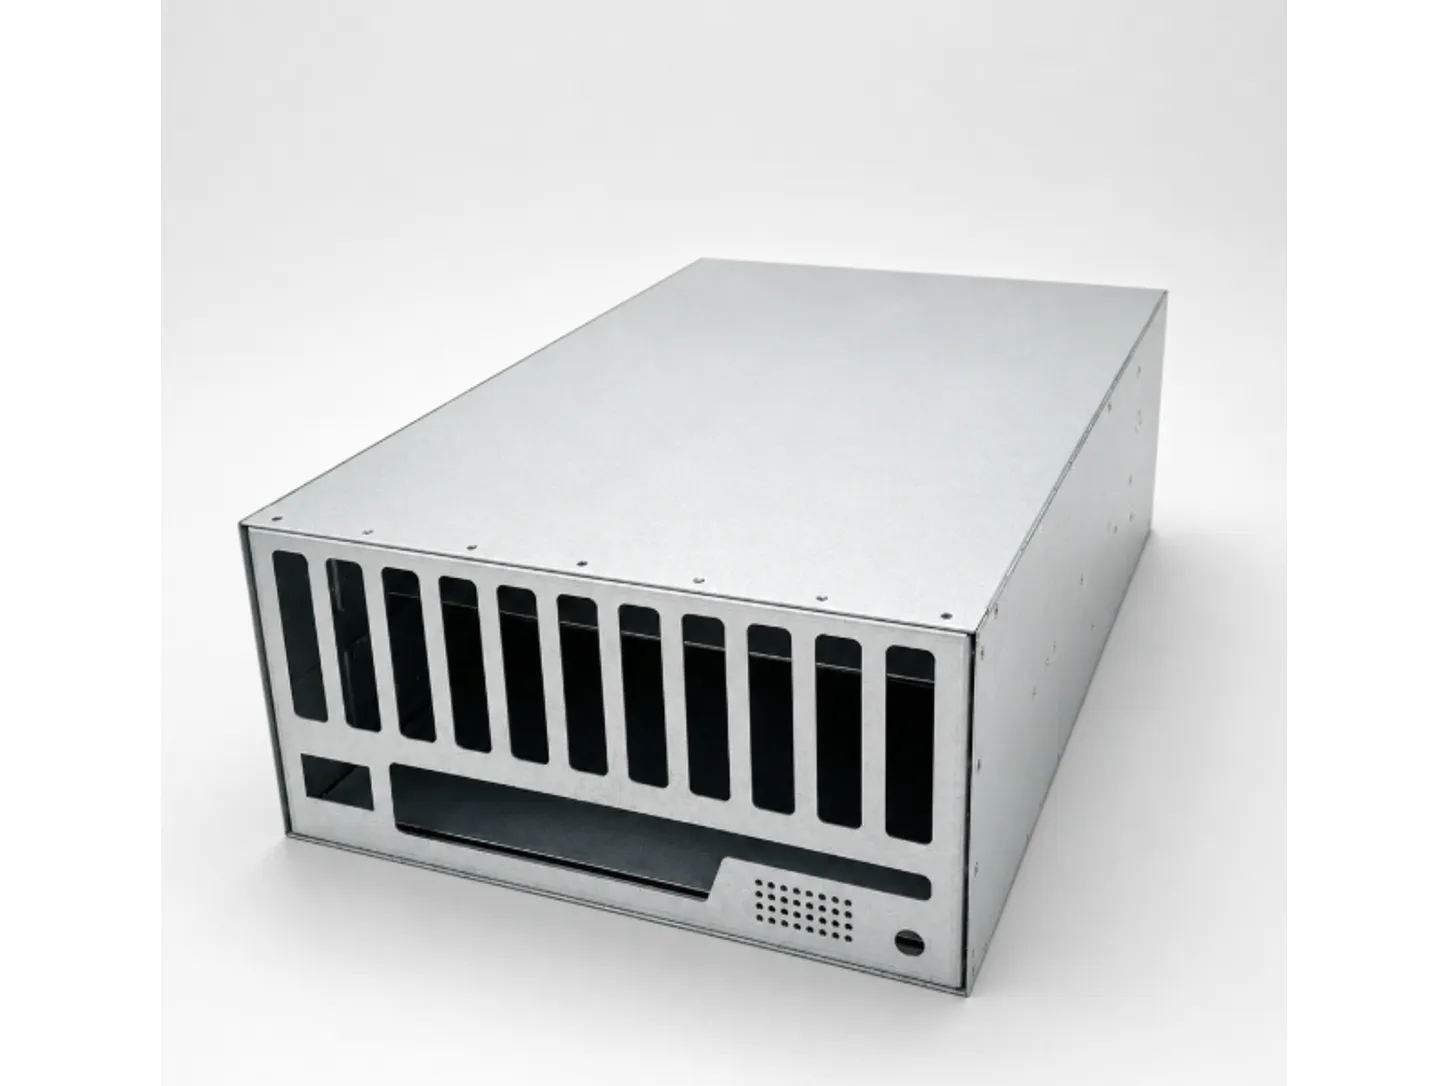
Markenloses Servergehäuse aus Blech mit belüfteter Frontplatte
Repräsentatives Produktbild — keine Prozessdokumentation
Anonymisiertes Ablaufbeispiel

Komponenten eines Blechgehäuses

Ein repräsentativer Ablauf kann Lochbearbeitung, Formelemente, Gewinde und montierte Befestigungselemente vor der Baugruppenprüfung kombinieren.

  1. Stanzen und Senken
  2. Beschneiden und sekundäres Stanzen
  3. Gewindeschneiden
  4. Bördeln, Biegen und Umformen
  5. Nieten setzen und Einpressnieten
  6. Montage und Prüfung
Typische PrüfpunktePrüfpunkte können Lochposition, Gewindezustand, Umformgeometrie, Sitz der Befestigungselemente und Endpassung umfassen.

Repräsentativer Fertigungsablauf. Die tatsächlichen Schritte, Kontrollen und externen Prozesse hängen von der Zeichnung und dem freigegebenen Projektplan ab.

Gehäusezeichnungen hochladen
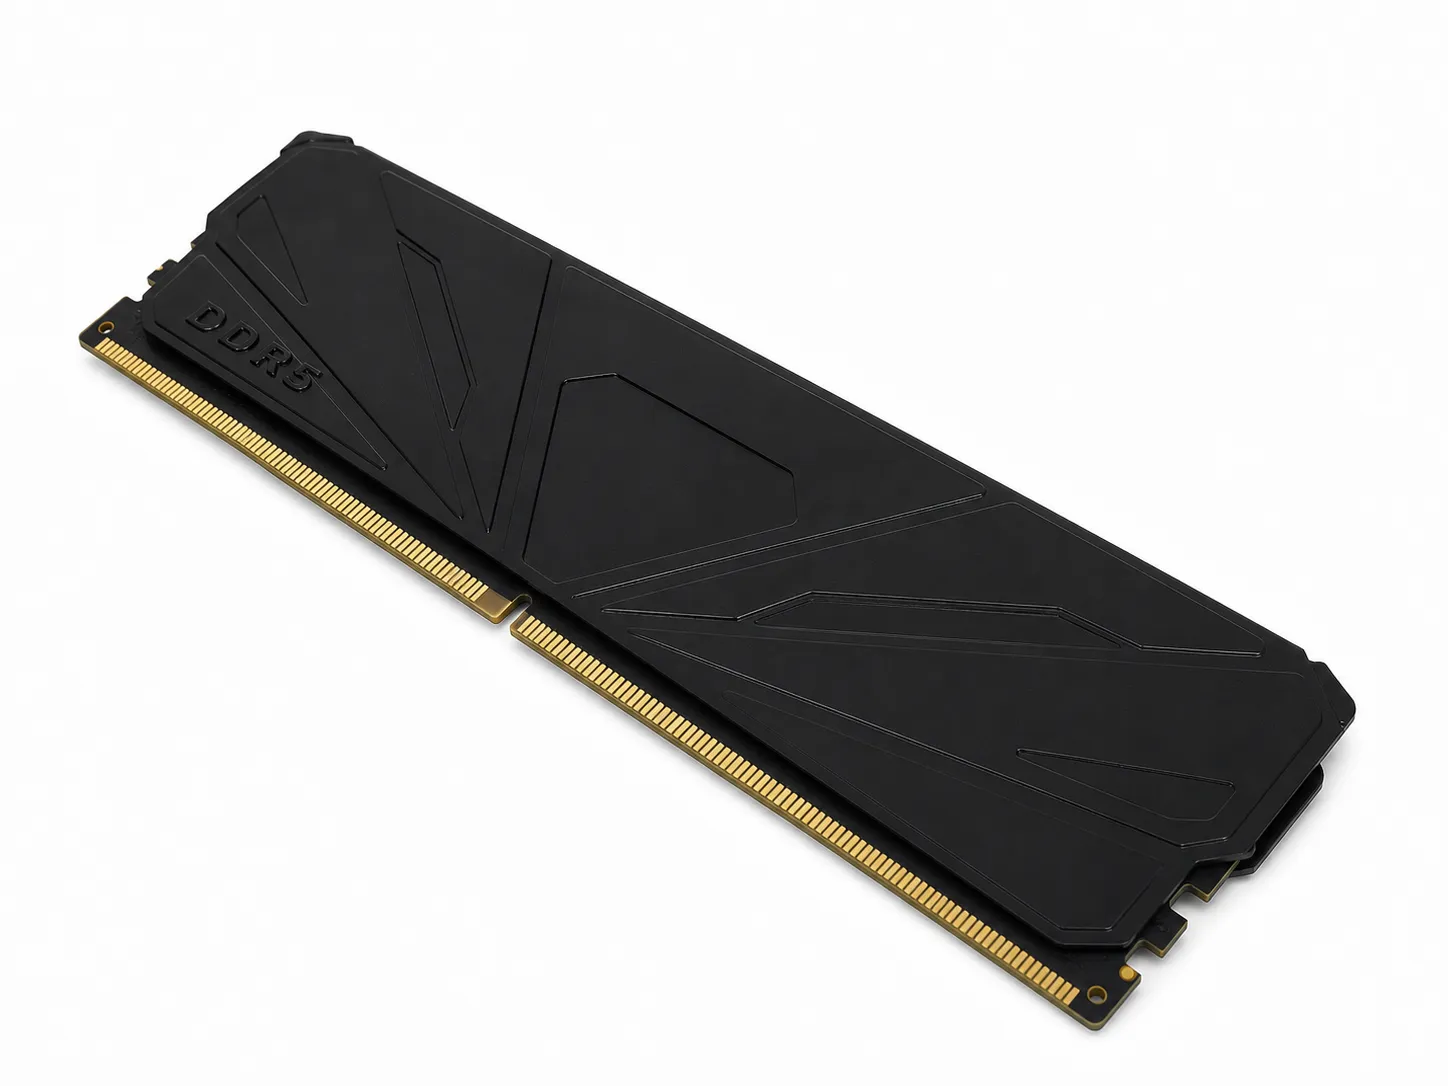
Schwarzer Metall-Wärmeverteiler auf einem DDR5-Speichermodul
Repräsentatives Produktbild — gezeigt wird nur der Metall-Wärmeverteiler; das Speichermodul dient als Kontext
Anonymisiertes Ablaufbeispiel

Gestanzte Wärmeverteilerkomponente

Ein repräsentativer Ablauf kann Stanzen und Umformen mit Oberflächenbehandlung und Sichtprüfung verbinden, die beide für das Projekt festgelegt werden.

  1. Stanzen und Umformen
  2. Montageprüfung
  3. Schutzfolie entfernen
  4. Koordiniertes Sandstrahlen nach Spezifikation
  5. Koordiniertes Eloxieren nach Spezifikation
  6. Prüfung nach der Oberflächenbehandlung
  7. Vereinzeln
  8. Dekorative Kanten- oder Strukturbearbeitung nach Spezifikation
Typische PrüfpunktePrüfpunkte können Kantenzustand, Dellen, Kratzer, Farbkonsistenz und Oberflächenbild umfassen.

Repräsentativer Fertigungsablauf. Die tatsächlichen Schritte, Kontrollen und externen Prozesse hängen von der Zeichnung und dem freigegebenen Projektplan ab.

Zeichnung eines Stanzteils senden
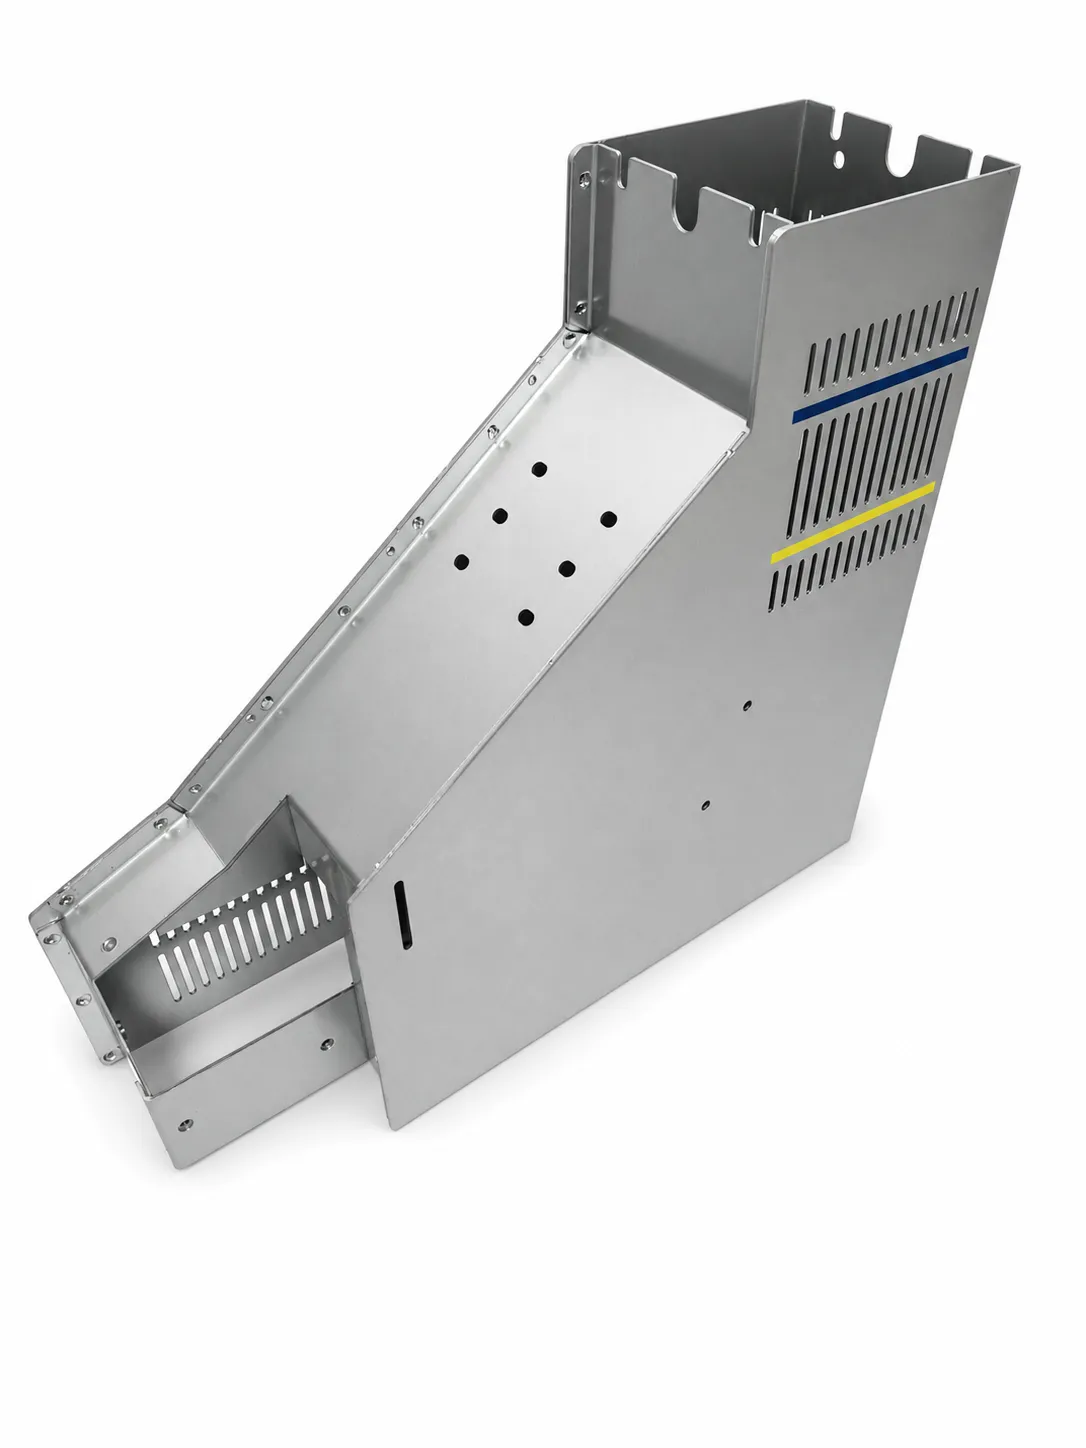
Offene markenlose Blechbaugruppe mit geformten Blechen und montierten Befestigungselementen
Repräsentatives Produktbild — keine Prozessdokumentation
Anonymisiertes Ablaufbeispiel

Mehrstufige Blechbaugruppe

Ein repräsentativer Ablauf kann montierte Befestigungselemente, Folgeoperationen, Montage, gegebenenfalls externe Oberflächenbehandlung, Kennzeichnung und Verpackung kombinieren.

  1. Umformen
  2. Befestigungselemente einsetzen und Einpressnieten
  3. Gewindeschneiden
  4. Montage und Schleifen
  5. Koordinierte externe Oberflächenbehandlung
  6. Wareneingangsprüfung
  7. Siebdruck nach Spezifikation
  8. Endprüfung und Verpackung
Typische PrüfpunktePrüfpunkte können den Sitz der Befestigungselemente, Gewindezustand, Oberflächenbild, gedruckte Kennzeichnungen und Verpackungsschutz umfassen.

Repräsentativer Fertigungsablauf. Die tatsächlichen Schritte, Kontrollen und externen Prozesse hängen von der Zeichnung und dem freigegebenen Projektplan ab.

Mehrstufiges Teil besprechen
Detaillierter Workflow

12-stufiger Prozess für OEM-Stanzteile aus Metall

12 Prozessstufen
01

Kundeneingabe

Erfassung von Zeichnungen, 3D-/2D-Dateien, Werkstoffanforderungen, Oberflächenanforderungen, Jahresvolumen, Liefertakt, Prüfnormen, Verpackung und Montageumgebung.

  • Werkstoffgüte, Materialstärke und Toleranzanforderungen bestätigen.
  • Maßtoleranzen, GD&T, Schlüsselmaße und qualitätskritische Merkmale prüfen.
  • Gratrichtung, Schnittkantenqualität, Radien, Bördel, Ziehtiefe und Umformgrenzen klären.
  • Oberflächenanforderungen wie Reinigung, Korrosionsschutz, Galvanisierung, Pulverbeschichtung, Lackierung, Bürsten, Sandstrahlen, Eloxierung, KTL-Beschichtung, Lasermarkierung, Schleifen, Polieren, Spiegelglanz, Siebdruck, Tampondruck und UV-Druck bestätigen.
  • Klären, ob Schweißen, Nieten, Gewindeschneiden, Wärmebehandlung oder Montage erforderlich ist.
  • Über den Jahresbedarf die Werkzeugausrichtung wählen: Einzelhubwerkzeug, Verbundwerkzeug, Folgeverbundwerkzeug oder Transferwerkzeug.
RFQ-EingabechecklisteZeichnungspaketErste Risikofragen
02

Engineering-Prüfung und DFM

Zeichnungsprüfung und Analyse der Stanzbarkeit vor Angebotserstellung oder Werkzeugfreigabe durchführen.

  • Beurteilen, ob das Teil zuverlässig gestanzt und umgeformt werden kann.
  • Erforderliche Zeichnungsänderungen für die Fertigbarkeit erkennen.
  • Risiken durch Rückfederung, Rissbildung, Faltenbildung, Grat und Oberflächenoptik bewerten.
  • Prozessoptionen wie Ausschneiden, Lochen, Biegen, Tiefziehen, Nachschlagen, Beschneiden und Umformen festlegen.
  • Werkzeugkonzept, Werkzeugstandzeit, Durchlaufzeit und Projektrisiko abschätzen.
DFM-AnmerkungenProzesskonzeptRisikolisteGrundlage für Angebot und Lieferzeit
03

Angebot und Projektstart

Kommerziellen Umfang bestätigen und das interne Projektpaket erstellen, bevor Muster oder Werkzeuge beginnen.

  • Teilepreis, Werkzeugkosten, Musterkosten, Lieferzeit, Zahlungsbedingungen und Abnahmenormen bestätigen.
  • Projektzeitplan, Stückliste und Fertigungsroute erstellen.
  • Ersten Kontrollplan, Prüfplan und Werkzeugentwicklungsplan vorbereiten.
AngebotProjektplanStücklisteErster KontrollplanWerkzeugentwicklungsplan
04

Bestätigung des Musterplans

Einen Musterweg wählen, der zu Teilekomplexität, Validierungszweck und Stanzrisiko passt.

  • Laserschneiden und Biegen für einfache Blechteile.
  • CNC, Drahterodieren oder Prototypenbearbeitung zur strukturellen Verifizierung.
  • Weiche Werkzeuge oder einfache Stanzwerkzeuge, wenn Muster den realen Stanzbedingungen nahekommen müssen.
  • Lokale Werkzeugerprobungen zur Validierung risikoreicher Zieh-, Bördel- oder Rückfederungsbereiche.
MusterwegPrototypenplanValidierungsmethode für Risikobereiche
05

Musterfertigung und interne Prüfung

Muster herstellen und lieferantenseitige Prüfungen abschließen, bevor Teile an den Kunden gehen.

  • Alle Maße oder Schlüsselmaße gemäß Musterplan prüfen.
  • Werkstoffzeugnis, Oberflächenoptik, Grathöhe und Schnittflächenqualität prüfen.
  • Montageverifizierung, Funktionsprüfungen und erforderliche Oberflächenprüfungen durchführen.
  • Oberflächenprüfungen können Salzsprühtest, Haftungs- und Schichtdickenprüfungen umfassen.
MusterMusterprüfberichtWerkstoffberichtMängellisteVerbesserungsvorschlag
06

Kundenvalidierung und Zeichnungsfreigabe

Der Kunde validiert Montage, Funktion, Aussehen und Zuverlässigkeit, bevor das Serienwerkzeug freigegeben wird.

  • Das Validierungsergebnis kann Freigabe, bedingte Freigabe mit kleineren Änderungen oder Ablehnung mit Zeichnungs-/Musterüberarbeitung sein.
  • Die Zeichnungsversion vor dem Serienwerkzeug einfrieren, um das Nacharbeitsrisiko zu senken.
  • Musterrückmeldungen an Zeichnungsstand und Abnahmekriterien gekoppelt halten.
KundenfreigabevermerkeEingefrorener ZeichnungsstandSchließung offener Punkte
07

Werkzeugprüfung vor der Serie

Den endgültigen Werkzeugplan nach Musterfreigabe und vor der Fertigung des Serienstanzwerkzeugs bestätigen.

  • Aktuellen Zeichnungsstand, Werkzeugstruktur, Werkzeugstahl, erwartete Werkzeugstandzeit und Pressentonnage bestätigen.
  • Vorschubmethode, Schrottabführung, Lehrenplan und Methode zur Kontrolle der Schlüsselmaße prüfen.
  • Werkzeugabnahmenormen festlegen, bevor der Werkzeugstahl bearbeitet wird.
  • Für Automobil- oder Kunden mit hohen Anforderungen APQP, DFMEA, PFMEA, Kontrollplan, MSA und PPAP abstimmen.
Protokoll der WerkzeugprüfungLehrenplanWerkzeugabnahmenormAnforderungsliste APQP/PPAP
08

Werkzeugkonstruktion und -fertigung

Das Werkzeug konstruieren, fertigen, wärmebehandeln, montieren und für die Pressenerprobung vorbereiten.

  • Werkzeugkonstruktion und Konstruktionsprüfung abschließen.
  • Werkzeugstahl und Normalien beschaffen.
  • Platten, Stempel, Matrizen und Einsätze bearbeiten.
  • Wärmebehandlung, Einpassen, Montage und Presseneinrichtung durchführen.
WerkzeugkonstruktionBearbeitete WerkzeugteileMontiertes WerkzeugErprobungsbereitschaft
09

Werkzeugerprobung und Abstimmung

T0, T1, T2 und weitere Erprobungen durchführen, bis Umformung, Maß und Aussehen stabil sind.

  • T0 prüft, ob das Teil umgeformt werden kann.
  • T1 korrigiert Probleme bei Maßen, Grat, Rückfederung und Aussehen.
  • T2 verifiziert die seriennahe Stabilität.
  • T3 oder T4 fortsetzen, wenn das Teil weiterhin eine Werkzeugkorrektur benötigt.
  • Jede Erprobung sollte Erprobungsbericht, Maßbericht, Mängelfotos, Reparaturplan und Zeitplan der nächsten Erprobung umfassen.
WerkzeugerprobungsberichtMaßberichtMängelfotosWerkzeugänderungsplan
10

Pilotlauf

Eine Kleinserie, je nach Teil oft 300, 500 oder 1000 Stück, zur Bestätigung der Produktionsreife durchführen.

  • Maßstabilität, kontinuierliche Pressfähigkeit und Taktzeit prüfen.
  • Gratveränderung, Materialausnutzung, Ausbeute und Arbeitsanweisungen für die Bediener überwachen.
  • Prüffrequenz und Verpackungsmethode validieren.
  • Bestätigen, dass Verpackung und Transport die Teile nicht verformen oder verkratzen.
PilotlaufberichtAusbeutedatenVerpackungsvalidierungAktualisierte Arbeitsanweisungen
11

Kundenfreigabe und PPAP

Produktionsmuster und Freigabedokumente vor der formellen Serienproduktion einreichen.

  • Übliche Dokumente sind Maßbericht, Werkstoffbericht, Oberflächenbehandlungsbericht und Muster.
  • Projekte mit hohen Anforderungen können Kontrollplan, Prozessflussdiagramm, PFMEA, Lehrenbericht, CPK-/Stabilitätsdaten, Verpackungsspezifikation und PPAP-Dokumente umfassen.
  • Der Freigabeumfang sollte den Kundenanforderungen entsprechen, statt unnötige Dokumentation hinzuzufügen.
Freigegebene ProduktionsmusterMaßberichtKontrollplanPPAP-Paket bei Bedarf
12

Serienproduktion und kontinuierliche Qualitätskontrolle

Die Produktion gemäß kontrollierten Dokumenten durchführen und Qualitätsrückmeldungen an Werkzeug- und Prozessverbesserung gekoppelt halten.

  • SOP-Arbeitsanweisungen, Erststückprüfung, Patrouillenprüfung und Letztstückprüfung ausführen.
  • Werkzeugkontrollen, Anlagenkontrollen, Chargenrückverfolgbarkeit und Sperrung fehlerhafter Produkte aufrechterhalten.
  • Tägliche Produktionsberichte, Warenausgangsprüfung, Bearbeitung von Kundenreklamationen und kontinuierliche Verbesserung nutzen.
SerienteilePrüfaufzeichnungenRückverfolgbarkeitsaufzeichnungenKorrekturmaßnahmen
Prozessvokabular

Fertigungsbegriffe, die Einkäufern bei RFQ und Werkzeugprüfung begegnen können

DFM-Prüfung für MetallstanzenProduktionsprozess für kundenspezifisches MetallstanzenWerkzeugentwicklung für StanzwerkzeugeT0-T1-T2-WerkzeugerprobungPilotlauf für Stanzteile aus MetallPPAP für MetallstanzteileQualitätskontrolle für die Serienproduktion von Stanzteilen
Ressourcenbibliothek

Leitfäden und Artikel

ProduktionsleitfadenAblauf der Stanzfertigung: Vom Coil zum fertigen BauteilFolgen Sie dem Material durch einen typischen Fertigungsweg: Was entsteht in jedem Schritt, was wird geprüft und wann kann das Teil weiterbearbeitet werden?ProduktionsleitfadenVom Prototyp zur Stanzserie: Leitfaden mit 8 FreigabestufenDer Übergang vom Prototyp zur Stanzserie sollte acht kontrollierte Freigabestufen durchlaufen: Validierungsplan, frühes Muster, Konstruktionsfreeze, Werkzeugversuche, FAI, PPAP-Nachweise bei entsprechender Käuferanforderung, Pilotlauf und Serienfreigabe. Jede Stufe benötigt definierte Eingaben, Nachweise und einen Freigabeverantwortlichen.Engineering-LeitfadenLeitfaden für Konstruktion, Volumen und Werkzeug beim FolgeverbundstanzenEin käuferorientierter Leitfaden zur Vorbereitung eines Stanzteils auf ein Folgeverbundwerkzeug: von Merkmals- und Streifenentscheidungen über Stationsplanung und Volumenannahmen bis zu Versuchen und Serienfreigabe.QualitätsleitfadenQualitätskontrolle und Prüfung beim MetallstanzenDie Qualitätskontrolle entscheidet, ob gestanzte Teile gleichmäßig und zeichnungsgerecht ankommen. Nutzen Sie diesen Leitfaden, um die Systeme, Prüfungen und Dokumente zu verstehen, die ein Stanzprogramm in der Spezifikation halten.RFQ-LeitfadenRFQ-Checkliste für das Metallstanzen: Was Sie für ein Angebot sendenMit einem gelenkten RFQ-Paket kann der Einkauf Lieferanten auf derselben Grundlage für Geometrie, Werkstoff, Werkzeug, Muster, Prüfung und Lieferung vergleichen. Nutzen Sie diese Checkliste, bevor Sie Zeichnungen zur Angebotserstellung senden.

Kontaktieren Sie uns

Senden Sie Zeichnungen, Werkstoff, Dicke, Oberfläche und Zielmenge zur Prüfung.

Telegram@HarvLandWhatsApp+852 6930 0678
Max. 10 MB
Mehrere Dateien bitte in einem ZIP-Archiv zusammenfassen.
Hinweise zu Anhängen und großen DateienPDF, STEP, IGS, DWG, DXF oder Fotos. Fassen Sie mehrere Dateien in einem ZIP-Archiv zusammen. Formularanhänge: insgesamt maximal 10 MB. Senden Sie Dateien über 10 MB per E-Mail an support@enclosuremetal.com. Falls Ihr E-Mail-Dienst meldet, dass der Anhang zu groß ist, laden Sie die Dateien bei einem Filesharing-Dienst hoch und senden Sie den Download-Link an dieselbe E-Mail-Adresse. Falls ein Passwort erforderlich ist, senden Sie es in einer separaten E-Mail; tragen Sie es nicht in dieses Formular ein.

Ihre Zeichnungen werden ausschließlich für die Angebotsprüfung verwendet. NDA auf Anfrage verfügbar.

Zeichnung laden