Oberflächenveredelung von Metallteilen und Blechgehäusen
Ob Korrosionsschutz, definierte Optik, Leitfähigkeit oder Lötbarkeit: HARVLAND prüft die Oberflächenveredelung zusammen mit Grundwerkstoff, Schichtdicke, Maskierung und kritischen Passflächen. Senden Sie Zeichnungen, Farbe bzw. Norm, Zielmenge und Prüfkriterien für eine belastbare RFQ-Bewertung.
Vergleichen Sie das Verfahren, bevor Sie die Oberfläche spezifizieren
Prüfen Sie für jedes Verfahren Hauptfunktion, Werkstoffverträglichkeit und Fertigungsrisiko. Maßgeblich sind die freigegebene Zeichnung, Spezifikation und das Freigabemuster.
OberflächePulverbeschichtung / Nasslackierung
Oberfläche
Pulverbeschichtung / Nasslackierung
Hauptfunktion
Farbe, Korrosions- und Verschleißschutz sowie definierte Texturen für Gehäuse, Blenden und Chassis; Farbton, Glanzgrad und Maskierung im RFQ angeben.
Werkstoffabgleich
Für Teile aus Stahl oder verzinktem Blech kommen je nach Korrosionsziel häufig Galvanik, Pulverbeschichtung, Lackierung oder eine Rostschutzbehandlung zum Einsatz.
Fertigungsrisiko
Sichtflächen, zulässige Bearbeitungsspuren, Referenzmuster und Schutzverpackung als Abnahmekriterien festlegen.
OberflächeGalvanik
Oberfläche
Galvanik
Hauptfunktion
Zink-, Nickel- und Zinnschichten für Korrosionsschutz, Leitfähigkeit oder Lötbarkeit; Grundmaterial und geforderte Schichtdicke angeben.
Werkstoffabgleich
Die geeignete Oberfläche hängt von Legierung, Einsatzumgebung, Kontaktfunktion, Optik und Compliance-Anforderungen ab. Eine belastbare Empfehlung verbindet das Verfahren mit der realen Funktion des Metallteils statt nur mit einer Farbangabe.
Fertigungsrisiko
Schichtaufbau dort berücksichtigen, wo Teile gleiten, gestapelt werden, mit Elektronikbauteilen in Kontakt kommen oder Einpressteile aufnehmen.
OberflächeEloxieren / Passivierung
Oberfläche
Eloxieren / Passivierung
Hauptfunktion
Eloxieren für Aluminium sowie Passivieren für Edelstahl, abgestimmt auf Optik, Korrosionsschutz, Verschleiß und Maßtoleranzen.
Werkstoffabgleich
Aluminium kann eloxiert, gebürstet, lackiert oder pulverbeschichtet werden; Edelstahl kann für Korrosionsbeständigkeit passiviert werden.
Fertigungsrisiko
Sichtflächen, zulässige Bearbeitungsspuren, Referenzmuster und Schutzverpackung als Abnahmekriterien festlegen.
Definierte Sichtflächen, Oberflächentexturen, Glanzkanten und dauerhafte Markierungen nach Zeichnung oder Freigabemuster.
Werkstoffabgleich
Aluminium kann eloxiert, gebürstet, lackiert oder pulverbeschichtet werden; Edelstahl kann für Korrosionsbeständigkeit passiviert werden.
Fertigungsrisiko
Sichtflächen, zulässige Bearbeitungsspuren, Referenzmuster und Schutzverpackung als Abnahmekriterien festlegen.
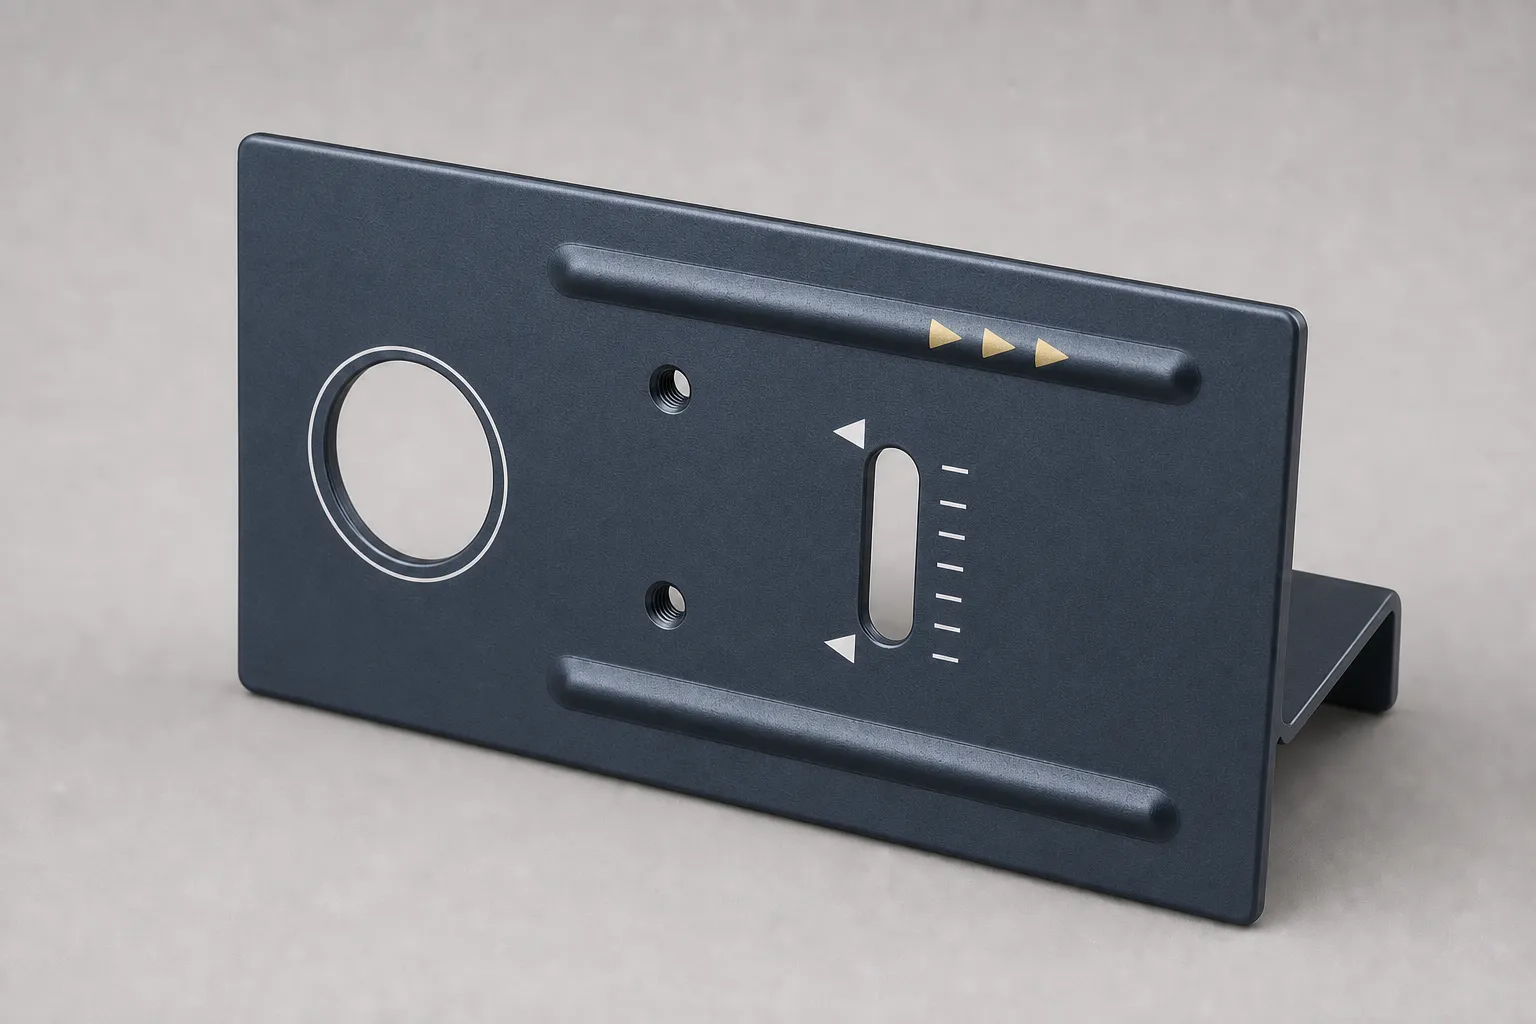
DruckSiebdruck / Tampondruck
Druck
Siebdruck / Tampondruck
Hauptfunktion
Logos, Bedienhinweise und grafische Kennzeichnungen auf Sichtflächen; Position, Farbe und Beständigkeit vor der Serie festlegen.
Werkstoffabgleich
Die geeignete Oberfläche hängt von Legierung, Einsatzumgebung, Kontaktfunktion, Optik und Compliance-Anforderungen ab. Eine belastbare Empfehlung verbindet das Verfahren mit der realen Funktion des Metallteils statt nur mit einer Farbangabe.
Fertigungsrisiko
Sichtflächen, zulässige Bearbeitungsspuren, Referenzmuster und Schutzverpackung als Abnahmekriterien festlegen.
OberflächeE-Coating
Oberfläche
E-Coating
Hauptfunktion
Gleichmäßige Schutzbeschichtung für Metallteile, wenn Korrosionsschutz und eine kontrollierte Schicht auch an komplexen Geometrien wichtig sind.
Werkstoffabgleich
Für Teile aus Stahl oder verzinktem Blech kommen je nach Korrosionsziel häufig Galvanik, Pulverbeschichtung, Lackierung oder eine Rostschutzbehandlung zum Einsatz.
Fertigungsrisiko
Schichtaufbau dort berücksichtigen, wo Teile gleiten, gestapelt werden, mit Elektronikbauteilen in Kontakt kommen oder Einpressteile aufnehmen.
DFM- und RFQ-PrüfungMaskierung, Passung und Kontaktflächen
DFM- und RFQ-Prüfung
Maskierung, Passung und Kontaktflächen
Hauptfunktion
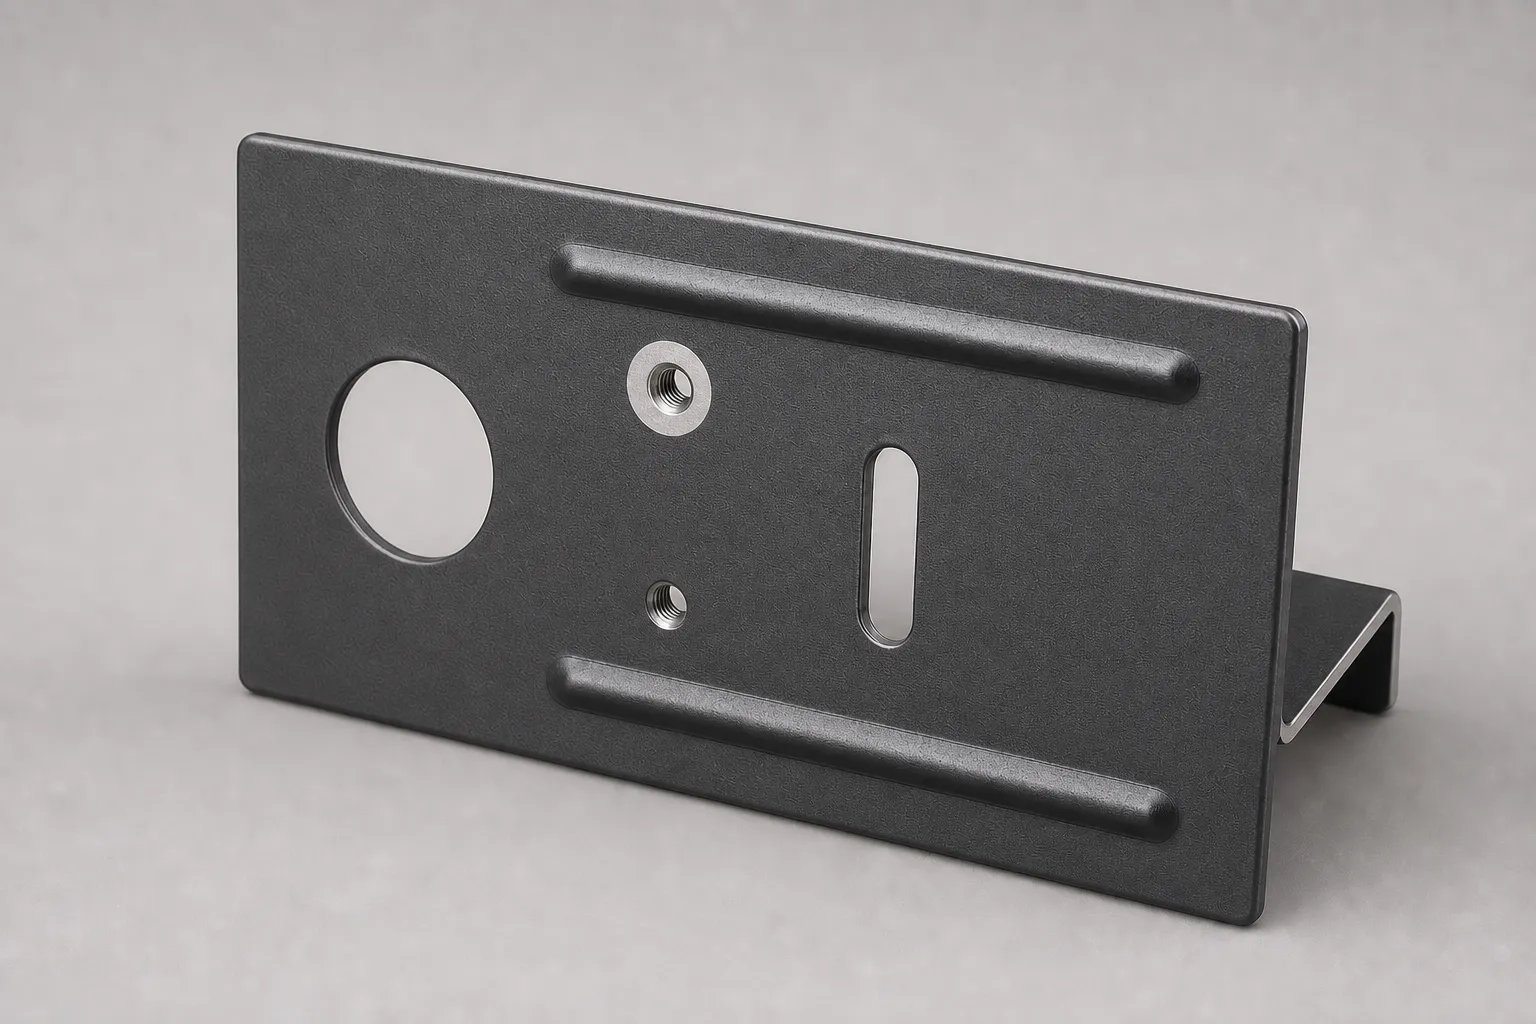
Gewinde, Einpressteile, Erdungs-, Gleit- und Passflächen vor dem Angebot auf Schichtdicke und beschichtungsfreie Zonen prüfen.
Werkstoffabgleich
Die geeignete Oberfläche hängt von Legierung, Einsatzumgebung, Kontaktfunktion, Optik und Compliance-Anforderungen ab. Eine belastbare Empfehlung verbindet das Verfahren mit der realen Funktion des Metallteils statt nur mit einer Farbangabe.
Fertigungsrisiko
Zu maskierende Bohrungen, Gewinde, Erdungs-, Kontakt- und Passflächen sowie beschichtungsfreie Zonen eindeutig kennzeichnen.
Die Bilder zeigen nur repräsentative Beispiele; sie belegen weder das Verfahren noch Farbe, Glanzgrad oder Abnahme. Maßgeblich sind freigegebene Zeichnungen und Muster.
Auswahllogik
Oberflächenveredelung früh in Konstruktion und Einkauf einplanen
Die Oberflächenveredelung von Metall ist Teil der Bauteilfunktion und nicht nur eine optische Entscheidung. Grundwerkstoff, Schichtdicke, Maskierung, Farbe und Leitfähigkeit sollten deshalb vor Werkzeugbau, Bemusterung oder Serienfreigabe gemeinsam geprüft werden.
Oberflächenplanung01
Oberflächenveredelung früh in Konstruktion und Einkauf einplanen
Die Oberflächenveredelung von Metall ist Teil der Bauteilfunktion und nicht nur eine optische Entscheidung. Grundwerkstoff, Schichtdicke, Maskierung, Farbe und Leitfähigkeit sollten deshalb vor Werkzeugbau, Bemusterung oder Serienfreigabe gemeinsam geprüft werden.
Pulverbeschichtung und Nasslackierung eignen sich häufig für sichtbare Gehäuse, Chassis und Geräteabdeckungen, wenn Farbe, Textur und Schutz zusammen definiert werden.
Galvanische Zink-, Nickel- oder Zinnschichten können Korrosionsbeständigkeit, Lötbarkeit, Erdung oder Leitfähigkeit unterstützen.
E-Coating, Eloxieren, Passivieren, Bürsten, Strahlen, Lasergravieren, Polieren sowie Sieb- und Tampondruck decken weitere funktionale und optische Anforderungen ab.
Fertigungsrisiko02
Schichtdicke, Maskierung und Funktion vor der Bemusterung klären
Eine scheinbar einfache Beschichtung kann Gewinde blockieren, Montagespiel verkleinern, Erdungsflächen isolieren oder die Optik an Kanten verändern. Die Zeichnungsprüfung macht diese Risiken vor Angebot und Musterfreigabe sichtbar.
Zu maskierende Bohrungen, Gewinde, Erdungs-, Kontakt- und Passflächen sowie beschichtungsfreie Zonen eindeutig kennzeichnen.
Schichtaufbau dort berücksichtigen, wo Teile gleiten, gestapelt werden, mit Elektronikbauteilen in Kontakt kommen oder Einpressteile aufnehmen.
Sichtflächen, zulässige Bearbeitungsspuren, Referenzmuster und Schutzverpackung als Abnahmekriterien festlegen.
Werkstoffabgleich03
Verfahren an Grundwerkstoff und Bauteilfunktion anpassen
Die geeignete Oberfläche hängt von Legierung, Einsatzumgebung, Kontaktfunktion, Optik und Compliance-Anforderungen ab. Eine belastbare Empfehlung verbindet das Verfahren mit der realen Funktion des Metallteils statt nur mit einer Farbangabe.
Für Teile aus Stahl oder verzinktem Blech kommen je nach Korrosionsziel häufig Galvanik, Pulverbeschichtung, Lackierung oder eine Rostschutzbehandlung zum Einsatz.
Aluminium kann eloxiert, gebürstet, lackiert oder pulverbeschichtet werden; Edelstahl kann für Korrosionsbeständigkeit passiviert werden.
Kupfer-, Messing- und elektrische Kontaktteile können eine Verzinnung, Vernickelung, Reinigung oder leitfähigkeitsorientierte Behandlung benötigen.
RFQ-Angaben04
Mit klaren Oberflächendaten schneller zu einem belastbaren Angebot
Eine vollständige RFQ reduziert Rückfragen, Neuangebote und späte Diskussionen bei der Musterabnahme. Ist die genaue Norm noch offen, können Referenzteile, Fotos und die geforderte Bauteilfunktion als Ausgangspunkt für die technische Prüfung dienen.
2D-/3D-Zeichnungen, Grundwerkstoff, Oberflächenart, Farbe, Glanz, Textur, Schichtdicke bzw. Norm und Zielmenge senden.
Maskierte Zonen, Sichtflächen, elektrische Kontaktbereiche und kritische Passungen in der Zeichnung markieren.
Prüf- und Dokumentationsbedarf wie Salzsprühnebelprüfung, Haftungsprüfung, Schichtdickenmessung, RoHS, REACH oder Sichtprüfung nennen.
Haben Sie eine Frage zu Ihrem Bauteil? Hinterlassen Sie Ihre Frage und eine E-Mail-Adresse für die Antwort.
01Welche Verfahren gehören zur Oberflächenveredelung von Metall?
Je nach Grundwerkstoff und Bauteilfunktion kommen unter anderem Pulverbeschichtung, Lackierung, Galvanik, E-Coating, Eloxieren, Passivieren, Bürsten, Strahlen, Polieren, Lasergravieren sowie Sieb- und Tampondruck infrage.
02Welche Oberfläche ist für Gehäuse am besten?
Das hängt von Grundwerkstoff, Einsatzumgebung, gewünschter Optik und elektrischen Anforderungen ab. Pulverbeschichtung ist bei Stahlgehäusen verbreitet, Eloxieren bei Aluminium; Kontakt- und Erdungsflächen können eine selektive Maskierung oder galvanische Schicht erfordern.
03Kann Schichtdicke die Montage beeinflussen?
Ja. Beschichtungen können Gewinde, Einpressteile, Erdung, Passflächen und Schiebedeckel beeinflussen. Maskierte Zonen und kritische Passbereiche sollten deshalb vor dem Angebot in der Zeichnung markiert werden.
04Welche Angaben braucht eine RFQ zur Oberflächenveredelung?
Senden Sie Zeichnungen, Grundwerkstoff, Oberflächenart, Farbe, Glanz oder Textur, Schichtdicke bzw. Norm, Maskierungs- und Sichtflächen, Zielmenge, Prüfkriterien und bei Bedarf ein Referenzmuster oder Foto.
✓
Ihre Frage wurde gespeichert
Vielen Dank. Wir antworten an die angegebene E-Mail-Adresse. Bitte senden Sie die Frage nicht erneut.
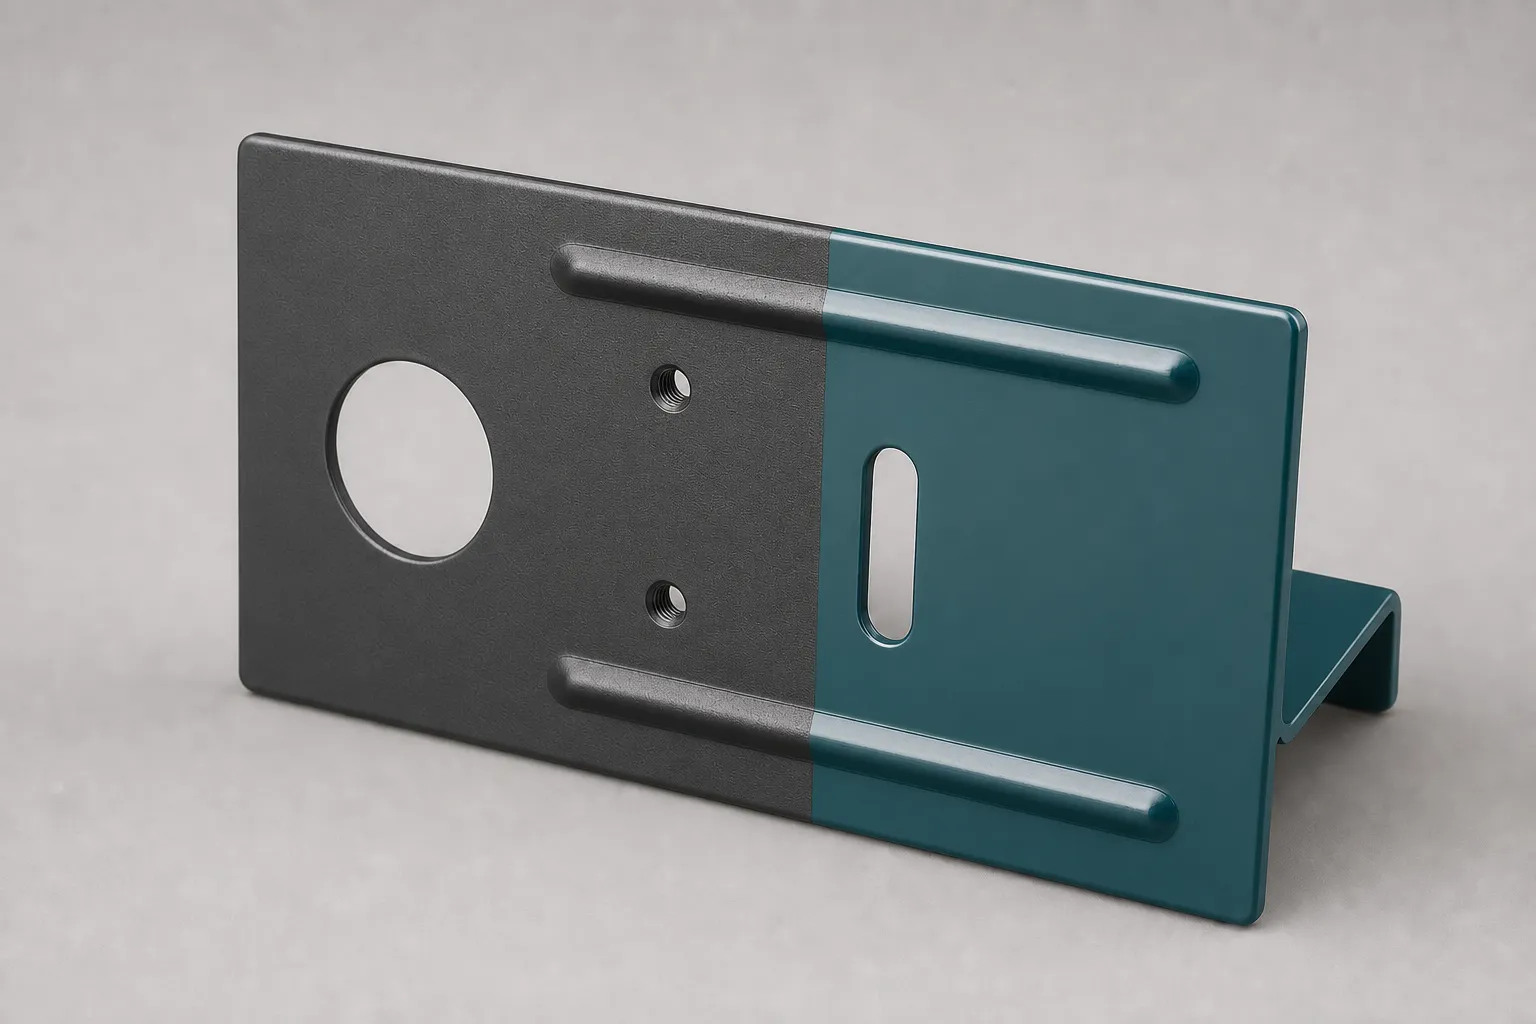 OberflächePulverbeschichtung / Nasslackierung
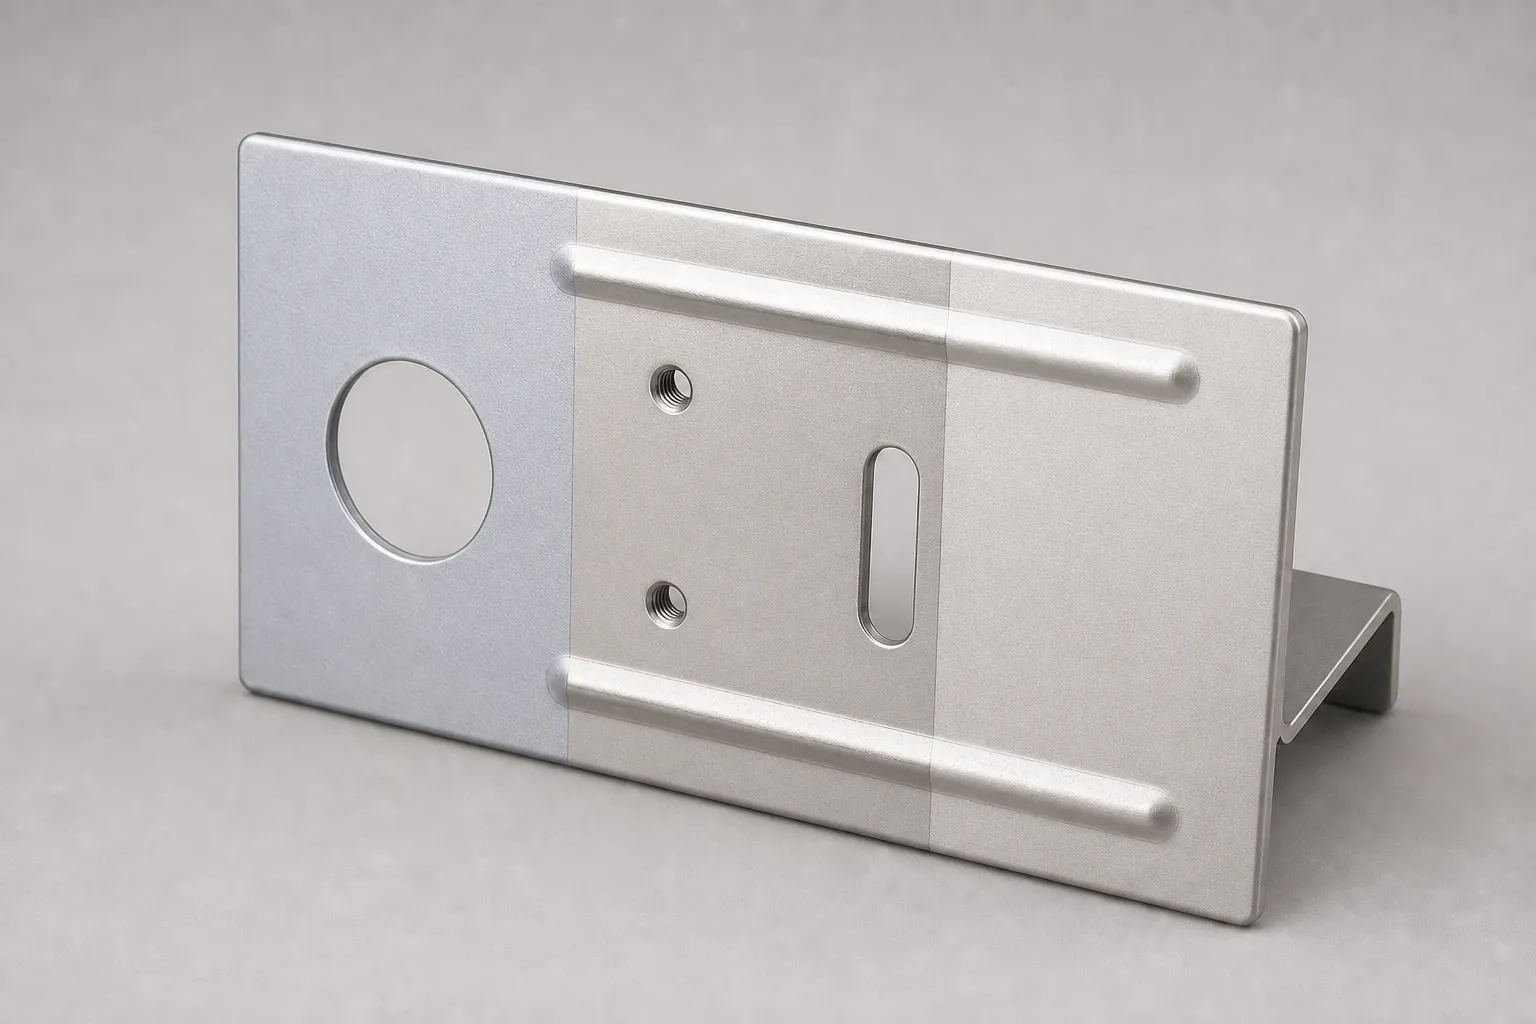 OberflächeGalvanik
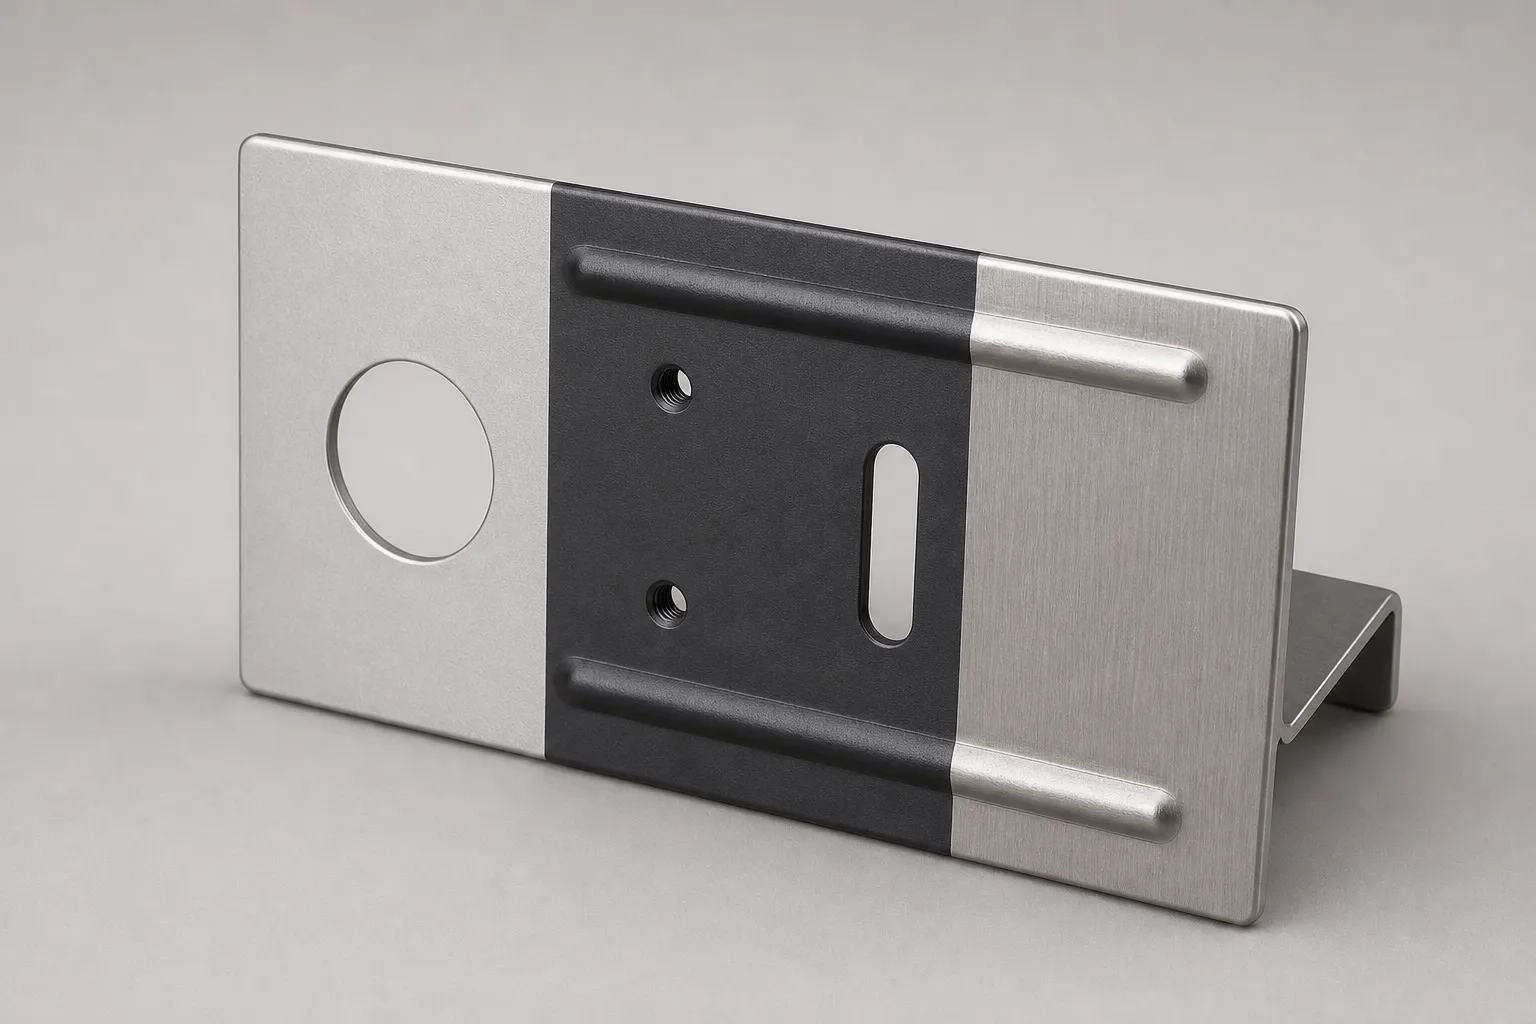 OberflächeEloxieren / Passivierung
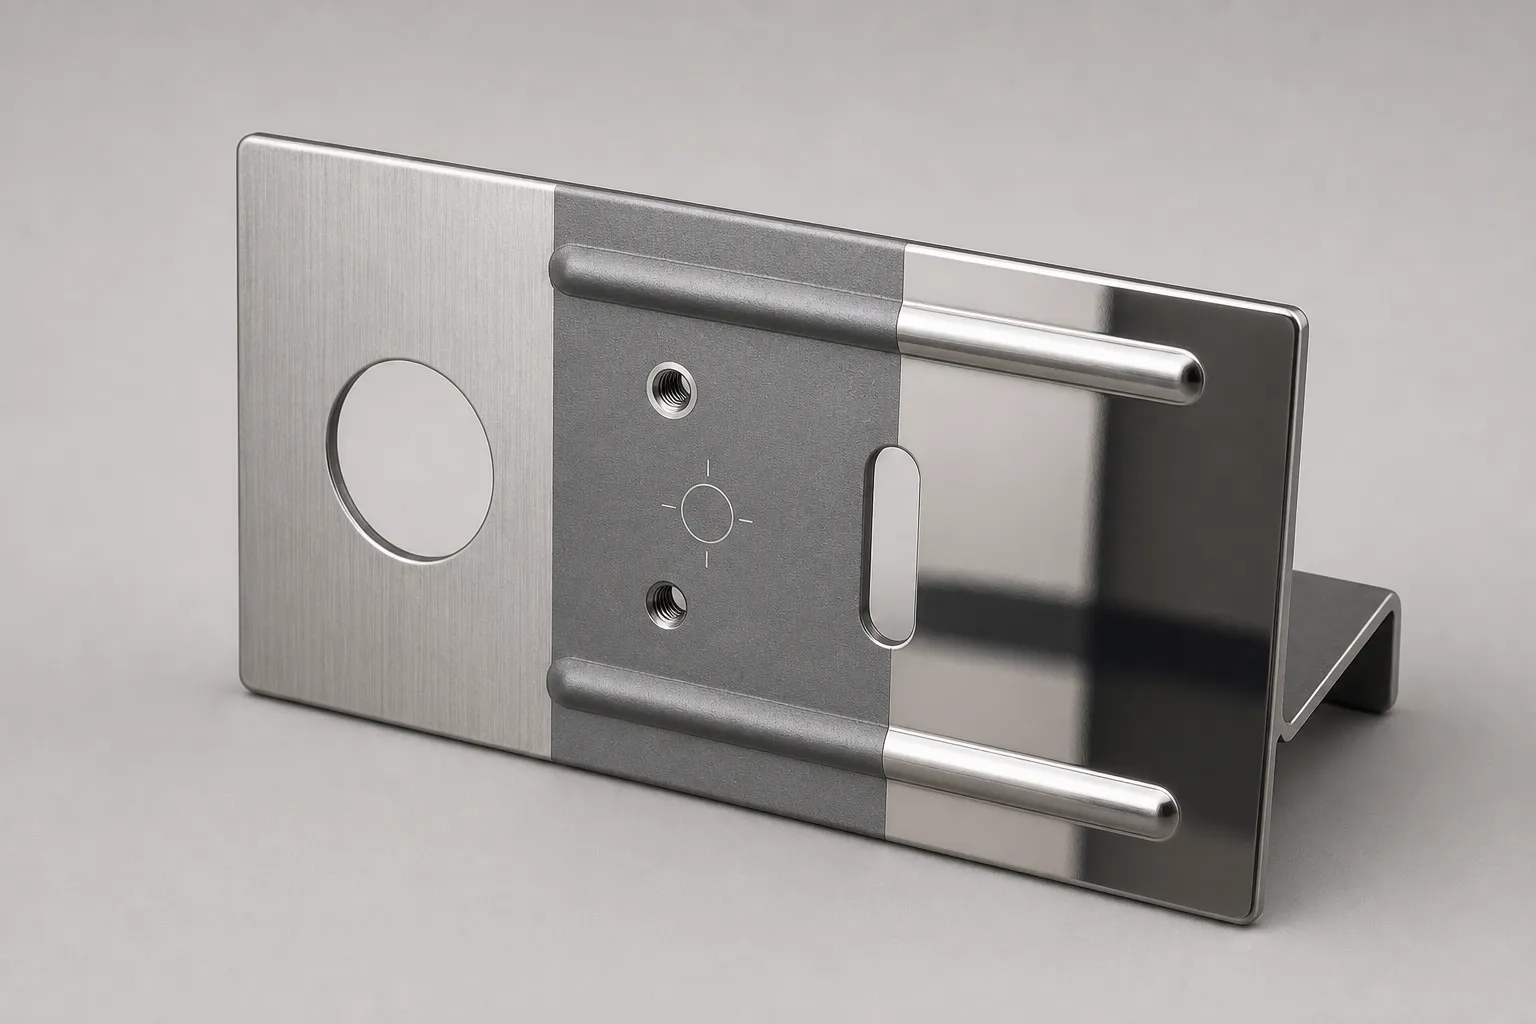 OberflächeBürsten / Strahlen / Polieren / Lasergravur
 DruckSiebdruck / Tampondruck
 OberflächeE-Coating
 DFM- und RFQ-PrüfungMaskierung, Passung und Kontaktflächen