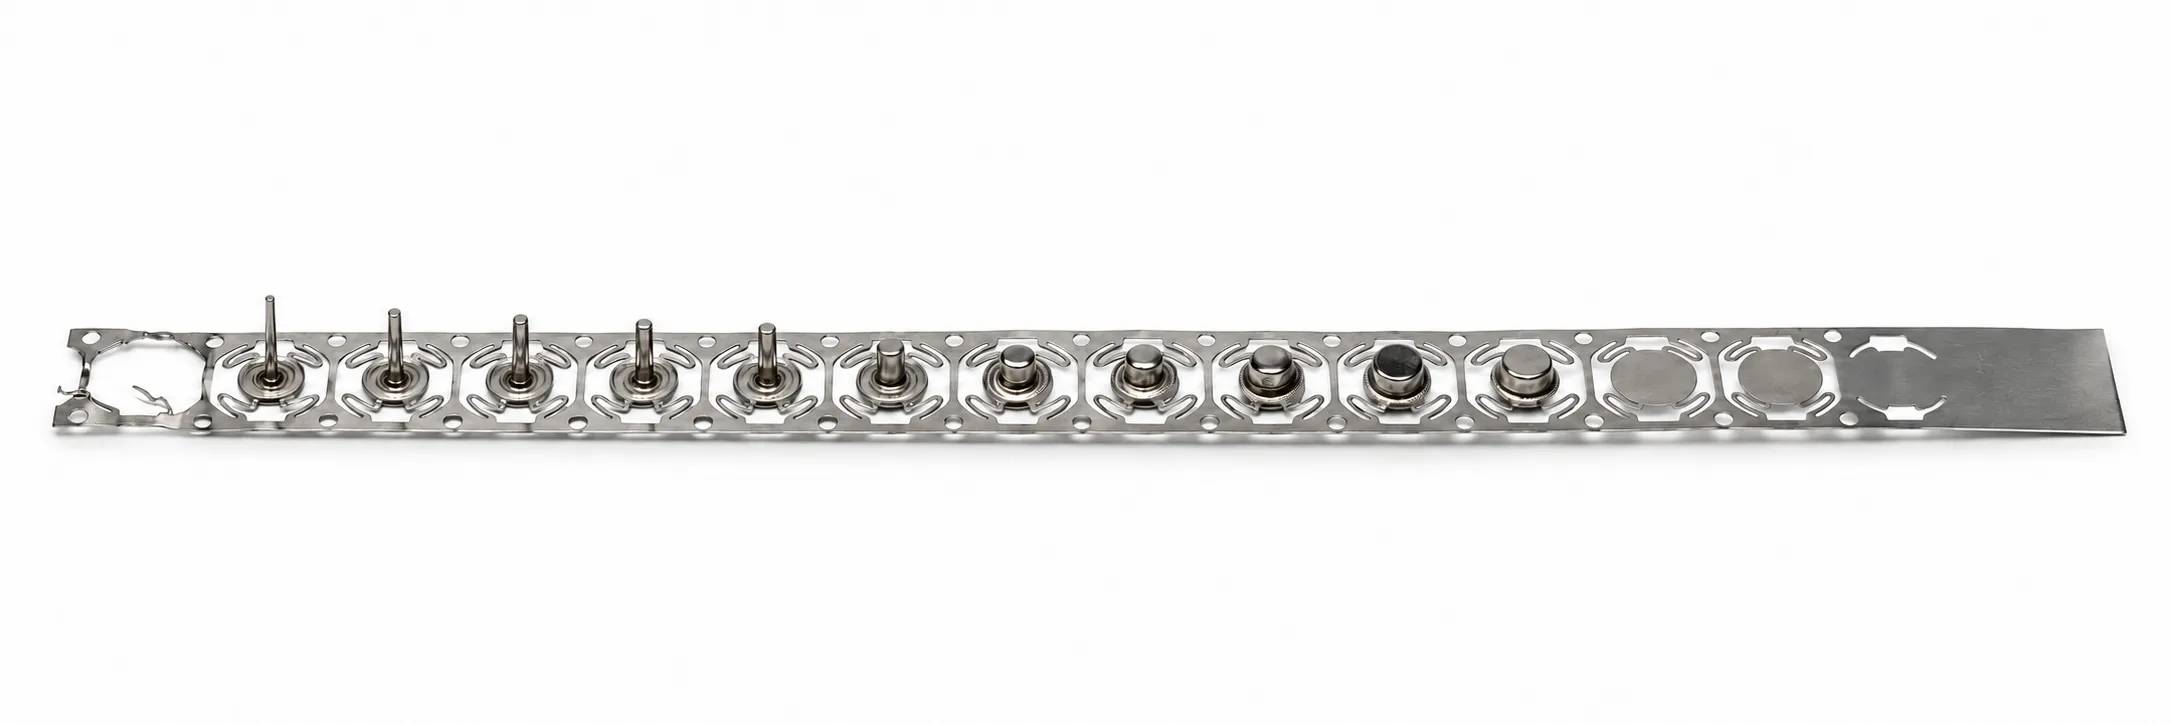
Folgeverbundstanzen kann Lochen, Formen, Nachprägen und Abtrennen verbinden, während ein Metallband durch mehrere Stationen läuft. Das Ergebnis hängt von Entscheidungen vor dem Werkzeugbau ab: Teilelage, Trägergestaltung, Merkmalsfolge und Bandposition.
Für OEM-Käufer lautet die praktische Frage, ob Zeichnung, erwartetes Volumen und Freigabeplan eine stabile Fertigungsroute tragen. Dieser Leitfaden erklärt die prägenden Eingaben und die Nachweise vom Angebot bis zur Wiederholproduktion.
Mit den Anforderungen beginnen, die das Werkzeug schützen muss
Planen Sie Folgeverbundwerkzeuge aus der Teilefunktion statt aus einem isolierten 2D-Profil. Kennzeichnen Sie Fügeflächen, Bezüge, kritische Löcher, Kontakte, Formhöhen, Gratrichtung, Sichtseiten und werkzeugspurenfreie Flächen. Daraus wird deutlich, welche Merkmale Unterstützung brauchen und wo spätere Umformung frühere Arbeit stören kann.
Trennen Sie Funktionsanforderungen von allgemeinen Zeichnungstoleranzen. Enge Toleranzen überall können Werkzeugdetails, Nachprägen und Prüfung erhöhen. Markieren Sie passungs- oder montagebestimmende Maße und geben Sie bei Bedarf Gegenstückkontext. Klären Sie offene Punkte in der DFM-Prüfung, bevor das Streifenbild Werkzeuggrundlage wird.
Merkmale mit Blick auf Bandstützung und Werkzeugzugang gestalten
Das Folgeverbundwerkzeug muss den Streifen halten, während Stempel und Formeinsätze einfahren, arbeiten und zurückgehen. Randnahe Löcher, schmale Stege, tiefe Formen, kurze Flansche und eng liegende Merkmale können in Zwischenstationen zu wenig Trägermaterial lassen. Entscheidend ist, ob das teilgeformte Band alle Folgestationen ohne Verdrehen, Dehnen oder Lageverlust übersteht.
Prüfen Sie Loch-Rand-Bezüge, Biegefreistiche, Innenradien, Laschen, Prägungen, Lanzungen und Ausschnitte als System. Dokumentieren Sie verschiebbare Merkmale; eine kleine Änderung kann den Träger erhalten oder eine Station vermeiden. Geben Sie Gratseite und Walzrichtungsbeschränkungen an, da die Streifenlage Kantenrichtung und Materialverhalten beeinflusst.
Streifenbild um Vorschub, Träger und Piloten aufbauen
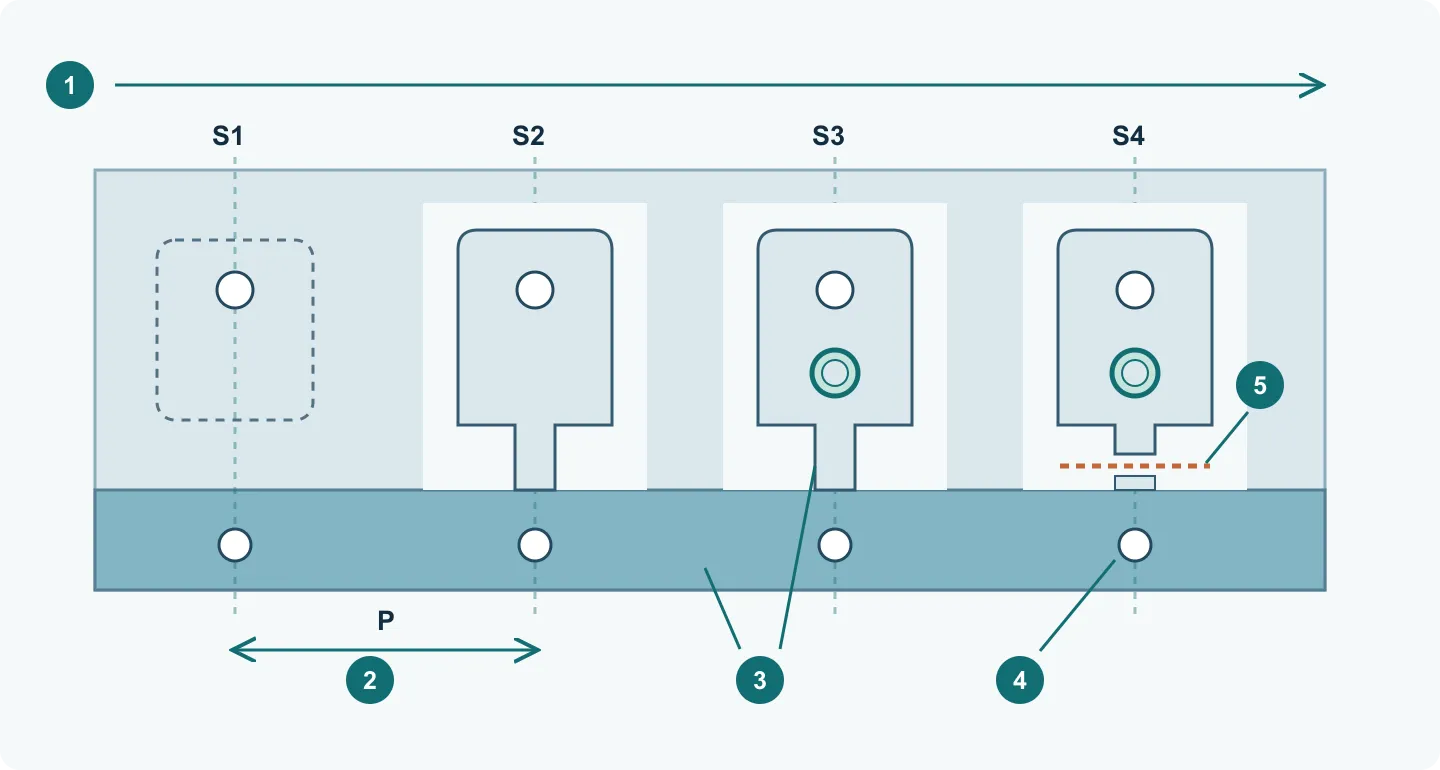
Das Streifenbild zeigt, wie Coilmaterial je Pressenhub zum Fertigteil wird. Es legt Teilelage, Vorschubrichtung, Teilung, Bandbreite, Träger, Schrottstege und Zwischenformen fest. Materialausnutzung ist wichtig, doch die theoretisch schrottärmste Anordnung ist nicht automatisch die stabilste. Das Band muss für Vorschub, Lage und Umformstützung steif bleiben.
Der Vorschubschritt P ist der Nennvorschub je Hub, weder die Werkzeuglänge noch zwangsläufig die Fertigteillänge. Der Vorschub bewegt den Streifen; Piloten korrigieren anschließend die verbleibende Lageabweichung über vorbereitete Löcher. Streifenführung, Freigabe des Vorschubs und Piloteneingriff müssen zusammenpassen. Piloten richten keinen beschädigten Träger und gleichen keine beliebig großen Vorschubfehler aus.
- Verfolgen Sie ein Teil durch S1–S4: Pilot- und Funktionslöcher stanzen → Kontur freischneiden und Anbindung erhalten → prägen → abtrennen. Im selben Hub liegen andere Teile in den übrigen Stationen. Die Folge dient der Erklärung, nicht als verbindlicher Werkzeugentwurf.
- Suchen Sie den durchgehenden Träger und die Anbindung zum Teil. Beide müssen bis zur letzten Operation erhalten bleiben, die diese Abstützung benötigt.
- Prüfen Sie nach Umformen oder Prägen die Pilotlochränder und den umliegenden Streifen. Verformte Löcher, gedehnte Anbindungen oder klemmende Stanzabfälle können die Positionierung trotz korrekter Stationsabstände beeinträchtigen.
Material je Vorschubschritt berechnen und Ausschlüsse beachten
Rechenbeispiel: Ein einreihiges Layout liefert ein Teil pro Schritt. Bei Streifenbreite W = 40 mm, Schritt P = 30 mm und Netto-Abwicklungsfläche A = 720 mm² nach Abzug der Löcher werden W × P = 1.200 mm² je Schritt verbraucht. Die theoretische Ausnutzung beträgt A / (W × P) = 60 %. Die übrigen 40 % sind Layoutabfall einschließlich Träger und Lochbutzen.
Für n Teile je Schritt gilt n × A / (W × P), sofern sich die Teile nicht überlappen. Diese geometrische Quote berücksichtigt weder Bandenden noch Anfahrteile oder Ausschuss. Ein schmalerer Träger kann die rechnerische Ausnutzung erhöhen und zugleich den Vorschub destabilisieren. Bewerten Sie daher auch Streifenstabilität, Gutteilausbringung und Abfallabfuhr.
Streifenplanung beim Folgeziehen: Träger, Stege und Umformstationen
Beim Folgeziehen entstehen Teile durch mehrere Ziehoperationen im Band oder Coil.[8] Im stationären Betrieb bearbeiten verschiedene Stationen gleichzeitig unterschiedliche Fertigungsstände; ein einzelnes Teil durchläuft sie in aufeinanderfolgenden Hüben.
Der Träger (carrier) ist der durchgehende Transportbereich. Ein Steg (web) verbindet das Teil mit dem Träger oder einem benachbarten Rohling. Alles stammt aus demselben Blech; Material außerhalb des Fertigteils kann eine notwendige Prozessfunktion erfüllen.[3][4]
Ein nachgiebiger Steg (stretch web oder compliant web) ermöglicht relative Bewegung der Anschlüsse. Das bedeutet weder rein elastische Verformung noch Bewegung allein durch axiales Dehnen.[3][4]
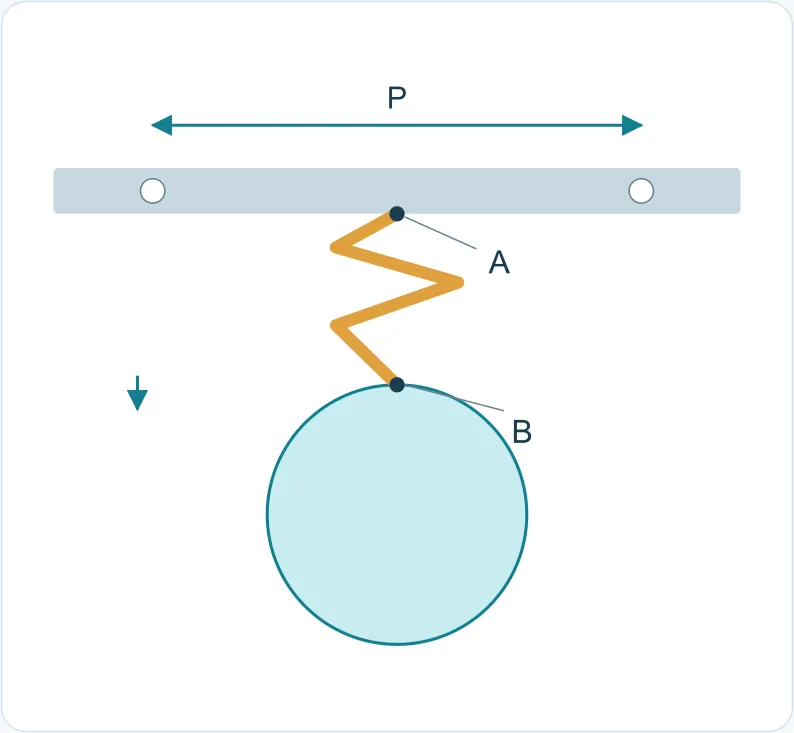
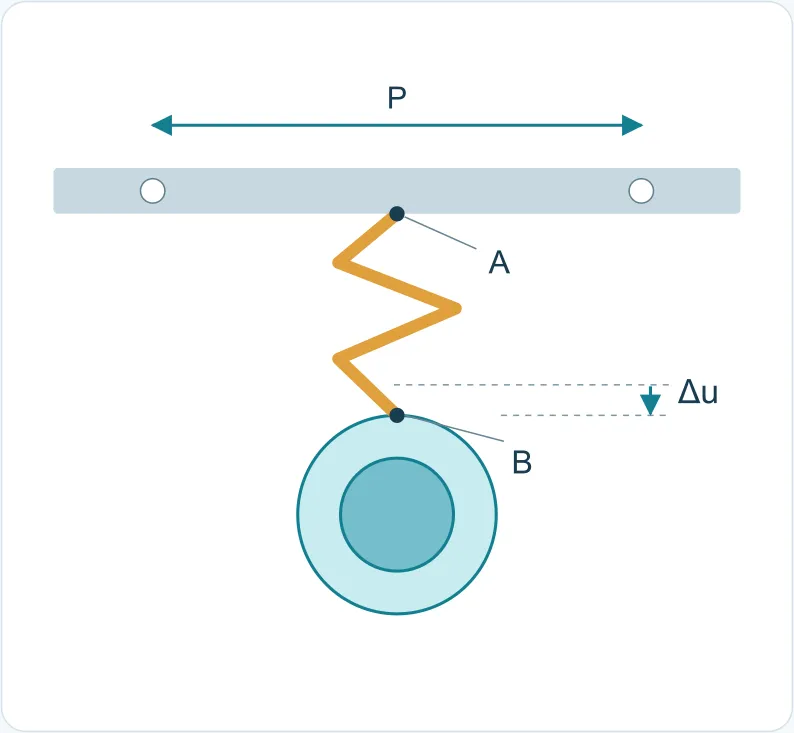
Unabhängige Prinzipskizze, nicht maßstäblich. Keine Maßvorgabe oder Validierung von Elastizität, Bewegungsgrenze oder Sicherheit. A/B sind Anschlüsse; P ist nomineller Vorschub, Δu die Relativbewegung. Die Becheransichten zeigen denselben Durchmessertrend; Radien, Dicke und Werkzeuge fehlen.
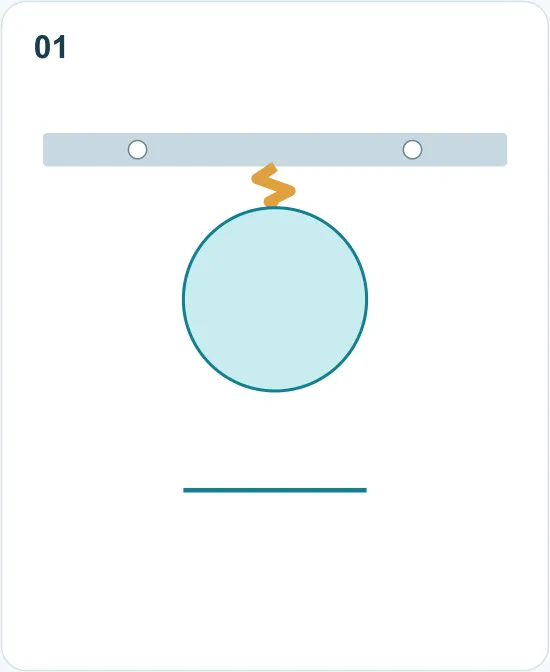
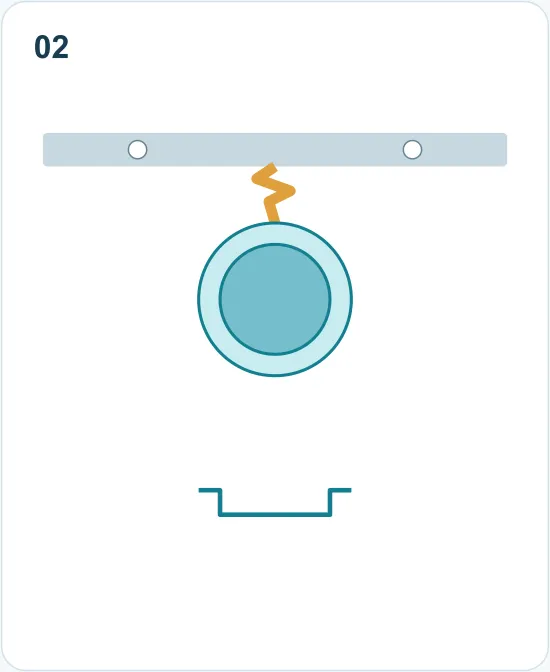
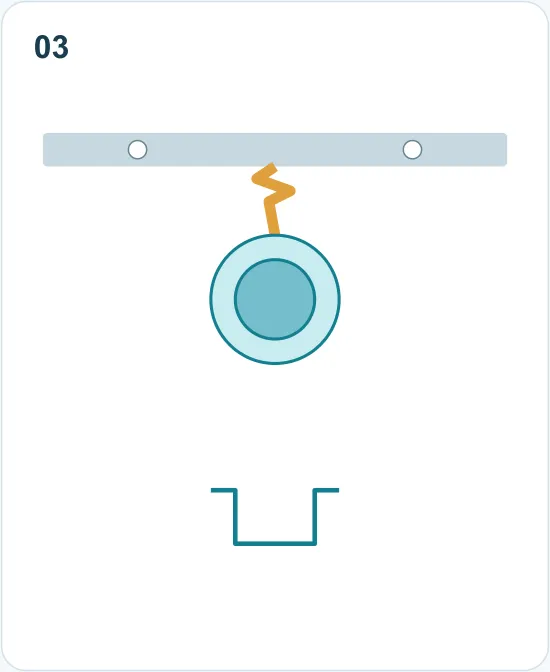
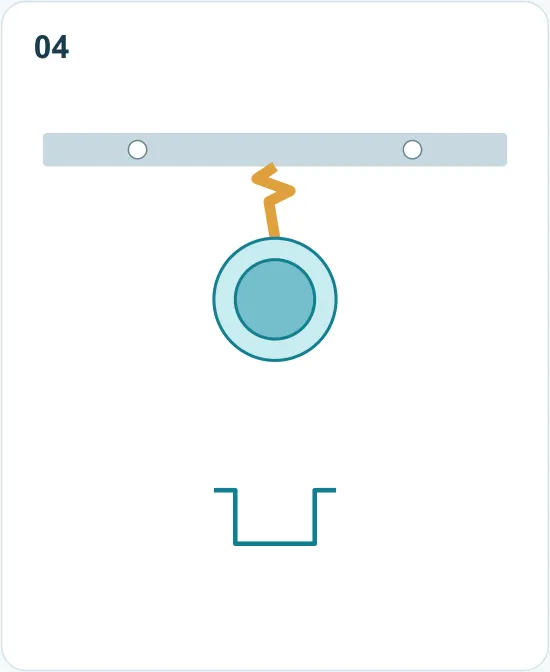
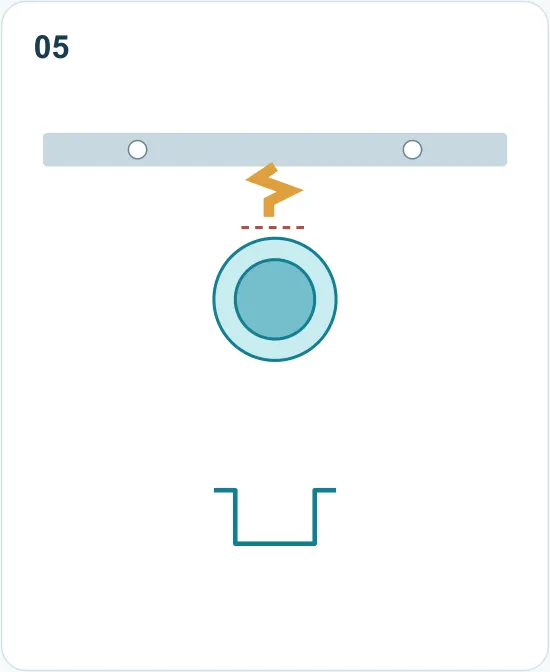
| Element | Funktion | Prüfung |
|---|---|---|
| Träger | Transportiert und verbindet Werkstücke | Kontinuität nach Schnitten; Pilot- und Stützbereiche |
| Steg (web) | Verbindet Werkstück, Träger oder Nachbarrohling | Anschlüsse, Wurzeln, Pfad, Trennung und nötige Nachgiebigkeit |
| Pilotloch | Nimmt den Positionierpiloten auf | Verformung des umgebenden Materials |
| Freischnitte und Schrottbereiche | Geben Konturen und Prozessraum frei | Verbleibende Stützung und Schrottabfuhr |
| Vorschub P und Breite B | Vorschubschritt und Querabmessung | Rohlinge, Stege, Werkzeuge und Bewegung |
Lokale Bewegung beim Ziehen
Beim Ziehen fließt umgebendes Material in den Umformbereich. Ein Anschluss am bewegten Rand muss diese Bewegung zulassen. Zu starke Einspannung kann Steg oder Teil schädigen; zu geringe Transportsteifigkeit kann die wiederholbare Zuführung beeinträchtigen.[4]
Beim Flanschbecher ist A der trägerseitige und B der rohlingseitige Anschluss. Bewegt sich B zum Becher, muss der Steg die Relativbewegung aufnehmen. Der nominelle Pilotlochabstand P bleibt eine Auslegungsreferenz; tatsächliche Träger- und Lochverformung sind trotzdem zu prüfen. Bewegungsfähigkeit und Positionierstabilität werden getrennt bewertet.[4][5]
Weder ein breiterer Steg noch zusätzliche Freischnitte lösen das Problem allein. Einzug, Anschlussbewegung, Bauteilstabilität, Positionierung und spätere Trennung gemeinsam prüfen.[3][4]
Distinguish nominal pitch from local movement
Consider a flanged cup on a single-side carrier. A is the carrier attachment and B is the attachment at the blank edge. If the flange edge at B moves toward the cup during drawing, the web must accommodate B moving relative to A. This does not permit uncontrolled displacement of the carrier pilot holes.
the attachment-motion diagram uses nominal pilot-hole spacing P as a layout reference and compares local states before and after forming. Actual carrier and hole-spacing distortion still need examination. A design intention to retain P is not evidence of stable location. Check web movement capacity and carrier stability separately.[4][5]
Material freigeben und zwischen den Stufen führen
Eine mögliche Route für einen Flanschbecher lautet: Pilotlöcher und erste Freischnitte, Rohlingkontur mit verbleibenden Stegen, Erstzug, bei Bedarf Weiterzug und Kalibrieren, Beschnitt und Funktionsbearbeitung, Abtrennen. Stationen können getrennt, zusammengelegt oder umgeordnet werden.
Beim gezeigten Rundbecher verringert Weiterziehen den Becherdurchmesser und erhöht die Tiefe; Wand und Flansch verteilen Material neu. Draufsicht und Axialschnitt zeigen denselben Durchmessertrend. Radien, Dicke und Werkzeuge fehlen; die Skizze dient nicht zur Abwicklung.[10]
Kennzeichnen, was entfernt wird, was verbunden bleibt und wie die nächste Stufe positioniert. Zu frühe Freigabe kann Stützung entfernen; zu späte Freigabe kann den Träger verziehen. Präzise Funktionslöcher von den Fertigteilbezügen aus planen und spätere Verformung prüfen. Die Endhöhe allein bestimmt die Zahl der Züge nicht: Werkstoffzustand, Rohling, Radien, Niederhaltung und Schmierung wirken mit. Zwischenglühen oder externe Schritte verändern die Organisation des durchgehenden Prozesses.
| Prozesszustand | Entferntes und verbleibendes Material | Verbindung und Positionierung |
|---|---|---|
| Nach dem Freischneiden | Träger, Stege und Pilotbereiche erhalten | Transportpfad und Stützflächen erhalten |
| Beim Erst- und Weiterziehen | Material bewegen und störende Bereiche freigeben | Werkzeuge führen; Stege nehmen Anschlussbewegung auf |
| Nach Hub und Vorschub | Becher bleibt am Träger | Passage und Ankunft im Positionierbereich prüfen |
| Beschnitt, Funktionen, Trennen | Merkmale fertigstellen und Verbindungen entfernen | Bearbeitungs- und Auffangstützung bis zur Trennung erhalten |
Dies sind erklärende Zustände, keine Vorgabe von vier Stationen. Material, Geometrie und Werkzeuge bestimmen die Aufteilung.
Follow what remains connected and how it is located
These states explain the process, not a four-station requirement. Material, geometry and actual tools determine whether operations are split, combined or reordered.
Trägeranordnung auswählen
Einseitige oder beidseitige Träger beschreiben die Anordnung; feste oder nachgiebige Stege beschreiben das Verbindungsverhalten. Diese Merkmale sind kombinierbar. Dasselbe Teil, Material und dieselbe geplante Ausbringung vergleichen.[3][5]
| Trägeranordnung | Stützung | Prüfung |
|---|---|---|
| Einseitig | Transportmaterial auf einer Seite | Verdrehung, seitliches Schwingen, Stützen und Piloten |
| Beidseitig | Stützung von beiden Seiten | Bandbreite, Freischnitte und Behinderung des Materialflusses |
Verhalten der Verbindung auswählen
Die Verbindung nach der erforderlichen Bewegung wählen. Bei beiden Trägeranordnungen Stützung, Stegwurzeln, Nachbarteile und Trennzugang prüfen. Schwingung und Endlage nach dem Vorschub zusammen mit Hub- und Vorschubbewegung untersuchen.[3][5]
| Verbindung | Bewegungsbedarf | Prüfung |
|---|---|---|
| Fest | Geringe relative Anschlussbewegung | Übertragung auf Träger, Nachbarteile oder Piloten |
| Nachgiebig | Pfad ermöglicht Relativbewegung | Wurzeln, Beruhigung nach Vorschub und Trennzugang |
A web must do more than accommodate motion: the workpiece must also arrive in a suitable position. Review its dynamic response together with lifting and feeding.[5]
Vorschub, Bandbreite und Materialnutzung vergleichen
P ist der nominelle Vorschub und B die Bandbreite. Rohlinge, Zwischenformen, Stegbewegung, Werkzeuggrenzen und Schrottweg benötigen Platz. Ein kleines Fertigteil bedeutet keinen ebenso kleinen Ausgangsrohling.
Für dasselbe Teil die stationäre Materialnutzung auf Nettomaterialbasis definieren: η = nAnet/(BP) × 100%. n ist die Ausbringung je Vorschub; Anet die im Fertigteil verbleibende äquivalente Ausgangsblechfläche in mm²; B und P stehen in mm. Nicht die Draufsicht des geformten Teils oder die Rohlingfläche einschließlich späteren Beschnitts einsetzen.
Aus Nettovolumen: Anet = Vnet/t₀; aus Nettomasse: Anet = mnet/(ρt₀). t₀ ist die ursprüngliche Blechdicke, ρ die Dichte desselben Werkstoffs. Bei mm, mm³ und g ist ρ in g/mm³ einzusetzen. Beschichtungen, Befestiger und anderes nicht aus dem Blech stammendes Material aus der Masse ausschließen.
Beispiel: n = 1, Anet = 2600 mm², B = 70 mm, P = 60 mm ergeben etwa 61,9%; P = 56 mm etwa 66,3%, sofern ausreichend Prozess- und Bewegungsraum bleibt. Anfahr- und Endmaterial, Ausschuss und Schrotterlös sind nicht enthalten. Qualität, dauerhaft mögliche Geschwindigkeit, Stillstände und Wartung mitvergleichen; ein besserer Rechenwert bestätigt keine Fertigungsfähigkeit.
Positionieren, Anheben und Vorschieben abstimmen
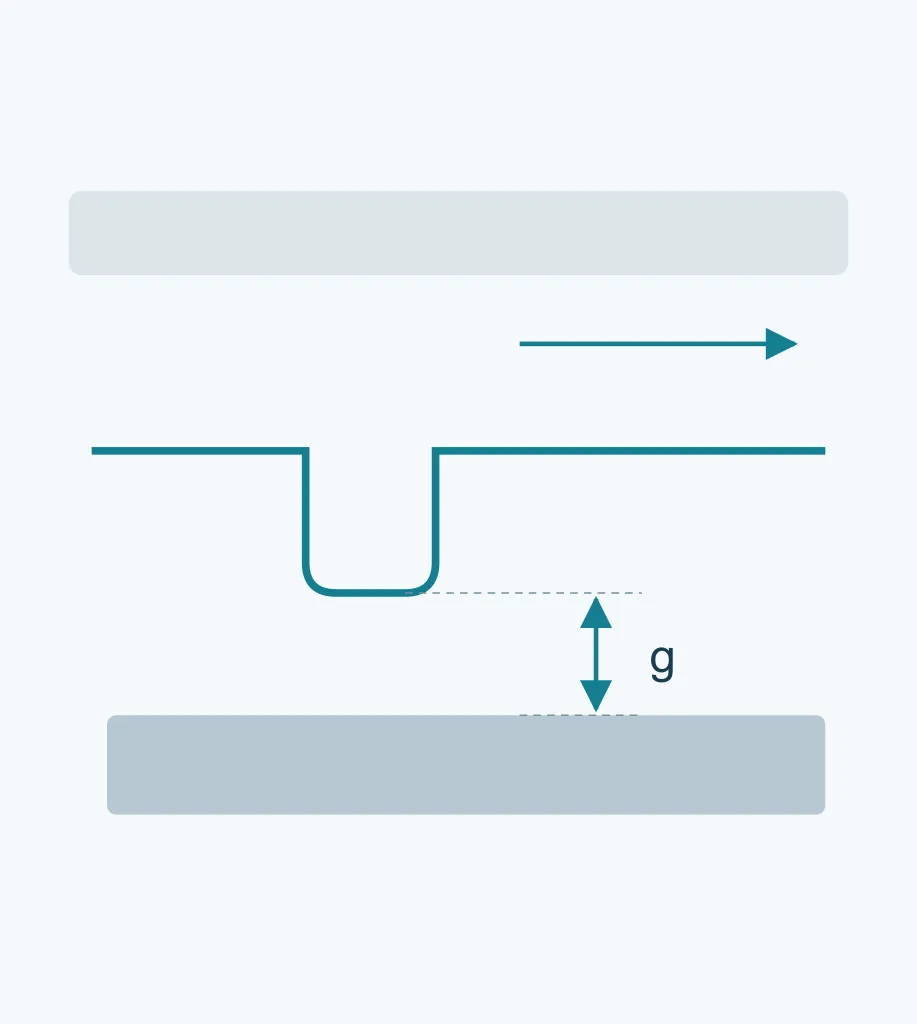
Den gesamten Zyklus verfolgen: Werkzeugrückzug, Bandhub, Passage an festen und bewegten Hindernissen und Endlage. Heber schaffen Transferraum, Piloten helfen beim Positionieren. Klemmung und Freigabe des Vorschubs müssen die notwendige Korrektur ohne konkurrierende Zwänge erlauben.[5]
g ist der momentane vertikale Abstand zwischen tiefstem Werkstückpunkt und höchstem Hindernis im Weg. Das Minimum über die vollständige Bewegung einschließlich Schwingung, Durchbiegung, Maßstreuung und Einstellreserve prüfen. Ziehtiefe plus fester Zuschlag beweist keine Kollisionsfreiheit.
- Vorschub abschließen und das Teil im Positionierbereich abstützen.
- Piloteneingriff mit zulässiger Vorschubkorrektur und Niederhaltung abstimmen.
- Rückzug von Stempeln, Piloten und Haltern mit Hub und Freigang der Unterwerkzeuge abstimmen.
- Erst bei freiem Weg vorschieben; Schwingung und Ankunftslage beobachten.
Dies sind Funktionsbeziehungen, keine universellen Kurbelwinkel oder zwingend getrennten Phasen. Kontrollierte Überlappung ist je nach Werkzeug, Vorschub und Presse möglich.[5]
Establish the transfer conditions within each cycle
These are functional relationships, not universal crank angles or fully separate motion phases. Controlled overlap may occur; review the die, feeder and press together.[5]
Fehler anhand ihrer Lage untersuchen
Vollständiges Band und Stationsmuster mit Werkstoffcharge, Station und Bewegungsbedingungen aufbewahren. Ähnliche Symptome können unterschiedliche Ursachen haben. Die Lage zu Stegen, Pilotbereichen und Umformzonen hilft bei der Untersuchung.
| Beobachtung | Erste Prüfung | Nachweis |
|---|---|---|
| Riss an Stegwurzel | Schnittübergang, Vorschädigung, kumulierte Bewegung | Stationsmuster, Nahaufnahme und Verformungsfolge |
| Instabile Endlage | Stützung, Steifigkeit und Bewegung | Wiederholungsaufnahmen und Positionsmessungen |
| Verformte Piloten oder Drift | Träger und konkurrierende Führungs-/Vorschubzwänge | Lochform, Abstände und Bandebenheit |
| Lokaler Riss oder ungleiche Wanddicke | Fluss, Anschlusszwang, Radien, Niederhaltung, Schmierung | Risslage, Dickenverteilung und Einstellungen |
| Flanschfalten | Kontakt, Kraft, Fluss und Stützung | Beginn, Ort und geänderte Bedingungen |
Zu geringe Niederhaltung kann Falten ermöglichen; zu hohe Kraft kann den Einzug behindern und Risse fördern. Kraft nicht nur zur Beseitigung sichtbarer Falten erhöhen; Stegverformung und Wanddicke erneut prüfen.[10]
Prozess prüfen und Nachweise aufbewahren
Die Prüfung soll erklären, wie jede Operation Material zum Teil formt und anhand welcher Maße oder Oberflächenanforderungen dies beurteilt wird; wie Träger, Stege, Piloten und Stützen das Teil zur nächsten Station führen; und wie die Route bestätigt wird.
Kumulierte Bandverformung, Stationsmuster, Fertigmaße, Wanddicke und wiederholten Vorschub unter geplanten Bedingungen prüfen. Ein einzelnes gutes Teil belegt keinen stabilen Prozess. Für eine Anfrage reichen Zeichnung, Skizze oder Foto mit Montage-, Dicht- und Sichtflächen, Mengen und offenen Fragen. Material, Dicke oder Toleranzen dürfen noch offen sein; ein fertiger Streifenplan ist nicht erforderlich.
Nachgiebige Verbindungen beim Folgeverbundziehen: Einschnitte, S-Stege und Freistellungen
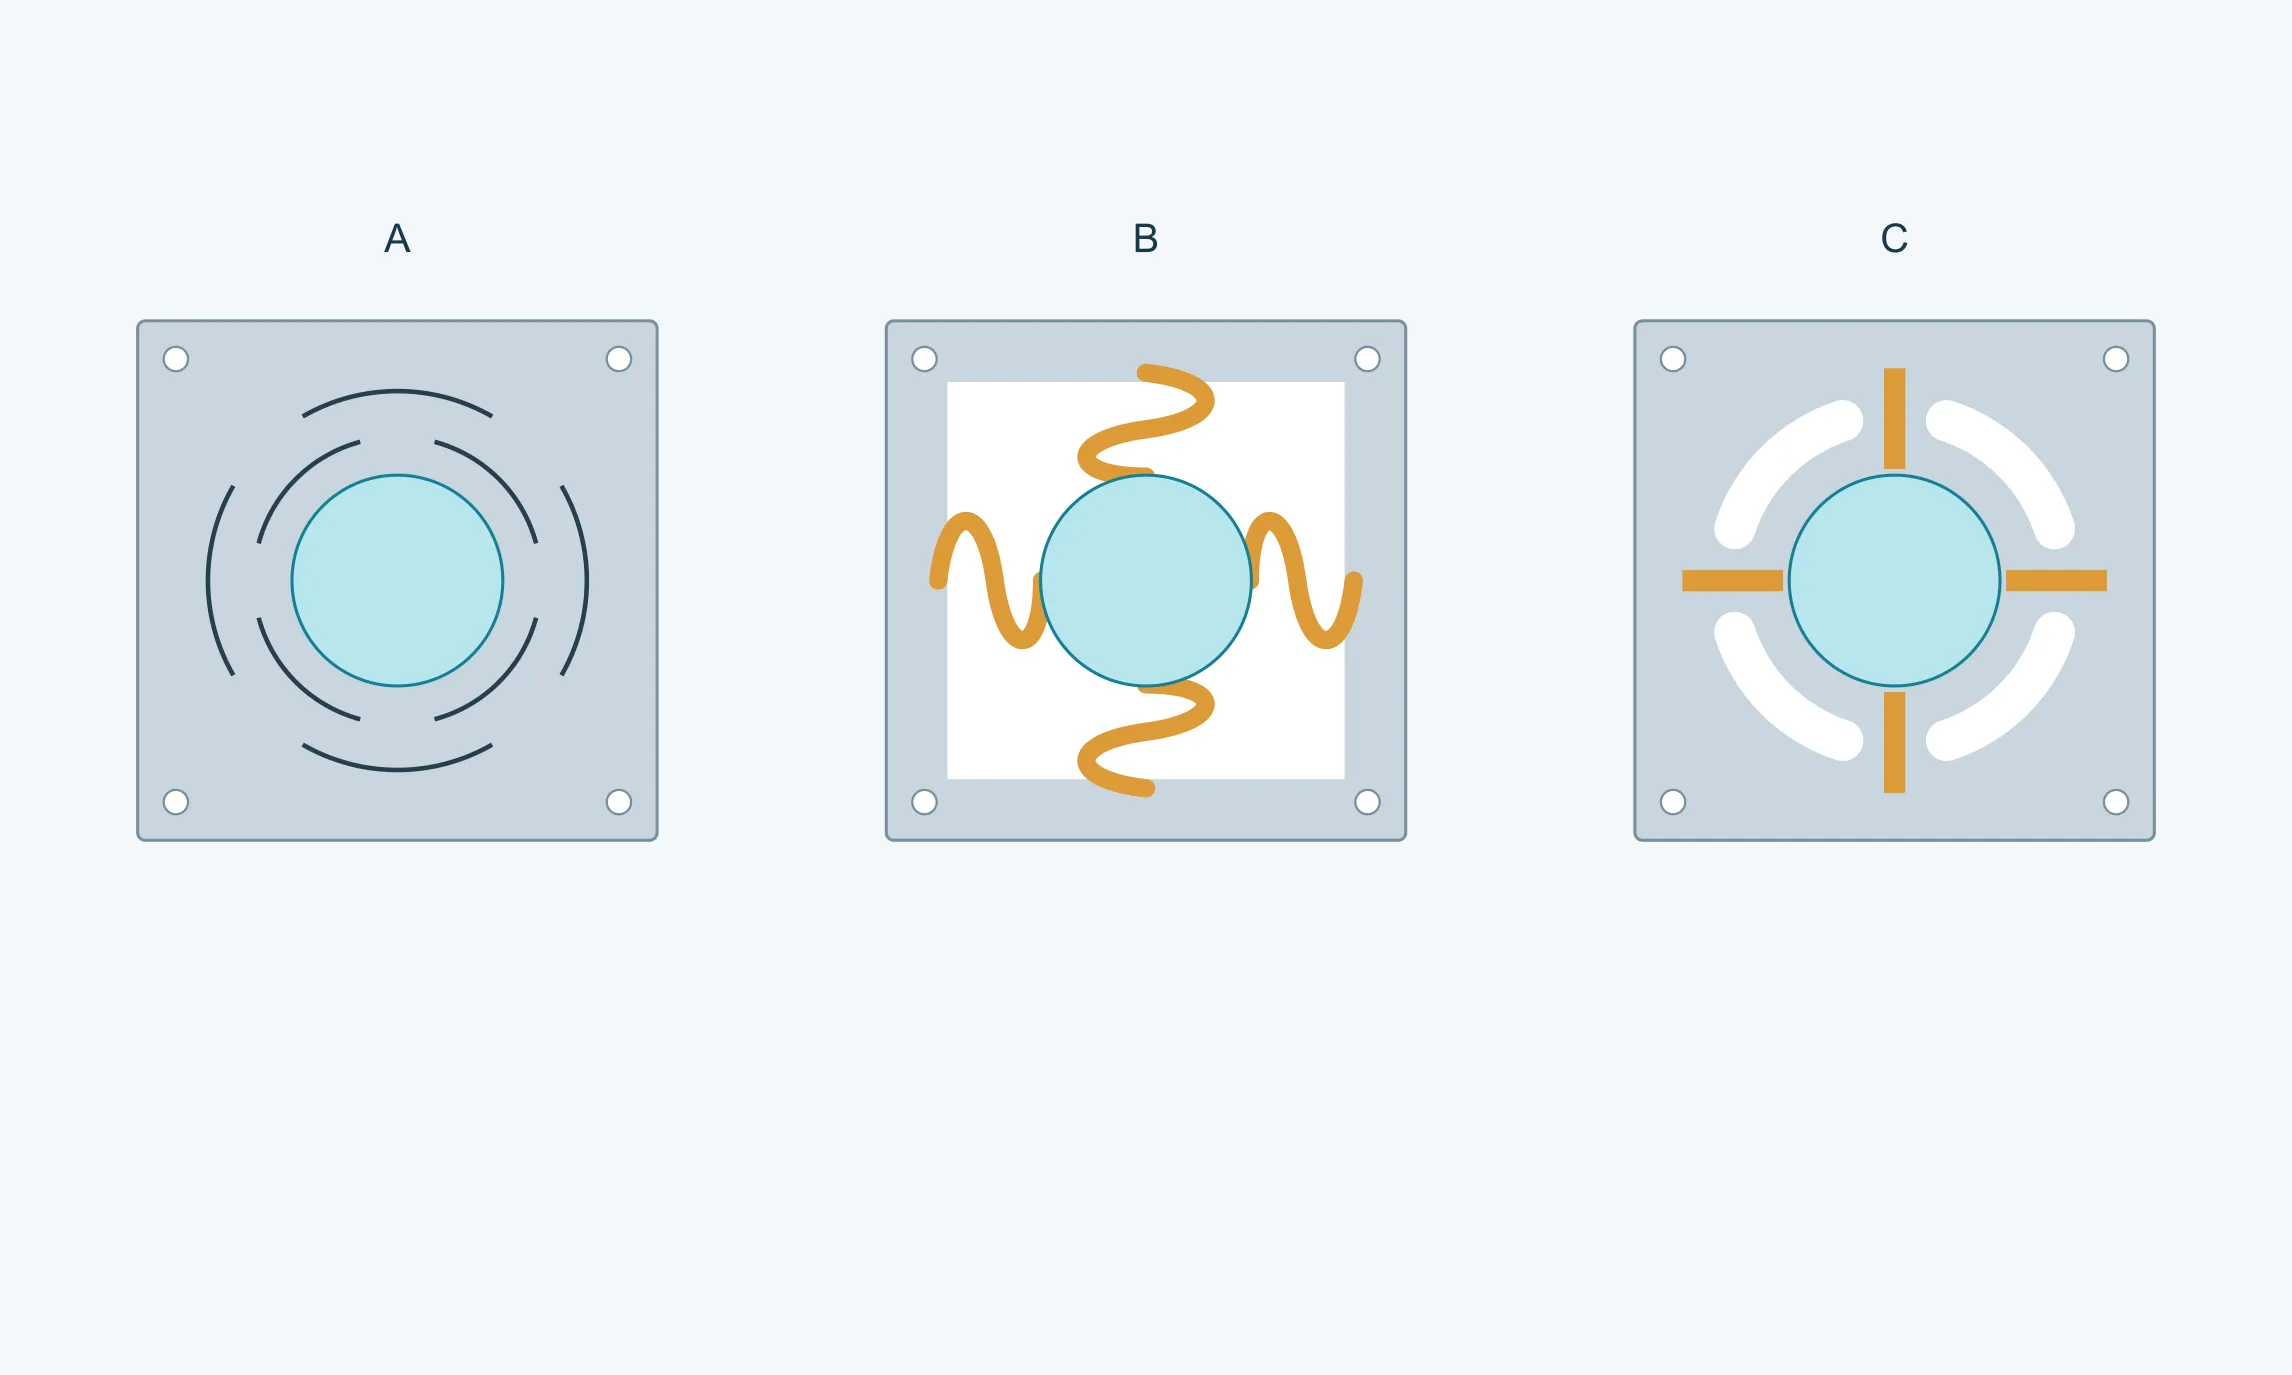
Beim Folgeverbundziehen entsteht das Teil durch aufeinanderfolgende Ziehoperationen im Band. Ziehen bezeichnet die Umformung; Folgeverbund beschreibt Stationsanordnung und Bandvorschub.[8]
Der Träger ist der durchgehende Bereich, der Werkstücke stützt und transportiert. Ein Verbindungssteg verbindet den Zuschnitt mit dem Träger oder einem weiteren Zuschnitt. Ein nachgiebiger Steg, auch stretch web, ermöglicht Relativbewegung; dies bedeutet keine ausschließlich elastische Verformung.[3][9]
Prozesseinschnitte, S-Stege und lokale Freistellungen sind kombinierbare Konstruktionsbeispiele, keine drei überschneidungsfreien Normkategorien. Zuerst Richtung und Größe der Anschlussbewegung bestimmen, dann den wiederholbaren Transport mit dem verbleibenden Material prüfen.
Teilgeometrie, Material, Dicke, Teile je Vorschub, Prozessfolge und Qualitätsanforderungen konstant halten. Die Tabelle liefert Prüffragen statt einer festen Rangfolge.
| Kriterium | Prozesseinschnitte | S-Steg | Lokale Freistellungen |
|---|---|---|---|
| Prozessmaterial | Was wird nur eingeschnitten? Was bleibt Abfall? | Erhöhen Steg und Freiraum Breite oder Schrittweite? | Was wird entfernt und welche Stege bleiben? |
| Relativbewegung | Ermöglichen die Schnitte die nötige Bewegung? | Ist die Bewegung ohne örtliches Versagen möglich? | Welche Richtung ist frei oder weiter eingeschränkt? |
| Vorschubstabilität | Sind unkontrolliertes Biegen und Verdrehen verhindert? | Sind Schwingung und Ablage akzeptabel? | Bleiben die Auflagen zuverlässig? |
| Fehlerbeobachtung | Schnittenden, Wurzeln und Trägerverzug | Wurzeln, Bögen, Schwingung und Position | Öffnungsenden, schmale Stege und Sucherbereiche |
| Nachweis | Stationsmuster und vollständiges Band | Umformzustand und wiederholter Transport | Freigabefolge und verbleibende Auflagen |
Prozesseinschnitte: lokal trennen und Verbindungen erhalten
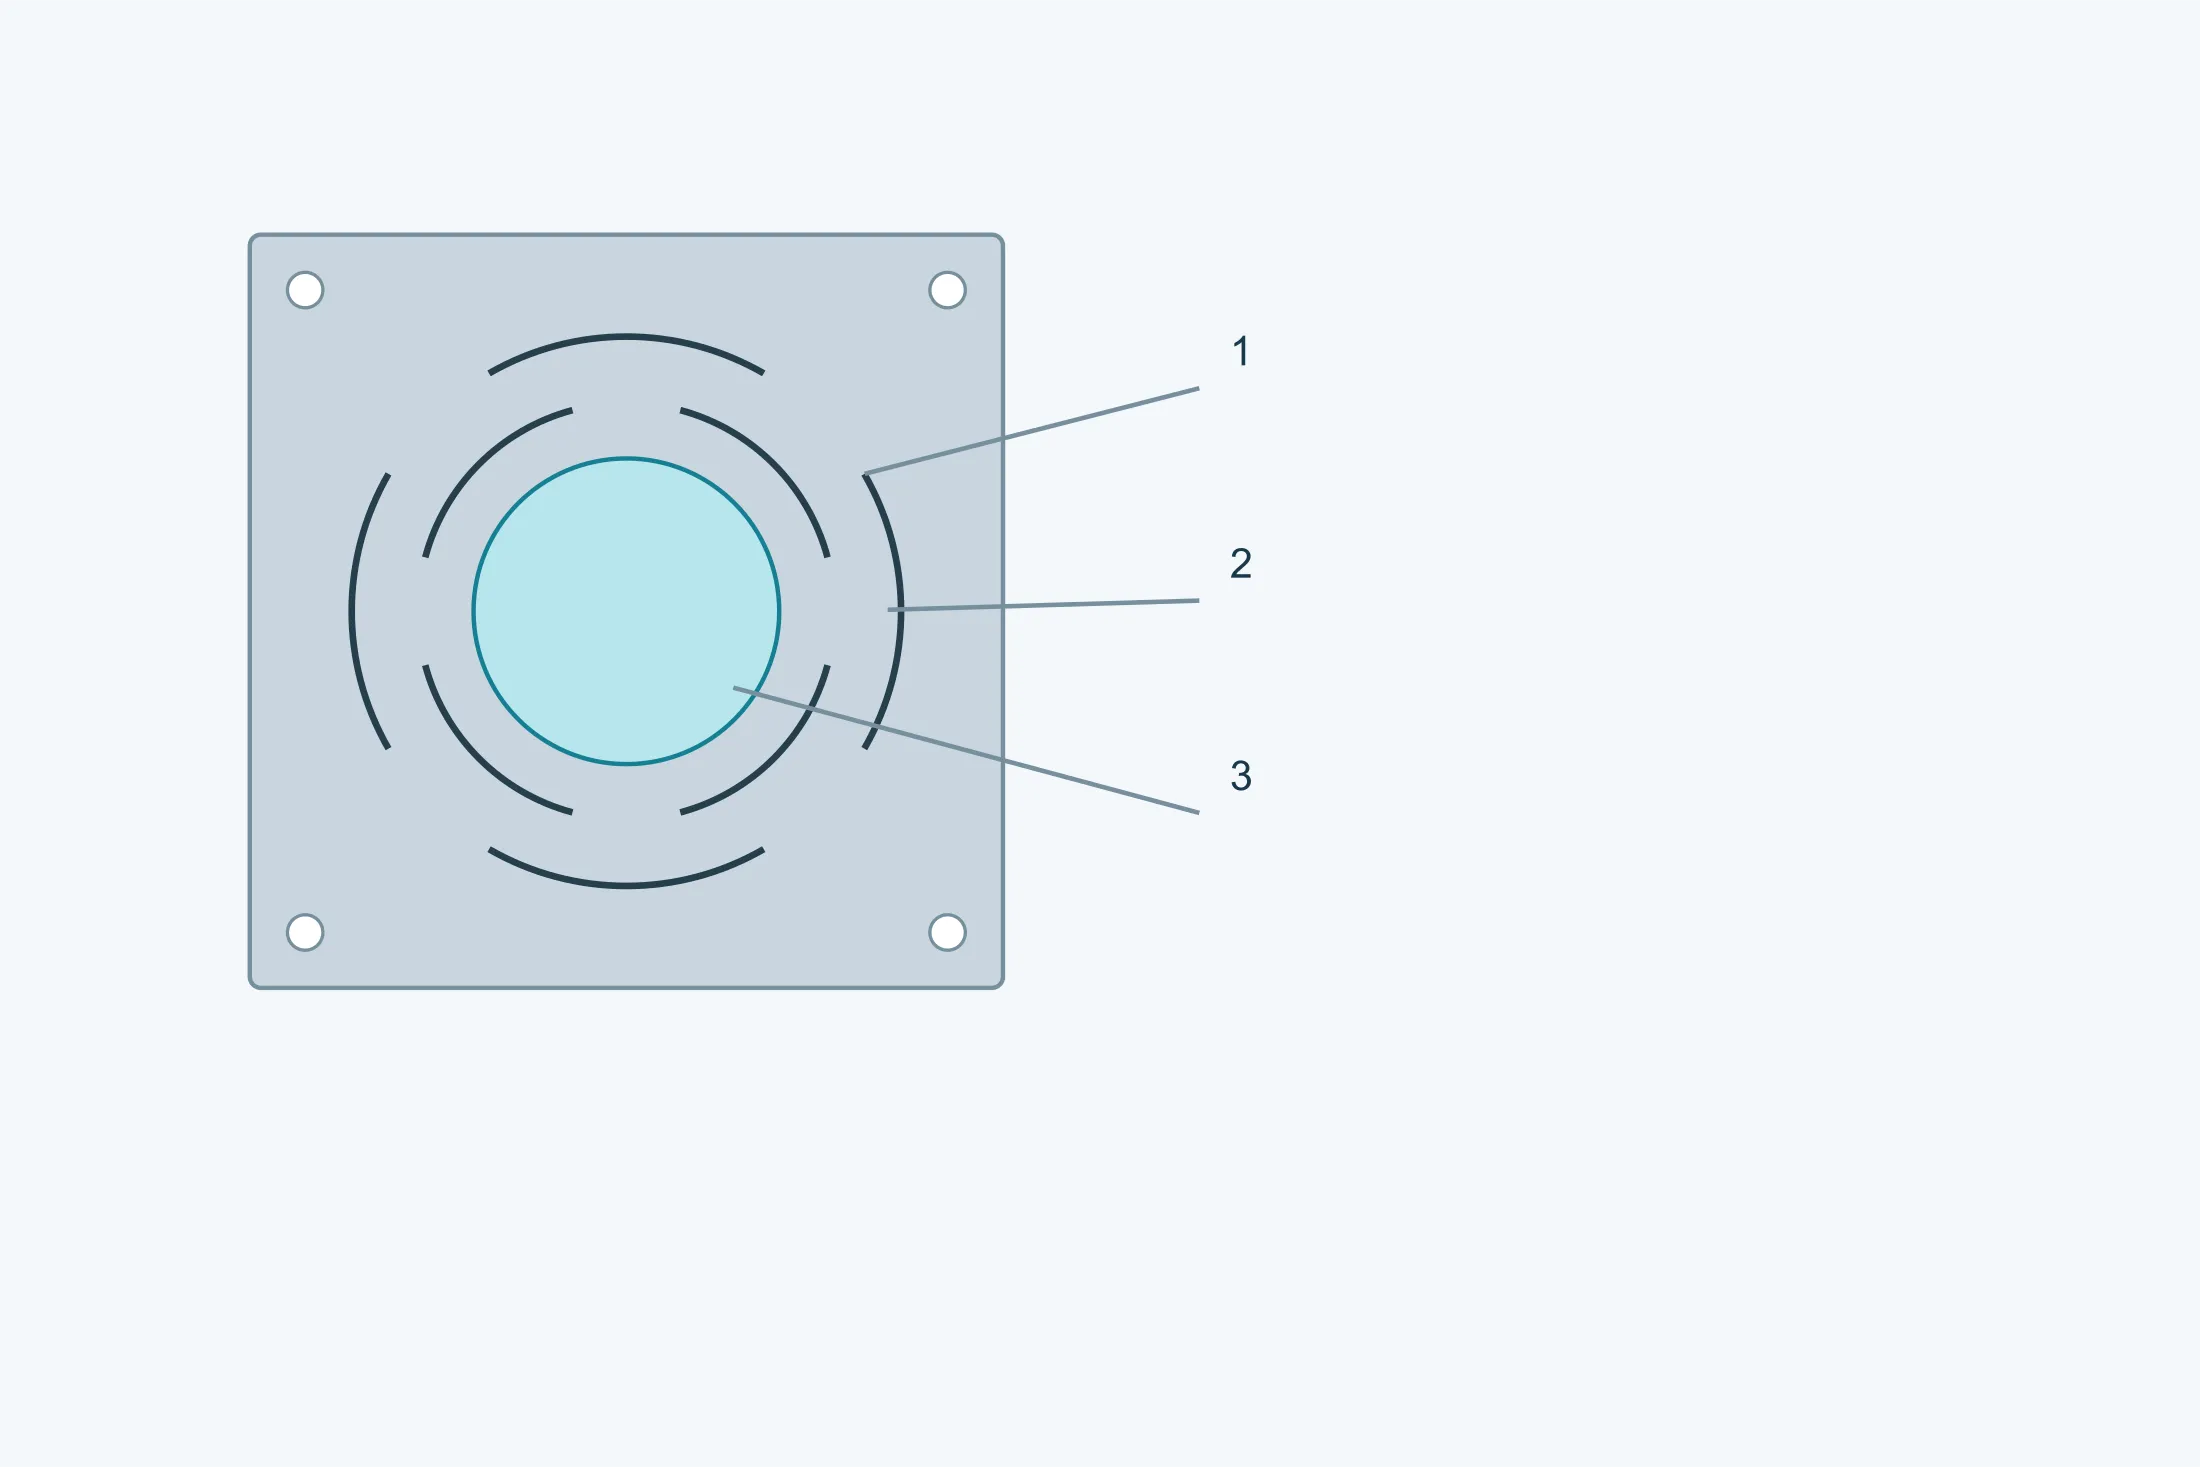
Ein Prozesseinschnitt trennt das Blech entlang einer Linie, ohne das gesamte Umfeld herauszustanzen. Die dünne Linie zeigt den Schnitt, nicht einen entfernten Schlitz gleicher Breite. Einschnitte statt eines Teils des Beschneidens können lokalen Abfall reduzieren.[6]
„Abfallfrei“ braucht eine Bezugsgrenze: Auch ohne einzelnen Schnittabfall können Träger-, Loch-, Beschnitt- und Bandendverluste bleiben. Beweglichkeit hängt von Schnittanordnung, Weglänge, Anschlüssen und Verformung ab. Kurze Wege können Verformung an den Wurzeln konzentrieren oder Träger und Nachbarstationen beeinflussen.
Beabsichtigte Bewegung bei der Umformung ist eine Funktion; unkontrolliertes Verdrehen, Biegen, Durchhängen oder Positionsändern beim Transport ist ein anderes Problem. Die Verbindung benötigt ausreichende Transportfestigkeit.[7]
S-förmige Stege: Verlauf, Bewegung und Stabilität
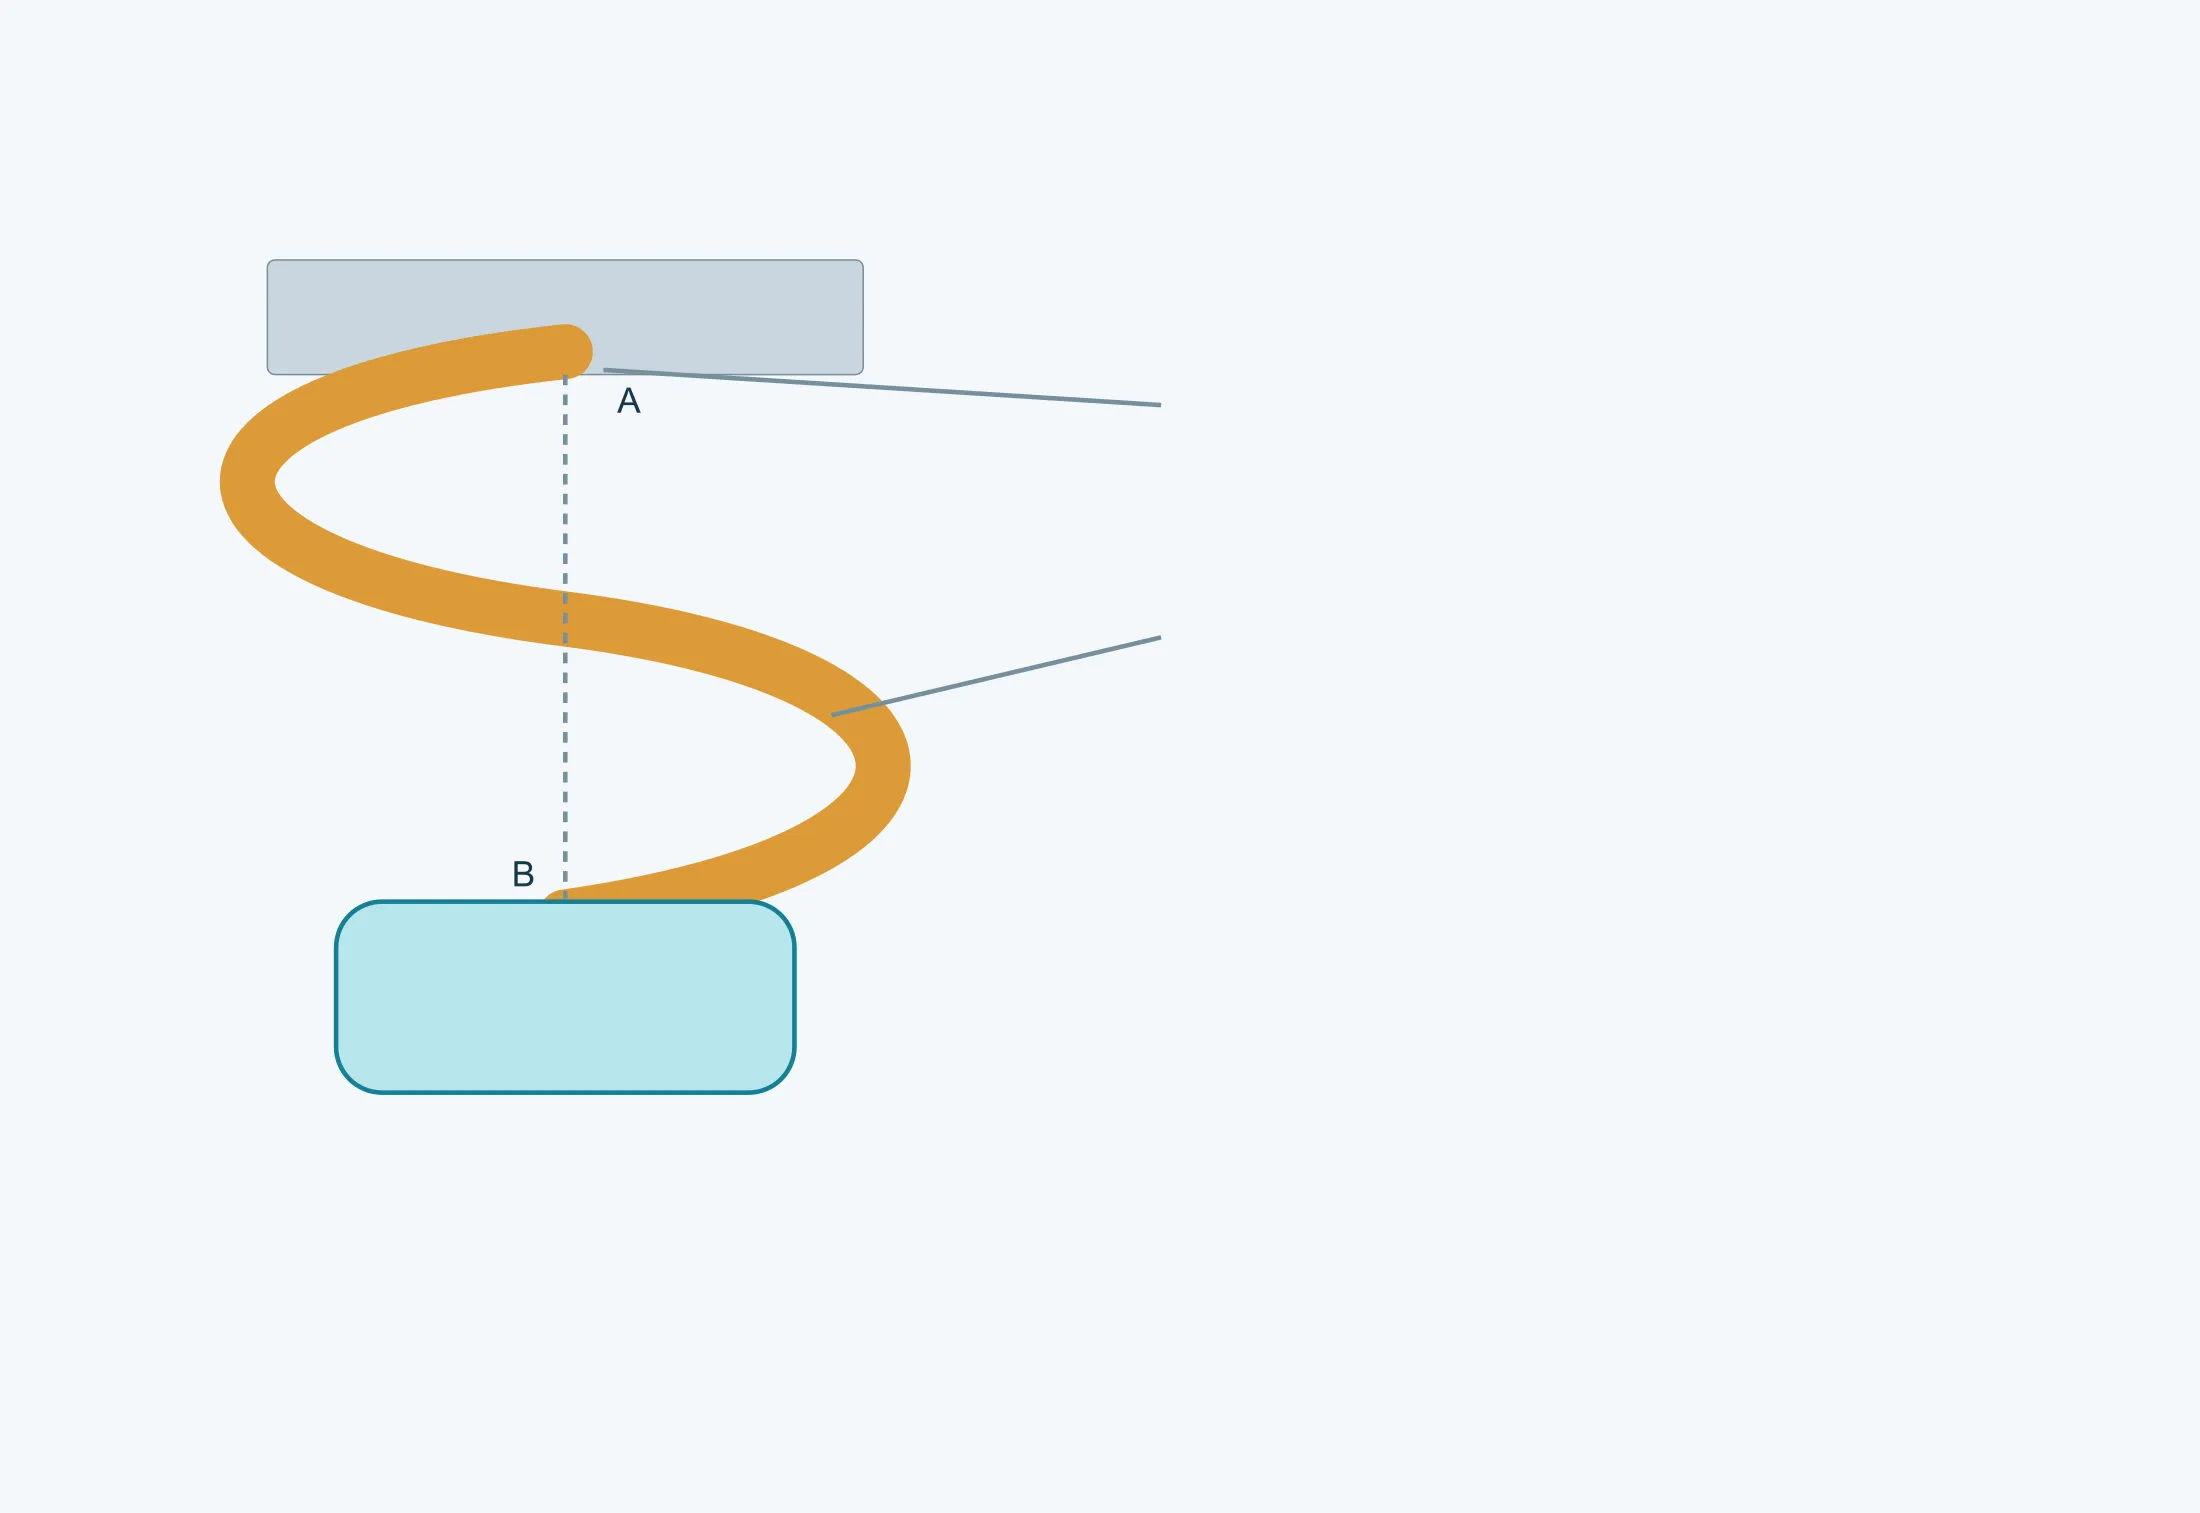
Ein S-Steg besitzt zwischen seinen Anschlüssen einen gekrümmten Materialpfad. Formänderung ermöglicht Relativbewegung, ohne allein einen kurzen geraden Steg axial zu dehnen. Länge, Breite, Radien, Werkstoffzustand, Randbedingungen und Anschlusslage bestimmen die Reaktion.[4]
Er kommt infrage, wenn eine kürzere Verbindung die benötigte Bewegung nicht zulässt. Benötigen Steg und Freistellung mehr Bandbreite, Vorschub oder entfernte Fläche, kann die Materialausnutzung sinken. Die S-Form allein begründet jedoch keinen letzten Platz beim Materialverbrauch.
Eine Untersuchung fand beim analysierten S-Steg stärkere dynamische Reaktionen und größere Streuung der Ablage als beim I-Steg. Umformbeweglichkeit und Transportstabilität sind daher gemeinsam zu prüfen; das Ergebnis gilt nicht pauschal für jede S-Geometrie.[5] Große oder unregelmäßige Teile erfordern nicht automatisch S-Stege. Masse, Überhang, Auflagen und Werkzeugraum zählen ebenfalls; auch kleine Teile können große Anschlussbewegungen benötigen.
Lokale Freistellungen: Einschnitt, Randkerbe und geschlossener Schlitz
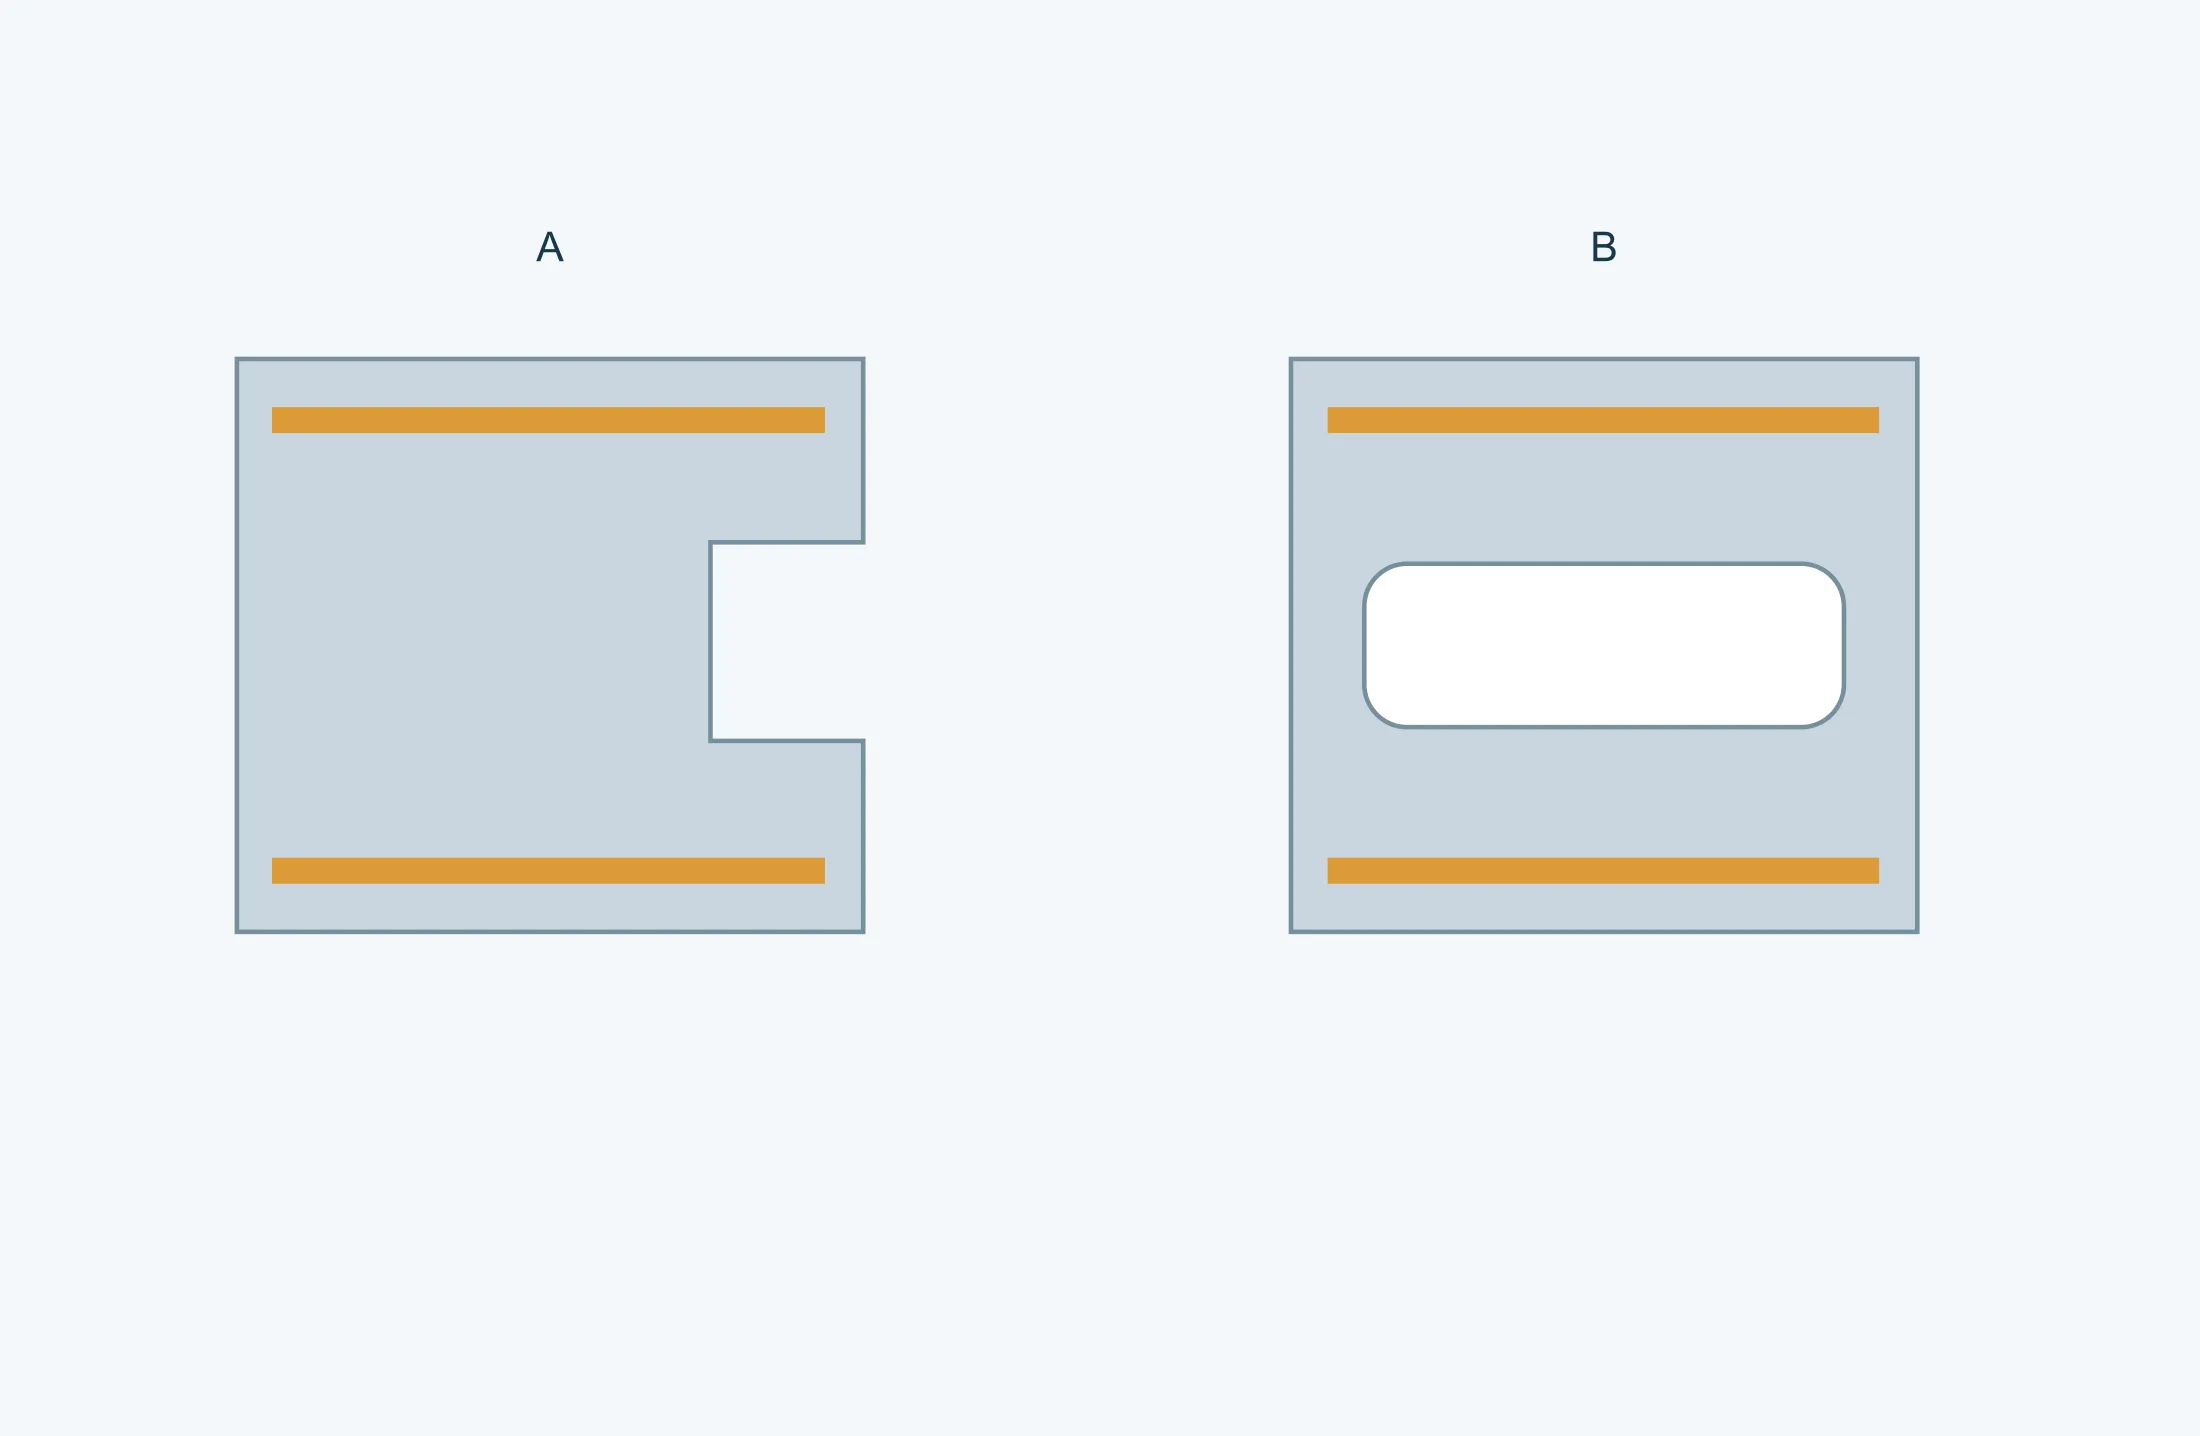
Lokale Freistellung ist hier eine beschreibende Bezeichnung. Ein linienförmiger Einschnitt, eine zum Außenrand offene Kerbe und ein geschlossenes Loch oder Langloch sind zu unterscheiden. Lochen mit geschlossener Kontur und Ausklinken am offenen Rand sind verschiedene Vorgänge.[8]
Bestimmen, welche Zwangsbedingung entfällt, welche Verbindungen bleiben und wie Kräfte übertragen werden. Geänderte Schnitte oder Pfade können fehlende Beweglichkeit oder überschüssiges Prozessmaterial adressieren; verglichen werden müssen jedoch realisierbare Layouts desselben Teils.
Zusätzliche Öffnungen verbessern weder Nachgiebigkeit noch Ausnutzung automatisch. Sie können Auflagen unterbrechen und Verformung an Enden oder schmalen Stegen konzentrieren. Alle Stufen bis zum Abtrennen prüfen.[4] Die Bezeichnung beschreibt ein Merkmal, keine genormte Bandklasse.
Stationen zur Beherrschung von Last und Teilebewegung anordnen
Jede Station soll arbeiten, ohne spätere Anforderungen zu beeinträchtigen. Eine Folge kann Pilotlöcher setzen, Innenmerkmale lochen, Vorformen, weitere Biegungen oder Züge ausführen, Geometrie nachprägen und das Teil abtrennen. Die richtige Reihenfolge folgt Geometrie und Werkstoffverhalten, nicht einem allgemeinen Prozessbild.
Werkzeugbauer verteilen Arbeit, um Bandfestigkeit und Stempelzugang zu erhalten und Lastspitzen zu vermeiden. Weil Formen nahe Merkmale verschieben kann, entstehen manche Löcher nach großer Bewegung, andere früh zur Positionierung. Leichte Stationen können Erholung, Sensorik oder Korrekturen ermöglichen. Prüfen Sie, welche Schritte kritische Maße erzeugen und wie sie nach dem Formen gemessen werden.
Material-, Pressen- und Vorschubannahmen abstimmen
Güte, Zustand, Dicke und Coilbeschaffenheit beeinflussen Schnittkraft, Rückfederung, Formgrenzen, Schmierung und Verschleiß. Geben Sie zulässige Materialspezifikation und Substitutionsregeln statt nur einer Werkstofffamilie an. Wenn Leitfähigkeit, Optik, Härte, Beschichtbarkeit oder Korrosion funktional sind, gehören sie in Zeichnung und Einkaufsspezifikation.
Die Route hängt auch von Presskraft, Tischgröße, Einbauhöhe, Hubzahl, Vorschub und Coilhandling ab. Fordern Sie Bestätigung der Werkzeug-Pressen-Kompatibilität. Nennen Sie anschließendes Waschen, Entgraten, Beschichten oder Wärmebehandeln, weil die Handhabung Oberflächen und Geometrie schützen muss.
Realistische Volumenannahmen für die Werkzeugentscheidung nutzen
Ein Folgeverbundwerkzeug ist ein Produktionsmittel; daher benötigt das Angebot mehr als die erste Bestellmenge. Geben Sie Jahresbedarf, typische Abrufmenge, Spitzenbedarf, Programmdauer und Prognoseunsicherheit an. So kann der Lieferant Bauart, Verschleißteile, Automation, Prüfhäufigkeit und Wartung passend statt über- oder unterdimensioniert wählen.
Vergleichen Sie Angebote anhand der Gesamtannahmen. Klären Sie Werkzeugumfang, Ersatz- und Verschleißteile, Eigentum, Lagerung und Wartungsnachweise. Der Teilepreis sollte Volumen- und Materialbasis nennen. Bei schwankendem Bedarf machen mehrere Jahresstaffeln Auswirkungen von Materialeinkauf, Rüstung und Ausbringung sichtbar.
Werkzeugbau und Versuche als kontrollierte Lernschleifen planen
Werkzeugfertigstellung ist nicht Serienfreigabe. Frühe Versuche prüfen Bandvorschub, Piloteingriff, Stationstiming, Teileauswurf, Umformverhalten und Fertigteilzustand. Der Lieferant kann Schneidspalte, Formen, Unterlagen, Druck, Schmierung oder Vorschub anhand der Ergebnisse anpassen. Vereinbaren Sie Musterzahl und Messumfang je relevantem Versuch.
Nutzen Sie nummerierte Versuche und Zeichnungsrevisionen für Rückverfolgbarkeit. Der Bericht sollte Werkzeug, Material, relevante Pressbedingungen, Messungen, Fehler, Korrekturen und offene Punkte nennen. Serienfreigabe erst, wenn vereinbarte Muster, Maßbericht, Materialnachweis und Oberflächen- oder Montageprüfungen den Plan erfüllen.
Produktionskontrollen und Werkzeugwartung vor Serienstart festlegen
Ein fähiges Versuchsteil beweist noch keinen stabilen Wiederholprozess. Legen Sie Prüfmerkmale bei Rüstung, im Lauf und am Ende fest. Sensoren können Vorschub, Teileauswurf, Fehlvorschub oder Werkzeugzustände überwachen; Maß- und Sichtprüfungen bestätigen das Ergebnis. Der Prüfplan soll reale Risiken statt jedes Maß gleich behandeln.
Wartung umfasst Reinigung, Schmierung, Schärfen, Verschleißteiltausch und Prüfung nach Werkzeugarbeit. Fragen Sie nach Zähler- und Wartungsaufzeichnung und der Freigabe reparierter Werkzeuge. Bei Käufereigentum sind Lagerung, Konservierung, Aktenzugang, Transfer und Ausmusterung vor Bestellung festzulegen.
Eine RFQ erstellen, mit der Engineering die echte Route kalkuliert
Senden Sie kontrollierte 2D- und 3D-Dateien, Material und Dicke, kritische Maße, Grat- und Sichtanforderungen, Oberfläche, Jahresvolumen, Abrufmenge und Programmlaufzeit. Ergänzen Sie Gegenstücke, Montage, Verpackung, Qualitätsnachweise und Zielort, wenn sie Fertigung oder Logistik beeinflussen. Markieren Sie DFM-offene Annahmen.
Fordern Sie Prozessroute, Werkzeugumfang, Versuchsplan, Musterlieferungen, Preisbasis, Meilensteine und Ausschlüsse. Ein gutes Angebot legt Engineering-Annahmen offen, schafft Vergleichbarkeit und senkt das Risiko, dass ein niedriger Preis auf fehlenden Schritten, unvollständiger Prüfung oder ungeeignetem Werkzeug beruht.
| Entscheidungsfeld | Bereitzustellende oder anzufordernde Angabe | Warum wichtig |
|---|---|---|
| Teilefunktion | Bezüge, kritische Merkmale, Gegenstückkontext, Gratseite und Sichtflächen | Schützt die Anforderungen hinter Streifen- und Stationsentscheidungen |
| Material | Güte, Zustand, Dicke, Coilbeschaffenheit und Freigabesubstitute | Beeinflusst Umformung, Kraft, Rückfederung und Verschleiß |
| Streifenbild | Vorschubrichtung, Teilung, Breite, Träger, Piloten und Abtrennung | Verbindet Materialausnutzung mit Vorschub und Stützung |
| Stationsplan | Lochen, Formen, Nachprägen, Sensorik und Abtrennfolge | Zeigt Erzeugung und Schutz kritischer Geometrie |
| Bedarf | Jahresbedarf, Abrufgröße, Spitzenbedarf und Programmdauer | Legt Werkzeugbau und Preisbasis fest |
| Versuche | Versuchsstufen, Musterzahlen, Maßberichte und Freigabeverantwortlicher | Schafft kontrollierten Weg vom Werkzeugbau zur Freigabe |
| Produktionskontrolle | Rüst-, Inprozessprüfungen, Sensoren und Wartungsnachweise | Unterstützt Wiederholbarkeit nach dem Versuch |
| Kaufmännischer Umfang | Eigentum, Ersatzteile, Lagerung, Wartung, Ausschlüsse und Meilensteine | Verhindert Vergleich unterschiedlicher Annahmen |
- MISUMI — Pilot, material and guide relationships
- MISUMI — Bridge and carrier
- Cimatron 2026 — Strip Web
- AutoForm Engineering — EP 3654225 B1
- Dylan Budnick (2022) — A Methodology for Data-Informed Process Control in Progressive Die Sheet Metal Forming
- Komacut — Design Tips for Stamping Parts with Progressive Dies
- MISUMI — Method for Connecting Blanks
- 《金属板材成形》2024年第10期 — 冲压术语:冲压工艺篇
- Hexagon — FormingSuite Professional 2021.1 Quick Start Guide
- MISUMI — Structure of Drawing Dies: Redrawing Die 1 / 2 (#039–040)