Metallstanzwerkzeuge und Werkzeugbau
HARVLAND entwickelt Stanzwerkzeuge ausgehend von den Anforderungen des Metallteils: Prozessplanung, Werkzeugkonstruktion, Bauteilfertigung, Montage und Korrekturen in der Erprobung. Bestätigte Zeichnungen und Musteranforderungen führen den Ablauf bis zur Produktionsfreigabe.
Die Teilezeichnung in einen funktionsfähigen Werkzeugaufbau umsetzen
Am Anfang stehen die für das Teil erforderlichen Bearbeitungsschritte. Geometrie, Werkstoff und Produktionsmenge bestimmen Werkzeugart, Arbeitsfolge und Positionierung.
- Schneiden, Biegen und Tiefziehen anhand der Teileanforderungen prüfen.
- Stempel, Matrizen, Abstützung, Führung und Abstreifer als zusammenwirkende Baugruppe auslegen.
- Zugang für Montage, Einstellung und Austausch von Verschleißteilen vorsehen.
Die formgebenden Bauteile fertigen und einpassen
Platten, Arbeitseinsätze und Positionierelemente werden nach dem bestätigten Entwurf gefertigt und montiert. Passungen und aufeinander abgestimmte Bewegungen werden vor den Pressversuchen geprüft.
- Arbeitsabstände, Ausrichtung und Abstützung an den relevanten Stellen prüfen.
- Öffnen, Schließen, Abstreifen und den Schrottabtransport kontrollieren.
- Änderungen dokumentieren, die Einrichtung oder Wartung beeinflussen.
Gestanzte Muster als Grundlage für Werkzeugkorrekturen nutzen
Versuche zeigen das Materialverhalten im montierten Werkzeug. Gemessene Teile geben Hinweise auf Korrekturen an Maßen, Rückfederung, Graten und Oberflächenspuren.
- Muster mit Zeichnungsstand und vereinbarten Prüfpunkten vergleichen.
- Abweichungen, Werkzeugänderungen und erneute Musterprüfungen dokumentieren.
- Versuchsrunden und Mustermengen für das Projekt planen.
Muster freigeben und den Werkzeugeinsatz festlegen
Musterfreigabe, Pilotfertigung und Werkzeugübergabe dienen unterschiedlichen Zwecken. Die zutreffenden Freigabeschritte und zugehörigen Nachweise werden projektbezogen vereinbart.
- Maß-, Sicht- und Passungsprüfungen vor der Freigabe abstimmen.
- Eigentum, Lagerung, Wartung und Reparaturverantwortung festlegen.
- Bei Werkzeugübergabe Pressenkompatibilität sowie enthaltene Zeichnungen, Ersatzteile und Unterlagen vereinbaren.
Zeichnungen des Folgeverbundwerkzeugs
Sehen Sie sich die Zeichnung des Folgeverbundwerkzeugs für einen Haltewinkel an. Vergrößern Sie die Ansichten, um die konstruktiven Details zu betrachten.
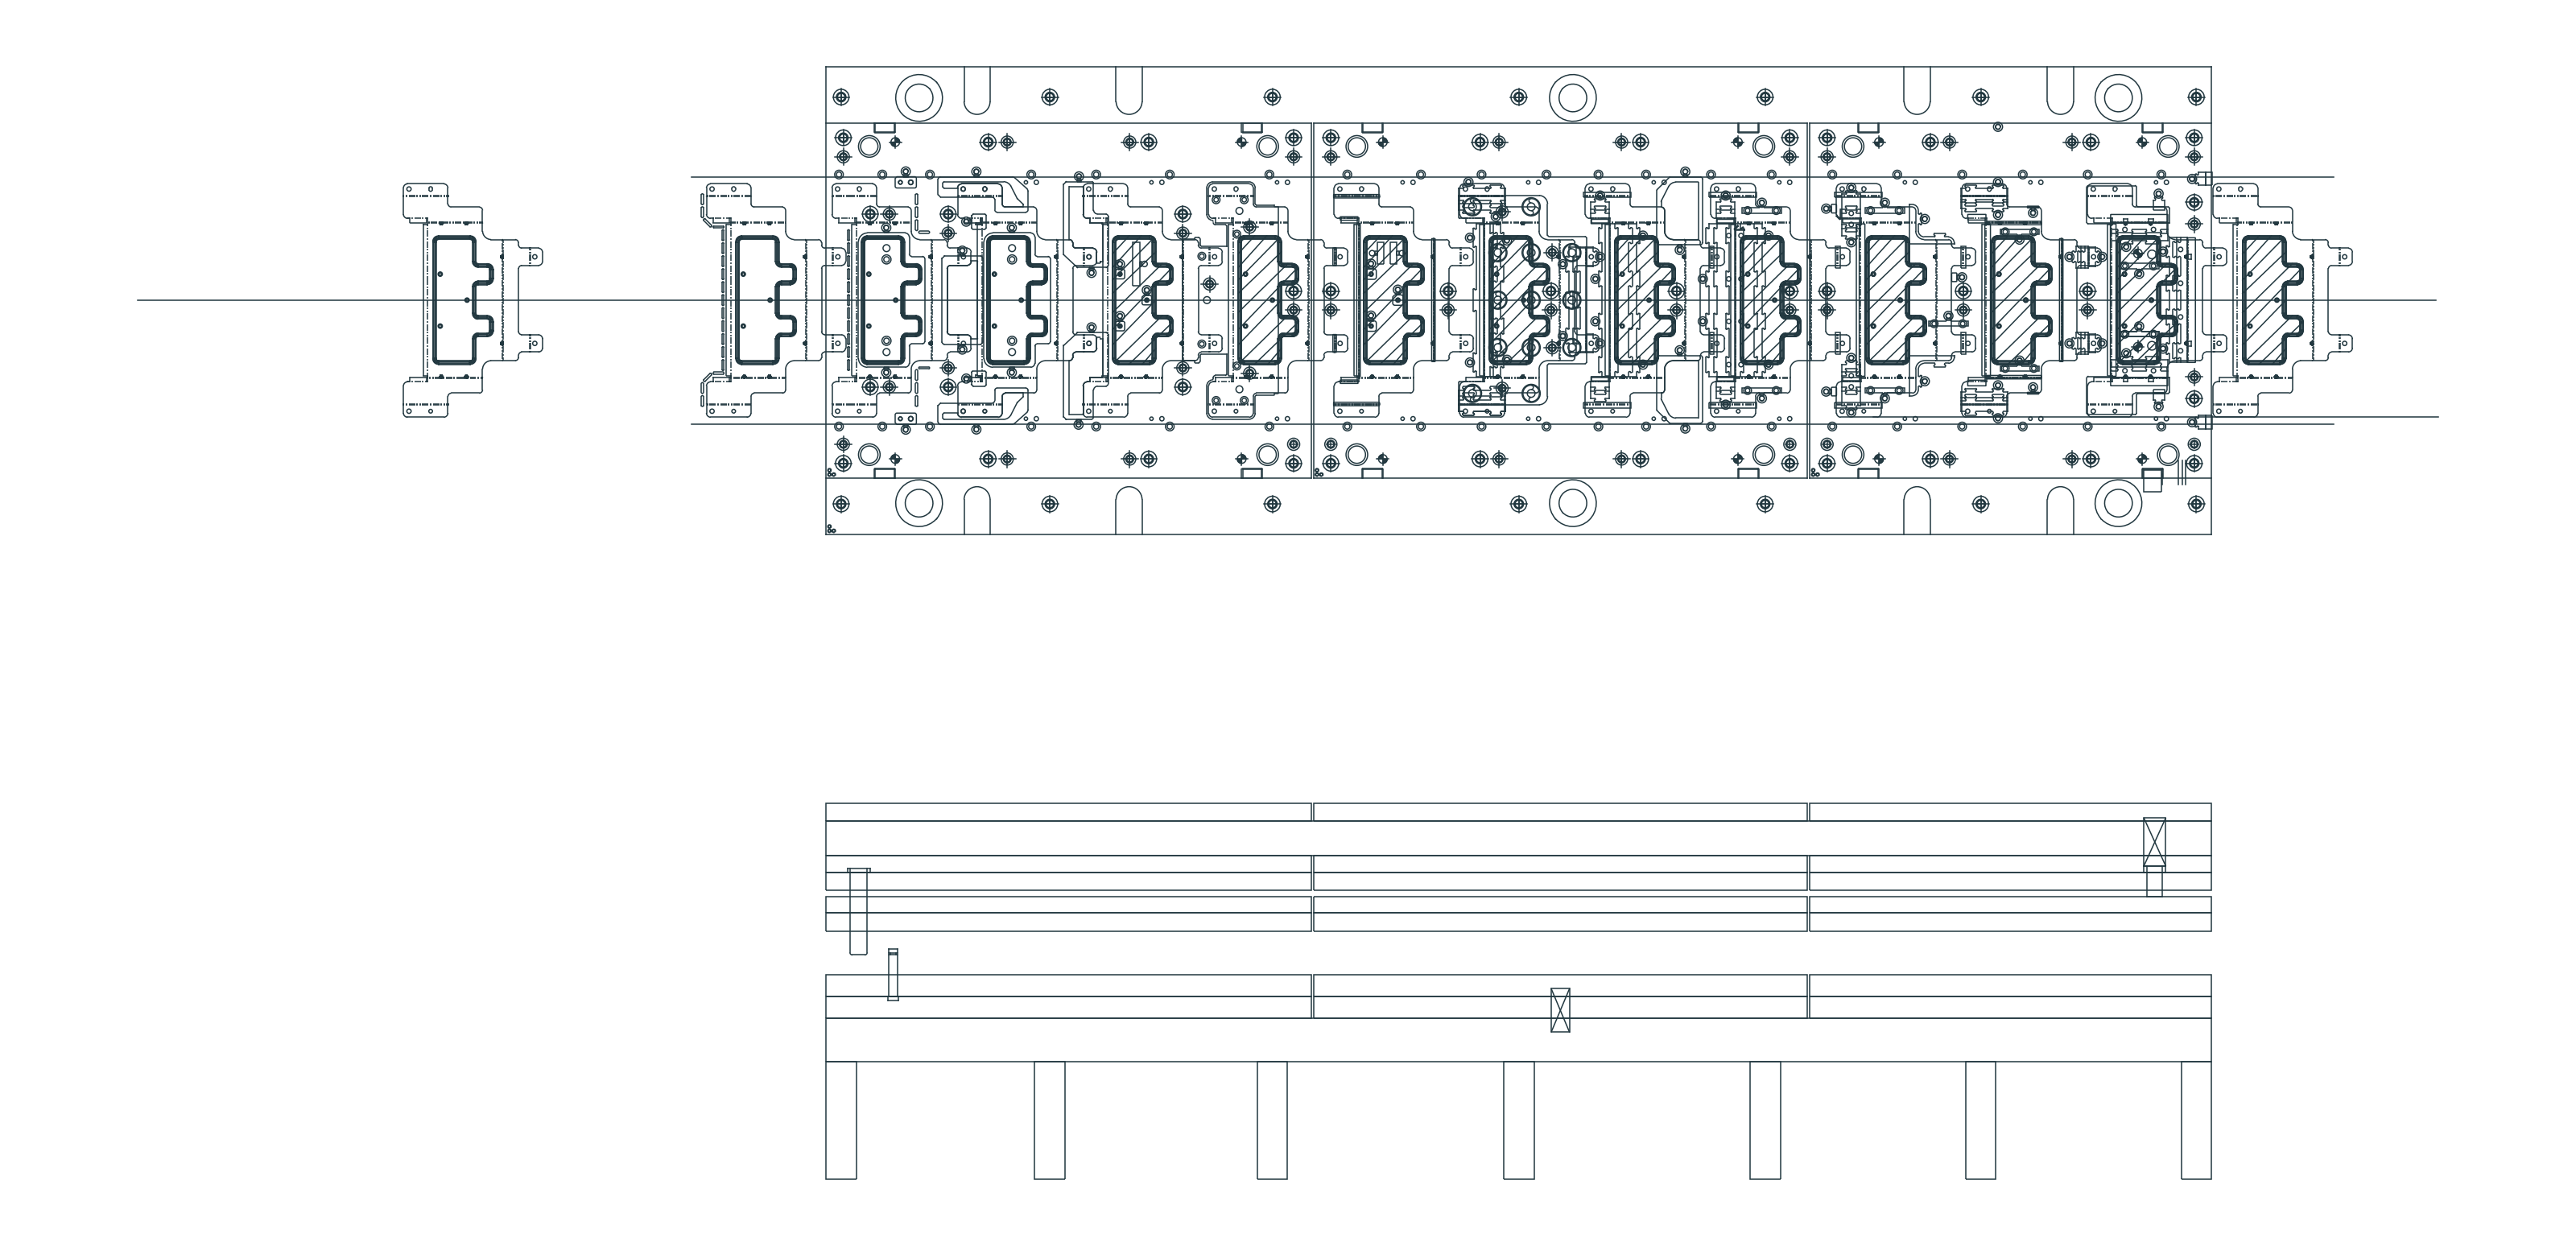
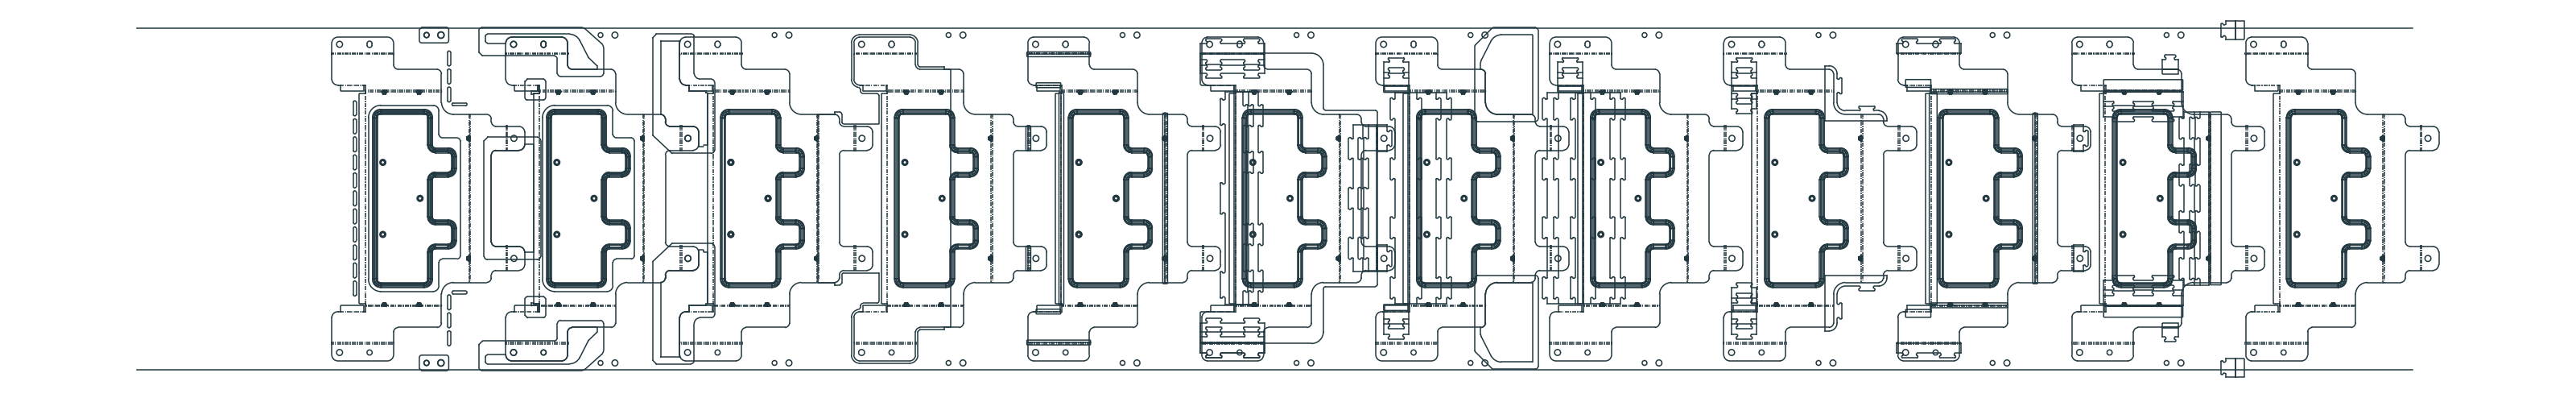
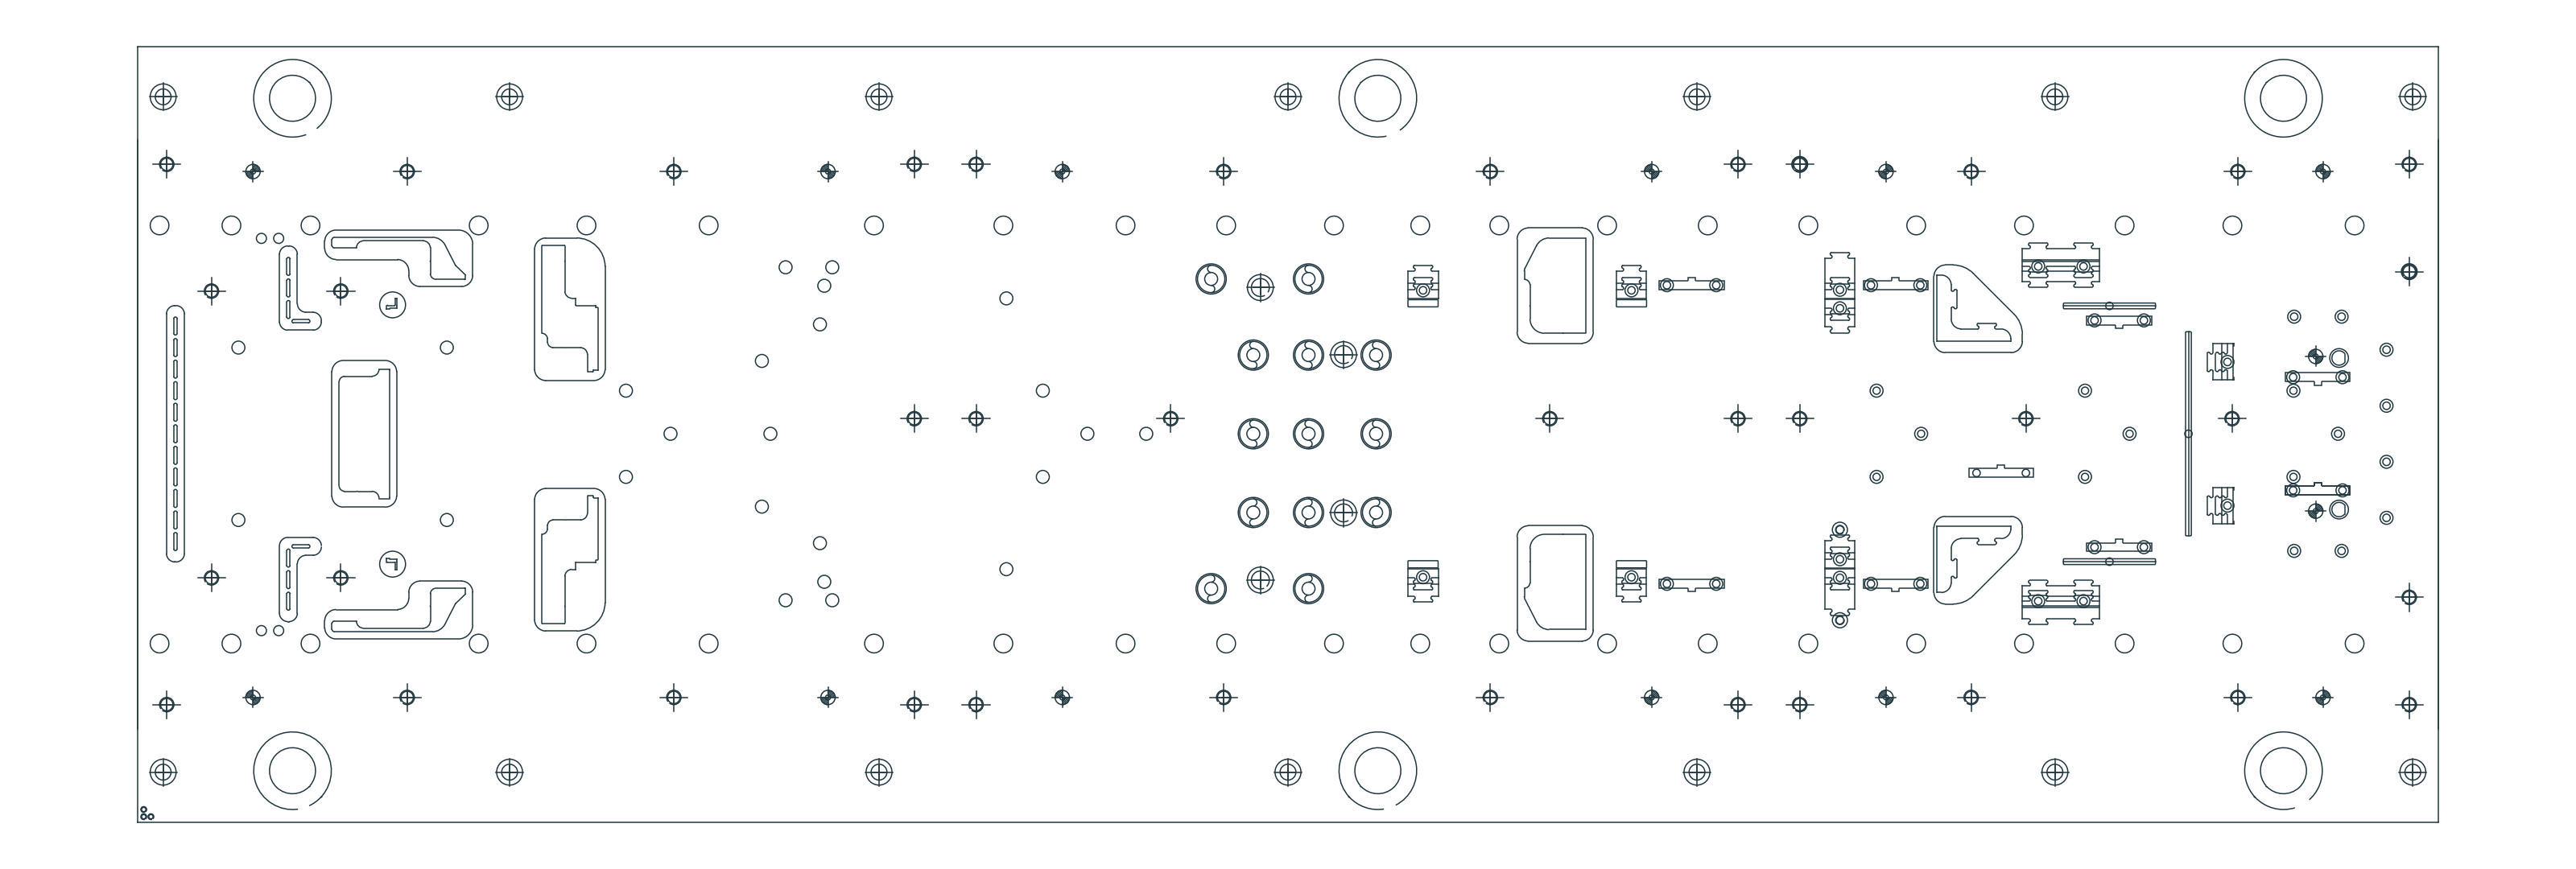
Diese Vorschauen zeigen den Werkzeugaufbau. Maße und Fertigungsanforderungen richten sich nach den bestätigten Zeichnungen.
Teile- und Werkzeuganforderungen gemeinsam übermitteln
Das Angebot hängt vom Teil, vom geplanten Werkzeugeinsatz und von der Validierung ab. Geben Sie an, ob das Werkzeug hier zur Teilefertigung dient oder separat übergeben werden soll.
- Teilezeichnung, Werkstoff, Dicke, kritische Merkmale und Produktionsmenge.
- Musterstufen, Prüfberichte und gegebenenfalls Anforderungen der aufnehmenden Presse.
- Terminbedarf, Eigentum sowie vereinbarter Liefer- und Betreuungsumfang.
Häufige Fragen von Einkäufern
Haben Sie eine Frage zu Ihrem Bauteil? Hinterlassen Sie Ihre Frage und eine E-Mail-Adresse für die Antwort.
Wann ist ein Stanzwerkzeug erforderlich?
Ein Werkzeug ist in der Regel erforderlich, wenn ein kundenspezifisches Metallteil eine wiederholbare Produktion, geformte Merkmale, enge Passung oder die Effizienz des Folgeverbundstanzens benötigt. Die genaue Werkzeugart hängt von Geometrie und Menge ab.
Was passiert bei den Werkzeugerprobungen T0, T1 und T2?
Die Erprobungsstufen erzeugen Musterteile, vermessen Maße, prüfen Grat und Umformqualität und führen die Korrekturen zurück in das Werkzeug, bis das Teil freigabereif ist.
Was beeinflusst Kosten und Lieferzeit eines Stanzwerkzeugs?
Teilegeometrie, Materialstärke, Umformtiefe, Toleranz, Jahresmenge, Aussehensanforderungen und Prüfniveau können Werkzeugkomplexität, Kosten und Termin beeinflussen.
Wie werden Werkzeugeigentum und Wartung vereinbart?
Eigentum, Lagerort, Wartungsumfang, Reparaturfreigabe und gegebenenfalls Übergabe im Projekt vereinbaren. Ein Teileangebot allein definiert weder separate Werkzeuglieferung noch eine Standzeitgarantie.
Ihre Frage wurde gespeichert
Vielen Dank. Wir antworten an die angegebene E-Mail-Adresse. Bitte senden Sie die Frage nicht erneut.
Fragenummer:
Werkzeugumfang vor Bestellung prüfen
Senden Sie Zeichnungsstand, Material, Dicke, Mengen und Abnahmepunkte. Listen Sie Muster, Berichte sowie Lager- oder Übergabebedingungen zur Bestätigung im Angebot auf.