从调漆、雾化和流平,到闪干、固化与真实零件验收。
湿漆先明确材料与成膜方式
“湿漆”通常指以液体状态施涂的涂料;金属加工语境中的“喷油”也常指液体喷漆。它可以是溶剂型或水性,可以单组分使用,也可以按要求混合双组分,还可能需要空气干燥、加热或其他固化方式。施工时是液体,不说明最终树脂、耐候性、硬度或膜厚。[1][2]
这些名称描述不同维度。水性与溶剂型主要区分载体;单组分与双组分主要区分使用前是否需要混合反应组分;普通喷涂与静电喷涂描述施涂方式。不能把它们当成互斥的几种工艺。
| 要确认的维度 | 它主要说明什么 | 对工艺判断的影响 |
|---|---|---|
| 水性或溶剂型 | 涂料的液体载体及配套稀释条件 | 挥发、湿度、通风和清洗要求不同;水性不等于没有有机组分 |
| 单组分或双组分 | 是否需要在使用前混合指定组分 | 双组分须核对配比、混合与可用时间;单组分也可能需要化学交联 |
| 空气干燥、烘烤或其他固化 | 怎样形成可投入使用的涂膜 | 不能只以“摸起来干了”判断性能已经发展完成 |
| 普通或静电液体喷涂 | 怎样把雾滴送到工件 | 接地、喷枪及涂料适配影响沉积;不替代正确成膜 |
开始制订工艺单时,应取得实际产品的技术数据表(TDS),写明底漆、面漆、固化剂和稀释剂的具体组合。尤其要确认配比按质量还是体积计量,允许的施工方法,以及每层的干膜与重涂要求。颜色相同,不能证明这些条件相同。
如需比较普通和静电液体喷涂,可先阅读喷漆与静电喷涂选型指南。下文着重解释选定液体漆以后,怎样控制成膜和处理缺陷。
一件零件要经过哪些控制环节
最终的缺陷可能来自前面的工序,因此检查不应只围绕喷枪。建议把下面的过程记录与材料批次、挂具位置和时间关联,便于发现异常后追到具体环节。
| 环节 | 需要控制什么 | 有用的过程记录 |
|---|---|---|
| 基材与前处理 | 清除实际带入的油污、氧化物和残留;处理应与基材和涂层配套 | 基材状态、清洗与处理批次、漂洗和干燥情况、焊缝与切边状态 |
| 配漆与供漆 | 产品组合、组分计量、混合、过滤及使用时间 | 型号、批号、实际配比、计量依据、混合时刻、漆温和允许稀释量 |
| 喷房与工件状态 | 温湿度、通风、污染来源及工件表面状态 | 环境与表面温度、湿度、必要的露点核对、压缩空气与过滤维护记录 |
| 雾化与路径 | 稳定的喷幅、供漆及与几何相适应的运动 | 喷嘴、压力测量位置、供漆状态、试喷、枪距与轨迹;静电工艺另记接地 |
| 湿膜与层间施工 | 各位置的施涂量,以及下一道开始前的状态 | 湿膜抽测位置、施涂次数、时间间隔、实际闪干与重涂条件 |
| 干燥与固化 | 按该产品要求完成挥发、成膜与反应 | 通风和干燥条件;烘烤体系记录实际工件温度过程及装载变化 |
| 检验、搬运与包装 | 成膜后的质量及后续新增损伤 | 干膜、外观和功能结果,以及冷却、搬运、装配与包装阶段的检查 |
清洁、润湿与附着有直接关系,但表面看着干净不代表没有影响涂装的残留。[4][10] 金属外壳上的防锈油、手印和折边夹带物应按实际污染来处理。凹槽里的水或清洗液也应在施工前得到确认,不能用大平面已经干燥来代替。
配漆时,应把几个时间分别记录:需要时的混合后熟化时间、混合漆可使用的时间、两道涂层之间的闪干或重涂时间,以及投入装配或使用前的固化时间。具体定义以产品文件为准。双组分混合漆即使尚能流动,也不宜仅凭手感认定仍在规定可用时间内;是否允许再次稀释,同样须按产品要求判断。
喷房通风同时影响挥发和职业暴露控制。溶剂型和含反应性组分的体系应按对应安全数据表、设备要求及现场规定处理;水性名称不能替代这些要求。为了减少过喷而随意降低通风,也会改变成膜条件。[1][2]
雾化、流平与抗流挂为什么相互牵制
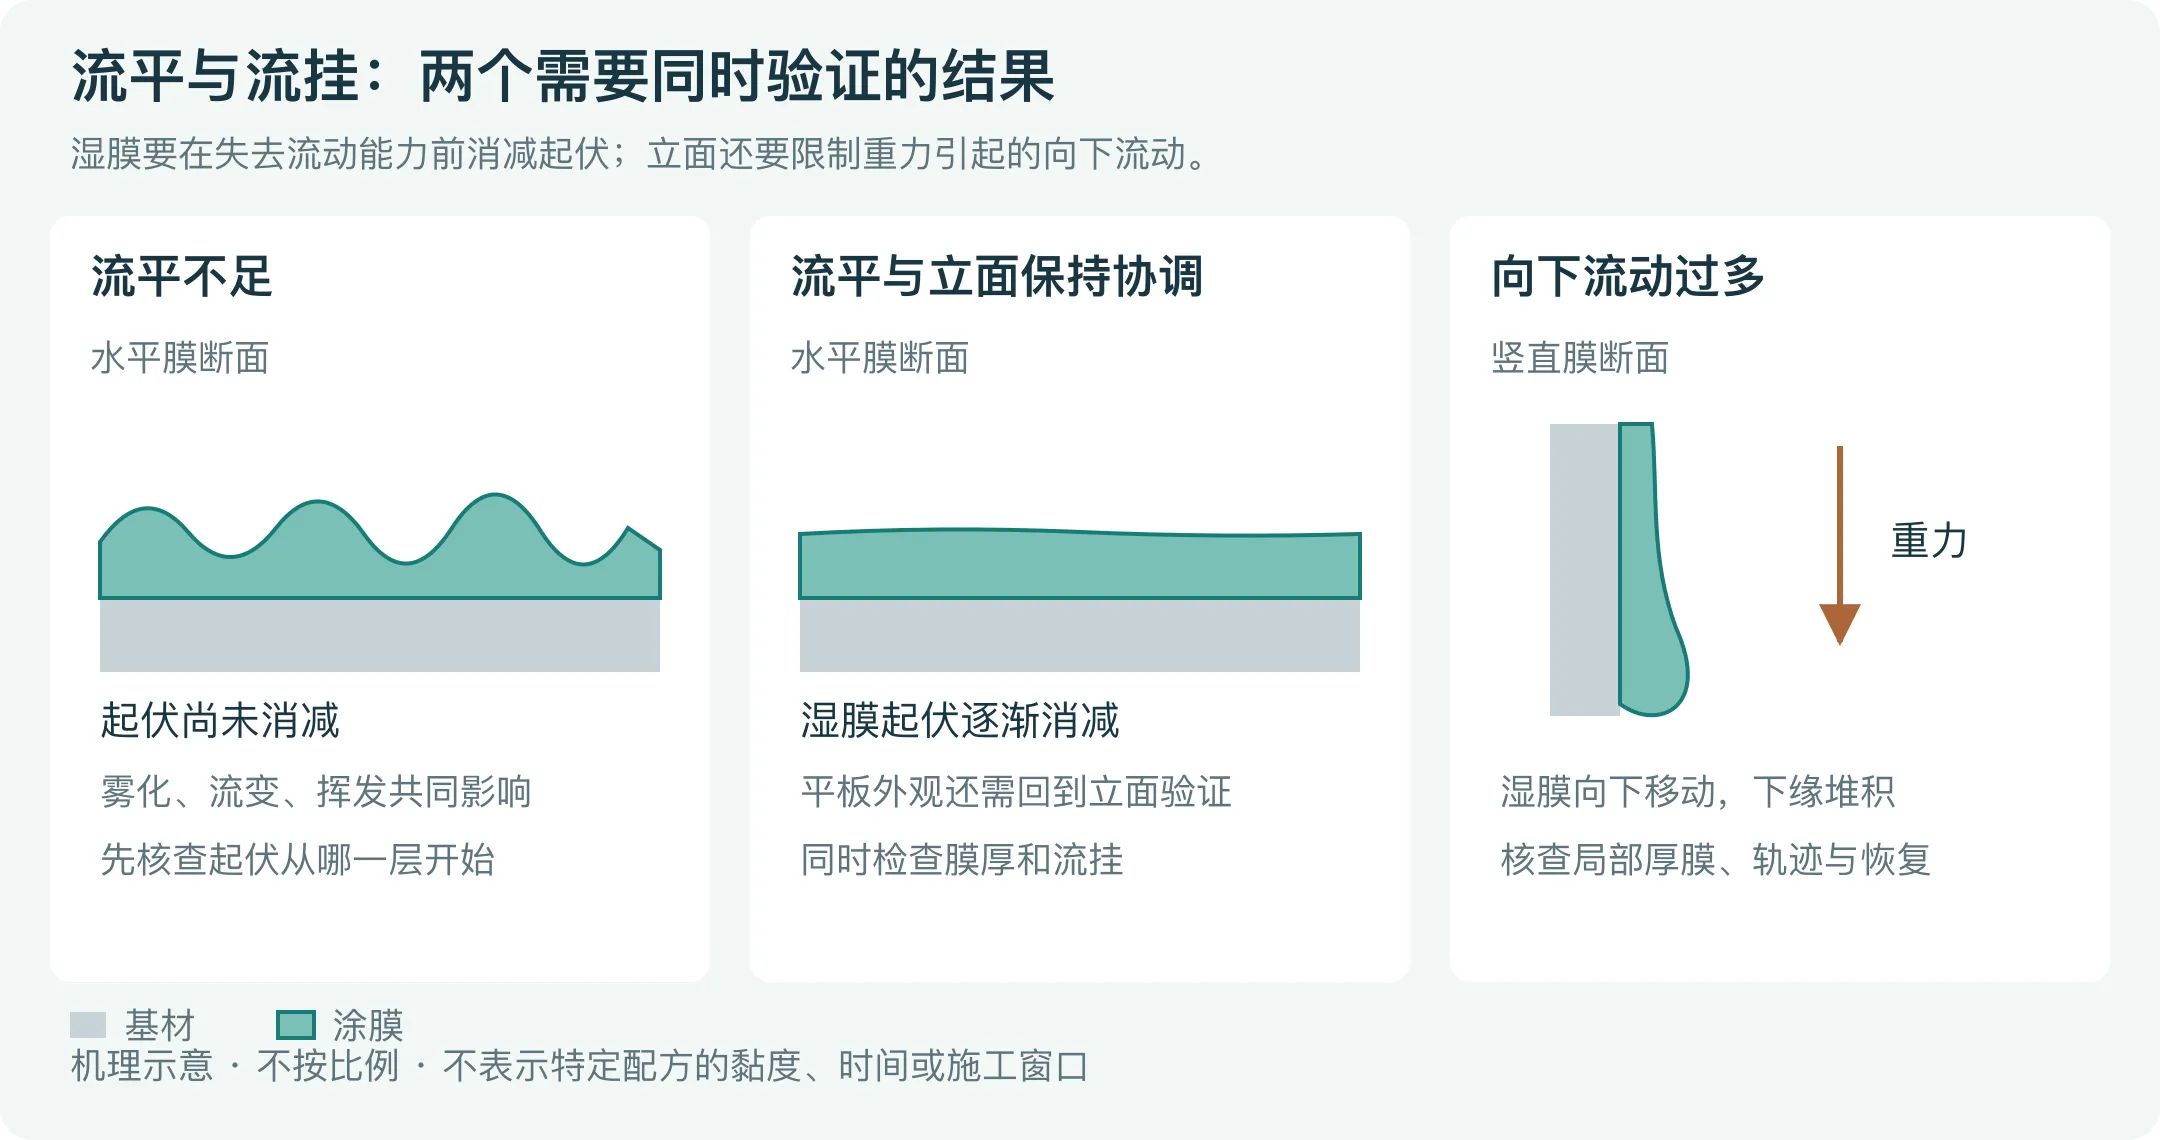
雾化把液体分散成雾滴,流平则让落到表面上的湿膜逐渐变得平整。雾滴刚落下形成的起伏,需要在涂膜失去流动能力之前得到足够消减;挥发、温度、树脂反应和流变都会改变这个时间过程。[1][2][5]
降低黏度可能帮助雾化与流平,也可能让立面更容易流挂。 黏度较低的液体更容易移动,但重力也会带动湿膜向下流。施涂过厚时,即使原本合适的涂料也可能在立面、孔边和折边堆积。[1]
一种涂料在静置、搅拌、喷出和沉积以后,经历的剪切条件并不一样。剪切变稀表示黏度随剪切条件改变;触变还涉及停止剪切以后结构恢复的时间。两种涂料即使在一次常规黏度测试中得到相似读数,喷后的流平与抗流挂仍可能不同。[5]
因此,黏度杯适合在规定杯型、漆温和操作方法下监控同一体系的变化,不能把一项“流出秒数”当成全部喷涂性能。出现立面流挂而平板正常时,应把湿膜量、几何、挂放方向与沉积后的流动一起查,再决定是否需要由涂料供应商调整流变。[1][5]
橘皮也不只是“漆太稠”。雾化造成的初始起伏、挥发速度、表面张力差异和底层起伏都可能参与形成外观纹理。[1][4] 先确认缺陷在哪一层开始、换枪路后是否变化,以及喷完到失去流动期间的环境,才能让后续调整有明确目的。
用湿膜预控干膜,同时保留计算条件
湿膜厚度(WFT)用于施工时及时检查施涂量;干膜厚度(DFT)用于成膜后核对最终要求。两者有联系,但不能互相替代。湿膜梳的读数是近似值,测量会接触并扰动湿漆;应在适合的部位及时测量,记录位置与方法。[7]
在简化的体积关系下,可用以下方式估算:干膜厚度 ≈ 湿膜厚度 × 施工状态的体积固体份。这里的体积固体份要考虑允许的稀释,不能使用质量固含量,也不能随意把未配漆产品的数据代入已经混合、稀释的涂料。[7]
计算示例。 假设某款已按规定混合的涂料,体积固体份为50%,希望得到60 μm干膜;忽略其他体积变化,未额外稀释时的湿膜估算为60 ÷ 0.50=120 μm。
再假设这1.000 L混合漆允许额外加入0.100 L不含固体的配套稀释剂,并假定体积近似可加。固体体积仍为0.500 L,施工体积固体份变成0.500 ÷ 1.100≈45.45%;得到相同60 μm干膜的湿膜估算为60 ÷(0.500 ÷ 1.100)=132 μm。
上述数字只解释稀释怎样影响估算,不是施工配方或膜厚建议。产品规定、体积固体份的测定条件和实际干膜结果仍须核对。部分哑光涂料的实际干膜会偏离简单估算;湿膜测量也不能反推或验证涂料固含量。[7]
湿膜量不能用来计算实际上漆利用率,因为过喷、转移和设备残留都没有被它计入。[7] 也不能用“喷了几遍”替代膜厚记录:同样遍数可能因轨迹、供漆和局部重叠产生不同分布。
最终测干膜时,应按基材与测量对象选择仪器,核对校准、验证与调整。单点读数不能代表整件;边缘、弯曲、粗糙或小面积部位还应核对仪器适用性。多层体系应说明测的是累计厚度,还是以适用方式取得的单层结果。[8]
闪干、表干与固化要分别判断
闪干通常是在下一道施工或进入后续固化前,让涂膜按体系要求挥发并发展到合适状态。表面不粘手是一个观察,充分成膜和达到规定固化状态则是另一个问题。[2][11]
水性分散涂料不只是“水蒸发掉就完成了”
对以聚合物粒子分散在水中的涂料,理想化成膜包含水分挥发、粒子靠拢和变形、聚合物链跨越粒子边界相互扩散。实际涂膜不同位置可能同时处于不同阶段;双组分水性体系还需考虑化学反应。[2]
温度、湿度和气流会改变挥发与粒子结合的过程。湿度高可能拖慢水分移除,过强气流或过快表面干燥则可能造成不均匀成膜,甚至使内部挥发更困难。涉及最低成膜温度的产品,应核对该配方的要求;不能把某一种乳液的温度直接套到所有水性漆。[2]
烘烤不能跳过产品要求的挥发过程
如果湿膜过厚、闪干不足,或升温使表面过早形成阻挡层,内部仍有水或溶剂需要排出,就可能产生小孔、爆泡或其他缺陷。[2][3] 调查这种问题时,既要看闪干,也要看进炉前湿膜量和实际升温,而不是只延长最终烘烤时间。
一项钢板研究比较了指定双组分水性底漆、中间漆与聚氨酯面漆体系的自然干燥和催化红外干燥。试样使用螺旋涂布器施工,材料与前处理受控;研究同时观察到干燥路线对表面形貌的影响。[3] 这一结果提示:节拍、外观和保护性能应分别验证,不能据此认定任意喷涂零件都能直接改成快速红外干燥。
当产品按工件温度规定烘烤条件时,应核对实际工件温度过程。厚件、薄件、挂放位置和装载量不同,升温也可能不同。若是空气固化体系,则应按该产品规定的环境和时间核对,而不是套用烘烤体系的温度。
适用的溶剂擦拭可辅助判断化学固化涂层的耐溶剂性,但某种耐溶剂水平本身不能证明完全固化;测试用溶剂、双向擦拭次数与判据也不是所有涂料共用的固定值。[11]
先按形貌和出现阶段整理缺陷
下表是调查起点,列出的都是需要验证的可能原因。先记录现象、阶段和分布,再查对应环节;不要把缺陷名直接填写成已经查明的原因。[1][2][4][6]
| 现象 | 怎样描述更有用 | 可能涉及的过程 | 优先核查与验证 |
|---|---|---|---|
| 橘皮、流平差 | 连续起伏;喷后已有,还是干燥后更明显 | 初始雾化、流变、挥发与表面张力差异;底层纹理传递 | 比较喷后与干后的照片、底层外观、湿膜与环境记录;核查喷幅和对应涂料流动 |
| 流挂、垂流 | 向下的条带或下缘堆漆;立面是否更严重 | 局部过厚、湿膜流动与恢复不匹配、挥发过慢 | 在立面和折边对照湿膜、重叠轨迹和挂放方向;不要仅靠增加稀释量调整 |
| 干喷、粗糙漆雾 | 颗粒感、粗糙或失光;邻面及背风处是否集中 | 雾滴落下前挥发过多,过喷再沉积,路径或气流影响 | 核对距离、供漆、雾化、喷涂先后与喷房气流;与硬颗粒尘点分开观察 |
| 缩孔、鱼眼 | 圆形或不规则凹陷,可能中心较薄 | 局部润湿或表面张力差异;基材污染、异种漆雾、颗粒或涂料内部不相容 | 比较洁净对照与实际零件,追查油污、硅类污染、邻线过喷及材料变更 |
| 针孔、小孔 | 小孔数量、孔边形貌,以及第一次出现的工序 | 空气夹带、挥发物排出、局部成膜不完整;不只一个原因 | 观察湿膜中是否已有微泡,对比闪干前后和进炉后;必要时检查断面 |
| 溶剂或水分爆泡 | 干燥、加热后出现破泡坑或小孔 | 内部挥发物受阻,膜厚、闪干与升温不匹配 | 核对局部湿膜、进炉前状态和实际升温;以受控试样分别验证 |
| 尘点、颗粒 | 凸起而非仅凹陷;是否能辨认实体颗粒 | 环境、基材、涂料过滤或供漆污染 | 保存颗粒与未处理件,检查来源和分布;不要直接把所有粗糙归为干喷 |
| 浮色、发花、色差 | 整体偏色还是局部斑驳;随观察角度是否变化 | 颜料分布、搅拌、雾化、湿膜流动;效果颜料取向 | 固定照明与观察角度,比对同批漆、挂装、轨迹和膜厚;先确认底色与遮盖 |
| 起皱、咬底、层间异常 | 下一层施工后,旧层是否溶胀、变形或分开 | 涂层配套、底层状态、重涂窗口或溶剂作用 | 查明每层型号和时间;在同底层上做兼容性与重涂条件对照 |
| 发软、返粘或固化异常 | 到何时仍软;搬运或包装后是否留下压印 | 挥发或成膜不足、组分与反应条件、过厚或使用时间异常 | 核对配漆与环境、膜厚、固化记录和检验时点;不把“再烤一次”当成统一办法 |
金属效果漆的斑驳还可能与片状颜料取向有关。喷涂和湿膜流动会影响这种取向,所以相同颜色编号不一定得到相同的随角外观。[1] 普通实色漆则应先区分遮盖不足、底色差异和真正的颜色变化,不宜把所有色差都叫“浮色”。
看见小孔,先分清三类线索
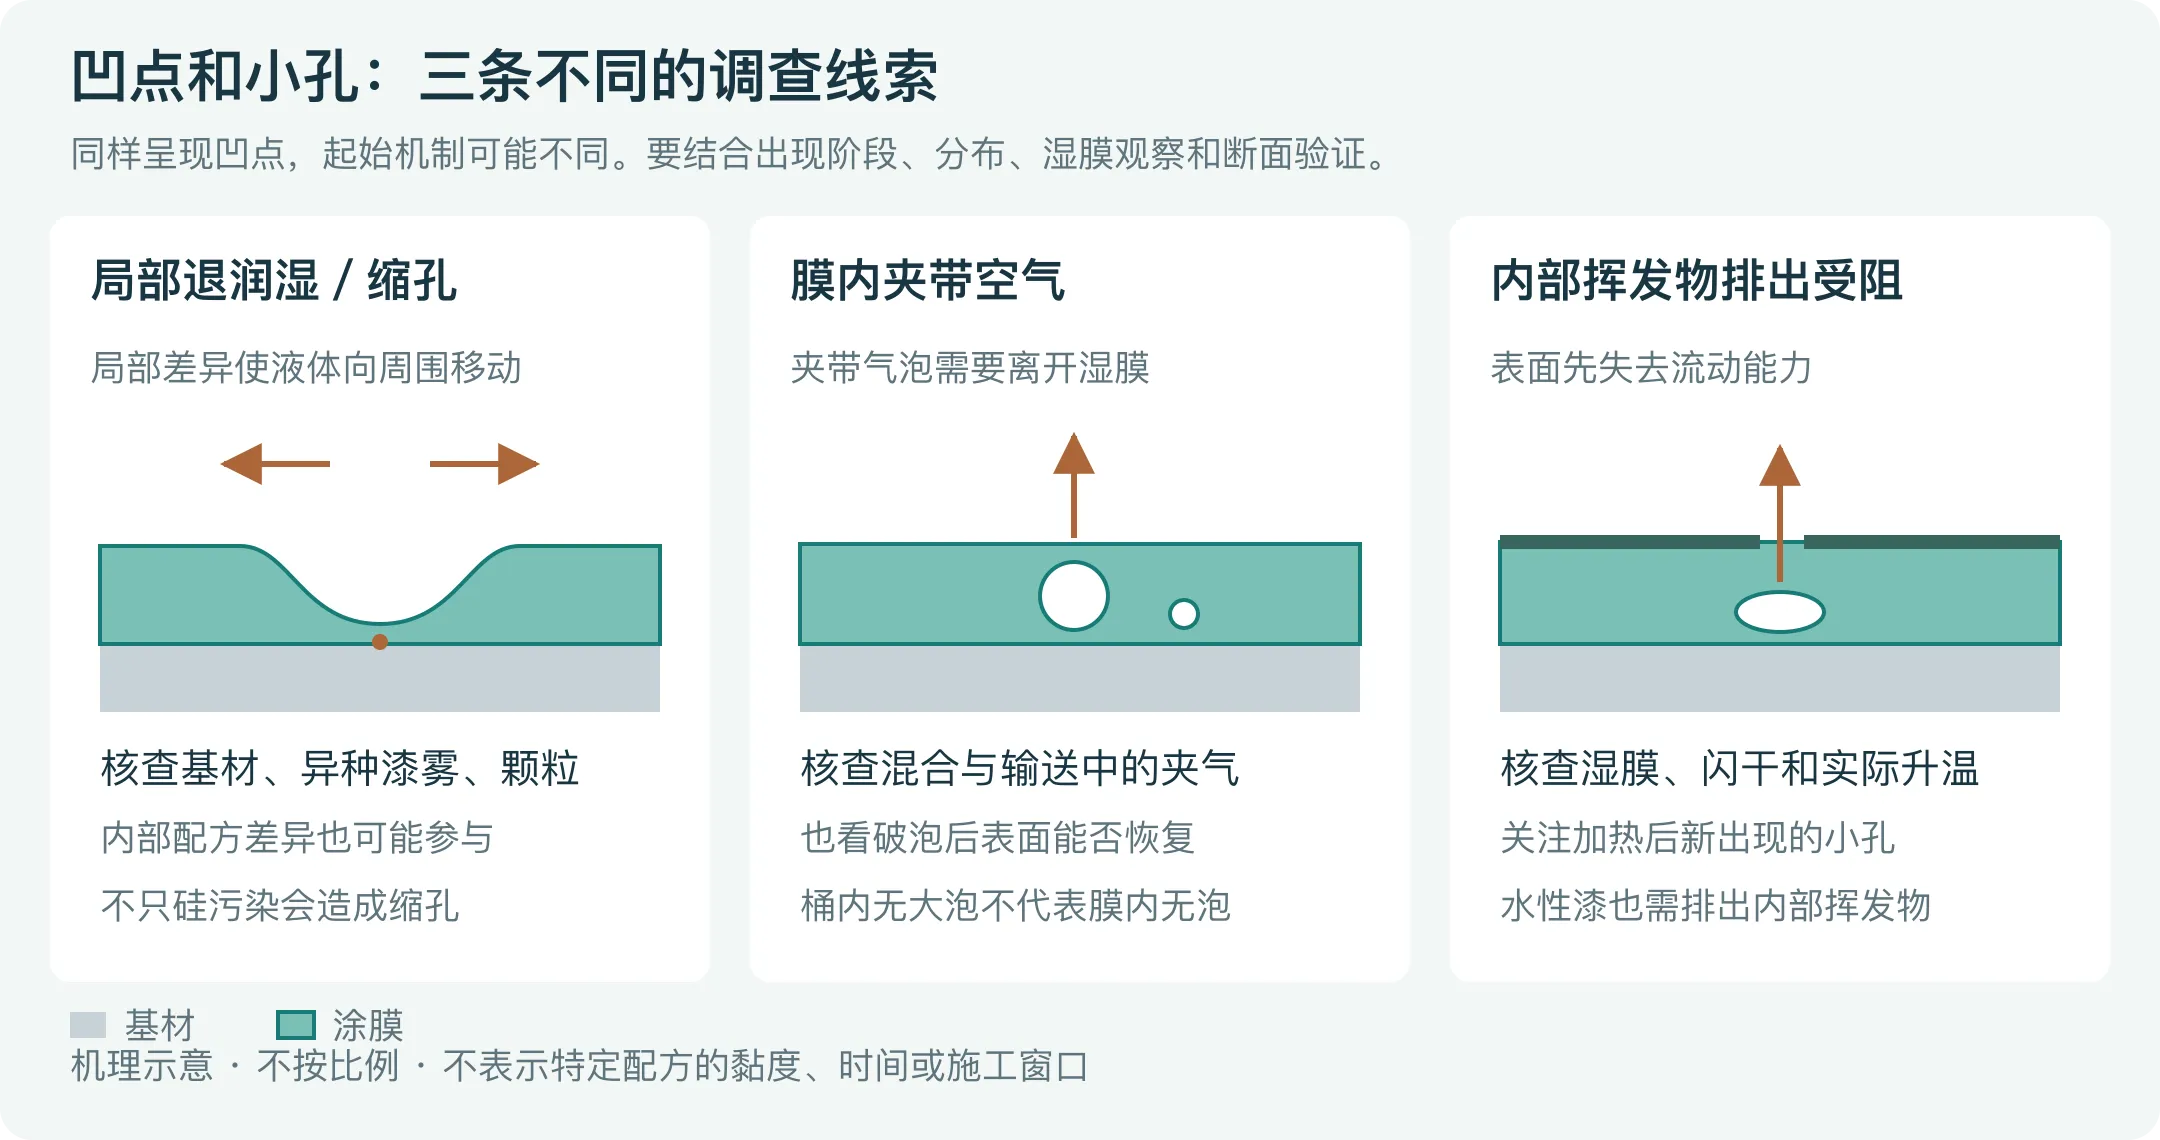
缩孔、夹带空气造成的孔,以及挥发物逃逸留下的孔,最终都可能呈现凹点。它们需要不同的验证方向。单张成品照片通常不足以作出确定归因。
第一类是局部润湿或表面张力差异。 基材上的局部污染,或落入尚能流动湿膜的异种漆雾和颗粒,都可能使液体向周围移动,形成缩孔。[4] 查这类问题时,清洁对照、污染分布和邻近施工比单纯提高烘烤温度更有解释力。硅类物质是可能的污染源之一,不能把所有缩孔都归咎于硅。
第二类是液体中夹带的空气。 气泡可能在混合和输送过程中形成,最终是否留下孔,还取决于它能否离开涂膜以及破泡后表面能否恢复。表面消泡与膜内脱气有不同作用,不能认为桶里没有大泡就证明薄膜里没有微泡。[6]
第三类是挥发物在成膜或加热时逸出。 要看孔是在湿膜时已有,还是闪干、升温以后才出现,并比较厚膜区是否更集中。水性漆也可能存在这类排出受阻的问题,不只溶剂型漆需要检查。[2][3]
添加消泡剂或防缩孔助剂,应由配方适配与对照验证来决定。消泡剂依赖受控的不相容性工作;过度不相容可能带来缩孔、浑浊或光泽变化。添加量、加入方式和实际施工条件都会影响结果,因此“加得越多越好”不是可靠的调整原则。[6] 适当选择的硅类表面助剂也不能与外来硅污染混为一谈;超量或不适合的热处理仍可能影响重涂表现。[4]
用对照试样缩小原因,再回到实际零件
一轮有效试验应回答一个明确问题,并保留原条件作为对照。改变压力、稀释量、膜厚、闪干和烘烤以后外观好了,只能说明新组合有差异,不能指出哪个因素起作用。
| 调查假设 | 对照设计的例子 | 能回答什么 | 仍需排除什么 |
|---|---|---|---|
| 缩孔来自实际基材污染 | 同批涂料、相同施工下,比较按已验证流程处理的对照与实际零件 | 基材路线是否与缺陷关联 | 洁净试板与零件的材质、粗糙度和几何差异 |
| 针孔与厚膜、闪干有关 | 在产品允许范围内分别比较膜厚或闪干,其他条件保持可比 | 缺陷是否随该因素变化 | 原漆夹气、供漆异常和实际升温差异 |
| 流挂集中在轨迹重叠处 | 保持同漆与环境,比较实际湿膜分布及受控轨迹 | 局部施涂量与流挂的关系 | 枪幅不稳、挂放方向和漆温变化 |
| 尘点来自环境而非涂料 | 同一施工时段比较环境见证样、供漆样和实际件,并识别颗粒 | 是否存在可追踪的颗粒来源 | 不同样品经历的暴露时间和检测方法 |
- 保存原始状态。 留下未打磨、未清洗、未补漆的缺陷件和正常件,记录批次、发现工序及缺陷位置。拍摄应包含整体分布和局部细节。
- 按分布寻找共同条件。 是同一涂料批次、同一挂具侧面、换色以后,还是只在厚膜折边出现?同批没有缺陷的零件也要记录。
- 核对工艺记录和产品要求。 先找明显不一致,再形成可验证的假设。未知项应补测,不用操作者印象替代。
- 先做能区分原因的对照。 保持材料、底层、几何和其他关键条件尽量可比,只改变本轮要验证的因素,并记录实际值。
- 在多个独立试样上确认。 保留重复样和正常对照,避免把单件偶然结果当作稳定改善。复杂相互作用可进一步安排有设计的多因素试验。
- 验证真实零件和成品要求。 试板可以比较涂料和工艺,却不能代表深折边、螺纹、热容量和装配接触处。
这些是组织调查的建议,不是已经完成的试验。每次验证应同时看相关副作用:橘皮减轻时有没有新增流挂,消泡后有没有缩孔,节拍缩短后附着与耐溶剂表现有没有变化。[1][3][6][11]
返工应处理缺陷所在的层
返工能否采用打磨、抛光、局部修补、重涂或退除,应由缺陷深度、涂层状态和使用要求共同决定。先确认原膜可以保留,再选择工艺;不能默认面漆盖住缺陷就恢复了下面的保护。
只有局部外观纹理或表面尘点时,可以评估表面修整,但应核对修整以后剩余膜厚、光泽和颜色,避免打穿涂层或改变效果颜料外观。穿透性孔、普遍层间异常和基材污染则需要调查更深的位置,不能只抛亮表面。
重新喷涂之前,应核对旧层状态、产品配套、重涂条件,以及需要的打磨和清洁。助剂变更也要确认后续层间结合;一次防缩孔调整不应把重涂风险留到下道工序。[4]
如果已经出现掉漆,先判断从基材界面、层间还是膜内失效,再决定去除范围。可继续参考金属烤漆掉漆与附着力排查。返工件保留原批次与返工次数,并重新检查相关外观、膜厚、附着和装配;是否允许重复加热还应核对基材和组件的耐受条件。
把验收要求写成可重复的检查
“光滑、没有针孔、附着力好”表达了目标,却没有明确观察条件、抽检位置和判定方法。建议把外观、涂膜与使用功能分开记录,让供应商和检验人员能用同一方式复查。
| 验收对象 | 建议明确的条件 | 结果的边界 |
|---|---|---|
| 外观缺陷 | 外观面等级、照明、距离、角度、观察时间、限度样品与缺陷尺寸或数量判据 | 未规定观察条件的照片不能代替统一验收;微孔与穿透孔应进一步区分 |
| 颜色与效果 | 认可样、底色、成膜状态、仪器与观察条件;效果漆的观察角度 | 同一颜色编号不是随角外观完全一致的保证 |
| 光泽与纹理 | 约定测量角度、位置和允许范围;纹理另以认可样或适用方法评价 | 一个光泽值不能完整描述橘皮、反射雾影或映像清晰度[9] |
| 干膜分布 | 单层与总体系要求、仪器适用性、校准验证及代表性位置 | 大平面平均值不能掩盖折边过厚或边缘偏薄[8] |
| 固化与附着 | 产品条件、测试时点、适用方法及版本;必要的环境或机械暴露后复测 | 胶带评级不是绝对结合力;耐溶剂达到规定水平也不等于完全固化[10][11] |
| 装配与保护功能 | 螺纹、配合、密封、电气接点,以及按用途约定的暴露与复检 | 漂亮平板不能证明零件各位置和使用环境均满足要求 |
ASTM D3359适用于规定条件下的切割胶带附着评估,不精细区分很高的附着水平,也不与ISO 2409技术等同。[10] 不能只比较评级数字而忽略方法、膜厚、试样状态和失效位置。
外观通过也不能自动证明耐蚀、耐候或装配合格。对于有保护要求的零件,应检查完整的基材—前处理—底漆—面漆体系及关键覆盖位置,再安排与用途一致的验证。试验方法与合格条件要单独约定,不从工艺名称推算使用寿命。[1][2][3]
钣金外壳和支架怎样应用这套方法
以带折边、螺柱和焊缝的钢制外壳为例,样件检查可以围绕下面几类位置组织,而不只检查最容易测量的大平面:
- 大外观面: 观察橘皮、颗粒、颜色和光泽,并确认底层纹理是否传到面层。
- 折边与立面: 核对湿膜重叠、下缘堆积和流挂;这些位置可能与平板表现不同。
- 内角与焊缝: 检查清洁、干燥和涂层覆盖,调查局部小孔与残留物的关联。
- 螺纹与配合处: 核对是否遮蔽、膜厚增量与装配要求;不能假定强行装配以后功能和涂层仍然完好。
- 接地与电气接触处: 先明确禁涂区或接触方案,再检查装配后的电气通路。
- 挂点与搬运部位: 记录允许的痕迹与修补要求,区分施工缺陷和后续损伤。
这些位置可以形成图纸上的检查地图,再与每层工艺记录对应。若同时考虑电泳打底加湿漆面层,还要确认两层配套、重涂与热处理条件;不能把两种分别合格的涂层直接当作合格组合。[1][4] 电泳的沉积与内腔覆盖可另见电泳涂装深入指南。
开始讨论时,可以先发图纸、草图或照片,说明用途、预计数量、外观面、配合或导电位置;已有缺陷时,补充发现阶段、批次和未修补照片。漆种、膜厚或检验要求尚未确定的部分写“待确认”,便于围绕真实零件选择试样和报价条件。
- [1] Akafuah等(2016),Evolution of the Automotive Body Coating Process—A Review
- [2] Arjmandi等(2024),From Wet to Protective: Film Formation in Waterborne Coatings
- [3] Stojanović等(2022),Durability and Corrosion Properties of Waterborne Coating Systems on Mild Steel Dried under Atmospheric Conditions and by Infrared Radiation
- [4] BYK,Surface Additives:Surface defects、Leveling、Preventing cratering与Practical information
- [5] BYK,Rheology Additives:Why are rheology additives needed?与Essential technical terms
- [6] BYK,Defoamers and Air Release Agents:Mechanism of action与Selection criteria and test methods
- [7] ASTM,D4414-25:Measurement of Wet Film Thickness by Notch Gages
- [8] ASTM,D7091-22:Nondestructive Measurement of Dry Film Thickness
- [9] ASTM,D523-25:Specular Gloss
- [10] ASTM,D3359-23:Rating Adhesion by Tape Test
- [11] ASTM,D5402-19(2024):Solvent Resistance of Organic Coatings Using Solvent Rubs