Vom Mischen, Zerstäuben und Verlauf bis zum Ablüften, Aushärten und zur Bauteilabnahme.
Material und Filmbildung bestimmen
Nasslack wird flüssig aufgetragen; der chinesische Werkstattbegriff „Ölspritzen“ bezeichnet häufig Nasslackieren. Der Lack kann lösemittel- oder wasserbasiert, einkomponentig oder aus zwei Komponenten gemischt sein und durch Lufttrocknung, Wärme oder anders aushärten. Der flüssige Auftrag bestimmt weder das endgültige Bindemittel noch Wetterbeständigkeit, Härte oder Schichtdicke.[1][2]
Diese Bezeichnungen betreffen unterschiedliche Merkmale. Wasser- und Lösemittelbasis beschreiben vor allem das Trägermedium; ein oder zwei Komponenten beschreiben das erforderliche Mischen reaktiver Bestandteile; konventionelles und elektrostatisches Spritzen beschreiben den Auftrag. Sie schließen einander nicht aus.
| Zu klärendes Merkmal | Bedeutung | Folgen für den Prozess |
|---|---|---|
| Wasser- oder lösemittelbasiert | Flüssiges Trägermedium und verträgliche Verdünnung | Verdunstung, Luftfeuchte, Lüftung und Reinigung unterscheiden sich; wasserbasiert bedeutet nicht frei von organischen Bestandteilen |
| Ein oder zwei Komponenten | Ob vorgeschriebene Komponenten vor Gebrauch gemischt werden müssen | Bei 2K Verhältnis, Mischen und Verarbeitungszeit prüfen; auch 1K kann chemisch vernetzen |
| Lufttrocknung, Einbrennen oder anderer Härtungsweg | Wie der gebrauchsfertige Film entsteht | Grifftrockenheit allein belegt nicht die geforderten Eigenschaften |
| Konventionelles oder elektrostatisches Nasslackieren | Wie Tropfen das Bauteil erreichen | Erdung, Pistole und Lackverträglichkeit beeinflussen die Abscheidung, ersetzen aber keine korrekte Filmbildung |
Das Prozessblatt auf die tatsächlichen technischen Produktdatenblätter (TDS) und die konkrete Kombination von Grundierung, Decklack, Härter und Verdünner stützen. Massen- oder Volumenverhältnis, zulässige Auftragsverfahren sowie Trockenschicht- und Überlackierbedingungen jeder Lage bestätigen. Gleiche Farben bedeuten nicht gleiche Bedingungen.
Zur Wahl des Auftragsverfahrens siehe den Leitfaden zum konventionellen und elektrostatischen Spritzen. Hier geht es um Filmkontrolle und Fehler nach der Wahl eines Nasslacks.
Welche Prozessstufen am Bauteil kontrollieren?
Ein Endfehler kann früher entstehen; die Prüfung muss über die Pistole hinausgehen. Die folgenden Aufzeichnungen mit Materialchargen, Gestellpositionen und Zeiten verknüpfen, um Abweichungen einer Stufe zuzuordnen.
| Stufe | Kontrollgrößen | Hilfreiche Aufzeichnungen |
|---|---|---|
| Untergrund und Vorbehandlung | Tatsächlich vorhandene Öle, Oxide und Rückstände entfernen; Behandlung auf Untergrund und Lack abstimmen | Untergrundzustand, Reinigungs-/Behandlungschargen, Spülen und Trocknen, Nähte und Schnittkanten |
| Mischen und Lackversorgung | Produktkombination, Dosierung, Mischen, Filtration und Verarbeitungszeit | Produkte, Chargen, tatsächliches Verhältnis und Bezugsgröße, Mischzeit, Lacktemperatur und zulässige Verdünnung |
| Kabine und Bauteilzustand | Temperatur, Feuchte, Lüftung, Verunreinigungsquellen und Oberflächen | Luft-/Oberflächentemperaturen, Feuchte, erforderliche Taupunktprüfung, Druckluft- und Filterwartung |
| Zerstäubung und Spritzbahn | Stabiles Spritzbild und stabile Versorgung, geometriegerechte Bewegung | Düse, Druckmessstelle, Versorgung, Probespritzen, Abstand und Bahn; bei elektrostatischem Auftrag auch Erdung |
| Nassfilm und Zwischenlagenauftrag | Lokale Auftragsmenge und Zustand vor der nächsten Stufe | Nassschicht-Messstellen, Durchgänge, Intervalle, tatsächliches Ablüften und Überlackierbedingungen |
| Trocknen und Aushärten | Verdunstung, Filmbildung und Reaktion nach Produktvorgabe abschließen | Lüftungs-/Trocknungsbedingungen; beim Einbrennen tatsächlicher Bauteiltemperaturverlauf und Beladungsänderungen |
| Prüfen, Handhaben und Verpacken | Filmqualität und nachträgliche Beschädigung | Trockenschicht, Aussehen und Funktion; Kontrollen beim Abkühlen, Transportieren, Montieren und Verpacken |
Reinigung, Benetzung und Haftung hängen zusammen; eine sichtbar saubere Fläche kann lackkritische Rückstände tragen.[4][10] Korrosionsschutzöl, Fingerabdrücke und eingeschlossene Stoffe an Flanschen nach der tatsächlichen Verschmutzung behandeln. Wasser oder Reinigungsmittel müssen auch aus Vertiefungen entfernt sein; eine trockene Großfläche beweist das nicht.
Erforderliche Induktionszeit, Verarbeitungszeit des Gemischs, Ablüft-/Überlackierintervalle und Härtungszeit vor Montage oder Einsatz getrennt nach Produktdefinition erfassen. Ein noch fließfähiges 2K-Gemisch muss nicht mehr innerhalb seiner Verarbeitungszeit liegen; weiteres Verdünnen hängt ebenfalls von Produktvorgaben ab.
Kabinenlüftung beeinflusst Verdunstung und Expositionsschutz. Bei lösemittelhaltigen oder reaktiven Systemen Sicherheitsdatenblatt, Anlagenanforderungen und Betriebsregeln beachten; „wasserbasiert“ ersetzt diese nicht. Weniger Luft zur Verringerung des Oversprays verändert auch die Filmbildung.[1][2]
Warum Zerstäubung, Verlauf und Standfestigkeit zusammenhängen
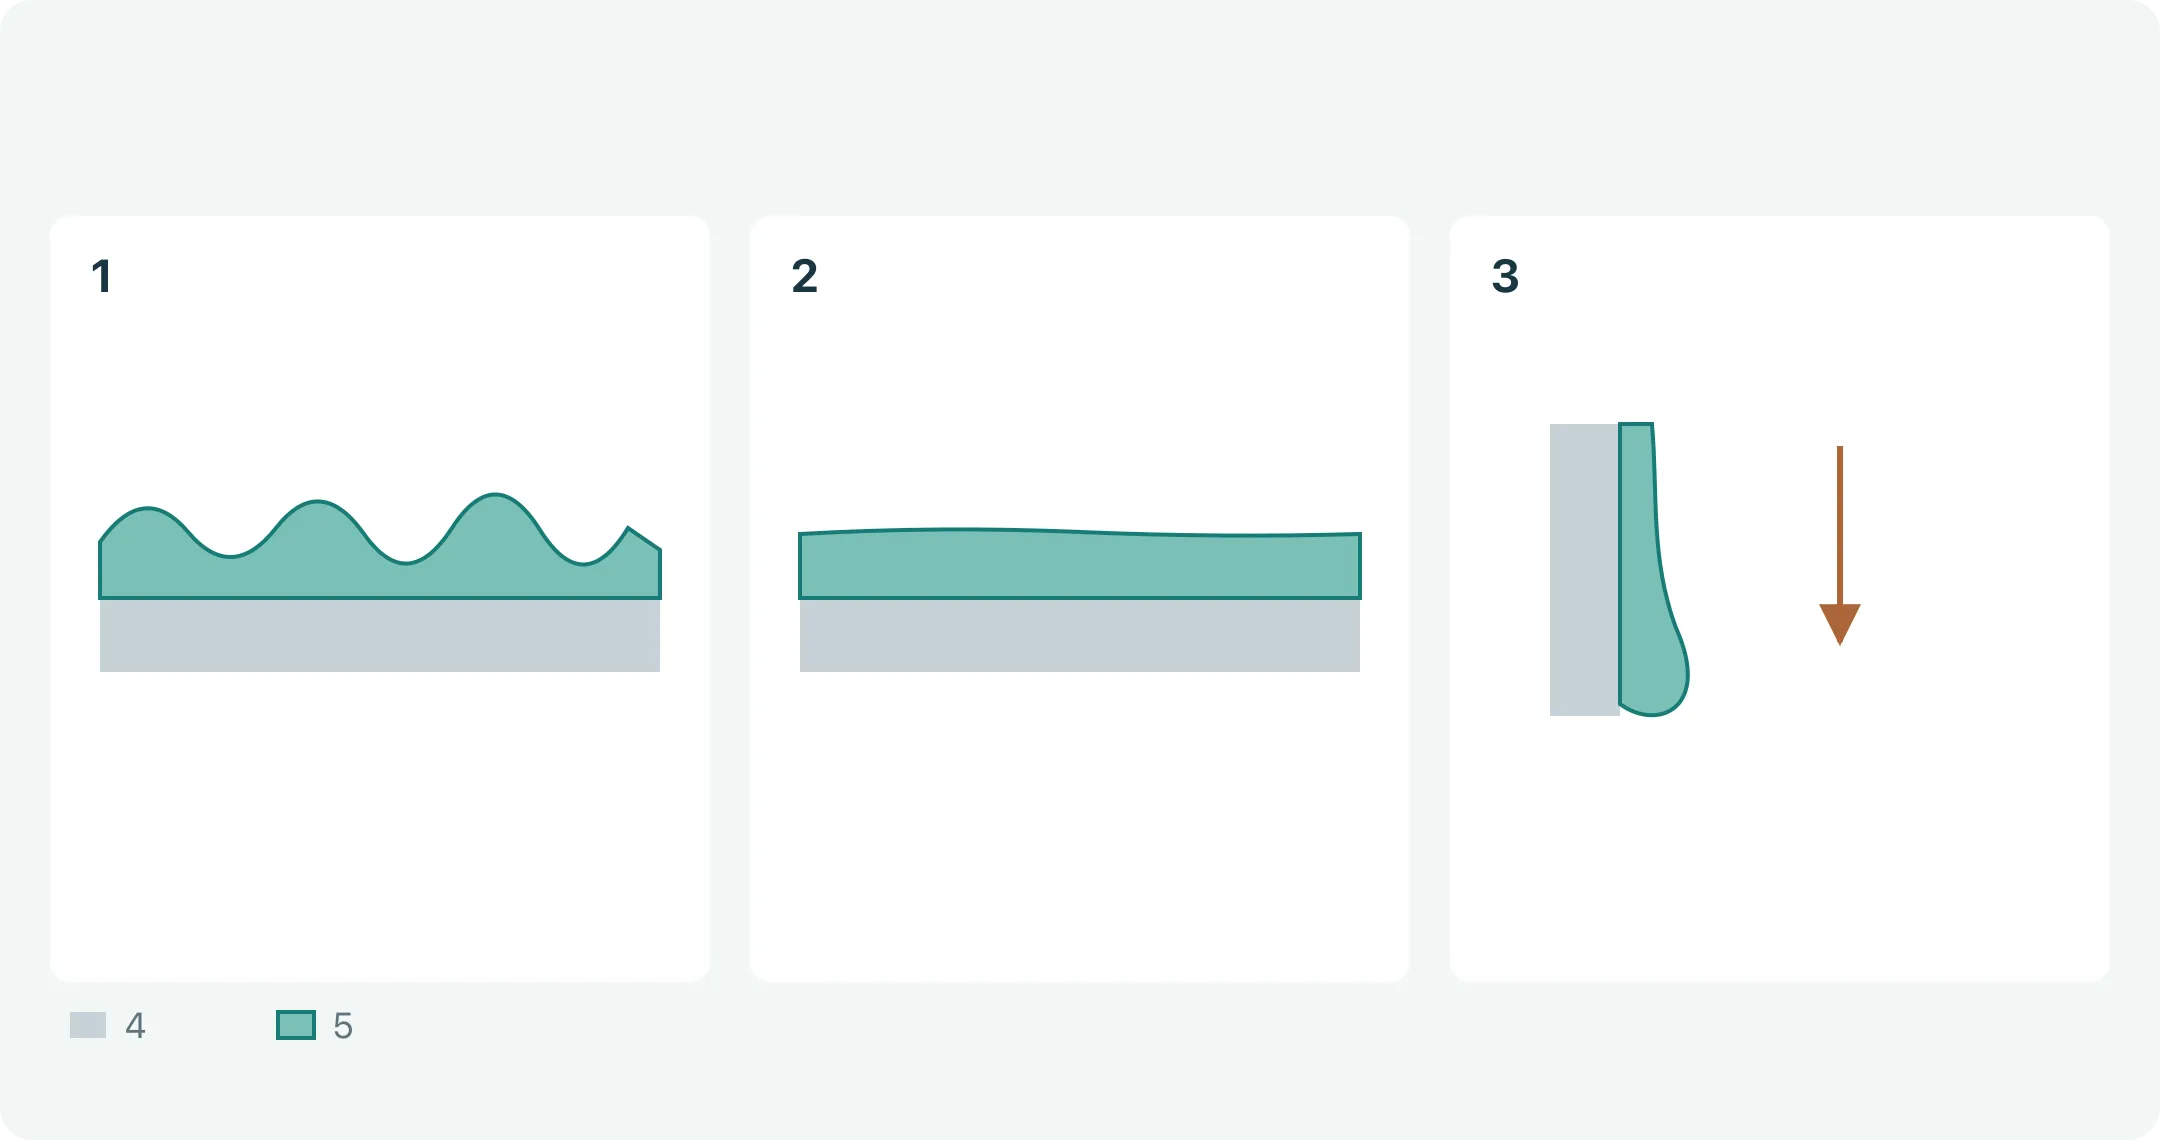
Zerstäubung zerlegt Flüssigkeit in Tropfen; Verlauf glättet den abgeschiedenen Nassfilm. Die anfängliche Tropfenstruktur muss sich vor dem Verlust der Beweglichkeit verringern. Verdunstung, Temperatur, Harzreaktion und Rheologie verändern diesen zeitabhängigen Vorgang.[1][2][5]
Niedrigere Viskosität kann Zerstäubung und Verlauf erleichtern, aber Läufer an senkrechten Flächen fördern. Bessere Beweglichkeit ermöglicht auch Schwerkraftfluss. Zu viel Lack kann selbst bei geeignetem Material an senkrechten Flächen, Löchern und Flanschen anwachsen.[1]
Ruhe, Mischen, Pistole und abgeschiedener Film erzeugen unterschiedliche Scherbedingungen. Strukturviskosität beschreibt die Scherabhängigkeit der Viskosität; Thixotropie umfasst zusätzlich die zeitliche Strukturerholung nach Scherende. Ähnliche Werte einer Routineprüfung belegen keinen gleichen Verlauf oder gleiche Standfestigkeit nach dem Spritzen.[5]
Ein Auslaufbecher überwacht Änderungen desselben Systems bei festgelegtem Becher, Lacktemperatur und Ablauf. Eine Auslaufzeit beschreibt nicht das gesamte Spritzverhalten. Sind Tafeln normal, aber senkrechte Teile laufen, zuerst Nassschichtmenge, Geometrie, Lage und Fließen nach Auftrag prüfen, bevor der Lieferant die Rheologie ändert.[1][5]
Orangenhaut bedeutet nicht einfach „dicker Lack“. Zerstäubungsstruktur, Verdunstung, Oberflächenspannungsunterschiede und Untergrundtextur können beitragen.[1][4] Vor Änderungen die erste betroffene Lage, den Einfluss der Spritzbahn und die Umgebung bis zum Beweglichkeitsverlust bestimmen.
Trockenschicht über Nassschicht kontrollieren – mit klaren Annahmen
Nassschichtdicke (WFT) kontrolliert sofort die Auftragsmenge; Trockenschichtdicke (DFT) prüft nach Filmbildung die Endanforderung. Beide hängen zusammen, sind aber nicht austauschbar. Ein Messkamm liefert Näherungswerte und stört den Nassfilm durch Kontakt. Zeitnah an geeigneten Stellen messen und Ort sowie Methode erfassen.[7]
Vereinfacht gilt: Trockenschichtdicke ≈ Nassschichtdicke × Volumenfestkörperanteil des auftragsfertigen Lacks. Zulässige Verdünnung einbeziehen. Keine Massenfestkörperwerte oder ungeprüft Daten eines ungemischten Produkts für gemischten und verdünnten Lack einsetzen.[7]
Rechenbeispiel: korrekt gemischter Lack mit 50% Volumenfestkörpern, Ziel 60 μm Trockenschicht. Ohne weitere Volumenänderungen ergibt sich unverdünnt etwa 60 ÷ 0.50 = 120 μm Nassschicht.
Angenommen, die Mischung von 1.000 L erlaubt 0.100 L verträglichen Verdünner ohne Festkörper und die Volumina sind annähernd additiv. Das Festkörpervolumen bleibt 0.500 L; auftragsfertig gilt 0.500 ÷ 1.100 ≈ 45.45%. Für dieselben 60 μm Trockenschicht ergibt sich 60 ÷ (0.500 ÷ 1.100) = 132 μm Nassschicht.
Die Zahlen erklären den Verdünnungseinfluss, sind aber weder Rezept noch Dickenempfehlung. Produktvorgaben, Messbedingungen des Volumenfestkörperanteils und tatsächliche DFT prüfen. Manche matten Lacke weichen von der einfachen Schätzung ab. WFT eignet sich nicht zum Ermitteln oder Bestätigen des Festkörperanteils.[7]
WFT bestimmt nicht den tatsächlichen Lacknutzungsgrad: Overspray, Übertragungsverluste und Anlagenreste fehlen.[7] Auch Durchgangszahlen ersetzen keine Dickenaufzeichnung; Versorgung, Bahn und Überlappung verändern bei gleicher Zahl die Verteilung.
Für DFT ein zum Untergrund und Messobjekt passendes Gerät wählen; Kalibrierung, Verifizierung und Justierung prüfen. Ein Wert repräsentiert nicht das ganze Teil. Eignung an Kanten, Rundungen, rauen oder kleinen Flächen prüfen. Bei Mehrschichten Gesamtdicke oder mit geeignetem Verfahren ermittelte Einzelschicht ausdrücklich unterscheiden.[8]
Ablüften, Grifftrockenheit und Aushärtung unterscheiden
Ablüften ermöglicht gewöhnlich erforderliche Verdunstung und Filmentwicklung vor weiterer Lage oder Härtung. Klebfreiheit ist eine Beobachtung; abgeschlossene Filmbildung und vorgeschriebener Härtungszustand sind getrennte Fragen.[2][11]
Wässrige Dispersionen brauchen mehr als Wasserverdunstung
Bei Polymerteilchen in Wasser umfasst die idealisierte Filmbildung Verdunstung, Packung und Verformung sowie Ketteninterdiffusion über Teilchengrenzen. Reale Filmstellen können gleichzeitig unterschiedliche Stadien erreichen. Wässrige 2K-Systeme benötigen zusätzlich chemische Reaktion.[2]
Temperatur, Feuchte und Luftstrom beeinflussen Verdunstung und Teilchenvereinigung. Hohe Feuchte kann Wasserabgabe verzögern; zu viel Luft oder schnelle Oberflächentrocknung kann ungleichmäßige Filmbildung und erschwerte innere Verdunstung erzeugen. Relevante Mindestfilmbildungstemperatur an der konkreten Rezeptur prüfen; ein Latexwert gilt nicht für jeden Wasserlack.[2]
Einbrennen ersetzt erforderliche Verdunstung nicht
Zu dicke Nassfilme, zu kurzes Ablüften oder frühe Oberflächenbarrieren beim Heizen können Wasser-/Lösemittelaustritt behindern und Löcher, Kocher oder andere Fehler verursachen.[2][3] Ablüften, Nassschicht vor dem Ofen und tatsächliches Aufheizen prüfen, statt nur länger einzubrennen.
Eine Stahltafelstudie verglich atmosphärische und katalytische Infrarottrocknung bestimmter wässriger 2K-Grund-/Zwischenbeschichtungen und Polyurethan-Decklacke. Sie nutzte Spiralapplikatoren bei kontrolliertem Material und Vorbehandlung und zeigte Einflüsse auf die Oberflächenmorphologie.[3] Taktzeit, Aussehen und Schutz getrennt validieren; daraus folgt keine direkte Eignung beliebiger Spritzteile für schnelle IR-Trocknung.
Schreibt das Produkt Einbrennen nach Bauteiltemperatur vor, den tatsächlichen Temperaturverlauf prüfen. Dicke, Gestellposition und Beladung verändern das Aufheizen. Luftgehärtete Systeme nach ihren Umgebungs- und Zeitvorgaben behandeln, nicht nach Einbrenntemperaturen.
Ein geeigneter Lösemittel-Reibtest kann die Lösemittelbeständigkeit chemisch härtender Filme beurteilen; ein Beständigkeitsniveau beweist keine vollständige Aushärtung. Lösemittel, Doppelreibzahl und Abnahmekriterien sind nicht universell.[11]
Fehler nach Aussehen und erstem Auftreten ordnen
Die Tabelle eröffnet die Untersuchung. Jede Ursache ist eine zu prüfende Möglichkeit. Erst Aussehen, Stadium und Verteilung erfassen, dann den Prozess prüfen; den Fehlernamen nicht als bewiesene Ursache eintragen.[1][2][4][6]
| Beobachtung | Hilfreiche Beschreibung | Mögliche Prozesse | Vorrangige Prüfungen und Vergleiche |
|---|---|---|---|
| Orangenhaut, schlechter Verlauf | Flächige Unebenheit: schon nach Auftrag oder deutlicher nach Trocknung? | Zerstäubung, Rheologie, Verdunstung, Oberflächenspannung; Untergrundtextur | Nass-/Trockenbilder, Unterlack, WFT und Umgebung vergleichen; Spritzbild und Fließverhalten prüfen |
| Läufer, Ablaufspuren | Abwärtsstreifen oder untere Ansammlung; senkrecht stärker? | Lokale Überdicke, unpassendes Fließen/Strukturerholen, langsame Verdunstung | WFT, Überlappung und Lage an Flächen/Flanschen vergleichen; nicht nur weiter verdünnen |
| Trockenspritzen, rauer Overspray | Körnige, raue oder glanzarme Bereiche; an Nachbar- oder abgeschirmten Flächen? | Zu starke Verdunstung vor Auftreffen, abgelagerter Overspray, Bahn-/Luftstromeinfluss | Abstand, Versorgung, Zerstäubung, Reihenfolge und Kabinenluft prüfen; feste Schmutzteilchen unterscheiden |
| Krater, Fischaugen | Runde oder unregelmäßige Vertiefungen, eventuell dünnes Zentrum | Lokale Benetzungs-/Spannungsunterschiede; Untergrundschmutz, Fremdnebel, Teilchen oder innere Unverträglichkeit | Saubere Kontrollen und Teile vergleichen; Öl, Silikon, Nachbarnebel und Materialwechsel verfolgen |
| Nadelstiche, kleine Löcher | Zahl, Randform und erstes Auftretensstadium | Eingeschlossene Luft, austretende Flüchtige oder unvollständige lokale Filmbildung; mehrere Ursachen möglich | Nassfilm auf Mikroblasen prüfen; vor/nach Ablüften und Heizen vergleichen; nötigenfalls Querschnitte |
| Lösemittel-/Wasserkocher | Geplatzte Blasenvertiefungen oder Löcher nach Trocknen/Heizen | Eingeschlossene Flüchtige; unpassende Dicke, Ablüftung und Erwärmung | Lokalen Nassfilm, Zustand vor dem Ofen und tatsächliches Heizen prüfen; Faktoren separat kontrolliert vergleichen |
| Schmutzeinschlüsse, Teilchen | Erhebungen statt nur Vertiefungen; feste Teilchen identifizierbar? | Verunreinigung aus Umgebung, Untergrund, Filtration oder Versorgung | Teilchen und unbehandelte Teile sichern, Quellen/Verteilung verfolgen; nicht jede Rauheit als Trockenspritzen einstufen |
| Aufschwimmen, Wolken, Farbunterschiede | Gesamtverschiebung oder Flecken; blickwinkelabhängig? | Pigmentverteilung, Rühren, Zerstäubung, Nassfilmfluss; Effektpigmentorientierung | Licht/Blickwinkel festlegen; Charge, Aufhängung, Bahn und Dicke vergleichen; zuerst Unterfarbe und Deckvermögen bestätigen |
| Runzeln, Hochziehen, Zwischenlagenfehler | Quillt, verformt oder trennt sich die vorherige Lage nach der nächsten? | Verträglichkeit, Unterlagenzustand, Überlackierfenster oder Lösemittelwirkung | Produkte und Zeiten aller Lagen erfassen; auf derselben Unterlage Verträglichkeit und Überlackierung vergleichen |
| Weichheit, erneute Klebrigkeit, abnorme Härtung | Wie lange weich; Abdrücke durch Handhabung/Verpackung? | Unzureichende Verdunstung/Filmbildung, Komponenten/Reaktionsbedingungen, Überdicke oder überschrittene Verarbeitungszeit | Mischen, Umgebung, Dicke, Härtung und Prüfzeit prüfen; erneutes Einbrennen ist keine Universallösung |
Wolken in Metalliclacken können von Plättchenorientierung abhängen, die Spritzen und Nassfilmfluss verändern. Gleiche Farbnummer garantiert kein gleiches winkelabhängiges Aussehen.[1] Bei Unifarben mangelndes Deckvermögen, unterschiedliche Unterfarben und echte Farbverschiebung unterscheiden.
Bei kleinen Löchern drei Untersuchungsrichtungen trennen
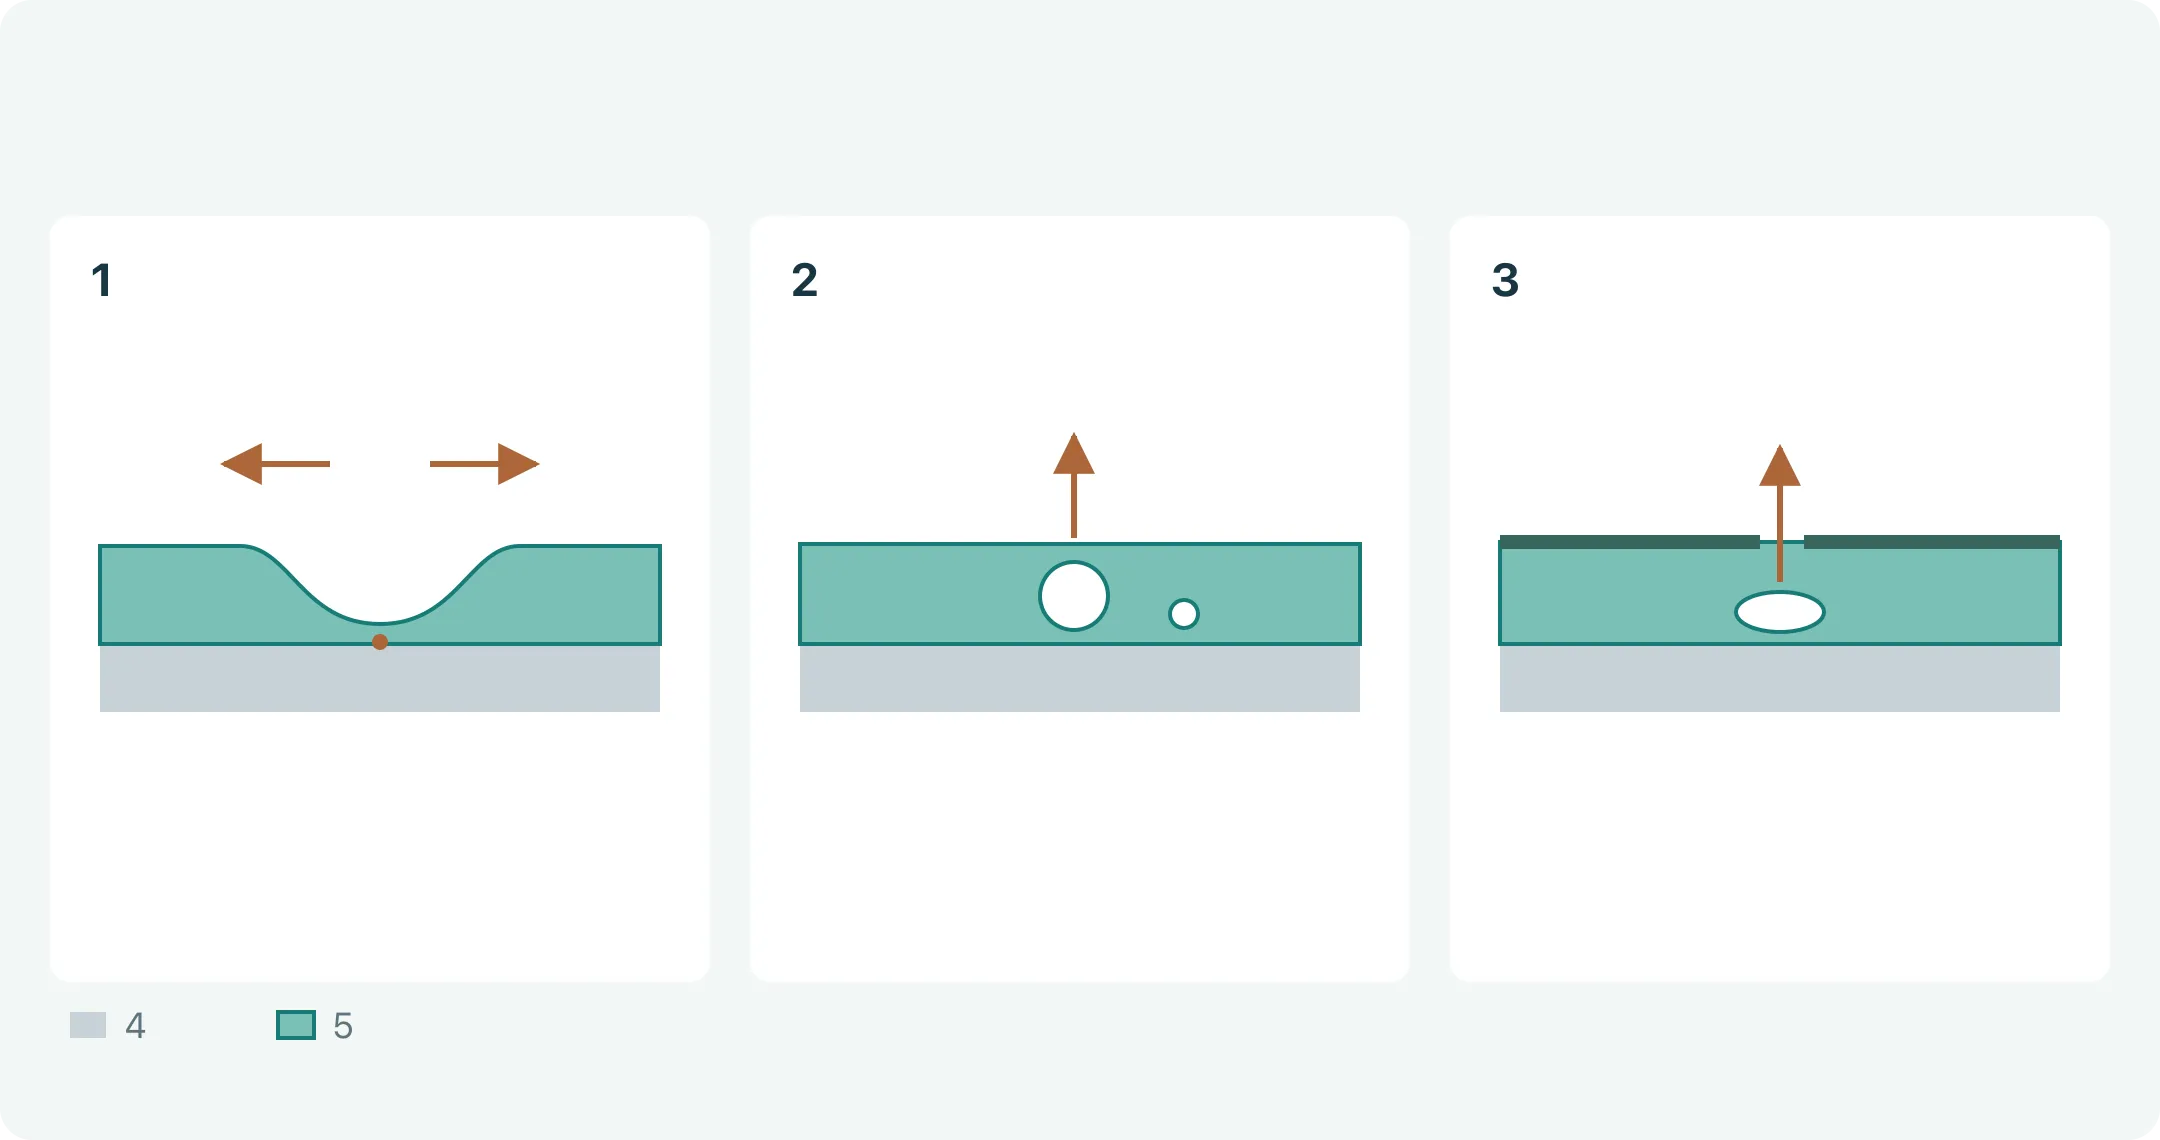
Krater, Luftblasenlöcher und Löcher durch austretende Flüchtige können alle Vertiefungen bilden, brauchen aber verschiedene Nachweise. Ein Foto des fertigen Teils genügt meist nicht zur sicheren Zuordnung.
Erstens: lokale Benetzungs-/Oberflächenspannungsunterschiede. Untergrundschmutz, Fremdnebel oder Teilchen im beweglichen Film können Flüssigkeit verdrängen und Krater bilden.[4] Saubere Kontrollen, Schmutzverteilung und Nachbarauftrag sind aussagekräftiger als bloß höhere Einbrenntemperatur. Silikon ist eine mögliche, nicht jede Ursache.
Zweitens: Luft im Lack. Mischen und Förderung können Blasen eintragen. Löcher hängen von Entweichen und Erholung nach Platzen ab. Oberflächenentschäumung und Entlüftung im Film erfüllen unterschiedliche Aufgaben; keine großen Behälterblasen beweisen keine fehlenden Mikroblasen im Film.[6]
Drittens: Flüchtige beim Filmbilden oder Heizen. Feststellen, ob Löcher schon nass vorlagen oder erst nach Ablüften/Heizen entstanden und ob dickere Stellen stärker betroffen sind. Behinderter Austritt betrifft auch Wasserlacke.[2][3]
Entschäumer und Antikrateradditive nach Rezepturverträglichkeit und Vergleichen auswählen. Entschäumer nutzen kontrollierte Unverträglichkeit; zu viel kann Krater, Schleier oder Glanzänderung erzeugen. Dosis, Einarbeitung und realer Auftrag entscheiden, mehr ist nicht automatisch besser.[6] Geeignete Silikonoberflächenadditive unterscheiden sich von äußerer Silikonverschmutzung; Überdosierung oder ungeeignetes Heizen können Überlackierung beeinflussen.[4]
Mit Kontrollen eingrenzen, dann reale Bauteile bestätigen
Ein Versuch beantwortet eine konkrete Frage und behält den Ausgangszustand als Kontrolle. Gleichzeitige Änderungen von Druck, Verdünner, Dicke, Ablüften und Einbrennen zeigen eine andere Kombination, nicht den ursächlichen Faktor.
| Hypothese | Vergleichsbeispiel | Beantwortete Frage | Verbleibende Störgrößen |
|---|---|---|---|
| Krater durch tatsächliche Untergrundverschmutzung | Gleiche Charge/Auftrag: validierte Reinigungskontrolle gegen reale Teile | Hängt der Fehler mit dem Untergrundweg zusammen? | Unterschiede von Material, Rauheit und Geometrie zwischen Tafeln und Teilen |
| Nadelstiche durch Dicke oder Ablüften | Innerhalb Produktgrenzen Dicke oder Ablüften separat bei vergleichbaren übrigen Bedingungen ändern | Ändert sich der Fehler mit diesem Faktor? | Luft im Lack, Versorgungsfehler und unterschiedliche Erwärmung |
| Läufer an Bahnüberlappungen | Gleicher Lack/Umgebung: gemessene WFT-Verteilung und kontrollierte Bahnen vergleichen | Zusammenhang zwischen lokaler Menge und Läufern | Instabiles Spritzbild, Lage und Lacktemperaturänderungen |
| Schmutz aus Umgebung statt Lack | Im selben Auftrag Umweltzeugen, Versorgungsproben und Teile vergleichen; Teilchen identifizieren | Gibt es eine rückverfolgbare Teilchenquelle? | Unterschiedliche Expositionszeit und Nachweismethode |
- Ausgangszustand sichern. Fehlerhafte und normale Teile vor Schleifen, Reinigen oder Reparatur aufbewahren; Charge, Entdeckungsstufe und Ort erfassen, Verteilung und Details fotografieren.
- Gemeinsamkeiten der Verteilung suchen: eine Charge, Gestellseite, nach Farbwechsel oder nur dicker Flansch? Auch fehlerfreie Teile derselben Charge erfassen.
- Prozessdaten mit Produktvorgaben vergleichen. Eindeutige Abweichungen erkennen, prüfbare Hypothese bilden; Unbekanntes messen statt Bedienereindruck einsetzen.
- Mit unterscheidenden Vergleichen beginnen. Material, Unterlage, Geometrie und andere Schlüsselbedingungen vergleichbar halten; Prüffaktor ändern, Istwerte aufzeichnen.
- An mehreren unabhängigen Proben bestätigen. Wiederholungen und normale Kontrollen beibehalten, um Zufall nicht als stabile Verbesserung zu werten. Anschließend können geplante Mehrfaktorversuche Wechselwirkungen prüfen.
- Reale Teile und Endanforderungen bestätigen. Tafeln vergleichen Lack-/Prozessverhalten, bilden aber tiefe Flansche, Gewinde, Wärmemasse und Montagekontakte nicht ab.
Dies sind Untersuchungsvorschläge, keine abgeschlossenen Versuche. Nebenwirkungen prüfen: weniger Orangenhaut, aber mehr Läufer; Entschäumung mit neuen Kratern; kürzerer Zyklus mit geänderter Haftung/Lösemittelbeständigkeit.[1][3][6][11]
Die verursachende Lage nacharbeiten
Schleifen, Polieren, lokale Reparatur, Überlackieren oder Entfernen richten sich nach Tiefe, Filmzustand und Einsatzanforderungen. Zuerst entscheiden, ob der ursprüngliche Film bleiben darf. Ein Decklack stellt darunterliegenden Schutz nicht automatisch wieder her.
Lokale Textur/Schmutzeinschlüsse können oberflächlich korrigiert werden; Restdicke, Glanz und Farbe prüfen, um Durchschleifen oder Effektänderungen zu vermeiden. Durchgangslöcher, verbreitetes Zwischenlagenversagen und Untergrundverschmutzung brauchen tiefere Untersuchung.
Vor erneutem Spritzen Altlage, Verträglichkeit, Überlackierbedingungen, Schleifen und Reinigung prüfen. Additivänderungen erfordern auch spätere Zwischenlagenhaftungsprüfung; Kraterbehebung darf kein Überlackierproblem erzeugen.[4]
Bei Abblättern zunächst Versagen am Untergrund, zwischen Lagen oder im Film bestimmen, dann Abtragstiefe festlegen; siehe Haftungsleitfaden. Charge und Nacharbeitszahl erhalten, Aussehen, Dicke, Haftung und Montage erneut prüfen. Wiederholtes Heizen erfordert Prüfung der Untergrund-/Bauteiltoleranz.
Wiederholbare Abnahmeprüfungen festlegen
„Glatt, porenfrei, gut haftend“ nennt Ziele, aber keine Betrachtungsbedingungen, Messstellen und Methoden. Aussehen, Film und Funktion getrennt festlegen, damit Lieferant und Prüfer dieselben Prüfungen wiederholen können.
| Prüfobjekt | Festzulegende Bedingungen | Aussagegrenze |
|---|---|---|
| Aussehensfehler | Sichtflächenklassen, Licht, Abstand, Winkel, Zeit, Grenzmuster sowie Fehlergröße/-zahl | Undefinierte Fotos ersetzen keine vereinbarte Abnahme; Mikroporen von Durchgangslöchern unterscheiden |
| Farbe und Effekt | Freigegebenes Muster, Unterfarbe, Filmzustand, Geräte/Betrachtung; Winkel bei Effektlack | Farbnummer garantiert kein identisches winkelabhängiges Aussehen |
| Glanz und Textur | Vereinbarte Geometrie, Stellen und Bereich; Textur separat mit Mustern oder geeigneter Methode | Ein Glanzwert beschreibt Orangenhaut, Reflexionsschleier und Bildschärfe nicht vollständig[9] |
| Trockenschichtverteilung | Einzel-/Gesamtdicke, Geräteeignung, Kalibrierprüfung und repräsentative Stellen | Ein Flächenmittel darf dicke Flansche oder dünne Kanten nicht verdecken[8] |
| Aushärtung und Haftung | Produktbedingungen, Prüfzeit, geeignete Methode/Version; nötigenfalls nach Umwelt-/Mechanikbeanspruchung erneut prüfen | Klebebandklassen sind keine absolute Haftfestigkeit; Lösemittelbeständigkeit beweist keine vollständige Härtung[10][11] |
| Montage und Schutz | Gewinde, Passungen, Dichtungen, elektrische Kontakte und einsatzbezogene Beanspruchung/Nachprüfung | Eine schöne Tafel beweist keine Erfüllung an allen Stellen und im Einsatz |
ASTM D3359 prüft Schnitt-/Klebebandhaftung unter festgelegten Bedingungen, unterscheidet hohe Haftung nur begrenzt und ist technisch nicht gleichwertig zu ISO 2409.[10] Methoden, Dicke, Probenzustand und Versagensort vergleichen, nicht nur Bewertungszahlen.
Aussehensabnahme beweist weder Korrosions-/Wetterbeständigkeit noch Montagekonformität. Gesamtsystem aus Untergrund, Vorbehandlung, Grundierung und Decklack samt kritischer Abdeckung im vorgesehenen Einsatz prüfen. Methoden und Abnahme separat vereinbaren; Lebensdauer nicht aus Prozessnamen ableiten.[1][2][3]
Auf Gehäuse und Halterungen anwenden
Bei Stahlgehäusen mit Flanschen, Bolzen und Nähten Probenprüfung an diesen Stellen organisieren, nicht nur auf der bequemsten Großfläche:
- Große Sichtflächen: Orangenhaut, Teilchen, Farbe und Glanz samt übertragener Unterlagentextur prüfen.
- Flansche und senkrechte Flächen: Nassfilmüberlappung, untere Ansammlung und Läufer prüfen; Verhalten kann von Tafeln abweichen.
- Innenwinkel und Nähte: Reinigung, Trockenheit und Abdeckung prüfen; lokale Löcher und Rückstände untersuchen.
- Gewinde und Passungen: Abdeckung, Schichtaufbau und Montagebedarf bestätigen; erzwungene Montage belegt keine intakte Beschichtung/Funktion.
- Erdung und elektrische Kontakte: zuerst lackfreie Zonen oder Kontaktkonstruktion festlegen, dann montierten Strompfad prüfen.
- Aufhänge-/Handhabungsstellen: zulässige Spuren und Reparatur definieren; Auftragfehler von späterem Schaden trennen.
Diese Stellen in einen Zeichnungsprüfplan und die Lagenaufzeichnungen übernehmen. Elektrotauchgrundierung plus Nassdecklack benötigt Verträglichkeits-, Überlackier- und Wärmeprüfung; zwei einzeln geeignete Lacke ergeben nicht automatisch ein geeignetes System.[1][4] Elektrotauchleitfaden für Abscheidung und Hohlraumzugang lesen.
Zeichnung, Skizze oder Foto, Zweck, Menge, Sichtflächen, Passungen und leitende Stellen bereitstellen. Bei Fehlern Stadium, Charge und unreparierte Fotos ergänzen. Offene Lack-, Dicken- oder Prüfvorgaben als „zu bestätigen“ markieren, um aussagekräftige Muster und Angebotsbedingungen zu wählen.
- [1] Evolution of the Automotive Body Coating Process—A Review
- [2] From Wet to Protective: Film Formation in Waterborne Coatings
- [3] Durability and Corrosion Properties of Waterborne Coating Systems on Mild Steel Dried under Atmospheric Conditions and by Infrared Radiation
- [4] BYK Surface Additives
- [5] BYK Rheology Additives
- [6] BYK Defoamers and Air Release Agents
- [7] ASTM D4414-25
- [8] ASTM D7091-22
- [9] ASTM D523-25
- [10] ASTM D3359-23
- [11] ASTM D5402-19(2024)