Du mélange, de l’atomisation et du nivellement à la désolvatation, au durcissement et à la réception des pièces.
Identifier le matériau et la formation du film
Une peinture liquide est appliquée à l’état liquide ; dans le travail chinois des métaux, « pulvériser de l’huile » désigne souvent cette opération. Elle peut être solvantée ou aqueuse, mono- ou bicomposant, séchée à l’air, chauffée ou durcie autrement. Cet état ne définit ni résine finale, ni tenue climatique, ni dureté ou épaisseur.[1][2]
Ce sont des dimensions distinctes : eau/solvant concerne surtout le véhicule ; mono/bicomposant, le mélange préalable de composants réactifs ; conventionnel/électrostatique, le mode d’application. Ces catégories ne s’excluent pas.
| Dimension | Ce qu’elle décrit | Conséquence pour le procédé |
|---|---|---|
| Aqueuse ou solvantée | Véhicule liquide et dilution compatible | Évaporation, humidité, ventilation et nettoyage diffèrent ; aqueux ne signifie pas sans composants organiques |
| Mono- ou bicomposant | Nécessité de mélanger des composants définis avant usage | Vérifier ratio, mélange et durée d’utilisation ; un monocomposant peut aussi réticuler chimiquement |
| Séchage à l’air, cuisson ou autre durcissement | Développement d’un film prêt au service | Sec au toucher ne prouve pas le développement complet des propriétés |
| Pulvérisation liquide conventionnelle ou électrostatique | Transport des gouttes vers la pièce | Terre, pistolet et compatibilité influencent le dépôt, sans remplacer une formation correcte |
Établir la fiche de procédé avec les fiches techniques réelles (TDS) et la combinaison primaire, finition, durcisseur et diluant. Confirmer ratio massique ou volumique, modes permis et exigences d’épaisseur sèche/recouvrement par couche. Une couleur identique ne garantit pas ces conditions.
Pour comparer les modes, consulter le guide conventionnel/électrostatique. Ici, l’objectif est de maîtriser le film et ses défauts après sélection de la peinture liquide.
Quelles étapes maîtriser sur une pièce ?
Un défaut final peut venir de l’amont : examiner plus que le pistolet. Relier les relevés suivants aux lots, positions de balancelle et horaires pour remonter à l’étape concernée.
| Étape | Éléments à maîtriser | Relevés utiles |
|---|---|---|
| Support et prétraitement | Éliminer huiles, oxydes et résidus réellement présents ; adapter traitement au support/système | État du support, lots de nettoyage/traitement, rinçage, séchage, soudures et chants coupés |
| Mélange et alimentation | Combinaison, dosage, mélange, filtration et durée d’utilisation | Produits, lots, ratio réel et base de mesure, heure de mélange, température et dilution autorisée |
| Cabine et état de la pièce | Température, humidité, ventilation, contamination et surface | Températures air/support, humidité, point de rosée si nécessaire, entretien air comprimé et filtres |
| Atomisation et trajectoire | Jet/alimentation stables et mouvement adapté à la géométrie | Buse, point de mesure de pression, alimentation, essai de jet, distance, trajectoire ; terre en électrostatique |
| Film humide et couches successives | Quantité locale et état avant l’étape suivante | Points WFT, passes, intervalles, conditions réelles de désolvatation et recouvrement |
| Séchage et durcissement | Achever évaporation, formation et réaction selon le produit | Ventilation/séchage ; profil thermique réel de pièce et changements de charge pour cuisson |
| Contrôle, manutention et emballage | Qualité du film et dommages ultérieurs | Épaisseur sèche, aspect, fonction ; contrôles au refroidissement, transport, montage et emballage |
Nettoyage, mouillage et adhérence sont liés, mais une surface visuellement propre peut garder des résidus nuisibles.[4][10] Traiter huiles anticorrosion, empreintes et matières prises dans les plis selon la contamination réelle. Vérifier eau/nettoyant dans les creux ; une grande face sèche ne prouve pas tous les creux secs.
Distinguer temps d’induction si requis, durée d’utilisation du mélange, désolvatation/recouvrement et durcissement avant montage/service. Employer les définitions du produit. Un bicomposant encore fluide n’est pas nécessairement dans sa durée autorisée ; une nouvelle dilution dépend aussi du produit.
La ventilation influence évaporation et exposition professionnelle. Suivre fiche de sécurité, équipement et règles du site pour systèmes solvantés/réactifs ; « aqueux » ne les remplace pas. Réduire arbitrairement le débit pour limiter le brouillard modifie aussi la formation du film.[1][2]
Interactions entre atomisation, nivellement et résistance aux coulures
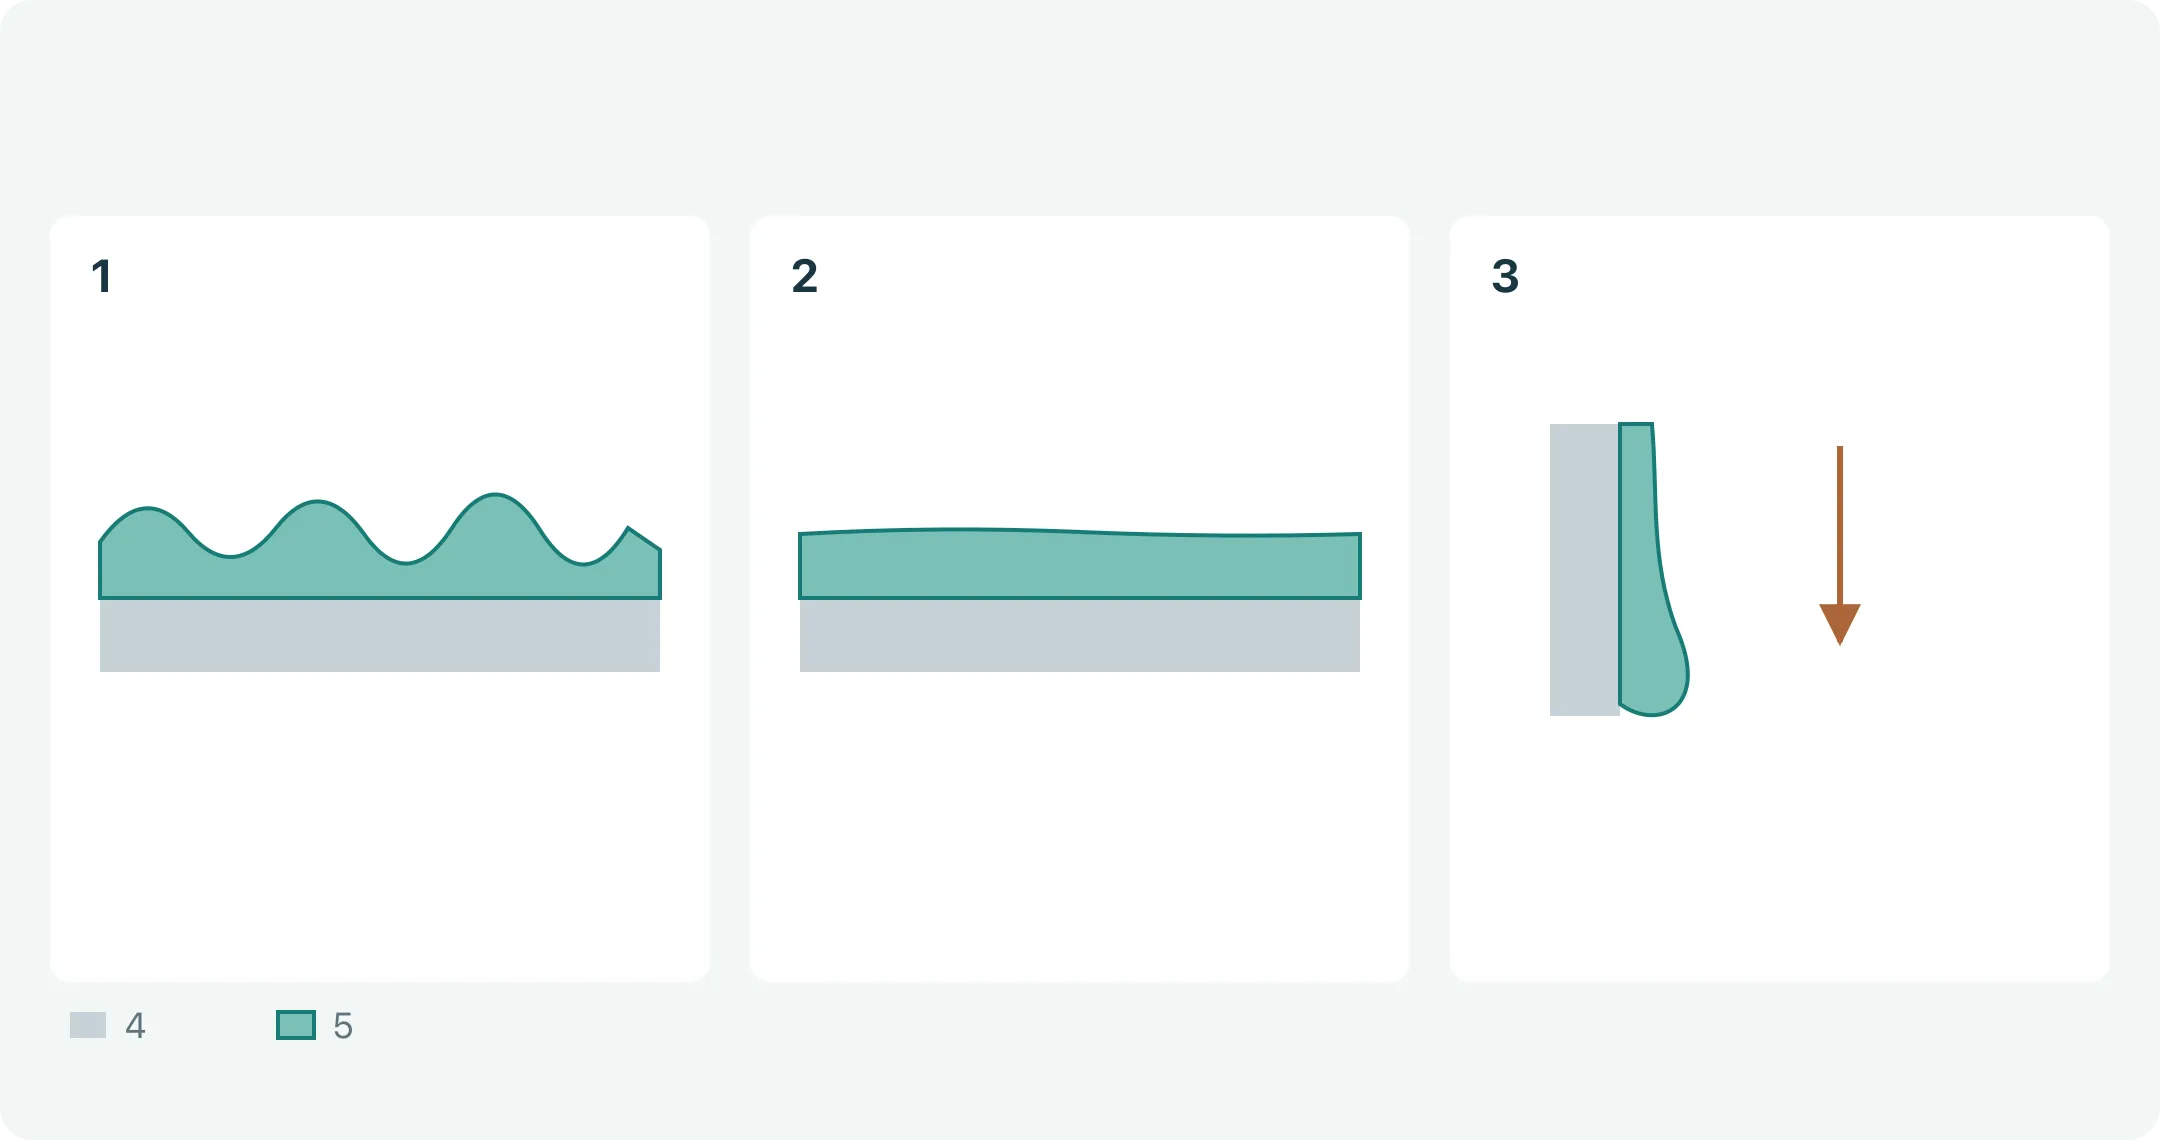
L’atomisation divise le liquide ; le nivellement lisse le film déposé. Les reliefs initiaux doivent diminuer avant perte de mobilité. Évaporation, température, réaction de résine et rhéologie modifient ce déroulement temporel.[1][2][5]
Une viscosité moindre peut aider atomisation/nivellement mais favoriser les coulures verticales. La mobilité permet aussi l’écoulement gravitaire. Une application excessive accumule la peinture sur faces, trous et plis, même avec une formulation adaptée.[1]
Le cisaillement diffère au repos, au mélange, au pistolet et après dépôt. La rhéofluidification varie avec le cisaillement ; la thixotropie inclut le délai de reconstitution après son arrêt. Une même lecture de viscosité courante ne garantit pas le même nivellement ou comportement aux coulures.[5]
Une coupe suit un même système avec modèle, température et méthode définis ; un temps d’écoulement ne décrit pas toute la pulvérisation. Si la plaque est correcte mais la verticale coule, examiner quantité humide, géométrie, orientation et écoulement déposé avant de demander un ajustement rhéologique.[1][5]
La peau d’orange ne vient pas seulement d’une peinture trop visqueuse : atomisation, évaporation, tension superficielle et texture inférieure interviennent.[1][4] Identifier première couche touchée, effet de trajectoire et environnement entre dépôt et immobilisation avant réglage.
Précontrôler l’épaisseur sèche par l’humide, avec hypothèses
L’épaisseur humide (WFT) contrôle immédiatement la quantité ; l’épaisseur sèche (DFT), le résultat après formation. Elles sont liées mais non interchangeables. Le peigne donne une approximation et perturbe le film par contact ; mesurer rapidement aux endroits adaptés et noter position/méthode.[7]
Relation volumique simplifiée : épaisseur sèche ≈ épaisseur humide × fraction volumique de matières non volatiles à l’application. Inclure la dilution autorisée. Ne pas utiliser une fraction massique ou les données non mélangées pour une peinture déjà mélangée/diluée.[7]
Exemple : mélange correct à 50% de solides en volume, objectif sec 60 μm. Sans autres variations volumiques, humide non dilué : 60 ÷ 0.50 = 120 μm.
Supposer que 1.000 L de mélange autorise 0.100 L de diluant compatible sans solides, volumes approximativement additifs. Le volume solide reste 0.500 L : 0.500 ÷ 1.100 ≈ 45.45%. Pour les mêmes 60 μm secs : 60 ÷ (0.500 ÷ 1.100) = 132 μm humides.
Ces nombres expliquent la dilution, sans constituer recette ni épaisseur recommandée. Vérifier produit, conditions de mesure volumique et DFT réelle. Certains mats dévient de l’estimation simple. WFT ne permet pas de déduire ou vérifier la teneur en solides.[7]
WFT ne calcule pas le rendement réel : brouillard, pertes de transfert et résidus d’équipement en sont exclus.[7] Le nombre de passes ne remplace pas l’épaisseur : alimentation, trajectoire et recouvrements changent sa distribution.
Choisir le mesureur DFT selon support/objet, vérifier étalonnage, contrôle et ajustement. Un point ne représente pas la pièce. Vérifier validité sur chants, courbes, rugosités et petites zones. En multicouche, préciser total ou couche individuelle obtenue par méthode applicable.[8]
Séparer désolvatation, sec au toucher et durcissement
La désolvatation laisse le film évaporer et évoluer avant couche suivante ou cuisson. Non collant est une observation ; formation complète et état de durcissement prescrit sont distincts.[2][11]
Une dispersion aqueuse ne se forme pas par simple départ d’eau
La formation idéale des particules polymères dispersées implique évaporation, empilement/déformation puis interdifusion des chaînes entre particules. Des régions peuvent simultanément être à différents stades ; un bicomposant aqueux comporte aussi une réaction chimique.[2]
Température, humidité et air modifient évaporation et jonction. L’humidité élevée peut ralentir le départ d’eau ; trop d’air ou séchage superficiel rapide peut rendre la formation inégale et freiner l’intérieur. Vérifier la température minimale de formation de la formulation ; celle d’un latex n’est pas universelle.[2]
La cuisson ne dispense pas de l’évaporation prescrite
Film trop épais, désolvatation insuffisante ou barrière superficielle prématurée au chauffage peuvent retenir eau/solvant et créer trous, éclatements ou autres défauts.[2][3] Examiner humide avant four, désolvatation et montée réelle, pas seulement allonger la cuisson finale.
Une étude sur acier compare séchage atmosphérique/infrarouge catalytique de primaires/intermédiaires aqueux bicomposants et finition polyuréthane définis. Application par applicateur spiralé, matériau/prétraitement contrôlés ; la morphologie varie selon le séchage.[3] Cadence, aspect et protection doivent être validés séparément : aucune conversion directe de toute pièce pulvérisée à l’IR rapide n’est démontrée.
Si le produit impose une température de pièce, contrôler son profil réel. Épaisseur, position et charge modifient la montée. Pour durcissement à l’air, vérifier environnement/durée propres au produit, sans reprendre une température de cuisson.
Un frottement au solvant applicable aide à évaluer la résistance d’un film à durcissement chimique, mais son niveau ne prouve pas le durcissement complet. Solvant, doubles frottements et critères ne sont pas universels.[11]
Classer par morphologie et première apparition
Le tableau lance l’enquête : chaque cause reste à vérifier. Noter phénomène, stade et répartition, puis examiner le procédé. Ne pas inscrire un nom de défaut comme cause établie.[1][2][4][6]
| Observation | Description utile | Processus possibles | Contrôles prioritaires |
|---|---|---|---|
| Peau d’orange, mauvais nivellement | Reliefs continus : présents après pulvérisation ou accentués au séchage ? | Atomisation, rhéologie, évaporation, tension superficielle et texture sous-jacente | Comparer photos humide/sec, sous-couche, WFT et environnement ; contrôler jet/écoulement |
| Coulures, affaissement | Traînées descendantes ou amas en bord inférieur ; pire verticalement ? | Surépaisseur locale, écoulement/récupération inadéquats, évaporation lente | Comparer WFT, recouvrements et orientation sur plis/verticales ; pas seulement ajouter du diluant |
| Pulvérisation sèche, brouillard rugueux | Grains, rugosité ou matage ; faces voisines/abritées ? | Évaporation avant dépôt, redépôt de brouillard, trajectoire ou air | Vérifier distance, alimentation, atomisation, séquence et air ; distinguer particules dures |
| Cratères, yeux de poisson | Dépressions rondes/irrégulières, centre éventuellement mince | Mouillage/tension locaux ; pollution du support, autre brouillard, particules ou incompatibilité interne | Comparer témoin propre/pièce ; tracer huile, silicone, brouillard voisin et changements de matériau |
| Piqûres, petits trous | Nombre, bord du trou et première étape touchée | Air entraîné, volatils ou formation locale incomplète ; causes multiples | Chercher microbulles humides, comparer avant/après désolvatation et four ; coupe au besoin |
| Bullage par eau ou solvant | Cuvettes de bulles rompues ou trous après séchage/chauffage | Volatils retenus ; épaisseur, désolvatation et chauffage incompatibles | Contrôler humide local, état avant four et montée réelle ; essais séparés des facteurs |
| Grains de poussière, particules | Reliefs plutôt que seules dépressions ; particule solide identifiable ? | Environnement, support, filtration ou alimentation pollués | Conserver particules/pièces non traitées ; chercher source/répartition ; toute rugosité n’est pas du brouillard sec |
| Flottation, marbrures, écarts de couleur | Écart global ou taches ; variation avec angle ? | Distribution pigmentaire, agitation, atomisation, écoulement et orientation des pigments d’effet | Fixer lumière/angle ; comparer lot, accrochage, trajet et épaisseur ; vérifier fond/opacité d’abord |
| Frisage, détrempe, défauts intercouches | Sous-couche gonflée, déformée ou séparée après application suivante ? | Compatibilité, état sous-jacent, fenêtre de recouvrement ou solvant | Identifier produits/temps par couche ; essais de compatibilité et recouvrement sur même fond |
| Film mou, retour du collant, durcissement anormal | Durée de mollesse ; empreintes après manutention/emballage ? | Évaporation/formation insuffisantes, composants/réaction, surépaisseur ou dépassement du temps utile | Vérifier mélange, environnement, épaisseur, durcissement et moment du contrôle ; recuire n’est pas universel |
Les marbrures métalliques peuvent venir de l’orientation des pigments lamellaires, influencée par pulvérisation/écoulement. Un code identique ne garantit pas le même aspect selon l’angle.[1] En teinte unie, distinguer opacité insuffisante, fond et vraie variation avant d’appeler toute différence « flottation ».
Distinguer trois pistes devant de petits trous
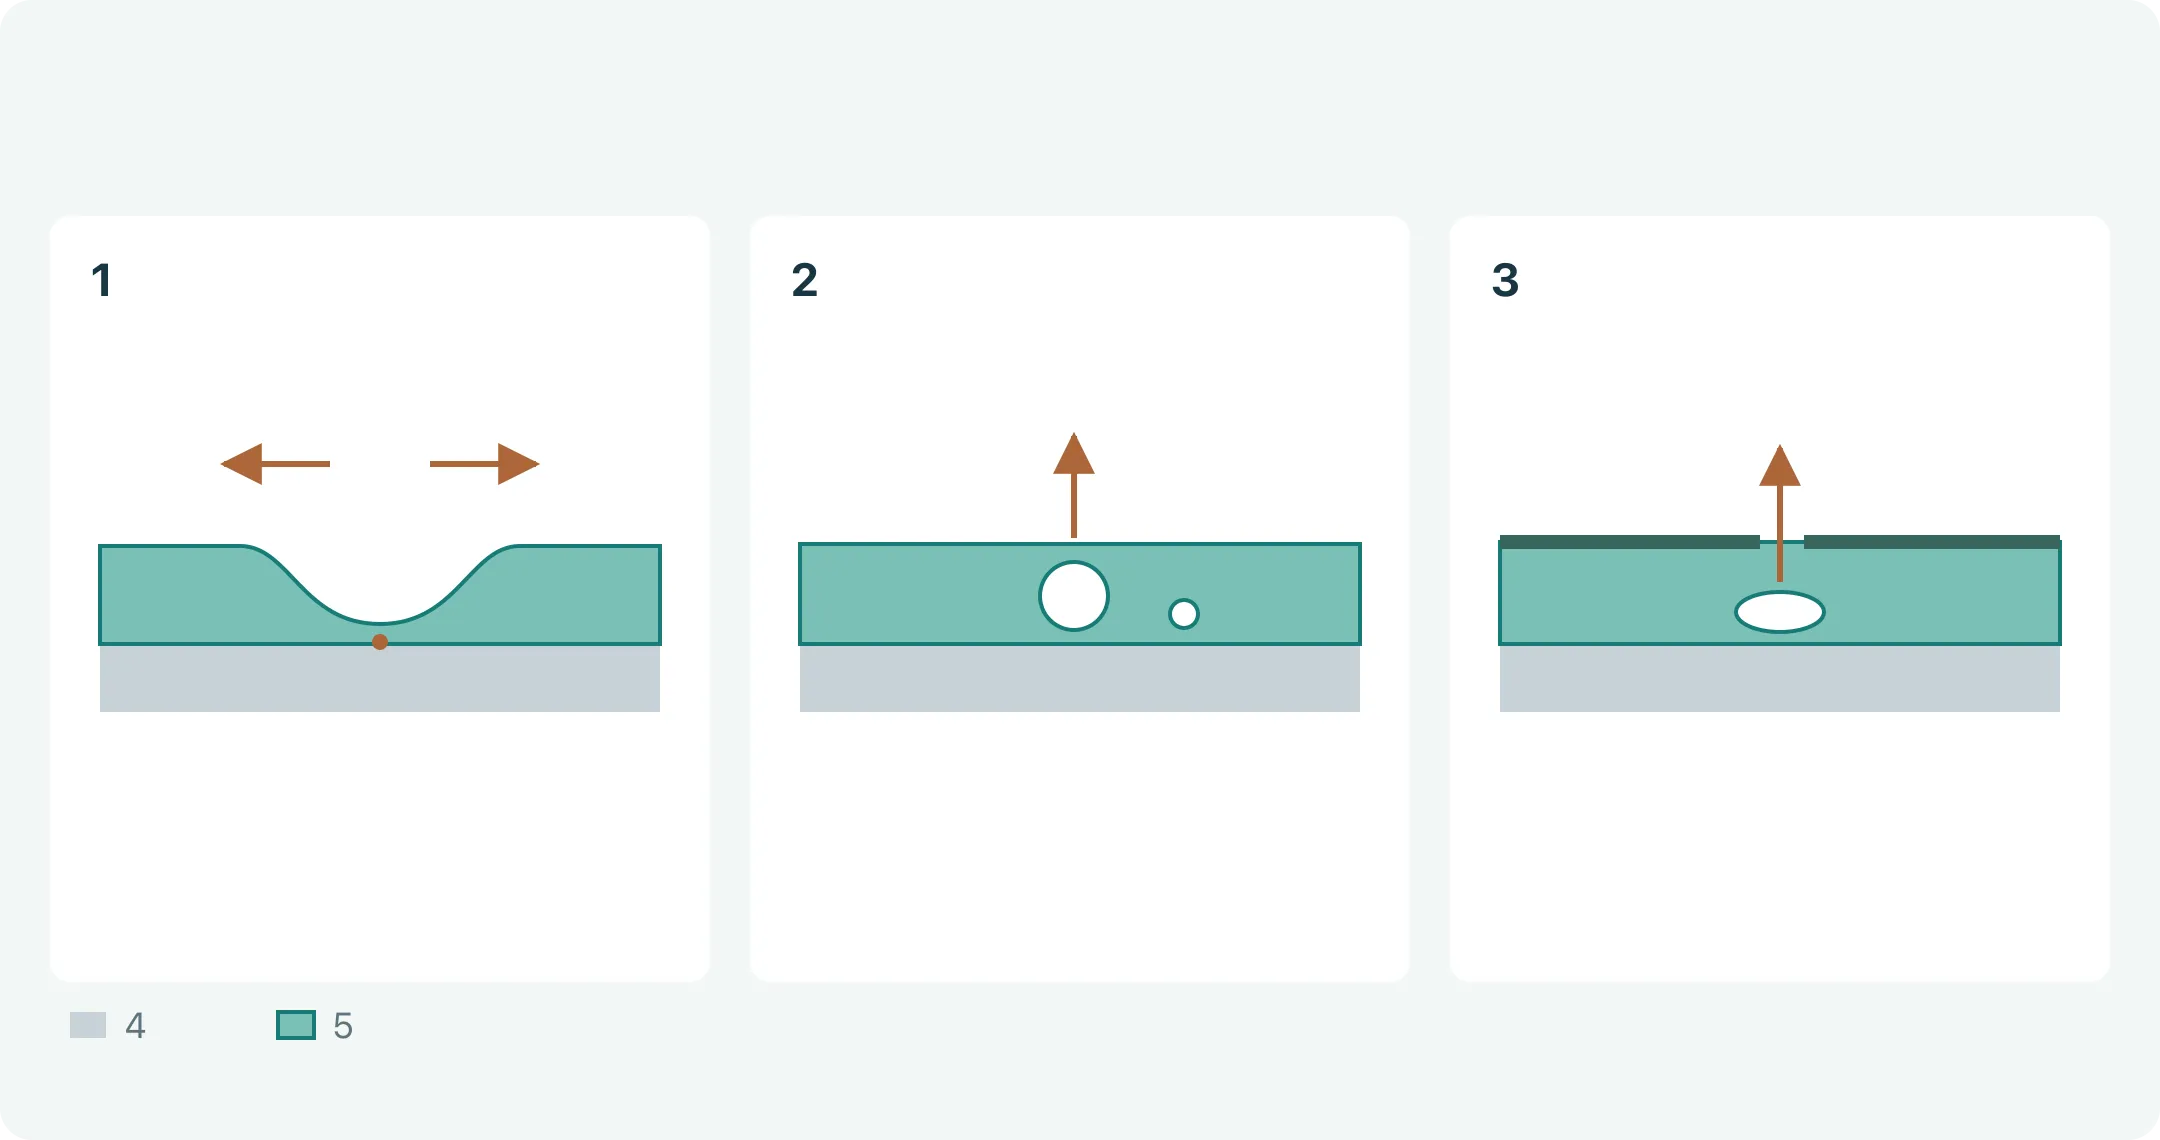
Cratères, air entraîné et sortie de volatils peuvent laisser des dépressions. Ils appellent des vérifications différentes ; une photo finale suffit rarement à attribuer une cause.
Première piste : mouillage ou tension locale. Pollution du support, brouillard étranger ou particules sur film mobile peuvent déplacer le liquide et former des cratères.[4] Témoin propre, répartition et application voisine sont plus explicatifs qu’une hausse de cuisson. Le silicone est une pollution possible, pas toute cause.
Deuxième : air dans le liquide, introduit au mélange/transport. Le trou dépend de l’évacuation et de la récupération après rupture. Antimousse de surface et désaération interne diffèrent ; pas de grosses bulles en pot ne prouve pas l’absence de microbulles dans le film.[6]
Troisième : volatils sortant pendant formation/chauffage. Déterminer si les trous étaient humides ou surviennent après désolvatation/chauffage, et s’ils se concentrent en surépaisseur. L’aqueux peut aussi retenir les volatils ; le contrôle ne concerne pas seulement les solvants.[2][3]
Choisir antimousse/anticratère par compatibilité et essais. L’antimousse utilise une incompatibilité maîtrisée ; excessive, elle peut créer cratères, trouble ou changement de brillant. Dose, incorporation et application comptent : plus n’est pas forcément mieux.[6] Un silicone de formulation adapté diffère d’une contamination externe ; excès ou chauffage inadéquat peut nuire au recouvrement.[4]
Réduire les causes par témoins puis vérifier les pièces
Un essai répond à une question et conserve l’état original témoin. Une amélioration après changements simultanés de pression, dilution, épaisseur, désolvatation et cuisson montre une autre combinaison, pas le facteur causal.
| Hypothèse | Exemple de comparaison | Question résolue | Facteurs restant à exclure |
|---|---|---|---|
| Cratères liés à la pollution du support réel | Même lot/application : témoin nettoyé par voie validée comparé aux pièces | Association entre préparation du support et défaut ? | Matériau, rugosité et géométrie différents entre plaque et pièce |
| Piqûres liées à épaisseur/désolvatation | Dans les limites produit, comparer épaisseur ou désolvatation séparément ; reste comparable | Le défaut varie-t-il avec ce facteur ? | Air initial, alimentation anormale et montée thermique différente |
| Coulures aux recouvrements de trajectoire | Même peinture/ambiance : comparer WFT mesurée et trajectoires maîtrisées | Lien entre quantité locale et coulure | Jet instable, orientation et température peinture |
| Poussière issue de l’environnement | Comparer témoins ambiants, prélèvements d’alimentation et pièces au même moment ; identifier les grains | Source particulaire traçable ? | Temps d’exposition et méthodes de détection différents |
- Conserver l’état initial. Garder pièces défectueuses et normales avant ponçage, nettoyage ou retouche. Noter lot, stade et endroit ; photos d’ensemble et détails.
- Rechercher les conditions communes : lot, côté de balancelle, changement de couleur ou pli épais ? Noter aussi les pièces sans défaut du même lot.
- Comparer relevés et exigences. Trouver écarts nets puis hypothèse vérifiable. Mesurer les inconnues, sans se fier aux impressions.
- Comparer de façon discriminante. Garder support, sous-couche, géométrie et autres conditions comparables ; changer le facteur visé et enregistrer ses valeurs réelles.
- Confirmer avec éprouvettes indépendantes. Garder répétitions/témoins pour ne pas prendre le hasard pour une amélioration stable ; un plan multifactoriel peut ensuite étudier les interactions.
- Vérifier pièces et exigences finales. Les plaques comparent peinture/procédé, sans représenter plis profonds, filetages, masse thermique ou contacts assemblés.
Ce sont des propositions, pas des essais effectués. Vérifier les effets associés : moins de peau d’orange mais plus de coulures, désaération mais cratères, cadence accrue mais adhérence/résistance solvant modifiée.[1][3][6][11]
Reprendre la couche à l’origine du défaut
Ponçage, polissage, retouche, recouvrement ou décapage dépendent de profondeur, état et service. Vérifier si le film initial peut rester ; le masquer ne restitue pas automatiquement sa protection.
Une correction superficielle peut convenir à texture locale ou poussière, avec contrôle d’épaisseur restante, brillant et couleur pour éviter percement ou modification des pigments d’effet. Trous traversants, défauts intercouches étendus ou pollution exigent une enquête plus profonde, pas un simple polissage.
Avant de repeindre : état ancien, compatibilité, fenêtre, ponçage et nettoyage. Les adjuvants modifiés nécessitent contrôle d’adhérence ultérieure ; résoudre les cratères ne doit pas reporter un problème de recouvrement.[4]
En cas de décollement, situer rupture au support, entre couches ou dans le film avant retrait. Voir le guide d’adhérence. Conserver lot et nombre de reprises, refaire aspect, épaisseur, adhérence et montage. Vérifier aussi tolérance du support/composants aux chauffages répétés.
Écrire des contrôles de réception répétables
« Lisse, sans piqûres, adhérent » ne précise pas observation, prélèvements ni méthode. Séparer aspect, film et fonction pour permettre au fournisseur et aux inspecteurs de répéter les mêmes vérifications.
| Objet contrôlé | Conditions à définir | Limites du résultat |
|---|---|---|
| Défauts d’aspect | Classes de faces visibles, lumière, distance, angle, durée, échantillons limites, taille/nombre admissibles | Photos sans conditions ne remplacent pas réception commune ; distinguer micropores/trous traversants |
| Couleur et effet | Échantillon accepté, fond, état du film, instrument/observation ; angles pour effets | Code couleur ne garantit pas l’identité selon tous les angles |
| Brillant et texture | Géométrie, endroits et plage convenus ; texture évaluée séparément par échantillon ou méthode | Une valeur de brillant ne décrit pas entièrement peau d’orange, voile réfléchi et netteté d’image[9] |
| Distribution d’épaisseur sèche | Couche/total, instrument adapté, vérification d’étalonnage et positions représentatives | Une moyenne sur grande face ne masque pas plis épais ou chants minces[8] |
| Durcissement et adhérence | Produit, moment, méthode/version ; reprise après exposition environnementale/mécanique si pertinente | Classe de ruban n’est pas force absolue ; résistance solvant prescrite ne prouve pas durcissement complet[10][11] |
| Montage et protection | Filetages, ajustements, joints, contacts électriques et exposition/recontrôle selon usage | Belle plaque ne prouve pas conformité de chaque endroit et milieu de service |
ASTM D3359 évalue coupe/ruban sous conditions prescrites, distingue peu les fortes adhérences et n’est pas techniquement équivalente à ISO 2409.[10] Comparer méthode, épaisseur, état et lieu de rupture, pas uniquement la classe.
L’aspect ne prouve ni corrosion/intempéries ni montage. Examiner système support–prétraitement–primaire–finition et couverture critique, puis valider l’usage. Convenir séparément essais/acceptation ; ne pas déduire durée de vie d’un nom de procédé.[1][2][3]
Appliquer aux boîtiers et supports
Sur un boîtier acier à plis, goujons et soudures, organiser la réception autour de ces sites, pas seulement de la grande face facile :
- Grandes faces visibles : peau d’orange, particules, teinte, brillant et texture issue de la sous-couche.
- Plis/verticales : recouvrement humide, accumulation inférieure et coulures ; différents d’une plaque.
- Angles internes/soudures : propreté, sécheresse, couverture ; relation trous locaux/résidus.
- Filetages/ajustements : masquage, ajout d’épaisseur et montage ; montage forcé ne prouve pas intégrité/fonction.
- Terre/contacts : définir zones sans peinture ou dispositif, puis vérifier continuité assemblée.
- Accrochage/manutention : marques et retouches permises ; séparer application et dommage ultérieur.
Faire une carte de contrôle sur plan, reliée aux relevés de chaque couche. Primaire cataphorétique et finition liquide exigent compatibilité, recouvrement et chauffage validés ; deux peintures acceptées seules ne garantissent pas leur combinaison.[1][4] Voir le guide d’électrodéposition pour dépôt et cavités.
Envoyer plans, croquis ou photos, usage, quantité, faces visibles, interfaces et zones conductrices. Pour défauts, joindre stade, lot et images non réparées. Indiquer « à confirmer » pour peinture, épaisseur ou contrôle afin de choisir éprouvettes et conditions de devis.
- [1] Evolution of the Automotive Body Coating Process—A Review
- [2] From Wet to Protective: Film Formation in Waterborne Coatings
- [3] Durability and Corrosion Properties of Waterborne Coating Systems on Mild Steel Dried under Atmospheric Conditions and by Infrared Radiation
- [4] BYK Surface Additives
- [5] BYK Rheology Additives
- [6] BYK Defoamers and Air Release Agents
- [7] ASTM D4414-25
- [8] ASTM D7091-22
- [9] ASTM D523-25
- [10] ASTM D3359-23
- [11] ASTM D5402-19(2024)