Karıştırma, atomizasyon ve yayılmadan ön buharlaşma, kürlenme ve gerçek parça kabulüne.
Malzemeyi ve film oluşumunu belirleyin
Yaş boya sıvı halde uygulanır; Çin metal işleme dilindeki “yağ püskürtme” çoğunlukla yaş boya püskürtmektir. Boya solvent veya su bazlı, tek veya iki bileşenli olabilir; havada kuruma, ısıtma veya başka kür yolları gerektirebilir. Sıvı uygulama hali nihai reçineyi, dış ortam dayanımını, sertliği veya kalınlığı belirlemez.[1][2]
Bu adlar farklı boyutları anlatır. Su/solvent bazlılık taşıyıcıyı; tek/iki bileşen kullanım öncesi reaktif bileşenlerin karıştırılmasını; geleneksel/elektrostatik püskürtme uygulamayı tarif eder. Birbirini dışlayan kategoriler değildir.
| Doğrulanacak boyut | Anlamı | Proses kararına etkisi |
|---|---|---|
| Su veya solvent bazlı | Sıvı taşıyıcı ve uyumlu inceltme koşulları | Buharlaşma, nem, havalandırma ve temizlik farklıdır; su bazlı olması organik bileşensiz olduğu anlamına gelmez |
| Tek veya iki bileşenli | Belirlenen bileşenlerin kullanımdan önce karıştırılıp karıştırılmayacağı | 2K oranı, karıştırma ve kullanılabilir süreyi kontrol edin; 1K da kimyasal çapraz bağlanabilir |
| Havada kuruma, fırınlama veya başka kür yolu | Kullanıma hazır filmin gelişimi | Dokunma kuruluğu gerekli özelliklerin oluştuğunu tek başına göstermez |
| Geleneksel veya elektrostatik yaş boya püskürtme | Damlaların parçaya ulaşma şekli | Topraklama, tabanca ve boya uyumu birikimi etkiler; doğru film oluşumunun yerini tutmaz |
Proses föyünü gerçek ürün teknik veri föylerine (TDS) ve belirli astar, son kat, sertleştirici, inceltici kombinasyonuna dayandırın. Oranın kütle mi hacim mi olduğunu, izin verilen uygulamaları ve her katın kuru film/yeniden kaplama koşullarını doğrulayın. Aynı renk aynı koşul demek değildir.
Uygulama seçimi için geleneksel ve elektrostatik püskürtme rehberine bakın. Bu yazı yaş boya seçildikten sonraki film kontrolü ve kusurlara odaklanır.
Parçada hangi aşamalar kontrol edilmeli?
Nihai kusur önceki aşamalardan kaynaklanabilir; yalnız tabancayı incelemeyin. Kayıtları malzeme partisi, askı konumu ve zamanla bağlayarak anormal sonucu aşamaya kadar izleyin.
| Aşama | Kontrol konusu | Yararlı kayıtlar |
|---|---|---|
| Altlık ve ön işlem | Gerçek yağ, oksit ve kalıntıları giderin; işlemi altlık ve boyaya uyarlayın | Altlık durumu, temizlik/işlem partileri, durulama ve kurutma, kaynak ve kesim kenarları |
| Karıştırma ve boya besleme | Ürün kombinasyonu, bileşen ölçümü, karıştırma, süzme ve kullanılabilir süre | Ürünler, partiler, gerçek oran ve ölçüm temeli, karıştırma süresi, boya sıcaklığı, izinli inceltme |
| Kabin ve parça durumu | Sıcaklık, nem, havalandırma, kir kaynakları ve yüzeyler | Ortam/yüzey sıcaklığı, nem, gerektiğinde çiy noktası, basınçlı hava ve filtre bakımı |
| Atomizasyon ve püskürtme yolu | Kararlı desen ve besleme, geometriye uygun hareket | Nozul, basınç ölçüm yeri, besleme, deneme püskürtmesi, mesafe ve yol; elektrostatikte topraklama |
| Yaş film ve katlar arası uygulama | Yerel uygulama miktarı ve sonraki aşama öncesi durum | Yaş film örnekleme yerleri, geçişler, aralıklar, gerçek ön buharlaşma ve yeniden kaplama koşulları |
| Kurutma ve kürlenme | Ürünün istediği buharlaşma, film oluşumu ve reaksiyonu tamamlayın | Havalandırma/kurutma; fırın sistemlerinde gerçek parça sıcaklık geçmişi ve yük değişimi |
| Kontrol, taşıma ve paketleme | Film kalitesi ve sonradan oluşan hasar | Kuru film, görünüm ve işlev; soğutma, taşıma, montaj ve paketleme kontrolleri |
Temizlik, ıslanma ve yapışma ilişkilidir, fakat görünür temizlik boya açısından hassas kalıntı olmadığını kanıtlamaz.[4][10] Pas önleyici yağ, parmak izi ve flanşta hapsolan malzemeyi gerçek kire göre giderin. Çukurlardaki su/temizleyicinin çıktığını doğrulayın; geniş yüzeyin kuru olması yeterli değildir.
Gereken indüksiyon süresini, karışım kullanım süresini, ön buharlaşma/yeniden kaplama aralıklarını ve montaj/kullanım öncesi kürü ayrı kaydedin; ürün tanımlarını kullanın. Hâlâ akan 2K karışım belirtilen süre içinde olmayabilir; ek inceltme de ürün koşullarına bağlıdır.
Kabin havalandırması buharlaşmayı ve mesleki maruziyeti etkiler. Solventli/reaktif sistemlerde güvenlik veri föyü, ekipman koşulları ve saha kurallarına uyun; su bazlı etiketi bunların yerine geçmez. Fazla püskürtmeyi azaltmak için havayı keyfî azaltmak film oluşumunu da değiştirir.[1][2]
Atomizasyon, yayılma ve akma direnci neden etkileşir?
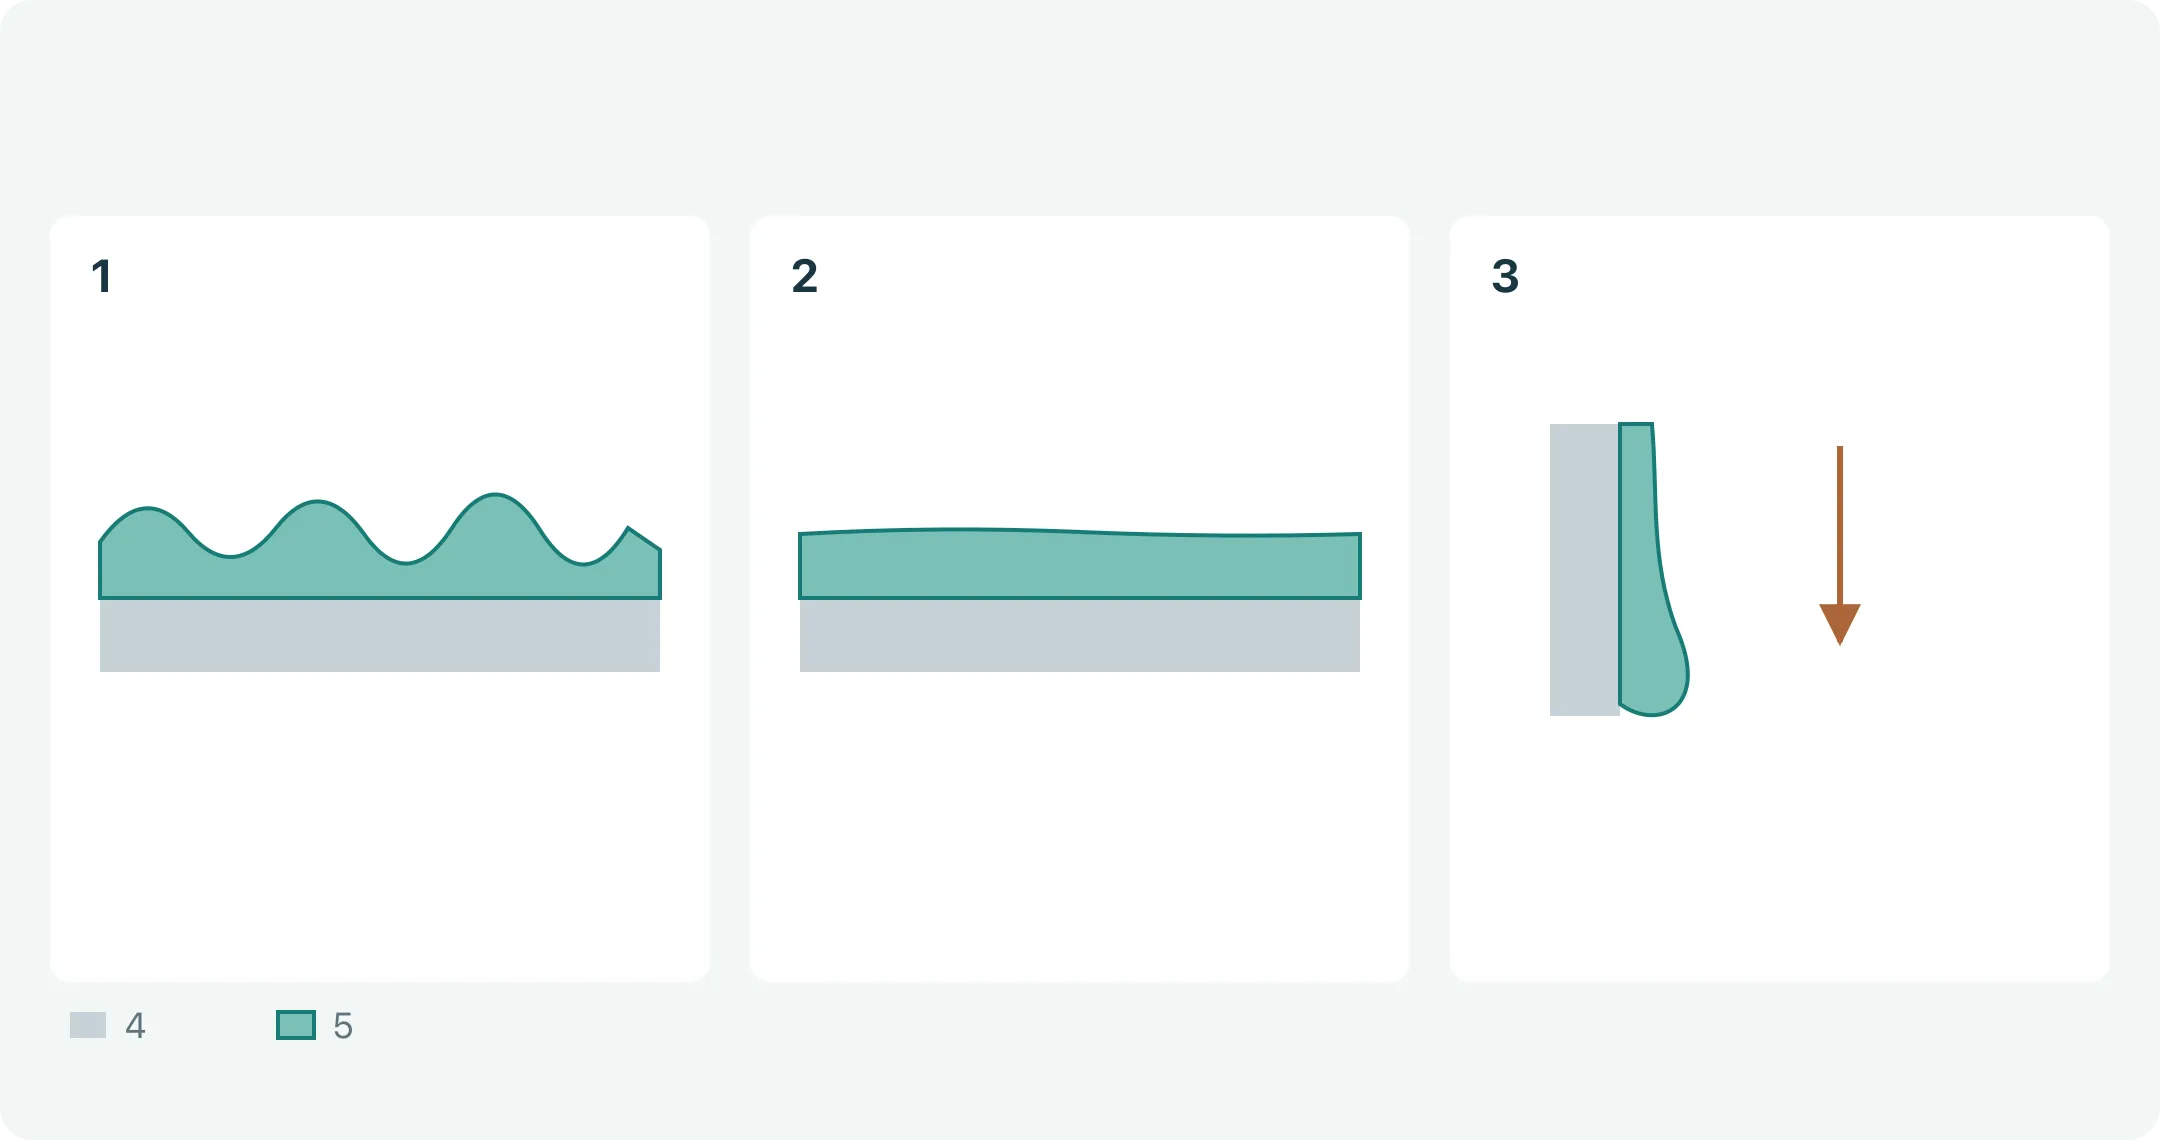
Atomizasyon sıvıyı damlalara böler; yayılma biriken yaş filmi düzleştirir. Damlaların ilk pürüzlülüğü, film hareketliliğini kaybetmeden azalmalıdır. Buharlaşma, sıcaklık, reçine reaksiyonu ve reoloji bu zamana bağlı süreci değiştirir.[1][2][5]
Düşük viskozite atomizasyonu/yayılmayı kolaylaştırabilir fakat dik yüzeylerde akmayı artırabilir. Daha kolay hareket yerçekimi akışını da sağlar. Uygun boyada bile aşırı uygulama dik yüzey, delik ve flanşta birikim yaratabilir.[1]
Boya dururken, karıştırılırken, tabancada ve birikim sonrası farklı kayma koşulları görür. Kayma incelmesi viskozitenin kaymayla değişmesidir; tiksotropi kayma durunca yapının geri kazanma süresini de içerir. Tek rutin viskozite testinde benzer sonuç, püskürtme sonrası aynı yayılma/akma direncini göstermez.[5]
Viskozite kabı belirli kap, boya sıcaklığı ve yöntemle aynı sistemde değişimi izleyebilir. Tek akış süresi tüm püskürtme davranışını açıklamaz. Paneller normalken dik parçalar akıyorsa tedarikçiden reoloji değişikliği istemeden yaş film miktarı, geometri, yön ve birikim sonrası akışı inceleyin.[1][5]
Portakal kabuğu yalnızca kalın boya değildir. İlk atomizasyon pürüzü, buharlaşma, yüzey gerilimi farkları ve alt doku katkıda bulunabilir.[1][4] Ayardan önce ilk etkilenen katı, yol değişiminin desene etkisini ve hareketlilik kaybına kadarki ortamı belirleyin.
Belirtilen varsayımlarla yaş filmden kuru filmi kontrol edin
Yaş film kalınlığı (WFT) uygulama miktarını hemen kontrol eder; kuru film kalınlığı (DFT) film oluşumundan sonra nihai gereksinimi denetler. İlişkilidirler ama birbirinin yerine geçmezler. Tarak mastar yaklaşık okuma verir ve temasla filmi bozar. Uygun yerde gecikmeden ölçün; konum ve yöntemi kaydedin.[7]
Basitleştirilmiş hacim ilişkisi: kuru kalınlık ≈ yaş kalınlık × uygulamaya hazır boyanın hacimsel katı oranı. İzinli inceltmeyi hesaba katın. Kütlesel katı oranını veya karıştırılmamış ürün verisini karışmış/inceltilmiş boya için doğrudan kullanmayın.[7]
Hesap örneği: doğru karışmış boya 50% hacimsel katı, hedef 60 μm kuru film olsun. Diğer hacim değişimleri yok sayılırsa inceltilmemiş yaş film 60 ÷ 0.50 = 120 μm olur.
1.000 L karışıma 0.100 L uyumlu, katısız inceltici eklenmesine izin verildiğini ve hacimlerin yaklaşık toplandığını varsayalım. Katı hacim 0.500 L kalır; uygulamadaki oran 0.500 ÷ 1.100 ≈ 45.45% olur. Aynı 60 μm kuru film için yaş film 60 ÷ (0.500 ÷ 1.100) = 132 μm olur.
Bu sayılar inceltmenin etkisini açıklar; reçete veya kalınlık önerisi değildir. Ürün koşullarını, hacimsel katı ölçüm koşullarını ve gerçek DFT’yi kontrol edin. Bazı mat boyalar basit tahminden sapar. WFT’den katı içeriği çıkarılamaz veya doğrulanamaz.[7]
WFT gerçek boya kullanım verimini belirlemez; fazla püskürtme, transfer kaybı ve ekipman kalıntısını içermez.[7] Geçiş sayısı kalınlık kaydı değildir; aynı sayıda besleme, yol ve örtüşme farklı dağılımlar üretir.
Nihai DFT için altlık/ölçüm nesnesine uygun cihaz seçin; kalibrasyon, doğrulama ve ayarı kontrol edin. Tek okuma tüm parçayı temsil etmez. Kenar, eğri, pürüzlü/küçük alan uygunluğunu kontrol edin. Çok katta toplam kalınlık mı uygun yöntemle tek kat mı ölçüldüğünü belirtin.[8]
Ön buharlaşma, dokunma kuruluğu ve kürü ayırın
Ön buharlaşma genellikle sonraki kat veya kür öncesi gerekli buharlaşma ve film gelişimine izin verir. Yapışmayan yüzey bir gözlemdir; tam film oluşumu ve belirtilen kür durumu ayrı konulardır.[2][11]
Su bazlı dispersiyonlar su buharlaşmasından fazlasını gerektirir
Suda dağılmış polimer parçacıklarında ideal film oluşumu buharlaşma, paketlenme/deformasyon ve sınırlar boyunca zincir difüzyonunu içerir. Gerçek filmde farklı yerler aynı anda farklı aşamalarda olabilir. Su bazlı 2K ayrıca kimyasal reaksiyon gerektirir.[2]
Sıcaklık, nem ve hava akışı buharlaşma ve parçacık birleşmesini etkiler. Yüksek nem su çıkışını geciktirebilir; aşırı hava veya hızlı yüzey kuruması düzensiz film ve zor iç buharlaşma yaratabilir. Asgari film oluşum sıcaklığı önemliyse gerçek formülü kontrol edin; tek lateks sıcaklığı bütün su bazlı boyalara kural değildir.[2]
Fırınlama gerekli buharlaşmanın yerine geçmez
Aşırı yaş film, yetersiz ön buharlaşma veya ısıtmada erken yüzey bariyeri su/solvent çıkışını engelleyerek delik, kabarcık patlaması ve kusur yaratabilir.[2][3] Yalnız son fırın süresini uzatmak yerine ön buharlaşma, fırın öncesi film ve gerçek ısıtmayı kontrol edin.
Çelik panel çalışması belirli su bazlı 2K astar/ara kat ve poliüretan son katlarda atmosferik ve katalitik kızılötesi kurutmayı karşılaştırdı. Kontrollü malzeme/ön işlemle spiral aplikatörler kullandı ve yüzey morfolojisi etkileri gözlendi.[3] Çevrim, görünüm ve koruma ayrı doğrulanmalıdır; çalışma her püskürtülmüş parçanın doğrudan hızlı IR kurutmaya geçebileceğini göstermez.
Ürün fırınlamayı parça sıcaklığıyla tanımlıyorsa gerçek sıcaklık geçmişini kontrol edin. Kalınlık, askı konumu ve yük ısınmayı değiştirir. Hava kürlü sistemlerde fırın sıcaklığı yerine kendi ortam/süre koşullarını kullanın.
Uygun solventle sürtme testi kimyasal kürlenen boyanın solvent direncini değerlendirebilir; direnç düzeyi tek başına tam kür kanıtı değildir. Solvent, çift sürtme sayısı ve kabul kriterleri evrensel değildir.[11]
Kusurları görünüm ve ilk oluşuma göre düzenleyin
Tablo inceleme başlangıcıdır; her neden doğrulanacak olasılıktır. Önce görünüm, aşama ve dağılımı kaydedip prosesi inceleyin; kusur adını kanıtlanmış neden diye yazmayın.[1][2][4][6]
| Gözlem | Yararlı tarif | Olası prosesler | Öncelikli kontrol ve karşılaştırma |
|---|---|---|---|
| Portakal kabuğu, zayıf yayılma | Sürekli düzensizlik; püskürtme sonrası mı, kuruyunca mı belirgin? | Atomizasyon, reoloji, buharlaşma, yüzey gerilimi farkı; alt doku | Yaş/kuru fotoğraf, alt kat, WFT ve ortamı karşılaştırın; desen ve akışı kontrol edin |
| Akma, sarkma | Aşağı çizgiler/alt kenar birikimi; dik yüzde daha mı kötü? | Yerel fazla kalınlık, akış ve toparlanma uyumsuzluğu, yavaş buharlaşma | Dik/flanş WFT’si, örtüşme ve yönü karşılaştırın; yalnız fazla inceltmeye güvenmeyin |
| Kuru püskürtme, kaba fazla püskürtme | Taneli, pürüzlü veya düşük parlaklık; komşu/korunaklı yüzlerde mi? | Ulaşmadan aşırı buharlaşma, fazla püskürtmenin yeniden birikimi, yol/hava etkisi | Mesafe, besleme, atomizasyon, sıra ve havayı kontrol edin; sert kir parçacığını ayırın |
| Krater, balıkgözü | Yuvarlak/düzensiz çukur, merkezde ince film olabilir | Yerel ıslanma/gerilim farkı; altlık kiri, başka boya sisi, parçacık veya iç uyumsuzluk | Temiz kontrol ve parçayı karşılaştırın; yağ, silikon, komşu sis ve malzeme değişimini izleyin |
| İğne deliği, küçük delik | Sayı, kenar görünümü ve ilk oluşma aşaması | Hapsolmuş hava, uçucu çıkışı veya eksik yerel film; birden çok neden | Yaş filmde mikrobaloncuk arayın; ön buharlaşma/ısıtma öncesi-sonrası karşılaştırın; gerekirse kesit |
| Solvent veya su patlaması | Kuruma/ısıtmadan sonra patlamış kabarcık çukurları/delikler | Hapsolan uçucular; kalınlık, ön buharlaşma ve ısıtma uyumsuzluğu | Yerel yaş film, fırın öncesi durum ve gerçek ısıtmayı kontrol edin; etkenleri ayrı kontrollü doğrulayın |
| Kir kabartıları, parçacıklar | Çukurdan çok yükselti; katı parçacık tanınabiliyor mu? | Ortam, altlık, süzme veya besleme kirliliği | Parçacık ve işlenmemiş parçayı saklayın; kaynak/dağılımı izleyin; tüm pürüzü kuru püskürtme saymayın |
| Yüzme, bulutlanma, renk farkı | Genel kayma veya yerel lekeler; açıyla görünüm değişiyor mu? | Pigment dağılımı, karıştırma, atomizasyon, yaş akış; efekt pigment yönelimi | Işık/açıyı sabitleyin; parti, askı, yol ve kalınlığı karşılaştırın; önce alt renk ve örtücülük |
| Buruşma, kalkma, katlar arası kusur | Sonraki kattan sonra önceki kat şişiyor, bozuluyor veya ayrılıyor mu? | Kat uyumu, alt kat durumu, yeniden kaplama aralığı veya solvent etkisi | Her katın ürün/zamanını belirleyin; aynı alt katta uyum ve kaplama koşullarını karşılaştırın |
| Yumuşaklık, yeniden yapışkanlık, anormal kür | Ne kadar sürüyor; taşıma/paketleme iz bırakıyor mu? | Eksik buharlaşma/film, bileşen/reaksiyon, aşırı kalınlık veya kullanım süresi sapması | Karıştırma, ortam, kalınlık, kür ve test zamanını kontrol edin; yeniden fırınlama evrensel çözüm değildir |
Metalik boyada bulutlanma, püskürtme ve yaş akışın değiştirdiği levhamsı pigment yönelimiyle ilişkili olabilir. Aynı renk kodu aynı açısal görünümü garanti etmez.[1] Düz renkte yetersiz örtücülük, alt renk farkı ve gerçek renk kaymasını ayırın.
Küçük deliklerde üç inceleme yönünü ayırın
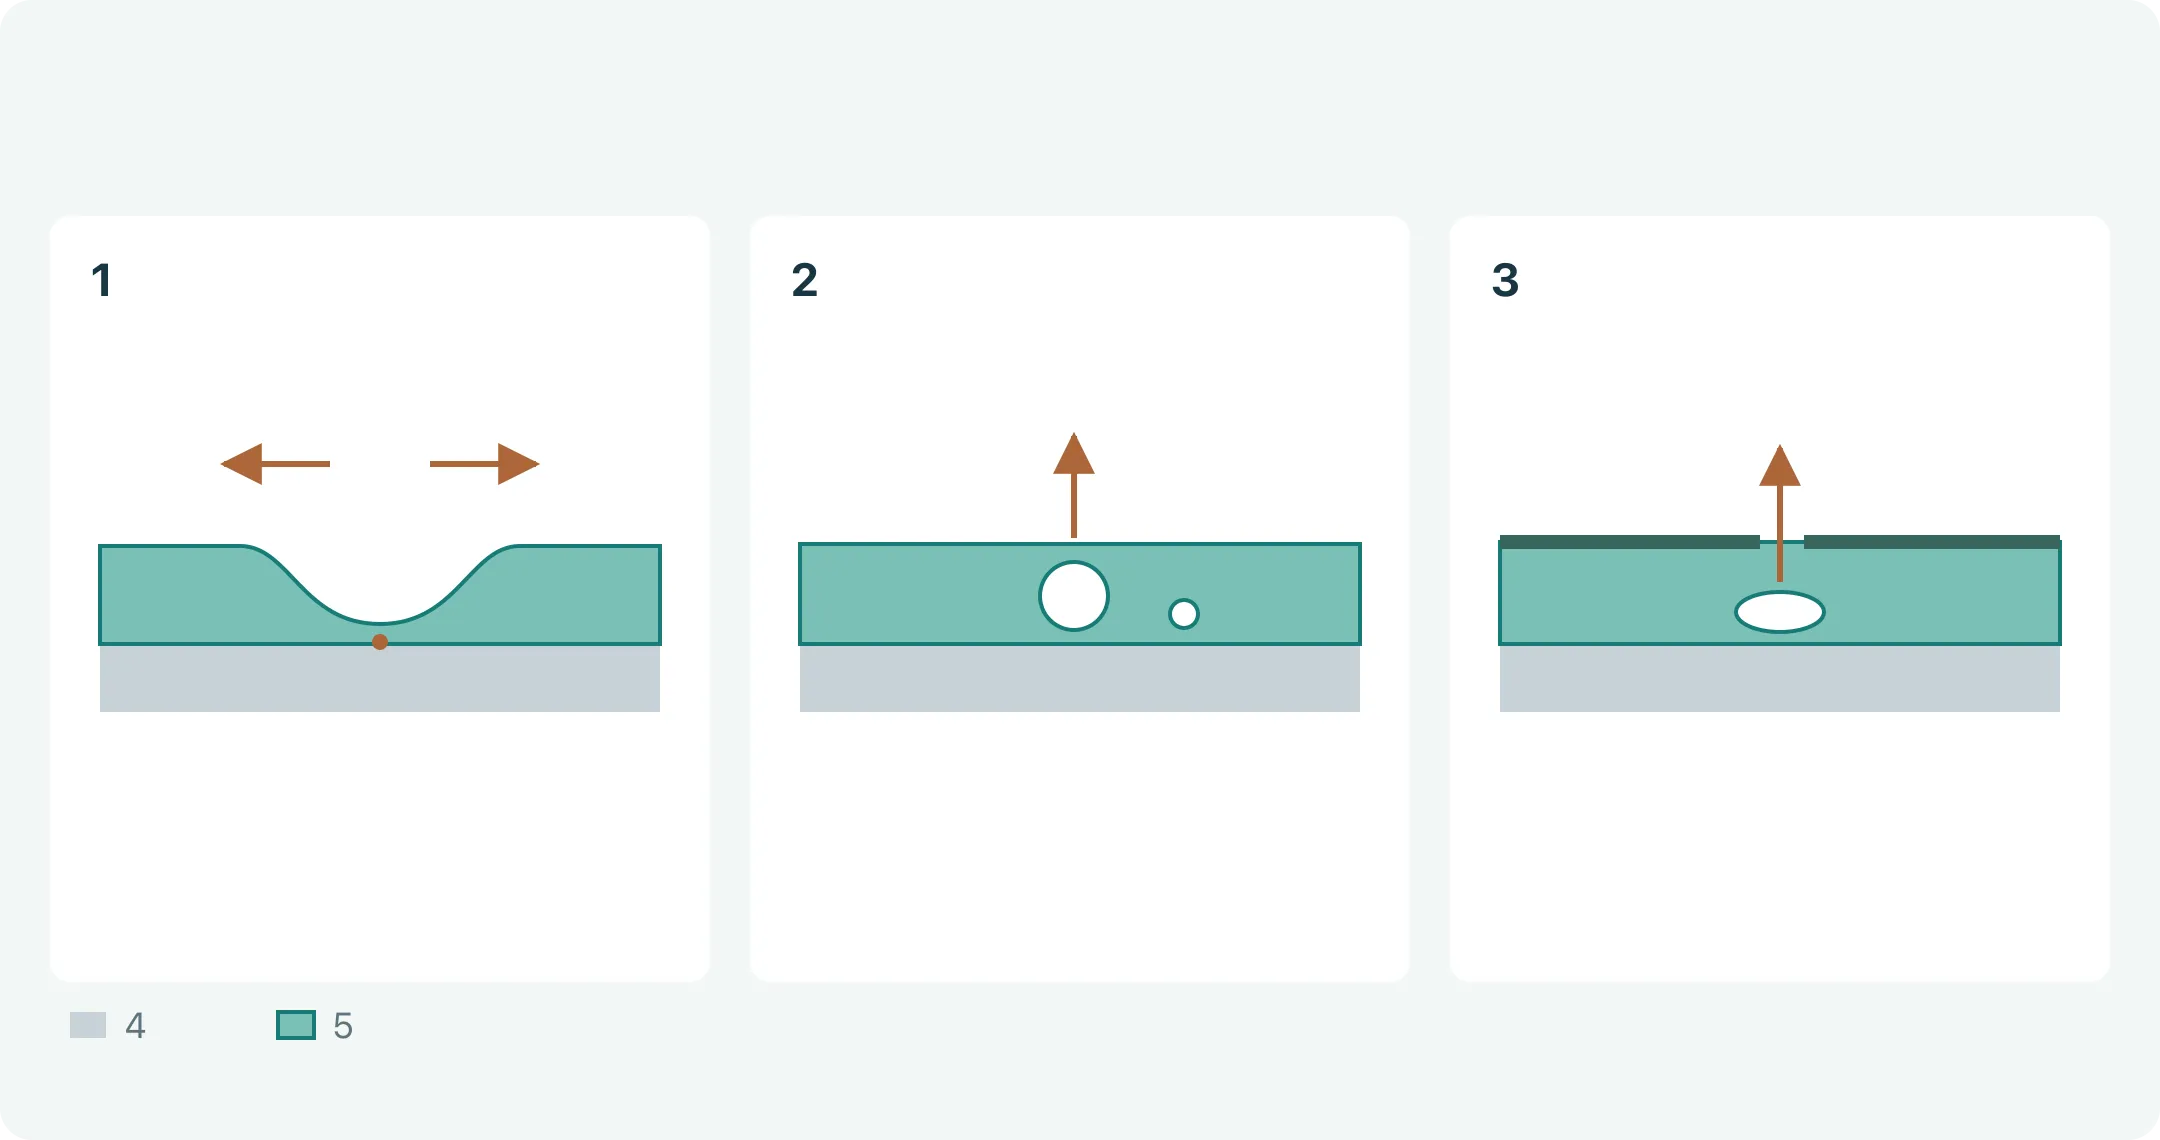
Krater, hapsolan hava ve uçucu çıkış deliği çukurlaşabilir; farklı doğrulama ister. Bitmiş parçanın tek fotoğrafı genellikle kesin neden için yeterli değildir.
Birincisi yerel ıslanma/gerilim farkı. Altlık kiri, yabancı sis veya hareketli filme düşen parçacık sıvıyı dışa hareket ettirip krater oluşturabilir.[4] Temiz kontroller, kir dağılımı ve komşu uygulama yalnız fırın sıcaklığını artırmaktan daha bilgilendiricidir. Silikon olası kirlerden biridir, her kraterin nedeni değildir.
İkincisi sıvıya giren hava. Karıştırma ve besleme kabarcık oluşturabilir. Delik kalması çıkışa ve patlama sonrası toparlanmaya bağlıdır. Yüzey köpük giderme ile film içi hava çıkarma farklıdır; kapta büyük kabarcık olmaması filmde mikrobaloncuk olmadığını göstermez.[6]
Üçüncüsü film oluşumu/ısıtma sırasında uçucu çıkışı. Delik yaş filmde var mıydı, ön buharlaşma/ısıtma sonrası mı çıktı, kalın yerler kötü mü? Su bazlılarda da çıkış engellenebilir; yalnız solventliye özgü değildir.[2][3]
Köpük giderici/krater önleyiciyi formül uyumu ve karşılaştırmalarla seçin. Köpük giderici kontrollü uyumsuzluk kullanır; fazlası krater, pus veya parlaklık değişimi yaratabilir. Doz, katma yöntemi ve gerçek uygulama önemlidir; çok her zaman iyi değildir.[6] Uygun silikon yüzey katkısı kontrolsüz dış silikon kirinden farklıdır; aşırı doz/uygunsuz ısı yeniden kaplamayı etkileyebilir.[4]
Kontrollerle nedenleri daraltın, gerçek parçayı doğrulayın
Yararlı deneme belirli soruyu yanıtlar ve başlangıcı kontrol tutar. Basınç, inceltici, kalınlık, ön buharlaşma ve fırını aynı anda değiştirmek farklı kombinasyonu gösterir, iyileşme nedenini değil.
| Hipotez | Örnek karşılaştırma | Yanıtlanan soru | Kalan karıştırıcı etkenler |
|---|---|---|---|
| Krater gerçek altlık kirinden geliyor | Aynı parti/uygulamada doğrulanmış temiz kontrol ile gerçek parçayı karşılaştırın | Altlık yolu kusurla ilişkili mi? | Temiz panel/parça malzemesi, pürüzlülük ve geometri farkı |
| İğne deliği kalın film veya ön buharlaşmayla ilişkili | Ürün sınırlarında diğer koşullar benzerken kalınlığı veya ön buharlaşmayı ayrı değiştirin | Kusur bu faktörle değişiyor mu? | Boyadaki hava, besleme bozukluğu ve gerçek ısıtma farkı |
| Akma yol örtüşmesinde yoğun | Aynı boya/ortamda ölçülmüş WFT dağılımı ve kontrollü yolları karşılaştırın | Yerel uygulama miktarı ile akma ilişkisi | Kararsız desen, yön ve boya sıcaklık değişimi |
| Kir boyadan değil ortamdan | Aynı uygulama döneminde ortam tanık numunesi, besleme numunesi ve parçayı karşılaştırıp parçacığı tanıyın | İzlenebilir parçacık kaynağı var mı? | Numunelerde maruziyet süresi ve saptama yöntemi farkı |
- İlk durumu koruyun. Zımpara, temizlik ve onarımdan önce kusurlu/normal parçaları saklayın; parti, keşif aşaması ve yer kaydedin; genel dağılım ve ayrıntıyı fotoğraflayın.
- Dağılımdaki ortak koşulları bulun: tek parti, askı tarafı, renk değişimi veya kalın flanş mı? Aynı partide sağlam parçaları da kaydedin.
- Kayıtları ürün şartlarıyla karşılaştırın. Açık sapmaları bulun, sınanabilir hipotez kurun; bilinmeyeni izlenimle değil ölçümle belirleyin.
- Ayırt edici karşılaştırmayla başlayın. Malzeme, alt kat, geometri ve temel koşulları benzer tutun; test edilen faktörü değiştirip gerçek değerleri kaydedin.
- Birden fazla bağımsız numunede doğrulayın. Tekrar ve normal kontrolleri koruyun; tesadüfü kararlı iyileşme sanmayın. Sonra tasarlanmış çok faktörlü deneylerle etkileşimi inceleyin.
- Gerçek parçayı ve nihai gereksinimi doğrulayın. Panel boya/proses davranışını kıyaslar; derin flanş, diş, termal kütle veya montaj temasını temsil etmez.
Bunlar inceleme önerileridir, tamamlanmış deneyler değildir. Yan etkileri kontrol edin: daha az portakal kabuğu ama fazla akma, köpük giderme sonrası yeni krater veya kısa çevrimle değişen yapışma/solvent direnci.[1][3][6][11]
Kusurun başladığı katı yeniden işleyin
Zımpara, polisaj, yerel onarım, yeniden kaplama veya sökme; derinlik, film ve kullanım koşuluna bağlıdır. Önce özgün filmin kalıp kalamayacağını belirleyin. Örtücü son kat alttaki korumayı otomatik geri getirmez.
Yerel doku/kir kabartısında yüzey düzeltmesi değerlendirilebilir; filmi delmemek ve efekti değiştirmemek için kalan kalınlık, parlaklık ve rengi kontrol edin. Geçişli delik, yaygın katlar arası hasar veya altlık kiri daha derin inceleme ister.
Yeniden püskürtmeden eski kat, ürün uyumu, kaplama koşulu, zımpara ve temizlik kontrolü yapın. Katkı değişiminden sonra katlar arası yapışmayı da kontrol edin; krater çözümü sonraki katta sorun bırakmamalıdır.[4]
Soyulmada önce altlık arayüzü, katlar arası veya film içi hasarı belirleyip sökme derinliğini seçin; yapışma rehberine bakın. İlk parti ve yeniden işleme sayısını koruyun; görünüm, kalınlık, yapışma ve montajı yeniden kontrol edin. Tekrarlı ısı altlık/bileşen toleransı ister.
Tekrarlanabilir kabul kontrolleri yazın
Düzgün, deliksiz ve iyi yapışmış ifadeleri hedefi söyler, ışık, örnekleme yeri ve yöntemi söylemez. Görünüm, film ve işlevi ayrı kaydedin ki tedarikçi ve denetçi aynı kontrolü tekrarlasın.
| Kabul konusu | Tanımlanacak koşullar | Sonucun sınırı |
|---|---|---|
| Görünüm kusurları | Görsel yüz sınıfı, ışık, mesafe, açı, süre, sınır numuneleri ve kusur boyut/sayı kriteri | Tanımsız fotoğraf anlaşmalı kabulün yerini tutmaz; mikrogözenek/geçişli deliği ayırın |
| Renk ve efekt | Onaylı numune, alt renk, film durumu, cihaz/görüş; efekt için açılar | Renk kodu aynı açısal görünümü garanti etmez |
| Parlaklık ve doku | Kararlaştırılmış geometri, yerler ve aralık; dokuyu numune/uygun yöntemle ayrı değerlendirin | Tek parlaklık değeri portakal kabuğu, yansıma pusu ve görüntü netliğini tam açıklamaz[9] |
| Kuru film dağılımı | Tek kat/toplam şartları, cihaz uygunluğu, kalibrasyon doğrulaması ve temsilî yerler | Geniş yüz ortalaması kalın flanş veya ince kenarı gizleyemez[8] |
| Kür ve yapışma | Ürün koşulu, test zamanı, uygun yöntem/sürüm; gerekirse çevresel/mekanik maruziyet sonrası yeniden test | Bant sınıfı mutlak bağ dayanımı değildir; belirli solvent direnci tam kür değildir[10][11] |
| Montaj ve koruma | Diş, geçme, conta, elektrik teması ve kullanıma özgü maruziyet/yeniden kontrol | Güzel panel her konum ve hizmet koşulunu kanıtlamaz |
ASTM D3359 belirli koşullarda kesme/bant yapışmasını değerlendirir; yüksek yapışmayı ince ayırmaz ve ISO 2409’a teknik olarak eşdeğer değildir.[10] Yalnız dereceyi değil yöntem, kalınlık, numune ve hasar yerini karşılaştırın.
Görünüm kabulü korozyon/hava dayanımı veya montaj uygunluğunu otomatik kanıtlamaz. Altlık–ön işlem–astar–son kat bütününü, kritik örtüyü ve amaçlanan kullanımı kontrol edin. Test/kabulü ayrı kararlaştırın; proses adından ömür çıkarmayın.[1][2][3]
Yöntemi muhafaza ve braketlere uygulayın
Flanş, saplama ve kaynaklı çelik muhafazada örneklemeyi yalnız kolay geniş yüze değil şu yerlere düzenleyin:
- Geniş görsel yüzler: alt kattan aktarılan doku dahil portakal kabuğu, parçacık, renk ve parlaklık.
- Flanş/dik yüz: yaş örtüşme, alt kenar birikimi ve akma; panelden farklı olabilir.
- İç köşe/kaynak: temizlik, kuruluk ve örtü; yerel delik ve kalıntıyı inceleyin.
- Diş/geçme: maskeleme, birikim ve montaj şartı; zorla montaj sağlam film/işlevi kanıtlamaz.
- Topraklama/elektrik teması: önce boyasız alan veya temas tasarımı, sonra monte elektrik yolu.
- Askı/taşıma yerleri: izinli iz ve onarım; uygulama kusuru ile sonraki hasarı ayırın.
Konumları çizim kontrol haritasına ve kat kayıtlarına bağlayın. Elektroforez astar üstü yaş son kat uyum, yeniden kaplama ve ısı kontrolü ister; ayrı ayrı uygun iki boya otomatik uygun birleşim değildir.[1][4] Birikim ve boşluk erişimi için elektroforez rehberine bakın.
Çizim, eskiz/fotoğraf, amaç, adet, görsel yüz, geçme ve iletken yerle başlayın. Kusur varsa ilk aşama, parti ve onarımsız fotoğraf ekleyin. Belirsiz boya/kalınlık/kontrolü “doğrulanacak” işaretleyin; anlamlı numune ve teklif koşulu seçin.
- [1] Evolution of the Automotive Body Coating Process—A Review
- [2] From Wet to Protective: Film Formation in Waterborne Coatings
- [3] Durability and Corrosion Properties of Waterborne Coating Systems on Mild Steel Dried under Atmospheric Conditions and by Infrared Radiation
- [4] BYK Surface Additives
- [5] BYK Rheology Additives
- [6] BYK Defoamers and Air Release Agents
- [7] ASTM D4414-25
- [8] ASTM D7091-22
- [9] ASTM D523-25
- [10] ASTM D3359-23
- [11] ASTM D5402-19(2024)