調合、微粒化、レベリングから、フラッシュオフ、硬化、実部品の受入まで。
材料と塗膜形成方式を特定する
液体塗料は液状で塗布します。中国の金属加工現場でいう「噴油」は液体塗料の吹付けを指すことが多い表現です。溶剤系または水系、1液または2液で、常温乾燥、加熱などの硬化経路があります。液状での塗布だけでは、最終樹脂、耐候性、硬さ、膜厚は決まりません。[1][2]
これらは異なる分類軸です。水系・溶剤系は主に媒体、1液・2液は使用前に反応成分の混合が必要か、通常・静電吹付けは塗布方式を示します。互いに排他的な工程区分ではありません。
| 確認項目 | 意味 | 工程判断への影響 |
|---|---|---|
| 水系または溶剤系 | 液体媒体と適合する希釈条件 | 蒸発、湿度、換気、洗浄条件が異なる。水系でも有機成分を含まないとは限らない |
| 1液または2液 | 使用前に指定成分の混合が必要か | 2液は比率、混合、可使時間を確認。1液でも化学架橋する場合がある |
| 常温乾燥、焼付け、その他の硬化 | 使用可能な塗膜ができる仕組み | 指触乾燥だけでは必要性能の発現を証明できない |
| 通常または静電による液体吹付け | 液滴が部品に届く方法 | 接地、ガン、塗料の適合性は付着量に影響するが、正しい塗膜形成を代替しない |
実際の製品技術資料(TDS)と、下塗り、上塗り、硬化剤、希釈剤の指定組合せから工程表を作ります。配合比が質量か体積か、許可された塗布方式、各層の乾燥膜厚と塗重ね条件を確認します。同じ色でも条件が同じとは限りません。
方式選定は通常・静電吹付けガイドを参照してください。本稿は液体塗料を選んだ後の塗膜管理と欠陥に焦点を当てます。
部品のどの工程を管理するか
最終欠陥は前工程に由来する場合があり、ガンだけでは調査できません。以下の記録を材料ロット、治具位置、時間と結び、異常を工程まで追跡します。
| 工程 | 管理対象 | 有用な記録 |
|---|---|---|
| 素地と前処理 | 実際の油、酸化物、残留物を除去し、素地と塗料に合う処理を行う | 素地状態、洗浄・処理ロット、すすぎと乾燥、溶接部と切断端面 |
| 調合と塗料供給 | 製品組合せ、成分計量、混合、ろ過、可使時間 | 製品、ロット、実比率と計量基準、混合時間、塗料温度、許容希釈 |
| ブースと部品状態 | 温度、湿度、換気、汚染源、部品表面 | 気温・表面温度、湿度、必要な露点確認、圧縮空気とフィルターの保守 |
| 微粒化とガン経路 | 安定したパターンと供給、形状に合う動作 | ノズル、圧力測定位置、供給状態、試し吹き、距離、経路。静電では接地も |
| ウェット膜と塗重ね | 局所塗布量と次工程前の状態 | ウェット膜測定位置、吹付け回数、間隔、実際のフラッシュオフと塗重ね条件 |
| 乾燥と硬化 | 製品指定の蒸発、塗膜形成、反応を完了させる | 換気・乾燥条件。焼付け系では実部品の温度履歴と装入量の変化 |
| 検査、取扱い、梱包 | 塗膜品質と後工程での損傷 | 乾燥膜、外観、機能。冷却、取扱い、組立、梱包中の確認 |
洗浄、ぬれ、付着性は関連しますが、見た目が清浄でも塗料に影響する残留物があり得ます。[4][10] 防錆油、指紋、フランジ内の残留物は実際の汚染に合わせて処理します。凹部から水や洗浄液が抜けたことを確認し、大きな面の乾燥だけで判断しません。
必要な熟成時間、混合後の可使時間、フラッシュオフ・塗重ね間隔、組立・使用前の硬化時間を製品定義に従い別々に記録します。2液塗料がまだ流れても可使時間内とは限らず、追加希釈も製品条件に従います。
ブース換気は蒸発と作業者のばく露管理に影響します。溶剤系や反応成分系は安全データシート、設備要件、現場規則に従い、水系という名称で代替しません。飛散を減らすために風量を勝手に下げると、塗膜形成条件も変わります。[1][2]
微粒化、レベリング、耐たれ性の関係
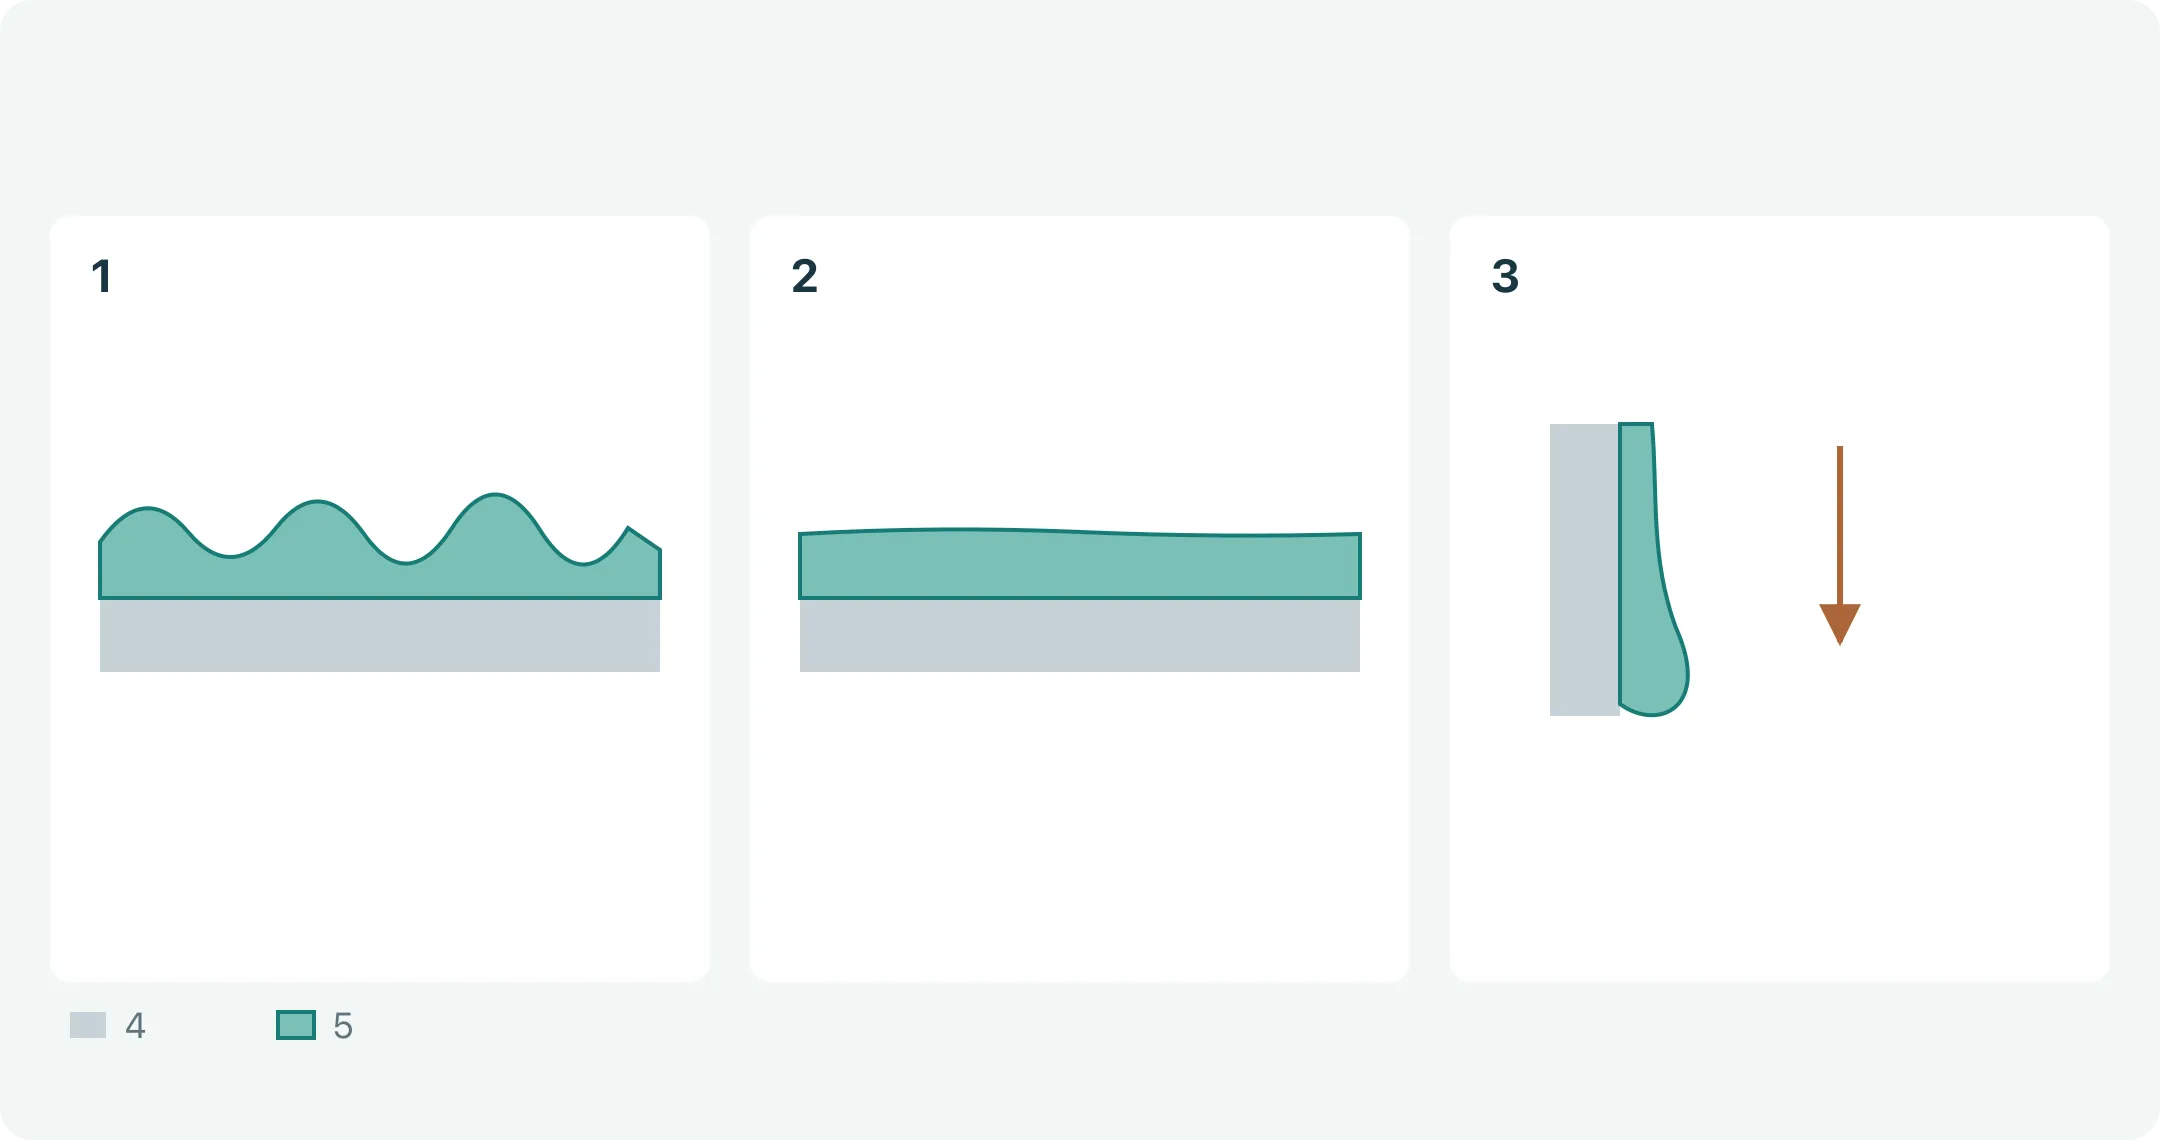
微粒化は液体を液滴に分け、レベリングは付着したウェット膜を平滑化します。液滴による初期凹凸は塗膜の流動性が失われる前に減る必要があります。蒸発、温度、樹脂反応、レオロジーがこの時間依存過程を変えます。[1][2][5]
低粘度は微粒化とレベリングを助ける一方、垂直面のたれを増やす場合があります。流れやすさは重力流動も促します。塗料が適切でも塗り過ぎれば、立面、穴、フランジにたまりが生じます。[1]
静置、混合、ガン内、付着後ではせん断条件が異なります。せん断薄化はせん断による粘度変化、チキソトロピーはせん断停止後の構造回復時間も含む現象です。一つの通常粘度試験で同じ値でも、吹付け後のレベリングや耐たれ性が同じとはいえません。[5]
粘度カップはカップ、温度、手順を指定して同じ系の変動を監視できます。流出時間一つで吹付け全体は説明できません。試験板は正常でも立体部品がたれる場合、供給元へレオロジー変更を求める前に、膜量、形状、姿勢、付着後の流動を調べます。[1][5]
ゆず肌は単に塗料が濃いことではありません。初期微粒化の凹凸、蒸発、表面張力差、下地の模様も関係します。[1][4] 最初に異常となった層、経路変更の影響、流動性を失うまでの環境を特定してから調整します。
仮定を明示してウェット膜で乾燥膜を管理
ウェット膜厚(WFT)は塗布量を即時管理し、乾燥膜厚(DFT)は塗膜形成後の最終要求を確認します。関連しますが同じではありません。くし形ゲージは概略値を示し、接触でウェット膜を乱します。適切な位置で速やかに測定し、位置と方法を記録します。[7]
単純化すると、乾燥膜厚 ≈ ウェット膜厚 × 塗装時の体積固形分率です。許容希釈を含めます。質量固形分で代用したり、混合・希釈後の塗料に未混合製品の値を無条件で使ったりしません。[7]
計算例:正しく混合した塗料の体積固形分を50%、目標乾燥膜厚を60 μmとします。他の体積変化を無視すると、無希釈のウェット膜厚は60 ÷ 0.50 = 120 μmです。
1.000 Lの混合塗料に、固形分ゼロの適合希釈剤0.100 Lの添加が許され、体積がほぼ加算できると仮定します。固形分体積は0.500 Lのまま、塗装時の比率は0.500 ÷ 1.100 ≈ 45.45%。同じ60 μmの乾燥膜には60 ÷ (0.500 ÷ 1.100) = 132 μmのウェット膜が目安となります。
これは希釈の影響を説明する数値で、配合処方や推奨膜厚ではありません。製品条件、体積固形分の測定条件、実DFTを確認します。一部のつや消し塗料は単純推定から外れます。WFTから固形分量を推定・検証できません。[7]
WFTは飛散、転写損失、設備残留を含まないため、実塗料利用率を決めません。[7] 回数も膜厚記録の代わりにならず、同じ回数でも供給、経路、局所重なりで分布が変わります。
最終DFTは素地と測定対象に合う機器を選び、校正、検証、調整を確認します。一点は全体を代表しません。端部、曲面、粗面、小面積での適合性を確認します。多層系は総膜厚か、適切な方法による単層厚かを明示します。[8]
フラッシュオフ、指触乾燥、硬化を区別
フラッシュオフは通常、次の層や硬化前に必要な蒸発と塗膜形成を進める時間です。表面の非粘着性は一つの観察であり、塗膜形成完了と指定硬化状態は別の問題です。[2][11]
水系分散体は水の蒸発だけでは足りない
水中のポリマー粒子の理想化した塗膜形成は、蒸発、粒子充填と変形、粒子境界を越える分子鎖の相互拡散からなります。実際の膜では場所ごとに異なる段階が同時に存在します。2液水系は化学反応も必要です。[2]
温度、湿度、気流は蒸発と粒子の融合に影響します。高湿度は水の放出を遅らせ、過剰な風や急速な表面乾燥は不均一化と内部蒸発の阻害を生じ得ます。最低造膜温度が重要なら実配合を確認し、あるラテックスの温度を全水系塗料へ一般化しません。[2]
焼付けは必要な蒸発を代替しない
厚過ぎるウェット膜、不足したフラッシュオフ、加熱時の早い表面障壁は水・溶剤の放出を妨げ、穴や発泡破裂などを生じ得ます。[2][3] 最終焼付け時間だけを延ばさず、フラッシュオフ、炉前の膜量、実加熱を確認します。
鋼板研究では、指定の2液水系下塗り・中塗りとポリウレタン上塗りについて、大気乾燥と触媒式赤外線乾燥を比較しました。材料と前処理を管理し、スパイラルアプリケーターを使い、乾燥方式による表面形態の違いを観察しました。[3] 時間、外観、保護性能は別々に検証が必要で、任意の吹付け部品を高速赤外線乾燥へ直ちに切り替えられるという証明ではありません。
部品温度で焼付け条件が指定される場合、実部品温度履歴を確認します。厚さ、治具位置、装入量で昇温が変わります。常温硬化系では焼付け温度ではなく、その製品の環境と時間条件を使います。
適切な溶剤ラビング試験は化学硬化塗膜の溶剤抵抗性を調べられますが、抵抗性の水準だけで完全硬化は証明できません。溶剤、往復回数、合否基準は全塗料共通ではありません。[11]
外観と初発時点で欠陥を整理
表は調査の出発点です。各原因は検証が必要な可能性です。外観、工程、分布を記録してから関連工程を調べ、欠陥名を確定原因として記載しません。[1][2][4][6]
| 観察 | 有用な記述 | 考えられる工程 | 優先確認と比較 |
|---|---|---|---|
| ゆず肌、レベリング不良 | 連続した凹凸。吹付け直後からか、乾燥後に顕著か | 初期微粒化、レオロジー、蒸発、表面張力差、下地模様 | 湿潤・乾燥写真、下塗り、WFT、環境を比較し、パターンと流動を確認 |
| たれ、流れ跡 | 下向き帯や下端のたまり。垂直面ほど悪いか | 局所厚膜、流動と回復の不適合、遅い蒸発 | 立面・フランジのWFT、重なり、姿勢を比較。追加希釈だけに頼らない |
| ドライスプレー、粗い飛散付着 | 粒状、粗面、低光沢。隣接面や陰の面に集中するか | 到達前の過剰蒸発、飛散塗料の再付着、経路や風の影響 | 距離、供給、微粒化、順序、気流を確認し、硬い異物を区別 |
| クレーター、はじき | 円形または不規則な凹み。中心の膜が薄い場合も | 局所ぬれ・表面張力差、素地汚染、他塗料ミスト、粒子、内部不適合 | 清浄対照と実部品を比較し、油、シリコーン、隣接飛散、材料変更を追跡 |
| ピンホール、小穴 | 数、縁の形、初発工程 | 巻込み空気、揮発分放出、局所造膜不足など複数原因 | ウェット膜の微小気泡、フラッシュオフ・加熱前後を比較。必要なら断面 |
| 溶剤・水のポッピング | 乾燥・加熱後の破裂気泡跡や穴 | 閉じ込めた揮発分、膜厚・フラッシュオフ・加熱の不整合 | 局所ウェット膜、炉前状態、実加熱を確認し、因子を別々に対照試験 |
| ごみぶつ、粒子 | 凹みだけでなく凸部。固形異物を識別できるか | 環境、素地、ろ過、塗料供給の汚染 | 粒子と未処理部品を保存し、発生源と分布を追跡。すべての粗さをドライスプレーとしない |
| 色浮き、色むら、色差 | 全体変化か局所斑点か。角度で見え方が変わるか | 顔料分布、攪拌、微粒化、膜流動、意匠顔料の配向 | 照明・角度を固定し、ロット、吊り方、経路、膜厚を比較。下色と隠蔽性を先に確認 |
| しわ、リフティング、層間欠陥 | 次の層で前層が膨潤、変形、剥離するか | 層間適合、下層状態、塗重ね可能時間、溶剤作用 | 全層の製品と時間を特定し、同じ下塗りで適合性と塗重ね条件を比較 |
| 軟化、粘着性再発、硬化異常 | 軟らかさの持続時間、取扱い・梱包の圧痕 | 蒸発・造膜不足、成分・反応条件、厚膜、可使時間逸脱 | 調合、環境、膜厚、硬化記録、試験時点を確認。再焼付けは万能ではない |
メタリックのむらは、吹付けと膜流動が変える板状顔料の配向に関係することがあります。同じ色番号でも角度依存の外観は同じとは限りません。[1] 単色では隠蔽不足、下色差、実際の色変化を区別します。
小穴は三つの調査方向に分ける
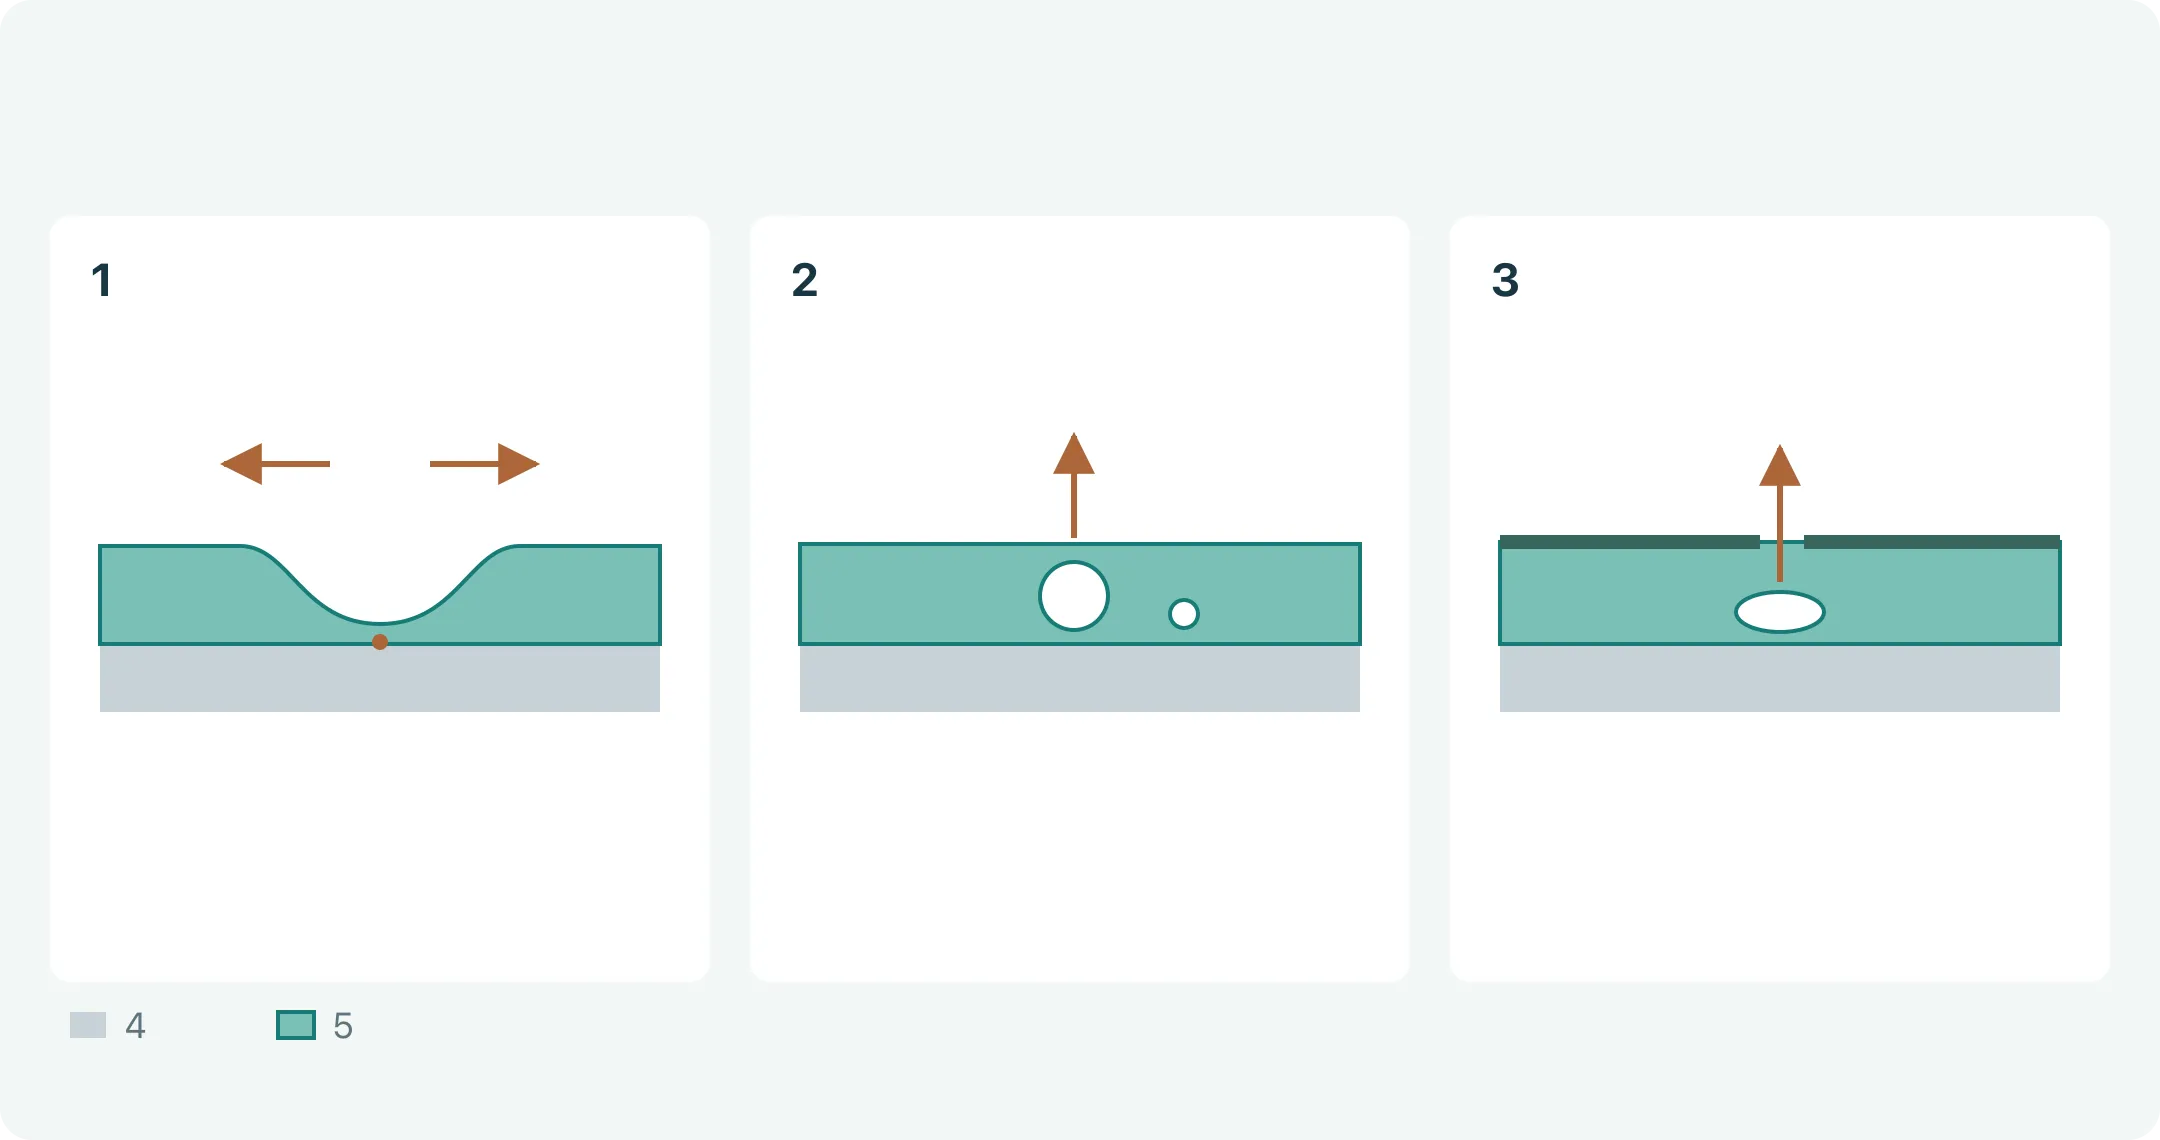
クレーター、空気巻込み穴、揮発分放出穴はいずれも凹みになりますが、必要な確認は異なります。完成品の写真一枚では通常、確実な原因特定はできません。
第一は局所ぬれ・表面張力差。素地汚染、他塗料ミスト、流動中の膜へ落ちた粒子は液を外へ動かし、クレーターを生じ得ます。[4] 清浄対照、汚染分布、隣接塗装の情報は、単に焼付け温度を上げるより有用です。シリコーンは候補の一つで、全クレーターの原因ではありません。
第二は液中への空気巻込み。混合や搬送で気泡が入り、抜けや破裂後の膜回復によって穴が残ります。表面消泡と膜内脱気は別の役割です。容器に大泡がなくても膜内の微小気泡を否定できません。[6]
第三は造膜・加熱時の揮発分放出。穴が湿潤時からあるか、フラッシュオフ・加熱後か、厚膜部で悪いかを確認します。放出阻害は水系でも起こり、溶剤系だけではありません。[2][3]
消泡剤やはじき防止剤は配合適合性と比較で選びます。消泡剤は制御した不相溶性を使いますが、過剰だとクレーター、曇り、光沢変化を生じ得ます。量、混入方法、実塗布に左右され、多いほどよいとは限りません。[6] 適切なシリコーン表面添加剤と外部汚染は別物で、過量や不適切な加熱は塗重ねへ影響する場合があります。[4]
対照で絞り込み、実部品で確認する
有用な試験は具体的な問いに答え、元条件を対照として残します。圧力、希釈剤、膜厚、フラッシュオフ、焼付けを同時変更しても、別の組合せを示すだけで改善因子は分かりません。
| 仮説 | 比較例 | 分かること | 残る交絡要因 |
|---|---|---|---|
| クレーターが実素地の汚染に由来 | 同ロット・同塗布で、洗浄を検証した対照と実部品を比較 | 素地経路と欠陥に関連があるか | 清浄板と部品の材料、粗さ、形状差 |
| ピンホールが厚膜またはフラッシュオフに関連 | 製品範囲内で他条件を揃え、膜厚またはフラッシュオフを別々に比較 | その因子で欠陥が変わるか | 塗料内空気、供給異常、実加熱差 |
| 経路重複部にたれが集中 | 同塗料・環境で実WFT分布と管理した経路を比較 | 局所塗布量とたれの関係 | パターン不安定、姿勢、塗料温度変化 |
| ごみが塗料でなく環境に由来 | 同時期の環境捕集試料、供給試料、部品を比較し粒子を同定 | 追跡できる粒子源があるか | 暴露時間と検出方法の差 |
- 初期状態を保存。研磨、洗浄、補修前に不良品と正常品を残し、ロット、発見工程、位置を記録。全体分布と細部を撮影します。
- 分布の共通条件を探す。一ロット、治具片側、色替え後、厚いフランジだけか。同ロットの正常品も記録します。
- 工程記録と製品条件を比較。明確な不一致から検証可能な仮説を作り、不明値は作業者の印象でなく測定します。
- 原因を区別する比較から開始。材料、下塗り、形状、主要条件を揃え、調べる因子を変更して実値を記録します。
- 複数の独立試験片で確認。反復と正常対照を残し、偶然を安定改善としません。その後、設計した多因子試験で複雑な相互作用を調べられます。
- 実部品と最終条件を検証。板は塗料・工程挙動の比較用で、深いフランジ、ねじ、熱容量、組立接触を代表しません。
これは調査提案で、実施済み試験ではありません。ゆず肌減少とたれ増加、消泡と新クレーター、短時間化と付着性・溶剤抵抗性変化などの副作用を確認します。[1][3][6][11]
原因となった層を補修する
研磨、磨き、局所補修、再塗装、除去は深さ、膜状態、使用条件により決めます。元の塗膜を残せるかを先に判断します。上塗りで覆っても下の保護性能は自動回復しません。
局所模様やごみぶつは表面修正を検討できますが、残膜厚、光沢、色を確認し、研ぎ抜きや意匠変化を避けます。貫通穴、広範囲の層間不良、素地汚染は深い調査が必要です。
再吹付け前に旧層、製品適合、塗重ね条件、研磨、洗浄を確認します。添加剤変更後は後続層の付着性も確認し、クレーター対策で塗重ね問題を残しません。[4]
剥離は素地界面、層間、膜内のどこかを特定して除去深さを定めます。剥離・付着性ガイドを参照。元ロットと補修回数を保持し、外観、厚さ、付着性、組立を再確認します。再加熱では素地・部品の耐性も確認します。
再現できる受入検査を書く
平滑、穴なし、良好な付着という目標だけでは、見る条件、測定位置、方法が不明です。外観、塗膜、機能を別々に記録し、供給者と検査者が同じ確認を再現できるようにします。
| 受入対象 | 定める条件 | 結果の限界 |
|---|---|---|
| 外観欠陥 | 意匠面区分、照明、距離、角度、時間、限度見本、欠陥寸法・数 | 条件不明の写真は合意した受入を代替しない。微細孔と貫通穴を区別 |
| 色と意匠効果 | 承認見本、下色、膜状態、機器・観察条件。意匠塗料は角度も | 色番号は角度依存外観の一致を保証しない |
| 光沢と模様 | 合意した測定幾何、位置、範囲。模様は見本や適切な方法で別評価 | 一つの光沢値ではゆず肌、反射曇り、像鮮明度を十分説明できない[9] |
| 乾燥膜厚分布 | 単層・総膜厚条件、機器適合、校正確認、代表位置 | 大面積平均で厚いフランジや薄い端部を隠せない[8] |
| 硬化と付着性 | 製品条件、試験時点、方法・版。必要なら環境・機械負荷後も再試験 | テープ等級は絶対接着強度ではなく、溶剤抵抗性は完全硬化の証明ではない[10][11] |
| 組立と保護 | ねじ、嵌合、シール、電気接触、用途別の暴露・再確認 | 美しい試験板だけでは全位置と使用環境の適合を証明できない |
ASTM D3359は指定条件で切込み・テープ付着性を評価します。高付着性を細かく区別できず、ISO 2409と技術的に同等ではありません。[10] 等級数だけでなく、方法、膜厚、試料状態、破壊位置を比較します。
外観合格は耐食・耐候性や組立適合を自動証明しません。素地–前処理–下塗り–上塗り全体と重要部の被覆を調べ、想定用途で検証します。試験と合否を別途合意し、工程名から寿命を推定しません。[1][2][3]
筐体とブラケットへ適用する
フランジ、スタッド、溶接を持つ鋼製筐体では、測りやすい大面だけでなく次の位置を中心に確認します。
- 大きな意匠面:下塗り由来の模様も含め、ゆず肌、粒子、色、光沢。
- フランジと立面:湿潤重複、下端たまり、たれ。板と挙動が異なる場合があります。
- 内隅と溶接:洗浄、乾燥、被覆。局所穴と残留物を調査。
- ねじと嵌合:マスキング、厚膜、組立条件。無理な組立は塗膜・機能の健全性を証明しません。
- 接地と電気接触:非塗装部または接触設計を先に定め、組立後の導通経路を確認。
- 吊り・取扱い位置:許容跡と補修を指定し、塗装欠陥と後の損傷を区別。
位置を図面検査マップにし、各層の記録へ結びます。電着下塗りと液体上塗りは適合、塗重ね、熱履歴確認が必要です。各々合格でも組合せが合格とは限りません。[1][4] 析出と空洞到達は電着ガイドを参照。
図面、スケッチ、写真、用途、数量、意匠面、嵌合、導通箇所から始めます。欠陥には発見工程、ロット、未補修写真を添えます。未決の塗料、膜厚、検査は「要確認」とし、有用な試作と見積条件を選びます。
- [1] Evolution of the Automotive Body Coating Process—A Review
- [2] From Wet to Protective: Film Formation in Waterborne Coatings
- [3] Durability and Corrosion Properties of Waterborne Coating Systems on Mild Steel Dried under Atmospheric Conditions and by Infrared Radiation
- [4] BYK Surface Additives
- [5] BYK Rheology Additives
- [6] BYK Defoamers and Air Release Agents
- [7] ASTM D4414-25
- [8] ASTM D7091-22
- [9] ASTM D523-25
- [10] ASTM D3359-23
- [11] ASTM D5402-19(2024)