De la mezcla, atomización y nivelación a la evaporación previa, el curado y la aceptación de piezas reales.
Identificar el material y su formación de película
La pintura líquida se aplica en estado líquido; en metalurgia china, «pulverizar aceite» suele referirse a este pintado. Puede ser al disolvente o al agua, monocomponente o bicomponente, con secado al aire, calentamiento u otro curado. El estado líquido no determina resina final, resistencia a la intemperie, dureza ni espesor.[1][2]
Son dimensiones distintas: agua/disolvente describe principalmente el vehículo; uno/dos componentes, la mezcla reactiva previa; pulverización convencional/electrostática, la aplicación. No son categorías excluyentes.
| Dimensión | Qué describe | Implicación para el proceso |
|---|---|---|
| Al agua o al disolvente | Vehículo líquido y dilución compatible | Cambian evaporación, humedad, ventilación y limpieza; al agua no significa sin componentes orgánicos |
| Monocomponente o bicomponente | Necesidad de mezclar componentes especificados antes del uso | Verificar proporción, mezcla y tiempo útil del bicomponente; el monocomponente también puede reticular químicamente |
| Secado al aire, horno u otro curado | Cómo se desarrolla una película apta para servicio | Seco al tacto no demuestra el desarrollo completo de propiedades |
| Pulverización líquida convencional o electrostática | Cómo llegan las gotas a la pieza | Tierra, pistola y compatibilidad afectan al depósito; no sustituyen la formación correcta de película |
Prepare la ficha de proceso con las fichas técnicas reales (TDS) y la combinación de imprimación, acabado, endurecedor y diluyente. Confirme proporción en masa o volumen, métodos permitidos y requisitos de espesor seco y repintado por capa. El mismo color no demuestra las mismas condiciones.
Para comparar métodos, consulte la guía de pulverización convencional y electrostática. Aquí se explica el control de película y defectos tras elegir la pintura líquida.
Qué etapas controlar en una pieza
Un defecto final puede proceder de etapas anteriores: no limite la revisión a la pistola. Relacione los registros siguientes con lotes, posiciones de bastidor y tiempos para localizar el origen.
| Etapa | Qué controlar | Registros útiles |
|---|---|---|
| Sustrato y pretratamiento | Eliminar aceites, óxidos y residuos reales; adecuar tratamiento a sustrato y pintura | Estado del sustrato, lotes de limpieza/tratamiento, enjuague, secado, soldaduras y bordes cortados |
| Mezcla y suministro | Productos, dosificación de componentes, mezcla, filtrado y tiempo útil | Modelos, lotes, proporción real y base de medida, hora de mezcla, temperatura y dilución permitida |
| Cabina y estado de la pieza | Temperatura, humedad, ventilación, contaminación y superficie | Temperaturas ambiente/superficial, humedad, punto de rocío cuando corresponda, mantenimiento de aire comprimido y filtros |
| Atomización y trayectoria | Abanico y suministro estables, movimiento adaptado a la geometría | Boquilla, lugar de medida de presión, suministro, prueba, distancia y trayectoria; tierra en aplicación electrostática |
| Película húmeda y capas sucesivas | Cantidad local aplicada y estado antes de la etapa siguiente | Posiciones de espesor húmedo, pasadas, intervalos y condiciones reales de evaporación y repintado |
| Secado y curado | Completar evaporación, formación y reacción según el producto | Ventilación/secado; historial térmico real de la pieza y cambios de carga para sistemas de horno |
| Inspección, manejo y embalaje | Calidad formada y daños posteriores | Espesor seco, aspecto y función; controles durante enfriamiento, manejo, montaje y embalaje |
Limpieza, humectación y adherencia están relacionadas, pero una superficie visualmente limpia puede retener residuos perjudiciales.[4][10] Trate aceite anticorrosivo, huellas y material atrapado en rebordes según la contaminación real. Confirme la ausencia de agua o limpiador en huecos; una cara grande seca no demuestra huecos secos.
Registre por separado inducción cuando proceda, vida útil de mezcla, evaporación/repintado entre capas y curado antes de montaje o servicio. Use las definiciones del producto. Que el bicomponente siga fluyendo no garantiza estar dentro del tiempo útil; diluir de nuevo también depende de sus requisitos.
La ventilación controla evaporación y exposición laboral. En sistemas al disolvente o con componentes reactivos, siga ficha de seguridad, equipo y reglas del centro; «al agua» no las sustituye. Reducir arbitrariamente la ventilación para disminuir sobrepulverización cambia también la formación de película.[1][2]
Interacción entre atomización, nivelación y resistencia al descuelgue
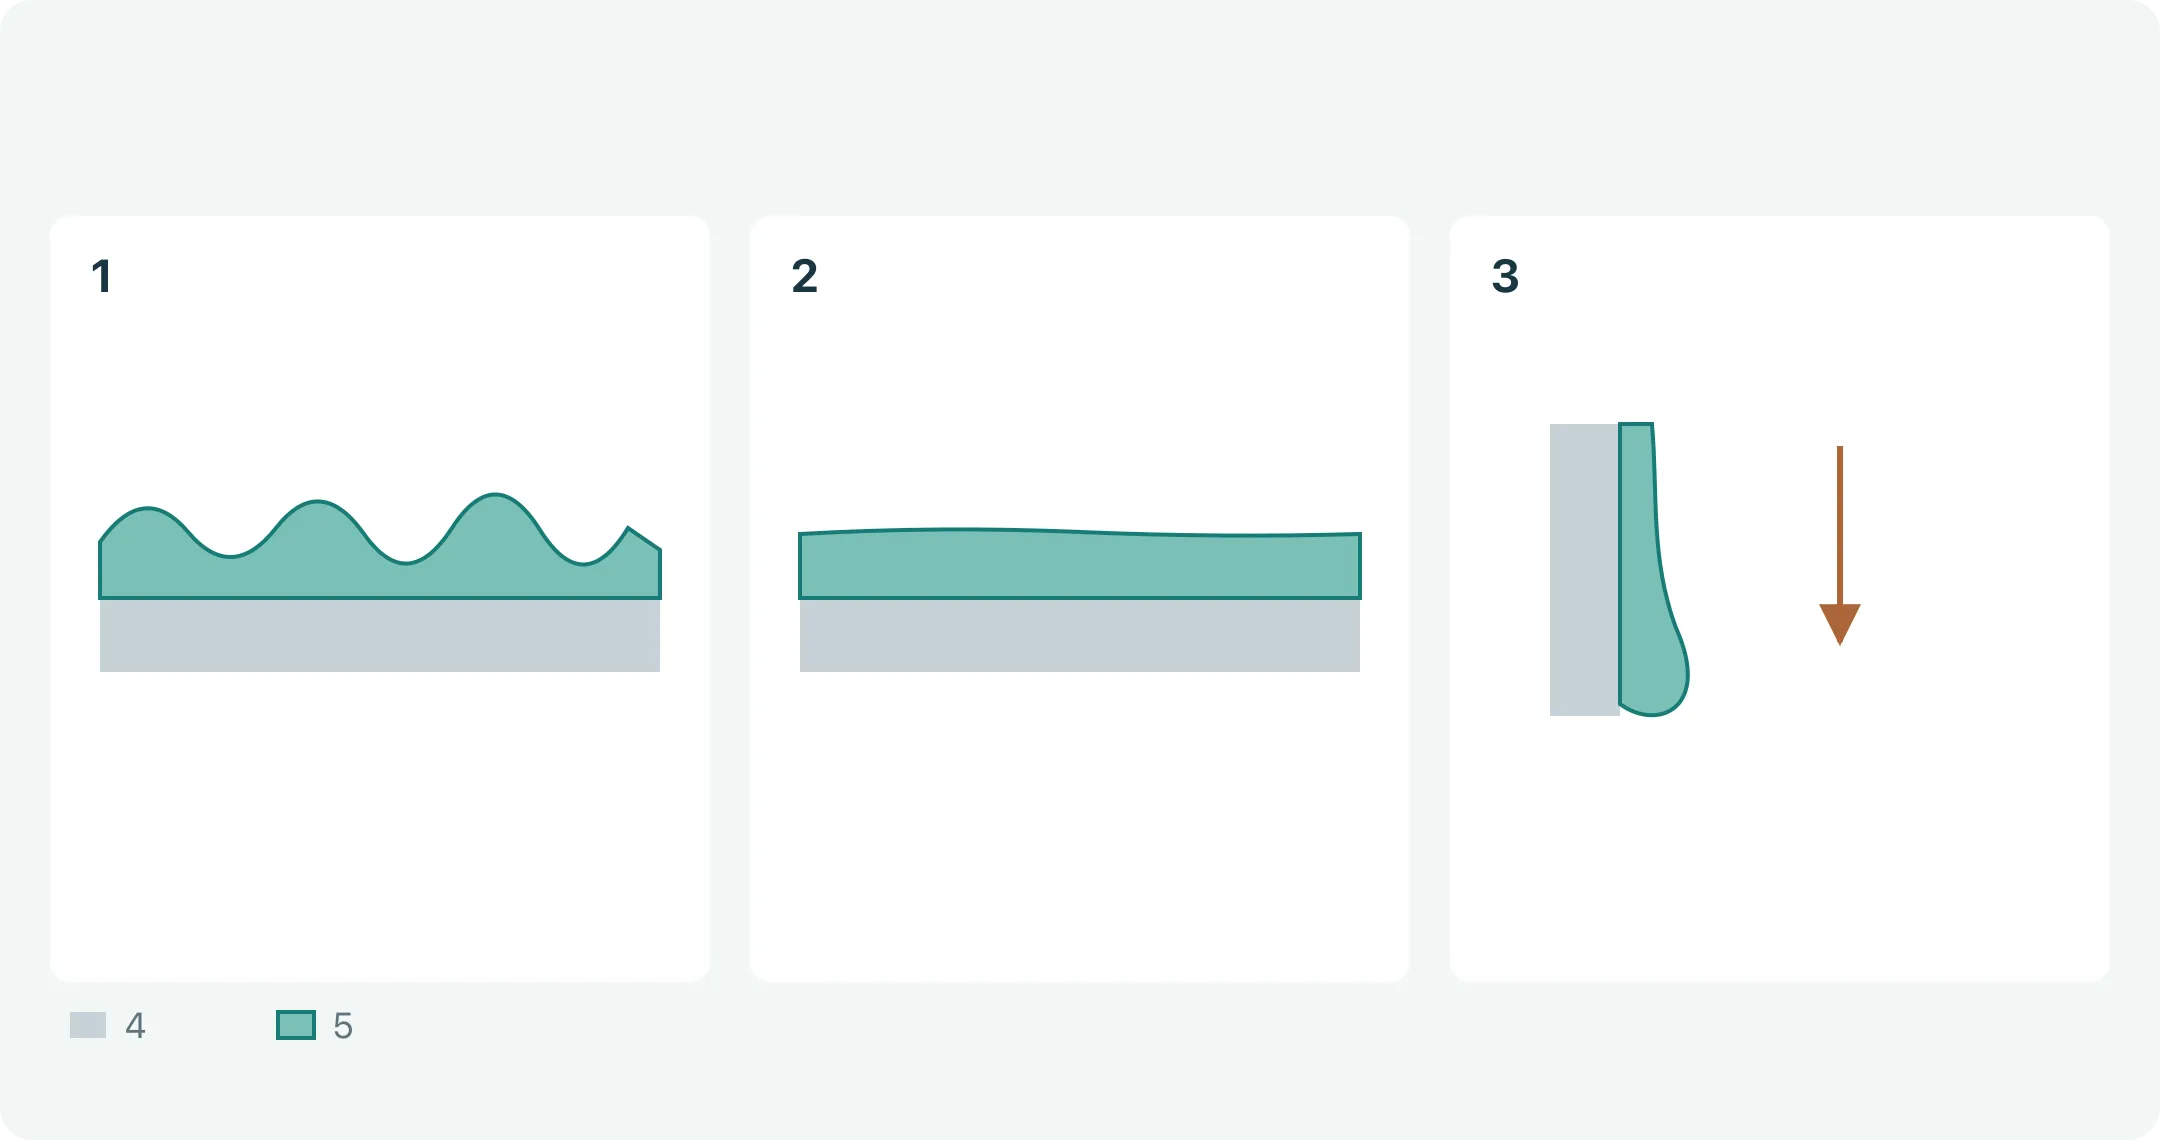
La atomización divide el líquido en gotas; la nivelación alisa la película depositada. Las ondulaciones iniciales deben disminuir antes de perder movilidad. Evaporación, temperatura, reacción de resina y reología modifican este proceso temporal.[1][2][5]
Menor viscosidad puede mejorar atomización y nivelación, pero aumentar descuelgues verticales. La movilidad facilita también el flujo por gravedad. Una aplicación excesiva puede acumular pintura en caras, agujeros y rebordes incluso con un producto adecuado.[1]
La cizalla cambia entre reposo, mezcla, pistola y depósito. La disminución de viscosidad con cizalla no es igual a la tixotropía, que incluye el tiempo de recuperación estructural al cesar la cizalla. Lecturas similares en un ensayo de viscosidad no garantizan igual nivelación o resistencia al descuelgue.[5]
La copa de viscosidad sirve para seguir un mismo sistema con copa, temperatura y procedimiento definidos; un tiempo de flujo no describe toda la aplicación. Si el panel está bien y la pieza vertical descuelga, investigue cantidad húmeda, geometría, orientación y flujo tras depositarse antes de pedir un ajuste reológico.[1][5]
La piel de naranja no es solo pintura demasiado espesa: influyen atomización inicial, evaporación, tensión superficial y textura inferior.[1][4] Determine la primera capa afectada, el efecto de la trayectoria y el ambiente desde aplicación hasta pérdida de movilidad antes de ajustar.
Controlar espesor seco mediante húmedo, con supuestos explícitos
El espesor húmedo (WFT) controla la aplicación inmediatamente; el seco (DFT), el requisito final tras formar película. Están relacionados, no son intercambiables. El peine da lectura aproximada y altera pintura por contacto. Mida pronto en sitios adecuados y registre posición y método.[7]
Relación volumétrica simplificada: espesor seco ≈ espesor húmedo × fracción de sólidos en volumen en aplicación. Incluya dilución permitida; no sustituya sólidos en masa ni use automáticamente datos sin mezclar para pintura ya mezclada y diluida.[7]
Ejemplo: pintura correctamente mezclada con 50% de sólidos en volumen y objetivo seco de 60 μm. Despreciando otros cambios volumétricos, húmedo sin diluir: 60 ÷ 0.50 = 120 μm.
Suponga que 1.000 L de mezcla permite añadir 0.100 L de diluyente compatible sin sólidos, con volúmenes aproximadamente aditivos. Permanecen 0.500 L de sólidos: 0.500 ÷ 1.100 ≈ 45.45%. Para los mismos 60 μm secos, húmedo estimado: 60 ÷ (0.500 ÷ 1.100) = 132 μm.
Son cifras explicativas, no receta ni espesor recomendado. Verifique producto, condiciones de medida de sólidos y DFT real. Algunas pinturas mates se apartan de la estimación simple. El WFT no permite deducir ni verificar el contenido de sólidos.[7]
El WFT no calcula aprovechamiento real: excluye sobrepulverización, pérdidas de transferencia y residuos del equipo.[7] Tampoco sustituya registros por número de pasadas: suministro, trayectoria y solapes producen distribuciones diferentes.
Seleccione el medidor DFT para sustrato y objeto; compruebe calibración, verificación y ajuste. Un punto no representa toda la pieza. Revise idoneidad en bordes, curvas, rugosidad y áreas pequeñas. En multicapa, indique espesor acumulado o capa individual obtenida con un método aplicable.[8]
Distinguir evaporación previa, seco al tacto y curado
La evaporación previa permite el desarrollo requerido antes de otra capa o curado. Superficie no pegajosa es una observación; película íntegra y curado especificado son cuestiones distintas.[2][11]
Una dispersión acuosa requiere más que evaporar agua
Con partículas poliméricas dispersas, la formación ideal comprende evaporación, empaquetamiento/deformación e interdifusión de cadenas entre partículas. Zonas distintas pueden estar simultáneamente en etapas diferentes. El bicomponente acuoso requiere además reacción química.[2]
Temperatura, humedad y aire afectan evaporación y unión de partículas. Humedad alta puede retrasar la eliminación de agua; aire excesivo o secado superficial rápido puede producir formación desigual y dificultar evaporación interna. Verifique temperatura mínima de formación de esa fórmula; no extrapole una temperatura de látex a todas las pinturas acuosas.[2]
El horno no sustituye la evaporación exigida
Exceso húmedo, evaporación previa insuficiente o barrera superficial temprana al calentar pueden impedir salida de agua/disolvente y crear poros, estallidos u otros defectos.[2][3] Revise espesor prehorno, evaporación y calentamiento real, no solo prolongue el tiempo final.
Un estudio de acero comparó secado atmosférico e infrarrojo catalítico de sistemas definidos de imprimación/intermedia acuosas bicomponentes y acabado de poliuretano. Usó aplicadores espirales y materiales/pretratamiento controlados; observó cambios morfológicos según secado.[3] Ritmo, aspecto y protección requieren validación separada; no demuestra que cualquier pieza pulverizada pueda pasar directamente a infrarrojo rápido.
Si el producto especifica temperatura de pieza, registre su historial real. Espesor, posición y carga alteran calentamiento. Para curado al aire, verifique ambiente y tiempo de ese producto, no temperaturas de un sistema de horno.
El frotado con disolvente aplicable ayuda a evaluar resistencia de pintura de curado químico, pero un nivel no demuestra curado completo. Disolvente, dobles frotados y criterio no son valores universales.[11]
Ordenar defectos por aspecto y primera aparición
La tabla inicia la investigación: las causas son posibilidades por verificar. Registre fenómeno, etapa y distribución antes de revisar el proceso; el nombre del defecto no es una causa demostrada.[1][2][4][6]
| Fenómeno | Descripción útil | Procesos posibles | Comprobaciones prioritarias |
|---|---|---|---|
| Piel de naranja, mala nivelación | Ondulaciones continuas: ¿tras aplicar o más visibles al secar? | Atomización, reología, evaporación, tensión superficial y textura inferior | Comparar fotos húmedas/secas, capa inferior, WFT y ambiente; revisar abanico y flujo de pintura |
| Descuelgues, chorreos | Bandas descendentes o acumulación inferior; ¿peor en vertical? | Exceso local, flujo/recuperación incompatibles y evaporación lenta | Comparar WFT, solapes y orientación en vertical/rebordes; no actuar solo añadiendo diluyente |
| Pulverización seca, niebla rugosa | Granos, rugosidad o pérdida de brillo; ¿caras adyacentes o resguardadas? | Evaporación excesiva antes del depósito, redepósito, trayectoria o aire | Revisar distancia, suministro, atomización, secuencia y aire; distinguir partículas duras de suciedad |
| Cráteres, ojos de pez | Depresiones redondas/irregulares, posiblemente finas en el centro | Humectación/tensión local, contaminación, otra niebla, partículas o incompatibilidad interna | Comparar control limpio y piezas; rastrear aceite, silicona, sobrepulverización cercana y cambios de material |
| Poros, agujeros pequeños | Cantidad, bordes y etapa de primera aparición | Aire atrapado, salida de volátiles o formación local incompleta; causas múltiples | Buscar microburbujas húmedas, comparar antes/después de evaporación y horno; sección si procede |
| Estallidos de disolvente o agua | Huellas de burbujas rotas o agujeros después de secar/calentar | Volátiles retenidos; espesor, evaporación y calentamiento incompatibles | Revisar húmedo local, estado prehorno y temperatura real; comprobar factores por separado |
| Motas y partículas | Relieves, no solo depresiones; ¿partícula sólida identificable? | Ambiente, sustrato, filtrado o suministro contaminados | Conservar partículas y piezas sin tratar; rastrear origen/distribución, sin llamar seco a toda rugosidad |
| Flotación, moteado, diferencias de color | Cambio general o manchas locales; ¿cambia con el ángulo? | Distribución de pigmento, agitación, atomización, flujo y orientación de pigmentos de efecto | Fijar luz/ángulo; comparar lote, colgado, trayectoria y espesor; confirmar fondo y cubrición primero |
| Arrugas, levantamiento, problemas entre capas | ¿La capa anterior hincha, deforma o separa tras la siguiente? | Compatibilidad, estado inferior, ventana de repintado o acción del disolvente | Identificar producto/tiempo por capa; comparar compatibilidad y repintado sobre igual fondo |
| Blandura, pegajosidad renovada o curado anormal | Duración de blandura; ¿manejo/embalaje dejan marcas? | Evaporación/formación insuficientes, componentes/reacción, exceso de espesor o tiempo útil | Revisar mezcla, ambiente, espesor, curado y momento de ensayo; recalentar no es solución universal |
El moteado metálico puede relacionarse con orientación de partículas laminares, alterada por pulverización y flujo. Igual código no garantiza igual aspecto angular.[1] En colores sólidos, distinga cubrición, fondo y cambio real antes de llamar flotación a toda diferencia.
Ante poros, separar tres líneas de investigación
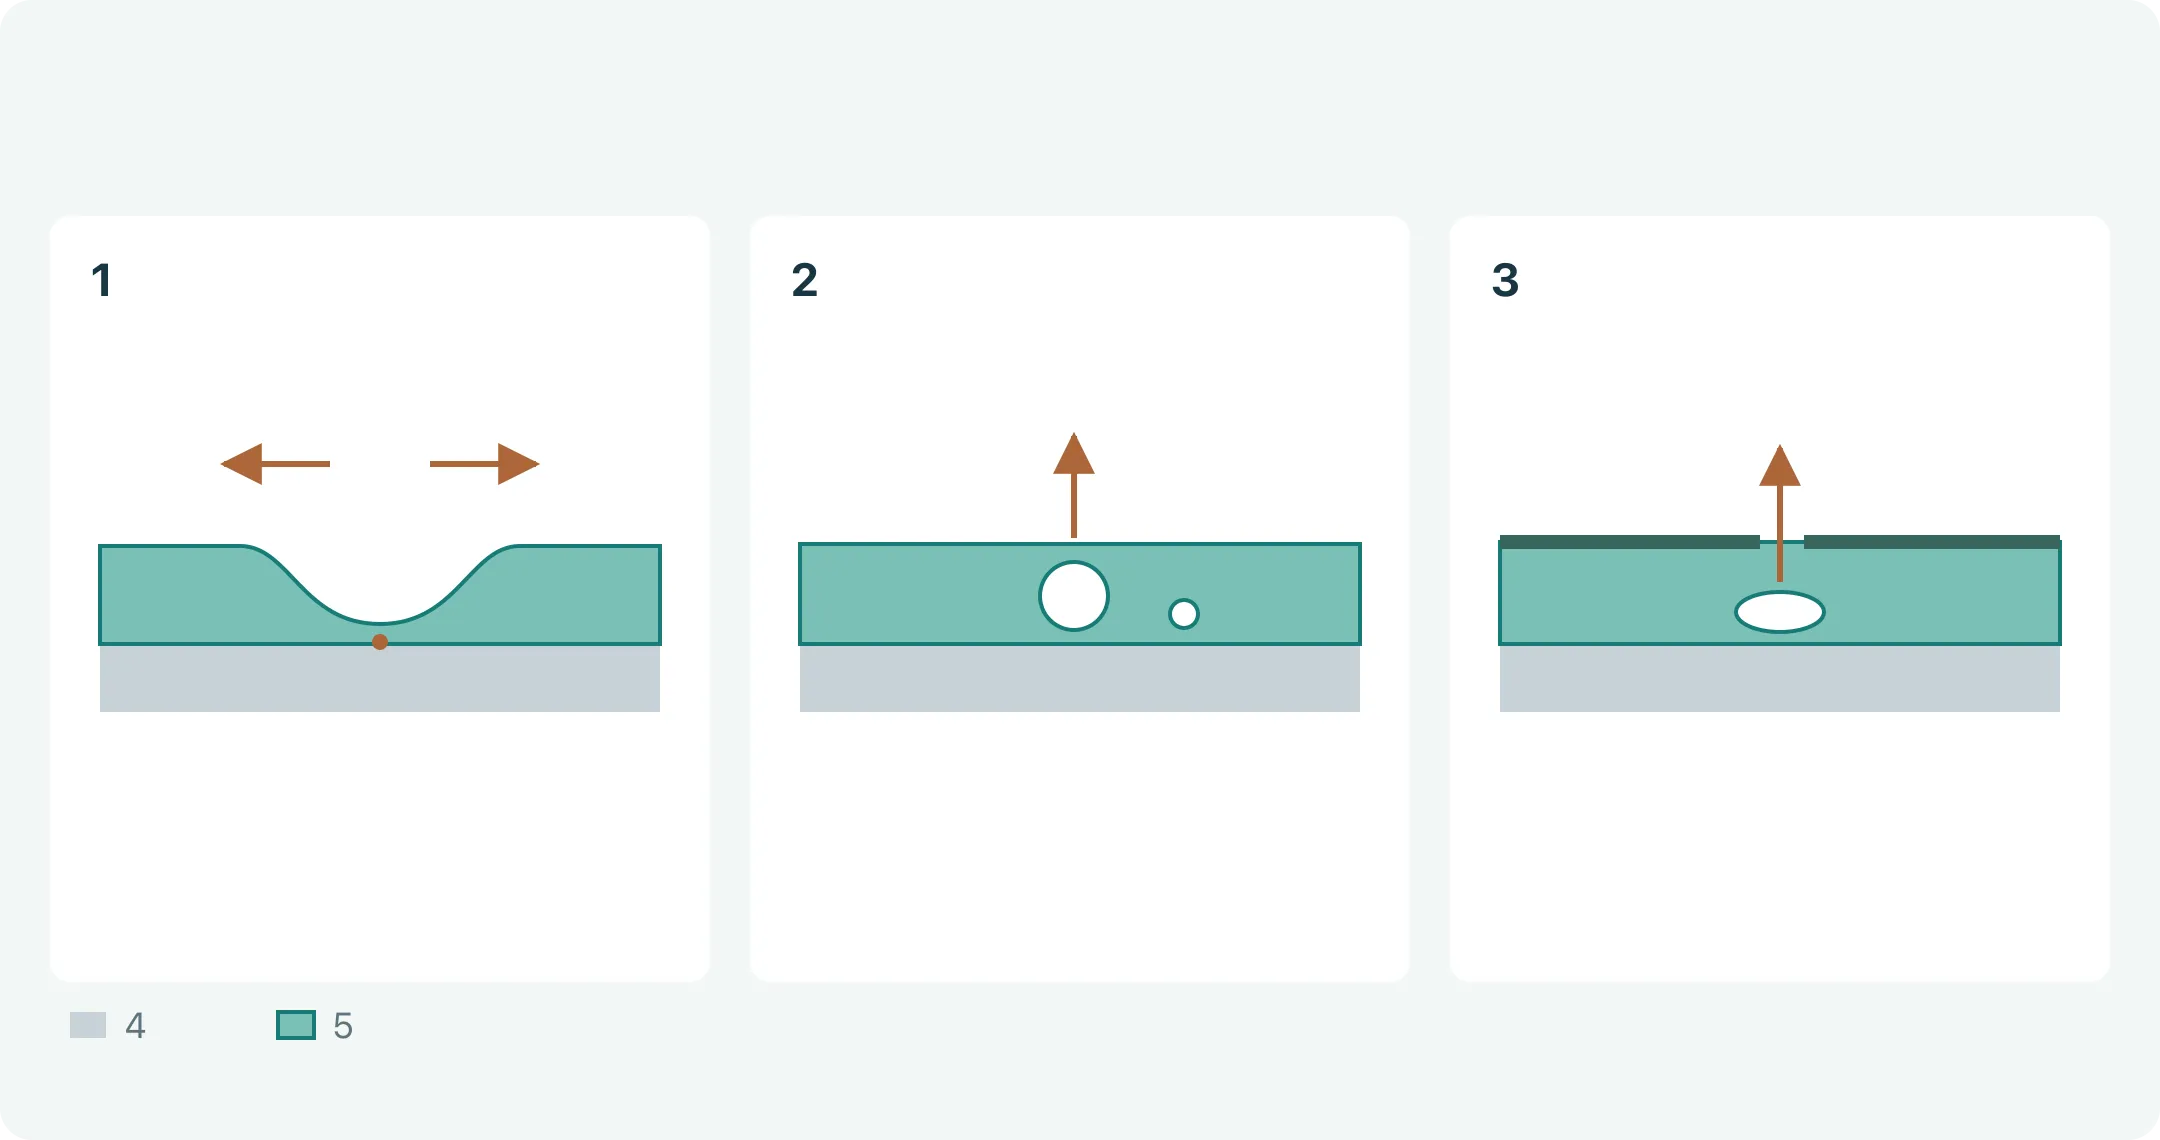
Cráteres, aire atrapado y escape de volátiles pueden dejar depresiones similares. Requieren verificaciones distintas; una foto final no suele permitir atribución firme.
Primero, humectación o tensión local. Contaminación de sustrato, niebla ajena y partículas sobre película móvil pueden desplazar líquido y crear cráteres.[4] Control limpio, distribución y aplicación vecina explican más que subir temperatura. La silicona es un posible contaminante, no la causa de todos los cráteres.
Segundo, aire en el líquido. Mezcla y transporte pueden incorporar burbujas; importa si escapan y si se recupera la superficie tras romper. Antiespumado superficial y desaireado interno son distintos; ausencia de burbujas grandes en el recipiente no demuestra ausencia de microburbujas en película.[6]
Tercero, volátiles durante formación/calor. Determine si había poros húmedos o aparecieron tras evaporar/calentar, y si empeoran en espesores altos. La pintura acuosa también puede impedir escape; no es exclusivo del disolvente.[2][3]
Elija antiespumantes o anticráter por compatibilidad y pruebas. El antiespumante funciona con incompatibilidad controlada; en exceso puede causar cráteres, turbidez o cambio de brillo. Dosis, incorporación y aplicación importan: más no es siempre mejor.[6] La silicona formulada adecuada difiere de contaminación externa; exceso o calor inadecuado puede afectar repintado.[4]
Reducir causas con controles y verificar piezas reales
Un ensayo útil responde a una pregunta y conserva condición original. Si mejora tras cambiar a la vez presión, dilución, espesor, evaporación y horno, demuestra otra combinación, no qué factor causó la mejora.
| Hipótesis | Comparación de ejemplo | Qué responde | Qué falta excluir |
|---|---|---|---|
| Cráteres por contaminación del sustrato real | Mismo lote/aplicación: control de limpieza validada frente a piezas reales | ¿La ruta del sustrato se relaciona con el defecto? | Diferencias de material, rugosidad y geometría entre panel y pieza |
| Poros relacionados con espesor/evaporación | Dentro de límites del producto, variar espesor o evaporación por separado; resto comparable | ¿El defecto cambia con ese factor? | Aire inicial, suministro anormal y diferencias térmicas reales |
| Descuelgues en solapes de trayectoria | Misma pintura/ambiente: medir distribución WFT y trayectorias controladas | Relación entre cantidad local y descuelgue | Abanico inestable, orientación y temperatura de pintura |
| Suciedad ambiental, no de pintura | Comparar testigos ambientales, muestras de suministro y piezas en mismo período; identificar partículas | ¿Existe una fuente rastreable? | Tiempo de exposición y método de detección de cada muestra |
- Conservar el estado inicial. Guardar piezas defectuosas y normales sin lijar, limpiar o reparar. Registrar lote, etapa y lugar; fotos generales y locales.
- Buscar condiciones comunes. ¿Un lote, lado del bastidor, cambio de color o reborde grueso? Registrar también piezas sanas del lote.
- Comparar registros con requisitos. Buscar discrepancias claras y formular hipótesis verificable. Medir lo desconocido, no sustituirlo por impresiones.
- Comparaciones discriminantes. Mantener comparables material, fondo, geometría y condiciones clave; cambiar el factor investigado y registrar valores reales.
- Confirmar con probetas independientes. Mantener réplicas y controles normales para evitar interpretar azar como mejora estable; interacciones complejas pueden requerir diseño multifactorial.
- Verificar piezas y requisitos finales. Los paneles comparan pintura/proceso, no representan rebordes profundos, roscas, masa térmica o contactos montados.
Son propuestas de investigación, no ensayos realizados. Compruebe efectos secundarios: menos piel de naranja y más descuelgue, desaireado y nuevos cráteres, ciclo menor y cambios de adherencia/resistencia al disolvente.[1][3][6][11]
Reparar la capa donde nace el defecto
Lijar, pulir, reparar localmente, repintar o retirar depende de profundidad, estado y uso. Confirme si puede conservar película original antes de elegir; taparla no restaura automáticamente su protección.
Puede evaluar corrección de textura local o motas, verificando espesor restante, brillo y color para no atravesar película ni alterar pigmentos de efecto. Agujeros pasantes, fallo general entre capas o contaminación requieren investigar más profundo, no solo pulir.
Antes de repintar, revise capa previa, compatibilidad, ventana, lijado y limpieza. Cambiar aditivos exige verificar unión de capas posteriores; resolver cráteres no debe crear problemas de repintado.[4]
Si hay desprendimiento, ubique fallo en sustrato, entre capas o dentro de película antes de determinar retirada. Consulte la guía de adherencia. Mantenga lote y número de reparaciones; repita aspecto, espesor, adherencia y montaje. Verifique tolerancia de sustrato/componentes a recalentamientos.
Definir controles de aceptación repetibles
«Liso, sin poros, buena adherencia» son objetivos sin luz, sitios de muestreo ni métodos. Separe requisitos de aspecto, película y función para repetir el control entre proveedor e inspectores.
| Objeto de aceptación | Condiciones que definir | Límite del resultado |
|---|---|---|
| Defectos de aspecto | Grados de caras visibles, luz, distancia, ángulo, tiempo, muestras límite y tamaño/cantidad permitidos | Fotos sin condiciones no sustituyen aceptación acordada; diferenciar microporos y pasantes |
| Color y efecto | Muestra aprobada, fondo, estado, instrumento y observación; ángulos de pintura de efecto | Código de color no garantiza aspecto angular idéntico |
| Brillo y textura | Geometría, sitios y rango acordados; textura evaluada aparte con muestra o método adecuado | Un valor de brillo no describe plenamente piel de naranja, velo reflejado o nitidez de imagen[9] |
| Distribución de espesor seco | Requisitos de capa/total, instrumento, verificación de calibración y sitios representativos | La media en cara amplia no oculta rebordes gruesos o bordes finos[8] |
| Curado y adherencia | Condiciones de producto, momento, método/versión; repetición tras exposición ambiental/mecánica cuando proceda | Clasificación de cinta no es fuerza absoluta; resistencia al disolvente especificada no demuestra curado completo[10][11] |
| Montaje y protección | Roscas, ajustes, sellos, contactos eléctricos y exposición/reinspección según uso | Un panel bonito no demuestra conformidad de cada sitio y ambiente de uso |
ASTM D3359 evalúa corte/cinta en condiciones definidas; discrimina poco adherencia alta y no es técnicamente equivalente a ISO 2409.[10] Compare método, espesor, estado y lugar de fallo, no solo números.
El aspecto aprobado no demuestra resistencia a corrosión/intemperie ni montaje. Revise sistema sustrato–pretratamiento–imprimación–acabado y cobertura crítica; verifique uso previsto. Acuerde métodos y criterios aparte; no deduzca vida útil del nombre del proceso.[1][2][3]
Aplicación a carcasas y soportes
En una carcasa de acero con rebordes, espárragos y soldaduras, organice controles por estos sitios, no solo la cara más fácil:
- Caras visibles amplias: piel de naranja, partículas, color, brillo y textura transmitida del fondo.
- Rebordes/verticales: solapes húmedos, acumulación inferior y descuelgues; pueden diferir del panel.
- Ángulos interiores/soldaduras: limpieza, secado y cobertura; relación de poros locales con residuos.
- Roscas/ajustes: enmascarado, aumento de espesor y montaje; forzar montaje no demuestra película o función intactas.
- Tierra/contactos eléctricos: definir zonas sin pintura o solución de contacto y comprobar circuito montado.
- Colgado/manejo: marcas y reparaciones permitidas; separar defecto de aplicación y daño posterior.
Haga un mapa de inspección en plano relacionado con cada capa. Imprimación electroforética y acabado líquido exigen compatibilidad, repintado y tratamiento térmico; dos pinturas conformes por separado no garantizan combinación conforme.[1][4] Consulte la guía de electroforesis para depósito y cavidades.
Envíe plano, croquis o fotos, uso, cantidad, caras visibles, ajustes y zonas conductoras. Con defectos, añada etapa, lote y fotos sin reparar. Marque pintura, espesor o inspección pendientes «por confirmar» para elegir probetas y condiciones de oferta.
- [1] Evolution of the Automotive Body Coating Process—A Review
- [2] From Wet to Protective: Film Formation in Waterborne Coatings
- [3] Durability and Corrosion Properties of Waterborne Coating Systems on Mild Steel Dried under Atmospheric Conditions and by Infrared Radiation
- [4] BYK Surface Additives
- [5] BYK Rheology Additives
- [6] BYK Defoamers and Air Release Agents
- [7] ASTM D4414-25
- [8] ASTM D7091-22
- [9] ASTM D523-25
- [10] ASTM D3359-23
- [11] ASTM D5402-19(2024)