Un tornillo no entra en un soporte estampado aunque el diámetro del agujero esté dentro de tolerancia. Reducir la tolerancia del diámetro no corrige un agujero mal posicionado. Primero hay que identificar qué dimensión o posición impide el montaje y qué operación influye en ella.
Esta guía explica cómo distinguir la holgura de corte de la tolerancia de la pieza, calcular el error de posición de un agujero, distribuir la holgura de montaje e interpretar los datos de capacidad del proceso. Los ejemplos numéricos utilizan valores hipotéticos de diseño y producción.
¿Qué cotas del plano requieren control individual?
Empiece por las superficies de contacto, los apoyos y los elementos que posicionan la pieza durante el montaje. Defina sus requisitos de tamaño, posición y forma. Después, compruebe si se obtienen en una misma operación de corte o si también pasan por un proceso de conformado. Así podrá determinar qué dimensiones y posiciones deben verificarse en la pieza terminada.
Por ejemplo, 50.00 ±0.10 mm admite 49.90–50.10 mm, una amplitud total de 0.20 mm. Esos límites no especifican por sí solos ubicación u orientación; la relación tamaño/forma depende de la norma elegida. Indique norma y edición, y tolerancias generales aplicables donde no haya límites individuales.
- Agujeros en una misma cara plana: compruebe los diámetros y las posiciones respecto a las referencias funcionales. Que la distancia entre agujeros sea correcta no garantiza que también lo sea la distancia al borde.
- Elementos a ambos lados de un pliegue: compruebe su posición relativa final, ya que en ella influyen el ángulo, el radio de plegado y las variaciones de posicionamiento.
- Superficie de apoyo o separación: determine si la función depende de la forma libre o del montaje especificado e incorpore ese estado a la inspección.
¿En qué se diferencia la holgura entre punzón y matriz de la tolerancia del agujero?
La tolerancia del agujero establece los límites de su diámetro final. La holgura de corte es la distancia entre los filos del punzón y la matriz; MISUMI la define por lado. Modificarla afecta al corte, a la calidad del borde y a la carga sobre el herramental, pero no determina directamente la tolerancia dimensional del agujero terminado.
Para un punzón y una matriz circulares y concéntricos, la holgura por lado es c = (D_matriz − D_punzón) / 2. Suponga una chapa de 1.00 mm de espesor, un punzón de 6.00 mm de diámetro y una holgura elegida de c = 0.08 mm. La abertura de la matriz será 6.00 + 2 × 0.08 = 6.16 mm. En este ejemplo se supone una holgura por lado del 8% del espesor; eso no significa que la tolerancia del agujero sea ±0.08 mm.
La pared de un agujero punzonado puede presentar redondeo de entrada, una zona lisa de corte, una zona de fractura y rebaba de salida. Medir solo la entrada con un calibre puede no revelar qué impide el paso del pasador. Si este no entra, revise la pared y las rebabas antes de decidir si necesita cambiar la tolerancia del diámetro.
- Plano: límites del diámetro acabado, posición independiente y estado de rebabas o bordes necesario para el ajuste.
- Revisión del herramental: indique si la holgura es por lado o total y evalúe conjuntamente el material, el espesor, la alineación, el estado de los filos y el desgaste.
- Aceptación: distinga la medición del diámetro de la comprobación con un calibre funcional de paso. Si la pared del agujero determina el ajuste, evalúe si hacen falta repasado por corte, corte fino u operaciones posteriores de acabado.
¿Por qué X e Y pueden ser conformes y fallar la posición?
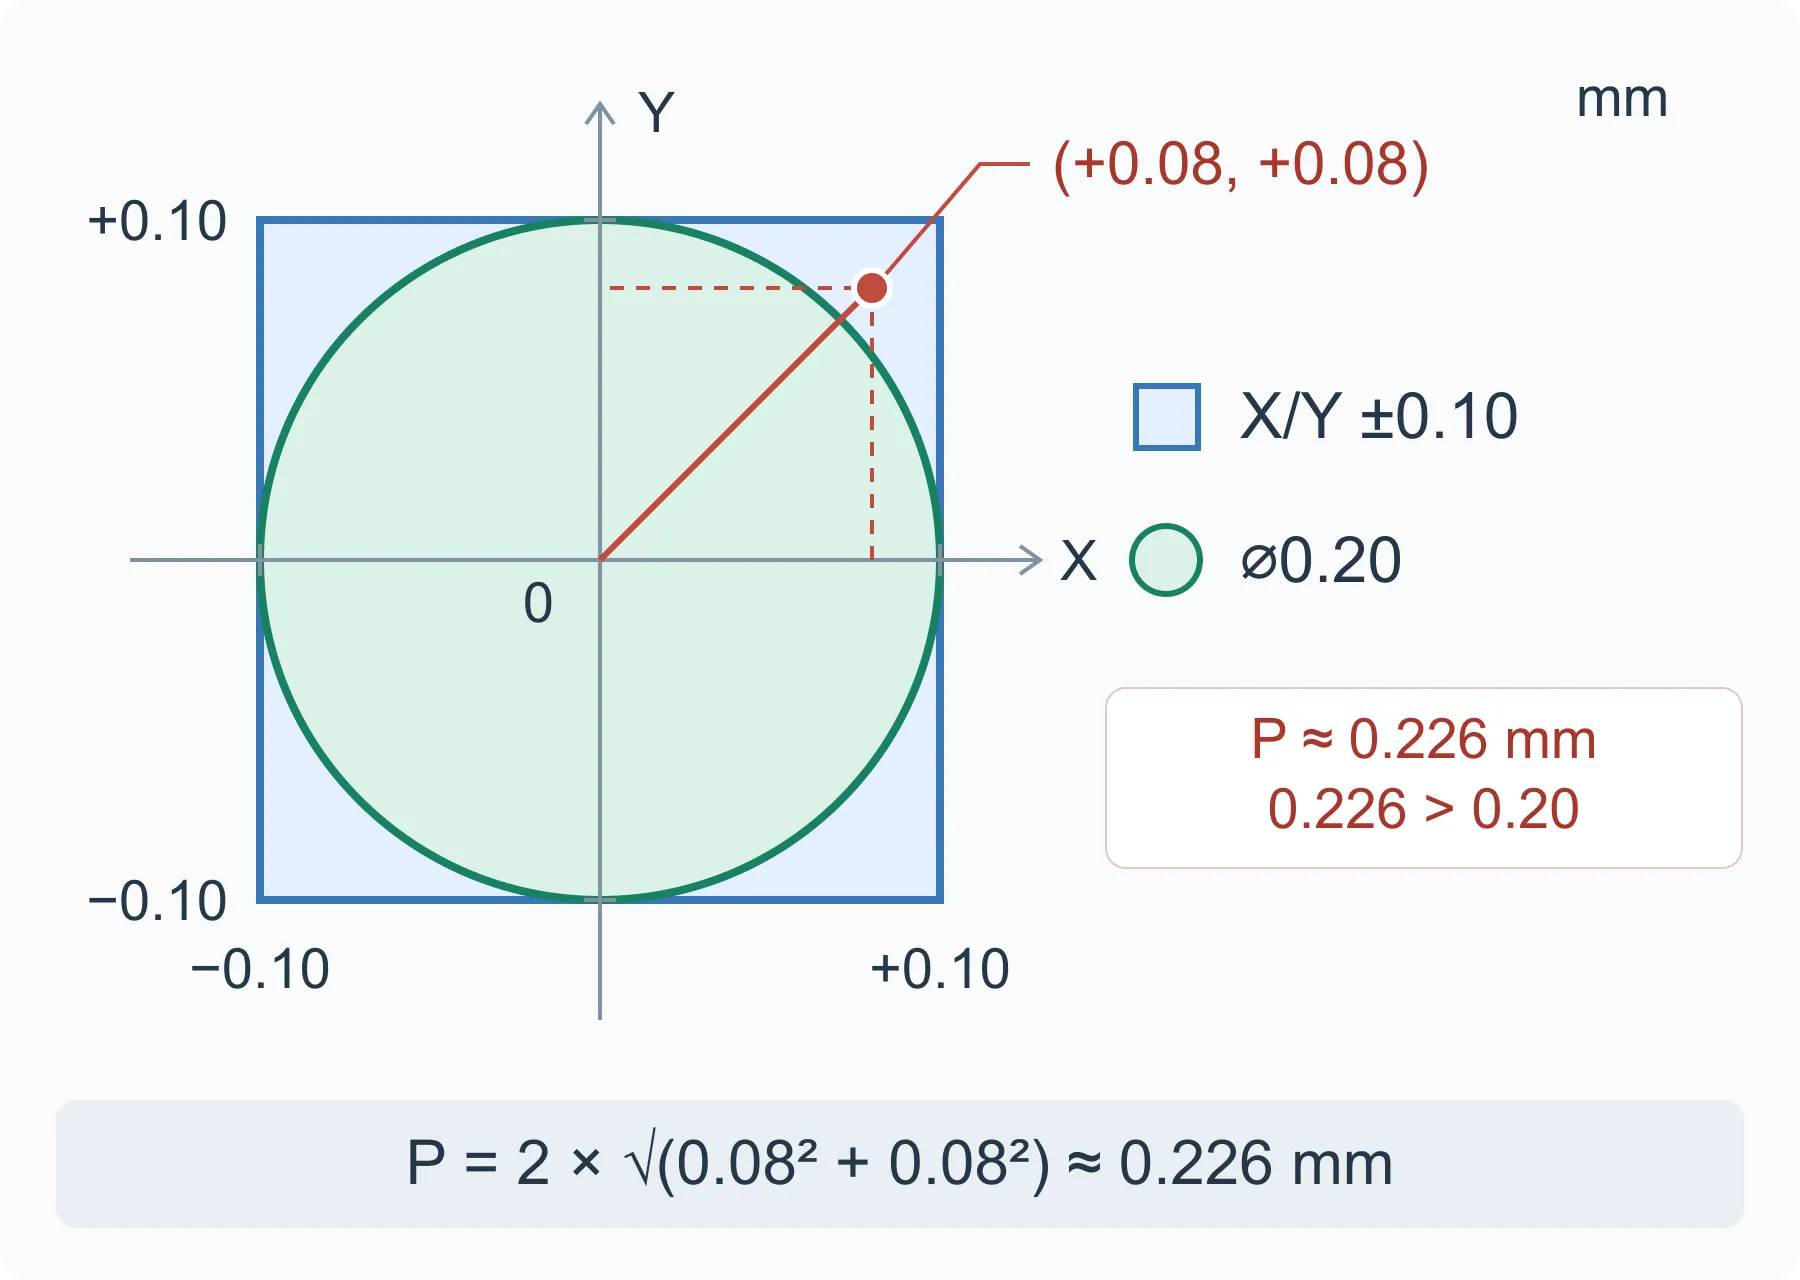
Dos tolerancias X/Y independientes definen una región rectangular; una tolerancia de posición diametral define una sección circular de la zona permitida. Son requisitos geométricos diferentes. Revise el sistema de referencias y la forma de la zona antes de aceptar una posición medida.
Ejemplo de posicionamiento: una base rectangular suficientemente rígida puede usar tres apoyos para la referencia primaria A, dos localizadores laterales para B y uno de extremo para C. Esta disposición 3-2-1 ilustra cómo reproducir el montaje. Una chapa flexible puede deformarse por contacto, por lo que apoyo y sujeción deben respetar el estado de inspección.
Distinga la forma de la superficie de su orientación: la planitud controla la forma sin utilizar una referencia; la perpendicularidad controla la orientación respecto a una referencia. Una cara puede ser plana y aun así estar inclinada. Aplique de forma coherente el sistema ASME o ISO GPS elegido, incluidas las reglas que relacionan tamaño y forma y el uso de modificadores.
Ejemplo: centro desplazado +0.08 mm en ambas direcciones
Suponga desviaciones del centro respecto a la ubicación básica de Δx = +0.08 mm y Δy = +0.08 mm. Ambas cumplen límites individuales de ±0.10 mm. En la zona circular bidimensional simplificada, el error diametral es P = 2 × √(Δx² + Δy²) ≈ 0.226 mm, superior a la exigencia de posición ⌀0.20 mm.
El dibujo compara zonas de tolerancia, no el diámetro físico del agujero. Se supone un sistema de referencias fijo y un eje por lo demás ideal; se excluyen inclinación del eje, zonas proyectadas, tolerancia adicional por condición de material y desplazamiento de referencias. Una inspección tridimensional debe evaluar el requisito completo, no solo un punto central.
¿Por qué un pequeño error angular de plegado puede impedir el montaje?
La variación angular desplaza más las características alejadas de la línea de plegado. La recuperación elástica se produce al retirar la carga; el ángulo final depende de las propiedades del material, las variaciones de espesor, la geometría y las condiciones de conformado. No basta con suponer que una chapa más gruesa o dura siempre exige una tolerancia más amplia.
Ejemplo geométrico: suponga una pestaña rígida con un punto a 40 mm de un eje de plegado ideal. Si el único error es una rotación de 1°, el desplazamiento perpendicular a la dirección prevista de la pestaña es 40 × sin(1°), aproximadamente 0.70 mm.
También puede calcular el límite angular a partir del montaje. Si ese punto solo puede desplazarse 0.20 mm perpendicularmente a su dirección prevista y se asigna todo ese margen a la rotación, el ángulo máximo será arcsin(0.20 / 40) ≈ 0.286°. Así no queda margen para las variaciones del radio, el espesor o el posicionamiento. Si la aceptación depende de la posición final de montaje, indíquela y contrólela directamente.
- El agujero se alarga después del plegado: inspeccione primero la deformación local. Valore alejar el agujero de esa zona, añadir un alivio adecuado o punzonar o acabar después del conformado. Reducir las tolerancias de la pieza plana no elimina la deformación causada por el plegado.
- El ángulo cumple pero falla el punto de montaje: revise referencias y cadena completa, incluida la distancia al pliegue y la ubicación del propio pliegue.
¿Cómo calcular la acumulación antes de reducir las tolerancias?
Calcule los límites del resultado de montaje y distribuya después las tolerancias entre las cotas que intervienen. Para una holgura simple C = W − B, el mínimo es W_min − B_max y el máximo W_max − B_min. La holgura nominal no demuestra que cualquier pareja de piezas conformes encaje.
Ejemplo de diseño con dimensiones finales: una ranura tiene anchura W = 20.00 ±0.10 mm y el inserto B = 19.70 ±0.10 mm. La holgura total nominal es 0.30 mm. El mínimo es 19.90 − 19.80 = 0.10 mm y el máximo 20.10 − 19.60 = 0.50 mm. Esa holgura total se reparte entre ambos lados según el posicionamiento del inserto; no es la holgura de cada lado.
Si se necesitan al menos 0.20 mm de holgura total y la diferencia nominal sigue siendo 0.30 mm, los dos valores que aparecen después de los signos ± no pueden sumar más de 0.10 mm. Este cálculo considera la combinación más desfavorable de las anchuras. Hay dos alternativas:
- Mantener las dimensiones nominales y cambiar ambas tolerancias a ±0.05 mm: la holgura mínima será 19.95 − 19.75 = 0.20 mm y la máxima, 20.05 − 19.65 = 0.40 mm. Esto exige un control más estricto de ambas anchuras.
- Mantener ambas tolerancias en ±0.10 mm y reducir la anchura nominal del inserto a 19.60 mm: mínimo 19.90 − 19.70 = 0.20 mm y máximo 20.10 − 19.50 = 0.60 mm. Puede aumentar el juego; confirme que el máximo sea admisible.
- Ambos cálculos consideran solo anchuras acabadas. Evalúe aparte alineación, forma, temperatura y carga. No descuente de nuevo el recubrimiento incluido en límites finales. La acumulación estadística necesita distribuciones y relaciones justificadas y no reemplaza automáticamente el peor caso.
¿Se debe medir la pieza libre, sujeta o después del acabado?
El estado de inspección forma parte del requisito. Una pieza estampada delgada puede cambiar de forma al apoyarla contra una placa, sujetarla en un útil o montarla con tornillos. Defina ese estado antes de aprobar muestras para que comprador y proveedor no midan condiciones distintas.
El acabado también influye en el ajuste. Los recubrimientos pueden añadir espesor en superficies de contacto; el desbarbado u otros procesos pueden modificar bordes o forma. Indique si las cotas se aplican antes o después del acabado y evalúe el espesor de recubrimiento por superficie y proceso. Si una cota ya corresponde al estado acabado, no vuelva a descontar el mismo recubrimiento.
- Estado libre: defina apoyos y orientación; evite que la fuerza de medición aplane involuntariamente la pieza.
- Estado sujeto: defina puntos de posicionamiento, secuencia de sujeción y carga o par acordados cuando sean relevantes.
- Estado superficial: indique la etapa de acabado y las condiciones de rebaba o borde durante la inspección.
- Entorno de medición: acuerde temperatura o acondicionamiento si afectan de forma significativa al resultado.
¿Cómo redactar una nota de inspección?
Por ejemplo: Inspeccionar las dimensiones después del desbarbado y del acabado especificado. Comprobar la planitud en estado libre con los apoyos y la dirección de la gravedad indicados en el plano de inspección, sin aplicar fuerza para aplanar la pieza. Establecer las referencias A, B y C según lo indicado para verificar la posición del conjunto de agujeros. Registrar la revisión del plano, los apoyos y la sujeción utilizados, el método y los resultados.
Si el ajuste debe comprobarse con tornillos apretados, establezca un control separado con puntos de posicionamiento, secuencia y par requerido. No registre una planitud bajo sujeción como evidencia del estado libre. La guía de piezas no rígidas de KEYENCE explica por qué gravedad y restricción forman parte de la especificación.
¿Qué método de inspección puede verificar el requisito?
El método debe evaluar la característica y la zona de tolerancia especificadas. Un calibre puede comprobar ciertos tamaños accesibles, pero por sí solo no verifica la posición de un patrón de agujeros ni la planitud. La resolución del instrumento no equivale a exactitud ni a incertidumbre de medición.
Una comprobación inicial útil consiste en medir la pieza, retirarla del dispositivo, volver a posicionarla y repetir la medición. Si la diferencia ocupa una parte considerable de la zona de tolerancia, revise los apoyos, la alineación, la fuerza de medición y la selección de puntos antes de atribuir el problema a la producción. Que el instrumento esté calibrado no garantiza que todo el método de medición sea adecuado.
- Dimensiones accesibles: use un micrómetro o calibre calibrado con contactos y fuerza de medición adecuados. Más decimales en la pantalla no garantizan una menor incertidumbre.
- Ajuste del agujero: un calibre tapón sencillo puede verificar tamaño o paso acordados, pero no la posición del patrón. Un calibre funcional del patrón debe simular las referencias y condiciones aplicables.
- Posición o perfil: método adecuado por coordenadas u óptico. Si se controla el eje, muestree suficiente profundidad; un círculo en la entrada no verifica todo el eje, como explica la guía de medición de KEYENCE.
- Planitud o superficies conformadas: distribuya suficientes puntos de medición por la zona que debe evaluar y mantenga el estado de medición especificado. Acuerde cómo decidir la aceptación cuando el resultado esté cerca del límite.
¿Cómo puede un proceso tener un Cp bueno y un Cpk bajo?
Cp compara la dispersión del proceso con el intervalo entre los límites de especificación. Cpk también tiene en cuenta la cercanía de la media al límite más próximo. Una dispersión pequeña no garantiza que un proceso descentrado sea aceptable. Según la guía de NIST, antes de interpretar estos índices hay que comprobar la estabilidad del proceso, la idoneidad de los datos y las hipótesis sobre su distribución.
Suponga un proceso estable, normal y con observaciones independientes: LSL = 49.90 mm, USL = 50.10 mm, media μ = 50.06 mm y desviación estándar σ = 0.02 mm. Entonces Cp = (USL − LSL) / (6σ) = 0.20 / 0.12 ≈ 1.67. Sin embargo, Cpk = min[(USL − μ) / (3σ), (μ − LSL) / (3σ)] = min(0.04 / 0.06, 0.16 / 0.06) ≈ 0.67.
La media está solo 0.04 mm por debajo del límite superior. Si esa distribución hipotética se centrara en 50.00 mm manteniendo su dispersión, Cpk subiría aproximadamente a 1.67. Investigue centrado y estabilidad, además de pedir menor dispersión.
- El informe de primera pieza confirma las muestras inspeccionadas, no todos los lotes posteriores, ajustes o estados de desgaste.
- Antes de estudiar la capacidad del proceso, acuerde el índice, el criterio de aceptación, el plan de muestreo y el método para estimar la variación. No seleccione únicamente piezas conformes. Los datos deben poder relacionarse con las estaciones, cavidades y turnos de los que proceden.
- Revise los datos en orden temporal y el sistema de medición. Si el proceso es inestable o no cumple las hipótesis de distribución, use un análisis apropiado.
¿Qué debe acordarse antes de aprobar el plano para fabricar el herramental?
Antes de aprobar el plano para fabricar el herramental, documente cada requisito crítico, su función y la forma de inspeccionarlo. Resuelva las dudas sobre referencias, acabado y sujeción durante la revisión de diseño para fabricación (DFM), cuando todavía puede ajustarse el diseño del herramental. Los precios solo son comparables si los proveedores cotizan los mismos requisitos.
- Revisión del plano, unidades, norma y edición; prioridad entre plano 2D y modelo 3D si difieren.
- Grado, estado y especificación de espesor del material, incluidas sustituciones autorizadas.
- Cotas y controles geométricos críticos, interfaces funcionales, elementos de referencia y holgura de montaje requerida.
- Etapa de acabado, dirección de rebaba, condición de bordes y montaje de inspección libre o sujeto.
- Método de medición, regla de aceptación, informe de muestras y estudio de capacidad de producción acordado.
| Problema observado | Posibles causas | Qué comprobar a continuación |
|---|---|---|
| El diámetro medido cumple, pero no entra el pasador | Rebaba, forma de la pared o medición parcial | Comprobar el paso a través del agujero y el estado de sus bordes; después revisar la holgura de corte y las operaciones de acabado |
| La distancia entre agujeros cumple, pero no la distancia al borde | Diferencias de posicionamiento entre operaciones o un borde de referencia inadecuado | Identificar cómo se producen borde y agujeros y qué referencias exige el plano |
| El agujero es redondo antes del plegado y se alarga después | Deformación local durante el conformado | Inspeccionar después de formar; revisar ubicación, alivio o secuencia de punzonado |
| El ángulo cumple, pero el punto de montaje está desplazado | Brazo de palanca, posición del pliegue o errores acumulados | Medir la posición final de montaje y calcular toda la cadena de tolerancias |
| La planitud solo cumple bajo sujeción | La restricción cambia la forma | Distinguir los requisitos en estado libre y montado, y comprobar los apoyos y la sujeción correspondientes |
| Primeras muestras conformes, deriva posterior | Útil, material, ajustes o desplazamiento de la media | Revisar las mediciones en orden cronológico junto con los registros de lotes y ajustes para identificar la causa |
- ASME — Y14.5 Dimensioning and Tolerancing: alcance de la norma de planos
- WorldAutoSteel, AHSS Insights — Recuperación elástica tras retirar la carga
- Manual NIST/SEMATECH — Capacidad de proceso e hipótesis de aplicación
- MISUMI — Holgura entre punzón y matriz: definición por lado y factores del proceso
- KEYENCE — Medición de posición: referencias, calibres y coordenadas
- KEYENCE — Piezas no rígidas: inspección libre y bajo restricción