Delik çapı tolerans içinde olduğu hâlde montaj vidası preslenmiş braketteki delikten geçmeyebilir. Çap toleransını daraltmak, delik merkezindeki konum hatasını düzeltmez. Önce montajı hangi ölçü veya konumun engellediğini ve bunun hangi üretim işlemiyle ilgili olduğunu belirleyin.
Bu kılavuz; kalıp boşluğu ile parça toleransının farkını, delik konum hatasının hesabını, montaj boşluğunun dağılımını ve proses yeterlilik verilerinin yorumlanmasını açıklar. Sayısal örneklerde varsayımsal tasarım ve proses değerleri kullanılmıştır.
Teknik resimde hangi ölçüler ayrı kontrol gerektirir?
Parçanın montaj sırasında temas ettiği, desteklendiği ve konumlandırıldığı yüzeylerden başlayın. Bu bölgelerin boyut, konum ve biçim şartlarını ayrı ayrı belirleyin. Ardından aynı kesme işleminde mi üretildiklerini, yoksa daha sonra şekillendirilip şekillendirilmediklerini kontrol edin. Böylece hangi ölçü ve konumların şekillendirme sonrasında kontrol edilmesi gerektiğini belirleyebilirsiniz.
Örneğin 50.00 ±0.10 mm ölçüsü 49.90–50.10 mm aralığını ve 0.20 mm toplam tolerans genişliğini tanımlar. Bu sınırlar tek başına yer veya yön belirtmez; boyut/biçim ilişkisi seçilen standarda bağlıdır. Standart ve sürümünü yazın, ayrı sınır verilmeyen ölçüler için uygulanabilir genel toleransları belirtin.
- Aynı düz yüzeydeki delikler: çapları ve işlevsel datumlara göre konumları kontrol edin. Delikler arası mesafenin uygun olması, delik-kenar mesafesinin de uygun olduğunu göstermez.
- Bükümün iki tarafındaki delikler veya montaj yüzeyleri: son durumdaki göreli konumlarını kontrol edin. Büküm açısı, yarıçapı ve konumlandırma sapmaları bu konumları etkiler.
- Oturma yüzeyi veya geçme boşluğu: işlevin serbest şekle mi belirtilen montaj şekline mi bağlı olduğunu belirleyip muayene şartına yazın.
Zımba-kalıp boşluğu neden delik toleransından farklıdır?
Delik toleransı bitmiş açıklığın sınırlarını, zımba-kalıp boşluğu ise iki kesici kenar arasındaki mesafeyi tanımlar. MISUMI bu boşluğu tek taraf için açıklar. Boşluk kesmeyi, kenar kalitesini ve takım yükünü etkiler; bitmiş deliğe doğrudan artı/eksi tolerans vermez.
Eş merkezli dairesel zımba ve kalıp için tek taraflı boşluk c = (D_kalıp − D_zımba) / 2 olur. Sac kalınlığının 1.00 mm, zımba çapının 6.00 mm olduğunu ve tasarımcının c = 0.08 mm seçtiğini varsayalım. Kalıp açıklığı 6.00 + 2 × 0.08 = 6.16 mm olur. Bu örnekte tek taraflı boşluk sac kalınlığının %8'i olarak seçilmiştir; bu, bitmiş deliğin toleransının ±0.08 mm olduğu anlamına gelmez.
Zımbayla açılmış bir deliğin kesitinde giriş yuvarlanması, parlak kesme bölgesi, kırılma bölgesi ve çıkış çapağı görülebilir. Yalnızca delik ağzından alınan kumpas ölçüsü, pimin neden geçmediğini göstermeyebilir. Pim geçmiyorsa çap toleransını değiştirmeden önce delik duvarını ve çapakları inceleyin.
- Teknik resim: bitmiş çap sınırları, ayrı konum şartı ve geçme için gerekli çapak/kenar durumu.
- Kalıp incelemesi: boşluğun tek taraflı mı toplam mı olduğunu belirtin; malzeme, kalınlık, hizalama, kesici kenar ve aşınmayı birlikte değerlendirin.
- Kabul: çap ölçümünü işlevsel geçer mastar kontrolünden ayırın. Delik duvarı geçmeyi belirliyorsa tıraşlama, hassas kesme veya sonradan talaşlı işleme gerekip gerekmediğini değerlendirin.
X ve Y uygunken delik konumu neden uygunsuz olabilir?
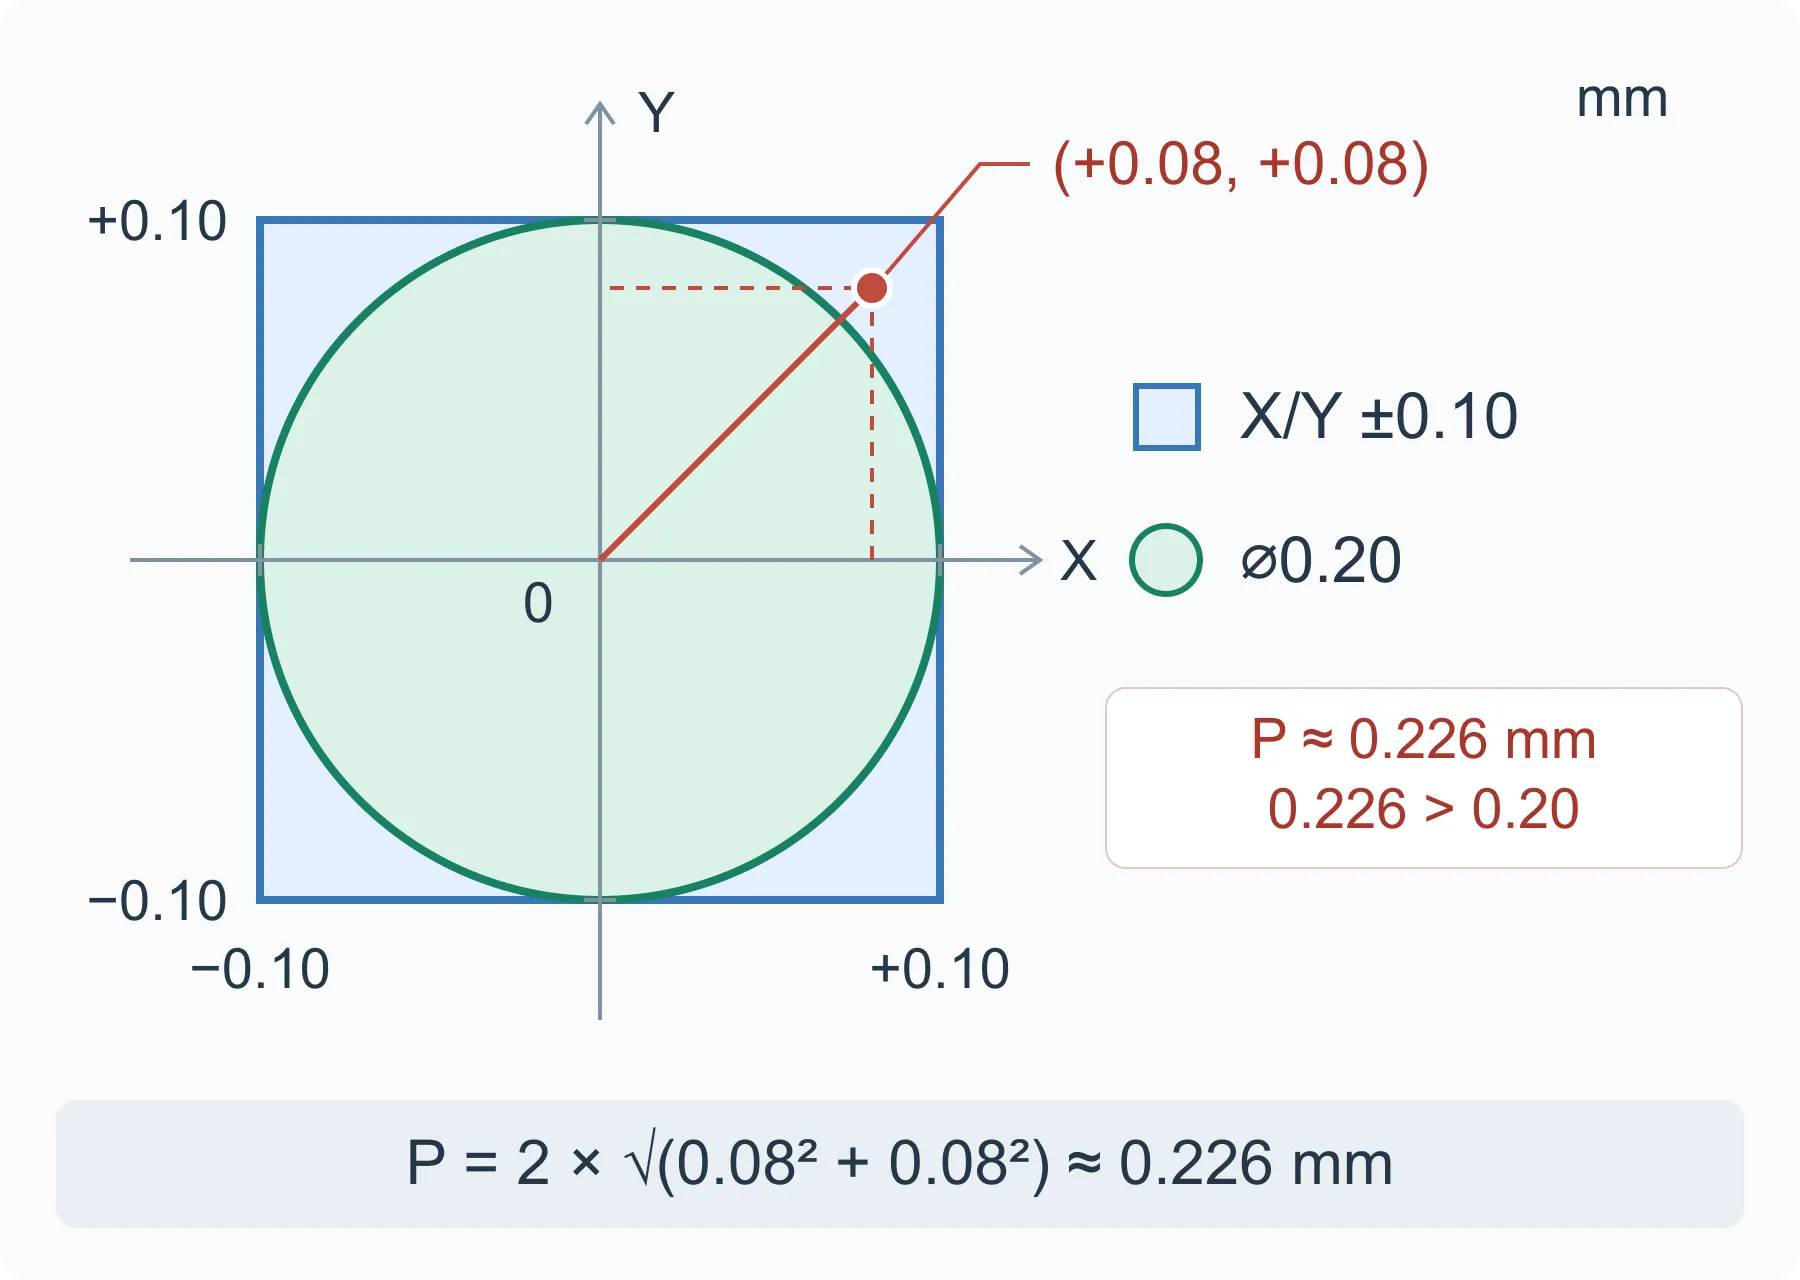
Bağımsız X/Y toleransları dikdörtgen bölge, çap biçimindeki konum toleransı ise izin verilen bölgenin dairesel kesitini tanımlar. Bunlar farklı geometrik şartlardır. Ölçülen konumu kabul etmeden önce datum sistemini ve tolerans bölgesinin biçimini kontrol edin.
Konumlandırma örneği: yeterince rijit dikdörtgen montaj tabanı, birincil datum A için üç destek, B için iki yan dayama ve C için bir uç dayama kullanabilir. Bu 3-2-1 düzeni montaj konumunun nasıl temsil edilebileceğini gösterir. Esnek sac temasla şekil değiştirebilir; destek ve bağlama belirtilen muayene durumuna uymalıdır.
Yüzey kontrollerini ayırın: düzlemsellik datumsuz biçimi, diklik bir datuma göre yönü kontrol eder. Düz montaj yüzeyi yine de eğik olabilir. Boyut/biçim kuralları ve değiştiriciler dahil seçilen ASME veya ISO GPS sistemini tutarlı uygulayın.
Örnek: her iki yönde +0.08 mm kaymış delik merkezi
Temel konuma göre merkez sapmaları Δx = +0.08 mm ve Δy = +0.08 mm olsun. İkisi de ayrı ±0.10 mm sınırlarını sağlar. Basitleştirilmiş iki boyutlu dairesel bölge için çapsal hata P = 2 × √(Δx² + Δy²) ≈ 0.226 mm olur; bu, ⌀0.20 mm konum şartını aşar.
Şema fiziksel delik çapını değil tolerans bölgelerini karşılaştırır. Sabit datum kurulumu ve diğer açılardan ideal delik ekseni varsayılır; eksen eğikliği, izdüşürülmüş bölgeler, malzeme şartından gelen ek tolerans ve datum kayması hariçtir. Gerçek üç boyutlu kontrolde tek merkez noktası değil bütün şart değerlendirilmelidir.
Küçük bir büküm açısı hatası neden montaj sorunu yaratabilir?
Aynı büküm açısı sapmasında, delik veya montaj noktası büküm çizgisinden ne kadar uzaktaysa o kadar fazla yer değiştirir. Geri yaylanma, şekillendirme kuvveti kaldırıldığında malzemenin elastik olarak geri dönmesidir. Son açı; malzeme özelliklerine, kalınlık değişimine, parça geometrisine ve şekillendirme koşullarına bağlıdır. Sacın daha kalın veya sert olması, toleransın mutlaka daha geniş tutulması gerektiği anlamına gelmez.
Geometrik örnek: ideal büküm ekseninden 40 mm uzakta bir noktası olan rijit bir flanş düşünün. Tek hata 1° dönmeyse, flanşın hedef yönüne dik yer değiştirme 40 × sin(1°), yaklaşık 0.70 mm olur.
İzin verilen açı sapmasını montaj şartından da hesaplayabilirsiniz. Aynı noktanın hedef yönüne dik hareketi en fazla 0.20 mm olacaksa ve bu payın tamamı dönmeye ayrılırsa açı sınırı arcsin(0.20 / 40) ≈ 0.286° olur. Bu durumda yarıçap, kalınlık ve konumlandırma sapmaları için hiç pay kalmaz. Kabul kararı son montaj konumuna bağlıysa bu konumu teknik resimde doğrudan belirtin ve kontrol edin.
- Delik bükümden sonra uzuyorsa önce bölgedeki deformasyonu inceleyin. Deliği bu bölgeden uzaklaştırmak, uygun bir büküm rahatlatma boşluğu eklemek veya delme ve son işlemleri şekillendirmeden sonra yapmak değerlendirilebilir. Yalnızca büküm öncesi ölçü toleranslarını daraltmak, bükümün yol açtığı deformasyonu gidermez.
- Açı uygunken montaj noktası kaçıyorsa datumları ve büküme uzaklık ile bükümün kendi konumu dahil tüm ölçü zincirini kontrol edin.
Toleransları daraltmadan önce tolerans birikimi nasıl hesaplanır?
Önce montaj sonucunun sınırlarını hesaplayın, sonra toleransları katkıda bulunan ölçülere dağıtın. Basit C = W − B boşluğu için minimum W_min − B_max, maksimum W_max − B_min olur. Sadece nominal boşluk, uygun iki parçanın her kombinasyonda monte edilebileceğini göstermez.
Bitmiş durum için varsayımsal tasarım örneği: kanal genişliği W = 20.00 ±0.10 mm, içine giren parçanın genişliği B = 19.70 ±0.10 mm olsun. Nominal toplam boşluk 0.30 mm'dir. Minimum 19.90 − 19.80 = 0.10 mm, maksimum 20.10 − 19.60 = 0.50 mm olur. Bu toplam boşluk iki yana, giren parçanın konumlanmasına göre dağılır; tek tarafın boşluğu değildir.
Montaj için en az 0.20 mm toplam boşluk gerekiyor ve nominal fark 0.30 mm kalacaksa, iki ± işaretinden sonra gelen değerlerin toplamı 0.10 mm'yi aşmamalıdır. Bu hesap, yalnızca genişliklerin en olumsuz birleşimini dikkate alır. İki seçenek vardır:
- Nominal boyutları koruyup her iki toleransı ±0.05 mm yapın: minimum 19.95 − 19.75 = 0.20 mm, maksimum 20.05 − 19.65 = 0.40 mm olur. İki genişlikte daha sıkı kontrol gerekir.
- İki toleransı ±0.10 mm tutup giren parçanın nominal genişliğini 19.60 mm yapın: minimum 19.90 − 19.70 = 0.20 mm, maksimum 20.10 − 19.50 = 0.60 mm olur. Bu çözüm daha fazla boşluk ve oynama yaratabilir; maksimum boşluğun kabul edilebilir olduğunu doğrulayın.
- İki hesap da yalnızca bitmiş parça genişliklerini dikkate alır. Hizalama, biçim, sıcaklık ve yük etkilerini ayrıca değerlendirin. Ölçü sınırları bitmiş parçaya aitse kaplama kalınlığını tekrar düşmeyin. İstatistiksel tolerans hesabı için ölçülerin dağılımları ve aralarındaki ilişkiler bilinmelidir; bu yöntem en kötü durum hesabının yerine doğrudan geçmez.
Parça serbest, bağlanmış veya yüzey işlemi sonrasında mı ölçülmeli?
Ölçüm koşulları kabul şartlarının bir parçasıdır. İnce bir pres parçası plakaya bastırıldığında, fikstüre bağlandığında veya vidalarla monte edildiğinde şekil değiştirebilir. Alıcı ve tedarikçinin parçayı aynı koşullarda ölçmesi için bu koşulları numune onayından önce belirleyin.
Yüzey işlemi de geçmeyi etkileyebilir. Kaplama temas yüzeylerinde kalınlık oluşturabilir; çapak alma veya başka işlemler kenarları ya da biçimi değiştirebilir. Ölçülerin işlem öncesi mi sonrası mı geçerli olduğunu belirtin ve kaplama payını yüzeye ve prosese göre değerlendirin. Ölçü zaten bitmiş durumu tanımlıyorsa aynı kaplama payını tekrar düşmeyin.
- Serbest durum: destekleri ve yönü tanımlayın; ölçüm kuvvetinin parçayı istemeden düzleştirmesini önleyin.
- Bağlanmış durum: konumlandırma noktalarını, bağlama sırasını ve gerektiğinde kararlaştırılan yük veya torku tanımlayın.
- Yüzey durumu: muayenedeki yüzey işlemi aşamasını, çapak ve kenar şartlarını belirtin.
- Ölçüm ortamı: sonucu anlamlı ölçüde etkiliyorsa sıcaklık veya şartlandırma koşullarını kararlaştırın.
Muayene notu nasıl yazılabilir?
Örnek not: Boyutları çapak alma ve belirtilen yüzey işlemi sonrasında kontrol edin. Serbest durum düzlemselliğini, muayene resminde belirtilen destek noktaları ve yerçekimi yönüne göre, parçayı düzleştirecek kuvvet uygulamadan ölçün. Delik grubunun konum kontrolü için A, B ve C datumlarını teknik resimde belirtildiği şekilde oluşturun. Resim revizyonunu, destek ve bağlama düzenini, ölçüm yöntemini ve sonuçları kaydedin.
Geçme, montaj vidaları sıkılıyken kontrol edilecekse ayrı bir muayene maddesi oluşturun; konumlandırma noktalarını, sıkma sırasını ve torku belirtin. Bağlanmış düzlemsellik sonucunu serbest durum kanıtı olarak yazmayın. KEYENCE'in rijit olmayan parça kılavuzu, yerçekimi ve kısıtlama koşullarının neden belirtilmesi gerektiğini açıklar.
Parçanın toleranslara uygunluğu hangi yöntemle kontrol edilmeli?
Ölçüm yöntemi belirtilen özelliği ve tolerans bölgesini değerlendirmelidir. Kumpas, erişilebilir bazı boyutları kontrol edebilir; ancak tek başına delik düzeninin konum toleransını veya yüzey düzlemselliğini doğrulamaz. Cihaz çözünürlüğü, ölçüm doğruluğu veya belirsizliğiyle aynı şey değildir.
İlk kontrol olarak aynı parçayı ölçün, düzenekten çıkarın, yeniden konumlandırın ve tekrar ölçün. Okumalar arasındaki fark tolerans aralığının önemli bir bölümünü oluşturuyorsa önce destekleri, hizalamayı, ölçüm kuvvetini ve ölçüm noktalarının seçimini inceleyin. Kalibrasyon, tek başına tüm ölçüm yönteminin incelenen özelliğe uygun olduğunu göstermez.
- Erişilebilir ölçüler: uygun ölçüm yüzeylerine ve kuvvetine sahip, kalibre edilmiş bir mikrometre veya kumpas kullanın. Ekranda daha fazla ondalık basamak bulunması, ölçüm belirsizliğinin daha düşük olduğu anlamına gelmez.
- Delik geçmesi: standart bir tapa mastarı, kararlaştırılan çap veya geçiş şartını kontrol edebilir; ancak tüm delik grubunun konumunu doğrulamaz. Delik grubuna ait işlevsel mastar, teknik resimdeki datumları ve kontrol koşullarını temsil etmelidir.
- Konum veya profil: uygun koordinat veya optik yöntem. Eksen kontrol ediliyorsa yeterli delik derinliğini örnekleyin; KEYENCE'in açıkladığı gibi girişteki tek daire tam eksen kontrolü değildir.
- Düzlemsellik veya şekillendirilmiş yüzeyler: ölçüm noktaları değerlendirilecek alanı yeterince kapsamalı, parça belirtilen ölçüm durumunda tutulmalıdır. Kabul sınırına yakın sonuçların nasıl değerlendirileceğini önceden kararlaştırın.
İyi bir Cp değerine rağmen Cpk neden düşük olabilir?
Cp, prosesteki değişkenliği tolerans aralığının genişliğiyle karşılaştırır. Cpk ise ortalamanın üst veya alt sınıra ne kadar yakın olduğunu da dikkate alır. Değişkenliğin düşük olması, ortalaması kaymış bir prosesin kabul edilebilir olduğunu tek başına göstermez. NIST kılavuzuna göre bu indeksleri yorumlamadan önce prosesin kararlı olduğu, verilerin uygun olduğu ve kullanılan dağılım varsayımlarının sağlandığı doğrulanmalıdır.
Bağımsız gözlemleri olan kararlı ve normal dağılımlı varsayımsal bir proses düşünün: LSL = 49.90 mm, USL = 50.10 mm, ortalama μ = 50.06 mm ve standart sapma σ = 0.02 mm. Cp = (USL − LSL) / (6σ) = 0.20 / 0.12 ≈ 1.67 olur. Ancak Cpk = min[(USL − μ) / (3σ), (μ − LSL) / (3σ)] = min(0.04 / 0.06, 0.16 / 0.06) ≈ 0.67 çıkar.
Ortalama üst sınırın yalnızca 0.04 mm altındadır. Aynı varsayımsal dağılım, yayılımı değişmeden 50.00 mm'ye merkezlense Cpk yaklaşık 1.67 olur. Sadece yayılımı azaltmayı istemek yerine merkezlemeyi ve kararlılığı inceleyin.
- İlk parça raporu incelenen numuneleri doğrular; sonraki tüm lotları, ayarları veya aşınma aşamalarını temsil etmez.
- Proses yeterlilik çalışmasından önce kullanılacak indeksi, kabul kriterini, örnekleme planını ve değişkenliği tahmin etme yöntemini kararlaştırın. Analiz için yalnızca uygun parçaları seçmeyin. Verilerin hangi istasyondan, kalıp gözünden ve vardiyadan geldiği izlenebilmelidir.
- Proses yeterlilik değerlerini yorumlamadan önce verileri zaman sırasıyla inceleyin ve ölçüm sisteminin uygunluğunu kontrol edin. Proses kararsızsa veya veriler dağılım varsayımlarını karşılamıyorsa uygun bir analiz yöntemi seçin.
Teknik resim kalıp üretimine verilmeden önce neler kararlaştırılmalı?
Kalıp üretimi için teknik resmi onaylamadan önce her kritik şartın hangi işlevi karşıladığını ve nasıl kontrol edileceğini yazın. Datumlar, yüzey işlemi ve bağlama konusundaki soruları, kalıp tasarımı hâlâ değiştirilebilirken üretilebilirlik (DFM) değerlendirmesinde çözün. Fiyatlar ancak tedarikçiler aynı şartlara göre teklif verdiğinde karşılaştırılabilir.
- Teknik resim revizyonu, birimler, standart ve sürümü; 2D resim ile 3D model farklıysa öncelik sırası.
- Malzeme sınıfı, durumu, kalınlık şartı ve onaylı alternatifler.
- Kritik boyutlar ve geometrik kontroller, işlevsel arayüzler, datum özellikleri ve montaj boşluğu şartı.
- Yüzey işlemi aşaması, çapak yönü, kenar durumu ve serbest ya da bağlanmış muayene kurulumu.
- Ölçüm yöntemi, kabul karar kuralı, numune raporu ve kararlaştırılmış üretim yeterlilik çalışması.
| Gözlenen sorun | Olası etken | Sonraki kontrol adımı |
|---|---|---|
| Kumpasla ölçülen delik çapı uygun, ancak pim geçmiyor | Çapak, delik duvarı biçimi veya eksik ağız ölçümü | Tam geçiş ve kenar durumunu, sonra kalıp boşluğu ve son işlemi kontrol edin |
| Delikler arası uygun, delik-kenar mesafesi hatalı | İşlemler arasındaki konumlandırma farkları veya uygun olmayan referans kenarı | Kenar ile deliklerin nasıl üretildiğini ve gerçek datum şartını belirleyin |
| Büküm öncesinde yuvarlak olan delik bükümden sonra uzuyor | Yerel şekillendirme deformasyonu | Büküm sonrası deliği inceleyin; delik yerini, rahatlatma boşluğunu veya delme sırasını değerlendirin |
| Açı uygun, montaj noktası yanlış | Büküme uzaklık, büküm konumu veya biriken ölçü sapmaları | Son montaj konumunu ölçün ve tüm ölçü zincirindeki tolerans birikimini hesaplayın |
| Düzlemsellik yalnız bağlıyken uygun | Bağlama, parçanın şeklini değiştiriyor | Serbest ve montaj şartlarını ayırıp doğru kurulumu doğrulayın |
| İlk numuneler uygun, sonra boyut kayıyor | Takım, malzeme, ayar veya ortalama kayması | Düzeltmeden önce zaman sıralı ölçüleri lot ve ayar kayıtlarıyla inceleyin |
- ASME — Y14.5 Dimensioning and Tolerancing: teknik resim standardının kapsamı
- WorldAutoSteel, AHSS Insights — Şekillendirme kuvveti kaldırıldıktan sonra geri yaylanma
- NIST/SEMATECH El Kitabı — Proses yeterliliği ve varsayımları
- MISUMI — Zımba-kalıp boşluğu: tek taraflı tanım ve proses etkenleri
- KEYENCE — Konum ölçümü: datumlar, mastarlar ve koordinat ölçümü
- KEYENCE — Rijit olmayan parçalar: serbest ve kısıtlanmış muayene